Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-11 Origine : Site
Une mauvaise sélection d’outillage a un impact direct sur l’efficacité opérationnelle dans l’atelier. L'utilisation d'une mauvaise fraise entraîne des outils cassés, des pièces mises au rebut, de mauvaises finitions de surface et une usure excessive de la broche. L'usinage de différents matériaux nécessite des approches fondamentalement différentes en matière d'évacuation des copeaux, de gestion de la chaleur et d'angles de cisaillement. Les métaux, les plastiques, les composites et le bois se comportent tous différemment sous un tranchant. Une approche universelle de l'outillage garantit des temps de cycle sous-optimaux et des taux de défaillance accrus.
Vous avez besoin d’un cadre systématique pour évaluer et sélectionner fraises en bout de routeur CNC . Ce processus repose sur la compréhension des propriétés des matériaux, de la géométrie des cannelures, des exigences en matière de fonctionnalités et des capacités de la machine. En faisant correspondre la physique spécifique de la coupe à la géométrie correcte de l'outil, vous éliminez les incertitudes. Le guide suivant explique exactement comment adapter vos outils de coupe à vos matériaux cibles pour une efficacité maximale et une durée de vie prévisible de l'outil.
La maximisation du taux d'enlèvement de matière (MRR) dicte la rentabilité de l'atelier. MRR mesure le volume de matière retirée par minute. Vous le calculez en multipliant la profondeur de coupe, la largeur de coupe et l'avance. Pousser le MRR nécessite un outil capable de gérer de lourdes charges de copeaux sans dévier. Les exigences en matière de finition de surface s'opposent souvent à un MRR élevé. Les passes d'ébauche donnent la priorité à l'élimination du volume, tandis que les passes de finition donnent la priorité à la qualité de surface. Une durée de vie prévisible des outils comble le fossé entre ces deux objectifs. Si un outil casse en milieu de cycle, le MRR tombe à zéro.
Le nombre de flûtes contrôle directement l’évacuation des copeaux. Il existe une relation inverse entre le nombre de cannelures et la taille de l'œsophage des copeaux. L'œsophage est la vallée vide entre les arêtes coupantes. Moins de flûtes signifie des œsophages plus grands. Des orifices plus grands permettent aux copeaux massifs de s'échapper rapidement de la zone de coupe. Cet espace physique est obligatoire pour les matériaux plus mous qui se dilatent lors de la coupe. L'ajout de cannelures supplémentaires augmente le diamètre du noyau de l'outil. Un noyau plus épais offre une plus grande rigidité et réduit la déflexion sous de lourdes charges latérales. Cependant, cela réduit l'espace disponible pour l'évacuation des copeaux. Si les copeaux ne peuvent pas s'échapper, ils s'entassent dans les flûtes. Le compactage des copeaux génère une friction extrême. L'outil surchauffe rapidement, se soude au matériau et se casse.
Le calcul de la charge optimale des copeaux évite cette défaillance. La charge de copeaux, ou avance par dent, est égale à la vitesse d'avance divisée par le produit du régime de broche et du nombre de goujures. Vous devez maintenir une épaisseur de copeau qui évacue la chaleur de l'outil sans dépasser la capacité physique de la flûte. Un copeau trop fin provoque un frottement de l'outil plutôt qu'un cisaillement. Le frottement génère de la chaleur et émousse prématurément le tranchant en carbure. Un copeau trop épais surcharge la flûte et casse la fraise.
Le profil inférieur de la fraise détermine la forme de l'élément usiné. La sélection d'un mauvais profil ruine la géométrie de la pièce et induit une pression inutile sur l'outil.
La direction en spirale des cannelures détermine la manière dont l'outil force le matériau et les copeaux. Le contrôle de cette force directionnelle est un facteur primordial dans la stratégie de finition des pièces et de maintien de la pièce.
Le carbure monobloc à micro-grains domine le processus de production moderne. Le carbure offre une rigidité extrême, une tolérance élevée à la chaleur et une résistance à l'usure supérieure. Il résiste aux régimes élevés générés par les broches de toupie sans perdre son tranchant. Le processus de fabrication du carbure monobloc implique le frittage du tungstène et du carbone sous une pression extrême. Cela crée une matrice dense qui résiste à la déformation thermique.
L'acier rapide (HSS) coûte moins cher et offre une plus grande flexibilité. Cette flexibilité rend le HSS moins sujet à la rupture sous l'effet de fortes vibrations sur les machines plus anciennes et moins rigides. Cependant, le HSS s'émousse rapidement à des vitesses de surface élevées. La chaleur générée par une broche de toupie fonctionnant à 18 000 tr/min détruira un bord HSS en quelques minutes. Le carbure monobloc reste la norme industrielle stricte en matière de production fiable et en grand volume.
Différents matériaux nécessitent des stratégies de coupe spécifiques. Vous ne pouvez pas couper l’aluminium avec la même géométrie que celle utilisée pour le contreplaqué. La cartographie des géométries spécifiques des fraises en bout sur les propriétés physiques de votre pièce élimine les pannes catastrophiques.
L'aluminium présente un défi mécanique unique. Il a un point de fusion bas et une ductilité élevée. Lors de l'usinage, l'aluminium a tendance à se gripper et à se souder directement au tranchant. Ce phénomène est appelé Built-Up Edge (BUE). Une fois que BUE se produit, l'outil arrête de couper et commence à frotter. La friction augmente, l'aluminium fond davantage et l'outil se casse instantanément. Différents alliages se comportent différemment. L'aluminium 6061-T6 est gommeux et très sujet au BUE. L'aluminium 7075 est plus dur, s'écaille plus proprement et s'usine mieux, mais nécessite un maintien de la pièce plus rigide.
Pour résoudre le BUE, spécifiez des fraises à 2 ou 3 dents. Vous avez besoin d’un dégagement maximum de copeaux pour évacuer la matière collante. Ne dépassez jamais 3 cannelures pour l'aluminium sur une toupie à grande vitesse. Utilisez des angles d’hélice élevés, généralement compris entre 35 et 45 degrés. Une hélice élevée offre une action de cisaillement efficace, tirant rapidement le métal mou vers le haut et hors de la zone de coupe. Utilisez toujours un système de jet d'air ou de lubrification à quantité minimale (MQL) pour éliminer les copeaux et refroidir la zone de coupe.
Les plastiques partagent une vulnérabilité similaire à la chaleur mais n’ont pas l’intégrité structurelle du métal. Des points de fusion bas provoquent la fusion du matériau autour de l'outil si la vitesse d'avance diminue ou si le régime monte trop haut. La friction est le principal mode de défaillance. L'acrylique coulé coupe proprement et produit des éclats distincts. L'acrylique extrudé est gommeux et fond presque instantanément si la charge de copeaux est incorrecte.
Les fraises à cannelure simple ou à cannelure O constituent la solution ultime pour les plastiques. Les cannelures en O maximisent la taille des copeaux. Un copeau plus gros absorbe plus de chaleur et l'éloigne de la coupe avant que le plastique ne puisse fondre. Des flûtes hautement polies sont obligatoires. La finition miroir réduit la friction et empêche les copeaux de plastique souple de coller et de se recouper. Maintenez une vitesse d'avance élevée pour garantir que l'outil reste engagé et coupe plutôt que frotte.
Le bois présente une direction de grain, une densité variable et un risque d'éclatement. L’arrachement du grain détruit les panneaux de bois dur coûteux. Le contreplaqué et la mélamine sont confrontés à des risques extrêmes de délaminage sur les couches extérieures de placage. Le MDF contient des colles hautement abrasives qui émoussent rapidement les bords en carbure. Le fraisage en montée produit généralement une meilleure finition de surface sur le bois massif, mais le fraisage conventionnel est plus sûr pour les passes d'ébauche.
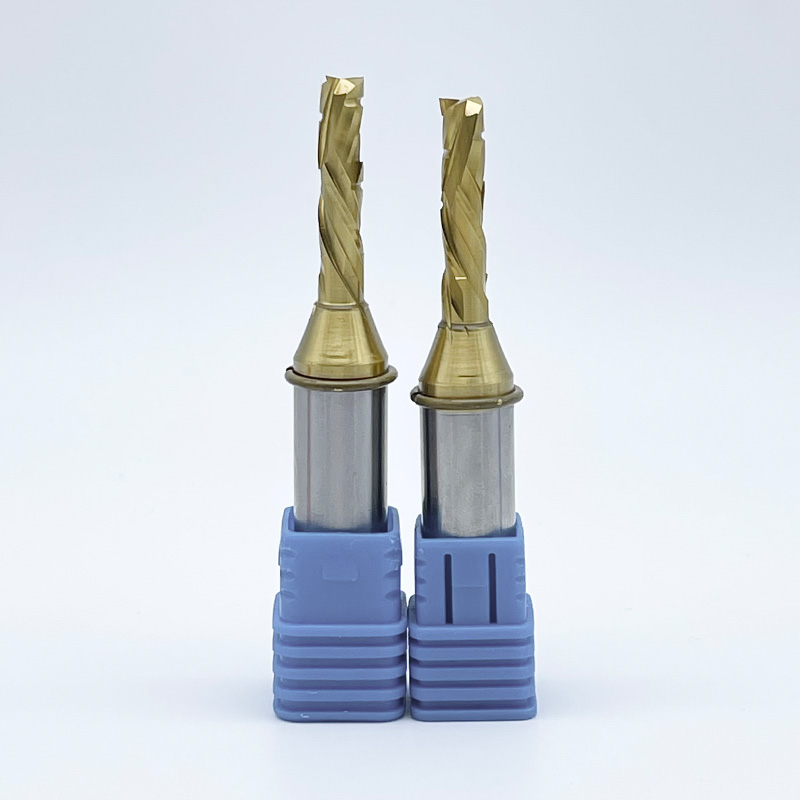
Les forets de compression sont la norme pour les stratifiés et le contreplaqué double face. Ils se cisaillent vers l’intérieur des deux faces, laissant des bords parfaitement nets. Pour les poches standard où seule la finition de la surface supérieure compte, utilisez des forets à 2 cannelures. L'action de cisaillement vers le bas coupe le grain proprement à la surface, éliminant les peluches et les éclats. Lors de l'usinage de poches profondes dans du bois massif, utilisez un outil de coupe vers le haut pour les passes d'ébauche afin d'éliminer les copeaux, suivi d'un outil de coupe vers le bas pour la finition finale des murs.
Les composites sont constitués de fibres hautement abrasives suspendues dans des résines résistantes. L'usinage de la fibre de carbone, du G10 ou de la fibre de verre détruit rapidement les bords en carbure standard. La nature abrasive agit comme du papier de verre contre l’outil de coupe. De plus, une géométrie inappropriée entraîne le délaminage des couches, ruinant ainsi l’intégrité structurelle de la pièce.
Les fraises diamantées ou brise-copeaux manipulent ces matériaux résistants. Les fraises en bout spécialisées pour coupe composite comportent un nombre élevé de cannelures avec des bords dentelés. Ces dentelures coupent proprement les fibres résistantes sans effilocher les bords. Ils broient le matériau en une fine poussière plutôt que de tirer de gros copeaux, empêchant ainsi le délaminage. La collecte de poussière est obligatoire lors de la découpe de composites, car les particules en suspension dans l'air sont dangereuses et très abrasives pour les composants de la machine.
Configurations d'outils optimales par
| catégorie de substrat | Défi d'usinage principal | Nombre de goujures recommandé | Géométrie idéale des goujures |
|---|---|---|---|
| Alliages d'aluminium | Bord accumulé (grippage) | 2 à 3 | Haute hélice (35°-45°) coupe ascendante |
| Plastiques moulés et extrudés | Déformation thermique (fusion) | 1 (O-Flûte) | Poli droit ou coupé vers le haut |
| Feuillus et résineux | Arrachage des grains | 2 | Coupe vers le bas |
| Contreplaqué laminé et MDF | Écaillage de placage double face | 2 à 3 | Compression (hybride) |
| Fibre de carbone et G10 | Abrasion et délaminage extrêmes | 10+ | Taille diamant / brise-copeaux |
Les outils avancés entraînent un coût élevé. Vous devez évaluer quand ce coût se traduit par des rendements mesurables dans un environnement de production. Les tirages en grand volume justifient des investissements dans des revêtements spécialisés et des géométries de cannelures complexes.
Les revêtements modifient la chimie de surface du carbure. Ils augmentent la dureté de la surface, réduisent le coefficient de frottement et constituent une barrière thermique entre l'outil et la pièce. Le carbure non revêtu fonctionne bien pour le fraisage à usage général, mais les revêtements multiplient la durée de vie de l'outil dans des applications spécifiques.
Les fraises en bout standard présentent un espacement symétrique des cannelures. À grande vitesse, cette symétrie génère des vibrations harmoniques, communément appelées broutage. Le bavardage détruit les finitions de surface, ressemble à un cri aigu et ébrèche le tranchant de Fraises CNC.
Les géométries avancées utilisent des angles d'hélice variables et un espacement de pas variable. En modifiant constamment la distance entre les arêtes de coupe et l'angle de la spirale, ces outils perturbent les fréquences harmoniques. Les fraises à hélice variable sont une nécessité absolue pour atteindre des taux d'enlèvement de matière élevés dans l'aluminium ou les matériaux rigides. Ils stabilisent la coupe, éliminent les vibrations et permettent des passes beaucoup plus profondes.
L'efficacité de la production nécessite de séparer l'enlèvement des matériaux en vrac du dimensionnement final. Les fraises d'ébauche sont conçues en épi de maïs ou en brise-copeaux. Les bords dentelés brisent les copeaux en petits morceaux, réduisant ainsi la charge sur la broche et évacuant rapidement le matériau. Ils laissent une surface rugueuse mais éliminent rapidement d'énormes volumes de matériau sans surcharger la broche.
Les fraises de finition présentent des arêtes de coupe lisses et continues. Ils sont conçus pour des passes finales à faible enjambement et à haute tolérance. L'utilisation d'une ébauche pour éliminer la majeure partie et d'un finisseur pour atteindre la dimension finale prolonge la durée de vie de vos outils de finition précis et réduit les temps de cycle globaux. N’utilisez jamais d’outil de finition pour des opérations de rainurage lourdes.
Même des outils parfaitement sélectionnés échouent si les réalités opérationnelles de la machine sont ignorées. Le succès de l'outillage nécessite d'aligner la fraise avec les limitations mécaniques de votre configuration.
Il existe un écart énorme entre les machines légères des amateurs et les routeurs industriels lourds. Les machines industrielles possèdent des châssis en fonte massifs, des portiques lourds et des broches à couple élevé. Ils peuvent pousser de grandes fraises à travers des matériaux durs sans dévier. Les machines légères fléchissent sous des forces de coupe importantes.
Faire fonctionner une mèche à 4 cannelures sur une machine à faible couple et à régime élevé conduit au désastre. Des régimes élevés combinés à de faibles vitesses d'avance font que l'outil frotte plutôt que coupe. Le frottement brûle le matériau et détruit la trempe de l'outil. Vous devez faire correspondre le nombre de cannelures à la capacité de votre machine à maintenir la vitesse d'avance requise. Si votre machine ne peut pas pousser l'outil assez vite pour obtenir la charge de copeaux appropriée, vous devez réduire le nombre de cannelures.
Ne vous fiez jamais aux paramètres logiciels par défaut. Les paramètres par défaut du logiciel de FAO sont génériques et correspondent rarement à la dynamique spécifique de votre machine. Vous devez calculer les avances et les vitesses en fonction de la charge de copeaux cible pour votre outil et votre matériau spécifiques. Commencez par la charge de copeaux recommandée par le fabricant et ajustez-la en fonction du bruit de la coupe et de l'apparence des copeaux.
Le dépassement de l’outil provoque une déviation importante. Le dépassement est la distance entre la face de la pince et la pointe de l'outil. Un dépassement excessif agit comme un levier, amplifiant les forces de coupe. Cette déviation entraîne des vibrations, une mauvaise finition de surface et des outils cassés. Insérez toujours l'outil aussi profondément que possible dans la pince. Maintenez la longueur de coupe la plus courte nécessaire pour dégager la pièce. Une règle standard consiste à maintenir le dépassement à moins de trois fois le diamètre de l'outil dans la mesure du possible.
Les micro-vibrations dégradent de manière exponentielle la durée de vie des outils en carbure. La principale source de ces vibrations est le faux-rond de la broche ou les pinces de serrage usées. Le faux-rond signifie que l'outil ne tourne pas dans un cercle parfait. Même quelques millièmes de pouce de faux-rond font qu'une flûte prend un énorme morceau tandis que l'autre ne prend rien. Cette charge inégale brise instantanément les couteaux.
Mettez en œuvre une liste de contrôle de base stricte pour la vérification de la tenue des outils. Nettoyez la pince et le cône de broche avec une brosse spécialisée avant chaque changement d'outil. N'utilisez jamais d'air comprimé, car il entraîne la poussière plus profondément dans les roulements de broche. Remplacez les pinces toutes les 400 à 600 heures de fonctionnement. Une pince de serrage usée ne peut pas saisir l'outil de manière uniforme, ce qui entraîne un glissement, des vibrations et une défaillance catastrophique.
R : Les fraises en bout sont des outils de coupe de métaux de précision à fond plat, conçus pour les fraiseuses. Les mèches de toupie font traditionnellement référence aux profils de travail du bois utilisés dans les toupies à grande vitesse. Dans l’usinage moderne, les termes se chevauchent largement. Les outils en carbure monobloc utilisés sur les toupies sont souvent appelés fraises en bout en raison de leur géométrie précise et de leur capacité à plonger.
R : Vous devez strictement utiliser des fraises à 2 ou 3 cannelures pour l'aluminium. L'aluminium est mou et collant, ce qui nécessite d'énormes goulottes de copeaux pour évacuer rapidement le matériau. L'utilisation de quatre cannelures ou plus emprisonne les copeaux, entraînant une accumulation d'arêtes, une friction extrême et une casse immédiate de l'outil.
R : Utilisez une fraise à bout sphérique pour le contourage 3D, la sculpture et la création de dégradés lisses sur différentes profondeurs. La pointe arrondie élimine les marches d'escalier sur les surfaces courbes. Utilisez une fraise à bout plat pour les poches 2D, le rainurage et la création de coins pointus à 90 degrés au bas d'une fonction usinée.
R : La brûlure et la fonte résultent d’une friction excessive. Cela se produit lorsque votre vitesse d'avance est trop lente, le régime de votre broche est trop élevé ou votre machine n'a pas le couple nécessaire pour pousser l'outil à travers le matériau. Cela se produit également si vous utilisez un tranchant émoussé ou un outil avec trop de cannelures.
R : Une fraise à flûte O est spécialement conçue pour couper les plastiques, les acryliques et les polycarbonates. Il comporte une seule flûte hautement polie. Cette géométrie maximise la taille des copeaux, permettant aux copeaux d'évacuer la chaleur de la coupe avant que le plastique ne puisse fondre et fusionner avec l'outil.
R : Utilisez une fraise à compression pour couper de la mélamine, du contreplaqué et des placages double face. L'outil comporte des cannelures à la fois ascendantes et descendantes qui tirent le matériau vers le centre de la coupe. Cette force opposée empêche les éclats et les déchirures simultanément sur les surfaces supérieure et inférieure.