Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-03 Origine : Site

La défaillance d’un outil lors d’un usinage de précision entraîne une pénalité considérable. Une fraise cassée ou une mauvaise finition de surface sur un composant complexe de grande valeur entraîne des coûts de rebut importants et des délais de livraison manqués. La réduction de l’outillage introduit d’immenses limitations physiques que les opérateurs doivent respecter. À mesure que le diamètre de l'outil diminue, la résistance du noyau diminue de façon exponentielle. La déviation des outils, l’emballage des copeaux et la casse prématurée constituent des menaces constantes pour la stabilité de la production. Vous ne pouvez pas simplement appliquer les principes standard du macro-usinage à des outils miniatures et espérer le succès. Choisir la bonne fraise nécessite un cadre systématique et axé sur l’ingénierie. Nous évaluons la science des matériaux, la géométrie des outils, la taille des fonctionnalités et les contraintes spécifiques à l'application pour maintenir les broches en fonctionnement et les pièces dans les tolérances. Ce guide explique exactement comment sélectionner l'outil optimal pour vos applications de précision, vous garantissant ainsi de maximiser la durée de vie de l'outil et de maintenir une précision dimensionnelle stricte dans chaque configuration.
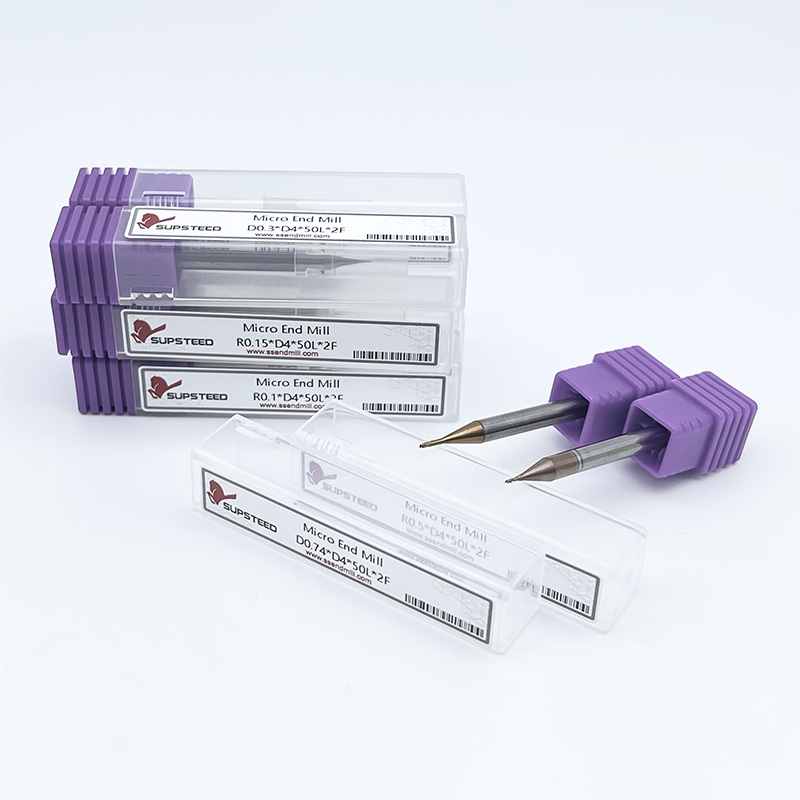
Les machinistes définissent généralement fraises en bout de petit diamètre comme outils de coupe d'un diamètre inférieur à 1/8 pouce ou 3 mm. La catégorie de Les micro-fraises en bout font généralement référence à des outils inférieurs à 0,015 pouces ou 0,4 mm. La physique change radicalement à cette échelle. Les rapports surface/volume changent complètement. La dissipation de la chaleur devient beaucoup plus difficile car l'outil n'a pas la masse nécessaire pour absorber l'énergie thermique. Une fraise standard d'un demi-pouce peut absorber et dissiper une chaleur importante lors d'une coupe lourde. Un outil miniature ne le peut pas. Le tranchant absorbe instantanément la chaleur, ce qui entraîne une dilatation thermique rapide et une potentielle dégradation du tranchant. Vous devez ajuster l'ensemble de votre approche d'usinage, de la génération du parcours d'outil à l'application du liquide de refroidissement, pour tenir compte de ces limitations physiques.
Vous devez faire correspondre le diamètre de l'outil au plus petit rayon de coin interne de la fonction pièce. L'utilisation d'un outil ayant exactement le même rayon que le coin provoque de graves pics d'engagement de l'outil. Lorsque la fraise entre dans le coin, l'engagement radial saute rapidement. La fraise engage soudainement une quantité massive de matériau, ce qui augmente les forces de coupe et fait claquer l'outil instantanément. Sélectionnez toujours un diamètre d'outil légèrement inférieur au rayon du coin. Par exemple, si l'impression nécessite un rayon interne de 0,062 pouce, n'utilisez pas de fraise en bout de 0,125 pouce. Utilisez un outil de 0,093 pouce ou 0,100 pouce. Cela permet à la machine CNC d'interpoler le coin en douceur, en gardant l'angle d'engagement de l'outil cohérent et en évitant la casse.
Une mise en scène appropriée est obligatoire dans l’atelier. Utilisez le plus grand diamètre possible pour l'enlèvement de matériaux en vrac. N'utilisez pas d'outils miniatures pour des opérations d'ébauche lourdes simplement pour éviter un changement d'outil. Réservez-les strictement pour le travail détaillé des fonctionnalités, le reste de l'usinage et les passes de finition. Cette stratégie minimise la contrainte de l'outil, prolonge la durée de vie de l'outil et maintient la précision dimensionnelle sur la pièce finale.
La déviation de l'outil est une réalité mathématique qui dicte votre succès ou votre échec. La déflexion augmente du cube de la longueur de l'outil et diminue de la puissance quatre du diamètre de l'outil. Une légère augmentation de la longueur entraîne une perte massive de rigidité. Réduire de moitié le diamètre d'un outil augmente en fait sa déflexion d'un facteur seize sous les mêmes forces de coupe. Vous ne pouvez pas ignorer ce calcul.
Vous devez sélectionner la longueur de coupe (LOC) la plus courte possible pour maintenir la rigidité. Le succès dépend de la minimisation du ratio LOC. Un rapport de 3:1 (longueur/diamètre) est standard et sûr pour la plupart des opérations. Pousser vers un ratio de 5 : 1 ou 10 : 1 nécessite une extrême prudence. Vous devez réduire considérablement les avances et effectuer des enjambements radiaux très légers. Vous devez également envisager des conceptions de col soulagé pour éviter le frottement de la tige tout en gardant les flûtes de coupe aussi courtes que possible.
Atteindre les pieds de surface par minute (SFM) recommandés est un défi majeur en micro-usinage. Les petits diamètres nécessitent des broches extrêmement rapides pour générer la vitesse de surface nécessaire. Vous avez souvent besoin de 30 000 à 80 000 tr/min ou plus pour atteindre le bon SFM pour des matériaux comme l'aluminium ou le laiton. Les machines CNC standard atteignent souvent une vitesse maximale de 10 000 ou 12 000 tr/min. Cela crée un grave déficit de métrage en surface.
Un fonctionnement en dessous du SFM optimal provoque un frottement au lieu d'un cisaillement. L'outil pousse le matériau plutôt que de couper un copeau propre. Cela conduit à un écrouissage de la pièce, notamment dans les aciers inoxydables et le titane. Cela provoque également une usure rapide des outils et une défaillance prématurée. Si votre machine n'a pas le régime nécessaire, vous devez compenser. Vous devrez réduire votre avance proportionnellement pour maintenir une charge de copeaux acceptable par dent, mais vous devez vous assurer de ne pas baisser l'avance si bas que l'outil arrête de couper et ne fait que frotter.
Les substrats de macro-outillage standard échouent complètement à l’échelle micro. L'acier rapide (HSS), le cobalt et le métal en poudre n'ont pas la rigidité et la résistance à la rupture transversale nécessaires. Le carbure monobloc à grains ultra fins est obligatoire. La rigidité inhérente du carbure résiste mieux à la déflexion sous les forces de coupe que tout autre matériau standard. Le carbure à micro-grains offre une structure dense et uniforme avec des tailles de grains souvent inférieures à 0,5 microns. Cela permet aux fabricants d'outils d'affûter des arêtes de coupe extrêmement tranchantes et précises sans que le matériau ne s'effrite ou ne s'écaille. Vous ne pouvez pas faire de compromis sur la qualité du substrat lorsque vous travaillez avec des outils miniatures ; le carbure bon marché s'écaillera immédiatement dès son entrée dans la coupe.
Le profil de la pointe dicte l'application de l'outil, les capacités de finition de surface et la durabilité globale. Les fraises plates ou carrées créent des poches à fond plat et génèrent des angles vifs à 90 degrés. Cependant, les angles vifs d’une fraise à bout carré sont très fragiles. Ils sont sujets aux micro-écailles sous contrainte, en particulier dans les matériaux durs.
Les fraises à bout sphérique excellent dans le contourage 3D. Ils sont idéaux pour les surfaçages complexes, la fabrication de moules et l’usinage simultané sur 5 axes. Le rayon continu répartit les forces de coupe uniformément sur la pointe, ce qui les rend assez robustes, même s'ils souffrent d'une vitesse de surface nulle au point mort de l'outil.
Les fraises à nez arrondi présentent un rayon de coin spécifique. Cette géométrie constitue un avantage essentiel en micro-usinage. Le rayon renforce le coin de coupe, prolongeant considérablement la durée de vie de l'outil par rapport à un profil carré pointu. Le rayon répartit la chaleur et la force de coupe sur une plus grande surface. Chaque fois que l'impression technique permet un petit rayon interne au fond d'une poche, utilisez un profil arrondi pour maximiser la durabilité.
Guide d'application du profil de pointe
| Profil de pointe | Application principale | Indice de durabilité | Mode de défaillance courant |
|---|---|---|---|
| Carré / Plat | Poches à fond plat, coins pointus à 90 degrés | Faible | Écaillage des coins, usure rapide des bords |
| Nez de boule | Profilage 3D, empreintes de moules, surfaçages complexes | Haut | Frottement de la pointe centrale, usure inégale |
| Nez de taureau (rayon de coin) | Fraisage à grande avance, poches avec rayons de fond | Très élevé | Usure des cannelures, dégradation du revêtement |
Le nombre de cannelures a un impact direct sur l'épaisseur de l'âme et la capacité d'évacuation des copeaux. Une conception à 2 cannelures offre des vallées de cannelures profondes. Cela maximise l'évacuation des copeaux et est idéal pour les matériaux gommeux comme l'aluminium ou les plastiques où l'emballage des copeaux constitue un risque majeur. Cependant, les vallées profondes laissent une fine âme, ce qui réduit la résistance globale de l'outil et le rend très susceptible à la déflexion.
Une conception à 4 ou 6 cannelures présente des vallées peu profondes. L'évacuation des copeaux est limitée, ce qui signifie que vous ne pouvez pas effectuer de coupes lourdes dans des matériaux tendres sans obstruer l'outil. Cependant, la toile centrale est épaisse et robuste. Cela offre une résistance maximale pour couper les aciers trempés, le titane et les superalliages. Vous devez équilibrer le besoin de dégagement des copeaux et le besoin de rigidité de l'outil en fonction du matériau spécifique de votre pièce à usiner.
Le broutage est une vibration à haute fréquence qui détruit les outils, ruine les finitions de surface et endommage les roulements de broche. Les géométries d'hélice variable et de pas variable perturbent ces fréquences harmoniques. Les cannelures sont inégalement espacées ou l'angle de l'hélice change sur la longueur de l'outil (par exemple, en alternant entre 35 et 38 degrés). Cela empêche l'outil de tomber dans un modèle de vibration résonante pendant la coupe. L'atténuation des vibrations est une fonctionnalité essentielle pour prolonger la durée de vie des outils dans les applications délicates, en particulier lors de l'utilisation d'outils à plus longue portée.
L'accès aux cavités profondes nécessite des configurations de col spécifiques pour éviter une défaillance catastrophique de l'outil. Une conception à tige droite offre une rigidité maximale mais limite la portée. Si vous essayez d'usiner une poche profonde avec un outil à tige droite, la tige frottera contre les parois, provoquant du frottement, de la chaleur et une casse immédiate.
Une conception de col soulagé (ou de col réduit) résout ce problème. Le diamètre de l'outil derrière les goujures de coupe est légèrement inférieur au diamètre de coupe. Cela permet à l'outil d'atteindre profondément les cavités sans frotter les parois. La transition entre le col et la tige doit être conique et douce pour éviter de créer une augmentation de contrainte. La tige elle-même doit rester robuste. Une tige standard de 1/8 de pouce ou 4 mm est courante, même lorsque le diamètre de coupe est microscopique. Une tige robuste assure une interface sécurisée avec le porte-outil, minimisant le faux-rond et maximisant la force de préhension.
L'usinage de métaux non ferreux nécessite des géométries d'outils spécifiques pour empêcher l'adhérence des matériaux. L'aluminium et le cuivre sont gommeux. Ils ont tendance à se souder au tranchant sous l’effet de la chaleur et de la pression, créant ainsi un bord accumulé (BUE). Cela ruine la finition de la surface, modifie la géométrie de l'outil et finit par casser la fraise.
Les métaux durs génèrent d’immenses forces de coupe et une chaleur extrême au niveau de la zone de coupe. La déformation de l’outil et le choc thermique sont les principaux modes de défaillance. Vous devez donner la priorité à la solidité du noyau, à la résistance à la chaleur et à la stabilité des bords.
Les plastiques fondent facilement sous l’effet du frottement. Les composites comme la fibre de carbone ou le G10 se délaminent et provoquent une usure abrasive rapide du tranchant. La génération de chaleur est l’ennemi absolu lors de l’usinage de ces matériaux.
Matrice de sélection du revêtement
| Type de revêtement Principales | de l'application | caractéristiques |
|---|---|---|
| TiAlN (nitrure de titane et d'aluminium) | Métaux ferreux, applications à haute température | Forme une couche d'oxyde d'aluminium sous la chaleur, excellente barrière thermique. |
| AlTiN (nitrure d'aluminium et de titane) | Aciers trempés, usinage à sec | Teneur en aluminium plus élevée que TiAlN, résiste aux températures extrêmes. |
| ZrN (nitrure de zirconium) | Métaux non ferreux (aluminium, laiton) | Haut pouvoir lubrifiant, empêche l'adhérence du matériau et l'accumulation de bords. |
| DLC (carbone de type diamant) | Plastiques, composites, aluminium | Dureté extrême, friction ultra faible, application très fine. |
Les revêtements ajoutent de l'épaisseur physique au tranchant. Les revêtements standard de dépôt chimique en phase vapeur (CVD) ou de dépôt physique en phase vapeur (PVD) peuvent émousser par inadvertance un tranchant microscopique. Cet arrondi des bords augmente considérablement les forces de coupe. Cela amène l’outil à frotter plutôt qu’à cisailler le matériau. Dans le micro-usinage, ce frottement entraîne une défaillance immédiate car l'outil n'a pas la résistance nécessaire pour résister à la pression accrue.
Vous devez définir la nécessité de revêtements ultra-fins. De nombreux fabricants proposent des microrevêtements spécialisés appliqués via des processus PVD avancés qui maintiennent la netteté des bords tout en offrant une protection thermique. Dans certains cas, le carbure monobloc non revêtu et hautement poli constitue le meilleur choix. Les outils non revêtus offrent le bord le plus tranchant possible, ce qui est souvent requis pour l'usinage des acryliques, des polycarbonates et de certaines applications non ferreuses où une finition miroir est requise.
Les pinces ER standard sont souvent insuffisantes pour les outils miniatures. Une pince ER standard peut avoir un faux-rond de 0,0005 pouces. Sur un outil d'un demi-pouce, cela est négligeable et facilement absorbé par la masse de l'outil. Sur un outil de 0,010 pouce, ce faux-rond représente 5 % du diamètre total de l'outil. Cela provoque un chargement inégal et catastrophique des copeaux. Une flûte prend une coupe massive, tandis que l'autre ne prend rien. L'outil s'enclenche instantanément dès l'entrée dans la coupe.
Vous devez minimiser à tout prix le Total Indicator Runout (TIR). Évaluer les alternatives avancées de maintien des outils. Les supports frettés offrent une excellente concentricité et une force de préhension massive, bien qu'ils nécessitent une unité de chauffage. Les mandrins hydrauliques offrent un excellent amortissement des vibrations et une haute précision, ce qui les rend idéaux pour le micro-fraisage. Les mandrins de fraisage mécaniques de haute précision sont également viables s'ils sont correctement entretenus. Votre objectif est d'obtenir un faux-rond inférieur à 0,0001 pouce (2,5 microns) à la pointe de l'outil pour garantir des charges de copeaux uniformes par dent. Vous devez vérifier ce faux-rond à l'aide de comparateurs optiques haut de gamme ou de systèmes de mesure laser, car les indicateurs à cadran standard ne peuvent pas mesurer avec précision les cannelures d'un micro-outil.
La redécoupe des copeaux constitue un danger majeur dans les micro-poches. Si des copeaux restent dans la zone de coupe, l'outil les écrasera contre la pièce. Cela détruit le tranchant fragile et ruine la finition de la surface. Vous devez évacuer les copeaux de manière efficace et continue.
Le liquide de refroidissement inondé peut parfois provoquer des chocs thermiques dans le carbure monobloc, entraînant des microfissures le long de l'arête de coupe, en particulier lors de l'usinage des aciers. Le liquide de refroidissement traversant la broche à haute pression est excellent pour les poches profondes, mais les outils miniatures ont rarement des trous de refroidissement traversant en raison de leur taille. La lubrification en quantité minimale (MQL) ou les jets d'air ciblés à haute pression sont souvent les solutions les plus efficaces. L'air souffle rapidement les copeaux sans provoquer de choc thermique. MQL fournit le lubrifiant nécessaire pour empêcher l'accumulation de bords sans inonder la zone de travail et cacher la zone de coupe à l'opérateur.
La sélection des outils implique l’analyse des exigences de performance par rapport aux réalités de production. Vous devez savoir quand investir dans des outils haut de gamme spécifiques à une application. Les productions en grand volume justifient des outils haut de gamme. Les pièces aérospatiales ou médicales à tolérance stricte l’exigent. Les outils haut de gamme offrent des tolérances de fabrication plus strictes, des qualités de carbure supérieures et des revêtements avancés. Ils offrent une durée de vie d'outil prévisible, ce qui est obligatoire pour les opérations d'usinage sans surveillance.
Les outils miniatures à usage général ont leur place dans la boutique. Ils conviennent au prototypage, aux travaux ponctuels ou à l'usinage de matériaux à faible contrainte comme la cire ou la planche à modeler. Cependant, vous devez comprendre les coûts cachés d’un outillage bon marché. Les outils bon marché souffrent d'une préparation des bords incohérente, de diamètres de noyau variables et d'un faux-rond plus élevé directement depuis l'usine. Cela entraîne une augmentation des temps d'arrêt de la machine en raison des changements constants d'outils. Cela entraîne des taux de rebut plus élevés en raison d'outils cassés incrustés dans les pièces ou de mauvaises finitions de surface. Une durée de vie imprévisible des outils détruit la fiabilité des processus. Dans l’usinage de précision, le coût d’une pièce mise au rebut dépasse presque toujours le coût d’une fraise haut de gamme.
Le déploiement réussi d'outils de coupe miniatures est un exercice visant à maximiser la rigidité, à faire correspondre la géométrie des caractéristiques et à contrôler le faux-rond. Il ne s’agit jamais seulement de choisir le bon diamètre. Vous devez tenir compte de la perte exponentielle de la résistance du noyau et du besoin critique d'une évacuation efficace des copeaux pour maintenir la stabilité de votre processus.
Suivez ces prochaines étapes concrètes pour améliorer votre processus d’usinage de précision :
R : La norme industrielle définit généralement ces outils comme ayant un diamètre de coupe inférieur à 1/8 de pouce ou 3 mm. Ils nécessitent des stratégies d'usinage différentes de celles des macro-outils standards en raison de la résistance réduite du noyau, de la dynamique de dissipation thermique modifiée et de l'extrême sensibilité au faux-rond.
R : Les micro-outils représentent une sous-catégorie, faisant généralement référence aux fraises de moins de 0,015 pouces ou 0,4 mm de diamètre. L’utilisation de ces outils nécessite souvent un équipement d’inspection microscopique spécialisé, des broches à régime ultra-élevé et un contrôle extrême de la température environnementale pour maintenir les tolérances.
R : Bien que cela soit possible sur des pièces miniatures, les meilleures pratiques imposent d'utiliser le plus grand outil possible pour l'ébauche. Cela supprime le volume de copeaux rapidement et en toute sécurité. Réservez les outils miniatures uniquement pour les passes de finition, le reste d'usinage et la coupe de rayons internes serrés pour éviter la casse.
R : La prévention nécessite de minimiser le faux-rond en dessous de 0,0001 pouce, d'optimiser la charge de copeaux et d'utiliser la longueur de coupe la plus courte possible. La sélection d'un profil à rayon d'angle au lieu d'un bord carré pointu ajoute une résistance significative. Assurer une bonne évacuation des copeaux via des jets d’air empêche la redécoupe.
R : Le nombre de flûtes dépend entièrement du matériau. Utilisez 2 ou 3 cannelures pour l'aluminium et les plastiques afin de maximiser le dégagement des copeaux et d'éviter l'emballage. Utilisez 4 cannelures ou plus pour les aciers et les alliages durs afin de maintenir une résistance et une rigidité maximales du noyau.
R : Un rapport standard de 3:1 (longueur/diamètre) est fortement recommandé pour la stabilité. Pousser vers un rapport de 5 : 1 ou 10 : 1 introduit des risques exponentiels de déformation et de casse. Si une portée profonde est nécessaire, utilisez une conception à col soulagé plutôt qu'une longue flûte coupante.
R : Oui. Un faux-rond de 0,0005 pouce sur un outil d'un demi-pouce est négligeable. Sur un outil de 0,010 pouce, ce même faux-rond provoque un chargement inégal et catastrophique des copeaux. Une flûte prend toute la coupe, entraînant une défaillance immédiate de l'outil. Le maintien précis des outils est absolument obligatoire.