
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 20-09-2026 Asal: Lokasi


Mendapatkan hasil yang konsisten dalam pemesinan dengan rasio panjang dan diameter yang ekstrem membutuhkan lebih dari sekadar membeli peralatan mahal. Anda memerlukan eksekusi yang cermat tepat di spindel mesin. Saat ini kami melihat adanya pergeseran industri secara besar-besaran ke arah manufaktur tanpa lampu dan sel permesinan yang sepenuhnya otomatis. Sektor kedirgantaraan, otomotif, dan medis menuntut lubang yang lebih dalam dan berdiameter lebih kecil pada superalloy yang semakin sulit dikerjakan. Dalam lingkungan tanpa pengawasan ini, kegagalan alat yang tidak dapat diprediksi bukan lagi sekedar ketidaknyamanan. Ini adalah hambatan kritis yang merusak suku cadang yang mahal.
Akibatnya, toko-toko modern mengabaikan pengaturan trial-and-error. Mereka justru mengandalkan strategi empiris berbasis data untuk menstabilkan lingkungan pemotongan dan mengelola evakuasi chip. Menerapkan metodologi yang telah terbukti ini akan secara drastis mengurangi akumulasi panas, mengontrol pembentukan chip, dan memperpanjang umur perangkat Anda secara signifikan alat pengeboran lubang dalam.
Fase masuk lubang dalam tidak diragukan lagi merupakan titik paling rentan dari keseluruhan operasi. Bayangkan mengarahkan bor yang dua puluh kali lebih panjang dari diameternya ke dalam billet logam mentah. Tanpa titik awal yang kaku, gaya dorong awal menyebabkan ujung yang tidak ditopang meluncur melintasi permukaan datar. Fenomena ini dikenal sebagai alat berjalan. Hal ini langsung mengganggu kelurusan lubang dan memberikan tekanan destruktif yang asimetris pada margin pahat.
Untuk mengatasi kerentanan mekanis ini, pembuatan lubang pilot yang sangat akurat merupakan prasyarat mutlak. Lubang pilot berfungsi sebagai bushing pemandu kaku dan sesuai pesanan yang dipotong langsung ke benda kerja. Praktik teknik standar menentukan pengeboran panduan awal ini hingga kedalaman satu setengah hingga dua kali diameternya.
Secara khusus, geometri bor percontohan harus secara sempurna melengkapi alat yang lebih panjang yang mengikutinya. Sudut titik bor pilot harus sama dengan, atau sedikit lebih datar dari, sudut titik alat lubang dalam. Misalnya, jika alat utama Anda memiliki sudut titik 140 derajat, pilot harus mencocokkannya. Selain itu, diameter pilot harus lebih besar, seringkali hanya beberapa per sepuluh ribu inci. Jika lubang pilot memiliki sudut titik yang lebih sempit, pengeboran selanjutnya akan menabrak material pada sudut luarnya yang rapuh terlebih dahulu. Hal ini menyebabkan edge chipping dan kegagalan yang sangat besar.
Pengeboran dangkal tradisional sering kali menggunakan kecepatan spindel dan laju pengumpanan yang konstan sejak pahat memasuki pemotongan hingga memendek. Dalam aplikasi lubang dalam, penerapan pendekatan statis ini sangat merusak. Mengelola transisi pahat yang panjang dan ramping ke dalam lubang pilot memerlukan penyesuaian parameter pemotongan yang terprogram secara cermat.
Saat bor panjang pertama kali memasuki lubang pilot, kecepatan spindel harus dikurangi secara drastis hingga kira-kira sepuluh hingga lima belas persen dari kecepatan pengoperasian akhir, dipadukan dengan laju pengumpanan minimal. Rotasi lambat ini mencegah gaya sentrifugal mencambuk panjang badan pahat yang tidak didukung. Setelah kepala bor terpasang dengan aman dan tertopang di dalam lubang pilot, biasanya berhenti sekitar setengah milimeter dari dasar, pompa pendingin bertekanan tinggi akan aktif.
Hanya setelah tekanan fluida stabil barulah kecepatan spindel dan laju pengumpanan ditingkatkan hingga parameter operasional penuhnya. Setelah mencapai kedalaman target akhir, proses rumit ini harus dibalik. Kecepatan spindel harus dikurangi sekali lagi sebelum menarik kembali pahat. Hal ini mencegah gaya ekstraksi dan serpihan yang tersisa merusak permukaan akhir lubang yang baru dikerjakan.
Pengeboran peck adalah proses memajukan dan menarik kembali alat secara berulang-ulang untuk membersihkan serpihan yang macet. Ini adalah teknik pokok untuk perkakas baja berkecepatan tinggi yang lebih tua dalam operasi dangkal. Namun, ketika menggunakan perkakas karbida padat yang canggih di lubang yang dalam, mematuk sangat tidak disarankan. Ini secara aktif menurunkan integritas struktural alat.
Setiap kali bor ditarik kembali dan dimasukkan kembali ke dalam potongan, ujung tombak mengalami dampak mikro dan guncangan termal yang parah. Fluktuasi tiba-tiba antara panas yang hebat di zona pemotongan dan efek pendinginan yang cepat dari cairan pemotongan menyebabkan terbentuknya retakan mikroskopis di sepanjang substrat karbida. Selain itu, pematukan mengganggu aliran serpihan yang terus menerus dan bertekanan ke atas seruling, sering kali menyebabkan serpihan jatuh kembali ke dasar lubang.
Peralatan modern berperforma tinggi, khususnya yang premium bor pengumpan cairan pendingin , dirancang secara eksplisit untuk menyelesaikan lubang dalam satu lintasan tanpa gangguan. Mengandalkan laju pengumpanan berkelanjutan memastikan lingkungan termal yang stabil dan menjaga dinamika cairan hidraulik yang diperlukan untuk evakuasi chip secara berkelanjutan. Siklus pecking hanya boleh digunakan sebagai upaya terakhir jika keterbatasan alat berat menghalangi tekanan cairan pendingin yang memadai.
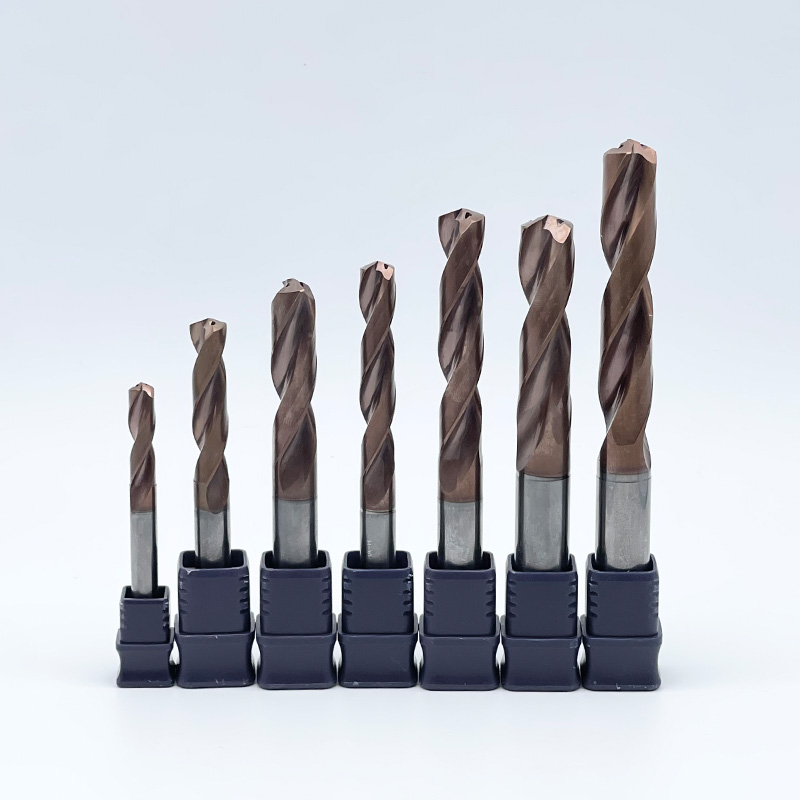
Memilih peralatan yang optimal untuk Pembuatan lubang CNC adalah keputusan yang sangat terlokalisasi. Hal ini bergantung sepenuhnya pada batasan spesifik lingkungan pemesinan Anda. Sistem perkakas canggih yang bekerja dengan sempurna di fasilitas ruang angkasa yang canggih mungkin akan gagal total di bengkel kerja standar. Mengevaluasi sifat metalurgi benda kerja Anda dan mengaudit kemampuan aktual mesin Anda merupakan langkah penting sebelum melakukan investasi perkakas.
Sifat fisik material benda kerja menentukan dengan tepat bagaimana sebuah chip terbentuk, pecah, dan bergerak ke atas seruling. Logam yang berbeda memerlukan geometri perkakas yang berbeda, persiapan tepi, dan pelapis permukaan khusus untuk mengatur gesekan dan panas yang dihasilkan.
Untuk material yang memiliki chipping panjang dan ulet seperti baja karbon rendah dan baja tahan karat tertentu, risiko operasional utama adalah pembungkus chip. Bahan-bahan ini cenderung menghasilkan serutan yang terus menerus dan berserabut yang dapat langsung menyumbat lubang yang dalam. Untuk mengatasi hal ini, perkakas harus memiliki fitur pembagi chip yang agresif atau profil seruling khusus yang memaksa logam untuk menggulung dengan kuat dan pecah menjadi pecahan yang dapat diatur. Seruling yang sangat halus juga wajib digunakan dalam aplikasi ini untuk mencegah material bergetah mengelas ke tepi tajam, suatu kondisi merugikan yang dikenal sebagai tepi bawaan.
Sebaliknya, material short-chipping seperti besi tuang atau baja perkakas yang diperkeras menghadirkan tantangan yang sangat berbeda. Meskipun evakuasi serpihan umumnya lebih mudah, sifat sangat abrasif dari logam-logam ini menghasilkan panas lokal yang ekstrem. Dalam skenario yang menuntut ini, Anda memerlukan alat kokoh yang dilapisi lapisan tahan panas. Lapisan Aluminium Titanium Nitrida sangat disarankan untuk menjaga kekerasan tepi di bawah tekanan termal yang sangat besar.
Untuk memperjelas proses pemilihan, berikut perbandingan langsung antara opsi standar dan konfigurasi performa tinggi:
Fitur |
Bor Baja Kecepatan Tinggi Standar |
Bor Karbida Pendingin Premium |
|---|---|---|
Bahan & Kekakuan |
Fleksibel, rentan terhadap defleksi di lubang yang dalam. |
Karbida butiran mikro ultra-kaku, defleksi nol. |
Pengiriman Pendingin |
Banjir eksternal saja. Gagal mencapai zona pemotongan. |
Lubang pendingin ganda internal meledakkan chip ke atas. |
Sudut Titik |
Standar 118 derajat. Berkeliaran dengan mudah. |
Memusatkan diri 140 derajat untuk penentuan posisi yang tepat. |
Metode Operasi |
Membutuhkan pengeboran peck yang konstan. |
Lintasan terus menerus tunggal, waktu siklus pemotongan. |
Berinvestasi pada teknologi deep-hole premium akan menghasilkan laba atas investasi yang positif hanya jika alat berat tersebut secara fisik dapat mendukung kebutuhan operasional. Dua faktor mekanis sama sekali tidak bisa dinegosiasikan. Ini adalah runout spindel dan kapasitas pengiriman cairan pendingin.
Pertama, runout spindel harus dikontrol dengan ketat. Karena padat bor karbida sangat kaku, tidak memiliki fleksibilitas untuk menyerap ketidaksejajaran. Jika spindel mesin mengalami runout yang berlebihan, gaya lateral tersebut diperbesar pada ujung pahat yang panjang. Hal ini menyebabkan karbida yang rapuh bergetar dan akhirnya pecah jauh di dalam lubang. Peningkatan ke chuck hidraulik presisi tinggi atau dudukan alat shrink-fit sering kali diperlukan untuk mencapai konsentrisitas yang diperlukan.
Kedua, alat berat harus memiliki kemampuan cairan pendingin bertekanan tinggi yang memadai. Sistem pendingin through-tool sepenuhnya mengandalkan dinamika fluida untuk meledakkan serpihan melawan gaya gravitasi. Pompa pendingin banjir standar sama sekali tidak mampu mengatasi penghalang uap yang dihasilkan di zona pemotongan. Untuk kedalaman lubang yang melebihi sepuluh kali diameternya, umumnya diperlukan tekanan kontinu minimum seribu PSI. Tanpa tekanan berkelanjutan ini, geometri seruling paling canggih sekalipun akan gagal karena pengepakan chip.
Keberhasilan dalam pemesinan lubang dalam pada akhirnya bergantung pada tindakan penyeimbangan yang rumit. Anda harus membersihkan chip secara efisien sambil mempertahankan kekakuan mekanis mutlak. Kegagalan untuk mengelola salah satu dari variabel-variabel ini akan menyebabkan panas yang terperangkap, peralatan yang dibelokkan, dan pada akhirnya, kerusakan peralatan yang sangat besar.
Meskipun pengaturan tingkat lanjut memerlukan investasi finansial di muka yang lebih tinggi, hal ini memberikan keuntungan yang sangat besar di lantai pabrik. Dengan meningkatkan ke sistem yang kaku dan diberi cairan pendingin, masinis dapat secara drastis mengurangi waktu siklus, menghilangkan risiko terbuangnya suku cadang bernilai tinggi, dan mencapai hasil yang tak tertandingi. pengeboran presisi . Selama masa produksi, pendekatan ini menjamin biaya per lubang serendah mungkin.
Luangkan waktu untuk mengevaluasi pengaturan pemesinan dan kemampuan spindel Anda saat ini. Meninjau strategi perkakas Anda dan memilih geometri yang tepat dari produsen tepercaya seperti SS Endmill dapat mengubah aplikasi deep-hole Anda yang paling membuat frustrasi menjadi proses yang sangat dapat diprediksi dan menguntungkan. Jelajahi rangkaian lengkap solusi berkinerja tinggi agar sesuai dengan kebutuhan material dan kedalaman spesifik Anda.
Dalam istilah teknik standar, setiap lubang dengan kedalaman lebih dari tiga kali diameternya diklasifikasikan sebagai lubang dalam. Pada kedalaman spesifik ini, fisika evakuasi chip standar mulai rusak. Lubang yang mencapai sepuluh, dua puluh, atau hingga empat puluh kali diameternya memasuki wilayah ekstrem. Hal ini memerlukan perkakas yang sangat khusus, lubang pilot yang presisi, dan sistem pendingin bertekanan tinggi yang canggih untuk mencegah kegagalan.
Kerusakan alat sebelum waktunya hampir secara universal disebabkan oleh dua faktor empiris. Ini adalah pengepakan chip dan runout spindel yang berlebihan. Ketika serpihan tidak dapat keluar dari lubang, serpihan tersebut akan dipotong kembali oleh alat tersebut, sehingga menimbulkan guncangan termal dan gesekan yang sangat besar yang mengikat logam. Alternatifnya, jika spindel mesin kurang kaku, defleksi yang dihasilkan memberikan tekanan yang tidak merata pada substrat karbida yang rapuh, sehingga menyebabkan patah. Memverifikasi konsentrisitas alat dan meningkatkan aliran cairan pendingin internal biasanya menyelesaikan masalah ini.
Ya, dari sudut pandang metalurgi, karbida jauh lebih unggul untuk aplikasi dalam. Karbida memiliki kekakuan yang jauh lebih tinggi dibandingkan baja berkecepatan tinggi, yang secara drastis mengurangi defleksi pahat selama pengoperasian. Selain itu, karbida dapat menahan suhu pemotongan yang jauh lebih tinggi tanpa kehilangan kekerasan strukturalnya. Kekakuan tambahan dan stabilitas termal ini merupakan prasyarat mutlak untuk pemesinan pada kedalaman ekstrem.
Biasanya, tidak. Bor berperforma tinggi yang dilengkapi dengan saluran pendingin internal dirancang khusus untuk mengerjakan lubang dalam dalam satu gerakan pengumpanan yang berkelanjutan. Penggunaan siklus peck akan mengganggu aliran konstan cairan pemotongan bertekanan dan membuat ujung tombak terkena kejutan termal yang parah saat berulang kali masuk dan keluar dari zona pemotongan panas. Pecking hanya boleh digunakan jika mesin Anda kekurangan tekanan cairan pendingin yang diperlukan untuk mengevakuasi serpihan secara terus menerus.
Pendingin banjir standar secara fisik tidak efektif untuk aplikasi lubang dalam. Saat alat menembus lebih dalam ke dalam benda kerja, gaya sentrifugal dari alat pemintal dan serpihan yang keluar menghalangi cairan eksternal mencapai dasar lubang. Selain itu, panas yang sangat besar menghasilkan penghalang uap yang menolak cairan bertekanan rendah. Sistem pendingin melalui alat bertekanan tinggi wajib digunakan untuk mengalirkan pelumasan langsung ke ujung tombak dan mendorong serpihan ke atas.
Tekanan cairan pendingin adalah kekuatan pendorong yang mengatasi gravitasi dan gesekan di dalam lubang yang dalam. Tekanan tinggi memaksa cairan pemotongan melalui saluran internal kecil bor langsung ke ujung tombak. Cairan berkecepatan tinggi ini mendinginkan karbida, melumasi potongan, dan yang terpenting, secara fisik mendorong serpihan yang terpotong ke atas seruling dan keluar dari lubang. Tekanan yang tidak mencukupi menyebabkan chip terhenti dan menyatu, sehingga menyebabkan kegagalan alat secara instan.
Saat mengerjakan baja tahan karat, panas dan daya rekat material adalah musuh terbesar Anda. Pelapis Aluminium Titanium Nitrida secara luas dianggap sebagai pilihan terbaik untuk aplikasi ini. Lapisan ini mempertahankan kekerasannya pada suhu yang sangat tinggi dan memberikan permukaan halus yang mencegah baja tahan karat bergetah mengelas ke ujung tombak. Hal ini secara drastis meningkatkan aliran chip dan umur alat secara keseluruhan.


