Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-20 Pinagmulan: Site

Ang pagkuha ng pare-parehong mga resulta sa matinding haba-sa-diameter na ratio ng machining ay nangangailangan ng higit pa sa pagbili ng mamahaling kagamitan. Kailangan mo ng masusing pagpapatupad sa mismong spindle ng makina. Kasalukuyan kaming nakakakita ng napakalaking pagbabago sa industriya patungo sa paggawa ng mga patay-ilaw at ganap na automated na mga cell ng machining. Ang mga sektor ng aerospace, automotive, at medikal ay humihingi ng mas malalim, mas maliit na diameter na mga butas sa lalong mahirap-gamitin na mga superalloy. Sa mga hindi nag-aalaga na kapaligiran na ito, ang hindi nahuhulaang pagkabigo ng tool ay hindi na isang abala lamang. Ito ay isang kritikal na bottleneck na sumisira sa mga mamahaling bahagi.
Dahil dito, tinatalikuran ng mga modernong tindahan ang mga trial-and-error setup. Sa halip ay umaasa sila sa empirical, data-driven na mga diskarte upang patatagin ang cutting environment at pamahalaan ang chip evacuation. Ang pagpapatupad ng mga napatunayang pamamaraan na ito ay lubhang magbabawas ng thermal accumulation, makokontrol ang pagbuo ng chip, at makabuluhang magpapahaba ng habang-buhay ng iyong mga kasangkapan sa pagbabarena ng malalim na butas.
Ang yugto ng pagpasok ng isang malalim na butas ay walang alinlangan ang pinaka-mahina na punto ng buong operasyon. Isipin ang paggabay sa isang drill na dalawampung beses na mas mahaba kaysa sa diameter nito sa isang raw metal billet. Kung walang matibay na panimulang punto, ang mga paunang thrust force ay nagiging sanhi ng hindi suportadong tip na mag-skate sa patag na ibabaw. Ang phenomenon na ito ay kilala bilang tool walking. Agad nitong nakompromiso ang tuwid ng bore at naglalagay ng walang simetriko, mapanirang diin sa mga gilid ng tool.
Upang malabanan ang mekanikal na kahinaan na ito, ang paggawa ng napakatumpak na pilot hole ay isang ganap na kinakailangan. Ang isang pilot hole ay nagsisilbing custom-fit, rigid guide bushing cut nang direkta sa workpiece. Ang karaniwang kasanayan sa engineering ay nagdidikta ng pagbabarena sa paunang gabay na ito sa lalim na isa at kalahati hanggang dalawang beses ang diameter.
Sa partikular, ang geometry ng pilot drill ay dapat perpektong umakma sa mas mahabang tool na sumusunod dito. Ang puntong anggulo ng pilot drill ay dapat na katumbas ng, o bahagyang mas patag kaysa, sa puntong anggulo ng deep-hole tool. Halimbawa, kung ang iyong pangunahing tool ay may 140-degree na anggulo ng punto, dapat itong itugma ng piloto. Higit pa rito, dapat na mas malaki ang diameter ng piloto, kadalasan nang ilang sampung-libo ng isang pulgada. Kung ang pilot hole ay nagtatampok ng mas makitid na anggulo ng punto, ang kasunod na drill ay babagsak muna sa materyal sa mga marupok na panlabas na sulok nito. Ito ay humahantong sa agarang edge chipping at sakuna na pagkabigo.
Ang tradisyunal na mababaw na pagbabarena ay kadalasang gumagamit ng pare-parehong bilis ng spindle at rate ng feed mula sa sandaling pumasok ang tool sa hiwa hanggang sa mabawi ito. Sa malalim na mga aplikasyon ng butas, ang paggamit ng static na diskarte na ito ay lubos na mapanira. Ang pamamahala sa paglipat ng isang mahaba, payat na tool sa pilot bore ay nangangailangan ng maingat na nakaprogramang pagsasaayos ng mga parameter ng pagputol.
Kapag ang mahabang drill ay unang pumasok sa pilot hole, ang bilis ng spindle ay dapat na bawasan nang husto sa humigit-kumulang sampu hanggang labinlimang porsyento ng huling bilis ng pagpapatakbo, na ipinares sa isang minimal na rate ng feed. Pinipigilan ng mabagal na pag-ikot na ito ang mga puwersang sentripugal mula sa paghagupit sa hindi sinusuportahang haba ng katawan ng tool. Kapag ang drill head ay ligtas na nakasabit at nasuportahan sa loob ng pilot bore, kadalasang humihinto nang halos kalahating milimetro sa ibaba, ang high-pressure coolant pump ay nakalagay.
Pagkatapos lamang mag-stabilize ang presyon ng fluid dapat na ang bilis ng spindle at rate ng feed ay pataas sa kanilang buong mga parameter ng pagpapatakbo. Sa pag-abot sa panghuling target na lalim, dapat na baligtarin ang maselang prosesong ito. Ang bilis ng spindle ay dapat na bawasan muli bago bawiin ang tool. Pinipigilan nito ang mga puwersa ng pagkuha at nagtatagal na mga chips mula sa pag-iskor ng malinis na ibabaw na pagtatapos ng bagong machined bore.
Ang peck drilling ay ang proseso ng paulit-ulit na pagsulong at pag-urong ng tool upang i-clear ang mga jammed chips. Ito ay isang staple technique para sa mas lumang high-speed steel tool sa mababaw na operasyon. Gayunpaman, kapag gumagamit ng advanced na solid carbide tooling sa malalim na mga butas, ang pag-pecking ay mahigpit na hindi hinihikayat. Aktibong binababa nito ang integridad ng istruktura ng tool.
Sa tuwing ang isang drill ay aatras at muling papasok sa hiwa, ang cutting edge ay nakakaranas ng mga micro-impact at matinding thermal shock. Ang biglaang pagbabagu-bago sa pagitan ng matinding init ng cutting zone at ang mabilis na paglamig na epekto ng cutting fluid ay nagiging sanhi ng microscopic cracks na mabuo sa kahabaan ng carbide substrate. Bilang karagdagan, ang pag-pecking ay nakakaabala sa tuluy-tuloy, may presyon ng daloy ng mga chips pataas sa mga plauta, na kadalasang nagpapahintulot sa mga labi na mahulog pabalik sa ilalim ng butas.
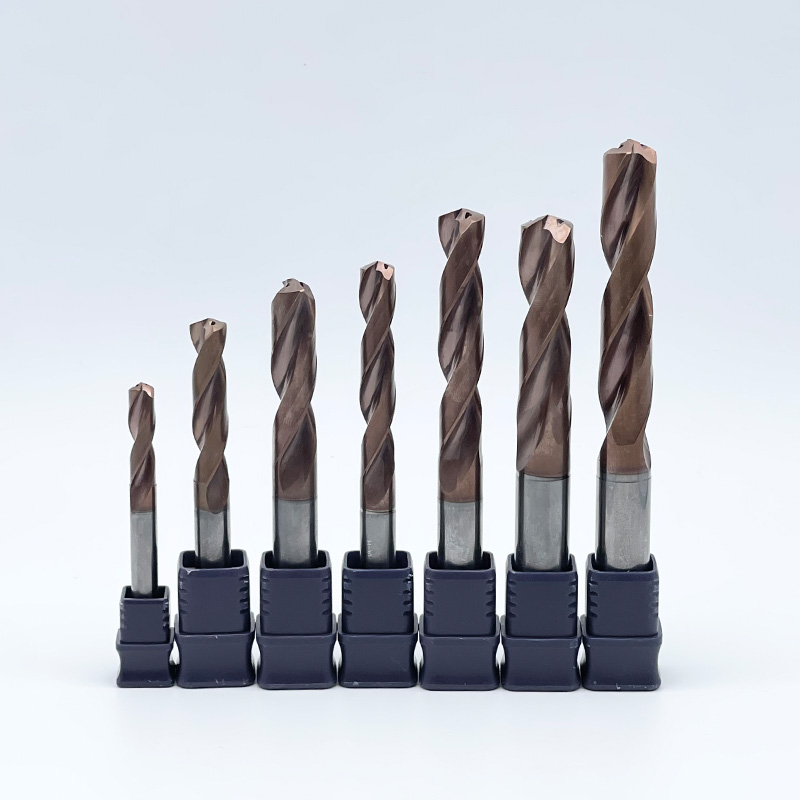
Modernong high-performance na kagamitan, partikular na ang isang premium coolant fed drill , ay tahasang ginawa upang makumpleto ang bore sa isang solong, walang patid na pass. Ang pag-asa sa tuluy-tuloy na mga rate ng feed ay nagsisiguro ng isang matatag na thermal environment at nagpapanatili ng hydraulic fluid dynamics na kinakailangan para sa tuluy-tuloy na paglisan ng chip. Ang mga pecking cycle ay dapat lamang gamitin bilang isang ganap na huling paraan kung ang mga limitasyon ng makina ay pumipigil sa sapat na presyon ng coolant.
Pagpili ng pinakamainam na kagamitan para sa Ang CNC holemaking ay isang lubos na naisalokal na desisyon. Ito ay ganap na nakasalalay sa mga partikular na limitasyon ng iyong kapaligiran sa pagma-machine. Ang isang sopistikadong tooling system na gumaganap nang walang kamali-mali sa isang makabagong pasilidad ng aerospace ay maaaring mabigo nang husto sa isang karaniwang job shop. Ang pagsusuri sa mga katangian ng metalurhiko ng iyong workpiece at pag-audit sa mga aktwal na kakayahan ng iyong makinarya ay mahahalagang hakbang bago gumawa ng pamumuhunan sa tooling.
Ang mga pisikal na katangian ng materyal ng workpiece ay eksaktong nagdidikta kung paano bumubuo, nababasag, at naglalakbay ang isang chip sa plauta. Ang iba't ibang mga metal ay nangangailangan ng mga natatanging tool geometries, mga paghahanda sa gilid, at mga espesyal na patong sa ibabaw upang pamahalaan ang nagresultang friction at init.
Para sa mahabang-chipping, ductile na materyales tulad ng low-carbon steel at ilang hindi kinakalawang na asero, ang pangunahing panganib sa pagpapatakbo ay chip wrapping. Ang mga materyales na ito ay may posibilidad na gumawa ng tuluy-tuloy, matali na mga shavings na maaaring agad na makabara sa isang malalim na butas. Upang labanan ito, dapat na nagtatampok ang mga tool ng mga agresibong chip splitter o mga espesyal na profile ng flute na pumipilit sa metal na kulot nang mahigpit at nabali sa mga napapamahalaang mga fragment. Ang mataas na pinakintab na mga plauta ay ipinag-uutos din sa mga application na ito upang maiwasan ang gummy na materyal mula sa hinang sa cutting edge, isang nakapipinsalang kondisyon na kilala bilang built-up na gilid.
Sa kabaligtaran, ang mga short-chipping na materyales tulad ng cast iron o hardened tool steel ay nagpapakita ng ganap na kakaibang hamon. Bagama't sa pangkalahatan ay mas madali ang paglikas ng chip, ang napaka-abrasive na katangian ng mga metal na ito ay nagdudulot ng matinding localized na init. Sa mga mahirap na sitwasyong ito, kailangan mo ng solidong tool na pinahiran ng mga layer na lumalaban sa init. Ang Aluminum Titanium Nitride coatings ay lubos na inirerekomenda upang mapanatili ang katigasan ng gilid sa ilalim ng napakalawak na thermal stress.
Upang gawing mas malinaw ang proseso ng pagpili, narito ang isang direktang paghahambing sa pagitan ng mga karaniwang opsyon at mga configuration na may mataas na pagganap:
Tampok |
Karaniwang High-Speed Steel Drill |
Premium Coolant-Fed Carbide Drill |
|---|---|---|
Materyal at Tigas |
Flexible, madaling mapalihis sa malalim na mga butas. |
Ultra-rigid micro-grain carbide, zero deflection. |
Paghahatid ng Coolant |
Panlabas na baha lamang. Nabigong maabot ang cutting zone. |
Ang panloob na dalawahang butas ng coolant ay sumasabog pataas. |
Point Angle |
Karaniwang 118 degrees. Madaling gumala. |
Self-centering 140 degrees para sa eksaktong pagpoposisyon. |
Paraan ng Operasyon |
Nangangailangan ng patuloy na pagbabarena ng peck. |
Isang tuloy-tuloy na pass, paglaslas ng mga oras ng ikot. |
Ang pamumuhunan sa premium na deep-hole na teknolohiya ay magbubunga lamang ng positibong return on investment kung pisikal na kayang suportahan ng makina ang mga kinakailangan sa pagpapatakbo. Dalawang mekanikal na kadahilanan ay ganap na hindi mapag-usapan. Ang mga ito ay spindle runout at kapasidad ng paghahatid ng coolant.
Una, dapat na mahigpit na kontrolin ang spindle runout. Dahil isang solid Ang carbide drill ay kakaibang matibay, wala itong kakayahang umangkop upang masipsip ang misalignment. Kung ang spindle ng makina ay may labis na runout, ang mga lateral force na iyon ay pinalalaki sa dulo ng mahabang tool. Ito ay nagiging sanhi ng malutong na karbid na magdaldal at kalaunan ay mababasag sa loob ng butas. Ang pag-upgrade sa high-precision hydraulic chuck o shrink-fit tool holder ay kadalasang kinakailangan upang makamit ang kinakailangang concentricity.
Pangalawa, ang makina ay dapat magkaroon ng sapat na mataas na presyon ng coolant na kakayahan. Ang mga through-tool coolant system ay ganap na umaasa sa fluid dynamics upang magpasabog ng mga chips laban sa puwersa ng gravity. Ang mga karaniwang flood coolant pump ay ganap na hindi kayang lampasan ang vapor barrier na nabuo sa cutting zone. Para sa mga bore depth na higit sa sampung beses ang diameter, ang isang minimum na tuluy-tuloy na presyon ng isang libong PSI ay karaniwang kinakailangan. Kung wala itong matagal na pressure, kahit na ang pinaka-advanced na flute geometry ay mabibigo dahil sa chip packing.
Ang tagumpay sa deep hole machining sa huli ay nagmumula sa isang maselang pagkilos ng pagbabalanse. Dapat mong i-clear ang mga chips nang mahusay habang pinapanatili ang ganap na mekanikal na tigas. Ang pagkabigong pamahalaan ang alinman sa mga variable na ito ay direktang humahantong sa nakulong na init, mga na-deflect na tool, at sa huli, sakuna na pagkasira ng tool.
Bagama't ang mga advanced na setup ay nangangailangan ng mas mataas na upfront financial investment, nagbabayad sila ng napakalaking dibidendo sa shop floor. Sa pamamagitan ng pag-upgrade sa mga matibay, coolant-fed system, ang mga machinist ay maaaring mabawasan nang husto ang mga oras ng pag-ikot, alisin ang panganib ng mga na-scrap na bahagi na may mataas na halaga, at makamit ang walang kapantay katumpakan pagbabarena . Sa habang-buhay ng isang production run, ginagarantiyahan ng diskarteng ito ang pinakamababang posibleng cost-per-hole.
Maglaan ng oras upang suriin ang iyong kasalukuyang machining setup at mga kakayahan ng spindle ngayon. Ang pagrepaso sa iyong diskarte sa tooling at pagpili ng tamang geometry mula sa isang pinagkakatiwalaang tagagawa tulad ng SS Endmill ay maaaring magbago sa iyong pinakanakakabigo na deep-hole application sa isang lubos na predictable, kumikitang proseso. I-explore ang buong hanay ng mga solusyong may mataas na pagganap upang tumugma sa iyong partikular na materyal at mga kinakailangan sa lalim.
Sa karaniwang mga termino ng engineering, ang anumang bore na may lalim na higit sa tatlong beses ang diameter nito ay inuri bilang isang malalim na butas. Sa partikular na lalim na ito, nagsisimulang masira ang karaniwang chip evacuation physics. Ang mga butas na umaabot sa sampu, dalawampu, o hanggang apatnapung beses ng kanilang diameter ay pumapasok sa matinding teritoryo. Nangangailangan ang mga ito ng napaka-espesyal na tooling, tumpak na mga butas ng piloto, at mga advanced na high-pressure coolant system upang maiwasan ang pagkabigo.
Ang napaaga na pagkasira ng tool ay halos pangkalahatan ay sanhi ng dalawang empirical na salik. Ang mga ito ay chip packing at labis na spindle runout. Kapag ang mga chips ay hindi makatakas sa bore, sila ay muling pinuputol ng tool, na bumubuo ng napakalaking thermal shock at friction na nagbubuklod sa metal. Bilang kahalili, kung ang spindle ng makina ay walang katigasan, ang nagresultang pagpapalihis ay naglalagay ng hindi pantay na diin sa malutong na carbide substrate, na nagiging sanhi ng pag-snap nito. Ang pag-verify ng concentricity ng tool at pag-upgrade ng panloob na daloy ng coolant ay kadalasang nireresolba ang mga isyung ito.
Oo, mula sa isang metalurhiko na pananaw, ang carbide ay higit na nakahihigit para sa malalim na mga aplikasyon. Ang Carbide ay nagtataglay ng mas mataas na higpit kumpara sa high-speed na bakal, na lubhang binabawasan ang pagpapalihis ng tool sa panahon ng operasyon. Higit pa rito, ang carbide ay maaaring makatiis ng mas mataas na temperatura ng pagputol nang hindi nawawala ang katigasan ng istruktura nito. Ang idinagdag na tigas at thermal stability ay ganap na mga kinakailangan para sa machining sa matinding lalim.
Karaniwan, hindi. Ang mga high-performance drill na nilagyan ng mga internal coolant channel ay partikular na inengineered sa machine deep bores sa isang solong, tuloy-tuloy na feed motion. Ang paggamit ng peck cycle ay nakakaabala sa tuluy-tuloy na daloy ng pressurized cutting fluid at napapailalim ang cutting edge sa matinding thermal shock habang paulit-ulit itong pumapasok at lumalabas sa hot cutting zone. Ang pecking ay dapat lamang gamitin kung ang iyong makina ay kulang sa coolant pressure na kinakailangan upang patuloy na maalis ang mga chips.
Ang karaniwang flood coolant ay pisikal na hindi epektibo para sa mga deep hole application. Habang ang tool ay tumagos nang mas malalim sa workpiece, ang sentripugal na puwersa ng spinning tool at ang escaping chips ay humaharang sa panlabas na likido mula sa pag-abot sa ilalim ng bore. Higit pa rito, ang napakalawak na init ay bumubuo ng isang vapor barrier na nagtataboy ng mababang presyon ng likido. Ang mga high-pressure, through-tool coolant system ay sapilitan na maghatid ng lubrication nang direkta sa cutting edge at puwersahin ang mga chips pataas.
Ang coolant pressure ay ang puwersang nagtutulak na lumalampas sa gravity at friction sa loob ng malalim na butas. Pinipilit ng mataas na presyon ang cutting fluid sa pamamagitan ng maliliit na panloob na channel ng drill nang direkta sa cutting edge. Ang high-velocity fluid na ito ay nagpapalamig sa carbide, nagpapadulas ng hiwa, at higit sa lahat, pisikal na itinutulak ang mga nagugupit na chips pataas sa mga flute at palabas sa butas. Ang hindi sapat na presyon ay nagbibigay-daan sa mga chips na tumigil at magkakasama, na humahantong sa instant na pagkabigo ng tool.
Kapag ang paggawa ng hindi kinakalawang na asero, init at materyal na pagdirikit ang iyong pinakamalaking kalaban. Ang Aluminum Titanium Nitride coatings ay malawak na itinuturing na pinakamahusay na pagpipilian para sa application na ito. Ang coating na ito ay nagpapanatili ng katigasan nito sa napakataas na temperatura at nagbibigay ng makinis na ibabaw na pumipigil sa gummy stainless steel mula sa hinang hanggang sa cutting edge. Ito ay lubhang nagpapabuti sa parehong daloy ng chip at pangkalahatang buhay ng tool.