
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.09.2026 Herkunft: Website


Um konsistente Ergebnisse bei der Bearbeitung mit extremen Längen-Durchmesser-Verhältnissen zu erzielen, ist mehr als nur der Kauf teurer Ausrüstung erforderlich. Direkt an der Maschinenspindel ist eine sorgfältige Ausführung gefragt. Wir erleben derzeit einen massiven Wandel in der Branche hin zu „Lights-out“-Fertigung und vollautomatischen Bearbeitungszellen. Die Bereiche Luft- und Raumfahrt, Automobil und Medizin fordern tiefere Löcher mit kleinerem Durchmesser in immer schwieriger zu bearbeitenden Superlegierungen. In diesen unbeaufsichtigten Umgebungen sind unvorhersehbare Werkzeugausfälle nicht mehr nur eine Unannehmlichkeit. Es handelt sich um einen kritischen Engpass, der teure Teile ruiniert.
Moderne Geschäfte verzichten daher auf Versuch-und-Irrtum-Systeme. Stattdessen verlassen sie sich auf empirische, datengesteuerte Strategien zur Stabilisierung der Schneidumgebung und zur Steuerung der Spanabfuhr. Die Implementierung dieser bewährten Methoden wird die thermische Ansammlung drastisch reduzieren, die Chipbildung kontrollieren und die Lebensdauer Ihres Geräts erheblich verlängern Tieflochbohrwerkzeuge.
Die Eintrittsphase einer Tiefbohrung ist zweifellos die gefährdetste Stelle der gesamten Operation. Stellen Sie sich vor, Sie führen einen Bohrer, der zwanzigmal länger als sein Durchmesser ist, in einen rohen Metallbarren. Ohne einen starren Ausgangspunkt führen die anfänglichen Schubkräfte dazu, dass die nicht unterstützte Spitze über die flache Oberfläche gleitet. Dieses Phänomen wird als Toolwalking bezeichnet. Dadurch wird die Geradheit der Bohrung sofort beeinträchtigt und die Werkzeugränder werden asymmetrisch und zerstörerisch beansprucht.
Um dieser mechanischen Anfälligkeit entgegenzuwirken, ist die Herstellung einer hochpräzisen Pilotbohrung eine absolute Voraussetzung. Eine Pilotbohrung fungiert als passgenaue, starre Führungsbuchse, die direkt in das Werkstück geschnitten wird. Die übliche technische Praxis schreibt vor, diese erste Führung bis zu einer Tiefe zu bohren, die dem Anderthalb- bis Zweifachen des Durchmessers entspricht.
Insbesondere muss die Geometrie des Pilotbohrers perfekt zum nachfolgenden längeren Werkzeug passen. Der Spitzenwinkel des Pilotbohrers sollte dem Spitzenwinkel des Tiefbohrwerkzeugs entsprechen oder etwas flacher als dieser sein. Wenn Ihr Hauptwerkzeug beispielsweise einen Spitzenwinkel von 140 Grad hat, sollte der Pilot diesen anpassen. Darüber hinaus sollte der Durchmesser des Piloten nominell größer sein, oft nur um einige Zehntausendstel Zoll. Wenn die Pilotbohrung einen engeren Spitzenwinkel aufweist, stößt der nachfolgende Bohrer zuerst an den fragilen Außenecken in das Material ein. Dies führt zu sofortigem Abplatzen der Kanten und einem katastrophalen Ausfall.
Beim herkömmlichen Flachbohren werden häufig vom Eintritt des Werkzeugs in den Schnitt bis zum Rückzug eine konstante Spindelgeschwindigkeit und Vorschubgeschwindigkeit verwendet. Bei Tieflochanwendungen ist die Anwendung dieses statischen Ansatzes äußerst destruktiv. Um den Übergang eines langen, schlanken Werkzeugs in die Pilotbohrung zu bewältigen, ist eine sorgfältig programmierte Anpassung der Schnittparameter erforderlich.
Wenn der Langbohrer zum ersten Mal in die Pilotbohrung eindringt, sollte die Spindeldrehzahl drastisch auf etwa zehn bis fünfzehn Prozent der endgültigen Betriebsgeschwindigkeit reduziert werden, gepaart mit einer minimalen Vorschubgeschwindigkeit. Diese langsame Rotation verhindert, dass die Zentrifugalkräfte auf die nicht unterstützte Länge des Werkzeugkörpers schlagen. Sobald der Bohrkopf sicher in der Pilotbohrung eingerastet und abgestützt ist und normalerweise etwa einen halben Millimeter vor dem Boden stoppt, wird die Hochdruck-Kühlmittelpumpe eingeschaltet.
Erst nachdem sich der Flüssigkeitsdruck stabilisiert hat, sollten Spindeldrehzahl und Vorschubgeschwindigkeit auf ihre vollen Betriebsparameter hochgefahren werden. Bei Erreichen der endgültigen Zieltiefe muss dieser heikle Vorgang umgekehrt werden. Vor dem Zurückfahren des Werkzeugs sollte die Spindeldrehzahl noch einmal reduziert werden. Dadurch wird verhindert, dass die Extraktionskräfte und verbleibende Späne die makellose Oberflächenbeschaffenheit der neu bearbeiteten Bohrung beschädigen.
Beim Tiefbohren handelt es sich um den Prozess des wiederholten Vor- und Zurückfahrens des Werkzeugs, um verklemmte Späne zu entfernen. Es handelt sich um eine Standardtechnik für ältere Schnellarbeitsstahlwerkzeuge für flache Arbeiten. Beim Einsatz moderner Vollhartmetallwerkzeuge in tiefen Bohrungen wird jedoch dringend vom Picken abgeraten. Dadurch wird die strukturelle Integrität des Werkzeugs aktiv beeinträchtigt.
Jedes Mal, wenn ein Bohrer zurückgezogen wird und wieder in den Schnitt eintritt, erfährt die Schneidkante Mikroschläge und einen starken Thermoschock. Der plötzliche Wechsel zwischen der intensiven Hitze der Schneidzone und der schnellen Abkühlungswirkung der Schneidflüssigkeit führt zur Bildung mikroskopischer Risse entlang des Hartmetallsubstrats. Darüber hinaus unterbricht das Picken den kontinuierlichen, unter Druck stehenden Spänefluss nach oben in den Spannuten, wodurch häufig Rückstände auf den Boden der Bohrung zurückfallen.
Moderne Hochleistungsausstattung, insbesondere Premium-Ausstattung Der Bohrer mit Kühlmittelzufuhr ist speziell darauf ausgelegt, die Bohrung in einem einzigen, ununterbrochenen Durchgang fertigzustellen. Durch kontinuierliche Vorschubgeschwindigkeiten wird eine stabile thermische Umgebung gewährleistet und die Dynamik der Hydraulikflüssigkeit aufrechterhalten, die für eine kontinuierliche Spanabfuhr erforderlich ist. Picking-Zyklen sollten nur als absolut letztes Mittel eingesetzt werden, wenn Maschineneinschränkungen einen ausreichenden Kühlmitteldruck verhindern.
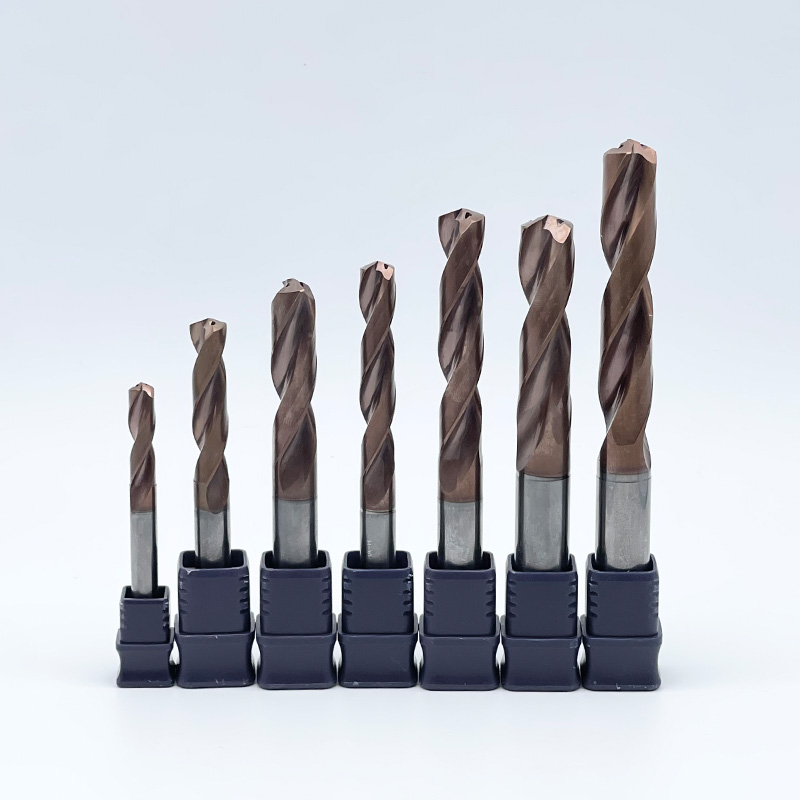
Auswahl der optimalen Ausrüstung für Die CNC-Bohrungsherstellung ist eine stark lokalisierte Entscheidung. Es hängt ganz von den spezifischen Einschränkungen Ihrer Bearbeitungsumgebung ab. Ein hochentwickeltes Werkzeugsystem, das in einer hochmodernen Luft- und Raumfahrtanlage einwandfrei funktioniert, kann in einer Standardwerkstatt spektakulär versagen. Die Bewertung der metallurgischen Eigenschaften Ihres Werkstücks und die Prüfung der tatsächlichen Leistungsfähigkeit Ihrer Maschinen sind wesentliche Schritte vor einer Werkzeuginvestition.
Die physikalischen Eigenschaften des Werkstückmaterials bestimmen genau, wie sich ein Span bildet, bricht und in der Nut nach oben wandert. Unterschiedliche Metalle erfordern unterschiedliche Werkzeuggeometrien, Kantenvorbereitungen und spezielle Oberflächenbeschichtungen, um die entstehende Reibung und Hitze zu bewältigen.
Bei langspanenden, duktilen Materialien wie kohlenstoffarmem Stahl und bestimmten rostfreien Stählen besteht das Hauptbetriebsrisiko in der Spanumhüllung. Diese Materialien neigen dazu, kontinuierliche, faserige Späne zu erzeugen, die eine tiefe Bohrung sofort verstopfen können. Um dem entgegenzuwirken, müssen Werkzeuge über aggressive Spänespalter oder spezielle Nutenprofile verfügen, die das Metall dazu zwingen, sich stark zu kräuseln und in handhabbare Fragmente zu brechen. Bei diesen Anwendungen sind auch hochglanzpolierte Spannuten zwingend erforderlich, um zu verhindern, dass das klebrige Material mit der Schneidkante verschweißt, ein schädlicher Zustand, der als Aufbauschneide bezeichnet wird.
Eine ganz andere Herausforderung stellen dagegen kurzspanende Werkstoffe wie Gusseisen oder gehärtete Werkzeugstähle dar. Während die Spanabfuhr im Allgemeinen einfacher ist, erzeugt die stark abrasive Beschaffenheit dieser Metalle extreme lokale Hitze. In diesen anspruchsvollen Szenarien benötigen Sie ein solides Werkzeug, das mit hitzebeständigen Schichten beschichtet ist. Aluminium-Titannitrid-Beschichtungen werden dringend empfohlen, um die Kantenhärte auch bei großer thermischer Belastung aufrechtzuerhalten.
Um den Auswahlprozess zu verdeutlichen, hier ein direkter Vergleich zwischen Standardoptionen und Hochleistungskonfigurationen:
Besonderheit |
Standard-Schnellarbeitsstahlbohrer |
Premium-Hartmetallbohrer mit Kühlmittelzufuhr |
|---|---|---|
Material und Steifigkeit |
Flexibel, anfällig für Durchbiegung in tiefen Löchern. |
Ultrasteifes Mikrokorn-Hartmetall, keine Durchbiegung. |
Kühlmittellieferung |
Nur externe Überschwemmung. Der Schneidbereich wird nicht erreicht. |
Interne Doppelkühlmittellöcher blasen die Späne nach oben. |
Spitzenwinkel |
Standardmäßig 118 Grad. Läuft leicht. |
Selbstzentrierend um 140 Grad für exakte Positionierung. |
Operationsmethode |
Erfordert ständiges Tiefbohren. |
Ein einziger kontinuierlicher Durchgang, wodurch die Zykluszeiten verkürzt werden. |
Die Investition in Premium-Tieflochtechnologie bringt nur dann einen positiven Return on Investment, wenn die Maschine die betrieblichen Anforderungen physisch erfüllen kann. Zwei mechanische Faktoren sind absolut nicht verhandelbar. Dabei handelt es sich um den Spindelrundlauf und die Kühlmittelförderleistung.
Zunächst muss der Spindelschlag streng kontrolliert werden. Weil ein solider Da ein Hartmetallbohrer außergewöhnlich steif ist, fehlt ihm die Flexibilität, Fehlausrichtungen auszugleichen. Wenn die Maschinenspindel einen übermäßigen Rundlauf aufweist, verstärken sich diese seitlichen Kräfte an der Spitze des langen Werkzeugs. Dies führt dazu, dass das spröde Hartmetall rattert und schließlich tief im Loch zerbricht. Um die erforderliche Rundlaufgenauigkeit zu erreichen, ist häufig eine Umrüstung auf hochpräzise Hydrodehnspannfutter oder Schrumpfwerkzeughalter erforderlich.
Zweitens muss die Maschine über ausreichende Hochdruck-Kühlmittelkapazitäten verfügen. Durch das Werkzeug verlaufende Kühlmittelsysteme basieren vollständig auf der Strömungsdynamik, um Späne entgegen der Schwerkraft wegzublasen. Standard-Flutkühlmittelpumpen sind überhaupt nicht in der Lage, die an der Schneidzone entstehende Dampfsperre zu überwinden. Bei Bohrtiefen über dem Zehnfachen des Durchmessers ist im Allgemeinen ein kontinuierlicher Mindestdruck von 1000 PSI erforderlich. Ohne diesen anhaltenden Druck wird selbst die fortschrittlichste Nutgeometrie aufgrund von Spanansammlungen versagen.
Der Erfolg bei der Tieflochbearbeitung hängt letztlich von einem heiklen Balanceakt ab. Sie müssen die Späne effizient entfernen und gleichzeitig die absolute mechanische Stabilität gewährleisten. Das Versäumnis, eine dieser Variablen zu bewältigen, führt direkt zu Wärmeeinschlüssen, abgelenkten Werkzeugen und schließlich zu katastrophalen Werkzeugbrüchen.
Während fortgeschrittene Setups höhere finanzielle Vorabinvestitionen erfordern, zahlen sie sich in der Fertigung enorm aus. Durch die Umrüstung auf starre, kühlmittelgespeiste Systeme können Maschinenbauer die Zykluszeiten drastisch verkürzen, das Risiko des Ausschusses hochwertiger Teile eliminieren und beispiellose Ergebnisse erzielen Präzisionsbohren . Dieser Ansatz garantiert über die gesamte Lebensdauer eines Produktionslaufs die geringstmöglichen Kosten pro Bohrung.
Nehmen Sie sich noch heute die Zeit, Ihren aktuellen Bearbeitungsaufbau und Ihre Spindelfähigkeiten zu bewerten. Wenn Sie Ihre Werkzeugstrategie überprüfen und die richtige Geometrie von einem vertrauenswürdigen Hersteller wie SS Endmill auswählen, können Sie Ihre frustrierendsten Tieflochanwendungen in einen äußerst vorhersehbaren, profitablen Prozess verwandeln. Entdecken Sie die gesamte Palette leistungsstarker Lösungen, die Ihren spezifischen Material- und Tiefenanforderungen entsprechen.
Als Tiefloch wird in der Fachsprache jede Bohrung bezeichnet, deren Tiefe mehr als das Dreifache ihres Durchmessers beträgt. In dieser spezifischen Tiefe beginnt die übliche Chip-Entfernungsphysik zusammenzubrechen. Löcher, die das Zehn-, Zwanzig- oder bis zum Vierzigfache ihres Durchmessers erreichen, betreten extremes Terrain. Diese erfordern hochspezialisierte Werkzeuge, präzise Pilotbohrungen und fortschrittliche Hochdruck-Kühlmittelsysteme, um Ausfälle zu verhindern.
Vorzeitiger Werkzeugbruch wird fast immer durch zwei empirische Faktoren verursacht. Dies sind Spanansammlungen und übermäßiger Spindelschlag. Wenn die Späne nicht aus der Bohrung entweichen können, werden sie vom Werkzeug nachgeschnitten, wodurch ein massiver Wärmeschock und eine Reibung entstehen, die das Metall bindet. Wenn es der Maschinenspindel hingegen an Steifigkeit mangelt, führt die resultierende Durchbiegung zu einer ungleichmäßigen Belastung des spröden Hartmetallsubstrats, was dazu führt, dass es bricht. Durch die Überprüfung der Werkzeugkonzentrizität und die Verbesserung des inneren Kühlmittelflusses können diese Probleme normalerweise behoben werden.
Ja, aus metallurgischer Sicht ist Hartmetall für tiefe Anwendungen deutlich überlegen. Hartmetall weist im Vergleich zu Schnellarbeitsstahl eine wesentlich höhere Steifigkeit auf, was die Durchbiegung des Werkzeugs im Betrieb drastisch reduziert. Darüber hinaus hält Hartmetall deutlich höheren Schnitttemperaturen stand, ohne seine Strukturhärte zu verlieren. Diese zusätzliche Steifigkeit und thermische Stabilität sind absolute Voraussetzung für die Bearbeitung in extremen Tiefen.
Normalerweise nein. Hochleistungsbohrer mit inneren Kühlmittelkanälen sind speziell für die Bearbeitung tiefer Bohrungen in einer einzigen, kontinuierlichen Vorschubbewegung konzipiert. Durch die Verwendung eines Tiefziehzyklus wird der konstante Fluss der unter Druck stehenden Schneidflüssigkeit unterbrochen und die Schneidkante einem starken thermischen Schock ausgesetzt, wenn sie wiederholt in die heiße Schneidzone eintritt und diese verlässt. Das Picken sollte nur dann eingesetzt werden, wenn Ihre Maschine nicht über den Kühlmitteldruck verfügt, der zum kontinuierlichen Abtransport der Späne erforderlich ist.
Standardmäßiges Flutkühlmittel ist für Tieflochanwendungen physikalisch unwirksam. Wenn das Werkzeug tiefer in das Werkstück eindringt, verhindern die Zentrifugalkraft des Drehwerkzeugs und die austretenden Späne, dass externe Flüssigkeit den Boden der Bohrung erreicht. Darüber hinaus erzeugt die enorme Hitze eine Dampfsperre, die Flüssigkeiten mit niedrigem Druck abstößt. Hochdruck-Kühlmittelsysteme mit durchgehendem Werkzeug sind zwingend erforderlich, um die Schmierung direkt an die Schneidkante zu liefern und die Späne nach oben zu drücken.
Der Kühlmitteldruck ist die treibende Kraft, die die Schwerkraft und Reibung in einer tiefen Bohrung überwindet. Hoher Druck drückt die Schneidflüssigkeit durch die kleinen Innenkanäle des Bohrers direkt zur Schneidkante. Diese Hochgeschwindigkeitsflüssigkeit kühlt das Hartmetall, schmiert den Schnitt und, was am wichtigsten ist, drückt die abgescherten Späne physisch die Nuten hinauf und aus dem Loch heraus. Unzureichender Druck führt dazu, dass die Späne festsitzen und sich zusammenballen, was zu einem sofortigen Ausfall des Werkzeugs führt.
Bei der Bearbeitung von Edelstahl sind Hitze und Materialanhaftung Ihre größten Feinde. Aluminium-Titannitrid-Beschichtungen gelten allgemein als die beste Wahl für diese Anwendung. Diese Beschichtung behält ihre Härte auch bei extrem hohen Temperaturen und sorgt für eine glatte Oberfläche, die verhindert, dass der gummiartige Edelstahl mit der Schneidkante verschweißt. Dies verbessert sowohl den Spanfluss als auch die Gesamtstandzeit des Werkzeugs erheblich.


