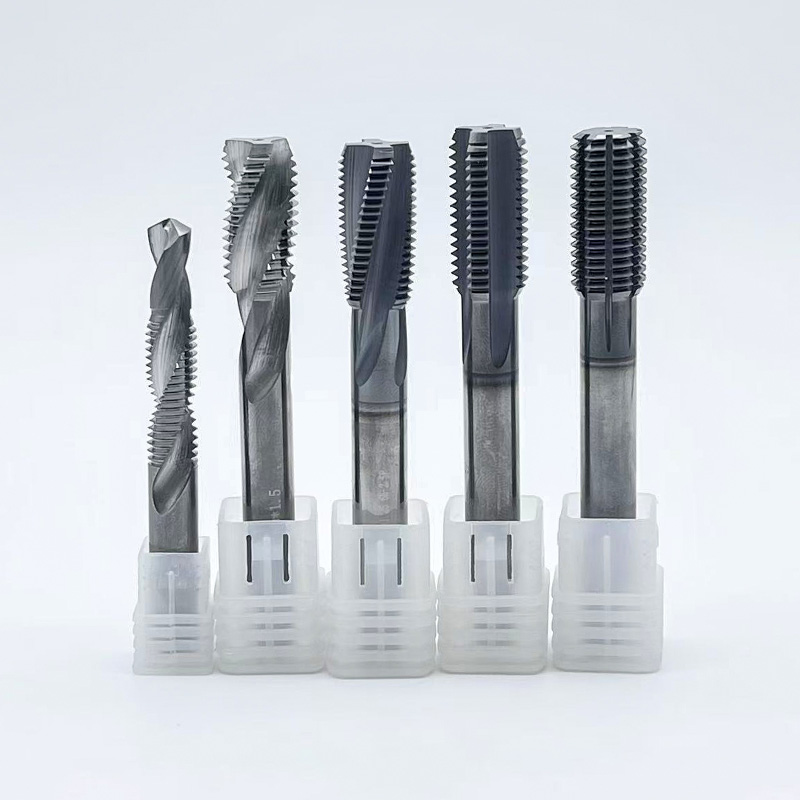
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 17-09-2026 Asal: Lokasi

Dalam pemesinan produksi bervolume tinggi, hitungan detik sangatlah penting. Suku cadang yang terkelupas akan menguras profitabilitas secara instan. Berjalanlah ke lantai toko mana pun yang sibuk, dan Anda akan menemukan bahwa salah satu operasi paling penting dan sering kali menantang adalah membuat thread internal. Memilih solusi pemasangan benang yang salah sering kali menyebabkan kerusakan alat secara tiba-tiba, kualitas benang yang buruk, dan waktu henti mesin yang menyusahkan.
Pada akhirnya, pemilihan peralatan yang tepat sangat bergantung pada material benda kerja, kekakuan spindel, dan volume produksi secara keseluruhan. Panduan komprehensif ini menguraikan perbedaan empiris antara baja berkecepatan tinggi dan substrat karbida padat. Tujuannya adalah untuk membantu masinis dan tim pengadaan membuat keputusan yang percaya diri dan berdasarkan data yang membuat spindel terus berputar.
Fondasi Kesuksesan: Keandalan setiap fitur berulir bergantung sepenuhnya pada presisi lubang pra-pengeboran dan geometri pemotongan spesifik yang diterapkan.
HSS Taps: Ini memberikan fleksibilitas dan ketangguhan yang penting. Mereka tetap sangat hemat biaya untuk aplikasi umum dan lingkungan dimana kekakuan spindel kurang dari optimal.
Keran Karbida: Memberikan toleransi panas dan ketahanan aus yang luar biasa, karbida padat adalah pilihan utama untuk material abrasif dan lingkungan otomatis berkecepatan tinggi.
Ekonomi Biaya Per Bagian: Meskipun aset pemotongan premium memerlukan investasi awal yang lebih tinggi, masa pakainya yang jauh lebih panjang secara signifikan mengurangi biaya per bagian selama proses produksi berkelanjutan.
Persyaratan Kekakuan: Karbida menuntut kekakuan mesin yang ketat dan penyelarasan yang presisi. Sebaliknya, varian baja menoleransi sedikit ketidaksejajaran tanpa menyebabkan kerusakan besar.
Lanskap manufaktur sedang mengalami peralihan besar-besaran ke arah permesinan yang sepenuhnya otomatis dan tanpa lampu. Ketika tenaga kerja terampil semakin langka, bengkel kerja dan fasilitas produksi besar-besaran sangat bergantung pada robotika dan kumpulan palet otomatis. Dalam lingkungan seperti ini, keandalan proses adalah hal yang terpenting. Anda tidak mampu menanggung kerusakan alat yang tidak terduga selama shift malam tanpa pengawasan.
Pada saat yang sama, kebangkitan kendaraan listrik dan sektor kedirgantaraan yang maju telah memperkenalkan bahan paduan yang lebih keras dan lebih abrasif ke dalam siklus produksi standar. Aluminium dengan kandungan silikon tinggi dan superalloy yang tahan panas memerlukan perkakas yang mampu menahan siklus termal ekstrem dan laju pengumpanan yang agresif. Akibatnya, industri ini mulai tidak lagi memperlakukan peralatan pemotongan sebagai komoditas sekali pakai. Pengadaan berbasis data kini memprioritaskan umur alat yang dapat diprediksi dan stabilitas proses dibandingkan harga katalog awal yang terendah.
Dalam urutan pembuatan presisi, pemotongan benang sering kali merupakan operasi akhir mutlak yang dilakukan pada benda kerja. Bayangkan sebuah blok manifold ruang angkasa yang kompleks. Pada saat bagian tersebut mencapai tahap ini, bagian tersebut telah mengumpulkan nilai penggilingan, pembubutan, dan pengeboran senilai ribuan dolar. Jika keran pecah di dalam rongga buta, maka mengeluarkannya akan sangat sulit. Skenario mimpi buruk ini sering kali mengakibatkan komponen dihapus seluruhnya dan hilangnya waktu produksi selama berjam-jam.
Akibatnya, keberhasilan alat threading internal terkait erat dengan operasi sebelumnya. Fase pengeboran utama menentukan diameter inti rongga yang tepat. Jika pengeboran awal menghasilkan dimensi yang ukurannya sedikit lebih kecil, beban torsi pada ujung tombak berikutnya akan melonjak secara eksponensial. Hal ini memicu degradasi tepi dini atau patah secara tiba-tiba.
Para masinis tidak dapat lagi mengandalkan cutter universal yang dapat digunakan untuk semua jenis cutter. Mereka harus secara cermat mencocokkan peralatannya dengan sifat metalurgi paduan yang tepat dan kemampuan dinamis pusat permesinan mereka.
Baja Berkecepatan Tinggi telah menjadi standar dasar dalam pengerjaan logam selama beberapa dekade. Dalam fasilitas produksi kontemporer, baja standar sering ditingkatkan menjadi HSSE yang menggabungkan kobalt, atau PM-HSS yang menggunakan metalurgi serbuk. Variasi tingkat lanjut ini secara signifikan meningkatkan ketahanan termal dan keseragaman struktural sekaligus mempertahankan keunggulan keuletan inti baja tradisional.
Dari sudut pandang praktis, keuntungan utama dari Keran HSS adalah ketangguhan yang melekat dan modulus elastisitasnya yang tinggi. Tidak seperti komposit yang sangat kaku, baja dapat melentur secara mikroskopis di bawah tekanan lateral tanpa patah. Karakteristik ini membuatnya sangat mudah memaafkan dalam pengaturan yang tidak memiliki kekakuan sempurna. Misalnya, peralatan lama yang mengalami runout spindel kecil atau pengoperasian yang menggunakan penahan kompresi tegangan mengambang berpasangan sempurna dengan substrat baja.
Selain itu, harga pembelian awal yang lebih rendah membuat baja menjadi pilihan yang menarik dan berisiko rendah bagi bengkel kerja yang mengelola pesanan dalam volume rendah atau pembuatan prototipe cepat. Namun, alat-alat ini memiliki keterbatasan obyektif. Bahan ini menunjukkan ketahanan termal yang lebih rendah dibandingkan dengan komposit canggih, yang berarti bahan ini tidak dapat mempertahankan kecepatan permukaan ultra-tinggi yang dituntut oleh manufaktur massal yang agresif. Mereka benar-benar unggul dalam memproses material yang keras dan berserabut seperti baja tahan karat austenitik, yang ujung tombaknya harus tetap setajam silet agar dapat memotong logam dengan rapi tanpa menyebabkan pengerasan kerja.
Karbida padat direkayasa dari komposit partikel tungsten yang diikat dengan matriks kobalt. Struktur metalurgi spesifik ini menghasilkan aset pemotongan yang berperilaku berbeda secara mendasar dari baja dalam hal kekerasan, stabilitas termal, dan dinamika operasional.
Keuntungan paling mendalam dari keran karbida adalah kekerasan ekstrim dan ketahanan aus yang tak tertandingi. Saat mengerjakan material yang sangat abrasif seperti aluminium dengan kandungan silikon tinggi atau besi tuang, perkakas karbida padat dapat bertahan lebih lama dari baja sejenisnya dengan margin yang sangat mengejutkan. Seringkali ia menyelesaikan ribuan siklus sebelum menunjukkan keausan sayap yang dapat diukur.
Secara khusus, toleransi suhu tinggi memungkinkan peningkatan kecepatan spindel secara drastis. Berjalan lebih cepat secara langsung memangkas waktu siklus, yang tetap menjadi metrik kinerja penting di lingkungan bervolume tinggi. Kekakuan material juga memastikan defleksi minimal, menghasilkan benang yang sangat bersih dengan permukaan akhir seperti cermin. Meskipun memiliki manfaat yang mengesankan, karbida tidak dapat diterapkan secara universal. Kekerasannya yang ekstrim menyebabkan kerapuhan yang parah. Alat-alat ini hampir tidak memiliki fleksibilitas. Getaran lateral apa pun, pelepasan chip yang tidak tepat, atau ketidaksejajaran selama siklus pembalikan akan menyebabkan seruling langsung pecah.
Untuk membuat keputusan pembelian yang tepat, teknisi produksi harus mengevaluasi kedua substrat di beberapa metrik kinerja empiris di lantai produksi. Di bawah ini adalah rincian praktis untuk memandu strategi perkakas Anda.
Metrik Kinerja |
HSS/PM-HSS |
Karbida Padat |
|---|---|---|
Ketahanan Aus |
Sedang hingga Tinggi |
Luar biasa |
Ketangguhan Alat |
Toleransi fleksibel yang tinggi |
Rapuh, tidak fleksibel |
Kecepatan Pemotongan |
Standar |
3x hingga 5x lebih cepat dari baja |
Dibutuhkan Kekakuan Mesin |
Memaafkan |
Kekakuan mutlak diperlukan |
Aplikasi Ideal |
Paduan bervolume rendah dan berserabut |
Bahan abrasif bervolume tinggi |
Memilih solusi optimal melibatkan analisis variabel spesifik dari pekerjaan yang ada. Evaluasi sistematis mencegah kegagalan besar yang merugikan. Beranjak dari konsep abstrak, inilah cara Anda mencocokkan alat benang presisi dengan kondisi lantai pabrik sebenarnya.
Sifat metalurgi sangat mempengaruhi seleksi. Paduan lunak dan bergetah seperti titanium murni cenderung menempel pada ujung tombak, menciptakan kondisi yang dikenal sebagai tepian bawaan. Dalam hal ini, baja yang sangat halus sering kali memiliki kinerja lebih baik karena geometrinya yang lebih tajam. Di sisi lain, material yang menghasilkan serpihan pendek berbentuk tepung atau mengandung unsur abrasif akan cepat merusak baja. Untuk baja yang diperkeras hingga HRC55 atau besi tuang, komposit karbida canggih yang dilapisi TiAlN adalah satu-satunya pilihan yang layak secara matematis.
Geometri rongga menentukan strategi evakuasi chip yang diperlukan. Lubang tembus biasanya memerlukan geometri Titik Spiral, yang mendorong chip ke depan dan keluar dari bagian bawah. Rongga buta memerlukan desain Spiral Flute untuk menarik chip ke atas menuju poros. Karena bahan yang rapuh tidak tahan terhadap pengepakan chip, pemilihan seruling yang tepat sangat penting untuk mencegah kemacetan.
Volume menentukan strategi ekonomi secara menyeluruh. Toko kerja dengan tingkat campuran tinggi dan volume rendah sering kali mengubah pengaturan. Dalam hal ini, keserbagunaan dan biaya awal baja yang lebih rendah memberikan keamanan finansial. Fasilitas dengan campuran rendah dan volume tinggi yang menjalankan shift terus-menerus mendapat manfaat besar dari kecepatan dan umur panjang karbida. Jika perkakas baja premium berharga $30 dan menyelesaikan 500 siklus dengan aman, biaya per lubang adalah $0,06. Jika karbida padat yang setara menghasilkan $150 tetapi menyelesaikan 5.000 siklus, biaya per lubang turun menjadi $0,03. Dalam produksi massal, alat yang lebih mahal memberikan laba atas investasi yang jauh lebih tinggi.
Bahkan yang paling canggih sekalipun Pengaturan penyadapan CNC akan berkinerja buruk jika ekosistem permesinan di sekitarnya diabaikan. Pendekatan holistik terhadap lingkungan pemesinan diperlukan.
Proses penghilangan logam ini menghasilkan gesekan ekstrem dan panas lokal. Pelumasan yang tepat benar-benar tidak dapat dinegosiasikan. Pendingin banjir standar sering kali gagal mencapai zona pemotongan di rongga yang dalam. Memanfaatkan desain cairan pendingin di mana cairan bertekanan tinggi dipaksa turun melalui bagian tengah alat untuk mengevakuasi serpihan secara efisien dan mencegah kejutan termal. Selain itu, mempertahankan konsentrasi cairan pendingin pada 10 hingga 12 persen secara khusus akan meningkatkan pelumasan, sehingga secara drastis mengurangi keausan akibat gesekan.
Sebagaimana telah ditetapkan, pemotong hanya efektif jika rongga yang dimasukinya. Memanfaatkan bor karbida padat kualitas premium memastikan lubang berbentuk silinder sempurna dan berukuran sesuai diameter kecil yang diperlukan. Bor yang memotong terlalu besar atau meninggalkan permukaan yang mengeras akan segera mengganggu operasi penguliran berikutnya.
Runout adalah musuh kualitas benang. Untuk komposit kaku, collet chuck presisi atau chuck tersinkronisasi khusus dengan kompensasi mikro sangat direkomendasikan. Holder canggih ini menyerap variasi gaya dorong mikroskopis selama fase pembalikan spindel, melindungi tepi rapuh dari chipping mikro dan memastikan Total Indikator Runout tetap mendekati nol.
Dalam manufaktur modern, membeli perkakas yang murah dan belum terverifikasi merupakan tindakan ekonomi palsu. Penghematan awal pada alat pemotong berbiaya rendah langsung terhapus oleh biaya satu komponen medis yang dibuang. Anda juga harus memperhitungkan tingkat beban waktu henti alat berat per jam saat operator mencoba melakukan ekstraksi manual.
Berinvestasi pada alat presisi tingkat atas memastikan stabilitas dimensi dan pengulangan proses. Varian berkualitas tinggi diproduksi dengan toleransi ketat terkait pitch, sudut relief, dan pelapis PVD canggih. Fitur-fitur rekayasa ini mengurangi tingkat kerusakan, meminimalkan intervensi operator manual, dan memastikan setiap fitur lolos pemeriksaan alat kontrol kualitas yang ketat.
Saat mengevaluasi solusi, tidak ada jawaban universal. Baja berkecepatan tinggi tetap menjadi juara yang tak terbantahkan dalam hal keserbagunaan, ketangguhan, dan efisiensi ekonomi volume rendah. Ia memaafkan mesin yang lebih tua dan menangani paduan yang sulit dan berserabut dengan mudah. Sebaliknya, karbida padat adalah rajanya kecepatan, umur panjang, dan produksi massal bervolume tinggi. Dengan menganalisis secara cermat kemampuan material, volume, dan peralatan spesifik Anda, Anda dapat dengan yakin memilih aset yang tepat untuk memaksimalkan profitabilitas produksi Anda. Untuk rangkaian lengkap solusi industri yang telah terbukti, menjelajahi katalog khusus di SS Endmill memastikan Anda mencocokkan geometri dan substrat yang sempurna dengan kebutuhan produksi Anda.
Hal ini umumnya tidak disarankan kecuali mesin telah dirawat dengan cermat untuk memastikan runout spindel yang minimal. Karbida padat sangat keras, sehingga membuatnya rapuh. Peralatan lama sering kali mengalami keausan spindel, getaran berlebihan, atau reaksi mekanis pada sumbu Z. Karena material tidak dapat dilenturkan, sedikit saja ketidaksejajaran atau getaran akan menyebabkan material patah seketika. Jika mesin Anda memerlukan dudukan mengambang untuk mengkompensasi kesalahan sinkronisasi, Anda sebaiknya tetap menggunakan varian baja premium.
Penggilingan dan penyadapan benang melayani kebutuhan operasional yang berbeda. Pabrik benang menawarkan keserbagunaan luar biasa untuk operasi kompleks, memungkinkan satu pemotong menghasilkan berbagai diameter dan mesin tepat di bagian bawah rongga buta. Mereka juga jauh lebih aman untuk suku cadang luar angkasa yang sangat mahal. Jika kincir ulir rusak, kincir ulir tidak akan tersangkut di dalam lubang. Namun, untuk ukuran standar di lingkungan bervolume tinggi, ketukan jauh lebih cepat, sehingga membuat seluruh profil dalam sekali jalan. Jika meminimalkan waktu siklus adalah metrik utama Anda, penyadapan tradisional tetap menjadi pilihan paling efisien.
Perbedaan mendasar terletak pada cara pembuatan profil. Keran pemotong memiliki seruling dan tepi tajam yang menghilangkan material secara fisik, sehingga menghasilkan serpihan logam yang harus dikeluarkan dengan hati-hati. Keran pembentuk, juga dikenal sebagai keran gulung, tidak memiliki seruling. Sebaliknya, mereka menggunakan geometri lobus poligonal untuk menggantikan dan membentuk logam dingin. Karena tidak dipotong, maka tidak menghasilkan chip apa pun, menjadikannya sangat andal untuk rongga yang dalam. Namun, pembentukannya memerlukan diameter pra-pengeboran yang sangat presisi dan hanya dapat digunakan pada material ulet seperti aluminium, kuningan, atau baja karbon rendah.
Kerusakan sangat dapat dicegah melalui kontrol proses yang ketat. Pertama, pastikan lubang pra-pengeboran Anda memiliki diameter yang benar. Lubang yang berukuran terlalu kecil secara drastis meningkatkan beban torsi. Kedua, optimalkan strategi cairan pendingin Anda dengan memastikan konsentrasinya cukup tinggi untuk memberikan pelumasan yang memadai. Ketiga, segera atasi evakuasi chip dengan menggunakan desain seruling spiral untuk rongga buta guna menarik chip ke atas, mencegah pengepakan di bagian bawah. Terakhir, pastikan benda kerja Anda dijepit dengan aman untuk menghilangkan gerakan mikroskopis selama siklus pemesinan.
Benang yang terlalu besar biasanya disebabkan oleh kombinasi runout spindel dan evakuasi chip yang tidak tepat. Jika dudukan pahat sudah aus atau spindel tidak sejajar, pahat akan terhuyung-huyung saat memasuki lubang, sehingga memotong diameter pitch yang lebih besar dari yang diharapkan. Selain itu, jika serpihan dimasukkan ke dalam seruling alih-alih dikeluarkan dengan benar, serpihan tersebut dapat menggores dinding benang dan mendorong alat keluar dari tengahnya. Selalu verifikasi Total Indikator Runout Anda dan pastikan Anda menggunakan ukuran pra-bor yang benar sebelum menyesuaikan parameter pemotongan Anda.
Ukuran lubang yang telah dibor sebelumnya, atau diameter kecil, sangat penting untuk mencapai persentase ulir yang benar. Untuk benang metrik, rumus sederhana dan sangat efektif adalah dengan mengurangi jarak dari diameter utama nominal. Misalnya, ulir M8 x 1,25 memerlukan bor 6,75 mm. Untuk ulir terpadu, kurangi tinggi nada dari diameter utama. Selalu lihat bagan bor standar yang disediakan oleh produsen perkakas Anda, karena operasi pembentukan memerlukan lubang awal yang sedikit lebih besar daripada operasi pemotongan.