
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-17 Pinagmulan: Site


Sa high-volume production machining, mahalaga ang mga segundo. Ang mga na-scrap na bahagi ay agad na nag-aalis ng kakayahang kumita. Maglakad papunta sa anumang abalang palapag ng tindahan, at makikita mo na ang isa sa pinaka kritikal at madalas na mapaghamong mga operasyon ay ang paglikha ng mga panloob na thread. Ang pagpili ng maling solusyon sa pag-thread ay kadalasang humahantong sa biglaang pagkasira ng tool, nakompromiso ang kalidad ng thread, at masakit na downtime ng makina.
Sa huli, ang pagpili ng tamang kagamitan ay nakadepende nang husto sa materyal ng workpiece, higpit ng spindle, at kabuuang dami ng produksyon. Pinaghihiwa-hiwalay ng komprehensibong gabay na ito ang mga empirical na pagkakaiba sa pagitan ng High-Speed Steel at solid carbide substrates. Ang layunin ay tulungan ang mga machinist at procurement team na gumawa ng kumpiyansa, mga desisyon na batay sa data na nagpapanatili sa mga spindle na umiikot.
Pundasyon ng Tagumpay: Ang pagiging maaasahan ng anumang sinulid na tampok ay ganap na nakasalalay sa katumpakan ng pre-drilled hole at ang partikular na cutting geometry na inilapat.
HSS Taps: Nagbibigay ang mga ito ng mahalagang flexibility at toughness. Ang mga ito ay nananatiling lubos na cost-effective para sa mga pangkalahatang aplikasyon at kapaligiran kung saan ang spindle rigidity ay mas mababa sa pinakamainam.
Carbide Taps: Naghahatid ng pambihirang heat tolerance at wear resistance, ang solid carbide ang pangunahing pagpipilian para sa mga abrasive na materyales at high-speed na automated na kapaligiran.
Cost-Per-Part Economics: Bagama't ang mga premium cutting asset ay nangangailangan ng mas mataas na paunang puhunan, ang kanilang napakalaking pinahaba na habang-buhay ay makabuluhang binabawasan ang cost-per-part habang patuloy na tumatakbo ang produksyon.
Mga Kinakailangan sa Rigidity: Ang Carbide ay nangangailangan ng mahigpit na higpit ng makina at tumpak na pagkakahanay. Sa kabaligtaran, pinahihintulutan ng mga variant ng bakal ang mga bahagyang maling pagkakahanay nang walang agarang kabiguan.
Ang landscape ng pagmamanupaktura ay sumasailalim sa napakalaking pagbabago tungo sa ganap na automated, lights-out machining. Habang nagiging mas kakaunti ang skilled labor, ang mga job shop at malalaking pasilidad sa produksyon ay lubos na umaasa sa robotics at automated pallet pool. Sa mga kapaligirang ito, pinakamahalaga ang pagiging maaasahan ng proseso. Hindi mo lang kayang bayaran ang isang hindi inaasahang pagkasira ng tool sa panahon ng isang hindi binabantayang night shift.
Kasabay nito, ang pagtaas ng de-koryenteng sasakyan at mga advanced na sektor ng aerospace ay nagpakilala ng mas mahigpit, mas abrasive na mga haluang metal sa karaniwang ikot ng produksyon. Ang high-silicon aluminum at heat-resistant superalloys ay nangangailangan ng tooling na makatiis sa matinding thermal cycle at agresibong feed rate. Dahil dito, lumalayo ang industriya sa pagtrato sa mga cutting implement bilang mga disposable commodities. Ang pagkuha na batay sa data ay inuuna na ngayon ang predictable na buhay ng tool at katatagan ng proseso kaysa sa pinakamababang paunang presyo ng catalog.
Sa pagkakasunud-sunod ng pagmamanupaktura ng katumpakan, ang pagputol ng isang sinulid ay madalas ang ganap na huling operasyon na ginagawa sa isang workpiece. Isipin ang isang kumplikadong aerospace manifold block. Sa oras na ang bahagi ay umabot sa yugtong ito, nakaipon na ito ng libu-libong dolyar sa halaga ng paggiling, pag-ikot, at pagbabarena. Kung ang isang gripo ay nabasag sa loob ng isang bulag na lukab, ang pagkuha nito ay napakahirap. Ang bangungot na senaryo na ito ay kadalasang nagreresulta sa isang ganap na na-scrap na bahagi at mga oras ng pagkawala ng oras ng produksyon.
Dahil dito, ang tagumpay ng Ang mga panloob na tool sa pag-thread ay hindi maihihiwalay sa mga naunang operasyon. Ang pangunahing yugto ng pagbabarena ay nagdidikta ng eksaktong diameter ng core ng lukab. Kung ang paunang drill ay nagbubunga ng isang dimensyon na kahit bahagyang maliit ang laki, ang torque load sa kasunod na cutting edge ay tumataas nang husto. Nag-trigger ito ng maagang pagkasira ng gilid o biglaang pag-snap.
Hindi na makakaasa ang mga makina sa unibersal, one-size-fits-all cutter. Dapat nilang maingat na itugma ang kanilang mga kagamitan sa eksaktong mga katangian ng metalurhiko ng haluang metal at ang mga dynamic na kakayahan ng kanilang mga sentro ng machining.
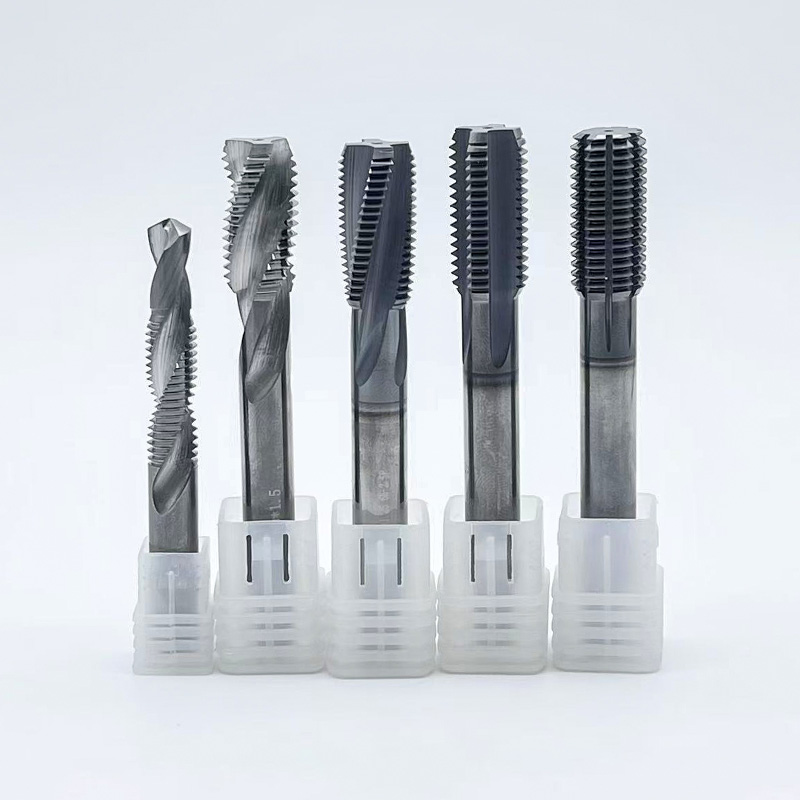
Ang High-Speed Steel ay nagsilbing pundasyong pamantayan sa paggawa ng metal sa loob ng mga dekada. Sa mga kontemporaryong pasilidad ng produksyon, ang karaniwang bakal ay madalas na ina-upgrade sa HSSE na nagsasama ng cobalt, o PM-HSS na gumagamit ng powder metalurgy. Ang mga advanced na variation na ito ay makabuluhang nagpapahusay sa thermal resistance at pagkakapareho ng istruktura habang pinapanatili ang mga pangunahing ductile na benepisyo ng tradisyonal na bakal.
Mula sa isang praktikal na pananaw, ang pangunahing bentahe ng Ang HSS taps ay ang kanilang likas na tibay at mataas na modulus ng elasticity. Hindi tulad ng sobrang matibay na mga composite, ang bakal ay maaaring mag-flex ng mikroskopiko sa ilalim ng lateral stress nang hindi nababali. Ang katangiang ito ay ginagawa itong bukod-tanging mapagpatawad sa mga setup na walang perpektong tigas. Halimbawa, ang mga lumang kagamitan na sinaktan ng menor de edad na spindle runout o mga operasyong gumagamit ng mga floating tension-compression holder ay perpektong ipinares sa mga substrate ng bakal.
Bilang karagdagan, ang mas mababang paunang presyo ng pagbili ay gumagawa ng bakal na isang kaakit-akit, mababang panganib na opsyon para sa mga job shop na namamahala ng mga low-volume na order o mabilis na prototyping. Gayunpaman, ang mga tool na ito ay nagtataglay ng mga limitasyon sa layunin. Nagpapakita sila ng mas mababang thermal resistance kumpara sa mga advanced na composite, ibig sabihin ay hindi nila masusuportahan ang napakataas na bilis ng ibabaw na hinihingi ng agresibong pagmamanupaktura ng masa. Tunay na mahusay ang mga ito kapag nagpoproseso ng matigas at matitipunong mga materyales tulad ng austenitic stainless steel, kung saan dapat manatiling matalas ang talim upang magugupit nang malinis ang metal nang hindi nag-uudyok sa pagpapatigas ng trabaho.
Ang solid carbide ay inengineered mula sa isang composite ng mga particle ng tungsten na pinagbuklod ng isang cobalt matrix. Ang partikular na istrukturang metalurhiko na ito ay nagbubunga ng isang cutting asset na sa panimula ay naiiba ang pagkilos mula sa bakal tungkol sa tigas, thermal stability, at operational dynamics.
Ang pinakamalalim na bentahe ng carbide taps ay ang kanilang matinding tigas at walang kapantay na paglaban sa pagsusuot. Kapag nagmi-machining ng mataas na abrasive na materyales tulad ng high-silicon aluminum o cast iron, ang isang solid carbide tool ay maaaring lumampas sa katumbas nitong bakal sa pamamagitan ng isang nakakagulat na margin. Madalas itong kumukumpleto ng libu-libong cycle bago ipakita ang masusukat na flank wear.
Sa partikular, ang pagpapaubaya sa mataas na temperatura nito ay nagbibigay-daan sa matinding pagtaas ng bilis ng spindle. Ang pagtakbo ng mas mabilis ay direktang nakakabawas sa mga oras ng pag-ikot, na nananatiling kritikal na sukatan ng pagganap sa mga kapaligirang may mataas na volume. Tinitiyak din ng manipis na katigasan ng materyal ang kaunting pagpapalihis, na nagbubunga ng napakalinis na mga sinulid na may mga pang-ibabaw na finish na parang salamin. Sa kabila ng mga kahanga-hangang benepisyong ito, ang carbide ay hindi magagamit sa pangkalahatan. Ang matinding tigas nito ay nagpapakilala ng matinding brittleness. Ang mga tool na ito ay nagtataglay ng halos walang kakayahang umangkop. Anumang lateral vibration, hindi wastong paglikas ng chip, o misalignment sa panahon ng reversing cycle ay magiging sanhi ng agarang pagkabasag ng flute.
Para makagawa ng matalinong desisyon sa pagbili, dapat suriin ng mga production engineer ang parehong substrate sa ilang empirical na sukatan ng performance sa shop floor. Nasa ibaba ang isang praktikal na breakdown upang gabayan ang iyong diskarte sa tooling.
Sukatan ng Pagganap |
HSS / PM-HSS |
Solid Carbide |
|---|---|---|
Wear Resistance |
Katamtaman hanggang Mataas |
Pambihira |
Katigasan ng Tool |
Mataas na flex tolerance |
Malutong, zero flex |
Bilis ng Pagputol |
Pamantayan |
3x hanggang 5x na mas mabilis kaysa sa bakal |
Kailangan ang Rigidity ng Machine |
Nagpapatawad |
Kinakailangan ang ganap na tigas |
Mga Tamang Aplikasyon |
Mababang-volume, stringy alloys |
Mataas na dami, nakasasakit na materyales |
Ang pagpili ng pinakamainam na solusyon ay nagsasangkot ng pagsusuri sa mga partikular na variable ng trabahong nasa kamay. Pinipigilan ng isang sistematikong pagsusuri ang mga magastos na sakuna na pagkabigo. Ang paglayo sa abstract na mga konsepto, narito kung paano mo itugma katumpakan thread tool sa aktwal na shop floor kondisyon.
Ang mga katangian ng metalurhiko ay lubos na nakakaimpluwensya sa pagpili. Ang malambot, gummy na haluang metal tulad ng purong titanium ay may posibilidad na sumunod sa cutting edge, na lumilikha ng kondisyon na kilala bilang built-up na gilid. Sa mga pagkakataong ito, ang mataas na pinakintab na bakal ay kadalasang gumaganap nang mas mahusay dahil sa mas matalas na geometry nito. Sa kabilang banda, ang mga materyales na gumagawa ng maikli, powdery chips o naglalaman ng mga nakasasakit na elemento ay mabilis na magpapababa ng bakal. Para sa mga tumigas na bakal hanggang sa HRC55 o cast iron, ang mga advanced carbide composite na pinahiran ng TiAlN ay ang tanging mathematically viable na opsyon.
Ang geometry ng cavity ay nagdidikta ng kinakailangang diskarte sa paglikas ng chip. Ang mga through-hole ay karaniwang nangangailangan ng Spiral Point geometries, na nagtutulak sa mga chips pasulong at palabas sa ilalim ng bahagi. Ang mga bulag na lukab ay nangangailangan ng mga disenyo ng Spiral Flute upang gumuhit ng mga chips pataas patungo sa spindle. Dahil hindi kayang tiisin ng mga malutong na materyales ang pag-iimpake ng chip, ang tamang pagpili ng flute ay mahalaga upang maiwasan ang jamming.
Ang dami ay nagdidikta sa pangkalahatang diskarte sa ekonomiya. Ang mga high-mix, low-volume na job shop ay madalas na nagbabago ng mga setup. Dito, ang versatility at mas mababang upfront cost ng bakal ay nagbibigay ng pinansiyal na kaligtasan. Ang mga low-mix, high-volume na pasilidad na nagpapatakbo ng tuluy-tuloy na shift ay nakikinabang nang husto mula sa bilis at mahabang buhay ng carbide. Kung ang isang premium na tool na bakal ay nagkakahalaga ng $30 at ligtas na nakumpleto ang 500 cycle, ang halaga sa bawat butas ay $0.06. Kung ang katumbas ng solid carbide ay utos ng $150 ngunit nakakumpleto ng 5,000 cycle, ang halaga sa bawat butas ay bumababa sa $0.03. Sa mass production, ang mas mahal na tool ay naghahatid ng mas mataas na return on investment.
Kahit na ang pinaka advanced Ang mga setup ng pag-tap ng CNC ay hindi gagana kung ang nakapalibot na ecosystem ng machining ay napapabayaan. Ang isang holistic na diskarte sa kapaligiran ng machining ay kinakailangan.
Ang proseso ng pag-alis ng metal na ito ay bumubuo ng matinding alitan at naisalokal na init. Ang wastong pagpapadulas ay ganap na hindi mapag-usapan. Ang karaniwang coolant ng baha ay kadalasang nabigo na maabot ang cutting zone sa mga malalim na butas na butas. Ang paggamit ng mga through-coolant na disenyo kung saan ang high-pressure na fluid ay sapilitang ibinababa sa gitna ng tool ay mahusay na naglalabas ng mga chips at pinipigilan ang thermal shock. Bukod pa rito, ang pagpapanatili ng konsentrasyon ng coolant sa 10 hanggang 12 porsiyento ay partikular na nagpapahusay sa lubricity, na lubhang nagpapababa ng pagkasira na dulot ng friction.
Tulad ng itinatag, ang pamutol ay kasing epektibo lamang ng lukab na pinapasok nito. Ang paggamit ng premium na kalidad na solid carbide drill ay nagsisiguro na ang bore ay perpektong cylindrical at sukat sa eksaktong menor de edad na diameter na kinakailangan. Ang isang drill na pumutol sa sobrang laki o nag-iiwan ng isang pinatigas na ibabaw ay agad na ikompromiso ang kasunod na operasyon ng threading.
Ang runout ay ang kaaway ng kalidad ng thread. Para sa mga matibay na composite, ang mga precision collet chuck o espesyal na naka-synchronize na chuck na may micro-compensation ay lubos na inirerekomenda. Ang mga advanced na may hawak na ito ay sumisipsip ng mga microscopic thrust variation sa panahon ng spindle reversal phase, na nagpoprotekta sa mga malutong na gilid mula sa micro-chipping at tinitiyak na ang Total Indicator Runout ay nananatiling malapit sa zero.
Sa modernong pagmamanupaktura, ang pagbili ng mura, hindi na-verify na tool ay isang dokumentadong maling ekonomiya. Ang paunang pagtitipid sa isang murang pamutol ay agad na nabubura ng halaga ng isang na-scrap na sangkap na medikal. Dapat mo ring isaalang-alang ang oras-oras na rate ng pasanin ng downtime ng makina habang sinusubukan ng operator ang isang manu-manong pagkuha.
Ang pamumuhunan sa top-tier precision tool ay nagsisiguro ng dimensional na katatagan at proseso ng pag-uulit. Ang mga de-kalidad na variant ay ginawa na may mahigpit na pagpapaubaya tungkol sa pitch, relief angle, at advanced na PVD coating. Binabawasan ng mga engineered feature na ito ang mga scrap rate, pinapaliit ang manu-manong interbensyon ng operator, at tinitiyak na ang bawat feature ay pumasa sa mahigpit na inspeksyon ng quality control gauge.
Kapag sinusuri ang mga solusyon, walang pangkalahatang sagot. Ang high-speed na bakal ay nananatiling hindi mapag-aalinlanganang kampeon ng versatility, katigasan, at mababang-volume na kahusayan sa ekonomiya. Pinapatawad nito ang mga mas lumang makinarya at madaling humawak ng mahihirap at stringy na haluang metal. Sa kabaligtaran, ang solid carbide ay nakatayo bilang ang hari ng bilis, mahabang buhay, at mataas na dami ng mass production. Sa pamamagitan ng maingat na pagsusuri sa iyong partikular na materyal, dami, at mga kakayahan ng kagamitan, maaari mong kumpiyansa na piliin ang mga tamang asset upang mapakinabangan ang iyong kakayahang kumita sa pagmamanupaktura. Para sa isang komprehensibong hanay ng mga napatunayang solusyong pang-industriya, tinitiyak ng pagtuklas sa espesyal na katalogo sa SS Endmill na itugma mo ang perpektong geometry at substrate sa iyong eksaktong mga pangangailangan sa produksyon.
Ito ay karaniwang hindi inirerekomenda maliban kung ang makina ay maingat na napanatili upang matiyak ang kaunting spindle runout. Ang solid carbide ay napakatigas, na ginagawa itong likas na malutong. Ang mga lumang kagamitan ay kadalasang dumaranas ng pagkasira ng spindle, sobrang vibration, o mekanikal na backlash sa Z-axis. Dahil hindi mabaluktot ang materyal, ang anumang bahagyang maling pagkakahanay o daldalan ay malamang na maging sanhi ng pag-snap nito kaagad. Kung ang iyong makina ay nangangailangan ng isang lumulutang na may hawak upang mabayaran ang mga error sa pag-synchronize, dapat kang manatili sa mga premium na variant ng bakal.
Ang thread milling at tapping ay nagsisilbi sa iba't ibang pangangailangan sa pagpapatakbo. Ang mga thread mill ay nag-aalok ng hindi kapani-paniwalang versatility para sa mga kumplikadong operasyon, na nagpapahintulot sa isang cutter na makagawa ng iba't ibang diameters at makina hanggang sa ilalim ng isang blind cavity. Mas ligtas din ang mga ito para sa napakamahal na bahagi ng aerospace. Kung masira ang isang gilingan ng sinulid, hindi ito masisira sa butas. Gayunpaman, para sa mga karaniwang laki sa mga kapaligirang may mataas na volume, ang pag-tap ay mas mabilis, na ginagawa ang buong profile sa isang pass. Kung ang pag-minimize ng cycle time ang iyong pangunahing sukatan, ang tradisyonal na pag-tap ay nananatiling pinakamabisang pagpipilian.
Ang pangunahing pagkakaiba ay nakasalalay sa kung paano nabuo ang profile. Ang mga cutting tap ay nagtatampok ng mga flute at matutulis na gilid na pisikal na nag-aalis ng materyal, na bumubuo ng mga metal chips na dapat maingat na ilikas. Ang bumubuo ng mga gripo, na kilala rin bilang roll taps, ay walang mga flute. Sa halip, ginagamit nila ang isang polygonal lobed geometry upang i-displace at cold-form ang metal. Dahil hindi sila pumutol, gumagawa sila ng mga zero chips, na ginagawa itong hindi kapani-paniwalang maaasahan para sa mga malalim na butas na butas. Gayunpaman, ang pagbubuo ay nangangailangan ng isang napaka-tumpak na pre-drilled na diameter at maaari lamang gamitin sa mga ductile na materyales tulad ng aluminum, brass, o low-carbon steel.
Ang pagkasira ay lubos na maiiwasan sa pamamagitan ng mahigpit na kontrol sa proseso. Una, siguraduhin na ang iyong pre-drilled hole ay ang eksaktong tamang diameter. Ang isang maliit na laki ng bore ay lubhang nagpapataas ng torque load. Pangalawa, i-optimize ang iyong diskarte sa coolant sa pamamagitan ng pagtiyak na ang konsentrasyon ay sapat na mataas upang magbigay ng sapat na lubricity. Pangatlo, tugunan kaagad ang paglikas ng chip sa pamamagitan ng paggamit ng mga disenyo ng spiral flute para sa mga butas na butas upang hilahin ang mga chips pataas, na pumipigil sa pag-iimpake sa ibaba. Panghuli, siguraduhin na ang iyong workpiece ay ligtas na naka-clamp upang maalis ang microscopic na paggalaw sa panahon ng machining cycle.
Ang mga malalaking thread ay karaniwang sanhi ng kumbinasyon ng spindle runout at hindi tamang paglisan ng chip. Kung ang lalagyan ng tool ay pagod o ang spindle ay wala sa pagkakahanay, ang tool ay aalog-alog habang ito ay pumapasok sa butas, na pumuputol ng mas malaking diameter ng pitch kaysa sa nilayon. Bukod pa rito, kung ang mga chips ay naka-pack sa mga flute sa halip na lumikas nang maayos, maaari nilang puntos ang mga dingding ng thread at itulak ang tool sa labas ng gitna. Palaging i-verify ang iyong Total Indicator Runout at tiyaking ginagamit mo ang tamang laki ng pre-drill bago ayusin ang iyong mga parameter ng pagputol.
Ang pre-drilled hole size, o minor diameter, ay kritikal para sa pagkamit ng tamang thread percentage. Para sa mga metric na thread, ang isang simple at lubos na epektibong formula ay ang pagbabawas ng pitch mula sa nominal major diameter. Halimbawa, ang M8 x 1.25 na thread ay nangangailangan ng 6.75mm drill. Para sa mga pinag-isang thread, ibawas ang pitch mula sa major diameter. Palaging kumunsulta sa mga karaniwang drill chart na ibinigay ng iyong tagagawa ng tool, dahil ang pagbuo ng mga operasyon ay nangangailangan ng bahagyang mas malaking panimulang butas kaysa sa mga operasyon ng pagputol.


