Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.09.2026 Herkunft: Website

Bei der Bearbeitung großer Stückzahlen kommt es auf Sekunden an. Verschrottete Teile schmälern sofort die Rentabilität. Wenn Sie eine belebte Werkstatt betreten, werden Sie feststellen, dass die Erstellung von Innengewinden einer der kritischsten und am häufigsten herausforderndsten Vorgänge ist. Die Wahl der falschen Gewindeschneidlösung führt häufig zu plötzlichem Werkzeugbruch, beeinträchtigter Gewindequalität und quälenden Maschinenstillstandszeiten.
Letztendlich hängt die Auswahl der richtigen Ausrüstung stark vom Werkstückmaterial, der Spindelsteifigkeit und dem Gesamtproduktionsvolumen ab. In diesem umfassenden Leitfaden werden die empirischen Unterschiede zwischen Schnellarbeitsstahl- und Vollhartmetall-Substraten aufgeschlüsselt. Ziel ist es, Maschinisten und Beschaffungsteams dabei zu unterstützen, sichere, datengesteuerte Entscheidungen zu treffen, die dafür sorgen, dass sich die Spindeln weiter drehen.
Grundlage des Erfolgs: Die Zuverlässigkeit jeder Gewindefunktion hängt vollständig von der Präzision des vorgebohrten Lochs und der verwendeten spezifischen Schneidgeometrie ab.
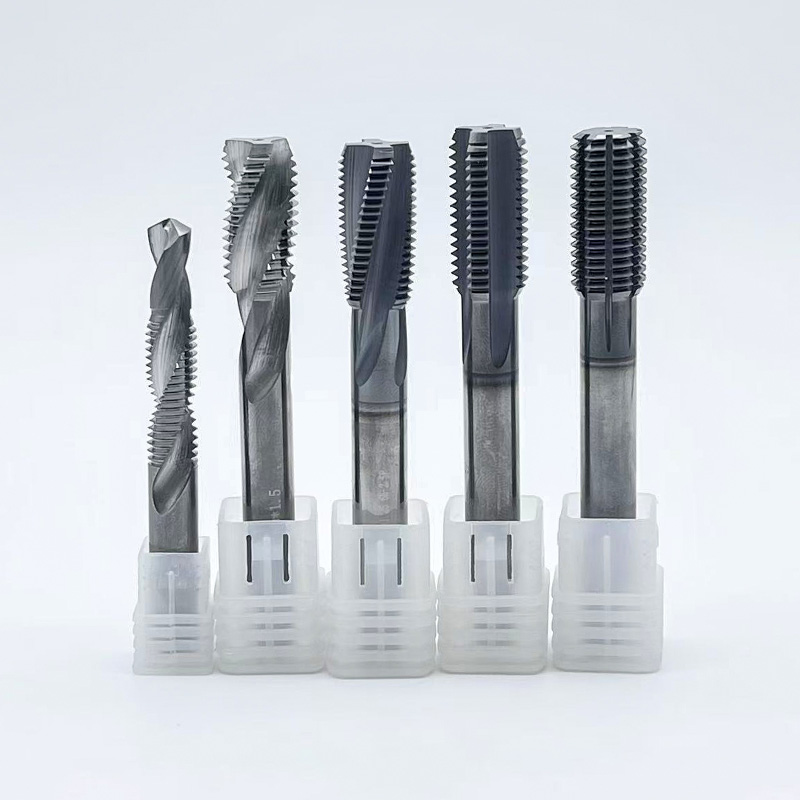
HSS-Gewindebohrer: Diese bieten wesentliche Flexibilität und Zähigkeit. Sie bleiben für allgemeine Anwendungen und Umgebungen, in denen die Spindelsteifigkeit nicht optimal ist, äußerst kostengünstig.
Hartmetall-Gewindebohrer: Vollhartmetall bietet eine außergewöhnliche Hitzetoleranz und Verschleißfestigkeit und ist die erste Wahl für abrasive Materialien und automatisierte Hochgeschwindigkeitsumgebungen.
Kosten-pro-Teil-Ökonomie: Premium-Schneidanlagen erfordern zwar eine höhere Anfangsinvestition, ihre deutlich längere Lebensdauer reduziert jedoch die Kosten pro Teil bei kontinuierlichen Produktionsläufen erheblich.
Steifigkeitsanforderungen: Hartmetall erfordert eine strenge Maschinensteifigkeit und eine präzise Ausrichtung. Umgekehrt tolerieren Stahlvarianten leichte Fehlausrichtungen ohne sofortigen katastrophalen Ausfall.
Die Fertigungslandschaft erlebt einen massiven Wandel hin zur vollautomatischen, unbeaufsichtigten Bearbeitung. Da qualifizierte Arbeitskräfte immer knapper werden, sind sowohl Lohnfertiger als auch große Produktionsanlagen stark auf Robotik und automatisierte Palettenpools angewiesen. In diesen Umgebungen ist die Prozesssicherheit von größter Bedeutung. Einen unerwarteten Werkzeugbruch während einer unbeaufsichtigten Nachtschicht können Sie sich einfach nicht leisten.
Gleichzeitig hat der Aufstieg der Elektrofahrzeuge und der fortschrittlichen Luft- und Raumfahrtbranche härtere, abrasivere Legierungen in den Standardproduktionszyklus eingeführt. Aluminium mit hohem Siliziumgehalt und hitzebeständige Superlegierungen erfordern Werkzeuge, die extremen thermischen Zyklen und aggressiven Vorschubgeschwindigkeiten standhalten. Folglich entfernt sich die Industrie davon, Schneidwerkzeuge als Wegwerfartikel zu behandeln. Bei der datengesteuerten Beschaffung stehen jetzt vorhersehbare Werkzeugstandzeiten und Prozessstabilität im Vordergrund gegenüber dem niedrigsten anfänglichen Katalogpreis.
In der Präzisionsfertigung ist das Schneiden eines Gewindes häufig der letzte Arbeitsgang an einem Werkstück. Stellen Sie sich einen komplexen Verteilerblock für die Luft- und Raumfahrt vor. Wenn das Teil dieses Stadium erreicht, hat es bereits Tausende von Dollar an Fräs-, Dreh- und Bohrwerten angesammelt. Wenn ein Wasserhahn in einem blinden Hohlraum zerbricht, ist es bekanntermaßen schwierig, ihn herauszuziehen. Dieses Albtraumszenario führt oft dazu, dass ein Bauteil komplett verschrottet wird und Stunden an Produktionszeit verloren gehen.
Folglich ist der Erfolg von Die Herstellung von Innengewindewerkzeugen ist untrennbar mit den vorangegangenen Arbeitsgängen verbunden. Die primäre Bohrphase bestimmt den genauen Kerndurchmesser des Hohlraums. Ergibt der erste Bohrer ein Maß, das auch nur leicht unterdimensioniert ist, steigt die Drehmomentbelastung auf die nachfolgenden Schneidkantenspitzen exponentiell an. Dies löst eine vorzeitige Kantenverschlechterung oder ein plötzliches Abbrechen aus.
Maschinenbauer können sich nicht mehr auf Universalschneider in Einheitsgröße verlassen. Sie müssen ihre Werkzeuge sorgfältig auf die genauen metallurgischen Eigenschaften der Legierung und die dynamischen Fähigkeiten ihrer Bearbeitungszentren abstimmen.
Schnellarbeitsstahl gilt seit Jahrzehnten als grundlegender Standard in der Metallbearbeitung. In modernen Produktionsanlagen wird Standardstahl häufig zu HSSE, das Kobalt enthält, oder zu PM-HSS, das Pulvermetallurgie nutzt, aufgerüstet. Diese fortschrittlichen Varianten verbessern den Wärmewiderstand und die strukturelle Gleichmäßigkeit erheblich und behalten gleichzeitig die zentralen Vorteile der Duktilität von herkömmlichem Stahl bei.
Aus praktischer Sicht ist der Hauptvorteil von HSS-Gewindebohrer zeichnen sich durch ihre inhärente Zähigkeit und ihren hohen Elastizitätsmodul aus. Im Gegensatz zu extrem steifen Verbundwerkstoffen kann sich Stahl unter seitlicher Belastung mikroskopisch biegen, ohne zu brechen. Diese Eigenschaft macht es äußerst fehlerverzeihend bei Setups, denen es an perfekter Steifigkeit mangelt. Beispielsweise passen ältere Geräte, bei denen ein geringfügiger Spindelschlag auftritt, oder Vorgänge mit schwebenden Zug-Druck-Haltern perfekt zu Stahlsubstraten.
Darüber hinaus macht der niedrigere Anschaffungspreis Stahl zu einer attraktiven, risikoarmen Option für Lohnfertiger, die Kleinserienaufträge verwalten oder schnelle Prototypen herstellen. Diese Tools weisen jedoch objektive Einschränkungen auf. Sie weisen im Vergleich zu fortschrittlichen Verbundwerkstoffen eine geringere thermische Beständigkeit auf, was bedeutet, dass sie den extrem hohen Oberflächengeschwindigkeiten, die bei der aggressiven Massenfertigung erforderlich sind, nicht standhalten können. Sie zeichnen sich wirklich durch die Bearbeitung von zähen, zähen Materialien wie austenitischen Edelstählen aus, bei denen die Schneidkante messerscharf bleiben muss, um das Metall sauber zu scheren, ohne dass es zu einer Kaltverfestigung kommt.
Vollhartmetall besteht aus einem Verbundwerkstoff aus Wolframpartikeln, die mit einer Kobaltmatrix verbunden sind. Diese spezifische metallurgische Struktur ergibt ein Schneidgut, das sich hinsichtlich Härte, thermischer Stabilität und Betriebsdynamik grundlegend anders verhält als Stahl.
Der tiefgreifendste Vorteil von Hartmetall-Gewindebohrer zeichnen sich durch ihre extreme Härte und beispiellose Verschleißfestigkeit aus. Bei der Bearbeitung stark abrasiver Materialien wie Aluminium mit hohem Siliziumgehalt oder Gusseisen kann ein Vollhartmetallwerkzeug sein Stahläquivalent um ein Vielfaches übertreffen. Es durchläuft oft Tausende von Zyklen, bevor es einen messbaren Freiflächenverschleiß zeigt.
Insbesondere seine hohe Temperaturtoleranz ermöglicht drastisch erhöhte Spindelgeschwindigkeiten. Eine schnellere Ausführung führt direkt zu einer Verkürzung der Zykluszeiten, was in Umgebungen mit hohem Volumen weiterhin eine entscheidende Leistungskennzahl ist. Die reine Steifheit des Materials sorgt außerdem für eine minimale Durchbiegung und sorgt für außergewöhnlich saubere Fäden mit spiegelähnlicher Oberflächenbeschaffenheit. Trotz dieser beeindruckenden Vorteile ist Hartmetall nicht universell einsetzbar. Seine extreme Härte führt zu starker Sprödigkeit. Diese Tools besitzen praktisch keine Flexibilität. Jegliche seitliche Vibration, unsachgemäße Spanabfuhr oder Fehlausrichtung während des Umkehrzyklus führen dazu, dass die Spannut sofort zerbricht.
Um eine fundierte Kaufentscheidung zu treffen, müssen Produktionsingenieure beide Substrate anhand mehrerer empirischer Leistungsmetriken in der Fertigung bewerten. Nachfolgend finden Sie eine praktische Aufschlüsselung als Leitfaden für Ihre Werkzeugstrategie.
Leistungsmetrik |
HSS / PM-HSS |
Vollhartmetall |
|---|---|---|
Verschleißfestigkeit |
Mäßig bis hoch |
Außergewöhnlich |
Werkzeughärte |
Hohe Biegetoleranz |
Spröd, kein Flex |
Schnittgeschwindigkeit |
Standard |
3x bis 5x schneller als Stahl |
Maschinensteifigkeit erforderlich |
Verzeihend |
Absolute Steifigkeit erforderlich |
Ideale Anwendungen |
Kleinvolumige, fadenziehende Legierungen |
Großvolumige, abrasive Materialien |
Um die optimale Lösung auszuwählen, müssen die spezifischen Variablen der jeweiligen Aufgabe analysiert werden. Eine systematische Bewertung verhindert kostspielige katastrophale Ausfälle. Weg von abstrakten Konzepten: Hier erfahren Sie, wie Sie zuordnen Präzisionsgewindewerkzeuge an die tatsächlichen Bedingungen in der Werkstatt anpassen.
Metallurgische Eigenschaften haben großen Einfluss auf die Auswahl. Weiche, gummiartige Legierungen wie reines Titan neigen dazu, an der Schneidkante zu haften, wodurch ein Zustand entsteht, der als Aufbauschneide bezeichnet wird. In diesen Fällen schneidet hochglanzpolierter Stahl aufgrund seiner schärferen Geometrie oft besser ab. Andererseits führen Materialien, die kurze, pulverförmige Späne erzeugen oder abrasive Elemente enthalten, schnell zu einer Verschlechterung des Stahls. Für gehärtete Stähle bis HRC55 oder Gusseisen sind fortschrittliche, mit TiAlN beschichtete Hartmetallverbundwerkstoffe die einzige mathematisch sinnvolle Option.
Die Geometrie der Kavität bestimmt die erforderliche Spanabfuhrstrategie. Durchgangslöcher erfordern typischerweise Spiralspitzengeometrien, die die Späne nach vorne und aus der Unterseite des Teils herausdrücken. Blindkavitäten erfordern Spiralnutkonstruktionen, um die Späne nach oben in Richtung der Spindel zu befördern. Da spröde Materialien keine Spanansammlung vertragen, ist die richtige Auswahl der Spannuten von entscheidender Bedeutung, um ein Verklemmen zu verhindern.
Das Volumen bestimmt die übergeordnete Wirtschaftsstrategie. Auftragswerkstätten mit hohem Mix und geringem Volumen ändern häufig die Einstellungen. Hier sorgen die Vielseitigkeit und die geringeren Vorabkosten von Stahl für finanzielle Sicherheit. Betriebe mit geringer Mischung und hohem Volumen, die im Dauerschichtbetrieb arbeiten, profitieren enorm von der Geschwindigkeit und Langlebigkeit von Hartmetall. Wenn ein Premium-Stahlwerkzeug 30 US-Dollar kostet und 500 Zyklen sicher abschließt, betragen die Kosten pro Loch 0,06 US-Dollar. Wenn ein Vollhartmetalläquivalent 150 $ kostet, aber 5.000 Zyklen durchläuft, sinken die Kosten pro Loch auf 0,03 $. In der Massenproduktion liefert das teurere Werkzeug nachweislich eine höhere Kapitalrendite.
Sogar die fortschrittlichsten CNC- Gewindeschneideinrichtungen werden leistungsschwach sein, wenn das umgebende Bearbeitungsökosystem vernachlässigt wird. Es ist ein ganzheitlicher Ansatz für die Bearbeitungsumgebung erforderlich.
Dieser Metallentfernungsprozess erzeugt extreme Reibung und lokale Hitze. Eine ordnungsgemäße Schmierung ist absolut nicht verhandelbar. In tiefen, blinden Hohlräumen erreicht herkömmliches Flutkühlmittel häufig nicht die Schneidzone. Durch die Verwendung von Konstruktionen mit durchgehender Kühlung, bei denen Hochdruckflüssigkeit durch die Mitte des Werkzeugs gedrückt wird, werden die Späne effizient abgeführt und ein Thermoschock verhindert. Darüber hinaus wird durch die Aufrechterhaltung einer Kühlmittelkonzentration von 10 bis 12 Prozent gezielt die Schmierfähigkeit verbessert und der reibungsbedingte Verschleiß drastisch reduziert.
Wie festgestellt wurde, ist der Fräser nur so effektiv wie die Kavität, in die er eindringt. Durch die Verwendung hochwertiger Vollhartmetallbohrer wird sichergestellt, dass die Bohrung perfekt zylindrisch ist und genau auf den erforderlichen Kerndurchmesser abgestimmt ist. Ein Bohrer, der Übermaß schneidet oder eine kaltverfestigte Oberfläche hinterlässt, beeinträchtigt sofort den nachfolgenden Gewindeschneidvorgang.
Unrundheit ist der Feind der Gewindequalität. Für starre Verbundwerkstoffe werden Präzisions-Spannzangenfutter oder spezielle Synchronspannfutter mit Mikrokompensation dringend empfohlen. Diese fortschrittlichen Halter absorbieren mikroskopisch kleine Schubschwankungen während der Spindelumkehrphase, schützen spröde Kanten vor Mikroabsplitterungen und stellen sicher, dass der Gesamtrundlauf der Anzeige nahezu Null bleibt.
In der modernen Fertigung ist der Kauf billiger, ungeprüfter Werkzeuge eine dokumentierte falsche Sparsamkeit. Die anfänglichen Einsparungen bei einem kostengünstigen Schneidgerät werden sofort durch die Kosten einer einzelnen verschrotteten medizinischen Komponente zunichte gemacht. Sie müssen auch die stündliche Belastung durch Maschinenstillstandszeiten berücksichtigen, während ein Bediener eine manuelle Entnahme versucht.
Die Investition in erstklassige Präzisionswerkzeuge gewährleistet Maßhaltigkeit und Prozesswiederholbarkeit. Hochwertige Varianten werden mit strengen Toleranzen hinsichtlich Steigung, Freiwinkeln und fortschrittlichen PVD-Beschichtungen hergestellt. Diese technischen Merkmale reduzieren die Ausschussquote, minimieren manuelle Bedienereingriffe und stellen sicher, dass jedes Merkmal strenge Qualitätskontrollprüfungen besteht.
Bei der Bewertung von Lösungen gibt es keine allgemeingültige Antwort. Schnellarbeitsstahl bleibt der unangefochtene Champion in Sachen Vielseitigkeit, Zähigkeit und Wirtschaftlichkeit bei kleinen Stückzahlen. Es verträgt ältere Maschinen und bewältigt problemlos schwierige, zähe Legierungen. Im Gegensatz dazu ist Vollhartmetall der König in Sachen Geschwindigkeit, Langlebigkeit und Massenproduktion in großen Stückzahlen. Durch eine sorgfältige Analyse Ihrer spezifischen Material-, Volumen- und Ausrüstungsmöglichkeiten können Sie sicher die richtigen Anlagen auswählen, um Ihre Fertigungsrentabilität zu maximieren. Wenn Sie eine umfassende Palette bewährter Industrielösungen suchen, können Sie durch Durchsuchen des Spezialkatalogs von SS Endmill sicherstellen, dass Sie die perfekte Geometrie und das perfekte Substrat genau auf Ihre Produktionsanforderungen abstimmen.
Dies wird im Allgemeinen nicht empfohlen, es sei denn, die Maschine wurde sorgfältig gewartet, um einen minimalen Spindelschlag zu gewährleisten. Vollhartmetall ist extrem hart und dadurch von Natur aus spröde. Ältere Geräte leiden häufig unter Spindelverschleiß, übermäßigen Vibrationen oder mechanischem Spiel in der Z-Achse. Da sich das Material nicht verbiegen kann, führt jede leichte Fehlausrichtung oder ein leichtes Rattern wahrscheinlich dazu, dass es sofort reißt. Wenn Ihre Maschine einen Schwimmhalter zum Ausgleich von Synchronisationsfehlern benötigt, sollten Sie auf hochwertige Stahlvarianten zurückgreifen.
Gewindefräsen und Gewindeschneiden erfüllen unterschiedliche betriebliche Anforderungen. Gewindefräser bieten eine unglaubliche Vielseitigkeit für komplexe Bearbeitungen, da sie es ermöglichen, mit einem einzigen Fräser verschiedene Durchmesser herzustellen und bis zum Boden eines Blindhohlraums zu bearbeiten. Sie sind auch bei extrem teuren Luft- und Raumfahrtteilen viel sicherer. Wenn ein Gewindefräser kaputt geht, verklemmt er sich nicht im Loch. Bei Standardgrößen in Umgebungen mit hohem Volumen geht das Gewindeschneiden jedoch deutlich schneller, da das gesamte Profil in einem einzigen Durchgang erstellt wird. Wenn die Minimierung der Zykluszeit Ihr primärer Maßstab ist, bleibt das herkömmliche Gewindeschneiden die effizienteste Wahl.
Der grundlegende Unterschied liegt in der Art und Weise, wie das Profil erstellt wird. Schneidgewindebohrer verfügen über Rillen und scharfe Kanten, die physisch Material entfernen und dabei Metallspäne erzeugen, die sorgfältig abgeführt werden müssen. Formgewindebohrer, auch Rollgewindebohrer genannt, haben keine Spannuten. Stattdessen nutzen sie eine polygonale Lappengeometrie, um das Metall zu verdrängen und kalt zu verformen. Da sie nicht schneiden, erzeugen sie keine Späne, was sie bei tiefen, blinden Hohlräumen äußerst zuverlässig macht. Die Umformung erfordert jedoch einen sehr präzisen vorgebohrten Durchmesser und kann nur in duktilen Materialien wie Aluminium, Messing oder kohlenstoffarmem Stahl verwendet werden.
Durch eine strenge Prozesskontrolle ist ein Bruch in hohem Maße vermeidbar. Stellen Sie zunächst sicher, dass Ihr vorgebohrtes Loch genau den richtigen Durchmesser hat. Eine zu kleine Bohrung erhöht die Drehmomentbelastung drastisch. Zweitens optimieren Sie Ihre Kühlmittelstrategie, indem Sie sicherstellen, dass die Konzentration hoch genug ist, um eine ausreichende Schmierfähigkeit zu gewährleisten. Drittens sollten Sie die Spanabfuhr umgehend angehen, indem Sie spiralförmige Nutenkonstruktionen für blinde Hohlräume verwenden, um die Späne nach oben zu ziehen und so eine Ansammlung am Boden zu verhindern. Stellen Sie abschließend sicher, dass Ihr Werkstück sicher eingespannt ist, um mikroskopische Bewegungen während des Bearbeitungszyklus zu verhindern.
Übergroße Gewinde werden typischerweise durch eine Kombination aus Spindelunrundheit und unzureichender Spanabfuhr verursacht. Wenn der Werkzeughalter abgenutzt ist oder die Spindel nicht richtig ausgerichtet ist, wackelt das Werkzeug beim Eintritt in die Bohrung und schneidet einen größeren Teilkreisdurchmesser als vorgesehen. Wenn sich die Späne außerdem in den Spannuten festsetzen, anstatt sie ordnungsgemäß abzutransportieren, können sie die Gewindewände beschädigen und das Werkzeug aus der Mitte drücken. Überprüfen Sie immer Ihren Gesamtrundlauf und stellen Sie sicher, dass Sie die richtige Vorbohrgröße verwenden, bevor Sie Ihre Schnittparameter anpassen.
Die Größe des vorgebohrten Lochs oder der kleinere Durchmesser ist entscheidend für das Erreichen des richtigen Gewindeanteils. Für metrische Gewinde besteht eine einfache und äußerst effektive Formel darin, die Steigung vom Nennaußendurchmesser zu subtrahieren. Für ein M8 x 1,25-Gewinde ist beispielsweise ein 6,75-mm-Bohrer erforderlich. Bei einheitlichen Gewinden subtrahieren Sie die Steigung vom Außendurchmesser. Konsultieren Sie stets die Standardbohrtabellen Ihres Werkzeugherstellers, da für Umformvorgänge ein etwas größeres Startloch erforderlich ist als für Schneidvorgänge.