Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-17 Origine : Site

Dans l’usinage de grandes séries, les secondes comptent. Les pièces mises au rebut réduisent instantanément la rentabilité. Rendez-vous dans n'importe quel atelier très fréquenté et vous constaterez que l'une des opérations les plus critiques et les plus difficiles consiste à créer des fils de discussion internes. Choisir la mauvaise solution de filetage entraîne souvent une casse soudaine de l'outil, une qualité de filetage compromise et des temps d'arrêt angoissants de la machine.
En fin de compte, la sélection du bon équipement dépend fortement du matériau de la pièce à usiner, de la rigidité de la broche et du volume global de production. Ce guide complet détaille les différences empiriques entre les substrats en acier rapide et en carbure monobloc. L’objectif est d’aider les machinistes et les équipes d’approvisionnement à prendre des décisions fiables et fondées sur des données qui permettent aux broches de tourner.
Base du succès : La fiabilité de toute fonction filetée dépend entièrement de la précision du trou pré-percé et de la géométrie de coupe spécifique appliquée.
Tarauds HSS : Ils offrent une flexibilité et une robustesse essentielles. Ils restent très rentables pour les applications générales et les environnements où la rigidité de la broche est loin d'être optimale.
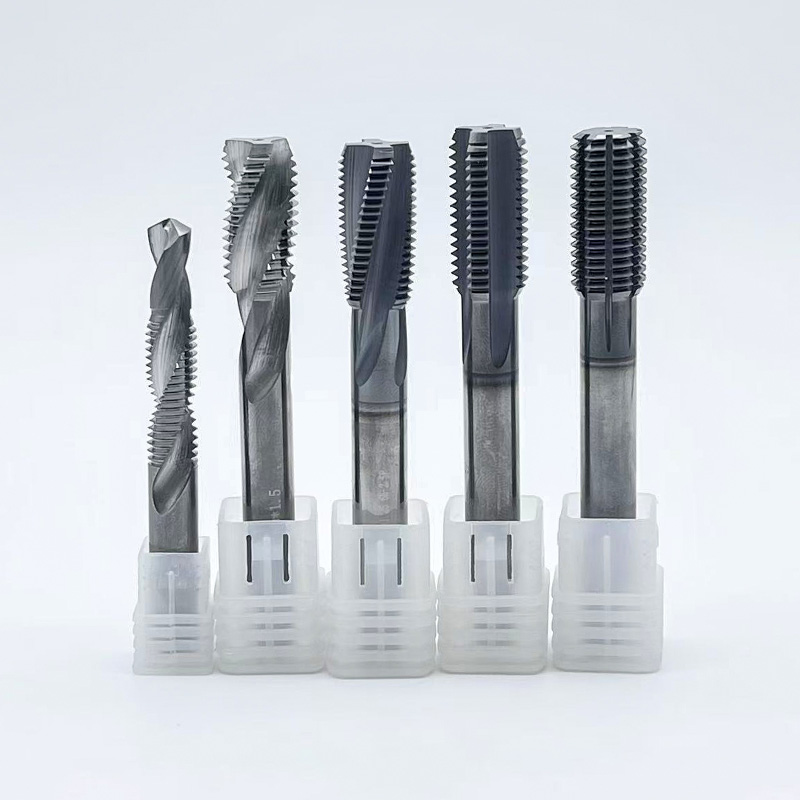
Tarauds en carbure : offrant une tolérance à la chaleur et une résistance à l'usure exceptionnelles, le carbure monobloc est le premier choix pour les matériaux abrasifs et les environnements automatisés à grande vitesse.
Économie du coût par pièce : alors que les équipements de découpe haut de gamme nécessitent un investissement initial plus élevé, leur durée de vie considérablement prolongée réduit considérablement le coût par pièce pendant les cycles de production continus.
Exigences de rigidité : Le carbure exige une rigidité stricte de la machine et un alignement précis. À l’inverse, les variantes en acier tolèrent de légers désalignements sans défaillance catastrophique immédiate.
Le paysage manufacturier connaît une évolution massive vers un usinage entièrement automatisé et sans éclairage. À mesure que la main-d’œuvre qualifiée se raréfie, les ateliers et les installations de production massives dépendent fortement de la robotique et des pools de palettes automatisés. Dans ces environnements, la fiabilité des processus est primordiale. Vous ne pouvez tout simplement pas vous permettre un bris d’outil inattendu lors d’un travail de nuit sans surveillance.
Simultanément, l’essor des véhicules électriques et des secteurs avancés de l’aérospatiale a introduit des alliages plus résistants et plus abrasifs dans le cycle de production standard. L'aluminium à haute teneur en silicium et les superalliages résistants à la chaleur exigent des outils capables de résister à des cycles thermiques extrêmes et à des vitesses d'avance agressives. Par conséquent, l’industrie ne considère plus les outils de coupe comme des produits jetables. L'approvisionnement basé sur les données donne désormais la priorité à la durée de vie prévisible des outils et à la stabilité des processus plutôt qu'au prix catalogue initial le plus bas.
Dans la séquence de fabrication de précision, la découpe d’un filetage constitue souvent l’opération finale absolue effectuée sur une pièce. Imaginez un bloc collecteur aérospatial complexe. Au moment où la pièce atteint ce stade, elle a déjà accumulé des milliers de dollars en valeur de fraisage, de tournage et de perçage. Si un robinet se brise à l’intérieur d’une cavité aveugle, son extraction est notoirement difficile. Ce scénario cauchemardesque se traduit souvent par un composant complètement mis au rebut et des heures de temps de production perdues.
Par conséquent, le succès de Les outils de filetage interne sont inextricablement liés aux opérations précédentes. La phase de forage primaire dicte le diamètre exact du noyau de la cavité. Si le foret initial donne une dimension même légèrement sous-dimensionnée, la charge de couple sur l'arête de coupe suivante augmente de façon exponentielle. Cela déclenche une dégradation prématurée des bords ou un accrochage soudain.
Les machinistes ne peuvent plus compter sur des fraises universelles et universelles. Ils doivent méticuleusement adapter leurs outils aux propriétés métallurgiques exactes de l'alliage et aux capacités dynamiques de leurs centres d'usinage.
L’acier rapide constitue la norme fondamentale dans le travail des métaux depuis des décennies. Dans les installations de production contemporaines, l'acier standard est fréquemment transformé en HSSE qui incorpore du cobalt, ou en PM-HSS qui utilise la métallurgie des poudres. Ces variations avancées améliorent considérablement la résistance thermique et l’uniformité structurelle tout en conservant les avantages ductiles de l’acier traditionnel.
D'un point de vue pratique, le principal avantage de Les tarauds HSS sont caractérisés par leur ténacité inhérente et leur module d'élasticité élevé. Contrairement aux composites extrêmement rigides, l’acier peut fléchir de manière microscopique sous une contrainte latérale sans se fracturer. Cette caractéristique le rend exceptionnellement tolérant dans les configurations manquant d'une parfaite rigidité. Par exemple, les équipements plus anciens souffrant de faux-ronds mineurs ou les opérations utilisant des supports flottants de tension-compression se marient parfaitement avec les substrats en acier.
De plus, le prix d'achat initial inférieur fait de l'acier une option attrayante et à faible risque pour les ateliers gérant de faibles volumes de commandes ou un prototypage rapide. Ces outils présentent cependant des limites objectives. Ils présentent une résistance thermique inférieure à celle des composites avancés, ce qui signifie qu'ils ne peuvent pas supporter les vitesses de surface ultra élevées exigées par une fabrication de masse agressive. Ils excellent vraiment dans le traitement de matériaux résistants et filandreux comme les aciers inoxydables austénitiques, où le tranchant doit rester tranchant comme un rasoir pour cisailler proprement le métal sans provoquer d'écrouissage.
Le carbure solide est conçu à partir d'un composite de particules de tungstène liées à une matrice de cobalt. Cette structure métallurgique spécifique produit un atout de coupe qui se comporte fondamentalement différemment de l'acier en termes de dureté, de stabilité thermique et de dynamique opérationnelle.
L'avantage le plus profond de Les tarauds en carbure sont leur dureté extrême et leur résistance à l'usure inégalée. Lors de l'usinage de matériaux très abrasifs comme l'aluminium ou la fonte à haute teneur en silicium, un outil en carbure monobloc peut durer plus longtemps que son équivalent en acier. Il effectue souvent des milliers de cycles avant de présenter une usure mesurable des flancs.
Plus précisément, sa tolérance aux températures élevées permet d’augmenter considérablement les vitesses de broche. Une exécution plus rapide réduit directement les temps de cycle, ce qui reste un indicateur de performance essentiel dans les environnements à volume élevé. La rigidité du matériau garantit également une déflexion minimale, produisant des fils exceptionnellement propres avec des finitions de surface semblables à celles d'un miroir. Malgré ces avantages impressionnants, le carbure n’est pas universellement applicable. Son extrême dureté introduit une grande fragilité. Ces outils possèdent une flexibilité pratiquement nulle. Toute vibration latérale, évacuation inappropriée des copeaux ou désalignement pendant le cycle d'inversion provoquera l'éclatement instantané de la flûte.
Pour prendre une décision d'achat éclairée, les ingénieurs de production doivent évaluer les deux substrats selon plusieurs mesures de performances empiriques en atelier. Vous trouverez ci-dessous une analyse pratique pour guider votre stratégie d'outillage.
Mesure de performances |
HSS / PM-HSS |
Carbure solide |
|---|---|---|
Résistance à l'usure |
Modéré à élevé |
Exceptionnel |
Robustesse de l'outil |
Tolérance de flexion élevée |
Fragile, zéro flexion |
Vitesse de coupe |
Standard |
3x à 5x plus rapide que l'acier |
Rigidité de la machine requise |
Indulgent |
Rigidité absolue requise |
Applications idéales |
Alliages filandreux à faible volume |
Matériaux abrasifs à grand volume |
La sélection de la solution optimale implique d’analyser les variables spécifiques du travail à accomplir. Une évaluation systématique évite des pannes catastrophiques coûteuses. S'éloignant des concepts abstraits, voici comment vous associez outils de filetage de précision aux conditions réelles de l'atelier.
Les propriétés métallurgiques influencent fortement la sélection. Les alliages mous et gommeux comme le titane pur ont tendance à adhérer au tranchant, créant une condition connue sous le nom de bord accumulé. Dans ces cas-là, l’acier hautement poli est souvent plus performant en raison de sa géométrie plus pointue. En revanche, les matériaux qui produisent des copeaux courts et poudreux ou qui contiennent des éléments abrasifs dégraderont rapidement l'acier. Pour les aciers trempés jusqu'à HRC55 ou la fonte, les composites de carbure avancés recouverts de TiAlN sont la seule option mathématiquement viable.
La géométrie de la cavité dicte la stratégie d'évacuation des copeaux nécessaire. Les trous traversants nécessitent généralement des géométries de pointe en spirale, qui poussent les copeaux vers l'avant et vers le bas de la pièce. Les cavités borgnes nécessitent des conceptions à cannelures hélicoïdales pour attirer les copeaux vers le haut vers la broche. Étant donné que les matériaux fragiles ne tolèrent pas l'accumulation de copeaux, une sélection appropriée des goujures est essentielle pour éviter le blocage.
Le volume dicte la stratégie économique globale. Les ateliers à forte diversité et à faible volume changent fréquemment de configuration. Ici, la polyvalence et le coût initial inférieur de l’acier assurent la sécurité financière. Les installations à faible mélange et à volume élevé fonctionnant en continu bénéficient énormément de la rapidité et de la longévité du carbure. Si un outil en acier haut de gamme coûte 30 $ et effectue 500 cycles en toute sécurité, le coût par trou est de 0,06 $. Si un équivalent en carbure monobloc coûte 150 $ mais effectue 5 000 cycles, le coût par trou chute à 0,03 $. Dans la production de masse, l’outil le plus cher offre un retour sur investissement manifestement plus élevé.
Même les plus avancés Les configurations de taraudage CNC seront sous-performantes si l’écosystème d’usinage environnant est négligé. Une approche holistique de l’environnement d’usinage est nécessaire.
Ce processus d’enlèvement de métal génère une friction extrême et une chaleur localisée. Une lubrification adéquate n’est absolument pas négociable. Le liquide de refroidissement standard ne parvient souvent pas à atteindre la zone de coupe dans les cavités borgnes profondes. L'utilisation de conceptions à liquide de refroidissement traversant où le fluide à haute pression est poussé vers le centre de l'outil évacue efficacement les copeaux et évite les chocs thermiques. De plus, le maintien de la concentration du liquide de refroidissement entre 10 et 12 % améliore spécifiquement le pouvoir lubrifiant, réduisant considérablement l'usure induite par la friction.
Comme établi, l’efficacité du couteau dépend de la cavité dans laquelle il pénètre. L'utilisation de forets en carbure monobloc de qualité supérieure garantit que l'alésage est parfaitement cylindrique et dimensionné au diamètre mineur exact requis. Un foret qui coupe de manière surdimensionnée ou laisse une surface écrouie compromettra immédiatement l'opération de filetage ultérieure.
Le faux-rond est l'ennemi de la qualité du fil. Pour les composites rigides, des mandrins à pinces de précision ou des mandrins synchronisés spécialisés avec micro-compensation sont fortement recommandés. Ces supports avancés absorbent les variations microscopiques de poussée pendant la phase d'inversion de la broche, protégeant les bords fragiles des micro-écailles et garantissant que le faux-rond total de l'indicateur reste proche de zéro.
Dans l’industrie manufacturière moderne, l’achat d’outils bon marché et non vérifiés est une fausse économie documentée. Les économies initiales réalisées sur un cutter à faible coût sont instantanément effacées par le coût d’un seul composant médical mis au rebut. Vous devez également prendre en compte le taux horaire d'arrêt de la machine pendant qu'un opérateur tente une extraction manuelle.
Investir dans des outils de précision de premier ordre garantit la stabilité dimensionnelle et la répétabilité des processus. Des variantes de haute qualité sont fabriquées avec des tolérances strictes concernant le pas, les angles de dépouille et les revêtements PVD avancés. Ces caractéristiques techniques réduisent les taux de rebut, minimisent l’intervention manuelle de l’opérateur et garantissent que chaque fonctionnalité passe avec succès les inspections strictes des jauges de contrôle de qualité.
Lorsqu’il s’agit d’évaluer des solutions, il n’existe pas de réponse universelle. L'acier rapide reste le champion incontesté de la polyvalence, de la robustesse et de l'efficacité économique des petits volumes. Il pardonne les machines plus anciennes et manipule facilement les alliages difficiles et filandreux. En revanche, le carbure monobloc est le roi de la vitesse, de la longévité et de la production de masse à haut volume. En analysant soigneusement vos capacités spécifiques en matière de matériaux, de volumes et d'équipements, vous pouvez sélectionner en toute confiance les bons actifs pour maximiser la rentabilité de votre fabrication. Pour une gamme complète de solutions industrielles éprouvées, l'exploration du catalogue spécialisé de SS Endmill vous garantit d'adapter la géométrie et le substrat parfaits à vos besoins de production exacts.
Cela n'est généralement pas recommandé à moins que la machine n'ait été méticuleusement entretenue pour garantir un faux-rond minimal de la broche. Le carbure monobloc est extrêmement dur, ce qui le rend intrinsèquement cassant. Les équipements plus anciens souffrent souvent d'une usure de la broche, de vibrations excessives ou d'un jeu mécanique dans l'axe Z. Étant donné que le matériau ne peut pas fléchir, tout léger désalignement ou broutage le fera probablement se casser instantanément. Si votre machine nécessite un support flottant pour compenser les erreurs de synchronisation, vous devez vous en tenir aux variantes en acier haut de gamme.
Le fraisage et le taraudage répondent à différents besoins opérationnels. Les fraises à fileter offrent une incroyable polyvalence pour les opérations complexes, permettant à une seule fraise de produire différents diamètres et d'usiner jusqu'au fond d'une cavité borgne. Ils sont également beaucoup plus sûrs pour les pièces aérospatiales extrêmement coûteuses. Si une fraise à fileter se brise, elle ne se coince pas dans le trou. Cependant, pour les tailles standard dans des environnements à volume élevé, le taraudage est nettement plus rapide, créant ainsi le profil complet en un seul passage. Si la réduction du temps de cycle est votre principale mesure, le taraudage traditionnel reste le choix le plus efficace.
La différence fondamentale réside dans la manière dont le profil est généré. Les tarauds coupants comportent des cannelures et des arêtes vives qui enlèvent physiquement de la matière, générant des copeaux métalliques qui doivent être soigneusement évacués. Les tarauds de formage, également appelés tarauds à rouleau, n'ont pas de cannelures. Au lieu de cela, ils utilisent une géométrie lobée polygonale pour déplacer et former à froid le métal. Parce qu'ils ne coupent pas, ils ne produisent aucun copeau, ce qui les rend incroyablement fiables pour les cavités borgnes profondes. Cependant, le formage nécessite un diamètre pré-percé très précis et ne peut être utilisé que dans des matériaux ductiles comme l'aluminium, le laiton ou l'acier à faible teneur en carbone.
La casse est hautement évitable grâce à un contrôle strict du processus. Tout d’abord, assurez-vous que votre trou pré-percé a exactement le bon diamètre. Un alésage sous-dimensionné augmente considérablement la charge de couple. Deuxièmement, optimisez votre stratégie de liquide de refroidissement en vous assurant que la concentration est suffisamment élevée pour fournir un pouvoir lubrifiant adéquat. Troisièmement, traitez immédiatement l'évacuation des copeaux en utilisant des conceptions à cannelures en spirale pour les cavités borgnes afin de tirer les copeaux vers le haut, empêchant ainsi leur tassement au fond. Enfin, assurez-vous que votre pièce est solidement serrée pour éliminer les mouvements microscopiques pendant le cycle d'usinage.
Les filetages surdimensionnés sont généralement causés par une combinaison de faux-rond de la broche et d'une mauvaise évacuation des copeaux. Si le porte-outil est usé ou si la broche est désalignée, l'outil vacillera lorsqu'il entrera dans le trou, coupant un diamètre primitif plus grand que prévu. De plus, si les copeaux s'accumulent dans les cannelures au lieu de s'évacuer correctement, ils peuvent rayer les parois du filetage et décentrer l'outil. Vérifiez toujours le faux-rond de votre indicateur total et assurez-vous que vous utilisez la bonne taille de pré-perçage avant d'ajuster vos paramètres de coupe.
La taille du trou pré-percé, ou diamètre mineur, est essentielle pour obtenir le pourcentage de filetage correct. Pour les filetages métriques, une formule simple et très efficace consiste à soustraire le pas du grand diamètre nominal. Par exemple, un filetage M8 x 1,25 nécessite un foret de 6,75 mm. Pour les filetages unifiés, soustrayez le pas du diamètre principal. Consultez toujours les tableaux de perçage standard fournis par votre fabricant d'outillage, car les opérations de formage nécessitent un trou de départ légèrement plus grand que les opérations de découpe.