Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-17 Pochodzenie: Strona

W obróbce wielkoseryjnej sekundy mają znaczenie. Złomowane części natychmiast zmniejszają rentowność. Wejdź na ruchliwą halę produkcyjną, a przekonasz się, że jedną z najbardziej krytycznych i często wymagających operacji jest tworzenie gwintów wewnętrznych. Wybór niewłaściwego rozwiązania do gwintowania często prowadzi do nagłego złamania narzędzia, pogorszenia jakości gwintu i bolesnych przestojów maszyny.
Ostatecznie wybór odpowiedniego sprzętu zależy w dużej mierze od materiału przedmiotu obrabianego, sztywności wrzeciona i całkowitej wielkości produkcji. W tym obszernym przewodniku omówiono empiryczne różnice pomiędzy stalą szybkotnącą a podłożami pełnowęglikowymi. Celem jest pomoc mechanikom i zespołom zaopatrzeniowym w podejmowaniu pewnych decyzji opartych na danych, które sprawią, że wrzeciona będą się obracać.
Podstawa sukcesu: Niezawodność dowolnego elementu gwintowanego zależy całkowicie od precyzji wstępnie wywierconego otworu i zastosowanej geometrii skrawania.
Gwintowniki HSS: zapewniają niezbędną elastyczność i wytrzymałość. Pozostają bardzo opłacalne w zastosowaniach ogólnych i środowiskach, w których sztywność wrzeciona jest mniejsza niż optymalna.
Gwintowniki z węglika: Zapewniając wyjątkową tolerancję na ciepło i odporność na zużycie, węglik spiekany jest najlepszym wyborem do materiałów ściernych i zautomatyzowanych środowisk o dużej prędkości.
Ekonomika kosztu w przeliczeniu na część: chociaż wysokiej klasy narzędzia do cięcia wymagają wyższych inwestycji początkowych, ich znacznie wydłużona żywotność znacznie zmniejsza koszt na część podczas ciągłych serii produkcyjnych.
Wymagania dotyczące sztywności: Węgliki wymagają ścisłej sztywności maszyny i precyzyjnego ustawienia. I odwrotnie, warianty stalowe tolerują niewielkie niewspółosiowości bez natychmiastowej katastrofalnej awarii.
Krajobraz produkcyjny przechodzi ogromną zmianę w kierunku w pełni zautomatyzowanej obróbki bez światła. W miarę jak wykwalifikowana siła robocza staje się coraz rzadsza, zarówno warsztaty pracy, jak i ogromne zakłady produkcyjne w dużym stopniu opierają się na robotyce i zautomatyzowanych zasobach palet. W takich środowiskach niezawodność procesu jest najważniejsza. Po prostu nie możesz sobie pozwolić na nieoczekiwane uszkodzenie narzędzia podczas nocnej zmiany bez nadzoru.
Jednocześnie rozwój pojazdów elektrycznych i zaawansowanych sektorów lotniczych i kosmicznych wprowadziły do standardowego cyklu produkcyjnego twardsze i bardziej ścierne stopy. Aluminium o wysokiej zawartości krzemu i superstopy żaroodporne wymagają narzędzi, które wytrzymają ekstremalne cykle termiczne i agresywne prędkości posuwu. W rezultacie branża odchodzi od traktowania narzędzi tnących jako towaru jednorazowego użytku. W zamówieniach opartych na danych priorytetem jest obecnie przewidywalna trwałość narzędzi i stabilność procesu, a nie najniższa początkowa cena katalogowa.
W sekwencji produkcji precyzyjnej nacięcie gwintu jest często całkowitą operacją końcową wykonywaną na przedmiocie obrabianym. Wyobraź sobie złożony blok kolektora w przemyśle lotniczym. Zanim część osiągnie ten etap, zgromadziła już tysiące dolarów wartości w postaci frezowania, toczenia i wiercenia. Jeśli kran rozbije się w ślepej szczelinie, wyciągnięcie go jest niezwykle trudne. Ten koszmarny scenariusz często skutkuje całkowitym złomowaniem komponentu i godzinami straconego czasu produkcji.
W związku z tym sukces narzędzia do gwintowania wewnętrznego są nierozerwalnie związane z operacjami poprzedzającymi. Pierwsza faza wiercenia określa dokładną średnicę rdzenia wnęki. Jeśli początkowe wiertło da wymiar nawet nieco za mały, obciążenie momentem obrotowym kolejnej krawędzi skrawającej gwałtownie wzrasta. Powoduje to przedwczesną degradację krawędzi lub nagłe pęknięcie.
Mechanicy nie mogą już polegać na uniwersalnych, uniwersalnych frezach. Muszą skrupulatnie dopasowywać swoje narzędzia do dokładnych właściwości metalurgicznych stopu i możliwości dynamicznych swoich centrów obróbczych.
Stal szybkotnąca od dziesięcioleci stanowi podstawowy standard w obróbce metali. We współczesnych zakładach produkcyjnych standardowa stal jest często ulepszana do stali HSSE zawierającej kobalt lub PM-HSS, która wykorzystuje metalurgię proszków. Te zaawansowane odmiany znacznie zwiększają odporność termiczną i jednorodność konstrukcji, zachowując jednocześnie zalety plastyczne rdzenia tradycyjnej stali.
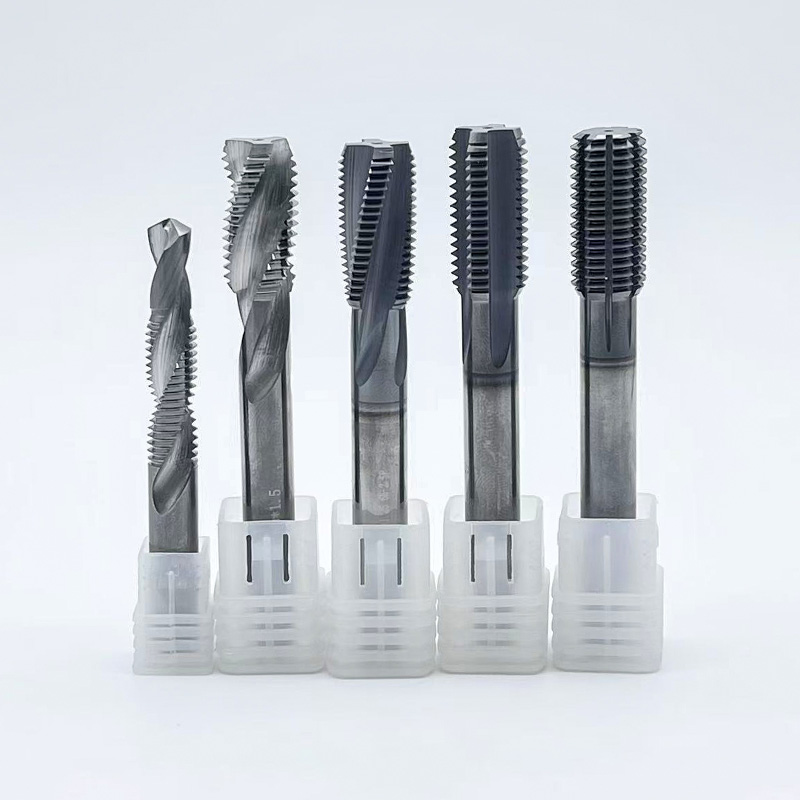
Z praktycznego punktu widzenia podstawową zaletą Gwintowniki HSS to ich wrodzona wytrzymałość i wysoki moduł sprężystości. W przeciwieństwie do wyjątkowo sztywnych kompozytów, stal może wyginać się mikroskopowo pod naprężeniami bocznymi, bez pękania. Ta cecha sprawia, że jest wyjątkowo wyrozumiały w konfiguracjach pozbawionych doskonałej sztywności. Na przykład starszy sprzęt, w przypadku którego występuje niewielkie bicie wrzeciona lub operacje wykorzystujące pływające uchwyty napinająco-ściskające, doskonale komponują się z podłożami stalowymi.
Ponadto niższa początkowa cena zakupu sprawia, że stal jest atrakcyjną opcją o niskim ryzyku dla warsztatów zajmujących się zamówieniami o małej objętości lub szybkim prototypowaniem. Narzędzia te mają jednak obiektywne ograniczenia. Wykazują niższą odporność termiczną w porównaniu z zaawansowanymi kompozytami, co oznacza, że nie są w stanie wytrzymać bardzo wysokich prędkości powierzchniowych wymaganych w agresywnej produkcji masowej. Naprawdę doskonale sprawdzają się podczas obróbki twardych, ciągliwych materiałów, takich jak austenityczna stal nierdzewna, gdzie krawędź tnąca musi pozostać ostra jak brzytwa, aby zapewnić czyste ścinanie metalu bez powodowania utwardzania przez zgniot.
Węglik spiekany jest wytwarzany z kompozytu cząstek wolframu połączonych z matrycą kobaltową. Ta specyficzna struktura metalurgiczna zapewnia materiał skrawający, który zachowuje się zasadniczo inaczej niż stal pod względem twardości, stabilności termicznej i dynamiki operacyjnej.
Najgłębsza zaleta gwintowniki z węglików spiekanych to ich ekstremalna twardość i niezrównana odporność na zużycie. Podczas obróbki materiałów wysoce ściernych, takich jak aluminium o wysokiej zawartości krzemu lub żeliwo, narzędzie pełnowęglikowe może wytrzymać znacznie dłużej niż jego stalowy odpowiednik. Często wykonuje tysiące cykli, zanim wykazuje mierzalne zużycie powierzchni przyłożenia.
W szczególności jego tolerancja na wysokie temperatury pozwala na drastyczne zwiększenie prędkości wrzeciona. Szybsze działanie bezpośrednio skraca czas cykli, który pozostaje krytycznym wskaźnikiem wydajności w środowiskach o dużym natężeniu ruchu. Sama sztywność materiału zapewnia również minimalne ugięcie, dając wyjątkowo czyste gwinty z lustrzanym wykończeniem powierzchni. Pomimo tych imponujących korzyści, węglik nie ma uniwersalnego zastosowania. Jego ekstremalna twardość powoduje znaczną kruchość. Narzędzia te charakteryzują się praktycznie zerową elastycznością. Wszelkie wibracje boczne, nieprawidłowe odprowadzanie wiórów lub niewspółosiowość podczas cyklu cofania spowodują natychmiastowe pęknięcie rowka.
Aby podjąć świadomą decyzję o zakupie, inżynierowie produkcji muszą ocenić oba podłoża pod kątem kilku empirycznych wskaźników wydajności w hali produkcyjnej. Poniżej znajduje się praktyczny podział, który pomoże Ci opracować strategię narzędziową.
Metryka wydajności |
HSS / PM-HSS |
Pełny węglik |
|---|---|---|
Odporność na zużycie |
Umiarkowane do wysokiego |
Wyjątkowy |
Wytrzymałość narzędzia |
Wysoka tolerancja na zginanie |
Kruche, zero elastyczności |
Szybkość cięcia |
Standard |
3x do 5x szybciej niż stal |
Wymagana sztywność maszyny |
Wyrozumiały |
Wymagana absolutna sztywność |
Idealne zastosowania |
Stopy ciągliwe o małej objętości |
Materiały ścierne o dużej objętości |
Wybór optymalnego rozwiązania polega na analizie konkretnych zmiennych związanych z danym zadaniem. Systematyczna ocena zapobiega kosztownym, katastrofalnym awariom. Odchodząc od abstrakcyjnych koncepcji, oto sposób dopasowywania precyzyjne narzędzia do gwintów do rzeczywistych warunków panujących na hali produkcyjnej.
Właściwości metalurgiczne mają duży wpływ na selekcję. Miękkie, gumowate stopy, takie jak czysty tytan, mają tendencję do przylegania do krawędzi skrawającej, tworząc zjawisko zwane narostem. W takich przypadkach wysoko wypolerowana stal często sprawdza się lepiej ze względu na ostrzejszą geometrię. Z drugiej strony materiały wytwarzające krótkie, sypkie wióry lub zawierające elementy ścierne szybko degradują stal. W przypadku stali hartowanych do HRC55 lub żeliwa, jedyną matematycznie realną opcją są zaawansowane kompozyty węglikowe pokryte TiAlN.
Geometria wnęki narzuca niezbędną strategię ewakuacji wiórów. Otwory przelotowe zazwyczaj wymagają geometrii Spiral Point, która wypycha wióry do przodu i na zewnątrz dolnej części części. Ślepe wnęki wymagają konstrukcji z rowkiem spiralnym, aby odprowadzać wióry w górę w kierunku wrzeciona. Ponieważ kruche materiały nie tolerują upakowania wiórów, właściwy dobór rowków ma kluczowe znaczenie, aby zapobiec zakleszczeniom.
Wolumen dyktuje nadrzędną strategię gospodarczą. Warsztaty o dużej różnorodności i małej liczbie zleceń często zmieniają konfiguracje. W tym przypadku wszechstronność i niższy koszt początkowy stali zapewniają bezpieczeństwo finansowe. Zakłady o niskim mieszaniu i dużej wydajności, pracujące w trybie ciągłym, czerpią ogromne korzyści z szybkości i trwałości węglika. Jeśli narzędzie ze stali premium kosztuje 30 USD i bezpiecznie wykonuje 500 cykli, koszt za otwór wynosi 0,06 USD. Jeśli odpowiednik węglika spiekanego kosztuje 150 USD, ale wykonuje 5000 cykli, koszt jednego otworu spada do 0,03 USD. W produkcji masowej droższe narzędzie zapewnia wyraźnie wyższy zwrot z inwestycji.
Nawet najbardziej zaawansowany Konfiguracje gwintowania CNC będą działać gorzej, jeśli zaniedbany zostanie otaczający ekosystem obróbki. Wymagane jest całościowe podejście do środowiska obróbki.
Ten proces usuwania metalu generuje ekstremalne tarcie i miejscowe ciepło. Prawidłowe smarowanie nie podlega negocjacjom. Standardowe chłodziwo często nie dociera do strefy skrawania w głębokich, nieprzelotowych wgłębieniach. Zastosowanie konstrukcji z chłodzeniem przelotowym, w której płyn pod wysokim ciśnieniem jest wtłaczany w dół przez środek narzędzia, skutecznie odprowadza wióry i zapobiega szokowi termicznemu. Ponadto utrzymywanie stężenia chłodziwa na poziomie 10–12 procent szczególnie poprawia smarowność, drastycznie zmniejszając zużycie spowodowane tarciem.
Jak ustalono, nóż jest tak skuteczny, jak wnęka, do której wchodzi. Zastosowanie najwyższej jakości wierteł pełnowęglikowych gwarantuje, że otwór będzie idealnie cylindryczny i dobrany dokładnie do wymaganej mniejszej średnicy. Wiertło, które wycina naddatki lub pozostawia utwardzoną powierzchnię, natychmiast utrudnia późniejszą operację gwintowania.
Bicie jest wrogiem jakości nici. W przypadku sztywnych kompozytów zdecydowanie zaleca się precyzyjne uchwyty z tuleją zaciskową lub specjalistyczne uchwyty synchroniczne z mikrokompensacją. Te zaawansowane oprawki pochłaniają mikroskopijne zmiany ciągu podczas fazy odwracania wrzeciona, chroniąc kruche krawędzie przed mikroodpryskami i zapewniając, że całkowite bicie wskaźnika pozostaje bliskie zeru.
We współczesnej produkcji kupowanie tanich, niezweryfikowanych narzędzi jest udokumentowaną fałszywą oszczędnością. Początkowe oszczędności wynikające z taniej przecinarki są natychmiast niwelowane przez koszt pojedynczego złomowanego elementu medycznego. Należy także uwzględnić godzinowy współczynnik przestojów maszyny, gdy operator podejmuje próbę ręcznego wyodrębnienia.
Inwestycja w najwyższej klasy narzędzia precyzyjne zapewnia stabilność wymiarową i powtarzalność procesu. Warianty wysokiej jakości są produkowane ze ścisłymi tolerancjami dotyczącymi podziałki, kątów przyłożenia i zaawansowanych powłok PVD. Te zaprojektowane funkcje zmniejszają liczbę złomów, minimalizują ręczną interwencję operatora i zapewniają, że każdy element przechodzi rygorystyczne kontrole kontroli jakości.
Przy ocenie rozwiązań nie ma uniwersalnej odpowiedzi. Stal szybkotnąca pozostaje niekwestionowanym mistrzem wszechstronności, wytrzymałości i efektywności ekonomicznej przy małych nakładach. Wybacza starszym maszynom i z łatwością radzi sobie z trudnymi, ciągliwymi stopami. Natomiast węglik spiekany jest królem szybkości, trwałości i masowej produkcji na dużą skalę. Dokładnie analizując konkretne możliwości materiałowe, wolumenowe i sprzętowe, możesz z pewnością wybrać odpowiednie zasoby, aby zmaksymalizować rentowność produkcji. Aby uzyskać kompleksową gamę sprawdzonych rozwiązań przemysłowych, zapoznanie się ze specjalistycznym katalogiem w firmie SS Endmill gwarantuje dopasowanie idealnej geometrii i podłoża do dokładnych potrzeb produkcyjnych.
Generalnie nie jest to zalecane, chyba że maszyna była starannie konserwowana w celu zapewnienia minimalnego bicia wrzeciona. Węglik spiekany jest niezwykle twardy, co sprawia, że jest z natury kruchy. Starsze urządzenia często cierpią z powodu zużycia wrzeciona, nadmiernych wibracji lub luzów mechanicznych w osi Z. Ponieważ materiał nie może się zginać, każda niewielka niewspółosiowość lub drgania prawdopodobnie spowodują jego natychmiastowe pęknięcie. Jeśli Twoja maszyna wymaga pływającego uchwytu w celu kompensacji błędów synchronizacji, powinieneś trzymać się wariantów ze stali premium.
Frezowanie gwintów i gwintowanie służą różnym potrzebom operacyjnym. Frezy do gwintów oferują niesamowitą wszechstronność w przypadku skomplikowanych operacji, umożliwiając pojedynczemu frezowi wytwarzanie różnych średnic i obróbkę aż do dna ślepej wnęki. Są również znacznie bezpieczniejsze w przypadku niezwykle drogich części lotniczych. Jeśli frez do gwintów pęknie, nie zakleszczy się w otworze. Jednakże w przypadku standardowych rozmiarów w środowiskach o dużym nakładzie gwintowanie jest znacznie szybsze i umożliwia utworzenie całego profilu w jednym przejściu. Jeśli głównym miernikiem jest minimalizacja czasu cyklu, tradycyjne gwintowanie pozostaje najskuteczniejszym wyborem.
Zasadnicza różnica polega na sposobie generowania profilu. Gwintowniki tnące mają rowki i ostre krawędzie, które fizycznie usuwają materiał, tworząc metalowe wióry, które należy dokładnie usunąć. Gwintowniki formujące, zwane także walcowanymi, nie posiadają rowków. Zamiast tego wykorzystują geometrię wielokątną z płatkami do przemieszczania i formowania metalu na zimno. Ponieważ nie tną, nie wytwarzają żadnych wiórów, co czyni je niezwykle niezawodnymi w przypadku głębokich, ślepych ubytków. Jednak formowanie wymaga bardzo precyzyjnej, wstępnie nawierconej średnicy i można je stosować tylko w materiałach ciągliwych, takich jak aluminium, mosiądz lub stal niskowęglowa.
Pęknięciu można w dużym stopniu zapobiec dzięki ścisłej kontroli procesu. Najpierw upewnij się, że wstępnie wywiercony otwór ma dokładnie odpowiednią średnicę. Niewymiarowy otwór drastycznie zwiększa obciążenie momentem obrotowym. Po drugie, zoptymalizuj strategię stosowania chłodziwa, upewniając się, że stężenie jest wystarczająco wysokie, aby zapewnić odpowiednią smarowność. Po trzecie, należy natychmiast zająć się ewakuacją wiórów, stosując konstrukcje ze spiralnymi rowkami w ślepych wnękach, aby wyciągać wióry do góry, zapobiegając gromadzeniu się na dnie. Na koniec upewnij się, że obrabiany przedmiot jest bezpiecznie zamocowany, aby wyeliminować mikroskopijne ruchy podczas cyklu obróbki.
Gwinty nadwymiarowe powstają zwykle na skutek bicia wrzeciona i nieprawidłowego odprowadzania wiórów. Jeśli oprawka narzędzia jest zużyta lub wrzeciono nie jest wyrównane, narzędzie będzie się kołysać przy wejściu do otworu, skrawając większą średnicę podziałową niż zamierzona. Dodatkowo, jeśli wióry gromadzą się w rowkach, zamiast prawidłowo się odprowadzać, mogą zarysować ścianki gwintu i wypchnąć narzędzie poza środek. Zawsze sprawdzaj całkowite bicie wskaźnika i upewnij się, że używasz wiertła wstępnego o prawidłowym rozmiarze przed regulacją parametrów cięcia.
Rozmiar wstępnie wywierconego otworu lub mniejsza średnica ma kluczowe znaczenie dla uzyskania prawidłowego procentu gwintu. W przypadku gwintów metrycznych prostym i bardzo skutecznym wzorem jest odjęcie skoku od nominalnej średnicy głównej. Na przykład gwint M8 x 1,25 wymaga wiertła 6,75 mm. W przypadku gwintów jednolitych odejmij skok od średnicy głównej. Zawsze sprawdzaj standardowe tabele wierceń dostarczone przez producenta narzędzi, ponieważ operacje formowania wymagają nieco większego otworu początkowego niż operacje cięcia.