Visualizações: 0 Autor: Editor do site Horário de publicação: 17/09/2026 Origem: Site

Na usinagem de produção de alto volume, os segundos são importantes. As peças sucateadas drenam a lucratividade instantaneamente. Entre em qualquer loja movimentada e você descobrirá que uma das operações mais críticas e frequentemente desafiadoras é a criação de threads internos. A escolha da solução de rosqueamento errada geralmente leva à quebra repentina da ferramenta, ao comprometimento da qualidade da rosca e a tempos de inatividade agonizantes da máquina.
Em última análise, a seleção do equipamento certo depende muito do material da peça, da rigidez do fuso e do volume geral de produção. Este guia abrangente detalha as diferenças empíricas entre aço rápido e substratos sólidos de metal duro. O objetivo é ajudar os maquinistas e as equipes de compras a tomarem decisões confiáveis e baseadas em dados que mantenham os fusos girando.
A base do sucesso: A confiabilidade de qualquer recurso rosqueado depende inteiramente da precisão do furo pré-perfurado e da geometria de corte específica aplicada.
Machos HSS: Fornecem flexibilidade e resistência essenciais. Eles permanecem altamente econômicos para aplicações gerais e ambientes onde a rigidez do fuso não é ideal.
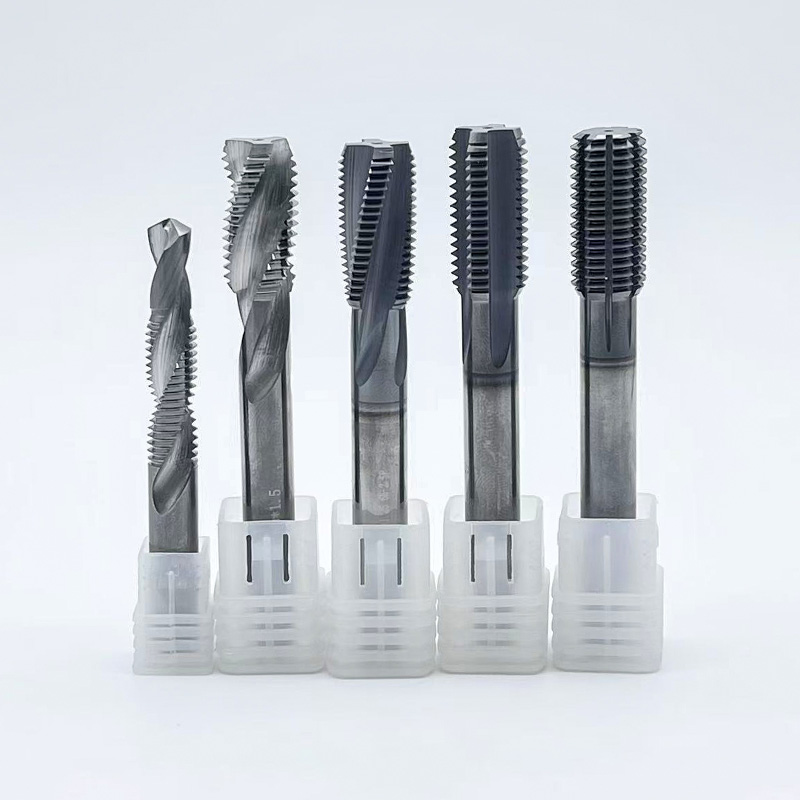
Machos de metal duro: Oferecendo excepcional tolerância ao calor e resistência ao desgaste, o metal duro sólido é a principal escolha para materiais abrasivos e ambientes automatizados de alta velocidade.
Economia do custo por peça: embora os ativos de corte premium exijam um investimento inicial mais elevado, a sua vida útil bastante prolongada reduz significativamente o custo por peça durante a produção contínua.
Requisitos de rigidez: O metal duro exige rigidez rigorosa da máquina e alinhamento preciso. Por outro lado, as variantes de aço toleram pequenos desalinhamentos sem falhas catastróficas imediatas.
O cenário da manufatura está passando por uma grande mudança em direção à usinagem totalmente automatizada e sem iluminação. À medida que a mão-de-obra qualificada se torna mais escassa, tanto as oficinas como as grandes instalações de produção dependem fortemente da robótica e dos conjuntos de paletes automatizados. Nestes ambientes, a confiabilidade do processo é fundamental. Você simplesmente não pode se permitir uma quebra inesperada da ferramenta durante um turno noturno sem supervisão.
Simultaneamente, a ascensão dos setores de veículos elétricos e aeroespacial avançado introduziu ligas mais resistentes e abrasivas no ciclo de produção padrão. Alumínio com alto teor de silício e superligas resistentes ao calor exigem ferramentas que possam suportar ciclos térmicos extremos e taxas de avanço agressivas. Consequentemente, a indústria está a deixar de tratar os instrumentos de corte como produtos descartáveis. A aquisição orientada por dados agora prioriza a vida útil previsível da ferramenta e a estabilidade do processo em detrimento do menor preço inicial de catálogo.
Na sequência da fabricação de precisão, o corte de uma rosca é frequentemente a operação final absoluta realizada em uma peça. Imagine um bloco múltiplo aeroespacial complexo. Quando a peça chega a esse estágio, ela já acumulou milhares de dólares em valor de fresamento, torneamento e furação. Se uma torneira quebrar dentro de uma cavidade cega, extraí-la será notoriamente difícil. Esse cenário de pesadelo geralmente resulta em um componente completamente descartado e horas de produção perdida.
Consequentemente, o sucesso ferramentas de rosqueamento interno estão inextricavelmente ligadas às operações anteriores. A fase primária de perfuração determina o diâmetro exato do núcleo da cavidade. Se a broca inicial produzir uma dimensão ligeiramente subdimensionada, a carga de torque na aresta de corte subsequente aumenta exponencialmente. Isso desencadeia degradação prematura da borda ou encaixe repentino.
Os maquinistas não podem mais confiar em cortadores universais e de tamanho único. Eles devem combinar meticulosamente seus implementos com as propriedades metalúrgicas exatas da liga e com as capacidades dinâmicas de seus centros de usinagem.
O aço rápido tem servido como padrão fundamental na metalurgia há décadas. Nas instalações de produção contemporâneas, o aço padrão é frequentemente atualizado para HSSE, que incorpora cobalto, ou PM-HSS, que utiliza metalurgia do pó. Essas variações avançadas melhoram significativamente a resistência térmica e a uniformidade estrutural, ao mesmo tempo que mantêm os principais benefícios dúcteis do aço tradicional.
Do ponto de vista prático, a principal vantagem do Os machos HSS são sua resistência inerente e alto módulo de elasticidade. Ao contrário dos compósitos extremamente rígidos, o aço pode flexionar microscopicamente sob tensão lateral sem fraturar. Esta característica o torna excepcionalmente tolerante em configurações sem rigidez perfeita. Por exemplo, equipamentos mais antigos afetados por pequenos desvios do fuso ou operações que utilizam suportes flutuantes de tensão-compressão combinam perfeitamente com substratos de aço.
Além disso, o preço inicial de compra mais baixo torna o aço uma opção atraente e de baixo risco para oficinas que gerenciam pedidos de baixo volume ou prototipagem rápida. No entanto, essas ferramentas possuem limitações objetivas. Eles exibem menor resistência térmica em comparação com compósitos avançados, o que significa que não conseguem sustentar as velocidades superficiais ultra-altas exigidas pela fabricação em massa agressiva. Eles realmente se destacam no processamento de materiais resistentes e fibrosos, como aços inoxidáveis austeníticos, onde a aresta de corte deve permanecer afiada para cortar o metal de forma limpa, sem induzir o endurecimento por trabalho.
O metal duro sólido é projetado a partir de um composto de partículas de tungstênio ligadas a uma matriz de cobalto. Esta estrutura metalúrgica específica produz um ativo de corte que se comporta de maneira fundamentalmente diferente do aço em relação à dureza, estabilidade térmica e dinâmica operacional.
A vantagem mais profunda machos de metal duro é sua extrema dureza e resistência ao desgaste incomparável. Ao usinar materiais altamente abrasivos, como alumínio com alto teor de silício ou ferro fundido, uma ferramenta sólida de metal duro pode durar mais que seu equivalente em aço por uma margem impressionante. Muitas vezes completa milhares de ciclos antes de mostrar desgaste mensurável nos flancos.
Especificamente, sua tolerância a altas temperaturas permite velocidades de fuso drasticamente aumentadas. Correr mais rápido reduz diretamente os tempos de ciclo, o que continua sendo uma métrica crítica de desempenho em ambientes de alto volume. A rigidez absoluta do material também garante deflexão mínima, produzindo roscas excepcionalmente limpas com acabamentos de superfície espelhados. Apesar destes benefícios impressionantes, o metal duro não é universalmente aplicável. Sua extrema dureza introduz fragilidade severa. Essas ferramentas possuem flexibilidade praticamente zero. Qualquer vibração lateral, evacuação inadequada de cavacos ou desalinhamento durante o ciclo de reversão fará com que o canal se quebre instantaneamente.
Para tomar uma decisão de compra informada, os engenheiros de produção devem avaliar ambos os substratos através de diversas métricas de desempenho empíricas no chão de fábrica. Abaixo está uma análise prática para orientar sua estratégia de ferramentas.
Métrica de desempenho |
HSS / PM-HSS |
Carboneto Sólido |
|---|---|---|
Resistência ao desgaste |
Moderado a alto |
Excepcional |
Resistência da ferramenta |
Alta tolerância flexível |
Frágil, sem flexibilidade |
Velocidade de corte |
Padrão |
3x a 5x mais rápido que o aço |
Rigidez da máquina necessária |
Perdoando |
Rigidez absoluta necessária |
Aplicações ideais |
Ligas fibrosas de baixo volume |
Materiais abrasivos de alto volume |
A seleção da solução ideal envolve a análise das variáveis específicas do trabalho em questão. Uma avaliação sistemática evita falhas catastróficas dispendiosas. Afastando-se de conceitos abstratos, veja como você combina ferramentas de rosca de precisão às condições reais do chão de fábrica.
As propriedades metalúrgicas influenciam fortemente a seleção. Ligas macias e pegajosas como o titânio puro tendem a aderir à aresta de corte, criando uma condição conhecida como aresta postiça. Nestes casos, o aço altamente polido geralmente apresenta melhor desempenho devido à sua geometria mais nítida. Por outro lado, materiais que produzem cavacos curtos e pulverulentos ou que contêm elementos abrasivos degradarão rapidamente o aço. Para aços endurecidos até HRC55 ou ferro fundido, compósitos avançados de metal duro revestidos com TiAlN são a única opção matematicamente viável.
A geometria da cavidade determina a estratégia necessária de evacuação de cavacos. Os furos passantes normalmente requerem geometrias Spiral Point, que empurram os cavacos para frente e para fora da parte inferior da peça. Cavidades cegas exigem designs de canal espiral para puxar os cavacos para cima em direção ao fuso. Como os materiais frágeis não toleram o empacotamento de cavacos, a seleção adequada do canal é fundamental para evitar emperramento.
O volume dita a estratégia económica global. Oficinas de alto mix e baixo volume mudam frequentemente de configuração. Aqui, a versatilidade e o menor custo inicial do aço proporcionam segurança financeira. Instalações de baixa mistura e alto volume que operam em turnos contínuos se beneficiam imensamente da velocidade e da longevidade do metal duro. Se uma ferramenta de aço premium custa US$ 30 e completa 500 ciclos com segurança, o custo por furo é de US$ 0,06. Se um equivalente de metal duro custa US$ 150, mas completa 5.000 ciclos, o custo por furo cai para US$ 0,03. Na produção em massa, a ferramenta mais cara proporciona um retorno do investimento comprovadamente maior.
Mesmo os mais avançados As configurações de rosqueamento CNC terão desempenho inferior se o ecossistema de usinagem circundante for negligenciado. É necessária uma abordagem holística do ambiente de usinagem.
Este processo de remoção de metal gera atrito extremo e calor localizado. A lubrificação adequada é absolutamente inegociável. O refrigerante de inundação padrão muitas vezes não consegue atingir a zona de corte em cavidades cegas profundas. A utilização de projetos com refrigeração interna, onde o fluido de alta pressão é forçado para baixo através do centro da ferramenta, evacua os cavacos de forma eficiente e evita choque térmico. Além disso, manter a concentração do líquido refrigerante em 10 a 12 por cento aumenta especificamente a lubricidade, reduzindo drasticamente o desgaste induzido por fricção.
Conforme estabelecido, o cortador é tão eficaz quanto a cavidade em que entra. A utilização de brocas inteiriças de metal duro de qualidade premium garante que o furo seja perfeitamente cilíndrico e dimensionado exatamente para o diâmetro menor necessário. Uma broca que corta demais ou deixa uma superfície endurecida comprometerá imediatamente a operação de rosqueamento subsequente.
O desgaste é inimigo da qualidade do fio. Para compósitos rígidos, são altamente recomendados porta-pinças de precisão ou mandris sincronizados especializados com microcompensação. Esses suportes avançados absorvem variações microscópicas de impulso durante a fase de reversão do fuso, protegendo bordas frágeis contra microlascamento e garantindo que o desvio total do indicador permaneça próximo de zero.
Na indústria moderna, comprar ferramentas baratas e não verificadas é uma falsa economia documentada. A economia inicial com um cortador de baixo custo é instantaneamente anulada pelo custo de um único componente médico descartado. Você também deve levar em consideração a taxa horária de tempo de inatividade da máquina enquanto um operador tenta uma extração manual.
Investir em ferramentas de precisão de primeira linha garante estabilidade dimensional e repetibilidade do processo. Variantes de alta qualidade são fabricadas com tolerâncias rigorosas em relação à inclinação, ângulos de relevo e revestimentos PVD avançados. Esses recursos projetados reduzem as taxas de refugo, minimizam a intervenção manual do operador e garantem que cada recurso passe por rigorosas inspeções de controle de qualidade.
Ao avaliar soluções, não existe uma resposta universal. O aço rápido continua sendo o campeão indiscutível em versatilidade, tenacidade e eficiência econômica em baixos volumes. Ele perdoa máquinas mais antigas e manuseia ligas difíceis e pegajosas com facilidade. Em contraste, o metal duro permanece como o rei da velocidade, longevidade e produção em massa de alto volume. Ao analisar cuidadosamente suas capacidades específicas de materiais, volumes e equipamentos, você pode selecionar com segurança os ativos certos para maximizar sua lucratividade de fabricação. Para uma gama abrangente de soluções industriais comprovadas, explorar o catálogo especializado da SS Endmill garante que você combine a geometria e o substrato perfeitos para suas necessidades exatas de produção.
Geralmente não é recomendado, a menos que a máquina tenha sido meticulosamente mantida para garantir desvio mínimo do fuso. O metal duro é extremamente duro, o que o torna inerentemente frágil. Equipamentos mais antigos geralmente sofrem desgaste do fuso, vibração excessiva ou folga mecânica no eixo Z. Como o material não pode flexionar, qualquer leve desalinhamento ou trepidação provavelmente fará com que ele se quebre instantaneamente. Se a sua máquina necessita de um suporte flutuante para compensar erros de sincronização, você deve optar por variantes de aço premium.
O fresamento de roscas e o rosqueamento atendem a diferentes necessidades operacionais. As fresas de rosca oferecem versatilidade incrível para operações complexas, permitindo que uma única fresa produza vários diâmetros e usine até o fundo de uma cavidade cega. Eles também são muito mais seguros para peças aeroespaciais extremamente caras. Se uma fresadora de rosca quebrar, ela não ficará presa no furo. No entanto, para tamanhos padrão em ambientes de alto volume, o rosqueamento é significativamente mais rápido, criando o perfil inteiro em uma única passagem. Se minimizar o tempo de ciclo for sua métrica principal, o rosqueamento tradicional continua sendo a escolha mais eficiente.
A diferença fundamental está na forma como o perfil é gerado. Os machos de corte apresentam canais e arestas vivas que removem fisicamente o material, gerando cavacos de metal que devem ser cuidadosamente evacuados. Os machos formadores, também conhecidos como machos rolantes, não possuem canais. Em vez disso, eles utilizam uma geometria poligonal lobada para deslocar e formar o metal a frio. Como não cortam, eles não produzem cavacos, o que os torna incrivelmente confiáveis para cavidades cegas profundas. No entanto, a conformação requer um diâmetro pré-perfurado muito preciso e só pode ser usada em materiais dúcteis como alumínio, latão ou aço de baixo carbono.
A quebra é altamente evitável através de um rigoroso controle de processo. Primeiro, certifique-se de que o furo pré-perfurado tenha o diâmetro exato e correto. Um furo subdimensionado aumenta drasticamente a carga de torque. Segundo, otimize sua estratégia de refrigeração garantindo que a concentração seja alta o suficiente para fornecer lubricidade adequada. Terceiro, resolva o escoamento de cavacos imediatamente usando designs de canais em espiral para cavidades cegas para puxar os cavacos para cima, evitando o empacotamento na parte inferior. Finalmente, certifique-se de que sua peça esteja fixada com segurança para eliminar movimentos microscópicos durante o ciclo de usinagem.
Roscas superdimensionadas normalmente são causadas por uma combinação de desvio do fuso e evacuação inadequada de cavacos. Se o porta-ferramenta estiver gasto ou o fuso estiver desalinhado, a ferramenta oscilará ao entrar no furo, cortando um diâmetro primitivo maior do que o pretendido. Além disso, se os cavacos se acumularem nos canais em vez de serem evacuados adequadamente, eles poderão marcar as paredes da rosca e empurrar a ferramenta para fora do centro. Sempre verifique o desvio total do indicador e certifique-se de usar o tamanho de pré-perfuração correto antes de ajustar os parâmetros de corte.
O tamanho do furo pré-perfurado, ou diâmetro menor, é fundamental para atingir a porcentagem correta de rosca. Para roscas métricas, uma fórmula simples e altamente eficaz é subtrair o passo do diâmetro nominal maior. Por exemplo, uma rosca M8 x 1,25 requer uma broca de 6,75 mm. Para roscas unificadas, subtraia o passo do diâmetro maior. Sempre consulte as tabelas de perfuração padrão fornecidas pelo fabricante da ferramenta, pois as operações de conformação exigem um furo inicial um pouco maior do que as operações de corte.