Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-17 Origen: Sitio

En el mecanizado de producción de gran volumen, los segundos cuentan. Las piezas desechadas agotan la rentabilidad al instante. Si ingresa a cualquier taller concurrido, descubrirá que una de las operaciones más críticas y frecuentemente desafiantes es la creación de roscas internas. Elegir la solución de roscado incorrecta a menudo conduce a la rotura repentina de la herramienta, a una calidad de rosca comprometida y a un tiempo de inactividad agonizante de la máquina.
En última instancia, seleccionar el equipo adecuado depende en gran medida del material de la pieza de trabajo, la rigidez del husillo y el volumen de producción general. Esta guía completa analiza las diferencias empíricas entre el acero de alta velocidad y los sustratos de carburo sólido. El objetivo es ayudar a los maquinistas y a los equipos de adquisiciones a tomar decisiones seguras basadas en datos que mantengan los husillos en funcionamiento.
La base del éxito: La confiabilidad de cualquier característica roscada depende completamente de la precisión del orificio pretaladrado y de la geometría de corte específica aplicada.
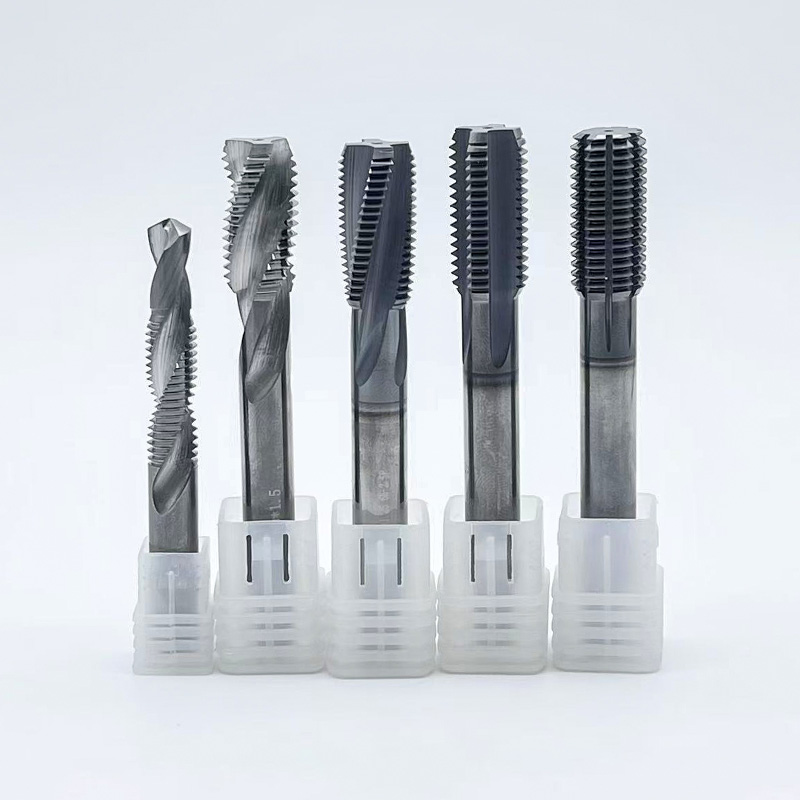
Machos HSS: Proporcionan flexibilidad y dureza esenciales. Siguen siendo muy rentables para aplicaciones generales y entornos donde la rigidez del husillo no es óptima.
Machos de roscar de carburo: Al ofrecer una tolerancia al calor y una resistencia al desgaste excepcionales, el carburo sólido es la mejor opción para materiales abrasivos y entornos automatizados de alta velocidad.
Economía de costo por pieza: si bien los activos de corte premium requieren una inversión inicial más alta, su vida útil enormemente extendida reduce significativamente el costo por pieza durante los ciclos de producción continuos.
Requisitos de rigidez: El carburo exige una rigidez estricta de la máquina y una alineación precisa. Por el contrario, las variantes de acero toleran ligeras desalineaciones sin fallas catastróficas inmediatas.
El panorama de la fabricación está experimentando un cambio masivo hacia el mecanizado totalmente automatizado y sin luces. A medida que la mano de obra calificada se vuelve más escasa, tanto los talleres como las instalaciones de producción masivas dependen en gran medida de la robótica y los pools de paletas automatizados. En estos entornos, la confiabilidad del proceso es primordial. Simplemente no puede permitirse el lujo de que una herramienta se rompa inesperadamente durante un turno de noche sin supervisión.
Al mismo tiempo, el auge de los sectores de vehículos eléctricos y aeroespacial avanzado ha introducido aleaciones más duras y abrasivas en el ciclo de producción estándar. El aluminio con alto contenido de silicio y las superaleaciones resistentes al calor exigen herramientas que puedan soportar ciclos térmicos extremos y velocidades de avance agresivas. En consecuencia, la industria está dejando de tratar los instrumentos de corte como productos desechables. La adquisición basada en datos ahora prioriza la vida útil predecible de la herramienta y la estabilidad del proceso sobre el precio inicial más bajo del catálogo.
En la secuencia de fabricación de precisión, cortar una rosca es frecuentemente la operación final absoluta realizada en una pieza de trabajo. Imagine un bloque múltiple aeroespacial complejo. Cuando la pieza llega a esta etapa, ya ha acumulado miles de dólares en valor de fresado, torneado y perforación. Si un grifo se rompe dentro de una cavidad ciega, extraerlo resulta notoriamente difícil. Este escenario de pesadilla a menudo resulta en un componente completamente desechado y horas de tiempo de producción perdido.
En consecuencia, el éxito de Las herramientas de roscado interno están indisolublemente ligadas a las operaciones anteriores. La fase de perforación primaria determina el diámetro exacto del núcleo de la cavidad. Si la broca inicial produce una dimensión que es incluso ligeramente menor, la carga de torsión en el filo posterior aumenta exponencialmente. Esto provoca una degradación prematura de los bordes o un chasquido repentino.
Los maquinistas ya no pueden confiar en cortadoras universales y de talla única. Deben adaptar meticulosamente sus implementos a las propiedades metalúrgicas exactas de la aleación y las capacidades dinámicas de sus centros de mecanizado.
El acero de alta velocidad ha servido como estándar fundamental en el trabajo de metales durante décadas. En las instalaciones de producción contemporáneas, el acero estándar se actualiza con frecuencia a HSSE, que incorpora cobalto, o PM-HSS, que utiliza pulvimetalurgia. Estas variaciones avanzadas mejoran significativamente la resistencia térmica y la uniformidad estructural al tiempo que conservan los beneficios dúctiles del acero tradicional.
Desde un punto de vista práctico, la principal ventaja de Los machos HSS son su dureza inherente y su alto módulo de elasticidad. A diferencia de los compuestos extremadamente rígidos, el acero puede flexionarse microscópicamente bajo tensión lateral sin fracturarse. Esta característica lo hace excepcionalmente tolerante en configuraciones que carecen de una rigidez perfecta. Por ejemplo, los equipos más antiguos plagados de descentramiento menor del husillo u operaciones que utilizan soportes flotantes de tensión-compresión combinan perfectamente con sustratos de acero.
Además, el precio de compra inicial más bajo hace que el acero sea una opción atractiva y de bajo riesgo para los talleres que gestionan pedidos de bajo volumen o creación rápida de prototipos. Sin embargo, estas herramientas poseen limitaciones objetivas. Presentan una menor resistencia térmica en comparación con los compuestos avanzados, lo que significa que no pueden soportar las velocidades superficiales ultraaltas que exige la fabricación en masa agresiva. Realmente destacan al procesar materiales resistentes y fibrosos como los aceros inoxidables austeníticos, donde el filo debe permanecer afilado para cortar el metal limpiamente sin inducir el endurecimiento por trabajo.
El carburo sólido está diseñado a partir de un compuesto de partículas de tungsteno unidas a una matriz de cobalto. Esta estructura metalúrgica específica produce un activo de corte que se comporta de manera fundamentalmente diferente al acero en cuanto a dureza, estabilidad térmica y dinámica operativa.
La ventaja más profunda de Los machos de roscar de carburo es su extrema dureza y su incomparable resistencia al desgaste. Al mecanizar materiales altamente abrasivos como aluminio con alto contenido de silicio o hierro fundido, una herramienta de carburo sólido puede durar más que su equivalente de acero por un margen asombroso. A menudo completa miles de ciclos antes de mostrar un desgaste de flanco mensurable.
Específicamente, su tolerancia a altas temperaturas permite velocidades de husillo drásticamente aumentadas. Correr más rápido reduce directamente los tiempos de ciclo, lo que sigue siendo una métrica de rendimiento crítica en entornos de gran volumen. La pura rigidez del material también garantiza una deflexión mínima, lo que produce hilos excepcionalmente limpios con acabados superficiales similares a espejos. A pesar de estos impresionantes beneficios, el carburo no es de aplicación universal. Su extrema dureza introduce una severa fragilidad. Estas herramientas poseen una flexibilidad prácticamente nula. Cualquier vibración lateral, evacuación inadecuada de viruta o desalineación durante el ciclo de inversión hará que la flauta se rompa instantáneamente.
Para tomar una decisión de compra informada, los ingenieros de producción deben evaluar ambos sustratos a través de varias métricas de rendimiento empíricas en el taller. A continuación se muestra un desglose práctico para guiar su estrategia de herramientas.
Métrica de rendimiento |
HSS/PM-HSS |
Carburo sólido |
|---|---|---|
Resistencia al desgaste |
Moderado a alto |
Excepcional |
Dureza de la herramienta |
Alta tolerancia a la flexión |
Frágil, sin flexión |
Velocidad de corte |
Estándar |
De 3 a 5 veces más rápido que el acero |
Rigidez necesaria de la máquina |
Indulgente |
Se requiere rigidez absoluta |
Aplicaciones ideales |
Aleaciones fibrosas y de bajo volumen |
Materiales abrasivos de gran volumen |
Seleccionar la solución óptima implica analizar las variables específicas del trabajo en cuestión. Una evaluación sistemática evita costosas fallas catastróficas. Alejándonos de los conceptos abstractos, así es como se combinan herramientas de roscado de precisión a las condiciones reales del taller.
Las propiedades metalúrgicas influyen mucho en la selección. Las aleaciones blandas y gomosas, como el titanio puro, tienden a adherirse al filo, creando una condición conocida como filo reconstruido. En estos casos, el acero muy pulido suele tener un mejor rendimiento debido a su geometría más afilada. Por otro lado, los materiales que producen virutas cortas y polvorientas o que contienen elementos abrasivos degradarán rápidamente el acero. Para aceros endurecidos hasta HRC55 o hierro fundido, los compuestos de carburo avanzados recubiertos con TiAlN son la única opción matemáticamente viable.
La geometría de la cavidad dicta la estrategia necesaria para la evacuación de virutas. Los agujeros pasantes normalmente requieren geometrías de punta en espiral, que empujan las virutas hacia adelante y hacia afuera por la parte inferior de la pieza. Las cavidades ciegas requieren diseños de flauta en espiral para atraer virutas hacia el husillo. Debido a que los materiales frágiles no pueden tolerar el empaquetamiento de virutas, la selección adecuada de las flautas es fundamental para evitar atascos.
El volumen dicta la estrategia económica general. Los talleres de trabajo de gran variedad y bajo volumen cambian con frecuencia de configuración. En este caso, la versatilidad y el menor costo inicial del acero brindan seguridad financiera. Las instalaciones de baja mezcla y alto volumen que ejecutan turnos continuos se benefician enormemente de la velocidad y la longevidad del carburo. Si una herramienta de acero premium cuesta $30 y completa con seguridad 500 ciclos, el costo por agujero es $0,06. Si un equivalente de carburo sólido cuesta 150 dólares pero completa 5.000 ciclos, el coste por agujero se desploma a 0,03 dólares. En la producción en masa, la herramienta más cara ofrece un retorno de la inversión demostrablemente mayor.
Incluso los más avanzados Las configuraciones de roscado CNC tendrán un rendimiento inferior si se descuida el ecosistema de mecanizado circundante. Se requiere un enfoque holístico del entorno de mecanizado.
Este proceso de eliminación de metal genera fricción extrema y calor localizado. Una lubricación adecuada es absolutamente innegociable. El refrigerante de inundación estándar a menudo no llega a la zona de corte en cavidades ciegas y profundas. La utilización de diseños de refrigerante pasante en los que el fluido a alta presión se fuerza hacia abajo a través del centro de la herramienta evacua las virutas de manera eficiente y previene el choque térmico. Además, mantener la concentración de refrigerante entre un 10 y un 12 por ciento mejora específicamente la lubricidad, reduciendo drásticamente el desgaste inducido por la fricción.
Como se ha establecido, el cortador es tan eficaz como la cavidad en la que entra. El uso de brocas de carburo sólido de primera calidad garantiza que el orificio sea perfectamente cilíndrico y tenga el tamaño exacto del diámetro menor requerido. Un taladro que corta sobredimensionado o deja una superficie endurecida comprometerá inmediatamente la operación de roscado posterior.
El agotamiento es el enemigo de la calidad del hilo. Para compuestos rígidos, se recomiendan encarecidamente los mandriles de pinza de precisión o los mandriles sincronizados especializados con microcompensación. Estos soportes avanzados absorben variaciones microscópicas de empuje durante la fase de inversión del husillo, protegiendo los bordes frágiles contra microdescantillados y garantizando que el descentramiento total del indicador se mantenga cerca de cero.
En la fabricación moderna, comprar herramientas baratas y no verificadas es una falsa economía documentada. Los ahorros iniciales en una cortadora de bajo costo se anulan instantáneamente por el costo de un solo componente médico desechado. También debe tener en cuenta la carga horaria de tiempo de inactividad de la máquina mientras un operador intenta una extracción manual.
Invertir en herramientas de precisión de primer nivel garantiza la estabilidad dimensional y la repetibilidad del proceso. Las variantes de alta calidad se fabrican con tolerancias estrictas en cuanto a paso, ángulos de relieve y recubrimientos PVD avanzados. Estas características de ingeniería reducen las tasas de desperdicio, minimizan la intervención manual del operador y garantizan que cada característica pase estrictas inspecciones de control de calidad.
Al evaluar soluciones, no existe una respuesta universal. El acero rápido sigue siendo el campeón indiscutible de versatilidad, dureza y eficiencia económica de bajo volumen. Perdona la maquinaria más antigua y maneja con facilidad aleaciones difíciles y fibrosas. Por el contrario, el carburo sólido es el rey de la velocidad, la longevidad y la producción en masa de gran volumen. Al analizar cuidadosamente sus capacidades específicas de material, volumen y equipo, puede seleccionar con confianza los activos adecuados para maximizar la rentabilidad de su fabricación. Para obtener una amplia gama de soluciones industriales comprobadas, explorar el catálogo especializado de SS Endmill le garantiza encontrar la geometría y el sustrato perfectos para sus necesidades de producción exactas.
Generalmente no se recomienda a menos que la máquina haya recibido un mantenimiento meticuloso para garantizar un descentramiento mínimo del husillo. El carburo sólido es extremadamente duro, lo que lo hace inherentemente frágil. Los equipos más antiguos a menudo sufren desgaste del husillo, vibración excesiva o juego mecánico en el eje Z. Debido a que el material no puede flexionarse, cualquier ligera desalineación o vibración probablemente provocará que se rompa instantáneamente. Si su máquina requiere un soporte flotante para compensar los errores de sincronización, debería optar por las variantes de acero premium.
El fresado y roscado de roscas satisfacen diferentes necesidades operativas. Las fresas de roscar ofrecen una versatilidad increíble para operaciones complejas, lo que permite que un solo cortador produzca varios diámetros y mecanice hasta el fondo de una cavidad ciega. También son mucho más seguros para piezas aeroespaciales extremadamente caras. Si un molino de hilo se rompe, no se atasca en el agujero. Sin embargo, para tamaños estándar en entornos de gran volumen, el roscado es significativamente más rápido y crea todo el perfil en una sola pasada. Si minimizar el tiempo del ciclo es su métrica principal, el roscado tradicional sigue siendo la opción más eficiente.
La diferencia fundamental radica en cómo se genera el perfil. Los machos de corte cuentan con estrías y bordes afilados que eliminan físicamente el material, generando virutas de metal que deben evacuarse con cuidado. Los machos de roscar, también conocidos como machos de roscar, no tienen estrías. En cambio, utilizan una geometría lobulada poligonal para desplazar y moldear en frío el metal. Debido a que no cortan, no producen virutas, lo que los hace increíblemente confiables para cavidades ciegas profundas. Sin embargo, el conformado requiere un diámetro preperforado muy preciso y solo puede usarse en materiales dúctiles como aluminio, latón o acero con bajo contenido de carbono.
La rotura es altamente prevenible mediante un estricto control del proceso. Primero, asegúrese de que el orificio pretaladrado tenga exactamente el diámetro correcto. Un orificio de tamaño insuficiente aumenta drásticamente la carga de torsión. En segundo lugar, optimice su estrategia de refrigerante asegurándose de que la concentración sea lo suficientemente alta como para proporcionar la lubricidad adecuada. En tercer lugar, aborde la evacuación de virutas de inmediato mediante el uso de diseños de canales en espiral para que las cavidades ciegas tiren las virutas hacia arriba, evitando que se acumule en la parte inferior. Finalmente, asegúrese de que su pieza de trabajo esté sujeta firmemente para eliminar el movimiento microscópico durante el ciclo de mecanizado.
Las roscas sobredimensionadas suelen ser causadas por una combinación de descentramiento del husillo y evacuación inadecuada de la viruta. Si el portaherramientas está desgastado o el husillo está desalineado, la herramienta se tambaleará al entrar en el orificio, cortando un diámetro de paso mayor al previsto. Además, si las virutas se acumulan en las ranuras en lugar de evacuarse adecuadamente, pueden rayar las paredes de la rosca y desviar la herramienta del centro. Verifique siempre el descentramiento total del indicador y asegúrese de utilizar el tamaño de perforación previa correcto antes de ajustar los parámetros de corte.
El tamaño del orificio preperforado, o diámetro menor, es fundamental para lograr el porcentaje de rosca correcto. Para roscas métricas, una fórmula sencilla y muy eficaz es restar el paso del diámetro mayor nominal. Por ejemplo, una rosca M8 x 1,25 requiere un taladro de 6,75 mm. Para roscas unificadas, reste el paso del diámetro mayor. Consulte siempre las tablas de perforación estándar proporcionadas por el fabricante de sus herramientas, ya que las operaciones de conformado requieren un orificio inicial ligeramente más grande que las operaciones de corte.