Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-17 Origine: Sito

Nella lavorazione di produzione in grandi volumi, i secondi contano. Le parti scartate riducono immediatamente la redditività. Entra in qualsiasi officina affollata e scoprirai che una delle operazioni più critiche e spesso impegnative è la creazione di thread interni. La scelta della soluzione di filettatura sbagliata spesso porta alla rottura improvvisa dell'utensile, alla compromissione della qualità del filo e a lunghi tempi di fermo macchina.
In definitiva, la scelta dell’attrezzatura giusta dipende in larga misura dal materiale del pezzo da lavorare, dalla rigidità del mandrino e dal volume di produzione complessivo. Questa guida completa analizza le differenze empiriche tra i substrati in acciaio super rapido e in metallo duro integrale. L'obiettivo è aiutare i macchinisti e i team di approvvigionamento a prendere decisioni sicure e basate sui dati che mantengono i mandrini in movimento.
Fondamento del successo: l'affidabilità di qualsiasi caratteristica filettata dipende interamente dalla precisione del foro preforato e dalla specifica geometria di taglio applicata.
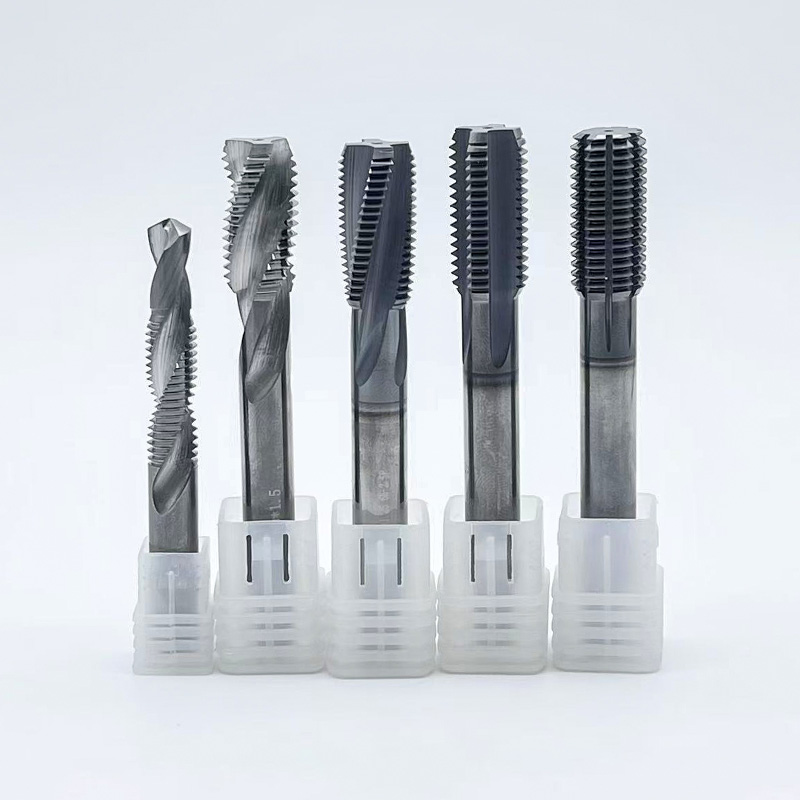
Maschi HSS: forniscono flessibilità e tenacità essenziali. Rimangono altamente convenienti per applicazioni generali e ambienti in cui la rigidità del mandrino non è ottimale.
Maschi in metallo duro: Garantendo un'eccezionale tolleranza al calore e resistenza all'usura, il metallo duro integrale è la scelta migliore per materiali abrasivi e ambienti automatizzati ad alta velocità.
Economia del costo per pezzo: sebbene le risorse di taglio premium richiedano un investimento iniziale più elevato, la loro durata notevolmente estesa riduce significativamente il costo per pezzo durante i cicli di produzione continui.
Requisiti di rigidità: il metallo duro richiede una rigidità rigorosa della macchina e un allineamento preciso. Al contrario, le varianti in acciaio tollerano lievi disallineamenti senza guasti catastrofici immediati.
Il panorama produttivo sta subendo un massiccio spostamento verso una lavorazione completamente automatizzata e non presidiata. Man mano che la manodopera qualificata scarseggia, sia le officine che i grandi impianti di produzione fanno molto affidamento sulla robotica e sui pallet pool automatizzati. In questi ambienti, l’affidabilità del processo è fondamentale. Semplicemente non puoi permetterti una rottura inaspettata dell'utensile durante un turno di notte non presidiato.
Allo stesso tempo, la crescita dei veicoli elettrici e dei settori aerospaziali avanzati ha introdotto leghe più resistenti e abrasive nel ciclo di produzione standard. L’alluminio ad alto contenuto di silicio e le superleghe resistenti al calore richiedono utensili in grado di resistere a cicli termici estremi e velocità di avanzamento aggressive. Di conseguenza, l’industria si sta allontanando dal considerare gli strumenti di taglio come beni usa e getta. L’approvvigionamento basato sui dati ora dà priorità alla durata prevedibile dell’utensile e alla stabilità del processo rispetto al prezzo di catalogo iniziale più basso.
Nella sequenza della produzione di precisione, il taglio di una filettatura è spesso l'operazione finale assoluta eseguita su un pezzo. Immagina un complesso blocco di collettori aerospaziali. Quando il pezzo raggiunge questo stadio, ha già accumulato migliaia di dollari in valore di fresatura, tornitura e perforazione. Se un rubinetto si rompe all'interno di una cavità cieca, estrarlo è notoriamente difficile. Questo scenario da incubo spesso si traduce in un componente completamente scartato e in ore di produzione perse.
Di conseguenza, il successo di utensili per la filettatura interna è indissolubilmente legato alle operazioni precedenti. La fase di perforazione primaria determina l'esatto diametro centrale della cavità. Se la punta iniziale produce una dimensione anche leggermente sottodimensionata, il carico di coppia sul tagliente successivo aumenta in modo esponenziale. Ciò innesca un degrado prematuro dei bordi o uno scatto improvviso.
I macchinisti non possono più fare affidamento su frese universali e adatte a tutti. Devono adattare meticolosamente i loro strumenti alle esatte proprietà metallurgiche della lega e alle capacità dinamiche dei loro centri di lavoro.
L'acciaio super rapido rappresenta da decenni lo standard fondamentale nella lavorazione dei metalli. Negli impianti di produzione contemporanei, l'acciaio standard viene spesso aggiornato all'HSSE che incorpora cobalto o al PM-HSS che utilizza la metallurgia delle polveri. Queste variazioni avanzate migliorano significativamente la resistenza termica e l’uniformità strutturale pur mantenendo i vantaggi duttili del nucleo dell’acciaio tradizionale.
Da un punto di vista pratico, il vantaggio principale di I maschi HSS sono la loro tenacità intrinseca e l'elevato modulo di elasticità. A differenza dei compositi estremamente rigidi, l’acciaio può flettersi microscopicamente sotto sollecitazione laterale senza fratturarsi. Questa caratteristica lo rende eccezionalmente tollerante in configurazioni prive di perfetta rigidità. Ad esempio, le apparecchiature più vecchie afflitte da un lieve runout del mandrino o le operazioni che utilizzano supporti di compressione-tensione flottanti si abbinano perfettamente ai substrati di acciaio.
Inoltre, il prezzo di acquisto iniziale più basso rende l’acciaio un’opzione interessante e a basso rischio per le officine che gestiscono ordini a basso volume o prototipazione rapida. Tuttavia, questi strumenti presentano limitazioni oggettive. Presentano una resistenza termica inferiore rispetto ai compositi avanzati, il che significa che non possono sostenere le velocità superficiali ultra elevate richieste dalla produzione di massa aggressiva. Eccellono davvero nella lavorazione di materiali tenaci e fibrosi come gli acciai inossidabili austenitici, dove il tagliente deve rimanere affilatissimo per tagliare il metallo in modo pulito senza indurre incrudimento.
Il metallo duro solido è progettato da un composito di particelle di tungsteno legate con una matrice di cobalto. Questa specifica struttura metallurgica produce una risorsa di taglio che si comporta in modo fondamentalmente diverso dall'acciaio per quanto riguarda durezza, stabilità termica e dinamica operativa.
Il vantaggio più profondo di maschi in metallo duro è la loro estrema durezza e resistenza all'usura senza pari. Quando si lavorano materiali altamente abrasivi come l'alluminio ad alto contenuto di silicio o la ghisa, un utensile in metallo duro integrale può durare più a lungo del suo equivalente in acciaio con un margine sconcertante. Spesso completa migliaia di cicli prima di mostrare un'usura misurabile sui fianchi.
Nello specifico, la sua tolleranza alle alte temperature consente velocità del mandrino drasticamente aumentate. L'esecuzione più veloce riduce direttamente i tempi di ciclo, che rimane un parametro di prestazione fondamentale in ambienti ad alto volume. L'assoluta rigidità del materiale garantisce inoltre una deflessione minima, producendo filettature eccezionalmente pulite con finiture superficiali a specchio. Nonostante questi notevoli vantaggi, il metallo duro non è universalmente applicabile. La sua estrema durezza introduce una grave fragilità. Questi strumenti hanno una flessibilità praticamente nulla. Qualsiasi vibrazione laterale, evacuazione impropria del truciolo o disallineamento durante il ciclo di inversione causerà la rottura istantanea della scanalatura.
Per prendere una decisione di acquisto informata, gli ingegneri di produzione devono valutare entrambi i substrati attraverso diversi parametri empirici delle prestazioni in officina. Di seguito è riportata una ripartizione pratica per guidare la vostra strategia di attrezzamento.
Metrica delle prestazioni |
HSS/PM-HSS |
Carburo solido |
|---|---|---|
Resistenza all'usura |
Da moderato ad alto |
Eccezionale |
Tenacità dello strumento |
Elevata tolleranza alla flessione |
Fragile, zero flessibilità |
Velocità di taglio |
Standard |
Da 3 a 5 volte più veloce dell'acciaio |
È necessaria la rigidità della macchina |
Perdonare |
È necessaria una rigidità assoluta |
Applicazioni ideali |
Leghe fibrose a basso volume |
Materiali abrasivi ad alto volume |
Selezionare la soluzione ottimale implica analizzare le variabili specifiche del lavoro da svolgere. Una valutazione sistematica previene costosi guasti catastrofici. Allontanandosi dai concetti astratti, ecco come ti abbini utensili filettati di precisione alle reali condizioni dell'officina.
Le proprietà metallurgiche influenzano fortemente la selezione. Le leghe morbide e gommose come il titanio puro tendono ad aderire al tagliente, creando una condizione nota come tagliente di riporto. In questi casi, l’acciaio altamente lucidato spesso offre prestazioni migliori grazie alla sua geometria più affilata. D’altro canto, i materiali che producono trucioli corti e polverosi o che contengono elementi abrasivi degraderanno rapidamente l’acciaio. Per gli acciai temprati fino a HRC55 o la ghisa, i compositi avanzati di carburo rivestiti con TiAlN sono l'unica opzione matematicamente praticabile.
La geometria della cavità determina la necessaria strategia di evacuazione del truciolo. I fori passanti richiedono in genere geometrie a punto spirale, che spingono i trucioli in avanti e fuori dal fondo del pezzo. Le cavità cieche richiedono modelli con scanalatura a spirale per attirare i trucioli verso l'alto verso il mandrino. Poiché i materiali fragili non possono tollerare l'impaccamento dei trucioli, la scelta corretta della scanalatura è fondamentale per evitare inceppamenti.
Il volume determina la strategia economica generale. Le officine ad alto mix e a basso volume cambiano spesso le configurazioni. In questo caso, la versatilità e il basso costo iniziale dell’acciaio garantiscono sicurezza finanziaria. Gli impianti a basso mix e ad alto volume che eseguono turni continui traggono enormi vantaggi dalla velocità e dalla longevità del metallo duro. Se uno strumento in acciaio premium costa $ 30 e completa in sicurezza 500 cicli, il costo per foro è $ 0,06. Se un equivalente in metallo duro solido costa $ 150 ma completa 5.000 cicli, il costo per foro precipita a $ 0,03. Nella produzione di massa, lo strumento più costoso offre un ritorno sull’investimento chiaramente più elevato.
Anche i più avanzati Le configurazioni di maschiatura CNC avranno prestazioni inferiori se si trascura l’ecosistema di lavorazione circostante. È necessario un approccio olistico all’ambiente di lavorazione.
Questo processo di rimozione del metallo genera attrito estremo e calore localizzato. Una corretta lubrificazione non è assolutamente negoziabile. Il refrigerante standard spesso non riesce a raggiungere la zona di taglio nelle cavità cieche profonde. L'utilizzo di modelli con refrigerante interno in cui il fluido ad alta pressione viene forzato verso il basso attraverso il centro dell'utensile evacua i trucioli in modo efficiente e previene lo shock termico. Inoltre, il mantenimento della concentrazione del refrigerante al 10-12% migliora in modo specifico il potere lubrificante, riducendo drasticamente l'usura indotta dall'attrito.
Come stabilito, la fresa è efficace tanto quanto la cavità in cui entra. L'utilizzo di punte in metallo duro integrale di alta qualità garantisce che il foro sia perfettamente cilindrico e dimensionato esattamente per il diametro minore richiesto. Una punta che taglia fuori misura o lascia una superficie indurita comprometterà immediatamente la successiva operazione di filettatura.
Il runout è nemico della qualità del filo. Per i compositi rigidi, sono altamente raccomandati mandrini a pinze di precisione o mandrini sincronizzati specializzati con microcompensazione. Questi supporti avanzati assorbono le microscopiche variazioni di spinta durante la fase di inversione del mandrino, proteggendo i bordi fragili da microscheggiature e garantendo che il runout totale dell'indicatore rimanga vicino allo zero.
Nella produzione moderna, l’acquisto di utensili economici e non verificati è una falsa economia documentata. Il risparmio iniziale su una taglierina a basso costo viene immediatamente cancellato dal costo di un singolo componente medico rottamato. È inoltre necessario tenere conto del tasso orario di inattività della macchina mentre un operatore tenta un'estrazione manuale.
Investire in strumenti di precisione di alto livello garantisce stabilità dimensionale e ripetibilità del processo. Le varianti di alta qualità sono prodotte con tolleranze rigorose per quanto riguarda passo, angoli di scarico e rivestimenti PVD avanzati. Queste caratteristiche ingegnerizzate riducono il tasso di scarto, riducono al minimo l'intervento manuale dell'operatore e garantiscono che ogni caratteristica superi rigorose ispezioni di controllo qualità.
Quando si valutano le soluzioni, non esiste una risposta universale. L’acciaio rapido rimane il campione indiscusso di versatilità, tenacità ed efficienza economica a basso volume. Perdona i macchinari più vecchi e gestisce con facilità le leghe difficili e fibrose. Al contrario, il metallo duro integrale è il re della velocità, della longevità e della produzione di massa in grandi volumi. Analizzando attentamente le capacità specifiche di materiali, volumi e attrezzature, puoi selezionare con sicurezza le risorse giuste per massimizzare la redditività della produzione. Per una gamma completa di soluzioni industriali collaudate, esplorare il catalogo specializzato di SS Endmill garantisce di abbinare la geometria e il substrato perfetti alle vostre esatte esigenze di produzione.
In genere non è consigliabile a meno che la macchina non sia stata sottoposta a una manutenzione meticolosa per garantire un runout minimo del mandrino. Il metallo duro integrale è estremamente duro, il che lo rende intrinsecamente fragile. Le apparecchiature più vecchie spesso soffrono di usura del mandrino, vibrazioni eccessive o gioco meccanico nell'asse Z. Poiché il materiale non può flettersi, qualsiasi leggero disallineamento o vibrazione ne causerà probabilmente lo scatto istantaneo. Se la vostra macchina necessita di un supporto flottante per compensare gli errori di sincronizzazione, dovreste limitarvi alle varianti in acciaio premium.
La fresatura e la maschiatura di filetti soddisfano diverse esigenze operative. Le frese a filettare offrono un'incredibile versatilità per operazioni complesse, consentendo a una singola fresa di produrre vari diametri e di lavorare fino al fondo di una cavità cieca. Sono anche molto più sicuri per le parti aerospaziali estremamente costose. Se una fresa per filettare si rompe, non si inceppa nel foro. Tuttavia, per le dimensioni standard in ambienti con volumi elevati, la maschiatura è notevolmente più veloce, creando l'intero profilo in un unico passaggio. Se ridurre al minimo il tempo di ciclo è il tuo parametro principale, la maschiatura tradizionale rimane la scelta più efficiente.
La differenza fondamentale sta nel modo in cui viene generato il profilo. I maschi a taglio sono dotati di scanalature e spigoli vivi che asportano fisicamente il materiale, generando trucioli metallici che devono essere accuratamente evacuati. I maschi a rullare, noti anche come maschi a rullare, non hanno scanalature. Utilizzano invece una geometria poligonale lobata per spostare e formare a freddo il metallo. Poiché non tagliano, non producono trucioli, il che li rende incredibilmente affidabili per le cavità cieche profonde. Tuttavia, la formatura richiede un diametro preforato molto preciso e può essere utilizzata solo in materiali duttili come alluminio, ottone o acciaio a basso tenore di carbonio.
La rottura è altamente prevenibile attraverso un rigoroso controllo del processo. Innanzitutto, assicurati che il foro preforato abbia esattamente il diametro corretto. Un foro sottodimensionato aumenta drasticamente il carico di coppia. In secondo luogo, ottimizzare la strategia del refrigerante assicurandosi che la concentrazione sia sufficientemente elevata da fornire un adeguato potere lubrificante. In terzo luogo, affrontare immediatamente l'evacuazione dei trucioli utilizzando design con scanalatura a spirale per cavità cieche per tirare i trucioli verso l'alto, evitando l'impaccamento sul fondo. Infine, assicurati che il pezzo sia bloccato saldamente per eliminare movimenti microscopici durante il ciclo di lavorazione.
Le filettature sovradimensionate sono generalmente causate da una combinazione di eccentricità del mandrino ed evacuazione impropria del truciolo. Se il portautensile è usurato o il mandrino non è allineato, l'utensile oscillerà quando entra nel foro, tagliando un diametro primitivo maggiore del previsto. Inoltre, se i trucioli si accumulano nelle scanalature invece di evacuare correttamente, possono rigare le pareti della filettatura e spingere l'utensile fuori centro. Verificare sempre il runout dell'indicatore totale e assicurarsi di utilizzare la dimensione di preforatura corretta prima di regolare i parametri di taglio.
La dimensione del foro preforato, o diametro minore, è fondamentale per ottenere la percentuale di filettatura corretta. Per le filettature metriche, una formula semplice ed estremamente efficace consiste nel sottrarre il passo dal diametro maggiore nominale. Ad esempio, una filettatura M8 x 1,25 richiede una punta da 6,75 mm. Per le filettature unificate, sottrarre il passo dal diametro maggiore. Consultare sempre le tabelle di foratura standard fornite dal produttore dell'attrezzatura, poiché le operazioni di formatura richiedono un foro iniziale leggermente più grande rispetto alle operazioni di taglio.