
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 22-09-2026 Asal: Lokasi


Apakah suku cadang bekas merugikan profitabilitas bengkel mesin Anda? Penempatan lubang yang tidak akurat sering kali merusak benda kerja yang mahal. Hal ini biasanya terjadi menjelang tahap akhir dari siklus pemesinan yang kompleks, sehingga mengubah jam penggilingan sempurna menjadi barang bekas dalam sekejap. Operator sering menyalahkan bor utama atau kalibrasi mesin. Namun, akar masalahnya sebenarnya terletak pada pendekatan awal. Menerapkan yang benar alat pra pengeboran memecahkan masalah ini. Mereka membangun fondasi yang kokoh dan sempurna untuk semua operasi pemotongan berikutnya.
Dalam panduan ini, kami mengeksplorasi keuntungan mekanis dari perkakas starter dan cara menghilangkan perkakas yang menyimpang. Dengan memahami fisika pemotongan dan geometri alat dari perspektif teknik praktis, Anda akan belajar meningkatkan stabilitas pemesinan. Anda juga akan memperpanjang masa pakai alat dan dengan percaya diri memilih peralatan terbaik untuk menghadapi tantangan manufaktur yang berat.
Alat starter berfungsi sebagai panduan penting yang menciptakan lekukan yang kaku dan presisi. Ini secara efektif menghilangkan pengembaraan selama kontak material awal.
Mencocokkan sudut titik alat starter dengan instrumen pemotong utama merupakan persyaratan mekanis yang ketat. Ini memastikan umur alat yang panjang dan penempatan lubang yang tepat.
Penerapan protokol yang tepat secara signifikan mengurangi defleksi radial, getaran mekanis, dan keausan dini pada peralatan primer kelas atas.
Mendapatkan perkakas berkualitas tinggi dengan toleransi shank h6 berkorelasi langsung dengan penyelesaian permukaan yang unggul dan mengurangi tingkat scrap.
Di lantai produksi, mencapai toleransi diametris dan posisi yang tepat memerlukan lebih dari sekadar memuat bor utama berkualitas tinggi ke dalam collet chuck. Keseluruhan proses sangat bergantung pada keakuratan dasar yang ditetapkan sebelum pengeboran dalam dimulai. Memahami tujuan mekanis dari alat persiapan ini adalah langkah penting pertama menuju optimalisasi operasi pengerjaan logam Anda.
Perkakas starter adalah instrumen pemotongan khusus dan sangat kaku yang dirancang khusus untuk membuat lubang pemandu dangkal pada benda kerja mentah. Bor pekerja standar memiliki seruling yang lebih panjang dan jaring yang lebih tipis, sehingga sangat rentan terhadap tekukan di bawah beban dorong yang berat. Sebaliknya, perkakas persiapan dirancang untuk kekakuan maksimum. Mereka memiliki panjang seruling yang sangat pendek dan jaringan inti yang sangat tebal. Kekakuan struktural yang kuat ini memastikan pahat tidak menyimpang dari koordinat XY yang diprogram saat pertama kali bersentuhan dengan logam. Dengan menetapkan lekukan yang sebenarnya ini, pahat mengunci jalur lurus sempurna untuk pengeboran utama berikutnya.
Pentingnya proses ini menjadi jelas ketika Anda melihat lebih dekat pada ujung bor standar. Bagian tengahnya, yang dikenal sebagai tepi pahat, sebenarnya tidak mengiris material. Sebaliknya, ia mengekstrusi atau mendorong logam keluar. Proses ekstrusi ini memerlukan gaya dorong aksial yang sangat besar. Akibatnya, ujung bor fleksibel secara alami mencari jalur yang hambatannya paling kecil, yang langsung menyebabkan ketidakstabilan dan defleksi.
Membuat lubang dangkal terlebih dahulu akan menghilangkan bahan membandel tepat di tengah potongan. Saat bor utama memasuki lubang yang telah disiapkan ini, ujung pahat yang tidak dipotong akan menemui ruang kosong. Hal ini memungkinkan bibir pemotongan luar yang setajam silet untuk langsung mengikat material. Keuntungan mekanis ini mengurangi hingga 50 persen tekanan dorong yang dibutuhkan. Untuk aplikasi lubang dalam yang menggunakan perkakas ekstra panjang, berinvestasi pada peralatan persiapan kelas profesional merupakan persyaratan mendasar untuk mencegah kegagalan perkakas yang parah.
Metrik utama keberhasilan dalam setiap operasi pengeboran adalah keakuratan posisi. Alat starter secara langsung mengatasi variabel fisik yang menyebabkan bor menyimpang dari lintasan yang diinginkan. Hal ini memastikan lubang akhir memenuhi toleransi gambar teknik yang ketat.
Salah satu tantangan yang paling membuat frustrasi bagi pemrogram CNC adalah mengebor permukaan yang tidak rata. Permukaan silinder yang cembung atau cetakan yang kasar dan bersudut menimbulkan masalah besar. Saat bor standar mendekati permukaan miring, salah satu ujungnya akan menggigit logam sementara yang lainnya masih memotong udara. Keterikatan yang tidak merata ini menciptakan gaya radial asimetris yang parah. Ujung bor yang fleksibel akan langsung membelok atau berjalan menuruni tanjakan.
Alat starter yang kaku sepenuhnya mengatasi fenomena ini. Geometrinya yang gemuk dan kuat memungkinkan mereka menggigit material yang melengkung atau bersudut dengan rapi tanpa melenturkan. Dengan memasukkan titik referensi yang rata dan terpusat ke permukaan yang tidak beraturan, alat ini mengunci bor utama berikutnya ke dalam koordinat terprogram yang tepat. Ini menetralkan gaya lateral yang menyebabkan pengembaraan.
Pengeboran lubang dalam memperbesar kesalahan posisi awal. Hal ini berlaku untuk setiap lubang dengan rasio panjang dan diameter lebih besar dari lima banding satu. Jika sebuah pahat mulai keluar dari titik tengah bahkan hanya sepersekian milimeter saja, kesalahan tersebut akan bertambah seiring dengan semakin dalamnya pengeboran. Hasilnya adalah lubang yang tidak memiliki konsentrisitas, kelurusan, dan pada akhirnya gagal dalam pemeriksaan kualitas.
Dalam aplikasi yang menuntut ini, lubang awal berfungsi sebagai bushing pemandu fisik yang terintegrasi langsung ke benda kerja itu sendiri. Dengan mengebor lubang starter dengan kedalaman 1,5 hingga 3 kali diameternya, margin silinder bor utama dapat ditangkap sepenuhnya. Dinding menopang alat sebelum ujungnya mulai memotong material baru. Panduan mekanis ini memastikan perkakas utama tetap lurus sempurna di seluruh kedalamannya.
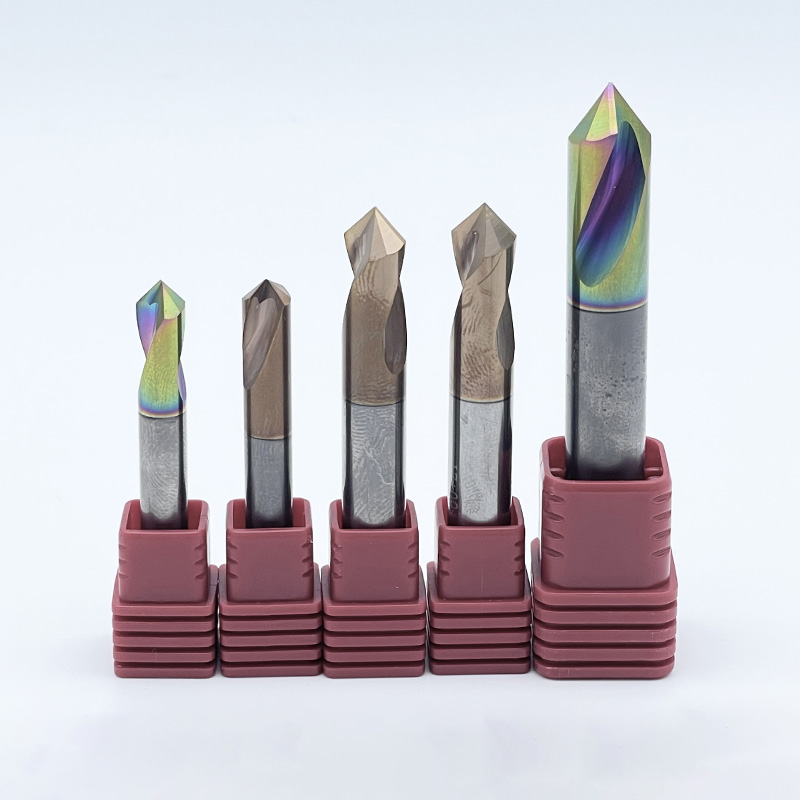
Selain sekadar mencapai koordinat yang tepat, pengeboran persiapan memainkan peran penting dalam stabilitas dinamis mesin CNC. Pemilihan pahat yang tepat secara langsung memengaruhi gaya mekanis yang bekerja, melindungi spindel, dan memperpanjang umur cutting edge.
Lendutan pahat mengacu pada pembengkokan fisik bor di bawah beban aksial berat yang diterapkan oleh spindel. Gaya dorong yang tinggi secara alami menyebabkan getaran mikro dan obrolan. Masinis berpengalaman sering kali mendengar ketidakstabilan ini sebelum mereka melihatnya. Kedengarannya seperti jeritan bernada tinggi yang menurunkan permukaan dinding lubang dan menyebabkan ketidakakuratan dimensi.
Karena lubang awal menghilangkan material yang seharusnya menahan tepi pahat bor utama, gaya dorong yang diperlukan akan turun secara signifikan. Gaya dorong yang lebih rendah berarti penurunan defleksi pahat secara proporsional. Dengan bor karbida beroperasi dalam keadaan santai dan tidak terikat, getaran berbahaya diminimalkan. Lingkungan pemotongan yang stabil ini menghasilkan permukaan akhir seperti cermin, toleransi diametris yang lebih ketat, dan proses pemesinan yang jauh lebih senyap.
Alat pemotong premium mewakili investasi yang signifikan untuk setiap fasilitas manufaktur. Karbida padat menawarkan kekerasan dan ketahanan panas yang luar biasa, namun materialnya secara inheren rapuh dibandingkan dengan baja berkecepatan tinggi. Kerapuhan ini membuat sudut potong bagian luar yang halus sangat rentan terhadap chipping mikro saat terkena benturan awal dengan benda kerja yang mentah dan mengeras.
Persiapan yang tepat secara efektif memitigasi guncangan dampak awal ini. Ketika alat utama memasuki lubang starter dengan ukuran yang tepat, gaya pemotongan didistribusikan secara merata di sepanjang bibir pemotongan. Gaya tidak lagi terkonsentrasi secara tiba-tiba pada ujung yang rapuh. Dengan mengurangi guncangan masuk dan gaya dorong yang berkelanjutan, alat starter mencegah degradasi tepi yang dini. Tindakan perlindungan ini memaksimalkan laba atas investasi perkakas yang mahal dan secara drastis mengurangi biaya keseluruhan per komponen.
Memahami variasi dalam kategori perkakas sangat penting untuk membuat keputusan pembelian yang tepat. Geometri dan substrat yang berbeda memiliki tujuan mekanis yang berbeda. Memilih lubang yang salah bisa sama merugikannya dengan tidak menyiapkan lubang sama sekali.
Sumber kebingungan yang umum di kalangan masinis adalah perbedaan antara alat penanda dan alat pemandu. Meskipun keduanya menyiapkan lubang, geometri dan fungsinya berbeda secara signifikan.
Fitur |
Alat Pencari |
Alat Panduan |
|---|---|---|
Fungsi Utama |
Membuat lesung pipit yang dangkal dan berbentuk kerucut untuk menemukan pusat lubang dan meninggalkan talang. |
Membuat lubang starter berbentuk silinder dengan dinding lurus untuk memandu bor utama secara fisik. |
Geometri |
Seruling yang sangat pendek, seringkali tanpa pinggiran. Biasanya tersedia dalam sudut 90 derajat atau 120 derajat. |
Seruling pendek dengan margin bor standar. Sudut titik bervariasi agar sesuai dengan latihan utama. |
Kedalaman Pemotongan |
Sangat dangkal; biasanya hanya cukup dalam untuk membuat lesung pipit. |
Biasanya 1,5 hingga 3 kali diameter alat untuk memberikan dukungan fisik pada dinding. |
Saat memilih media untuk perkakas Anda, pilihan umumnya jatuh antara Baja Berkecepatan Tinggi dan karbida padat. Untuk lingkungan CNC modern, karbida padat merupakan pilihan yang lebih disukai.
Karbida mempunyai kekakuan hampir tiga kali lipat dari Baja Berkecepatan Tinggi. Kekakuan ekstrem inilah yang diperlukan untuk mencegah defleksi selama fase masuk kritis. Selain itu, ketahanan panas karbida yang unggul memungkinkan operator mendorong kecepatan spindel dan laju pengumpanan yang lebih tinggi, sehingga mengurangi waktu siklus dalam hitungan detik. Perkakas Baja Berkecepatan Tinggi lebih hemat biaya di awal, namun fleksibilitasnya menjadikannya tidak cocok untuk aplikasi presisi tinggi atau lubang dalam yang memerlukan kekakuan mutlak.
Aplikasi tertentu yang menantang memerlukan geometri khusus. Bor dasar datar digunakan saat membuat titik awal pada pengecoran yang sangat miring atau tidak beraturan. Alih-alih ujung runcing, alat ini memiliki permukaan pemotongan datar 180 derajat. Mesin ini membuat counterbore yang rata sempurna ke dalam tanjakan. Bantalan datar ini kemudian berfungsi sebagai titik masuk yang ideal dan tegak lurus untuk bor runcing standar, memastikan tidak ada defleksi lateral saat masuk.
Untuk mendapatkan nilai maksimum dan keandalan dari pengaturan Anda, operator harus mematuhi protokol teknik yang ketat. Penerapan praktik terbaik ini akan menciptakan landasan bagi pemesinan yang berulang dan mematikan lampu.
Aturan mutlak yang paling penting dalam pembuatan lubang presisi adalah pencocokan geometri. Sudut titik alat starter harus selalu sama atau sedikit lebih lebar dari sudut titik bor utama. Misalnya, jika Anda menggunakan bor utama 135 derajat, starter Anda harus memiliki sudut titik 135 derajat atau 140 derajat.
Alasan mekanisnya sangat jelas. Saat perkakas utama memasuki lubang starter, perkakas utama harus mengikat material pada bagian tengahnya yang kuat terlebih dahulu. Jika sudut starter lebih sempit, bor utama akan menyentuh dinding kerucut lubang dengan sudut potong luarnya yang rapuh terlebih dahulu. Pembebanan yang tidak merata ini menyebabkan obrolan langsung dan sering kali menyebabkan terkelupasnya sudut karbida.
Pengeboran persiapan memerlukan parameter pemesinan yang berbeda dari pengeboran kontinu standar. Karena tujuan utamanya adalah akurasi posisi dan bukan penghilangan material secara agresif, kecepatan spindel dan laju pengumpanan harus dikontrol dengan hati-hati.
Sebagai aturan umum, alat starter harus bekerja pada 50 hingga 80 persen dari laju pengumpanan yang direkomendasikan untuk bor standar dengan diameter yang sama. Entri yang lebih lambat dan terkontrol mencegah pahat yang sangat kaku memotong tepi tajamnya saat pertama kali bersentuhan dengan bahan mentah. Setelah pahat telah terpasang sepenuhnya dan stabil dalam pemotongan, laju pemakanan dapat dinormalisasi untuk sisa kedalaman dangkal.
Aplikasi cairan pendingin yang efektif sangat penting selama fase ini. Ini bukan hanya untuk kontrol suhu, tetapi untuk evakuasi chip yang penting. Baik menggunakan cairan pendingin melalui alat atau cairan pendingin banjir bertekanan tinggi, tujuannya adalah untuk mengeluarkan semua serpihan logam dari lubang starter yang dangkal.
Jika serpihan tetap terperangkap, bor utama yang masuk akan memotong kembali pecahan yang sudah mengeras tersebut. Pemotongan ulang serpihan menghasilkan gesekan yang parah, merusak ujung tombak, dan merusak permukaan dinding lubang. Anda akan sering mencium bau cairan pendingin yang terbakar sebelum alatnya berbunyi. Pastikan nozel diarahkan dengan tepat dan waktu tunggu yang memadai telah diprogram untuk membersihkan lubang sebelum bor utama turun.
Bahkan dengan peralatan canggih, kesalahan prosedur dapat membahayakan keseluruhan operasi. Menghindari kesalahan empiris yang umum ini sangat penting untuk menjaga kualitas komponen dan melindungi spindel mesin Anda.
Seperti yang telah ditetapkan, penggunaan alat pelacak dengan sudut titik lebih sempit dari bor utama adalah kesalahan mendasar. Meskipun demikian, banyak toko yang secara keliru menggunakan pengadu standar 90 derajat sebelum menggunakan bor 140 derajat berperforma tinggi. Ketidaksesuaian ini memaksa margin luar bor utama menanggung seluruh beban dorong awal. Data empiris menunjukkan praktik ini mengurangi masa pakai bor utama hingga 70 persen karena patahan tepi yang terlokalisasi. Selalu verifikasi sudut titik sebelum memulai siklus.
Kedalaman lubang starter harus diperhitungkan dengan cermat. Kesalahan yang sering terjadi adalah pengeboran terlalu dangkal. Membuat lesung pipit yang kurang dari setengah diameter bor gagal menangkap margin bor utama. Ini tidak memberikan panduan fisik dan menjadikan proses tersebut tidak berguna untuk melawan pengembaraan.
Sebaliknya, pengeboran yang terlalu dalam menimbulkan masalah baru. Perkakas pemandu dirancang dengan seruling pendek dan jarak bebas chip minimal. Jika didorong melebihi tiga kali diameternya, maka akan terjadi pengepakan chip, kekurangan cairan pendingin, dan akhirnya kerusakan. Kedalaman optimal biasanya 1,5 hingga 3 kali diameternya. Ini cukup dalam untuk memanfaatkan sepenuhnya margin alat utama.
Memilih peralatan yang tepat memerlukan evaluasi sistematis terhadap lingkungan pemesinan spesifik Anda. Keputusan pembelian harus didasarkan pada ilmu material, dinamika mesin, dan standar manufaktur yang ketat.
Bahan benda kerja menentukan geometri dan lapisan perkakas Anda yang diperlukan. Menganalisis tren manufaktur saat ini, lonjakan produksi kendaraan listrik dan bobot ringan dirgantara telah mendorong bengkel mesin untuk memproses lebih banyak paduan suhu tinggi, titanium, dan Inconel. Pergeseran industri ini menuntut perkakas yang dilengkapi dengan substrat karbida butiran mikro berukuran 0,4 hingga 0,6 mikron yang sangat halus.
Selain itu, pelapis PVD canggih seperti Aluminium Titanium Nitrida juga diperlukan. Lapisan khusus ini menjaga kekerasan tepi pada suhu melebihi 800 derajat Celcius. Sebaliknya, material yang lebih lembut seperti aluminium mendapat manfaat dari perkakas yang sangat halus dan tidak dilapisi sehingga mencegah penumpukan tepian yang menempel. Evaluasi juga kekakuan mesin CNC Anda. Mesin lama dengan keausan spindel mendapat manfaat besar dari protokol uji coba yang kuat. Proses ini mengkompensasi kurangnya stabilitas dinamis alat berat dengan menurunkan kebutuhan daya dorong secara drastis.
Keakuratan dimensi lubang starter sepenuhnya bergantung pada kualitas pembuatan perkakas itu sendiri. Konsentrisitas jaring yang tidak konsisten atau bibir pemotongan yang asimetris pada bor di bawah standar akan menghasilkan lubang yang tidak berada di tengah. Hal ini menggagalkan seluruh tujuan operasi.
Oleh karena itu, pengadaan dari produsen khusus yang menggunakan peralatan penggilingan CNC canggih dan kontrol kualitas yang ketat adalah yang terpenting. Saat memilih Anda Alat pengeboran CNC , memprioritaskan pemasok yang menawarkan toleransi shank h6 standar, geometri yang konsisten, dan sudut titik spesifik aplikasi. Berinvestasi pada perkakas premium di muka secara drastis mengurangi biaya tersembunyi yang terkait dengan benda kerja yang rusak, waktu henti alat berat, dan kerusakan pada bor utama.
Menggunakan alat persiapan yang tepat adalah langkah pertama yang pasti untuk memastikan lubang yang akurat. Dengan menetapkan titik awal yang kaku dan terpusat, Anda menghentikan pengeboran yang menyimpang pada jalurnya dan mencegah kesalahan dimensi yang merugikan pada benda kerja yang mahal. Teknik yang tepat, seperti mencocokkan sudut titik dan mengontrol kedalaman, akan melindungi alat pemotong utama Anda dari keausan dini dan kegagalan yang parah. Audit proses pemesinan Anda saat ini dan hilangkan praktik penentuan titik yang sudah ketinggalan zaman. Untuk solusi andal dan berkinerja tinggi yang disesuaikan dengan material spesifik Anda, jelajahi rangkaian produk profesional latihan percontohan di ssendmill.com untuk mengintegrasikan akurasi unggul ke dalam prosedur operasi standar Anda.
Dari sudut pandang permesinan, jawabannya adalah tidak, namun hal ini sangat situasional. Banyak bor karbida padat modern dan berperforma tinggi memiliki fitur geometri titik pemusatan mandiri yang canggih seperti titik belah atau penipisan jaring khusus. Saat mengerjakan kedalaman standar hingga lima kali diameter pada permukaan datar sempurna, alat ini sering kali dapat memulai lubang secara akurat tanpa bercak terlebih dahulu.
Namun, persiapan menjadi persyaratan penting dalam kondisi tertentu. Saat melakukan operasi lubang dalam dengan diameter delapan kali atau lebih, lubang starter sangat penting untuk bertindak sebagai pemandu bushing. Selain itu, jika permukaan masuknya miring, melengkung, atau jika pengaturan mesin kurang kaku, diperlukan persiapan untuk mengurangi defleksi dan getaran.
Menggunakan sudut titik yang lebih kecil adalah salah satu kesalahan paling merusak dalam pembuatan lubang. Jika Anda menggunakan perkakas 90 derajat untuk menyiapkan lubang untuk bor utama 135 derajat, geometri menentukan bahwa sudut luar yang rapuh dari bor utama akan menyentuh dinding miring benda kerja terlebih dahulu.
Sudut luar ini dirancang untuk menggeser material di bagian pinggirannya, bukan untuk menyerap gaya tumbukan awal. Stres yang terlokalisasi menyebabkan micro-chipping atau keretakan yang sangat parah. Aturan obyektifnya adalah sudut titik harus sama dengan, atau sedikit lebih lebar dari, alat utama. Hal ini memastikan tepi pahat tengah yang kuat menempel pada material terlebih dahulu.
Sangat tidak disarankan untuk menggunakan bor tengah standar untuk operasi penggilingan CNC. Bor tengah dirancang khusus untuk membuat lubang pemasangan 60 derajat untuk pusat langsung mesin bubut tailstock. Sudut 60 derajatnya sangat tidak sesuai dengan sudut 135 derajat atau 140 derajat pada latihan primer modern. Ketidakcocokan ini akan segera merusak sudut luar bor karbida mahal Anda. Selalu gunakan alat khusus dengan sudut titik yang cocok.
Karena tujuannya adalah keakuratan posisi ekstrem dan bukan penghilangan material, Anda harus menjalankan alat ini lebih lambat dibandingkan bor utama Anda. Praktik standar industri adalah mengurangi laju umpan hingga 50 hingga 80 persen dari umpan yang direkomendasikan untuk bor standar dengan diameter yang sama. Kecepatan spindel bisa tetap sama, namun pengumpanan yang dikurangi memastikan masuknya secara lembut dan terkendali sehingga mencegah alat yang kaku memotong bagian tepinya saat terjadi benturan.
Kedalamannya harus dikontrol secara hati-hati untuk memberikan panduan yang memadai tanpa menimbulkan masalah evakuasi chip. Standar industri menyatakan bahwa lubang biasanya harus dibor hingga kedalaman 1,5 hingga 3 kali diameter bor.
Tujuan mekanisnya adalah mengebor cukup dalam sehingga tepi silinder bor utama masuk sepenuhnya ke dalam lubang sebelum ujungnya mulai memotong material baru di bagian bawah. Pengeboran lebih dalam tidak memberikan stabilitas tambahan dan dapat menjebak serpihan, sehingga menyebabkan kekurangan cairan pendingin, penumpukan panas, dan potensi kerusakan alat.


