
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-22 Pinagmulan: Site


Nakakasama ba sa kita ng iyong machine shop ang mga na-scrap na bahagi? Ang hindi tumpak na paglalagay ng butas ay kadalasang nakakasira ng mga mamahaling workpiece. Karaniwan itong nangyayari malapit sa mga huling yugto ng isang kumplikadong ikot ng machining, na ginagawang agarang scrap ang mga oras ng perpektong paggiling. Kadalasang sinisisi ng mga operator ang pangunahing drill o machine calibration. Gayunpaman, ang pangunahing dahilan ay talagang nasa unang diskarte. Pagpapatupad ng karapatan nireresolba ng mga pre-drill tool ang eksaktong isyu na ito. Nagtatag sila ng isang walang kamali-mali, matibay na pundasyon para sa lahat ng kasunod na mga operasyon ng pagputol.
Sa gabay na ito, tinutuklasan namin ang mga mekanikal na bentahe ng mga tool sa pagsisimula at kung paano nila inaalis ang paglalagalag ng tool. Sa pamamagitan ng pag-unawa sa cutting physics at tool geometry mula sa isang praktikal na perspektibo ng engineering, matututo kang mapabuti ang katatagan ng machining. Palawigin mo rin ang buhay ng tool at kumpiyansa mong pipiliin ang pinakamahusay na kagamitan para sa mga mahirap na hamon sa pagmamanupaktura.
Ang mga tool sa pagsisimula ay gumagana bilang mahahalagang gabay na lumikha ng isang matibay, tumpak na indentation. Ito ay epektibong nag-aalis ng pagala-gala sa panahon ng paunang pakikipag-ugnay sa materyal.
Ang pagtutugma ng point angle ng iyong starter tool sa iyong pangunahing cutting instrument ay isang mahigpit na mekanikal na kinakailangan. Tinitiyak nito ang mahabang buhay ng tool at eksaktong pagkakalagay ng butas.
Ang pagpapatupad ng mga wastong protocol ay makabuluhang binabawasan ang radial deflection, mechanical vibrations, at napaaga na pagkasira sa high-end na pangunahing kagamitan.
Ang pagkuha ng mga de-kalidad na tool na may mga h6 shank tolerance ay direktang nauugnay sa mga mahusay na surface finish at pinababang mga rate ng scrap.
Sa palapag ng tindahan, ang pagkamit ng eksaktong diametric at positional tolerances ay nangangailangan ng higit pa sa pag-load ng isang de-kalidad na pangunahing drill sa isang collet chuck. Ang buong proseso ay lubos na umaasa sa pundasyong katumpakan na itinatag bago pa man magsimula ang malalim na pagbabarena. Ang pag-unawa sa mekanikal na layunin ng mga tool sa paghahanda na ito ay ang kritikal na unang hakbang patungo sa pag-optimize ng iyong mga pagpapatakbo ng metalworking.
Ang starter tool ay isang dalubhasa, napakahigpit na instrumento sa paggupit na partikular na idinisenyo upang lumikha ng mababaw na butas ng gabay sa isang hilaw na workpiece. Ang mga karaniwang jobber drill ay nagtatampok ng mas mahahabang flute at mas manipis na web, na ginagawa itong lubhang madaling kapitan sa pagyuko sa ilalim ng mabibigat na thrust load. Sa kabaligtaran, ang mga tool sa paghahanda ay ininhinyero para sa maximum na higpit. Ang mga ito ay nagtataglay ng napakaikling haba ng flute at isang napakakapal na core web. Tinitiyak nitong matatag na structural rigidity na ang tool ay hindi lumihis mula sa naka-program nitong XY coordinate sa unang pakikipag-ugnay sa metal. Sa pamamagitan ng pagtatatag ng totoong indentation na ito, nakakandado ang tool sa isang perpektong tuwid na landas para sa kasunod na pangunahing drill.
Ang pangangailangan ng prosesong ito ay nagiging malinaw kapag tinitingnan mong mabuti ang isang karaniwang tip sa drill. Ang pinakasentro, na kilala bilang ang gilid ng pait, ay hindi aktwal na hinihiwa ang materyal. Sa halip, pinalalabas o tinutulak nito ang metal palabas. Ang proseso ng pagpilit na ito ay nangangailangan ng napakalawak na axial thrust force. Dahil dito, natural na hinahanap ng flexible drill tip ang landas ng hindi bababa sa paglaban, na humahantong sa agarang kawalang-tatag at pagpapalihis.
Ang paglikha ng isang mababaw na butas muna ay nag-aalis ng matigas na materyal sa eksaktong gitna ng hiwa. Kapag ang pangunahing drill ay pumasok sa inihandang butas, ang non-cutting chisel edge nito ay makakatagpo ng walang laman na espasyo. Ito ay nagbibigay-daan sa razor-sharp outer cutting lips na agad na makisali sa materyal. Ang mekanikal na kalamangan na ito ay nagpapagaan ng hanggang 50 porsiyento ng kinakailangang thrust pressure. Para sa mga deep-hole application na gumagamit ng extra-long tool, ang pamumuhunan sa propesyonal na grade preparatory equipment ay isang pangunahing kinakailangan upang maiwasan ang sakuna na pagkabigo ng tool.
Ang pinakahuling sukatan ng tagumpay sa anumang operasyon ng pagbabarena ay ang katumpakan ng posisyon. Direktang tinutugunan ng mga tool ng starter ang mga pisikal na variable na nagiging sanhi ng paglihis ng drill mula sa nilalayon nitong tilapon. Tinitiyak nito na ang pangwakas na butas ay nakakatugon sa mga mahigpit na pagpapahintulot sa pagguhit ng engineering.
Isa sa mga pinakanakakabigo na hamon para sa mga programmer ng CNC ay ang pagbabarena sa mga hindi patag na ibabaw. Ang mga convex cylinder face o magaspang, angled na castings ay nagpapakita ng mga pangunahing isyu. Kapag ang isang karaniwang drill ay lumalapit sa isang anggulong ibabaw, ang isang pagputol ng labi ay kumagat sa metal habang ang isa ay pumuputol pa rin ng hangin. Ang hindi pantay na pakikipag-ugnayan na ito ay lumilikha ng matinding asymmetric radial forces. Ang nababaluktot na dulo ng drill ay agad na magpapalihis o lalakad pababa sa incline.
Ang mga matibay na tool sa pagsisimula ay ganap na humahadlang sa hindi pangkaraniwang bagay na ito. Ang kanilang stubby, matatag na geometry ay nagbibigay-daan sa kanila na kumagat sa kurbadong o angled na materyal nang malinis nang walang pagbaluktot. Sa pamamagitan ng pag-machining ng isang patag, nakasentro na reference point sa hindi regular na ibabaw, inila-lock ng tool ang kasunod na pangunahing drill sa eksaktong naka-program na coordinate. Ito ay neutralisahin ang mga lateral na pwersa na nagdudulot ng paggala.
Ang deep hole drilling ay nagpapalaki ng anumang paunang positional error. Nalalapat ito sa anumang butas na may ratio na haba-sa-diameter na higit sa lima hanggang isa. Kung ang isang tool ay nagsisimula sa labas ng gitna ng kahit isang bahagi ng isang milimetro, ang error na iyon ay magsasama habang ang drill ay lumalalim. Ang resulta ay isang butas na walang concentricity, straightness, at sa huli ay nabigo ang kalidad ng inspeksyon.
Sa mga hinihingi na application na ito, ang paunang butas ay gumaganap bilang isang pisikal na gabay na bushing na direktang isinama sa mismong workpiece. Sa pamamagitan ng pag-drill ng isang starter hole na 1.5 hanggang 3 beses ang diameter sa lalim, ang mga cylindrical margin ng pangunahing drill ay ganap na nakuha. Sinusuportahan ng mga dingding ang tool bago magsimula ang tip sa pagputol ng bagong materyal. Tinitiyak ng mekanikal na gabay na ito na ang pangunahing tool ay nananatiling perpektong tuwid sa buong lalim nito.
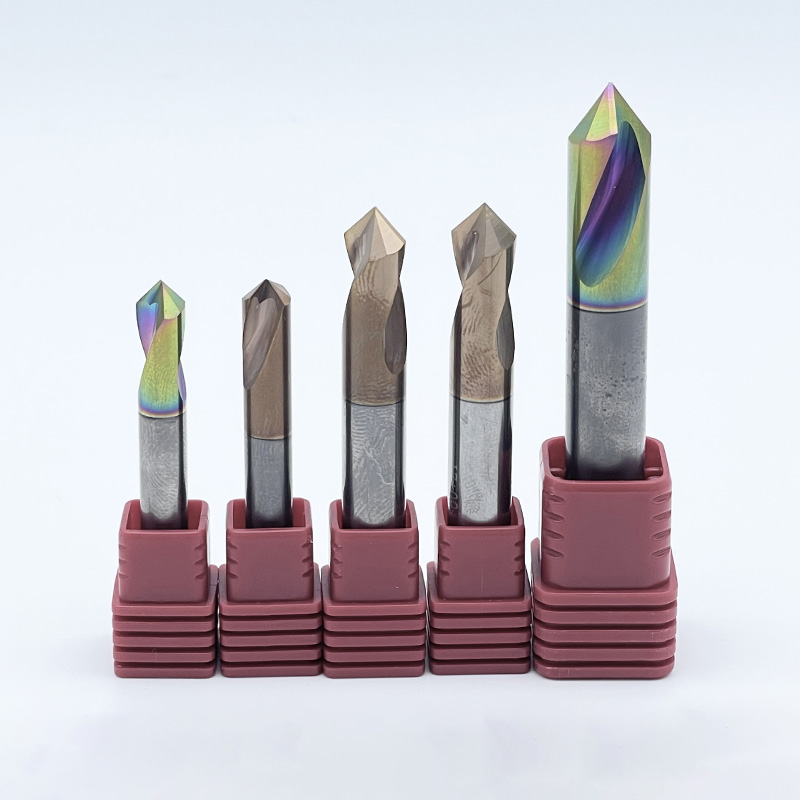
Higit pa sa simpleng pagpindot sa tamang mga coordinate, ang paghahanda ng pagbabarena ay gumaganap ng mahalagang papel sa pabago-bagong katatagan ng CNC machine. Ang tamang pagpili ng tool ay direktang nakakaimpluwensya sa mga mekanikal na puwersa sa paglalaro, na nagpoprotekta sa spindle at nagpapahaba ng mahabang buhay ng mga cutting edge.
Ang pagpapalihis ng tool ay tumutukoy sa pisikal na baluktot ng drill sa ilalim ng mabigat na axial load na inilapat ng spindle. Ang mga high thrust force ay natural na nag-uudyok ng micro-vibrations at chatter. Madalas marinig ng mga bihasang machinist ang kawalang-tatag na ito bago nila ito makita. Ito ay parang isang malakas na tili na nagpapababa sa pang-ibabaw na pagtatapos ng mga dingding ng butas at nagiging sanhi ng mga dimensional na kamalian.
Dahil ang paunang butas ay nag-aalis ng materyal na lalaban sa gilid ng pait ng pangunahing drill, ang kinakailangang thrust force ay bumaba nang malaki. Ang mas mababang thrust force ay isinasalin sa isang proporsyonal na pagbaba sa pagpapalihis ng tool. Gamit ang carbide drill na tumatakbo sa isang nakakarelaks, hindi nakabaluktot na estado, ang mga nakakapinsalang vibrations ay nabawasan. Ang stable na cutting environment na ito ay humahantong sa mala-salamin na mga pag-aayos sa ibabaw, mas mahigpit na diametric tolerance, at mas tahimik na proseso ng machining.
Ang mga premium na tool sa pagputol ay kumakatawan sa mga makabuluhang pamumuhunan para sa anumang pasilidad sa pagmamanupaktura. Nag-aalok ang solid carbide ng pambihirang tigas at paglaban sa init, ngunit ang materyal ay likas na malutong kumpara sa high-speed na bakal. Dahil sa brittleness na ito, ang maselan na mga panlabas na sulok ay madaling kapitan ng micro-chipping sa paunang epekto ng isang hilaw, tumigas na workpiece.
Ang wastong paghahanda ay epektibong nagpapagaan sa paunang epekto ng pagkabigla. Kapag ang isang pangunahing tool ay pumasok sa isang wastong laki ng starter hole, ang mga puwersa ng pagputol ay ipinamamahagi nang pantay-pantay sa mga labi ng pagputol. Ang puwersa ay hindi na puro biglaan sa marupok na dulo. Sa pamamagitan ng pagbabawas ng parehong entry shock at ang sustained thrust force, pinipigilan ng mga tool ng starter ang maagang pagkasira ng gilid. Ang proteksiyong panukalang ito ay nagpapalaki ng return on investment para sa mamahaling tool at lubhang binabawasan ang kabuuang gastos sa bawat bahagi.
Ang pag-unawa sa mga variation sa loob ng kategorya ng tooling ay mahalaga para sa paggawa ng matalinong mga desisyon sa pagbili. Ang iba't ibang mga geometries at substrate ay nagsisilbi ng mga natatanging mekanikal na layunin. Ang pagpili ng maling isa ay maaaring maging kasing masama ng hindi paghahanda ng butas sa lahat.
Ang isang karaniwang pinagmumulan ng pagkalito sa mga machinist ay ang pagkakaiba sa pagitan ng mga tool sa pagtukoy at mga tool sa gabay. Habang parehong naghahanda ng butas, malaki ang pagkakaiba ng kanilang mga geometries at function.
Tampok |
Mga Tool sa Pagtukoy |
Mga Tool sa Gabay |
|---|---|---|
Pangunahing Pag-andar |
Lumilikha ng isang mababaw, conical dimple upang mahanap ang sentro ng butas at mag-iwan ng chamfer. |
Lumilikha ng cylindrical starter hole na may mga tuwid na dingding upang pisikal na gabayan ang pangunahing drill. |
Geometry |
Napakaikling mga plauta, madalas na walang mga margin. Karaniwang magagamit sa 90-degree o 120-degree na mga anggulo. |
Mga maiikling plauta na may karaniwang mga margin ng drill. Ang mga anggulo ng punto ay nag-iiba upang tumpak na tumugma sa mga pangunahing drill. |
Lalim ng Gupit |
Napakababaw; kadalasan ay sapat lamang ang lalim upang makalikha ng dimple. |
Karaniwang 1.5 hanggang 3 beses ang diameter ng tool upang magbigay ng pisikal na suporta sa dingding. |
Kapag pumipili ng substrate para sa iyong mga tool, ang pagpipilian ay karaniwang nasa pagitan ng High-Speed Steel at solid carbide. Para sa modernong mga kapaligiran ng CNC, ang solid carbide ay higit sa lahat ang ginustong pagpipilian.
Ipinagmamalaki ng Carbide ang higpit na halos tatlong beses kaysa sa High-Speed Steel. Ang matinding tigas na ito ay eksakto kung ano ang kinakailangan upang maiwasan ang pagpapalihis sa panahon ng kritikal na yugto ng pagpasok. Higit pa rito, ang napakahusay na paglaban sa init ng carbide ay nagbibigay-daan sa mga operator na itulak ang mas mataas na bilis ng spindle at mga rate ng feed, na nag-ahit ng mga segundo sa mga oras ng pag-ikot. Ang mga tool na High-Speed Steel ay mas cost-effective sa harap, ngunit ang kanilang flexibility ay ginagawang ganap na hindi angkop ang mga ito para sa high-precision o deep-hole application kung saan ang ganap na tigas ay sapilitan.
Ang ilang mga mapaghamong application ay nangangailangan ng mga espesyal na geometries. Ang mga flat bottom drill ay ginagamit kapag gumagawa ng panimulang punto sa isang malubhang anggulo o hindi regular na paghahagis. Sa halip na isang matulis na tip, ang mga tool na ito ay nagtatampok ng 180-degree na flat cutting na mukha. Ito ay gumagawa ng isang perpektong flat counterbore papunta sa incline. Ang flat pad na ito ay nagsisilbing perpektong, patayo na entry point para sa standard pointed drill, na tinitiyak ang zero lateral deflection sa pagpasok.
Upang makuha ang maximum na halaga at pagiging maaasahan mula sa iyong setup, dapat sumunod ang mga operator sa mga mahigpit na protocol ng engineering. Ang pagpapatupad ng mga pinakamahuhusay na kagawian na ito ay nagtatatag ng pundasyon para sa nauulit, pinapatay na machining.
Ang ganap na pinaka-kritikal na tuntunin sa Ang precision holemaking ay pagtutugma ng geometry. Ang point angle ng starter tool ay dapat palaging katumbas o bahagyang mas malawak kaysa sa point angle ng pangunahing drill. Halimbawa, kung gumagamit ka ng 135-degree na primary drill, ang iyong starter ay dapat na may 135-degree o 140-degree na anggulo ng punto.
Ang mekanikal na pangangatwiran ay diretso. Kapag ang pangunahing tool ay pumasok sa starter hole, dapat muna nitong ipasok ang materyal sa matibay na sentro nito. Kung ang anggulo ng starter ay mas makitid, ang pangunahing drill ay makikipag-ugnay sa mga conical na dingding ng butas kasama ang mga marupok na panlabas na sulok nito. Ang hindi pantay na pagkarga na ito ay nagdudulot ng agarang satsat at madalas na humahantong sa sakuna na pagkaputol ng mga sulok ng carbide.
Ang paghahanda sa pagbabarena ay nangangailangan ng iba't ibang mga parameter ng machining kaysa sa karaniwang tuluy-tuloy na pagbabarena. Dahil ang pangunahing layunin ay katumpakan ng posisyon kaysa sa agresibong pag-alis ng materyal, ang mga bilis ng spindle at mga rate ng feed ay dapat na maingat na kontrolin.
Bilang isang pangkalahatang tuntunin, ang mga tool ng starter ay dapat tumakbo sa 50 hanggang 80 porsiyento ng rate ng feed na inirerekomenda para sa isang karaniwang drill na may parehong diameter. Ang isang mas mabagal, kinokontrol na pagpasok ay pumipigil sa napakahigpit na tool na maputol ang sarili nitong mga gilid sa paunang pakikipag-ugnay sa hilaw na materyal. Kapag ang tool ay ganap na nakatutok at na-stabilize sa loob ng hiwa, ang feed rate ay maaaring gawing normal para sa natitirang bahagi ng mababaw na lalim.
Ang epektibong paglalagay ng coolant ay mahalaga sa yugtong ito. Ito ay hindi lamang para sa pagkontrol sa temperatura, ngunit para sa kritikal na paglikas ng chip. Gumagamit man ng through-tool coolant o high-pressure flood coolant, ang layunin ay i-flush ang lahat ng metal chips mula sa mababaw na starter hole.
Kung ang mga chip ay mananatiling nakulong, ang papasok na pangunahing drill ay bawiin ang mga fragment na pinatigas ng trabaho. Ang recutting chips ay nagdudulot ng matinding friction, sumisira sa mga cutting edge, at nakaka-iskor ng surface finish ng mga dingding ng butas. Madalas mong maamoy ang nasusunog na coolant bago pumutok ang tool. Siguraduhin na ang mga nozzle ay tiyak na nakatutok at sapat na oras ng tirahan ay naka-program upang i-clear ang butas bago bumaba ang pangunahing drill.
Kahit na may high-end na tooling, maaaring makompromiso ng mga error sa pamamaraan ang buong operasyon. Ang pag-iwas sa mga karaniwang pagkakamaling ito ay mahalaga para sa pagpapanatili ng kalidad ng bahagi at pagprotekta sa spindle ng iyong makina.
Tulad ng itinatag, ang paggamit ng isang spotting tool na may point angle na mas makitid kaysa sa pangunahing drill ay isang pangunahing error. Sa kabila nito, maraming mga tindahan ang nagkakamali sa pagkuha ng mga karaniwang 90-degree na spotter bago mag-apply ng mga high-performance na 140-degree na drills. Pinipilit ng mismatch na ito ang mga panlabas na margin ng pangunahing drill na pasanin ang buong paunang thrust load. Ipinapakita ng data ng empirikal na binabawasan ng kasanayang ito ang tagal ng pangunahing drill nang hanggang 70 porsiyento dahil sa localized edge fracturing. Palaging i-verify ang mga anggulo ng punto bago pindutin ang pagsisimula ng ikot.
Ang lalim ng starter hole ay dapat na maingat na kalkulahin. Ang isang madalas na pagkakamali ay ang pagbabarena ay masyadong mababaw. Ang paglikha ng isang dimple na mas mababa sa kalahati ng diameter ng drill ay nabigo upang makuha ang mga margin ng pangunahing drill. Hindi ito nag-aalok ng pisikal na patnubay at ginagawang walang silbi ang proseso laban sa paglalagalag.
Sa kabaligtaran, ang pagbabarena ng masyadong malalim ay nagpapakilala ng mga bagong problema. Ang mga tool sa gabay ay idinisenyo na may maiikling flute at minimal na chip clearance. Kung itulak nang higit sa tatlong beses ng kanilang diameter, sila ay dumaranas ng chip packing, coolant starvation, at tuluyang pagkasira. Ang pinakamainam na lalim ay karaniwang 1.5 hanggang 3 beses ang diameter. Ito ay sapat na malalim upang ganap na maakit ang mga margin ng pangunahing tool.
Ang pagpili ng tamang kagamitan ay nangangailangan ng isang sistematikong pagsusuri ng iyong partikular na kapaligiran sa machining. Ang mga desisyon sa pagbili ay dapat na nakabatay sa materyal na agham, dynamics ng makina, at mahigpit na pamantayan sa pagmamanupaktura.
Ang materyal ng workpiece ay nagdidikta ng kinakailangang geometry at coating ng iyong tooling. Sinusuri ang kasalukuyang mga uso sa pagmamanupaktura, ang pagsulong sa produksyon ng mga de-koryenteng sasakyan at aerospace lightweighting ay nagtulak sa mga machine shop na magproseso ng mas mataas na temperatura na mga haluang metal, titanium, at Inconel. Ang pagbabago sa industriya na ito ay nangangailangan ng tooling na nilagyan ng ultra-fine 0.4 hanggang 0.6-micron micro-grain carbide substrates.
Bukod pa rito, kailangan ang mga advanced na PVD coating tulad ng Aluminum Titanium Nitride. Ang mga espesyal na coatings na ito ay nagpapanatili ng katigasan ng gilid sa mga temperatura na higit sa 800 degrees Celsius. Sa kabaligtaran, ang mas malambot na mga materyales tulad ng aluminyo ay nakikinabang mula sa lubos na pinakintab, hindi pinahiran na mga tool na pumipigil sa built-up na pagdikit sa gilid. Suriin din ang katigasan ng iyong CNC machine. Ang mga lumang makina na may spindle wear ay lubos na nakikinabang mula sa matatag na mga protocol sa pagpi-pilot. Binabayaran ng proseso ang kakulangan ng dynamic na katatagan ng makina sa pamamagitan ng matinding pagpapababa ng mga kinakailangan sa thrust.
Ang dimensional na katumpakan ng isang starter hole ay ganap na nakasalalay sa kalidad ng pagmamanupaktura ng tool mismo. Ang hindi pare-parehong web concentricity o asymmetrical cutting lips sa isang sub-standard na drill ay lilikha ng off-center hole. Tinatalo nito ang buong layunin ng operasyon.
Samakatuwid, ang pagkuha mula sa mga dalubhasang tagagawa na gumagamit ng advanced na CNC grinding equipment at mahigpit na kontrol sa kalidad ay pinakamahalaga. Kapag pumipili ng iyong Mga tool sa pagbabarena ng CNC , inuuna ang mga supplier na nag-aalok ng mga standardized na h6 shank tolerance, pare-parehong geometries, at mga anggulo ng puntong tukoy sa application. Ang pamumuhunan sa premium tooling upfront ay lubhang nakakabawas sa mga nakatagong gastos na nauugnay sa mga na-scrap na workpiece, machine downtime, at sirang pangunahing drills.
Ang paggamit ng mga tamang tool sa paghahanda ay ang tiyak na unang hakbang patungo sa pagtiyak ng perpektong tumpak na mga butas. Sa pamamagitan ng pagtatatag ng isang matibay, nakasentro na panimulang punto, ihihinto mo ang pag-drill sa mga track nito at maiwasan ang mga magastos na dimensional na error sa mga mamahaling workpiece. Ang mga wastong diskarte, tulad ng pagtutugma ng mga anggulo ng punto at pagkontrol sa lalim, ay nagpoprotekta sa iyong mga pangunahing tool sa pagputol mula sa napaaga na pagkasira at sakuna na pagkabigo. I-audit ang iyong kasalukuyang mga proseso sa pagma-machining ngayon at alisin ang mga hindi napapanahong kasanayan sa pagtukoy. Para sa maaasahan at mahusay na pagganap na mga solusyon na iniayon sa iyong mga partikular na materyales, galugarin ang propesyonal na hanay ng pilot drills sa ssendmill.com upang maisama ang higit na katumpakan sa iyong karaniwang mga pamamaraan sa pagpapatakbo.
Mula sa isang mahigpit na pananaw sa machining, ang sagot ay hindi, ngunit ito ay lubos na sitwasyon. Maraming moderno at mataas na pagganap na solid carbide drill ang nagtatampok ng mga advanced na self-centering point geometries tulad ng mga split point o espesyal na web thinning. Kapag ang standard depth ng machining ay hanggang limang beses ang diameter sa perpektong patag na ibabaw, kadalasang maaaring simulan ng mga tool na ito ang butas nang tumpak nang walang paunang pagpuna.
Gayunpaman, ang paghahanda ay nagiging isang kritikal na pangangailangan sa ilalim ng mga partikular na kondisyon. Kapag nagsasagawa ng mga operasyon ng malalim na butas na walong beses ang diameter o higit pa, ang isang starter hole ay talagang mahalaga upang kumilos bilang gabay sa bushing. Higit pa rito, kung ang ibabaw ng pasukan ay anggulo, hubog, o kung ang setup ng makina ay walang katigasan, kinakailangan ang paghahanda upang mabawasan ang pagpapalihis at panginginig ng boses.
Ang paggamit ng isang mas maliit na anggulo ng punto ay isa sa mga pinaka mapanirang error sa paggawa ng butas. Kung gagamit ka ng 90-degree na tool upang maghanda ng butas para sa isang 135-degree na primary drill, idinidikta ng geometry na ang marupok na panlabas na sulok ng pangunahing drill ay unang makikipag-ugnayan sa mga angled na dingding ng workpiece.
Ang mga panlabas na sulok na ito ay idinisenyo upang gupitin ang materyal sa paligid, hindi upang sumipsip ng mga puwersa ng paunang epekto. Ang localized na stress ay nagdudulot ng agarang micro-chipping o catastrophic fracturing. Ang layunin ng panuntunan ay ang anggulo ng punto ay dapat na katumbas ng, o bahagyang mas malawak kaysa, sa pangunahing tool. Tinitiyak nito na ang matibay na gitnang gilid ng pait ay unang nakikibahagi sa materyal.
Ang paggamit ng karaniwang center drill para sa mga operasyon ng paggiling ng CNC ay lubos na hindi hinihikayat. Ang mga center drill ay partikular na idinisenyo upang lumikha ng 60-degree na mounting hole para sa lathe tailstock live centers. Ang kanilang 60-degree na anggulo ay lubhang hindi tumutugma sa 135-degree o 140-degree na anggulo ng mga modernong pangunahing drills. Ang mismatch na ito ay agad na sisirain ang mga panlabas na sulok ng iyong mga mamahaling carbide drill. Palaging gumamit ng nakalaang tool na may katugmang anggulo ng punto.
Dahil ang layunin ay matinding katumpakan sa posisyon kaysa sa pag-alis ng materyal, dapat mong patakbuhin ang tool nang mas mabagal kaysa sa iyong pangunahing drill. Ang isang karaniwang kasanayan sa industriya ay upang bawasan ang rate ng feed sa 50 hanggang 80 porsiyento ng inirerekomendang feed para sa isang karaniwang drill ng parehong diameter. Ang bilis ng spindle ay maaaring manatiling pareho, ngunit ang pinababang feed ay nagsisiguro ng isang banayad, kontroladong pagpasok na pumipigil sa matibay na tool na maputol ang sarili nitong mga gilid kapag natamaan.
Ang lalim ay dapat na maingat na kontrolin upang magbigay ng sapat na gabay nang hindi nagpapakilala ng mga isyu sa paglikas ng chip. Ang pamantayan ng industriya ay nagdidikta na ang butas ay karaniwang dapat na i-drill sa lalim na 1.5 hanggang 3 beses ang diameter ng drill.
Ang mekanikal na layunin ay mag-drill ng sapat na malalim upang ang mga cylindrical margin ng pangunahing drill ay ganap na makapasok sa butas bago magsimula ang tip sa pagputol ng bagong materyal sa ibaba. Ang pag-drill ng mas malalim ay hindi nag-aalok ng karagdagang katatagan at maaaring ma-trap ang mga chips, na humahantong sa coolant starvation, heat buildup, at potensyal na pagkasira ng tool.


