Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.09.2026 Herkunft: Website

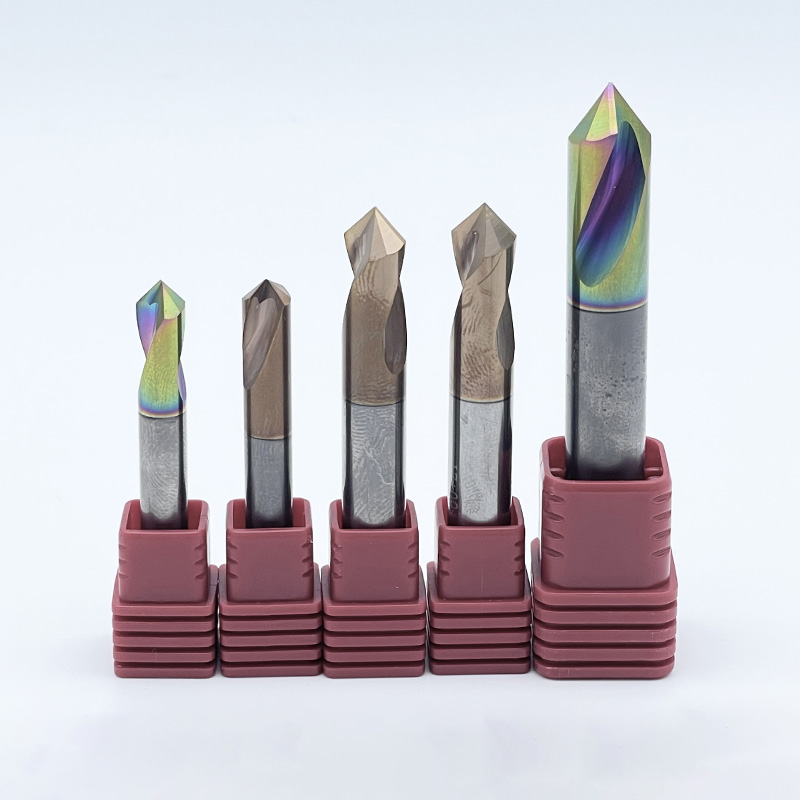
Beeinträchtigen verschrottete Teile die Rentabilität Ihrer Maschinenwerkstatt? Eine ungenaue Lochplatzierung führt häufig zur Zerstörung teurer Werkstücke. Dies geschieht normalerweise in der Endphase eines komplexen Bearbeitungszyklus, wodurch stundenlanges perfektes Fräsen sofort zu Ausschuss wird. Bediener geben häufig der primären Bohrer- oder Maschinenkalibrierung die Schuld. Die eigentliche Ursache liegt jedoch im anfänglichen Ansatz. Das Recht umsetzen Vorbohrwerkzeuge lösen genau dieses Problem. Sie bilden eine einwandfreie, stabile Grundlage für alle nachfolgenden Schneidvorgänge.
In diesem Leitfaden untersuchen wir die mechanischen Vorteile von Starterwerkzeugen und wie sie das Wandern des Werkzeugs verhindern. Durch das Verständnis der Schnittphysik und der Werkzeuggeometrie aus praktischer technischer Sicht lernen Sie, die Bearbeitungsstabilität zu verbessern. Darüber hinaus verlängern Sie die Werkzeuglebensdauer und können selbstbewusst die beste Ausrüstung für anspruchsvolle Fertigungsherausforderungen auswählen.
Starterwerkzeuge fungieren als wesentliche Führungen, die eine starre, präzise Vertiefung erzeugen. Dadurch wird ein Wandern beim ersten Materialkontakt effektiv verhindert.
Die Anpassung des Spitzenwinkels Ihres Starterwerkzeugs an Ihr primäres Schneidinstrument ist eine strenge mechanische Anforderung. Es gewährleistet eine lange Lebensdauer des Werkzeugs und eine exakte Lochplatzierung.
Durch die Implementierung geeigneter Protokolle werden radiale Durchbiegung, mechanische Vibrationen und vorzeitiger Verschleiß an High-End-Primärgeräten erheblich reduziert.
Die Beschaffung hochwertiger Werkzeuge mit h6-Schafttoleranzen steht in direktem Zusammenhang mit hervorragenden Oberflächengüten und geringeren Ausschussraten.
In der Werkstatt erfordert das Erreichen exakter Durchmesser- und Positionstoleranzen mehr als nur das Laden eines hochwertigen Primärbohrers in ein Spannzangenfutter. Der gesamte Prozess hängt stark von der grundlegenden Genauigkeit ab, die bereits vor Beginn des Tiefbohrens erreicht wird. Das Verständnis des mechanischen Zwecks dieser Vorbereitungswerkzeuge ist der entscheidende erste Schritt zur Optimierung Ihrer Metallbearbeitungsvorgänge.
Ein Starterwerkzeug ist ein spezielles, äußerst steifes Schneidinstrument, das speziell dafür entwickelt wurde, ein flaches Führungsloch in einem rohen Werkstück zu erzeugen. Standard-Walzenbohrer verfügen über längere Spannuten und dünnere Stege, wodurch sie bei starker Schubbelastung sehr anfällig für Biegung sind. Im Gegensatz dazu sind Vorbereitungswerkzeuge auf maximale Steifigkeit ausgelegt. Sie besitzen eine sehr kurze Wellenlänge und ein außergewöhnlich dickes Kerngewebe. Diese robuste Struktursteifigkeit stellt sicher, dass das Werkzeug beim ersten Kontakt mit dem Metall nicht von seiner programmierten XY-Koordinate abweicht. Durch die Herstellung dieser echten Vertiefung arretiert das Werkzeug einen perfekt geraden Weg für den nachfolgenden Primärbohrer.
Die Notwendigkeit dieses Prozesses wird deutlich, wenn man sich eine Standard-Bohrspitze genau ansieht. Die eigentliche Mitte, die sogenannte Meißelkante, schneidet das Material nicht wirklich durch. Stattdessen extrudiert oder drückt es das Metall nach außen. Dieser Extrusionsprozess erfordert eine enorme axiale Schubkraft. Folglich sucht sich die flexible Bohrerspitze auf natürliche Weise den Weg des geringsten Widerstands, was zu sofortiger Instabilität und Ablenkung führt.
Durch das vorherige Erstellen eines flachen Lochs wird das hartnäckige Material genau in der Mitte des Schnitts entfernt. Wenn der Primärbohrer in dieses vorbereitete Loch eindringt, trifft seine nichtschneidende Meißelkante auf den leeren Raum. Dadurch können die messerscharfen äußeren Schneidlippen sofort in das Material eingreifen. Dieser mechanische Vorteil entlastet den erforderlichen Schubdruck um bis zu 50 Prozent. Bei Tieflochanwendungen mit besonders langen Werkzeugen ist die Investition in professionelle Vorbereitungsausrüstung eine Grundvoraussetzung, um katastrophale Werkzeugausfälle zu verhindern.
Der ultimative Maßstab für den Erfolg jeder Bohroperation ist die Positionsgenauigkeit. Starter-Tools berücksichtigen direkt die physikalischen Variablen, die dazu führen, dass ein Bohrer von seiner beabsichtigten Flugbahn abweicht. Dadurch wird sichergestellt, dass das endgültige Loch den strengen technischen Zeichnungstoleranzen entspricht.
Eine der frustrierendsten Herausforderungen für CNC-Programmierer ist das Bohren in nicht ebene Oberflächen. Konvexe Zylinderflächen oder raue, verwinkelte Gussteile stellen große Probleme dar. Wenn sich ein Standardbohrer einer schrägen Oberfläche nähert, schneidet eine Schneidlippe in das Metall, während die andere noch Luft schneidet. Dieser ungleichmäßige Eingriff erzeugt starke asymmetrische Radialkräfte. Die flexible Bohrspitze lenkt den Bohrer sofort ab oder wandert den Hang hinab.
Starre Starterwerkzeuge wirken diesem Phänomen vollständig entgegen. Ihre stumpfe, robuste Geometrie ermöglicht es ihnen, sauber in gebogenes oder abgewinkeltes Material zu beißen, ohne sich zu verbiegen. Durch die Bearbeitung eines flachen, zentrierten Referenzpunkts in der unregelmäßigen Oberfläche fixiert das Werkzeug den nachfolgenden Primärbohrer in der exakten programmierten Koordinate. Dadurch werden die Seitenkräfte neutralisiert, die zum Wandern führen.
Beim Bohren tiefer Löcher vergrößert sich jeder anfängliche Positionsfehler. Dies gilt für jedes Loch mit einem Längen-Durchmesser-Verhältnis von mehr als fünf zu eins. Wenn ein Werkzeug auch nur um einen Bruchteil eines Millimeters außermittig startet, verschlimmert sich dieser Fehler, je tiefer der Bohrer vordringt. Das Ergebnis ist ein Loch, dem es an Konzentrizität und Geradheit mangelt und das letztendlich die Qualitätsprüfung nicht besteht.
Bei diesen anspruchsvollen Anwendungen fungiert das Anfangsloch als physische Führungsbuchse, die direkt in das Werkstück selbst integriert ist. Durch das Bohren eines Startlochs mit einer Tiefe von 1,5 bis 3 Mal dem Durchmesser werden die zylindrischen Ränder des Primärbohrers vollständig erfasst. Die Wände stützen das Werkzeug, bevor die Spitze mit dem Schneiden neuen Materials beginnt. Diese mechanische Führung sorgt dafür, dass das Primärwerkzeug über die gesamte Tiefe perfekt gerade bleibt.
Über das einfache Treffen der richtigen Koordinaten hinaus spielt das vorbereitende Bohren eine entscheidende Rolle für die dynamische Stabilität der CNC-Maschine. Die richtige Werkzeugauswahl hat direkten Einfluss auf die wirkenden mechanischen Kräfte, schont die Spindel und verlängert die Lebensdauer der Schneidkanten.
Unter Werkzeugdurchbiegung versteht man die physische Biegung des Bohrers unter der starken axialen Belastung, die von der Spindel ausgeübt wird. Hohe Schubkräfte verursachen auf natürliche Weise Mikrovibrationen und Rattern. Erfahrene Maschinisten können diese Instabilität oft hören, bevor sie sie sehen. Es klingt wie ein hohes Quietschen, das die Oberflächenbeschaffenheit der Lochwände beeinträchtigt und Maßungenauigkeiten verursacht.
Da bei der ersten Bohrung das Material entfernt wird, das sonst der Meißelkante des Primärbohrers widerstehen würde, sinkt die erforderliche Vortriebskraft erheblich. Eine geringere Schubkraft führt zu einer proportionalen Verringerung der Werkzeugauslenkung. Mit dem Durch den Betrieb des Hartmetallbohrers im entspannten, ungebogenen Zustand werden schädliche Vibrationen minimiert. Diese stabile Schneidumgebung führt zu spiegelglatten Oberflächen, engeren Durchmessertoleranzen und einem viel leiseren Bearbeitungsprozess.
Premium-Schneidwerkzeuge stellen für jede Produktionsstätte eine erhebliche Investition dar. Vollhartmetall bietet eine außergewöhnliche Härte und Hitzebeständigkeit, das Material ist jedoch im Vergleich zu Schnellarbeitsstahl von Natur aus spröde. Aufgrund dieser Sprödigkeit sind die empfindlichen äußeren Schneidkanten sehr anfällig für Mikroausbrüche beim ersten Aufprall auf ein rohes, gehärtetes Werkstück.
Durch die richtige Vorbereitung wird dieser erste Aufprallschock wirksam abgemildert. Wenn ein Primärwerkzeug in ein Starterloch mit der richtigen Größe eindringt, werden die Schnittkräfte gleichmäßig entlang der Schneidlippen verteilt. Die Kraft konzentriert sich nicht mehr schlagartig auf die fragile Spitze. Durch die Reduzierung sowohl des Eintrittsstoßes als auch der anhaltenden Schubkraft verhindern Starterwerkzeuge eine vorzeitige Kantenverschlechterung. Diese Schutzmaßnahme maximiert den Return on Investment für teure Werkzeuge und reduziert die Gesamtkosten pro Teil drastisch.
Um fundierte Kaufentscheidungen treffen zu können, ist es wichtig, die Unterschiede innerhalb der Werkzeugkategorie zu verstehen. Unterschiedliche Geometrien und Substrate dienen unterschiedlichen mechanischen Zwecken. Die Wahl des falschen Lochs kann genauso schädlich sein, wie das Loch überhaupt nicht vorzubereiten.
Eine häufige Ursache für Verwirrung unter Maschinisten ist die Unterscheidung zwischen Anbohrwerkzeugen und Führungswerkzeugen. Während beide ein Loch vorbereiten, unterscheiden sich ihre Geometrien und Funktionen erheblich.
Besonderheit |
Spotting-Tools |
Leitfaden-Tools |
|---|---|---|
Primäre Funktion |
Erstellt eine flache, konische Vertiefung, um die Lochmitte zu lokalisieren und eine Fase zu hinterlassen. |
Erstellt ein zylindrisches Startloch mit geraden Wänden zur physischen Führung des Primärbohrers. |
Geometrie |
Extrem kurze Flöten, oft ohne Ränder. Normalerweise im 90-Grad- oder 120-Grad-Winkel erhältlich. |
Kurze Spannuten mit Standard-Bohrrändern. Die Spitzenwinkel variieren, um genau zu den Primärbohrern zu passen. |
Schnitttiefe |
Sehr flach; normalerweise nur tief genug, um das Grübchen zu erzeugen. |
Normalerweise das 1,5- bis 3-fache des Werkzeugdurchmessers, um eine physische Wandunterstützung zu gewährleisten. |
Bei der Auswahl des Substrats für Ihre Werkzeuge fällt die Wahl im Allgemeinen zwischen Schnellarbeitsstahl und Vollhartmetall. Für moderne CNC-Umgebungen ist Vollhartmetall überwiegend die bevorzugte Wahl.
Hartmetall verfügt über eine Steifigkeit, die fast dreimal so hoch ist wie die von Schnellarbeitsstahl. Diese extreme Steifigkeit ist genau das, was erforderlich ist, um eine Durchbiegung in der kritischen Einstiegsphase zu verhindern. Darüber hinaus ermöglicht die hervorragende Hitzebeständigkeit von Hartmetall den Bedienern, höhere Spindelgeschwindigkeiten und Vorschübe zu erreichen und so die Zykluszeiten um Sekunden zu verkürzen. Werkzeuge aus Schnellarbeitsstahl sind von vornherein kostengünstiger, aber aufgrund ihrer Flexibilität sind sie für Hochpräzisions- oder Tieflochanwendungen, bei denen absolute Steifigkeit zwingend erforderlich ist, völlig ungeeignet.
Bestimmte anspruchsvolle Anwendungen erfordern spezielle Geometrien. Bohrer mit flachem Boden werden verwendet, um einen Ausgangspunkt für ein stark verwinkeltes oder unregelmäßiges Gussstück zu schaffen. Anstelle einer spitzen Spitze verfügen diese Werkzeuge über eine flache 180-Grad-Schneidefläche. Dadurch entsteht eine perfekt flache Senkbohrung in der Schräge. Dieses flache Pad dient dann als idealer, senkrechter Eintrittspunkt für den Standard-Spitzbohrer und gewährleistet, dass es beim Eintritt keine seitliche Ablenkung gibt.
Um den größtmöglichen Nutzen und die höchste Zuverlässigkeit aus Ihrem Setup zu ziehen, müssen die Bediener strenge technische Protokolle einhalten. Durch die Implementierung dieser Best Practices wird die Grundlage für eine wiederholbare Bearbeitung ohne Unterbrechung geschaffen.
Die absolut kritischste Regel in Beim präzisen Bohren handelt es sich um eine Geometrieanpassung. Der Spitzenwinkel des Starterwerkzeugs muss immer gleich oder etwas größer als der Spitzenwinkel des Primärbohrers sein. Wenn Sie beispielsweise einen 135-Grad-Primärbohrer verwenden, muss Ihr Starter einen Spitzenwinkel von 135 Grad oder 140 Grad haben.
Die mechanische Argumentation ist einfach. Wenn das Primärwerkzeug in das Starterloch eindringt, muss es zuerst mit seiner starken Mitte in das Material eingreifen. Wenn der Startwinkel enger ist, berührt der Primärbohrer mit seinen empfindlichen äußeren Schneiden zuerst die konischen Wände des Lochs. Diese ungleichmäßige Belastung verursacht sofortiges Rattern und führt häufig zu katastrophalen Absplitterungen an den Hartmetallecken.
Beim Vorbohren sind andere Bearbeitungsparameter erforderlich als beim Standard-Durchlaufbohren. Da das Hauptziel die Positionsgenauigkeit und nicht der aggressive Materialabtrag ist, sollten Spindelgeschwindigkeiten und Vorschubgeschwindigkeiten sorgfältig kontrolliert werden.
Als allgemeine Regel gilt, dass Einsteigerwerkzeuge mit 50 bis 80 Prozent der für einen Standardbohrer gleichen Durchmessers empfohlenen Vorschubgeschwindigkeit laufen sollten. Ein langsamerer, kontrollierter Eintritt verhindert, dass das hochsteife Werkzeug beim ersten Kontakt mit dem Rohmaterial seine eigenen Schneidkanten absplittert. Sobald das Werkzeug vollständig in den Schnitt eingreift und sich stabilisiert, kann die Vorschubgeschwindigkeit für den Rest der geringen Tiefe normalisiert werden.
In dieser Phase ist eine wirksame Kühlmittelanwendung von entscheidender Bedeutung. Es dient nicht nur der Temperaturkontrolle, sondern auch der kritischen Spanabfuhr. Unabhängig davon, ob Kühlmittel durch das Werkzeug hindurch oder Hochdruck-Flutkühlmittel verwendet wird, besteht das Ziel darin, alle Metallspäne aus der flachen Anlasserbohrung auszuspülen.
Bleiben noch Späne hängen, schneidet der ankommende Primärbohrer diese kaltverfestigten Fragmente nach. Das Nachschneiden von Spänen erzeugt starke Reibung, zerstört die Schneidkanten und beeinträchtigt die Oberflächengüte der Lochwände. Oft riechen Sie verbranntes Kühlmittel, bevor das Werkzeug bricht. Stellen Sie sicher, dass die Düsen präzise ausgerichtet sind und eine ausreichende Verweilzeit programmiert ist, um das Loch freizumachen, bevor der Primärbohrer absinkt.
Selbst bei High-End-Werkzeugen können Verfahrensfehler den gesamten Vorgang gefährden. Die Vermeidung dieser häufigen empirischen Fehler ist für die Aufrechterhaltung der Teilequalität und den Schutz Ihrer Maschinenspindel von entscheidender Bedeutung.
Wie festgestellt wurde, ist die Verwendung eines Anbohrwerkzeugs mit einem kleineren Spitzenwinkel als der des Primärbohrers ein grundlegender Fehler. Dennoch greifen viele Werkstätten fälschlicherweise zu Standard-90-Grad-Spottern, bevor sie leistungsstarke 140-Grad-Bohrer einsetzen. Diese Nichtübereinstimmung zwingt die Außenränder des Primärbohrers dazu, die gesamte anfängliche Schublast zu tragen. Empirische Daten zeigen, dass diese Vorgehensweise aufgrund lokaler Kantenbrüche die Lebensdauer des Primärbohrers um bis zu 70 Prozent verkürzt. Überprüfen Sie immer die Spitzenwinkel, bevor Sie den Zyklus starten.
Die Tiefe des Starterlochs muss sorgfältig berechnet werden. Ein häufiger Fehler ist, zu flach zu bohren. Durch das Erstellen einer Vertiefung, die weniger als die Hälfte des Bohrerdurchmessers beträgt, werden die Ränder des Primärbohrers nicht erfasst. Dies bietet keine physische Führung und macht den Vorgang gegen Umherwandern unbrauchbar.
Umgekehrt führt ein zu tiefes Bohren zu neuen Problemen. Führungswerkzeuge sind mit kurzen Spannuten und minimalem Spanraum konstruiert. Wenn sie über das Dreifache ihres Durchmessers hinaus beansprucht werden, kommt es zu Spanansammlungen, Kühlmittelmangel und schließlich zum Bruch. Die optimale Tiefe beträgt typischerweise das 1,5- bis 3-fache des Durchmessers. Dies ist gerade tief genug, um die Ränder des Primärwerkzeugs vollständig zu erfassen.
Die Auswahl der richtigen Ausrüstung erfordert eine systematische Bewertung Ihrer spezifischen Bearbeitungsumgebung. Kaufentscheidungen sollten auf Materialwissenschaft, Maschinendynamik und strengen Fertigungsstandards basieren.
Das Werkstückmaterial bestimmt die erforderliche Geometrie und Beschichtung Ihres Werkzeugs. Bei der Analyse aktueller Fertigungstrends hat der Anstieg der Produktion von Elektrofahrzeugen und der Leichtbau in der Luft- und Raumfahrt dazu geführt, dass Maschinenwerkstätten mehr Hochtemperaturlegierungen, Titan und Inconel verarbeiten. Dieser Branchenwandel erfordert Werkzeuge, die mit ultrafeinen 0,4 bis 0,6 Mikrometer-Mikrokorn-Hartmetallsubstraten ausgestattet sind.
Darüber hinaus sind fortschrittliche PVD-Beschichtungen wie Aluminiumtitannitrid erforderlich. Diese Spezialbeschichtungen behalten die Kantenhärte bei Temperaturen über 800 Grad Celsius. Im Gegensatz dazu profitieren weichere Materialien wie Aluminium von hochglanzpolierten, unbeschichteten Werkzeugen, die eine Aufbaukantenhaftung verhindern. Bewerten Sie auch die Steifigkeit Ihrer CNC-Maschine. Ältere Maschinen mit Spindelverschleiß profitieren enorm von robusten Pilotprotokollen. Das Verfahren kompensiert die mangelnde dynamische Stabilität der Maschine, indem der Schubbedarf drastisch gesenkt wird.
Die Maßhaltigkeit einer Startbohrung hängt vollständig von der Fertigungsqualität des Werkzeugs selbst ab. Eine inkonsistente Bahnkonzentrizität oder asymmetrische Schneidlippen bei einem minderwertigen Bohrer führen zu einem außermittigen Loch. Dies macht den gesamten Zweck der Operation zunichte.
Daher ist die Beschaffung von spezialisierten Herstellern, die fortschrittliche CNC-Schleifgeräte und eine strenge Qualitätskontrolle nutzen, von größter Bedeutung. Bei der Auswahl Ihres Bei CNC-Bohrwerkzeugen bevorzugen Sie Lieferanten, die standardisierte h6-Schafttoleranzen, konsistente Geometrien und anwendungsspezifische Spitzenwinkel bieten. Durch die Investition in Premium-Werkzeuge im Vorfeld werden die versteckten Kosten, die mit verschrotteten Werkstücken, Maschinenstillstandszeiten und kaputten Primärbohrern einhergehen, drastisch reduziert.
Die Verwendung der richtigen Vorbereitungswerkzeuge ist der entscheidende erste Schritt zur Gewährleistung absolut präziser Löcher. Indem Sie einen starren, zentrierten Ausgangspunkt festlegen, verhindern Sie, dass der Bohrer in seinen Spuren wandert, und verhindern kostspielige Maßfehler bei teuren Werkstücken. Richtige Techniken, wie die Anpassung der Spitzenwinkel und die Kontrolle der Tiefe, schützen Ihre primären Schneidwerkzeuge vor vorzeitigem Verschleiß und katastrophalen Ausfällen. Überprüfen Sie noch heute Ihre aktuellen Bearbeitungsprozesse und beseitigen Sie veraltete Spotting-Praktiken. Für zuverlässige, leistungsstarke Lösungen, die auf Ihre spezifischen Materialien zugeschnitten sind, erkunden Sie das professionelle Sortiment von Pilotbohrer bei ssendmill.com, um höchste Genauigkeit in Ihre Standardarbeitsabläufe zu integrieren.
Aus strikter Bearbeitungssicht lautet die Antwort „Nein“, aber es ist höchst situativ. Viele moderne Hochleistungs-Vollhartmetallbohrer verfügen über fortschrittliche selbstzentrierende Spitzengeometrien wie geteilte Spitzen oder spezielle Stegausspitzungen. Bei der Bearbeitung von Standardtiefen bis zum Fünffachen des Durchmessers auf perfekt ebenen Oberflächen können diese Werkzeuge das Loch oft präzise initiieren, ohne dass ein vorheriges Anbohren erforderlich ist.
Unter bestimmten Bedingungen wird die Vorbereitung jedoch zu einer entscheidenden Anforderung. Bei der Durchführung von Tieflochbearbeitungen mit dem achtfachen Durchmesser oder mehr ist ein Starterloch als Führungsbuchse unbedingt erforderlich. Wenn die Eintrittsfläche außerdem abgewinkelt oder gekrümmt ist oder der Maschinenaufbau an Steifigkeit mangelt, sind Vorbereitungen erforderlich, um Durchbiegung und Vibrationen abzumildern.
Die Verwendung eines kleineren Spitzenwinkels ist einer der destruktivsten Fehler beim Bohren. Wenn Sie ein 90-Grad-Werkzeug verwenden, um ein Loch für einen 135-Grad-Primärbohrer vorzubereiten, erfordert die Geometrie, dass die empfindlichen Außenecken des Primärbohrers zuerst die abgewinkelten Wände des Werkstücks berühren.
Diese Außenecken sind so konzipiert, dass sie das Material an der Peripherie abscheren und nicht die anfänglichen Aufprallkräfte absorbieren. Die lokalisierte Belastung verursacht sofortige Mikroabplatzungen oder katastrophale Brüche. Die objektive Regel besagt, dass der Spitzenwinkel gleich oder etwas größer als der des Primärwerkzeugs sein muss. Dadurch wird sichergestellt, dass die starke zentrale Meißelkante zuerst in das Material eingreift.
Von der Verwendung eines Standard-Zentrierbohrers für CNC-Fräsarbeiten wird dringend abgeraten. Zentrierbohrer sind speziell für die Herstellung eines 60-Grad-Befestigungslochs für mitlaufende Spitzen des Reitstocks von Drehmaschinen konzipiert. Ihr 60-Grad-Winkel entspricht stark nicht dem 135-Grad- oder 140-Grad-Winkel moderner Primärbohrer. Durch diese Fehlanpassung splittern sofort die Außenecken Ihrer teuren Hartmetallbohrer ab. Verwenden Sie immer ein spezielles Werkzeug mit passendem Spitzenwinkel.
Da das Ziel eher eine extreme Positionsgenauigkeit als ein Materialabtrag ist, sollten Sie das Werkzeug langsamer laufen lassen als Ihren Primärbohrer. Eine branchenübliche Praxis besteht darin, die Vorschubgeschwindigkeit auf 50 bis 80 Prozent des empfohlenen Vorschubs für einen Standardbohrer mit demselben Durchmesser zu reduzieren. Die Spindelgeschwindigkeit kann ähnlich bleiben, der reduzierte Vorschub sorgt jedoch für einen sanften, kontrollierten Eintritt, der verhindert, dass das starre Werkzeug beim Aufprall seine eigenen Kanten absplittert.
Die Tiefe muss sorgfältig kontrolliert werden, um eine angemessene Führung zu gewährleisten, ohne dass es zu Problemen bei der Spanabfuhr kommt. Der Industriestandard schreibt vor, dass das Loch normalerweise bis zu einer Tiefe gebohrt werden sollte, die dem 1,5- bis 3-fachen des Bohrerdurchmessers entspricht.
Das mechanische Ziel besteht darin, gerade so tief zu bohren, dass die zylindrischen Ränder des Primärbohrers vollständig in das Loch eindringen, bevor die Spitze beginnt, am Boden neues Material zu schneiden. Tieferes Bohren bietet keine zusätzliche Stabilität und kann Späne festhalten, was zu Kühlmittelmangel, Hitzestau und möglichem Werkzeugbruch führen kann.