
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 21-09-2026 Asal: Lokasi


Mencapai lubang dengan toleransi yang ketat sangat sulit dilakukan di lantai pabrik. Bor putar standar unggul dalam memonopoli material dengan cepat. Namun, mereka gagal total ketika gambar Anda menuntut penyelesaian permukaan tanpa cela yang dikombinasikan dengan akurasi dimensi yang tepat. Kesenjangan spesifik dalam kemampuan pemesinan ini memerlukan perkakas khusus.
Bagi masinis dan insinyur manufaktur yang secara aktif berupaya mengoptimalkan jalur produksi, menghilangkan komponen bekas pada operasi akhir adalah perjuangan sehari-hari. Memahami secara tepat kapan dan bagaimana menerapkan reamer sangat penting untuk memenangkan pertarungan tersebut. Panduan komprehensif ini mengeksplorasi mekanisme dasar finishing lubang presisi . Dengan membandingkan berbagai metode pengukuran lubang dan merinci prinsip teknik di balik cutter ini, kami akan mengkaji mengapa peningkatan ke perkakas premium adalah solusi paling efektif untuk mencapai akurasi berulang dalam operasi pemesinan tingkat lanjut.
Pengeboran vs. Reaming: Latihan standar menciptakan rongga awal. Reamer adalah instrumen penting yang dirancang khusus untuk memperbesar, memperhalus, dan menyempurnakan yang memiliki toleransi mikro yang tepat.
Keunggulan Material: Berinvestasi pada karbida padat secara signifikan memperpanjang masa pakai alat. Baja ini tahan terhadap aplikasi panas tinggi dan menghasilkan permukaan akhir yang unggul dibandingkan alternatif baja berkecepatan tinggi tradisional.
Optimasi CNC: Memanfaatkan pengaturan otomatis dengan kecepatan, pengumpanan, dan ukuran lubang pra-pengeboran yang optimal menghilangkan kesalahan manusia. Hal ini memastikan keakuratan yang sangat dapat diulang di seluruh proses produksi bervolume tinggi.
Efisiensi Biaya: Peralatan finishing premium mempunyai biaya pengadaan di muka yang lebih tinggi. Namun mereka secara drastis mengurangi tingkat penolakan suku cadang, yang pada akhirnya menurunkan biaya per suku cadang sebenarnya di lingkungan manufaktur dengan toleransi yang ketat.
Pemilihan Alat yang Strategis: Pemilihan pemotong yang optimal bergantung sepenuhnya pada material benda kerja, toleransi yang diperlukan, dan skala produksi fasilitas Anda.
Bayangkan skenario ini di lantai toko. Manifold luar angkasa yang kompleks baru saja menyelesaikan empat jam penggilingan dan pembubutan yang berat. Pada pengoperasian terakhir, bor putar standar sedikit mengembara. Ini meninggalkan lubang pin dowel yang terlalu besar hanya setengah seperseribu inci. Kesalahan mikroskopis tunggal itu mengubah komponen yang sangat mahal menjadi besi tua. Hal ini menyoroti keterbatasan yang melekat pada latihan standar. Karena geometri dua seruling dan tepi pahatnya, bor secara alami cenderung berjalan sedikit saat masuk kecuali terlihat sempurna. Bahkan dalam pengaturan yang sangat kaku, gaya geser yang agresif menyebabkan alat tersebut membelok. Hasilnya? Lubang yang berbentuk lobed, bermulut lonceng, atau memiliki ciri permukaan akhir yang kasar dan sobek.
Data industri terkini menunjukkan perubahan besar dalam persyaratan presisi di seluruh manufaktur global. Karena produksi kendaraan listrik dan perakitan dirgantara menuntut komponen yang lebih ringan dan kuat, margin kesalahan praktis telah hilang. Intelijen pasar mengungkapkan bahwa persyaratan teknik bergeser dengan cepat dari toleransi standar IT8 atau IT9. Saat ini, para insinyur semakin menuntut klasifikasi IT6 atau bahkan IT5 untuk kesesuaian bantalan dan komponen dinamika fluida. Pengetatan di seluruh industri ini berarti bahwa hanya mengandalkan latihan memutar tradisional untuk pengukuran akhir adalah cara yang dijamin untuk menghasilkan keuntungan.
Dampak finansial dari akurasi yang buruk pada tahap akhir ini sangat buruk. Pembuatan lubang biasanya terjadi pada akhir siklus pemesinan. Waktu mesin, tenaga kerja, dan bahan mentah yang mahal telah dimasukkan ke dalam benda kerja. Bagaimana Anda melindungi investasi itu? Menerapkan berdedikasi alat finishing yang membosankan secara langsung mengurangi risiko ini. Hal ini memastikan bahwa dimensi akhir dapat diprediksi, konsisten, dan selaras dengan standar internasional yang ketat.
Untuk mengatasi ketidakakuratan yang diakibatkan oleh alat roughing yang agresif, masinis mengandalkan reamer. Struktur anatomi alat untuk membesarkan lubang berbeda secara signifikan dari bor standar. Umumnya menampilkan empat hingga delapan seruling dangkal, instrumen ini bisa lurus atau spiral. Pilihannya bergantung sepenuhnya pada bahan yang dipotong dan apakah aplikasinya berupa lubang buta atau lubang tembus. Tindakan pemotongan yang sebenarnya terjadi terutama pada tepi chamfer yang digerinda khusus di ujungnya. Sementara itu, tepi silinder di sepanjang seruling berfungsi untuk memandu alat melewati lubang.
Tidak seperti bor yang merobek logam dengan keras, alat untuk membesarkan lubang beroperasi berdasarkan prinsip penghilangan material secara mikroskopis. Geometrinya bergantung pada aksi gesekan atau geser halus. Karena pemotong bekerja dengan jumlah material yang sangat sedikit, gaya pemotongan radial berkurang drastis. Hal ini mencegah defleksi pahat, sehingga margin dapat bergesekan dengan dinding yang baru dipotong. Gosok ini menimbulkan efek terbakar. Ini menekan logam sedikit untuk menghasilkan permukaan seperti cermin yang terasa sangat halus saat disentuh.
Namun, penting untuk memahami kebenaran yang sulit. Alat untuk membesarkan lubang tidak dapat memperbaiki lubang yang dibor di lokasi yang salah. Juga tidak dapat meluruskan lubang yang sangat miring. Tujuan utamanya adalah ukuran dan finishing. Oleh karena itu, lubang yang sudah dibor harus dikontrol dengan hati-hati. Para masinis biasanya mengikuti aturan praktis matematika yang ketat. Sisakan sekitar dua hingga tiga persen dari diameter akhir sebagai cadangan stok. Menyisakan sekitar sepuluh hingga lima belas ribu inci untuk alat setengah inci memastikan ujung tombak terpasang dengan benar. Membiarkan terlalu sedikit bahan akan menyebabkan alat berdecit dan bergesekan, sehingga menyebabkan keausan dini. Sebaliknya, stok yang berlebihan menyebabkan pengepakan chip, obrolan, dan kerusakan alat yang parah.
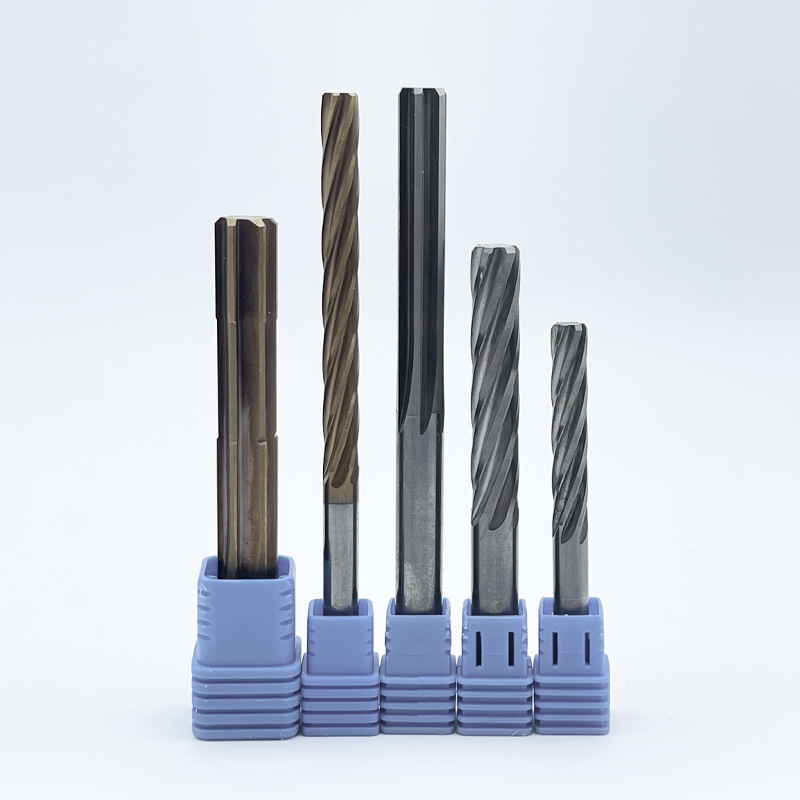
Memilih geometri dan substrat yang benar sangat penting untuk mencapai akurasi dimensi yang diinginkan. Industri manufaktur mengkategorikan instrumen ini berdasarkan komposisi material, metode aktuasi, dan aplikasi spesifiknya.
Untuk lingkungan produksi tinggi dan material yang sangat abrasif, alat untuk membesarkan lubang karbida berdiri sebagai juara yang tak terbantahkan. Diproduksi dari karbida tungsten butiran mikro padat, perkakas ini menawarkan kekerasan ekstrem dan stabilitas termal yang luar biasa. Mereka mempertahankan ujung tajamnya pada suhu yang jauh lebih tinggi daripada baja. Hal ini menjadikannya ideal untuk pemesinan paduan keras seperti besi tuang, aluminium silikon tinggi, dan baja tahan karat yang diperkeras. Meskipun biaya pengadaan awal lebih tinggi, masa pakai alat yang lebih lama menjadikannya pilihan paling ekonomis untuk produksi yang lama dan berkelanjutan.
Varian baja berkecepatan tinggi dan kobalt tetap menjadi pilihan yang sangat layak untuk skenario tertentu. Karena lebih keras dan tidak rapuh dibandingkan karbida, bahan ini jauh lebih mudah ditoleransi dalam pengaturan yang tidak terlalu kaku. Mesin bubut manual atau mesin bor yang lebih tua dimana sedikit getaran tidak dapat dihindari mendapat manfaat besar dari bahan-bahan ini. Mereka memberikan solusi yang sangat hemat biaya untuk proyek jangka pendek, pembuatan prototipe, atau saat mengerjakan material yang lebih lunak seperti baja ringan, kuningan, dan plastik.
Perbedaan antara perkakas yang dioperasikan dengan mesin dan perkakas manual terletak pada desain betis dan talangnya. Chucking reamer dibuat untuk peralatan mesin. Mereka memiliki talang yang pendek dan curam untuk memudahkan masuknya benda kerja dengan cepat. Sebaliknya, hand reamer memiliki ujung yang lebih panjang dan lancip secara bertahap. Lead-in yang diperpanjang ini membantu operator manusia menyelaraskan alat dengan sempurna menggunakan kunci pas. Ini mencegah pemotong mengikat atau menggigit logam secara tidak merata.
Dirancang khusus untuk lingkungan pusat permesinan modern yang sangat kaku dan otomatis, perkakas ini diproduksi dengan toleransi shank yang sangat presisi. Didesain dengan toleransi shank h6 agar terpasang dengan aman pada dudukan perkakas berperforma tinggi seperti chuck shrink-fit atau hidrolik, keunggulan utamanya adalah konsentrisitasnya yang tak tertandingi. Dengan meminimalkan pembacaan indikator total, a Alat untuk membesarkan lubang CNC memastikan pengulangan mutlak tanpa memerlukan intervensi operator terus-menerus.
Meskipun reaming merupakan pengecualian dalam menentukan ukuran, ini bukanlah satu-satunya metode yang tersedia. Memahami kapan harus menerapkan metode penyelesaian yang berbeda sangat penting untuk mengoptimalkan waktu siklus dan kualitas komponen.
Pengeboran menggunakan sisipan pemotongan satu titik yang dipasang pada batang bor untuk memperbesar rongga. Keuntungan besar dari membosankan adalah kemampuannya untuk memperbaiki posisi sebenarnya dan kelurusan lubang. Karena memotong pada satu sisi, maka menghasilkan lubang konsentris sempurna berdasarkan sumbu spindel mesin, terlepas dari seberapa bengkoknya lubang yang telah dibor sebelumnya. Namun, membosankan umumnya jauh lebih lambat dan kesulitan dengan diameter yang sangat kecil. Reaming, dengan desain multi-flute, secara signifikan lebih cepat namun akan mengikuti jalur yang ada pada lubang yang telah dibor sebelumnya.
Mengasah adalah proses pemesinan abrasif yang menggunakan mandrel berputar dengan batu abrasif untuk menggosok bagian dalam lubang. Proses ini biasanya dilakukan untuk mencapai penyelesaian mikro yang ekstrim atau menciptakan pola penetasan silang tertentu yang diperlukan untuk retensi oli dalam silinder mesin. Meskipun pengasahan memberikan toleransi yang paling ketat, hal ini memerlukan mesin khusus dan mandiri. Reaming diintegrasikan langsung ke dalam siklus CNC standar, membuatnya jauh lebih efisien untuk manufaktur presisi umum.
Operasi |
ISO Toleransi Khas |
Permukaan Selesai Ra |
Manfaat Utama dalam Produksi |
|---|---|---|---|
Pengeboran |
IT10 - IT12 |
3,2 - 6,3 mikron |
Tingkat pembuangan material yang tinggi; pembuatan rongga awal. |
Reaming |
IT6 - IT8 |
0,8 - 1,6 mikron |
Ukuran presisi cepat; permukaan akhir yang sangat baik; terintegrasi dengan mesin. |
Membosankan |
IT6 - IT7 |
0,8 - 1,6 mikron |
Memperbaiki posisi sebenarnya dan meluruskan lubang yang bengkok. |
Mengasah |
IT4 - IT5 |
0,1 - 0,4 mikron |
Penyelesaian mikro yang ekstrim; menangani bahan yang terlalu sulit untuk dipotong. |
Pengadaan perkakas berkualitas tinggi hanyalah langkah pertama. Untuk secara konsisten mencapai sepersepuluh dari seperseribu yang sulit dipahami, alat ini harus diterapkan dengan sempurna dalam lingkungan pemesinan.
Penyebab paling umum dibalik rusaknya lubang adalah parameter pemotongan yang salah. Jika Anda mendengar bunyi pekikan bernada tinggi selama siklus tersebut, kemungkinan besar laju pemberian pakan Anda terlalu rendah. Hal ini menyebabkan alat tersebut bergesekan dan bukannya terpotong. Aturan standar industri adalah menjalankan alat dengan kecepatan setengah dan dua kali laju pengumpanan bor standar dengan diameter yang sama. Menjaga RPM tetap rendah mencegah timbulnya panas berlebihan. Sementara itu, pemakanan yang lebih berat memastikan cutting edge tetap aktif bergerak di bawah lapisan permukaan yang diperkeras.
Penerapan cairan yang tepat benar-benar tidak dapat dinegosiasikan. Meskipun pengatur suhu penting, fungsi utama cairan pendingin di sini adalah pelumasan. Cairan pemotongan yang kaya dan berpelumas tinggi mencegah material benda kerja melakukan pengelasan mikro hingga ke tepi pemotongan. Fenomena bencana ini dikenal sebagai built-up edge. Jika ini terjadi, diameter efektif alat akan meningkat seketika. Hasilnya adalah lubang yang sangat besar dan tercungkil. Selain itu, cairan pendingin bertekanan tinggi diperlukan untuk mengeluarkan serpihan halus berbentuk tepung dari seruling, sehingga mencegah pengepakan serpihan.
Kekakuan dan keselarasan menentukan kesuksesan. Goyangan apa pun pada spindel atau dudukan pahat berpindah langsung ke benda kerja. Hal ini menyebabkan efek mulut lonceng (bell-mouth effect) dimana bagian atas lubang lebih lebar dibandingkan bagian bawah. Sangat disarankan untuk menggunakan collet atau penahan shrink-fit berpresisi tinggi. Pada mesin lama yang tidak dapat menjamin keselarasan spindel yang sempurna, penggunaan dudukan alat mengambang memungkinkan pemotong menyelaraskan dirinya dengan lubang yang telah dibor sebelumnya. Ini menyerap kesalahan konsentrisitas kecil dan melindungi toleransi akhir.
Ketika teknik modern beralih ke material yang lebih keras dan tahan panas, teknologi perkakas harus berkembang secara bersamaan. Karbida padat telah muncul sebagai standar dasar untuk fasilitas yang berfokus pada perbaikan berkelanjutan dan pengurangan sisa.
Saat mengevaluasi pengeluaran toko, hanya melihat harga pengadaan awal adalah sebuah jebakan. Metrik kesuksesan sebenarnya adalah biaya per lubang. Meskipun perkakas karbida padat mungkin harganya jauh lebih mahal dibandingkan perkakas baja berkecepatan tinggi, perkakas ini biasanya bertahan sepuluh hingga dua puluh kali lebih lama jika dipasang dengan benar. Masa pakai yang lebih lama ini berarti lebih sedikit penggantian alat dan mengurangi waktu henti alat berat secara drastis. Hal ini mengakhiri pengikisan komponen karena keausan alat yang bertahap dan tidak dapat diprediksi.
Sektor kedirgantaraan dan medis sering kali menggunakan bahan yang keras seperti titanium, Inconel, dan baja tahan karat martensit yang diperkeras. Paduan ini memiliki kekuatan tarik yang sangat besar. Mereka cenderung bekerja keras dengan cepat saat alat menyentuhnya. Baja berkecepatan tinggi segera terdegradasi ketika terkena tekanan termal tinggi yang dihasilkan oleh logam-logam ini. Namun, karbida padat mempertahankan integritas strukturalnya. Ini memastikan bahwa lubang pertama dan lubang keseribu berukuran persis sama.
Kinerja dasar karbida selanjutnya diperkuat melalui lapisan pengendapan uap fisik. Penerapan lapisan mikroskopis titanium aluminium nitrida atau titanium karbonitrida menambah kekerasan dan pelumasan permukaan yang ekstrim. Lapisan ini menurunkan koefisien gesekan. Hal ini memungkinkan chip meluncur keluar dari seruling dengan mudah sekaligus melindungi substrat karbida dari guncangan termal. Pada akhirnya, ini menghasilkan hasil akhir seperti cermin di dalam lubang.
Menelusuri katalog perkakas bisa sangat melelahkan. Untuk menyederhanakan proses seleksi dan menghindari kesalahan yang merugikan, para insinyur harus mengevaluasi tiga kriteria inti sebelum melakukan pembelian.
Geometri alat harus sesuai dengan karakteristik pembentukan serpihan logam yang Anda potong. Misalnya, desain seruling lurus sangat cocok untuk bahan rapuh seperti besi tuang atau kuningan, yang menghasilkan serpihan pendek berbentuk tepung. Sebaliknya, geometri seruling spiral mutlak diperlukan untuk material ulet seperti aluminium atau baja karbon rendah. Aksi spiral bertindak seperti auger, mengangkat serpihan yang berserabut dan terus menerus ke atas dan keluar dari lubang buta.
Insinyur harus hati-hati membaca grafik spesifikasi alat. Pemotong yang diproduksi dengan pita toleransi m7 akan menghasilkan ukuran lubang yang sedikit berbeda dari satu ground hingga toleransi H7. Selalu pastikan bahwa diameter pahat yang diproduksi dan batas toleransi spesifiknya sejajar sempurna dengan keterangan tinggi dan rendah pada gambar bagian Anda.
Terakhir, sumber peralatan Anda sangat penting. Carilah produsen yang memberikan dukungan teknis transparan, opsi geometri khusus, dan standar penggilingan presisi yang ketat. Sumber yang berkualitas tinggi pemotong pemesinan lubang memastikan bahwa instrumen yang Anda terapkan akan memiliki kinerja yang dapat diprediksi dan konsisten di seluruh batch produksi Anda yang paling menuntut.
Dalam dunia manufaktur presisi yang berisiko tinggi, cukup dekat adalah ungkapan yang memerlukan biaya. Meningkatkan persenjataan permesinan Anda untuk menyertakan reamer khusus adalah langkah yang tidak dapat dinegosiasikan untuk mencapai toleransi yang ketat terhadap lubang secara konsisten. Baik Anda melengkapi pusat permesinan baru dengan perkakas canggih atau meningkatkan ke karbida tahan lama untuk menangani paduan luar angkasa yang eksotis, menerapkan instrumen finishing yang tepat akan mengurangi tingkat kerusakan Anda secara drastis. Ini akan meningkatkan kualitas produksi Anda secara keseluruhan. Ketika akurasi adalah tujuan utama Anda, mengandalkan alat pengukuran khusus untuk operasi akhir Anda adalah investasi paling cerdas yang dapat dilakukan oleh bengkel mesin. Siap menghilangkan sisa dan mencapai toleransi sempurna setiap saat? Mengunjungi https://www.ssendmill.com untuk menjelajahi rangkaian lengkap solusi pembuatan lubang berkinerja tinggi yang dirancang untuk aplikasi spesifik Anda.
Pengeboran adalah operasi pengasaran agresif yang digunakan untuk membuat rongga awal dan menghilangkan material dalam jumlah besar secepat mungkin. Reaming adalah operasi penyelesaian akhir yang halus dan presisi yang digunakan untuk sedikit memperbesar lubang yang telah dibor sebelumnya, memastikan keakuratan dimensi yang tepat, kebulatan sempurna, dan permukaan akhir yang sangat halus.
Anda harus memilih karbida saat mengerjakan bahan keras dan abrasif seperti besi tuang, titanium, atau baja tahan karat. Hal ini juga diperlukan ketika menjalankan batch produksi bervolume tinggi di mana memaksimalkan masa pakai alat sangat penting, atau ketika Anda perlu mempertahankan toleransi mikro yang sangat ketat dalam jangka waktu lama tanpa menghentikan mesin untuk mengimbangi keausan alat.
Sebagai aturan umum industri, Anda harus menyisakan antara delapan hingga lima belas ribu inci bahan pada diameternya, yang setara dengan kira-kira dua hingga tiga persen dari total ukuran perkakas. Membiarkan terlalu sedikit bahan akan menyebabkan pemotong bergesekan dan mengkilat, bukannya memotong, sedangkan jika terlalu banyak dapat menyebabkan pengepakan serpihan, obrolan, atau kerusakan alat.
Meskipun perkakas seperti end mill atau bore bar dapat menyelesaikan lubang, reamer khusus dirancang secara khusus dengan banyak flute dan margin pemandu berbentuk silinder. Geometri unik ini memungkinkan mereka mengukur lubang secara sempurna hingga toleransi yang ketat dalam sekali terjun cepat, menjadikannya jauh lebih efisien dan dapat diprediksi untuk operasi pengukuran volume tinggi.
Lubang yang terlalu besar biasanya disebabkan oleh keruntuhan mekanis, penyelarasan spindel yang tidak tepat, kecepatan dan pengumpanan yang salah, atau pengepakan chip di dalam seruling. Menjalankan RPM terlalu tinggi adalah kesalahan umum. Memastikan pengaturan yang sangat kaku, menggunakan cairan pendingin bertekanan tinggi untuk mencegah tepian yang menumpuk, dan menggunakan dudukan alat mengambang dapat secara efektif mengurangi masalah ini dan mengembalikan toleransi lubang bor Anda.
Aturan pemesinan standar adalah menjalankan alat untuk membesarkan lubang dengan setengah kecepatan spindel dan dua kali kecepatan pengumpanan bor putar dengan diameter yang sama persis. RPM yang lebih rendah mencegah penumpukan panas dan keausan pahat, sementara laju pengumpanan yang tinggi memaksa tepi tajam menembus ke bawah lapisan pengerasan kerja yang ditinggalkan oleh operasi pengeboran sebelumnya.
Permukaan akhir yang robek atau kasar biasanya menunjukkan kurangnya pelumasan yang tepat, persediaan stok yang tidak memadai, atau masalah evakuasi serpihan. Jika tepian yang menumpuk terbentuk pada bibir pemotongan karena pelumasan cairan pendingin yang buruk, serpihan yang dilas tersebut akan mencungkil dinding lubang. Pastikan Anda menggunakan cairan pemotong berkualitas tinggi dan menyisakan cukup bahan agar alat dapat mengambil serpihan, bukan hanya menggosok logam.


