
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-21 Pinagmulan: Site


Ang pagpindot sa isang mahigpit na tolerance bore ay kilala na mahirap sa sahig ng tindahan. Ang mga karaniwang twist drill ay mahusay sa pagho-hogging ng materyal nang mabilis. Nanghihinayang ang mga ito, gayunpaman, kapag ang iyong pagguhit ay nangangailangan ng isang walang kamali-mali na pagtatapos sa ibabaw na sinamahan ng eksaktong dimensional na katumpakan. Ang partikular na puwang na ito sa kakayahan sa machining ay nangangailangan ng espesyal na tooling.
Para sa mga machinist at manufacturing engineer na aktibong naghahangad na i-optimize ang mga linya ng produksyon, ang pag-aalis ng mga na-scrap na bahagi sa huling operasyon ay isang araw-araw na labanan. Ang tiyak na pag-unawa kung kailan at kung paano ipatupad ang mga reamer ay kritikal para manalo sa labanang iyon. Tinutuklas ng komprehensibong gabay na ito ang pangunahing mekanika ng katumpakan na pagtatapos ng butas . Sa pamamagitan ng paghahambing ng iba't ibang paraan ng bore sizing at pagdedetalye sa mga prinsipyo ng engineering sa likod ng mga cutter na ito, susuriin natin kung bakit ang pag-upgrade sa premium tooling ang pinakamabisang solusyon para sa pagkamit ng paulit-ulit na katumpakan sa mga advanced na operasyon ng machining.
Pagbabarena kumpara sa Reaming: Ang mga karaniwang drill ay lumilikha ng paunang lukab. Ang mga reamer ay mga mahahalagang instrumento na partikular na idinisenyo upang palakihin, makinis, at perpekto na may mga eksaktong micro-tolerance.
Materyal na Superiority: Ang pamumuhunan sa solid carbide ay makabuluhang nagpapahaba ng buhay ng tool. Nakatiis ito sa mga application na may mataas na init at naghahatid ng higit na mahusay na mga pagtatapos sa ibabaw kumpara sa tradisyonal na mga alternatibong high-speed na bakal.
Pag-optimize ng CNC: Ang paggamit ng mga automated na pag-setup na may tamang bilis, feed, at pinakamainam na sukat ng butas na pre-drilled ay nag-aalis ng pagkakamali ng tao. Tinitiyak nito ang lubos na paulit-ulit na katumpakan sa mga pagpapatakbo ng produksyon na may mataas na dami.
Cost-Efficiency: Ang mga premium na tool sa pagtatapos ay nagdadala ng mas mataas na gastos sa paunang pagbili. Gayunpaman, lubos nilang binabawasan ang mga rate ng pagtanggi ng bahagi, sa huli ay nagpapababa ng tunay na cost-per-part sa mga kapaligiran sa pagmamanupaktura ng mahigpit na pagpaparaya.
Madiskarteng Pagpili ng Tool: Ang pagpili ng pinakamainam na cutter ay ganap na nakasalalay sa materyal ng workpiece, ang kinakailangang tolerance, at ang laki ng produksyon ng iyong pasilidad.
Isipin ang senaryo na ito sa sahig ng tindahan. Ang isang kumplikadong aerospace manifold ay katatapos lang ng apat na oras ng mabigat na paggiling at pag-ikot. Sa pinakahuling operasyon, ang isang karaniwang twist drill ay bahagyang gumagala. Nag-iiwan ito ng dowel pin hole na sobrang laki ng kalahating libo lang ng isang pulgada. Ang nag-iisang mikroskopikong error na iyon ay ginawang scrap metal ang isang napakamahal na bahagi. Itinatampok nito ang likas na limitasyon ng mga karaniwang drills. Dahil sa kanilang two-flute geometry at chisel edge, ang mga drill ay natural na lumakad nang bahagya sa pagpasok maliban kung perpektong batik-batik. Kahit na sa napakahigpit na mga setup, ang mga agresibong puwersa ng paggugupit ay nagiging sanhi ng paglihis ng tool. Ang resulta? Mga butas na lobed, bell-mouthed, o nailalarawan sa isang magaspang, punit-punit na ibabaw.
Ang kamakailang data ng industriya ay nagpapakita ng napakalaking pagbabago sa mga kinakailangan sa katumpakan sa buong pandaigdigang pagmamanupaktura. Habang ang paggawa ng mga de-koryenteng sasakyan at aerospace assemblies ay nangangailangan ng mas magaan at mas malakas na mga bahagi, ang margin para sa error ay halos nawala. Ang market intelligence ay nagpapakita na ang mga kinakailangan sa engineering ay mabilis na lumilipat mula sa karaniwang IT8 o IT9 tolerance. Ngayon, ang mga inhinyero ay lalong humihiling ng mga klasipikasyon ng IT6 o kahit na IT5 para sa mga bearing fit at mga bahagi ng fluid dynamics. Ang pagpapahigpit sa buong industriya na ito ay nangangahulugan na ang pag-asa lamang sa mga tradisyonal na twist drill para sa pangwakas na sukat ay isang garantisadong paraan upang kumita.
Ang epekto sa pananalapi ng mahinang katumpakan sa huling yugtong ito ay mapangwasak. Karaniwang nangyayari ang Holemaking sa pinakadulo ng isang ikot ng machining. Ang oras ng makina, paggawa, at mamahaling hilaw na materyales ay nahuhulog na sa workpiece. Paano mo pinoprotektahan ang pamumuhunan na iyon? Pagpapatupad ng nakatuon Ang mga bore finishing tool ay direktang nagpapagaan sa panganib na ito. Tinitiyak nito na ang mga panghuling dimensyon ay predictable, pare-pareho, at perpektong naaayon sa mahigpit na mga internasyonal na pamantayan.
Upang malutas ang mga kamalian na naiwan ng mga agresibong roughing tool, umaasa ang mga machinist sa mga reamer. Ang anatomical na istraktura ng isang reamer ay makabuluhang naiiba mula sa isang karaniwang drill. Karaniwang nagtatampok ng apat hanggang walong mababaw na plauta, ang mga instrumentong ito ay maaaring tuwid o spiral. Ang pagpili ay ganap na nakasalalay sa materyal na pinuputol at kung ang aplikasyon ay isang blind o through-hole. Ang aktwal na pagkilos ng pagputol ay nangyayari lalo na sa partikular na ground chamfered na gilid sa dulo. Samantala, ang mga cylindrical margin sa kahabaan ng mga flute ay nagsisilbing gabay sa tool nang diretso sa butas.
Hindi tulad ng isang drill na marahas na pumupunit ng metal, ang isang reamer ay gumagana sa isang prinsipyo ng microscopic material removal. Ang geometry ay umaasa sa isang mahusay na pag-scrape o paggugupit na aksyon. Dahil ang pamutol ay nakikipag-ugnayan sa isang hindi kapani-paniwalang maliit na halaga ng materyal, ang radial cutting forces ay lubhang nabawasan. Pinipigilan nito ang pagpapalihis ng tool, na nagpapahintulot sa mga gilid na kuskusin laban sa mga bagong putol na dingding. Ang pagkuskos na ito ay lumilikha ng isang nasusunog na epekto. Bahagyang pinipiga nito ang metal upang magbunga ng mala-salamin na ibabaw na finish na ganap na makinis sa pagpindot.
Gayunpaman, napakahalaga na maunawaan ang isang mahirap na katotohanan. Hindi maitama ng reamer ang isang butas na na-drill sa maling lokasyon. Hindi rin nito maaaring ituwid ang isang malubhang angled bore. Ang tanging layunin nito ay sizing at finishing. Samakatuwid, ang pre-drilled hole ay dapat na maingat na kontrolin. Karaniwang sinusunod ng mga machinist ang isang mahigpit na panuntunang pang-matematika. Mag-iwan ng humigit-kumulang dalawa hanggang tatlong porsyento ng huling diameter bilang stock allowance. Ang pag-iwan ng humigit-kumulang sampu hanggang labinlimang libo ng isang pulgada para sa isang kalahating pulgadang tool ay nagsisiguro na ang mga cutting edge ay maayos na gumagana. Ang pag-iiwan ng masyadong maliit na materyal ay nagiging sanhi ng pag-irit at pagkuskos ng tool, na humahantong sa maagang pagkasira. Sa kabaligtaran, ang labis na stock ay nagiging sanhi ng pag-iimpake ng chip, satsat, at sakuna na pagkasira ng tool.
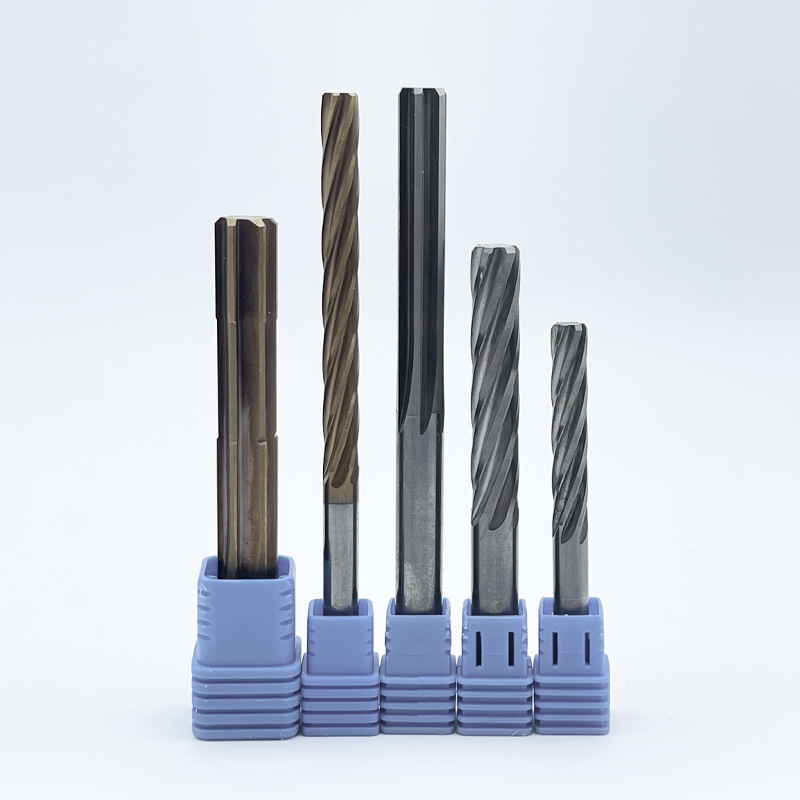
Ang pagpili ng tamang geometry at substrate ay kritikal para sa pagkamit ng nais na katumpakan ng dimensyon. Kinakategorya ng industriya ng pagmamanupaktura ang mga instrumentong ito batay sa kanilang materyal na komposisyon, paraan ng actuation, at partikular na aplikasyon.
Para sa mga kapaligirang may mataas na produksyon at mga materyal na napakasakit, ang carbide reamer ang tumatayo bilang hindi mapag-aalinlanganang kampeon. Ginawa mula sa solid micro-grain tungsten carbide, ang mga tool na ito ay nag-aalok ng matinding tigas at pambihirang thermal stability. Pinapanatili nila ang kanilang matalim na pagputol sa mas mataas na temperatura kaysa sa bakal. Ginagawa nitong mainam ang mga ito para sa pagmachining ng mga matigas na haluang metal tulad ng cast iron, high-silicon aluminum, at hardened stainless steel. Bagama't mas mataas ang paunang gastos sa pagkuha, ang pinahabang buhay ng tool ay ginagawa silang pinakamatipid na pagpipilian para sa mahaba, patuloy na pagpapatakbo ng produksyon.
Ang mga high-speed na bakal at cobalt na variant ay nananatiling lubos na magagamit na mga opsyon para sa mga partikular na sitwasyon. Dahil mas matigas at mas malutong ang mga ito kaysa sa carbide, mas mapagpatawad ang mga ito sa mga hindi gaanong mahigpit na setup. Ang mga lumang manu-manong lathe o drill press kung saan ang mga bahagyang panginginig ng boses ay hindi maiiwasang makinabang nang malaki mula sa mga materyales na ito. Nagbibigay ang mga ito ng lubos na cost-effective na solusyon para sa mga short-run na proyekto, prototyping, o kapag gumagawa ng mas malalambot na materyales gaya ng mild steel, brass, at plastics.
Ang pagkakaiba sa pagitan ng machine-operated at manual na mga tool ay nakasalalay sa kanilang mga shank at chamfer na disenyo. Ang mga chucking reamer ay ginawa para sa mga machine tool. Nagtatampok ang mga ito ng maikli, matarik na chamfer upang mapadali ang mabilis na pagpasok sa workpiece. Sa kabaligtaran, ang mga hand reamer ay nagtatampok ng mas mahaba, unti-unting taper sa dulo. Ang pinahabang lead-in na ito ay nakakatulong sa isang operator ng tao na ihanay nang perpekto ang tool gamit ang isang tap wrench. Pinipigilan nito ang pamutol mula sa pagbubuklod o pagkagat sa metal nang hindi pantay.
Partikular na inengineered para sa automated, napakahigpit na kapaligiran ng mga modernong machining center, ang mga tool na ito ay ginawa gamit ang mga ultra-precise shank tolerance. Dinisenyo na may h6 shank tolerance upang ligtas na magkasya sa mga may hawak ng tool na may mataas na pagganap tulad ng shrink-fit o hydraulic chuck, ang kanilang pangunahing bentahe ay walang kaparis na concentricity. Sa pamamagitan ng pagliit ng kabuuang pagbabasa ng indicator, a Tinitiyak ng CNC reamer ang ganap na pag-uulit nang hindi nangangailangan ng patuloy na interbensyon ng operator.
Bagama't katangi-tangi ang reaming para sa sizing, hindi lang ito ang available na paraan. Ang pag-unawa kung kailan maglalagay ng iba't ibang paraan ng pagtatapos ay mahalaga para sa pag-optimize ng mga oras ng pag-ikot at kalidad ng bahagi.
Ang boring ay gumagamit ng isang single-point cutting insert na naka-mount sa isang boring bar upang palakihin ang isang cavity. Ang napakalaking bentahe ng boring ay ang kakayahang itama ang totoong posisyon at tuwid na butas. Dahil pumuputol ito sa isang gilid, bumubuo ito ng perpektong concentric na butas batay sa axis ng spindle ng makina, hindi alintana kung gaano baluktot ang pre-drilled hole. Gayunpaman, ang boring sa pangkalahatan ay mas mabagal at nakikipagpunyagi sa napakaliit na diameter. Ang Reaming, kasama ang multi-flute na disenyo nito, ay makabuluhang mas mabilis ngunit bulag na susundan ang umiiral na landas ng pre-drilled hole.
Ang honing ay isang abrasive machining process na gumagamit ng umiikot na mandrel na may mga abrasive na bato upang kuskusin ang loob ng bore. Ang prosesong ito ay karaniwang nakalaan para sa pagkamit ng matinding micro-finishes o paglikha ng mga partikular na cross-hatch pattern na kinakailangan para sa pagpapanatili ng langis sa mga cylinder ng engine. Habang ang honing ay nagbibigay ng pinakamahigpit na posibleng pagpapaubaya, nangangailangan ito ng dalubhasang, standalone na makinarya. Direktang isinama ang Reaming sa karaniwang ikot ng CNC, na ginagawa itong mas mahusay para sa pangkalahatang pagmamanupaktura ng katumpakan.
Operasyon |
Karaniwang Pagpapahintulot na ISO |
Ibabaw Tapusin Ra |
Pangunahing Benepisyo sa Produksyon |
|---|---|---|---|
Pagbabarena |
IT10 - IT12 |
3.2 - 6.3 µm |
Mataas na rate ng pag-alis ng materyal; paunang paglikha ng cavity. |
Reaming |
IT6 - IT8 |
0.8 - 1.6 µm |
Mabilis na sukat ng katumpakan; mahusay na pagtatapos sa ibabaw; pinagsama-sama ng makina. |
Nakakatamad |
IT6 - IT7 |
0.8 - 1.6 µm |
Itinutuwid ang totoong posisyon at itinutuwid ang mga baluktot na butas. |
Honing |
IT4 - IT5 |
0.1 - 0.4 µm |
Extreme micro-finish; humahawak ng mga materyales na napakahirap putulin. |
Ang pagkuha ng mataas na kalidad na tool ay ang unang hakbang lamang. Upang patuloy na maabot ang mga mailap na ikasampung bahagi ng ika-1000, ang tool ay dapat na mailapat nang walang kamali-mali sa loob ng kapaligiran ng machining.
Ang pinakakaraniwang salarin sa likod ng isang wasak na butas ay hindi tamang mga parameter ng pagputol. Kung makarinig ka ng malakas na tili sa panahon ng pag-ikot, malamang na masyadong mababa ang rate ng iyong feed. Ito ay nagiging sanhi ng tool na kuskusin sa halip na maputol. Ang pamantayan ng industriya ay ang patakbuhin ang tool sa kalahati ng bilis at dalawang beses ang rate ng feed ng isang karaniwang drill na may parehong diameter. Ang pagpapanatiling mababa ang RPM ay pumipigil sa pagbuo ng labis na init. Samantala, ang mas mabigat na feed ay nagsisiguro na ang mga cutting edge ay mananatiling aktibo sa ilalim ng work-hardened surface layer.
Ang wastong paggamit ng likido ay ganap na hindi mapag-usapan. Bagama't mahalaga ang pagkontrol sa temperatura, ang pangunahing pag-andar ng coolant dito ay pagpapadulas. Pinipigilan ng isang mayaman, mataas na lubricity cutting fluid ang workpiece material mula sa micro-welding hanggang sa cutting edge. Ang mapaminsalang phenomenon na ito ay kilala bilang built-up edge. Kung nangyari ito, ang epektibong diameter ng tool ay agad na tumataas. Ang resulta ay isang napakalaking, malalim na gouged bore. Higit pa rito, kailangan ng high-pressure coolant upang ma-flush ang pinong, powdery chips sa mga flute, na pumipigil sa pag-pack ng chip.
Ang katigasan at pagkakahanay ay nagdidikta ng tagumpay. Anumang umaalog-alog sa spindle o ang tool holder ay direktang inilipat sa workpiece. Nagiging sanhi ito ng nakakatakot na epekto ng kampana kung saan ang tuktok ng butas ay mas malawak kaysa sa ibaba. Ang paggamit ng mga high-precision collet o shrink-fit holder ay lubos na inirerekomenda. Sa mas lumang mga makina kung saan hindi matitiyak ang perpektong pagkakahanay ng spindle, ang paggamit ng lumulutang na tool holder ay nagbibigay-daan sa cutter na mag-self-align sa pre-drilled hole. Ito ay sumisipsip ng mga menor de edad na concentricity error at pinoprotektahan ang huling pagpapaubaya.
Habang lumilipat ang modernong engineering patungo sa mas mahirap, mas maraming materyal na lumalaban sa init, ang teknolohiya ng tooling ay dapat na magkasabay na mag-evolve. Ang solid carbide ay lumitaw bilang baseline na pamantayan para sa mga pasilidad na nakatuon sa patuloy na pagpapabuti at pagbawas ng scrap.
Kapag sinusuri ang mga gastos sa tindahan, ang pagtingin lamang sa paunang presyo ng pagbili ay isang bitag. Ang tunay na sukatan ng tagumpay ay ang cost-per-hole. Bagama't ang isang solid carbide tool ay maaaring magastos nang malaki sa unahan kaysa sa isang high-speed steel na katumbas, ito ay karaniwang tumatagal ng sampu hanggang dalawampung beses na mas mahaba kapag na-dial in nang tama. Ang pinahabang buhay na ito ay nangangahulugan ng mas kaunting mga pagbabago sa tool at lubhang nabawasan ang downtime ng makina. Tinatapos nito ang pag-scrap ng mga bahagi dahil sa hindi mahuhulaan, unti-unting pagkasira ng tool.
Ang mga sektor ng aerospace at medikal ay madalas na gumagamit ng hindi mapagpatawad na mga materyales tulad ng titanium, Inconel, at mga pinatigas na martensitic na hindi kinakalawang na asero. Ang mga haluang ito ay nagtataglay ng napakalaking lakas ng makunat. Malamang na mabilis silang tumigas kapag nahawakan sila ng tool. Ang high-speed na bakal ay halos agad na bumababa kapag nalantad sa mataas na thermal stress na nabuo ng mga metal na ito. Gayunpaman, ang solid carbide ay nagpapanatili ng integridad ng istruktura nito. Tinitiyak nito na ang unang bore at ang thousandth bore ay eksaktong pareho.
Ang baseline performance ng carbide ay higit na pinalaki sa pamamagitan ng mga physical vapor deposition coatings. Ang paglalapat ng mga mikroskopikong layer ng titanium aluminum nitride o titanium carbonitride ay nagdaragdag ng matinding tigas at lubricity sa ibabaw. Ang mga coatings na ito ay nagpapababa ng koepisyent ng friction. Nagbibigay-daan ito sa mga chips na mag-slide palabas ng mga flute nang walang kahirap-hirap habang pinoprotektahan ang carbide substrate mula sa thermal shock. Sa huli, nagbubunga ito ng mala-salamin na pagtatapos sa loob ng bore.
Ang paglalakad sa isang katalogo ng tooling ay maaaring maging napakalaki. Upang i-streamline ang proseso ng pagpili at maiwasan ang mga magastos na pagkakamali, dapat suriin ng mga inhinyero ang tatlong pangunahing pamantayan bago bumili.
Dapat tumugma ang geometry ng tool sa mga katangiang bumubuo ng chip ng metal na iyong pinuputol. Halimbawa, ang mga tuwid na disenyo ng flute ay mahusay para sa mga malutong na materyales tulad ng cast iron o brass, na gumagawa ng maikli at may pulbos na chips. Sa kabaligtaran, ang spiral flute geometries ay talagang kailangan para sa mga ductile na materyales tulad ng aluminyo o mababang carbon na bakal. Ang spiral action ay kumikilos tulad ng isang auger, nagbubuhat ng mga stringy, tuloy-tuloy na mga chips pataas at palabas sa isang blind hole.
Dapat na maingat na basahin ng mga inhinyero ang mga tsart ng detalye ng tool. Ang isang pamutol na ginawa sa isang m7 tolerance band ay gagawa ng isang bahagyang naiibang laki ng butas kaysa sa isang ground sa isang H7 tolerance. Palaging i-verify na ang ginawang diameter ng tool at ang mga partikular na limitasyon sa pagpapaubaya nito ay ganap na naaayon sa mataas at mababang callout sa iyong bahaging pagguhit.
Sa wakas, ang pinagmulan ng iyong tooling ay napakahalaga. Maghanap ng mga manufacturer na nagbibigay ng transparent na teknikal na suporta, mga custom na opsyon sa geometry, at mahigpit na mga pamantayan sa paggiling ng katumpakan. Pagkuha ng mataas na kalidad Tinitiyak ng hole machining cutter na ang mga instrumento na iyong ipinapatupad ay gaganap nang predictably at pare-pareho sa iyong pinaka-hinihingi na mga batch ng produksyon.
Sa mundong may mataas na stake ng precision manufacturing, malapit na ang isang parirala na nagkakahalaga ng pera. Ang pag-upgrade ng iyong machining arsenal upang isama ang mga dalubhasang reamer ay isang hindi mapag-usapan na hakbang para sa patuloy na pagkamit ng mahigpit na pagtitiis. Gumagamit ka man ng isang bagong-bagong machining center na may makabagong tool o nag-a-upgrade sa matibay na carbide upang matugunan ang mga kakaibang aerospace alloys, ang pagpapatupad ng mga tamang instrumento sa pagtatapos ay lubhang makakabawas sa iyong mga scrap rate. Itataas nito ang iyong pangkalahatang kalidad ng produksyon. Kapag ang katumpakan ang iyong pangunahing layunin, ang pag-asa sa mga nakalaang tool sa pagpapalaki para sa iyong mga huling operasyon ang pinakamatalinong pamumuhunan na magagawa ng isang machine shop. Handa nang alisin ang mga scrap at pindutin ang perpektong pagpapaubaya sa bawat oras? Bisitahin https://www.ssendmill.com upang galugarin ang isang buong hanay ng mga solusyon sa paggawa ng holemaking na may mataas na pagganap na ginawa para sa iyong partikular na aplikasyon.
Ang pagbabarena ay isang agresibong operasyon ng roughing na ginagamit upang lumikha ng paunang lukab at alisin ang malalaking halaga ng materyal sa lalong madaling panahon. Ang reaming ay isang maselang, precision finishing operation na ginagamit upang bahagyang palakihin ang pre-drilled na butas na iyon, na tinitiyak ang eksaktong dimensional na katumpakan, perpektong bilog, at napakakinis na surface finish.
Dapat kang pumili ng carbide kapag nagmi-machining ng matitigas, nakasasakit na mga materyales tulad ng cast iron, titanium, o hindi kinakalawang na asero. Kinakailangan din ito kapag nagpapatakbo ng mga batch ng produksyon na may mataas na dami kung saan kritikal ang pag-maximize sa buhay ng tool, o kapag kailangan mong mapanatili ang napakahigpit na micro-tolerance sa loob ng mahabang panahon nang hindi pinipigilan ang makina upang mabayaran ang pagkasira ng tool.
Bilang pangkalahatang tuntunin sa industriya, dapat kang mag-iwan sa pagitan ng walo at labinlimang libo ng isang pulgada ng materyal sa diameter, na katumbas ng humigit-kumulang dalawa hanggang tatlong porsyento ng kabuuang sukat ng tool. Ang pag-iwan ng masyadong maliit na materyal ay magiging sanhi ng pamutol at pagsunog sa halip na maputol, habang ang pag-iwan ng masyadong maraming ay maaaring magdulot ng pag-iimpake ng chip, satsat, o pagkasira ng tool.
Habang ang mga tool tulad ng end mill o boring bar ay tiyak na makakapagtapos ng mga butas, ang mga dedikadong reamer ay partikular na idinisenyo na may maraming flute at cylindrical guiding margin. Ang kakaibang geometry na ito ay nagbibigay-daan sa kanila na ganap na sukatin ang isang butas hanggang sa masikip na mga tolerance sa isang solong, mabilis na pag-ulos, na ginagawang mas mahusay at predictable ang mga ito para sa mga pagpapatakbo ng mataas na volume.
Ang malalaking butas ay karaniwang resulta ng mekanikal na runout, hindi wastong pag-align ng spindle, maling bilis at feed, o chip packing sa loob ng mga flute. Ang pagpapatakbo ng RPM ng masyadong mataas ay isang karaniwang pagkakamali. Ang pagtitiyak ng napakahigpit na setup, paggamit ng high-pressure coolant para maiwasan ang built-up na gilid, at paggamit ng floating tool holder ay epektibong mapapagaan ang mga isyung ito at maibabalik ang iyong mga bores sa tolerance.
Ang karaniwang tuntunin sa machining ay patakbuhin ang iyong reamer sa kalahati ng bilis ng spindle at dalawang beses sa rate ng feed ng isang twist drill na may eksaktong parehong diameter. Pinipigilan ng mas mababang RPM ang pag-ipon ng init at pagkasira ng tool, habang pinipilit ng mabigat na feed rate ang mga cutting edge na tumagos sa ilalim ng work-hardened layer na iniwan ng nakaraang operasyon ng pagbabarena.
Ang punit o magaspang na ibabaw na finish ay karaniwang tumutukoy sa kakulangan ng wastong pagpapadulas, hindi sapat na stock allowance, o mga isyu sa paglikas ng chip. Kung mabuo ang built-up na gilid sa cutting lips dahil sa mahinang coolant lubricity, ang mga welded chips na iyon ay bubutas sa mga dingding ng bore. Tiyaking gumagamit ka ng de-kalidad na cutting fluid at nag-iiwan ng sapat na materyal para sa tool na aktwal na kumuha ng chip sa halip na kuskusin lamang ang metal.


