
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.09.2026 Herkunft: Website


Das Treffen einer Bohrung mit engen Toleranzen ist in der Werkstatt bekanntermaßen schwierig. Standard-Spiralbohrer zeichnen sich durch eine schnelle Materialzerspanung aus. Sie versagen jedoch kläglich, wenn Ihre Zeichnung eine makellose Oberflächenbeschaffenheit in Kombination mit exakter Maßhaltigkeit erfordert. Diese spezifische Lücke in der Bearbeitungsfähigkeit erfordert spezielle Werkzeuge.
Für Maschinisten und Fertigungsingenieure, die aktiv an der Optimierung von Produktionslinien arbeiten, ist die Beseitigung von Ausschussteilen im letzten Arbeitsgang ein täglicher Kampf. Um diesen Kampf zu gewinnen, ist es entscheidend, genau zu verstehen, wann und wie Reibahlen eingesetzt werden müssen. Dieser umfassende Leitfaden untersucht die grundlegende Mechanik von Präzisions-Lochbearbeitung . Indem wir verschiedene Methoden zur Bohrungsgrößenbestimmung vergleichen und die technischen Prinzipien hinter diesen Fräsern im Detail erläutern, werden wir untersuchen, warum die Aufrüstung auf Premium-Werkzeuge die effektivste Lösung ist, um bei anspruchsvollen Bearbeitungsvorgängen wiederholbare Genauigkeit zu erreichen.
Bohren vs. Reiben: Standardbohrer erzeugen den ersten Hohlraum. Reibahlen sind unverzichtbare Instrumente, die speziell zum Vergrößern, Glätten und Perfektionieren von Bohrungen auf exakte Mikrotoleranzen entwickelt wurden.
Materialüberlegenheit: Die Investition in Vollhartmetall verlängert die Werkzeugstandzeit erheblich. Es widersteht Anwendungen mit hoher Hitze und liefert im Vergleich zu herkömmlichen Schnellarbeitsstahlalternativen eine hervorragende Oberflächengüte.
CNC-Optimierung: Durch die Verwendung automatisierter Setups mit den richtigen Geschwindigkeiten, Vorschüben und optimalen vorgebohrten Lochgrößen werden menschliche Fehler vermieden. Dies gewährleistet eine hohe Wiederholgenauigkeit bei Produktionsläufen mit hohen Stückzahlen.
Kosteneffizienz: Premium-Endbearbeitungswerkzeuge sind mit höheren Vorabbeschaffungskosten verbunden. Dennoch reduzieren sie die Ausschussrate von Teilen drastisch und senken letztendlich die tatsächlichen Kosten pro Teil in Fertigungsumgebungen mit engen Toleranzen.
Strategische Werkzeugauswahl: Die Auswahl des optimalen Fräsers hängt vollständig vom Werkstückmaterial, der erforderlichen Toleranz und dem Produktionsumfang Ihrer Anlage ab.
Stellen Sie sich dieses Szenario in der Werkstatt vor. Ein komplexer Luft- und Raumfahrtverteiler hat gerade vier Stunden schweres Fräsen und Drehen hinter sich. Beim allerletzten Arbeitsgang wandert ein handelsüblicher Spiralbohrer leicht. Dadurch entsteht ein Passstiftloch, das nur einen halben Tausendstel Zoll überdimensioniert ist. Dieser einzige mikroskopische Fehler hat gerade ein sehr teures Bauteil in Schrott verwandelt. Dies verdeutlicht die inhärenten Einschränkungen von Standardbohrern. Aufgrund ihrer zweischneidigen Geometrie und der Meißelschneide neigen Bohrer naturgemäß dazu, beim Einstechen leicht zu wandern, sofern sie nicht perfekt ausgerichtet sind. Selbst bei sehr steifen Aufbauten führen die aggressiven Scherkräfte zu einer Durchbiegung des Werkzeugs. Das Ergebnis? Löcher, die gelappt oder trichterförmig sind oder sich durch eine raue, zerrissene Oberfläche auszeichnen.
Aktuelle Branchendaten zeigen eine massive Verschiebung der Präzisionsanforderungen in der globalen Fertigung. Da die Produktion von Elektrofahrzeugen und Luft- und Raumfahrtmontagen leichtere und stärkere Komponenten erfordern, ist die Fehlerquote praktisch verschwunden. Marktinformationen zeigen, dass sich die technischen Anforderungen rasch von den standardmäßigen IT8- oder IT9-Toleranzen entfernen. Heutzutage fordern Ingenieure zunehmend IT6- oder sogar IT5-Klassifizierungen für Lagerpassungen und Fluiddynamikkomponenten. Diese branchenweiten Verschärfungen bedeuten, dass die ausschließliche Verwendung herkömmlicher Spiralbohrer für die endgültige Dimensionierung eine garantierte Möglichkeit ist, Gewinne zu erzielen.
Die finanziellen Auswirkungen mangelnder Genauigkeit in dieser Endphase sind verheerend. Das Bohren erfolgt normalerweise ganz am Ende eines Bearbeitungszyklus. Maschinenzeit, Arbeitsaufwand und teure Rohstoffe stecken bereits im Werkstück. Wie schützen Sie diese Investition? Dedizierte Umsetzung Bohrungsbearbeitungswerkzeuge mindern dieses Risiko direkt. Dadurch wird sichergestellt, dass die endgültigen Abmessungen vorhersehbar, konsistent und perfekt auf strenge internationale Standards abgestimmt sind.
Um die Ungenauigkeiten, die aggressive Schruppwerkzeuge hinterlassen, zu beheben, greifen Maschinenbauer auf Reibahlen zurück. Der anatomische Aufbau einer Reibahle unterscheidet sich deutlich von einem Standardbohrer. Diese Instrumente verfügen im Allgemeinen über vier bis acht flache Flöten und können gerade oder spiralförmig sein. Die Wahl hängt ganz vom zu schneidenden Material ab und davon, ob es sich bei der Anwendung um eine Sack- oder Durchgangsbohrung handelt. Der eigentliche Schneidvorgang erfolgt hauptsächlich an der speziell geschliffenen, abgeschrägten Kante an der Spitze. Währenddessen dienen die zylindrischen Ränder entlang der Nuten dazu, das Werkzeug gerade durch die Bohrung zu führen.
Im Gegensatz zu einem Bohrer, der Metall mit Gewalt wegreißt, arbeitet eine Reibahle nach dem Prinzip der mikroskopischen Materialentfernung. Die Geometrie beruht auf einer feinen Schabe- oder Scherwirkung. Da der Fräser mit einer unglaublich geringen Materialmenge in Eingriff kommt, werden die radialen Schnittkräfte drastisch reduziert. Dadurch wird ein Abweichen des Werkzeugs verhindert und die Ränder können an den frisch geschnittenen Wänden reiben. Durch dieses Reiben entsteht ein Poliereffekt. Es komprimiert das Metall leicht, um eine spiegelähnliche Oberfläche zu erhalten, die sich völlig glatt anfühlt.
Es ist jedoch entscheidend, eine harte Wahrheit zu verstehen. Eine Reibahle kann ein an der falschen Stelle gebohrtes Loch nicht korrigieren. Es kann auch keine stark verwinkelte Bohrung begradigen. Sein einziger Zweck ist die Dimensionierung und Endbearbeitung. Daher muss das vorgebohrte Loch sorgfältig kontrolliert werden. Maschinisten folgen typischerweise einer strengen mathematischen Faustregel. Lassen Sie etwa zwei bis drei Prozent des Enddurchmessers als Aufmaß übrig. Lassen Sie etwa zehn bis fünfzehn Tausendstel Zoll für ein Werkzeug mit einem Durchmesser von einem halben Zoll übrig, um sicherzustellen, dass die Schneidkanten richtig eingreifen. Wenn zu wenig Material übrig bleibt, quietscht und reibt das Werkzeug und führt zu vorzeitigem Verschleiß. Umgekehrt führt ein zu hoher Lagerbestand zu Spanansammlungen, Rattern und katastrophalen Werkzeugbrüchen.
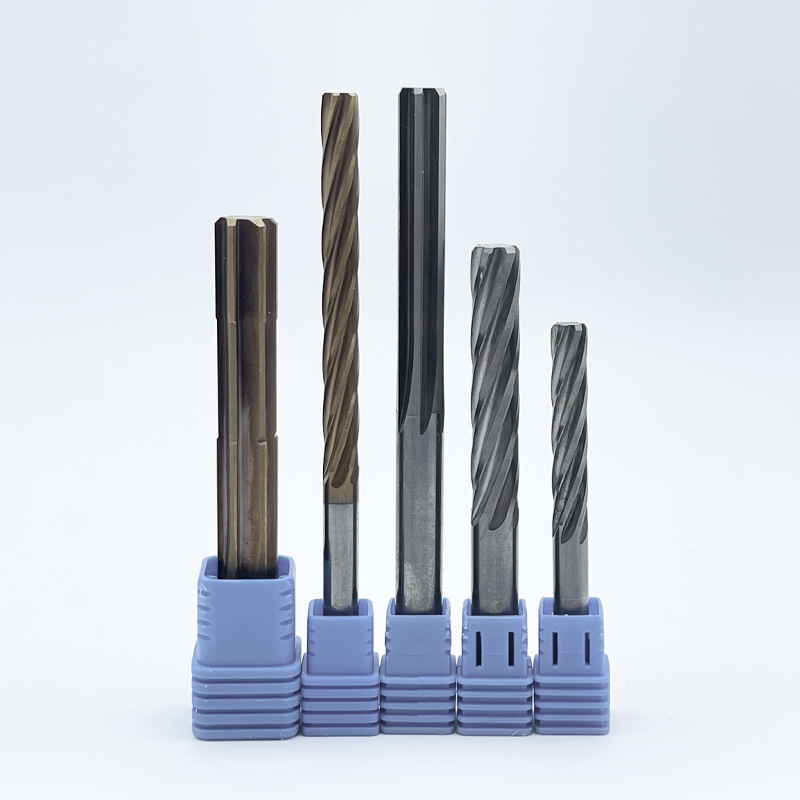
Die Auswahl der richtigen Geometrie und des richtigen Substrats ist entscheidend für das Erreichen der gewünschten Maßgenauigkeit. Die Fertigungsindustrie kategorisiert diese Instrumente nach ihrer Materialzusammensetzung, Betätigungsmethode und spezifischen Anwendung.
Für Umgebungen mit hoher Produktion und stark abrasiven Materialien eignet sich der Die Hartmetall-Reibahle ist der unangefochtene Champion. Diese aus massivem Mikrokorn-Wolframkarbid gefertigten Werkzeuge bieten extreme Härte und außergewöhnliche thermische Stabilität. Sie behalten ihre scharfen Schneidkanten auch bei viel höheren Temperaturen als Stahl. Dadurch sind sie ideal für die Bearbeitung zäher Legierungen wie Gusseisen, Aluminium mit hohem Siliziumgehalt und gehärtetem Edelstahl. Obwohl die anfänglichen Anschaffungskosten höher sind, sind sie aufgrund der längeren Werkzeuglebensdauer die wirtschaftlichste Wahl für lange, kontinuierliche Produktionsläufe.
Schnellarbeitsstahl- und Kobaltvarianten bleiben für bestimmte Szenarien äußerst praktikable Optionen. Da sie zäher und weniger spröde als Hartmetall sind, sind sie bei weniger starren Aufbauten viel fehlerverzeihender. Ältere Handdrehmaschinen oder Bohrmaschinen, bei denen leichte Vibrationen unvermeidbar sind, profitieren stark von diesen Materialien. Sie bieten eine äußerst kostengünstige Lösung für kurzfristige Projekte, Prototyping oder die Bearbeitung weicherer Materialien wie Weichstahl, Messing und Kunststoffe.
Der Unterschied zwischen maschinenbetriebenen und manuellen Werkzeugen liegt in der Schaft- und Fasenausführung. Spannreibahlen werden für Werkzeugmaschinen gebaut. Sie verfügen über eine kurze, steile Fase, um ein schnelles Eintauchen in das Werkstück zu erleichtern. Im Gegensatz dazu weisen Handreibahlen eine viel längere, allmähliche Verjüngung an der Spitze auf. Diese verlängerte Einführung hilft einem menschlichen Bediener, das Werkzeug mithilfe eines Windeisens perfekt gerade auszurichten. Es verhindert, dass sich der Fräser ungleichmäßig im Metall festsetzt oder einschneidet.
Diese Werkzeuge wurden speziell für die automatisierten, äußerst steifen Umgebungen moderner Bearbeitungszentren entwickelt und mit äußerst präzisen Schafttoleranzen hergestellt. Sie sind mit einer Schafttoleranz von h6 ausgestattet, um sicher in Hochleistungs-Werkzeughalter wie Schrumpf- oder Hydraulikspannfutter zu passen. Ihr Hauptvorteil ist die unübertroffene Konzentrizität. Durch die Minimierung des Gesamtanzeigewerts a Die CNC-Reibahle gewährleistet absolute Wiederholgenauigkeit, ohne dass ein ständiger Bedienereingriff erforderlich ist.
Während das Reiben zur Dimensionierung eine Ausnahme darstellt, ist es nicht die einzige verfügbare Methode. Für die Optimierung von Zykluszeiten und Teilequalität ist es von entscheidender Bedeutung, zu verstehen, wann unterschiedliche Endbearbeitungsmethoden eingesetzt werden sollten.
Beim Bohren wird ein einzelner Schneideinsatz verwendet, der auf einer Bohrstange montiert ist, um einen Hohlraum zu vergrößern. Der große Vorteil des Bohrens besteht darin, dass es die tatsächliche Position und Geradheit des Lochs korrigieren kann. Da es auf einer Seite schneidet, erzeugt es ein perfekt konzentrisches Loch basierend auf der Maschinenspindelachse, unabhängig davon, wie schief das vorgebohrte Loch ist. Allerdings ist das Aufbohren im Allgemeinen viel langsamer und bei sehr kleinen Durchmessern schwierig. Das Reiben geht mit seinem mehrschneidigen Design deutlich schneller, folgt aber blind dem bestehenden Verlauf des vorgebohrten Lochs.
Honen ist ein abrasiver Bearbeitungsprozess, bei dem ein rotierender Dorn mit Schleifsteinen zum Schrubben der Innenseite einer Bohrung eingesetzt wird. Dieser Prozess ist in der Regel der Erzielung extremer Mikrofeinbearbeitungen oder der Erstellung spezifischer Kreuzschraffurmuster vorbehalten, die für die Ölretention in Motorzylindern erforderlich sind. Während das Honen die engsten Toleranzen bietet, sind hierfür spezielle, eigenständige Maschinen erforderlich. Das Reiben ist direkt in den Standard-CNC-Zyklus integriert, was es für die allgemeine Präzisionsfertigung deutlich effizienter macht.
Betrieb |
Typische Toleranz ISO |
Oberflächenbeschaffenheit Ra |
Hauptvorteil in der Produktion |
|---|---|---|---|
Bohren |
IT10 - IT12 |
3,2 - 6,3 µm |
Hohe Materialabtragsleistung; anfängliche Hohlraumbildung. |
Reiben |
IT6 - IT8 |
0,8 - 1,6 µm |
Schnelle Präzisionsdimensionierung; hervorragende Oberflächengüte; maschinenintegriert. |
Langweilig |
IT6 - IT7 |
0,8 - 1,6 µm |
Korrigiert die wahre Position und richtet schiefe Löcher aus. |
Honen |
IT4 - IT5 |
0,1 - 0,4 µm |
Extremes Mikrofinish; Behandelt Materialien, die zu schwer zum Schneiden sind. |
Die Beschaffung hochwertiger Werkzeuge ist nur der erste Schritt. Um diese schwer fassbaren Zehnteltausendstel konstant zu erreichen, muss das Werkzeug fehlerfrei in der Bearbeitungsumgebung eingesetzt werden.
Der häufigste Grund für eine beschädigte Bohrung sind falsche Schnittparameter. Wenn Sie während des Zyklus ein hohes Quietschen hören, ist Ihre Vorschubgeschwindigkeit wahrscheinlich zu niedrig. Dadurch reibt das Werkzeug statt zu schneiden. Die branchenübliche Regel besteht darin, das Werkzeug mit der halben Geschwindigkeit und dem doppelten Vorschub eines Standardbohrers mit demselben Durchmesser laufen zu lassen. Eine niedrige Drehzahl verhindert eine übermäßige Wärmeentwicklung. Gleichzeitig sorgt ein stärkerer Vorschub dafür, dass die Schneidkanten unter der kaltverfestigten Oberflächenschicht aktiv bleiben.
Die ordnungsgemäße Anwendung der Flüssigkeit ist absolut unabdingbar. Während die Temperaturkontrolle wichtig ist, ist die Hauptfunktion des Kühlmittels hier die Schmierung. Eine reichhaltige, hochschmierende Schneidflüssigkeit verhindert Mikroverschweißungen des Werkstückmaterials an den Schneidkanten. Dieses katastrophale Phänomen wird als Aufbaukante bezeichnet. In diesem Fall vergrößert sich der effektive Durchmesser des Werkzeugs schlagartig. Das Ergebnis ist eine übergroße, tief eingekerbte Bohrung. Darüber hinaus ist Hochdruckkühlmittel erforderlich, um die feinen, pulverförmigen Späne aus den Spannuten zu spülen und so eine Spanansammlung zu verhindern.
Steifigkeit und Ausrichtung bestimmen den Erfolg. Jegliches Wackeln der Spindel oder des Werkzeughalters überträgt sich direkt auf das Werkstück. Dies verursacht den gefürchteten Glockeneffekt, bei dem die Oberseite des Lochs breiter ist als die Unterseite. Der Einsatz hochpräziser Spannzangen oder Schrumpfhalter wird dringend empfohlen. Bei älteren Maschinen, bei denen eine perfekte Spindelausrichtung nicht garantiert werden kann, ermöglicht die Verwendung eines schwimmenden Werkzeughalters, dass sich der Fräser selbst am vorgebohrten Loch ausrichtet. Dies absorbiert kleinere Rundlauffehler und schützt die Endtoleranz.
Da sich die moderne Technik hin zu härteren, hitzebeständigeren Materialien verlagert, muss sich auch die Werkzeugtechnologie parallel weiterentwickeln. Vollhartmetall hat sich zum Basisstandard für Anlagen entwickelt, die auf kontinuierliche Verbesserung und Ausschussreduzierung ausgerichtet sind.
Bei der Bewertung der Ladenkosten ist es eine Falle, nur auf den anfänglichen Beschaffungspreis zu schauen. Der wahre Maßstab für den Erfolg sind die Kosten pro Loch. Während ein Werkzeug aus Vollhartmetall in der Anschaffung deutlich teurer sein kann als ein gleichwertiges Werkzeug aus Schnellarbeitsstahl, hält es bei richtiger Einstellung in der Regel zehn- bis zwanzigmal länger. Diese verlängerte Lebensdauer bedeutet weniger Werkzeugwechsel und drastisch reduzierte Maschinenstillstandszeiten. Es macht Schluss mit dem Ausschuss von Teilen aufgrund unvorhersehbarer, allmählicher Werkzeugabnutzung.
In der Luft- und Raumfahrt sowie in der Medizinbranche werden häufig unnachgiebige Materialien wie Titan, Inconel und gehärtete martensitische Edelstähle verwendet. Diese Legierungen verfügen über eine enorme Zugfestigkeit. Sie neigen dazu, schnell zu verhärten, sobald ein Werkzeug sie berührt. Schnellarbeitsstahl zersetzt sich fast sofort, wenn er der hohen thermischen Belastung dieser Metalle ausgesetzt wird. Vollhartmetall behält jedoch seine strukturelle Integrität. Es stellt sicher, dass die erste Bohrung und die tausendste Bohrung genau das gleiche Maß haben.
Die Grundleistung von Hartmetall wird durch physikalische Gasphasenabscheidungsbeschichtungen weiter verstärkt. Das Auftragen mikroskopischer Schichten aus Titanaluminiumnitrid oder Titancarbonitrid sorgt für extreme Oberflächenhärte und Gleitfähigkeit. Diese Beschichtungen senken den Reibungskoeffizienten. Dadurch können die Späne mühelos aus den Nuten gleiten und gleichzeitig wird das Hartmetallsubstrat vor thermischen Schocks geschützt. Letztendlich ergibt sich dadurch ein spiegelglattes Finish im Inneren der Bohrung.
Das Durchblättern eines Werkzeugkatalogs kann überwältigend sein. Um den Auswahlprozess zu optimieren und kostspielige Fehler zu vermeiden, müssen Ingenieure vor dem Kauf drei Kernkriterien bewerten.
Die Werkzeuggeometrie muss den Spanbildungseigenschaften des zu schneidenden Metalls entsprechen. Gerade Nutkonstruktionen eignen sich beispielsweise hervorragend für spröde Materialien wie Gusseisen oder Messing, die kurze, pulverförmige Späne erzeugen. Umgekehrt sind spiralförmige Nutgeometrien für duktile Materialien wie Aluminium oder kohlenstoffarmen Stahl unbedingt erforderlich. Die Spiralbewegung wirkt wie eine Schnecke, die fadenförmige, kontinuierliche Späne nach oben und aus einem Sackloch befördert.
Ingenieure müssen die Werkzeugspezifikationstabellen sorgfältig lesen. Ein Fräser, der nach einem m7-Toleranzband gefertigt wurde, erzeugt eine etwas andere Lochgröße als ein Fräser, der nach einer H7-Toleranz geschliffen wurde. Stellen Sie immer sicher, dass der hergestellte Durchmesser des Werkzeugs und seine spezifischen Toleranzgrenzen perfekt mit den Höhen- und Tiefenmarkierungen in Ihrer Teilezeichnung übereinstimmen.
Schließlich ist die Herkunft Ihrer Werkzeuge von entscheidender Bedeutung. Suchen Sie nach Herstellern, die transparenten technischen Support, individuelle Geometrieoptionen und strenge Präzisionsschleifstandards bieten. Beschaffung einer hochwertigen Der Lochbearbeitungsfräser stellt sicher, dass die von Ihnen eingesetzten Instrumente auch bei Ihren anspruchsvollsten Produktionschargen eine vorhersehbare und konstante Leistung erbringen.
In der hochriskanten Welt der Präzisionsfertigung ist „nah genug“ ein Ausdruck, der Geld kostet. Die Aufrüstung Ihres Bearbeitungsarsenals um spezielle Reibahlen ist ein nicht verhandelbarer Schritt, um dauerhaft Bohrungen mit engen Toleranzen zu erzielen. Ganz gleich, ob Sie ein brandneues Bearbeitungszentrum mit hochmodernen Werkzeugen ausstatten oder auf langlebiges Hartmetall umrüsten, um exotische Legierungen für die Luft- und Raumfahrt zu bearbeiten, der Einsatz der richtigen Endbearbeitungsgeräte wird Ihre Ausschussraten drastisch reduzieren. Dadurch wird Ihre Gesamtproduktionsqualität gesteigert. Wenn Genauigkeit Ihr oberstes Ziel ist, ist die Verwendung spezieller Dimensionierungswerkzeuge für Ihre Endbearbeitung die intelligenteste Investition, die eine Maschinenwerkstatt tätigen kann. Sind Sie bereit, Ausschuss zu vermeiden und jederzeit perfekte Toleranzen einzuhalten? Besuchen Unter https://www.ssendmill.com finden Sie eine umfassende Palette leistungsstarker Bohrlösungen, die für Ihre spezifische Anwendung entwickelt wurden.
Bohren ist ein aggressiver Schruppvorgang, der dazu dient, den ersten Hohlraum zu erzeugen und so schnell wie möglich große Materialmengen zu entfernen. Beim Reiben handelt es sich um einen heiklen, präzisen Endbearbeitungsvorgang, bei dem das vorgebohrte Loch leicht vergrößert wird, um exakte Maßhaltigkeit, perfekte Rundheit und eine äußerst glatte Oberfläche zu gewährleisten.
Bei der Bearbeitung harter, abrasiver Materialien wie Gusseisen, Titan oder Edelstahl sollten Sie sich für Hartmetall entscheiden. Dies ist auch erforderlich, wenn Sie große Produktionsserien produzieren, bei denen die Maximierung der Werkzeugstandzeit von entscheidender Bedeutung ist, oder wenn Sie extrem enge Mikrotoleranzen über einen langen Zeitraum einhalten müssen, ohne die Maschine anzuhalten, um den Werkzeugverschleiß auszugleichen.
Als allgemeine Industrieregel sollten Sie zwischen acht und fünfzehn Tausendstel Zoll Material am Durchmesser belassen, was etwa zwei bis drei Prozent der Gesamtgröße des Werkzeugs entspricht. Wenn zu wenig Material übrig bleibt, führt dies dazu, dass der Fräser reibt und poliert statt schneidet, während zu viel Material zu Spänestau, Rattern oder Werkzeugbruch führen kann.
Während Werkzeuge wie Schaftfräser oder Bohrstangen durchaus das Fertigstellen von Löchern ermöglichen, sind spezielle Reibahlen speziell mit mehreren Spannuten und zylindrischen Führungsrändern konstruiert. Diese einzigartige Geometrie ermöglicht es ihnen, ein Loch in einem einzigen, schnellen Eintauchen perfekt auf enge Toleranzen zu dimensionieren, was sie bei großvolumigen Dimensionierungsvorgängen weitaus effizienter und vorhersehbarer macht.
Übergroße Löcher sind typischerweise das Ergebnis von mechanischem Rundlauf, falscher Spindelausrichtung, falschen Geschwindigkeiten und Vorschüben oder Spanansammlungen in den Spannuten. Eine zu hohe Drehzahl ist ein häufiger Fehler. Durch die Sicherstellung einer äußerst steifen Anordnung, die Verwendung von Hochdruckkühlmittel zur Verhinderung von Aufbauschneiden und die Verwendung eines schwimmenden Werkzeughalters können diese Probleme wirksam gemildert und Ihre Bohrungen wieder in die Toleranz gebracht werden.
Die Standardregel für die Bearbeitung besteht darin, Ihre Reibahle mit der halben Spindelgeschwindigkeit und dem doppelten Vorschub eines Spiralbohrers mit genau demselben Durchmesser laufen zu lassen. Eine niedrigere Drehzahl verhindert Hitzestau und Werkzeugverschleiß, während eine hohe Vorschubgeschwindigkeit die Schneidkanten dazu zwingt, unter die kaltverfestigte Schicht einzudringen, die durch den vorherigen Bohrvorgang entstanden ist.
Eine gerissene oder raue Oberflächenbeschaffenheit weist in der Regel auf mangelnde Schmierung, unzureichende Materialzugabe oder Probleme bei der Spanabfuhr hin. Wenn sich an den Schneidlippen aufgrund einer schlechten Schmierfähigkeit des Kühlmittels eine Aufbauschneide bildet, schädigen diese verschweißten Späne die Wände der Bohrung. Stellen Sie sicher, dass Sie eine hochwertige Schneidflüssigkeit verwenden und genügend Material übrig lassen, damit das Werkzeug tatsächlich einen Späne aufnehmen kann, anstatt nur das Metall zu reiben.


