
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 19-09-2026 Asal: Lokasi


Perangkat elektronik menyusut dengan kecepatan yang mencengangkan. Baik Anda merekayasa perangkat IoT yang dapat dikenakan yang diikatkan ke pergelangan tangan atau sensor kepadatan tinggi yang tertanam jauh di dalam sistem manajemen baterai kendaraan listrik, permintaan akan miniaturisasi adalah hal yang mutlak. Metode pemotongan tradisional hanya tertekuk di bawah tekanan ukuran mikroskopis. Pada skala ini, margin kesalahan benar-benar hilang.
Mencapai presisi sub-mikron bukan lagi sebuah kemewahan untuk aplikasi tingkat lanjut; itu adalah kebutuhan mendasar di lantai toko. Peralatan permesinan mikro telah muncul sebagai tulang punggung manufaktur elektronik modern. Panduan ini membahas instrumen khusus yang diperlukan untuk memotong konektor rumit, sensor halus, dan komponen miniatur lainnya. Kami juga akan merinci strategi rekayasa yang dapat ditindaklanjuti untuk memaksimalkan masa pakai alat dan meminimalkan sisa yang mahal.
Perkakas pemesinan mikro adalah elemen dasar yang diperlukan untuk mencapai presisi sub-mikron yang dituntut di zaman modern pemesinan komponen elektronik.
Instrumen pemotongan miniatur khusus harus dirancang dengan cermat untuk memproses geometri kompleks tanpa menyebabkan gerinda, deformasi material, atau kerusakan termal.
Memilih geometri pahat yang benar, pelapisan canggih, dan substrat karbida ultra-halus sangat diperlukan saat mengerjakan paduan tembaga bergetah, titanium keras, dan polimer khusus.
Mengontrol runout spindel, mengoptimalkan laju pengumpanan untuk muatan chip mikroskopis, dan memanfaatkan instrumen presisi berkualitas tinggi merupakan metode yang telah terbukti untuk mencegah kerusakan pahat dini.
Analisis industri terkini menyoroti perubahan dramatis dalam sektor manufaktur elektronik. Didorong oleh pesatnya perluasan infrastruktur komunikasi 5G dan 6G, sistem bantuan pengemudi yang canggih pada kendaraan generasi mendatang, dan implan medis bertenaga AI, pasar komponen skala mikro mengalami pertumbuhan eksponensial. Tren penting adalah persyaratan ketat untuk komponen nada ultra-halus, seringkali dengan nada di bawah 0,3 mm.
Meskipun teknologi manufaktur alternatif seperti ablasi laser dan etsa kimia semakin populer, pemesinan mikro mekanis tetap diperlukan. Laser sering kali meninggalkan zona yang terkena panas yang dapat mengubah sifat listrik laminasi tembaga halus. Sebaliknya, pemotongan mekanis secara unik mampu menghasilkan geometri 3D yang presisi, penyelesaian permukaan yang unggul, dan integritas struktural yang dibutuhkan oleh paduan tembaga konduktif dan plastik rekayasa khusus.
Dalam industri manufaktur, klasifikasi perkakas mikro umumnya berlaku untuk instrumen pemotong dengan diameter 3,175 mm atau lebih kecil. Mereka sering kali diperkecil hingga pecahan satu milimeter, seperti 0,1 mm hingga 0,5 mm. Berbeda dengan perkakas standar, instrumen ini bukan sekadar versi yang lebih kecil dari pemotong yang lebih besar. Mereka memerlukan substrat karbida butiran mikro yang sangat terspesialisasi dan persiapan tepi yang unik untuk menjaga integritas struktural.
Pada skala mikroskopis ini, dinamika pemotongan berubah secara signifikan. Jari-jari tepi pahat menjadi sebanding dengan ketebalan chip itu sendiri. Hal ini menimbulkan gaya geser kompleks yang sering kali gagal diprediksi oleh perhitungan pemesinan standar.
Industri elektronik beroperasi di bawah toleransi dimensi yang ketat dan tak kenal ampun. Rakitan elektronik modern membutuhkan komponen yang dapat dipasang dengan sempurna. Penyimpangan dimensi hanya beberapa mikron dapat menyebabkan konsekuensi serius di dunia nyata. Ini termasuk korsleting listrik, sambungan resistansi tinggi, integritas sinyal yang buruk, atau kegagalan total perangkat. Oleh karena itu, mengandalkan instrumen pemotongan yang sangat akurat merupakan persyaratan dasar untuk jaminan kualitas dan keamanan fungsional.
Secara historis, pencapaian toleransi sub-mikron terbatas pada peralatan laboratorium khusus yang lambat. Saat ini, kemampuan untuk memproduksi secara massal komponen mikro yang andal merupakan hasil langsung dari kemajuan teknologi CNC dan kemampuan penggilingan alat multi-sumbu. Pusat permesinan berkecepatan tinggi yang dilengkapi dengan peredam getaran canggih dan sistem kompensasi termal kini dapat memanfaatkan pemotong mini modern untuk menghasilkan ribuan komponen identik. Selain itu, evolusi roda gerinda ultra-halus dan inspeksi optik otomatis selama pembuatan alat memastikan bahwa pemotong kecil ini bekerja secara konsisten di seluruh proses produksi yang menuntut.
Pembuatan konektor elektronik menghadirkan tantangan mekanis yang unik. Konektor sering kali terdiri dari pin mikro, soket dengan toleransi ketat, dan rumah saling terkait yang rumit yang dirancang untuk beroperasi di lingkungan yang keras dan bergetaran tinggi. Saat mengerjakan komponen-komponen ini, mencapai hasil akhir yang benar-benar bebas duri sangatlah penting. Bahkan gerinda mikroskopis yang ditinggalkan oleh alat tumpul dapat mengikis lapisan emas halus selama penyisipan. Hal ini menyebabkan oksidasi cepat dan akhirnya kegagalan sinyal.
Untuk membuat slot kecil, alur pasak, dan mekanisme penguncian rumit yang diperlukan dalam konektor elektronik dirgantara, otomotif, dan konsumen, produsen sangat bergantung pada pemotong mikro yang disesuaikan. Alat-alat ini dirancang dengan sudut relief tertentu untuk memotong material dengan rapi, bukan membajaknya. Kekakuan adalah yang terpenting di sini; defleksi apa pun selama proses pemotongan dapat mengakibatkan pin di luar toleransi yang langsung gagal dalam pengujian kehilangan penyisipan standar.
Sensor bertindak sebagai sistem saraf untuk Internet of Things dan otomasi industri modern. Pembuatan rumah sensor, diafragma tekanan, dan dudukan optik memerlukan penanganan bahan halus dan struktur dinding yang sangat tipis. Pemesinan diafragma tekanan, misalnya, mungkin memerlukan sisa ketebalan dinding fungsional kurang dari 0,05 mm.
Dalam skenario yang sangat sensitif ini, perkakas pemotong harus mengerahkan gaya radial dan aksial serendah mungkin. Tekanan pemotongan yang berlebihan pasti akan menyebabkan dinding tipis berubah bentuk, bergetar, atau robek, sehingga membuat sensor tidak berguna. Insinyur harus hati-hati menghitung muatan chip mikroskopis dan menggunakan alat dengan seruling yang sangat halus dan ujung tajam untuk memotong material dengan gesekan minimal.
Selain konektor dan sensor, bidang fabrikasi elektronik yang lebih luas mencakup papan sirkuit cetak khusus, unit pendingin mini, dan sakelar mikro. Meskipun PCB pasar massal standar sering kali dialihkan, PCB khusus atau kaku-fleksibel yang digunakan dalam aplikasi radar frekuensi tinggi memerlukan penggilingan mekanis yang presisi untuk mengontrol ketebalan dielektrik dan profil tepi secara ketat.
Secara khusus, pemotong mikro digunakan untuk mengarahkan kantong-kantong kecil, membuat lubang buta, dan menentukan profil luar yang kompleks pada rumah elektronik mini. Untuk komponen manajemen termal seperti heat sink mikro, pemotong ini harus dimasukkan dan digiling dalam saluran yang sangat sempit pada aluminium atau tembaga untuk memaksimalkan luas permukaan pembuangan panas.
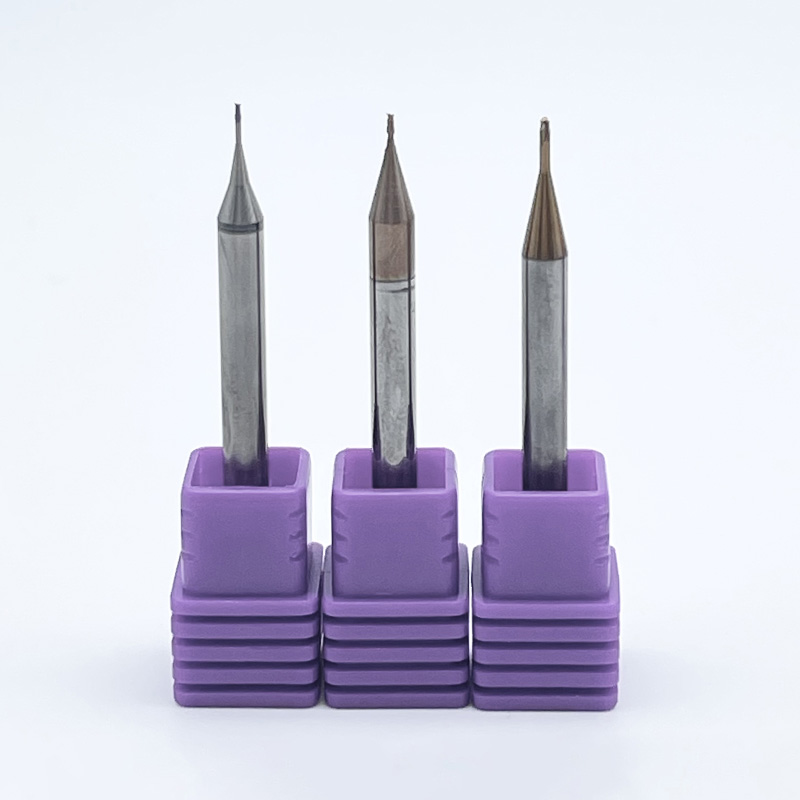
Ini adalah alat yang sangat serbaguna yang sebagian besar digunakan untuk memotong slot, permukaan permukaan, dan membuat profil bagian miniatur. Bergantung pada geometri spesifik komponen elektronik, profil berbeda digunakan untuk mencapai hasil mekanis yang diinginkan. Berkualitas tinggi pengaturan pabrik akhir mikro , sering kali menggunakan diameter sekecil 0,1 mm dengan sudut heliks 30 derajat atau 35 derajat, sering kali merupakan perbedaan antara bagian yang dibuang dan komponen yang sempurna.
Tipe Pabrik Akhir |
Karakteristik Utama |
Aplikasi Elektronika Primer |
|---|---|---|
Pabrik Ujung Mikro Persegi |
Sudut tajam 90 derajat, bagian bawah rata. |
Menggiling kantong presisi untuk microchip, memotong slot konektor lurus. |
Pabrik Akhir Mikro Hidung Bola |
Ujung pemotongan setengah bola. |
Kontur 3D pada rumah sensor, pemesinan dudukan optik yang rumit. |
Pabrik Akhir Mikro Radius Sudut |
Bagian bawah datar dengan sudut membulat untuk menambah kekuatan. |
Pengerasan heat sink miniatur berkecepatan tinggi, mengurangi konsentrasi tegangan pada dinding tipis. |
Bila pengoperasiannya memerlukan permukaan, pembuatan profil, atau pengantongan dalam, pemotong khusus dipilih berdasarkan jumlah serulingnya. Jumlah seruling menentukan kekuatan inti pahat dan kemampuannya untuk mengevakuasi serpihan dari zona pemotongan mikroskopis. Dalam pemesinan mikro, evakuasi chip merupakan titik kegagalan kritis.
Pemotong 2 seruling menghasilkan lembah seruling yang lebih besar. Hal ini membuatnya ideal untuk bahan yang lebih lembut dan bergetah seperti plastik atau aluminium dimana pengepakan chip mempunyai risiko yang besar. Sebaliknya, pemotong 4 seruling menawarkan diameter inti yang lebih besar, sehingga memberikan kekakuan yang lebih besar. Hal ini menjadikan varian 4-flute optimal untuk mengerjakan logam paduan yang lebih keras atau mencapai penyelesaian permukaan yang unggul pada profil luar rumah elektronik.
Membuat lubang mikro untuk vias, pin penyelarasan, dan titik pemasangan memerlukan bor mikro yang secara sempurna menyeimbangkan ketebalan jaringan inti dengan volume seruling. Bor ini sering kali dilengkapi sudut titik khusus untuk mencegah pahat berjalan saat memasuki material, sehingga memastikan lokasi lubang akurat hingga dalam mikron.
Untuk pembuatan ulir internal pada komponen miniatur, penggilingan ulir mikro secara obyektif lebih unggul daripada penyadapan tradisional. Mengetuk benang mini seperti M1 atau M1.2 memiliki risiko kerusakan alat yang sangat tinggi. Pabrik benang mikro menggunakan interpolasi heliks untuk memotong benang. Karena lebih kecil dari diameter lubang, gaya pemotongan jauh lebih rendah.
Interaksi antara alat pemotong dan material benda kerja menentukan keberhasilan operasi pemesinan. Komponen elektronik menggunakan beragam bahan, masing-masing menghadirkan tantangan mekanis yang berbeda pada skala mikro.
Tembaga dan paduannya ada di mana-mana dalam konektor elektronik karena konduktivitas listriknya yang sangat baik. Namun, dari sudut pandang pemesinan, tembaga murni sangat ulet dan sangat bergetah. Saat alat dipotong, tembaga cenderung menempel pada ujung tombak, fenomena ini dikenal sebagai Built-Up Edge. Hal ini mengubah geometri pahat, yang mengakibatkan penyelesaian permukaan yang buruk, dimensi yang terlalu besar, dan akhirnya kegagalan pahat.
Untuk mengatasi hal ini, operator harus menggunakan bahan yang sangat tajam dan tidak dilapisi pemotong penggilingan mikro . Seruling yang sangat halus sangat penting karena dapat mengurangi koefisien gesekan secara drastis, sehingga serpihan tembaga yang lengket dapat meluncur ke atas dan menjauh dari zona pemotongan sebelum dapat dilas ke substrat karbida.
Polimer tingkat lanjut seperti PEEK dan PTFE banyak digunakan sebagai isolator dan penghalang dielektrik pada sensor dan konektor, sedangkan FR4 adalah substrat standar untuk PCB. Pemesinan plastik memerlukan manajemen panas yang ketat. Karena polimer memiliki konduktivitas termal yang sangat rendah, panas yang dihasilkan oleh tindakan pemotongan tidak hilang ke dalam chip atau benda kerja; sebaliknya, ia tetap berada di alat dan zona pemotongan langsung.
Jika suhu melebihi titik transisi bahan kaca, plastik akan langsung meleleh, luntur, atau mengelupas. Peralatan yang didesain untuk plastik memiliki sudut rake yang tinggi dan jumlah flute yang rendah untuk memotong material dengan rapi dan mengevakuasi serpihan secara instan.
Elektronik medis dan sensor industri yang kokoh sering kali mengandalkan titanium dan baja tahan karat untuk biokompatibilitas dan ketahanan terhadap korosi. Logam-logam ini dicirikan oleh kekuatan tarik yang tinggi dan kecenderungan yang membuat frustrasi untuk mengeras selama pemesinan.
Memotong logam keras ini pada ukuran mikroskopis memerlukan kekakuan alat yang maksimal. Lendutan harus dihilangkan untuk mencegah pahat bergesekan dengan permukaan yang mengeras. Perkakas presisi yang dirancang untuk logam ini menggunakan substrat karbida butiran mikro ultra halus untuk kekuatan pecah melintang yang tinggi dan dilapisi dengan penghalang termal canggih.
Ketika skalanya diturunkan ke tingkat mikro, dinamika fisik pemotongan berubah secara dramatis. Desain perkakas standar yang diperkecil akan langsung gagal jika dihadapkan pada tuntutan fabrikasi komponen miniatur. Mengevaluasi alat presisi berkualitas tinggi memerlukan pemahaman mendalam tentang metalurgi, teknik permukaan, dan metrologi yang ketat.
Fondasi dari setiap instrumen pemotongan mikro yang andal adalah substratnya. Dalam pemesinan standar, tungsten karbida butiran standar seringkali cukup. Namun, untuk operasi skala mikro, karbida butiran mikro yang sangat halus merupakan persyaratan yang tidak dapat dinegosiasikan.
Ukuran butir secara langsung mempengaruhi kekuatan patah melintang dan ketajaman tepi pahat. Butiran karbida standar biasanya berukuran antara 0,8 dan 1,2 mikron. Sebaliknya, karbida butiran sub-mikron atau ultra-halus premium memiliki ukuran butiran yang berkisar antara 0,2 hingga 0,5 mikron. Karena ujung tombak alat mikro sangat kecil, butiran karbida yang besar pada ujung tombak dapat dengan mudah terlepas akibat gaya pemotongan, sehingga menyebabkan tepian terkelupas secara langsung.
Pelapis permukaan berfungsi sebagai penghalang termal yang penting dan peredam gesekan. Dalam pembuatan komponen elektronik, pemilihan lapisan yang tepat berdasarkan bahan benda kerja sangat penting untuk mencegah degradasi termal.
Jenis Pelapisan |
Koefisien Gesekan |
Bahan Elektronik Optimal |
Manfaat Utama dalam Pemesinan Mikro |
|---|---|---|---|
TiAlN / TiSiN |
0.40 |
Baja tahan karat, Titanium |
Stabilitas termal yang tinggi; melindungi tepi mikro dari panas selama pemesinan kering pada badan sensor yang kokoh. |
DLC |
0,10 - 0,20 |
Aluminium, MENGINTIP, PTFE |
Gesekan yang sangat rendah; mencegah peleburan polimer dan menghilangkan pengelasan chip pada heat sink aluminium. |
Tidak Dilapisi / Sangat Dipoles |
T/A |
Tembaga, Kuningan, Emas |
Mencegah bahan non-besi bergetah menempel pada alat; memastikan hasil akhir bebas duri pada pin konektor. |
Dalam pemesinan makro, ujung tombak yang sedikit membulat terkadang dapat meningkatkan kekuatan pahat. Namun, dalam pemesinan mikro, tepi yang membulat sangat merugikan karena efek pembajakan. Ketika umpan per gigi lebih kecil dari radius ujung tombak, pahat akan menggosok dan menekan material daripada mencukurnya. Hal ini menyebabkan gesekan yang sangat besar, defleksi bagian, dan pembentukan duri yang parah.
Selain itu, seruling yang sangat halus tidak dapat dinegosiasikan. Micro-chip tidak memiliki massa yang mudah untuk dievakuasi hanya dengan gaya sentrifugal. Lapisan akhir seruling seperti cermin mengurangi gesekan, memungkinkan serpihan mengalir dengan lancar keluar dari zona pemotongan.
Kehabisan tenaga adalah musuh utama pemesinan mikro. Runout mengacu pada ketidakakuratan putaran pahat di sekitar sumbu sebenarnya. Jika end mill 12 mm mempunyai runout 0,01 mm, efeknya dapat diabaikan. Namun, jika pemotong frais mikro 0,1 mm mengalami runout 0,01 mm yang sama, deviasi tersebut mewakili 10 persen dari keseluruhan diameter pahat.
Ketidakseimbangan yang sangat besar ini menyebabkan satu seruling mengambil beban chip yang berat sementara seruling lainnya tidak mengambil apa pun. Hal ini menyebabkan alat patah secara instan, penyelesaian permukaan yang buruk, dan dimensi komponen yang tidak akurat. Perkakas mikro premium diproduksi dengan toleransi konsentrisitas yang dijaga ketat dalam kisaran 2 hingga 3 mikron.
Bahkan alat yang direkayasa dengan paling tepat pun akan gagal jika digunakan secara tidak benar. Mengintegrasikan kinerja tinggi miniatur peralatan CNC ke dalam alur kerja produksi memerlukan perubahan paradigma dalam cara operator mendekati kecepatan, umpan, kontrol getaran, dan faktor lingkungan.
Menghitung beban chip pada skala mikro membutuhkan ketelitian mutlak. Karena alat ini sangat rapuh, pemakanan per gigi harus dikontrol dengan hati-hati untuk mencegah defleksi. Namun, untuk mempertahankan laju pengumpanan yang produktif sekaligus menjaga agar pengumpanan per gigi tetap rendah, kecepatan spindel harus sangat tinggi.
Mesin CNC standar menghasilkan kecepatan maksimal 10.000 hingga 15.000 RPM, yang seringkali tidak cukup untuk perkakas di bawah 0,5 mm. Untuk kinerja optimal, spindel berkecepatan tinggi yang berkisar antara 30.000 hingga lebih dari 100.000 RPM sering kali diperlukan. Menjalankan alat mikro pada RPM yang tidak mencukupi akan memaksa operator untuk menurunkan laju pengumpanan begitu rendah sehingga alat tersebut mulai bergesekan dan bukannya memotong.
Kekakuan sangat penting ketika bekerja dengan toleransi mikroskopis. Getaran apa pun di pusat permesinan akan ditransfer langsung ke ujung tombak.
Pemegang Alat: Collet chuck standar seperti collet ER sering kali tidak memiliki konsentrisitas yang diperlukan untuk pemesinan mikro. Pemegang alat yang dapat menyusut atau chuck hidraulik presisi tinggi sangat disarankan.
Overhang Alat: Panjang alat yang menonjol dari dudukannya harus dijaga seminimal mungkin. Overhang yang berlebihan secara eksponensial meningkatkan risiko defleksi dan guncangan.
Dinamika Mesin: Perkakas mesin itu sendiri harus memiliki kekakuan dinamis yang tinggi untuk meredam getaran secara efektif.
Manajemen termal adalah variabel kompleks dalam pemesinan komponen elektronik. Meskipun cairan pendingin banjir merupakan standar dalam pemesinan makro, hal ini dapat berakibat fatal pada peralatan mikro. Saat alat memotong pada kecepatan 60.000 RPM, ujung tombak akan memanas dengan cepat. Pukulan pada tepi karbida mikroskopis yang sangat panas dengan semburan cairan dingin bertekanan tinggi dapat menyebabkan kejutan termal yang parah.
Sebaliknya, Pelumasan Kuantitas Minimum atau semburan udara terus-menerus sering kali merupakan metode yang lebih disukai. Pelumasan Kuantitas Minimum menghasilkan kabut minyak aerosol halus yang memberikan pelumasan yang diperlukan untuk mencegah pengelasan chip tanpa menyebabkan kejutan termal.
Rantai pasokan untuk manufaktur presisi memerlukan pemeriksaan yang ketat. Pemasok perkakas untuk keperluan umum sering kali tidak memiliki peralatan penggilingan khusus dan metrologi yang diperlukan untuk menghasilkan instrumen skala mikro yang andal. Saat mencari alat untuk perakitan elektronik penting, sangat penting untuk bermitra dengan produsen yang mendedikasikan sumber daya teknik mereka secara khusus untuk dinamika permesinan mikro.
Pabrikan yang andal harus menawarkan dokumentasi komprehensif mengenai komposisi media, spesifikasi lapisan, dan jaminan toleransi runout. Konsistensi batch-to-batch adalah ciri khas pemasok premium; alat yang dipesan hari ini harus memiliki kinerja yang sama dengan alat yang dipesan enam bulan dari sekarang.
Jika Anda ingin meningkatkan produksi komponen elektronik Anda, jelajahi industri terkemuka alat presisi di SS End Mill. Mulai dari diameter ultra halus 0,1 mm hingga pelapis DLC dan TiSiN yang canggih, Anda dapat menemukan pabrik akhir mikro yang sempurna dan pemotong khusus yang disesuaikan untuk material spesifik dan pengaturan mesin Anda. Komitmen mereka terhadap substrat butiran ultra-halus 0,2 mikron dan kontrol kualitas yang ketat memastikan keandalan yang diperlukan untuk miniaturisasi modern.
Ketika perangkat elektronik terus menyusut dengan cepat, permesinan mikro yang andal menjadi sangat penting bagi keberhasilan manufaktur global. Pemotong khusus menjaga keakuratan yang ketat pada komponen elektronik yang kompleks, memastikan bahwa segala sesuatu mulai dari sensor luar angkasa hingga perangkat yang dapat dikenakan konsumen berfungsi dengan sempurna. Berinvestasi pada peralatan berkualitas tinggi akan mengurangi sisa, mencegah downtime mesin secara diam-diam, dan secara mendasar meningkatkan kualitas produk akhir. Evaluasi penyiapan Anda saat ini, kendalikan runout Anda, dan tingkatkan ke alat mikro khusus yang dirancang untuk kebutuhan produksi Anda.
Pabrik akhir mikro standar tersedia secara luas dengan diameter hingga 0,1 mm, yang kira-kira sama dengan ketebalan rambut manusia. Untuk pemesinan komponen elektronik yang sangat terspesialisasi, produsen perkakas khusus dapat memproduksi diameter pemotongan sekecil 0,05 mm atau bahkan 0,01 mm. Alat ultra-miniatur ini penting untuk memotong fitur mikroskopis pada implan medis, sensor mikrofluida, dan peralatan pengujian semikonduktor kepadatan tinggi.
Kerusakan alat pada tembaga biasanya disebabkan oleh pelepasan chip yang tidak tepat dan runout yang berlebihan. Tembaga adalah bahan yang sangat ulet dan bergetah yang cenderung menempel pada ujung tombak, sehingga menciptakan tepi yang menumpuk. Jika hal ini terjadi, geometri pahat akan berubah, gesekan meningkat, dan pahat yang rapuh patah. Untuk mencegah hal ini, gunakan pemotong penggilingan mikro yang tidak dilapisi dan sangat halus dengan sudut penggaruk yang tajam. Selain itu, pastikan runout spindel Anda di bawah 3 mikron dan gunakan Pelumasan Kuantitas Minimum untuk memberikan pelumasan yang diperlukan.
Meskipun secara teknis memungkinkan, mesin CNC standar sering kali memberikan hasil yang buruk dan tingkat kerusakan alat yang tinggi. Mesin standar biasanya tidak memiliki kecepatan spindel yang diperlukan, sehingga memaksa operator menjalankan laju pengumpanan terlalu rendah, sehingga menyebabkan pahat bergesekan dan bukannya memotong. Selain itu, mesin standar sering kali tidak memiliki peredam getaran dan spindel dengan runout rendah yang diperlukan. Untuk hasil yang optimal, pusat permesinan mikro khusus atau pengganda kecepatan spindel yang digerakkan oleh udara sangat disarankan.
Pilihannya sepenuhnya bergantung pada bahan yang dipotong dan pengoperasian spesifiknya. Pemotong 2 seruling menghasilkan lembah seruling yang jauh lebih besar, sehingga menawarkan pembersihan chip yang unggul. Hal ini menjadikan perkakas 2 seruling ideal untuk operasi pembuatan slot, pencelupan, dan pemesinan material yang lebih lembut atau bergetah seperti plastik, aluminium, dan tembaga. Sebaliknya, pemotong 4 seruling memiliki inti yang lebih tebal, memberikan kekakuan pahat yang lebih besar dan penyelesaian permukaan yang unggul. Tool 4-flute adalah pilihan optimal untuk operasi pembuatan profil dan pemesinan logam paduan yang lebih keras seperti rumah sensor titanium atau baja tahan karat yang mana evakuasi chip tidak terlalu menimbulkan masalah.
Untuk mempertahankan beban chip yang tepat tanpa mematahkan pemotong yang rapuh, pemesinan mikro biasanya memerlukan kecepatan spindel yang berkisar antara 30.000 RPM hingga lebih dari 100.000 RPM. Perkakas dengan diameter di bawah 0,5 mm harus berputar sangat cepat untuk mencapai rekaman permukaan yang produktif sekaligus menjaga umpan per gigi cukup rendah untuk mencegah defleksi perkakas.
Mencegah kehabisan tenaga memerlukan pendekatan holistik pada pengaturan perkakas Anda. Pertama, tinggalkan collet ER standar dan pilih dudukan perkakas yang dapat menyusut atau chuck hidraulik presisi tinggi, yang memberikan gaya penjepitan yang seragam. Kedua, bersihkan secara teliti lancip spindel dan tangkai pahat sebelum setiap penggantian pahat. Terakhir, gunakan indikator dial atau presetter laser untuk memverifikasi bahwa Pembacaan Indikator Total dijaga tetap di bawah 3 mikron sebelum memulai siklus pemotongan.


