
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-19 Pinagmulan: Site


Ang mga elektronikong kagamitan ay lumiliit sa napakabilis na bilis. Gumagawa ka man ng IoT wearable na nakatali sa pulso o isang high-density sensor na naka-embed sa loob ng isang electric vehicle na sistema ng pamamahala ng baterya, ang pangangailangan para sa miniaturization ay ganap. Ang mga tradisyunal na pamamaraan ng pagputol ay naka-buckle lamang sa ilalim ng presyon ng mga mikroskopikong laki. Sa sukat na ito, ang margin para sa error ay ganap na sumingaw.
Ang pagkamit ng katumpakan ng sub-micron ay hindi na isang luho para sa mga advanced na application; ito ay isang pangunahing pangangailangan sa sahig ng tindahan. Ang mga tool sa micro machining ay lumitaw bilang backbone ng modernong paggawa ng electronics. Sinasaliksik ng gabay na ito ang mga partikular na instrumento na kinakailangan para sa pagputol ng mga masalimuot na konektor, maselang sensor, at iba pang maliliit na bahagi. Idedetalye rin namin ang mga naaaksyunan na diskarte sa engineering para mapakinabangan ang buhay ng tool at mabawasan ang magastos na scrap.
Ang mga micro machining tool ay ang mga pangunahing elemento na kinakailangan para makamit ang sub-micron na katumpakan na hinihiling sa modernong electronic component machining.
Ang mga espesyal na miniature cutting instrument ay dapat na maingat na i-engineered upang iproseso ang mga kumplikadong geometries nang hindi nagdudulot ng mga burr, material deformation, o thermal damage.
Ang pagpili ng tamang geometry ng tool, advanced coating, at ultra-fine carbide substrate ay mahigpit na kinakailangan kapag gumagawa ng gummy copper alloy, matigas na titanium, at mga espesyal na polymer.
Ang pagkontrol sa spindle runout, pag-optimize ng mga rate ng feed para sa mga microscopic chip load, at paggamit ng mga de-kalidad na instrumento sa katumpakan ay mga napatunayang pamamaraan upang maiwasan ang maagang pagkasira ng tool.
Itinatampok ng mga kamakailang pagsusuri sa industriya ang isang dramatikong pagbabago sa sektor ng pagmamanupaktura ng electronics. Hinimok ng mabilis na pagpapalawak ng 5G at 6G na imprastraktura ng komunikasyon, mga advanced na sistema ng tulong sa pagmamaneho sa mga susunod na henerasyong sasakyan, at mga medikal na implant na pinapagana ng AI, ang merkado para sa mga micro-scale na bahagi ay nakakaranas ng exponential growth. Ang isang kapansin-pansing trend ay ang mahigpit na kinakailangan para sa mga ultra-fine pitch na bahagi, kadalasang may mga pitch na wala pang 0.3mm.
Habang ang mga alternatibong teknolohiya sa pagmamanupaktura tulad ng laser ablation at chemical etching ay nakakakuha ng traksyon, ang mekanikal na micro-machining ay nananatiling kailangan. Ang mga laser ay madalas na nag-iiwan ng isang lugar na apektado ng init na maaaring baguhin ang mga katangian ng elektrikal ng mga pinong laminate ng tanso. Sa kabaligtaran, ang mekanikal na pagputol ay katangi-tanging may kakayahang maghatid ng mga tumpak na 3D na geometries, superyor na ibabaw na pagtatapos, at ang integridad ng istruktura na kinakailangan ng conductive copper alloys at specialized engineering plastics.
Sa industriyal na pagmamanupaktura, ang pag-uuri ng isang micro tool ay karaniwang nalalapat sa mga instrumento sa paggupit na may diameter na 3.175mm o mas maliit. Madalas silang bumababa sa mga fraction ng isang milimetro, gaya ng 0.1mm hanggang 0.5mm. Hindi tulad ng karaniwang tooling, ang mga instrumentong ito ay hindi lamang pinaliit na mga bersyon ng mas malalaking cutter. Nangangailangan sila ng mataas na dalubhasang micro-grain carbide substrates at natatanging paghahanda sa gilid upang mapanatili ang integridad ng istruktura.
Sa microscopic scale na ito, malaki ang pagbabago sa cutting dynamics. Ang radius ng gilid ng tool ay nagiging maihahambing sa kapal mismo ng chip. Ipinakikilala nito ang mga kumplikadong puwersa ng paggugupit na kadalasang hindi nahuhulaan ng mga karaniwang kalkulasyon sa machining.
Ang industriya ng electronics ay nagpapatakbo sa ilalim ng mahigpit, hindi mapagpatawad na dimensional tolerance. Ang mga modernong electronic assemblies ay nangangailangan ng mga sangkap na magkakasama nang walang kamali-mali. Ang isang dimensional na paglihis ng ilang micron lang ay maaaring humantong sa malubhang kahihinatnan sa totoong mundo. Kabilang dito ang mga electrical short circuit, high-resistance na koneksyon, mahinang integridad ng signal, o kabuuang pagkabigo ng device. Samakatuwid, ang pag-asa sa napakatumpak na mga instrumento sa paggupit ay isang baseline na kinakailangan para sa katiyakan ng kalidad at kaligtasan sa pagganap.
Sa kasaysayan, ang pagkamit ng mga sub-micron tolerance ay limitado sa mabagal, espesyal na kagamitan sa laboratoryo. Ngayon, ang kakayahang gumawa ng maramihang maaasahang micro component ay direktang resulta ng mga pagsulong sa teknolohiya ng CNC at mga kakayahan sa paggiling ng multi-axis na tool. Ang mga high-speed machining center na nilagyan ng advanced vibration dampening at thermal compensation system ay maaari na ngayong gumamit ng mga modernong miniature cutter upang makagawa ng libu-libong magkakaparehong bahagi. Higit pa rito, ang ebolusyon ng mga ultra-fine grinding wheels at automated optical inspection sa panahon ng paggawa ng tool ay nagsisiguro na ang mga maliliit na cutter na ito ay gumaganap nang tuluy-tuloy sa mga demanding production run.
Ang paggawa ng mga electronic connector ay nagpapakita ng mga natatanging mekanikal na hamon. Ang mga connector ay kadalasang binubuo ng mga micro-pin, tight-tolerance na socket, at kumplikadong magkakaugnay na housing na idinisenyo upang gumana sa malupit at mataas na vibration na kapaligiran. Kapag ginagawa ang mga bahaging ito, ang pagkamit ng ganap na burr-free na tapusin ay kritikal. Kahit na ang mga mikroskopikong burr na naiwan ng isang mapurol na tool ay maaaring mag-scrape off ng pinong gold plating habang inilalagay. Ito ay humahantong sa mabilis na oksihenasyon at tuluyang pagkabigo ng signal.
Para makagawa ng maliliit na slot, keyway, at masalimuot na mekanismo ng pag-lock na kinakailangan sa aerospace, automotive, at consumer electronic connectors, lubos na umaasa ang mga manufacturer sa mga customized na micro cutter. Ang mga tool na ito ay inengineered na may mga partikular na anggulo ng relief para maggupit ng materyal nang malinis kaysa sa pag-aararo dito. Ang katigasan ay higit sa lahat dito; anumang pagpapalihis sa panahon ng proseso ng pagputol ay maaaring magresulta sa out-of-tolerance na mga pin na agad na nabigo sa standard insertion-loss testing.
Ang mga sensor ay kumikilos bilang nervous system para sa Internet of Things at modernong industriyal na automation. Ang paggawa ng mga sensor housing, pressure diaphragm, at optical mount ay nangangailangan ng pagharap sa mga maselang materyales at hindi kapani-paniwalang manipis na mga istraktura ng dingding. Halimbawa, ang paggawa ng isang pressure diaphragm ay maaaring mangailangan ng pag-iwan ng functional na kapal ng pader na mas mababa sa 0.05mm.
Sa mga napakasensitibong sitwasyong ito, ang mga tool sa paggupit ay dapat gumamit ng pinakamababang posibleng radial at axial forces. Ang labis na presyon ng pagputol ay hindi maiiwasang maging sanhi ng pag-deform, pag-vibrate, o pagkapunit ng manipis na mga dingding, na magiging walang silbi ang sensor. Dapat maingat na kalkulahin ng mga inhinyero ang mga microscopic chip load at gumamit ng mga tool na may napakakintab na mga plauta at matalas na labaha upang hatiin ang materyal na may kaunting alitan.
Higit pa sa mga connector at sensor, ang mas malawak na larangan ng electronic fabrication ay sumasaklaw sa mga custom na naka-print na circuit board, miniaturized na heat sink, at micro-switch. Habang ang mga karaniwang mass-market na PCB ay madalas na niruruta, ang mga custom o rigid-flex na PCB na ginagamit sa mga high-frequency na radar na aplikasyon ay nangangailangan ng tumpak na mekanikal na paggiling upang mahigpit na makontrol ang kapal ng dielectric at mga profile ng gilid.
Sa partikular, ang mga micro cutter ay naka-deploy upang iruta ang maliliit na bulsa, lumikha ng blind vias, at tukuyin ang mga kumplikadong panlabas na profile sa mga maliliit na electronic housing. Para sa mga bahagi ng thermal management tulad ng mga micro heat sink, ang mga cutter na ito ay dapat bumulusok at gumiling nang malalim, hindi kapani-paniwalang makitid na mga channel sa aluminyo o tanso upang i-maximize ang lugar sa ibabaw para sa pagkawala ng init.
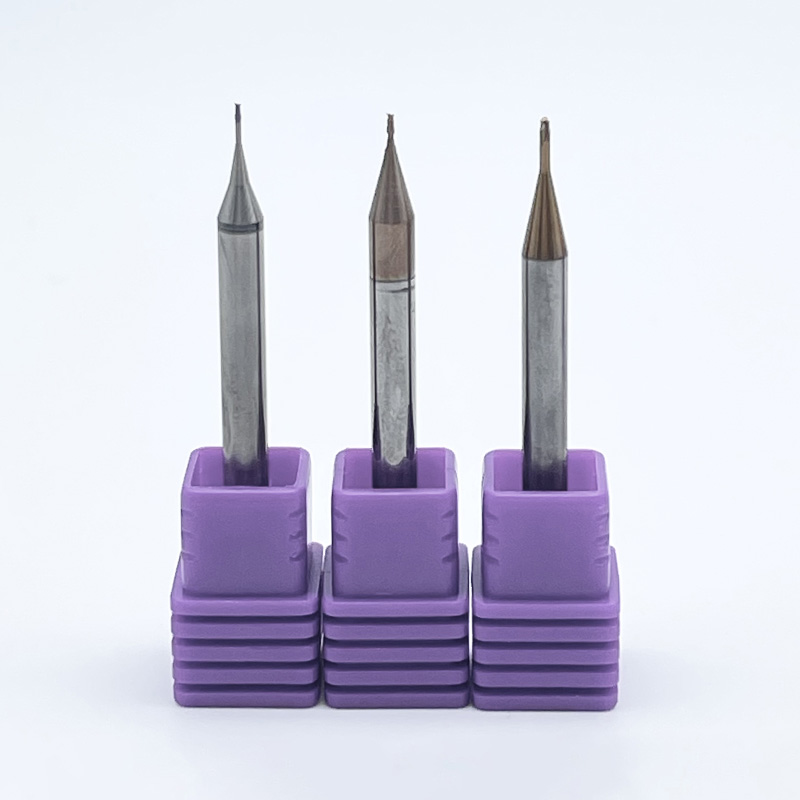
Ang mga ito ay napakaraming gamit na kadalasang ginagamit para sa pagputol ng mga puwang, nakaharap sa mga ibabaw, at pag-profile ng mga maliliit na bahagi. Depende sa partikular na geometry ng electronic component, iba't ibang profile ang ginagamit upang makamit ang ninanais na mekanikal na resulta. Isang mataas na kalidad Ang setup ng micro end mill , kadalasang gumagamit ng mga diameter na kasing liit ng 0.1mm na may 30-degree o 35-degree na helix na anggulo, ay madalas ang pagkakaiba sa pagitan ng na-scrap na bahagi at isang perpektong bahagi.
Uri ng End Mill |
Mga Pangunahing Katangian |
Primary Electronics Application |
|---|---|---|
Square Micro End Mill |
Matalim na 90-degree na sulok, patag na ibaba. |
Paggiling ng mga tumpak na bulsa para sa mga microchip, pagputol ng mga tuwid na puwang ng connector. |
Ball Nose Micro End Mill |
Hemispherical cutting end. |
3D contouring ng sensor housings, machining complex optical mounts. |
Corner Radius Micro End Mill |
Flat bottom na may mga bilugan na sulok para sa karagdagang lakas. |
High-speed roughing ng miniature heat sinks, binabawasan ang stress concentrations sa manipis na pader. |
Kapag ang operasyon ay nangangailangan ng pagharap, pag-profile, o malalim na pagbulsa, pinipili ang mga dalubhasang cutter batay sa kanilang bilang ng flute. Ang bilang ng mga flute ay nagdidikta sa lakas ng core ng tool at ang kakayahang ilikas ang mga chips mula sa microscopic cutting zone. Sa micro machining, ang paglisan ng chip ay isang kritikal na punto ng pagkabigo.
Ang 2-flute cutter ay nagbibigay ng mas malalaking flute valley. Ginagawa nitong perpekto para sa mas malambot, gummy na materyales tulad ng mga plastik o aluminyo kung saan ang chip packing ay isang matinding panganib. Sa kabaligtaran, ang isang 4-flute cutter ay nag-aalok ng mas malaking diameter ng core, na nagbibigay ng higit na tigas. Ginagawa nitong pinakamainam ang variant na 4-flute para sa pagmachining ng mas mahirap na mga haluang metal o pagkamit ng superior surface finish sa mga panlabas na profile ng mga electronic housing.
Ang paggawa ng mga micro-hole para sa vias, alignment pin, at mounting point ay nangangailangan ng mga micro drill na perpektong balanse ang kapal ng core ng web sa volume ng flute. Ang mga drill na ito ay madalas na nagtatampok ng mga espesyal na anggulo ng punto upang maiwasan ang paglakad ng tool kapag pumapasok sa materyal, na tinitiyak na ang lokasyon ng butas ay tumpak sa loob ng microns.
Para sa panloob na pag-thread sa mga maliliit na bahagi, ang micro thread milling ay higit na nakahihigit sa tradisyonal na pag-tap. Ang pag-tap sa mga miniature na thread gaya ng M1 o M1.2 ay nagdadala ng napakataas na panganib ng pagkasira ng tool. Ang isang micro thread mill ay gumagamit ng helical interpolation upang putulin ang thread. Dahil ito ay mas maliit kaysa sa diameter ng butas, ang mga puwersa ng pagputol ay makabuluhang mas mababa.
Ang pakikipag-ugnayan sa pagitan ng cutting tool at ng workpiece na materyal ay nagdidikta ng tagumpay ng machining operation. Gumagamit ang mga elektronikong bahagi ng malawak na hanay ng mga materyales, bawat isa ay nagpapakita ng mga natatanging mekanikal na hamon sa micro-scale.
Ang tanso at ang mga haluang metal nito ay nasa lahat ng dako sa mga electronic connectors dahil sa kanilang mahusay na electrical conductivity. Gayunpaman, mula sa pananaw ng machining, ang purong tanso ay napaka-ductile at sobrang gummy. Habang humihiwa ang tool, ang tanso ay may posibilidad na sumunod sa cutting edge, isang phenomenon na kilala bilang Built-Up Edge. Binabago nito ang geometry ng tool, na humahantong sa hindi magandang pag-aayos sa ibabaw, malalaking sukat, at tuluyang pagkabigo ng tool.
Upang malabanan ito, ang mga operator ay dapat gumamit ng ultra-sharp, uncoated micro milling cutter . Napaka-pinakintab na mga plauta ay mahalaga, dahil ang mga ito ay lubhang binabawasan ang koepisyent ng friction, na nagpapahintulot sa malagkit na copper chips na mag-slide pataas at palayo sa cutting zone bago sila makapagwelding sa carbide substrate.
Ang mga advanced na polymer tulad ng PEEK at PTFE ay malawakang ginagamit bilang mga insulator at dielectric na hadlang sa mga sensor at konektor, habang ang FR4 ay ang karaniwang substrate para sa mga PCB. Ang mga plastik na makina ay nangangailangan ng mahigpit na pamamahala ng init. Dahil ang mga polimer ay may napakababang thermal conductivity, ang init na nabuo sa pamamagitan ng pagkilos ng paggupit ay hindi nawawala sa chip o sa workpiece; sa halip, nananatili ito sa tool at sa agarang cutting zone.
Kung ang temperatura ay lumampas sa materyal na glass transition point, ang plastic ay agad na matutunaw, mapapahid, o magde-delaminate. Ang mga tool na idinisenyo para sa mga plastik ay nagtatampok ng mataas na mga anggulo ng rake at mababang bilang ng flute upang gupitin ang materyal nang malinis at agad na maalis ang mga chips.
Ang mga medikal na elektroniko at masungit na pang-industriyang sensor ay kadalasang umaasa sa titanium at hindi kinakalawang na asero para sa kanilang biocompatibility at corrosion resistance. Ang mga metal na ito ay nailalarawan sa pamamagitan ng mataas na lakas ng makunat at isang nakakabigo na ugali na tumigas sa panahon ng machining.
Ang pagputol ng mga matitinding metal na ito sa mga mikroskopikong laki ay nangangailangan ng pinakamataas na higpit ng tool. Dapat alisin ang pagpapalihis upang maiwasan ang pagkuskos ng tool sa ibabaw na pinatigas ng trabaho. Ang mga precision tool na inengineered para sa mga metal na ito ay gumagamit ng ultra-fine micro-grain carbide substrates para sa mataas na transverse rupture strength at pinahiran ng mga advanced na thermal barrier.
Kapag bumababa sa micro-level, kapansin-pansing nagbabago ang pisikal na dinamika ng pagputol. Ang isang karaniwang disenyo ng tool na pinaliit lamang ay mabibigo kaagad kapag sumailalim sa mga hinihingi ng miniature component fabrication. Ang pagsusuri sa mataas na kalidad na mga tool sa katumpakan ay nangangailangan ng malalim na pag-unawa sa metalurhiya, surface engineering, at mahigpit na metrology.
Ang pundasyon ng anumang maaasahang micro-cutting instrument ay ang substrate nito. Sa karaniwang machining, ang standard-grain tungsten carbide ay kadalasang sapat. Gayunpaman, para sa mga micro-scale na operasyon, ang ultra-fine micro-grain carbide ay isang non-negotiable na pangangailangan.
Ang laki ng butil ay direktang nakakaimpluwensya sa transverse rupture strength at edge sharpness ng tool. Ang karaniwang mga butil ng carbide ay karaniwang may sukat sa pagitan ng 0.8 at 1.2 microns. Sa kabaligtaran, ang premium sub-micron o ultra-fine grain carbide ay nagtatampok ng mga laki ng butil mula 0.2 hanggang 0.5 microns. Dahil ang cutting edge ng isang micro tool ay hindi kapani-paniwalang maliit, ang isang malaking carbide grain sa cutting edge ay madaling mawala sa ilalim ng cutting forces, na humahantong sa agarang gilid ng chipping.
Ang mga coatings sa ibabaw ay nagsisilbing isang kritikal na thermal barrier at isang friction reducer. Sa paggawa ng electronic component, ang pagpili ng tamang coating batay sa materyal ng workpiece ay kritikal para maiwasan ang thermal degradation.
Uri ng Patong |
Friction Coefficient |
Pinakamainam na Electronic Materials |
Pangunahing Benepisyo sa Micro Machining |
|---|---|---|---|
TiAlN / TiSiN |
0.40 |
Hindi kinakalawang na asero, Titanium |
Mataas na thermal katatagan; pinoprotektahan ang micro-edge mula sa init sa panahon ng dry machining ng masungit na katawan ng sensor. |
DLC |
0.10 - 0.20 |
Aluminyo, SILIP, PTFE |
Lubhang mababang alitan; pinipigilan ang pagtunaw sa mga polimer at inaalis ang chip welding sa aluminum heat sink. |
Uncoated / Highly Polished |
N/A |
Tanso, Tanso, Ginto |
Pinipigilan ang gummy non-ferrous na materyales mula sa pagdikit sa tool; sinisigurado ang burr-free finish sa mga connector pin. |
Sa macro-machining, ang isang bahagyang bilugan na cutting edge ay maaaring paminsan-minsang magpapataas ng lakas ng tool. Sa micro-machining, gayunpaman, ang isang bilugan na gilid ay lubhang nakapipinsala dahil sa epekto ng pag-aararo. Kapag ang feed sa bawat ngipin ay mas maliit kaysa sa cutting edge radius, kinukuskos at pinipiga ng tool ang materyal sa halip na gupitin ito. Nagdudulot ito ng napakalaking alitan, pagpapalihis ng bahagi, at matinding pagbuo ng burr.
Bilang karagdagan, ang mga flute na lubos na pinakintab ay hindi mapag-usapan. Ang mga micro-chip ay kulang sa masa upang madaling ma-evacuate sa pamamagitan ng centrifugal force lamang. Ang isang mala-mirror na flute finish ay nakakabawas sa friction, na nagpapahintulot sa mga chips na dumaloy nang maayos palabas ng cutting zone.
Ang runout ay ang pinakakalaban ng micro-machining. Ang runout ay tumutukoy sa hindi kawastuhan ng pag-ikot ng tool sa paligid ng tunay na axis nito. Kung ang isang 12mm end mill ay may 0.01mm na runout, ang epekto ay bale-wala. Gayunpaman, kung ang isang 0.1mm micro milling cutter ay nakakaranas ng parehong 0.01mm runout, ang deviation na iyon ay kumakatawan sa 10 porsiyento ng buong diameter ng tool.
Ang napakalaking kawalan ng timbang na ito ay nagiging sanhi ng isang flute na kumuha ng isang mabigat na pagkarga ng chip habang ang isa ay wala. Ito ay humahantong sa instant na pag-snap ng tool, hindi magandang pagtatapos sa ibabaw, at hindi tumpak na mga bahagi. Ang mga premium na micro tool ay ginawa na may concentricity tolerances na hawak nang mahigpit sa loob ng 2 hanggang 3 microns.
Kahit na ang pinaka-tumpak na engineered na mga tool ay mabibigo kung ginamit nang hindi tama. Pagsasama ng mataas na pagganap Ang mga miniature na tool ng CNC sa isang production workflow ay nangangailangan ng paradigm shift sa kung paano nilalapitan ng mga operator ang bilis, feeds, vibration control, at environmental factors.
Ang pagkalkula ng mga pag-load ng chip sa micro-scale ay nangangailangan ng ganap na katumpakan. Dahil ang mga tool ay napakarupok, ang feed sa bawat ngipin ay dapat na maingat na kontrolin upang maiwasan ang pagpapalihis. Gayunpaman, upang mapanatili ang isang produktibong rate ng feed habang pinapanatili ang feed sa bawat ngipin na napakababa, ang bilis ng spindle ay dapat na napakataas.
Ang mga karaniwang CNC machine ay max out sa 10,000 hanggang 15,000 RPM, na kadalasang hindi sapat para sa mga tool na wala pang 0.5mm. Para sa pinakamainam na pagganap, ang mga high-speed spindle na mula 30,000 hanggang 100,000 RPM ay madalas na kinakailangan. Ang pagpapatakbo ng isang micro tool sa hindi sapat na RPM ay pinipilit ang operator na ibaba ang rate ng feed nang napakababa na ang tool ay nagsimulang kuskusin sa halip na maputol.
Ang katigasan ay pinakamahalaga kapag nagtatrabaho sa mga microscopic tolerance. Anumang vibration sa machining center ay direktang ililipat sa cutting edge.
Mga May-hawak ng Tool: Ang mga karaniwang collet chuck tulad ng ER collet ay kadalasang kulang sa concentricity na kinakailangan para sa micro-machining. Mahigpit na inirerekomenda ang mga shrink-fit tool holder o high-precision hydraulic chuck.
Tool Overhang: Ang haba ng tool na nakausli mula sa holder ay dapat panatilihin sa absolute minimum. Ang sobrang overhang ay higit na pinapataas ang panganib ng pagpapalihis at daldalan.
Machine Dynamics: Ang machine tool mismo ay dapat nagtataglay ng mataas na dynamic stiffness upang epektibong mapawi ang mga vibrations.
Ang thermal management ay isang kumplikadong variable sa electronic component machining. Bagama't karaniwan ang flood coolant sa macro-machining, maaari itong nakamamatay sa mga micro tool. Kapag ang isang tool ay nag-cut sa 60,000 RPM, ang cutting edge ay mabilis na umiinit. Ang pagtama sa microscopic, super-heated na gilid ng carbide na may mataas na presyon ng malamig na likido ay maaaring magdulot ng matinding thermal shock.
Sa halip, ang Minimum Quantity Lubrication o tuluy-tuloy na pagsabog ng hangin ay kadalasang mas gustong paraan. Ang Minimum Quantity Lubrication ay naghahatid ng pinong aerosol mist ng langis na nagbibigay ng kinakailangang lubricity upang maiwasan ang chip welding nang hindi nagdudulot ng thermal shock.
Ang supply chain para sa precision manufacturing ay nangangailangan ng mahigpit na pagsusuri. Kadalasang kulang ang mga supplier ng tool sa pangkalahatang layunin ng mga espesyal na kagamitan sa paggiling at metrology na kinakailangan upang makagawa ng maaasahang mga micro-scale na instrumento. Kapag kumukuha ng mga tool para sa mga kritikal na electronic assemblies, kinakailangang makipagsosyo sa mga manufacturer na partikular na naglalaan ng kanilang mga mapagkukunan ng engineering sa micro-machining dynamics.
Ang isang maaasahang tagagawa ay dapat mag-alok ng komprehensibong dokumentasyon tungkol sa komposisyon ng substrate, mga detalye ng coating, at mga garantisadong pagpapaubaya sa runout. Ang batch-to-batch consistency ay ang tanda ng isang premium na supplier; ang isang tool na iniutos ngayon ay dapat gumanap nang katulad ng isang tool na iniutos anim na buwan mula ngayon.
Kung ikaw ay naghahanap upang iangat ang iyong electronic component manufacturing, galugarin ang nangunguna sa industriya mga tool sa katumpakan sa SS End Mill. Mula sa napakahusay na 0.1mm diameters hanggang sa mga advanced na DLC at TiSiN coatings, mahahanap mo ang perpektong micro end mill at mga espesyal na cutter na iniakma para sa iyong partikular na materyal at setup ng makina. Tinitiyak ng kanilang pangako sa 0.2-micron ultra-fine grain substrates at mahigpit na kontrol sa kalidad ang pagiging maaasahan na kinakailangan para sa modernong miniaturization.
Habang ang mga elektronikong device ay patuloy na lumiliit nang mabilis, ang maaasahang micro-machining ay nagiging lubhang kritikal sa pandaigdigang tagumpay sa pagmamanupaktura. Ang mga espesyal na cutter ay nagpapanatili ng mahigpit na katumpakan sa mga kumplikadong elektronikong bahagi, na tinitiyak na ang lahat mula sa mga sensor ng aerospace hanggang sa mga nasusuot ng consumer ay gumagana nang walang kamali-mali. Ang pamumuhunan sa mataas na kalidad na kagamitan ay nagpapababa ng scrap, pinipigilan ang silent machine downtime, at pangunahing pinapataas ang kalidad ng huling produkto. Suriin ang iyong kasalukuyang setup, kontrolin ang iyong runout, at mag-upgrade sa mga espesyal na micro tool na ginawa para sa iyong eksaktong mga pangangailangan sa produksyon.
Ang mga karaniwang micro end mill ay malawak na magagamit hanggang sa 0.1mm ang lapad, na halos kasing kapal ng buhok ng tao. Para sa lubos na dalubhasang electronic component machining, ang mga custom na tagagawa ng tool ay maaaring gumawa ng mga cutting diameter na kasing liit ng 0.05mm o kahit 0.01mm. Ang mga ultra-miniature na tool na ito ay mahalaga para sa pagputol ng mga microscopic na feature sa mga medikal na implant, micro-fluidic sensor, at high-density na semiconductor testing equipment.
Ang pagkasira ng tool sa tanso ay kadalasang sanhi ng hindi tamang paglisan ng chip at labis na pag-ubos. Ang tanso ay isang napaka-ductile, gummy na materyal na may posibilidad na sumunod sa cutting edge, na lumilikha ng built-up na gilid. Kapag nangyari ito, ang geometry ng tool ay nagbabago, ang friction spike, at ang marupok na tool ay pumuputol. Upang maiwasan ito, gumamit ng hindi pinahiran at napakakintab na micro milling cutter na may matalim na anggulo ng rake. Bukod pa rito, tiyaking ang iyong spindle runout ay mas mababa sa 3 microns at gamitin ang Minimum Quantity Lubrication upang magbigay ng kinakailangang lubricity.
Bagama't posible ito sa teknikal, ang mga karaniwang CNC machine ay kadalasang nagbubunga ng hindi magandang resulta at mataas na rate ng pagkasira ng tool. Karaniwang kulang ang mga karaniwang makina ng kinakailangang bilis ng spindle, na pumipilit sa mga operator na patakbuhin ang mga rate ng feed nang masyadong mababa, na nagiging sanhi ng pagkuskos ng tool sa halip na maputol. Higit pa rito, ang mga karaniwang makina ay kadalasang kulang sa vibration damping at low-runout spindle na kinakailangan. Para sa pinakamainam na resulta, ang mga nakatalagang micro-machining center o air-driven spindle speed multiplier ay lubos na inirerekomenda.
Ang pagpili ay ganap na nakasalalay sa materyal na pinutol at ang tiyak na operasyon. Ang 2-flute cutter ay nagbibigay ng mas malalaking flute valleys, na nag-aalok ng superior chip clearance. Ginagawa nitong perpekto ang mga tool ng 2-flute para sa mga operasyon ng slotting, pabulusok, at pagmachining na mas malambot o gummy na materyales tulad ng mga plastik, aluminyo, at tanso. Sa kabaligtaran, ang isang 4-flute cutter ay may mas makapal na core, na nagbibigay ng mas malaking higpit ng tool at isang superior surface finish. Ang mga tool na 4-flute ay ang pinakamainam na pagpipilian para sa mga pagpapatakbo ng profiling at paggawa ng mas mahirap na mga haluang metal tulad ng titanium o stainless steel sensor housing kung saan ang paglikas ng chip ay hindi gaanong problema.
Upang mapanatili ang wastong pag-load ng chip nang hindi pinuputol ang marupok na cutter, ang micro machining ay karaniwang nangangailangan ng mga bilis ng spindle mula 30,000 RPM hanggang sa higit sa 100,000 RPM. Ang mga tool na wala pang 0.5mm ang lapad ay dapat na umiikot nang napakabilis upang makamit ang isang produktibong footage sa ibabaw habang pinapanatili ang feed sa bawat ngipin na sapat na mababa upang maiwasan ang pagpapalihis ng tool.
Ang pag-iwas sa runout ay nangangailangan ng isang holistic na diskarte sa iyong tooling setup. Una, iwanan ang mga karaniwang ER collet sa pabor sa mga shrink-fit tool holder o high-precision hydraulic chuck, na nagbibigay ng pare-parehong puwersa ng pag-clamping. Pangalawa, maingat na linisin ang spindle taper at tool shank bago ang bawat pagbabago ng tool. Panghuli, gumamit ng dial indicator o laser presetter upang i-verify na ang Total Indicator Reading ay mahigpit na pinananatili sa ilalim ng 3 microns bago simulan ang cutting cycle.


