
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.09.2026 Herkunft: Website


Elektronische Geräte schrumpfen rasant. Ganz gleich, ob Sie ein IoT-Wearable entwickeln, das Sie am Handgelenk tragen, oder einen hochdichten Sensor, der tief in ein Batteriemanagementsystem für Elektrofahrzeuge eingebettet ist, der Bedarf an Miniaturisierung ist absolut. Herkömmliche Schneidmethoden geben unter dem Druck mikroskopischer Größen einfach nach. Bei diesem Maßstab verschwindet die Fehlertoleranz vollständig.
Das Erreichen einer Präzision im Submikrometerbereich ist für anspruchsvolle Anwendungen kein Luxus mehr; Es ist eine grundlegende Notwendigkeit in der Werkstatt. Mikrobearbeitungswerkzeuge haben sich zum Rückgrat der modernen Elektronikfertigung entwickelt. In diesem Leitfaden werden die spezifischen Instrumente erläutert, die zum Schneiden komplizierter Steckverbinder, empfindlicher Sensoren und anderer Miniaturkomponenten erforderlich sind. Wir werden auch umsetzbare technische Strategien zur Maximierung der Werkzeuglebensdauer und Minimierung kostspieliger Ausschuss detailliert beschreiben.
Mikrobearbeitungswerkzeuge sind die Grundelemente, die erforderlich sind, um die in der modernen Welt geforderte Präzision im Submikrometerbereich zu erreichen Bearbeitung elektronischer Komponenten.
Spezielle Miniaturschneidinstrumente müssen sorgfältig konstruiert werden, um komplexe Geometrien zu bearbeiten, ohne dass es zu Graten, Materialverformungen oder thermischen Schäden kommt.
Bei der Bearbeitung von gummiartigen Kupferlegierungen, zähem Titan und Spezialpolymeren ist die Auswahl der richtigen Werkzeuggeometrie, der fortschrittlichen Beschichtung und des ultrafeinen Hartmetallsubstrats unbedingt erforderlich.
Die Kontrolle des Spindelrundlaufs, die Optimierung der Vorschubgeschwindigkeiten für mikroskopische Spanlasten und der Einsatz hochwertiger Präzisionsinstrumente sind bewährte Methoden, um vorzeitigen Werkzeugbruch zu verhindern.
Aktuelle Branchenanalysen zeigen einen dramatischen Wandel in der Elektronikfertigung. Angetrieben durch den rasanten Ausbau der 5G- und 6G-Kommunikationsinfrastruktur, fortschrittliche Fahrerassistenzsysteme in Fahrzeugen der nächsten Generation und KI-gestützte medizinische Implantate erlebt der Markt für Komponenten im Mikromaßstab ein exponentielles Wachstum. Ein bemerkenswerter Trend ist die strenge Anforderung an Komponenten mit ultrafeinem Rastermaß, oft mit Rastermaßen unter 0,3 mm.
Während alternative Fertigungstechnologien wie Laserablation und chemisches Ätzen an Bedeutung gewinnen, bleibt die mechanische Mikrobearbeitung unverzichtbar. Laser hinterlassen häufig eine Wärmeeinflusszone, die die elektrischen Eigenschaften empfindlicher Kupferlaminate verändern kann. Im Gegensatz dazu ist das mechanische Schneiden in einzigartiger Weise in der Lage, präzise 3D-Geometrien, hervorragende Oberflächengüten und die strukturelle Integrität zu liefern, die für leitfähige Kupferlegierungen und spezielle technische Kunststoffe erforderlich ist.
In der industriellen Fertigung gilt die Klassifizierung eines Mikrowerkzeugs im Allgemeinen für Schneidinstrumente mit einem Durchmesser von 3,175 mm oder kleiner. Sie werden häufig auf Bruchteile eines Millimeters verkleinert, beispielsweise 0,1 mm bis 0,5 mm. Im Gegensatz zu Standardwerkzeugen handelt es sich bei diesen Instrumenten nicht einfach um verkleinerte Versionen größerer Fräser. Sie erfordern hochspezialisierte Mikrokorn-Hartmetallsubstrate und einzigartige Kantenvorbereitungen, um die strukturelle Integrität aufrechtzuerhalten.
Auf dieser mikroskopischen Skala ändert sich die Schnittdynamik erheblich. Der Kantenradius des Werkzeugs wird mit der Spandicke selbst vergleichbar. Dies führt zu komplexen Scherkräften, die herkömmliche Bearbeitungsberechnungen oft nicht vorhersagen können.
In der Elektronikindustrie gelten strenge, unerbittliche Maßtoleranzen. Moderne elektronische Baugruppen erfordern Komponenten, die perfekt zusammenpassen. Eine Maßabweichung von nur wenigen Mikrometern kann in der Praxis schwerwiegende Folgen haben. Dazu gehören elektrische Kurzschlüsse, hochohmige Verbindungen, schlechte Signalintegrität oder der Totalausfall des Geräts. Daher ist der Einsatz hochpräziser Schneidinstrumente eine Grundvoraussetzung für Qualitätssicherung und Funktionssicherheit.
In der Vergangenheit war das Erreichen von Toleranzen im Submikrometerbereich auf langsame, spezialisierte Laborgeräte beschränkt. Heutzutage ist die Fähigkeit, zuverlässige Mikrokomponenten in Massenproduktion herzustellen, ein direktes Ergebnis der Fortschritte in der CNC-Technologie und den Möglichkeiten des Mehrachsen-Werkzeugschleifens. Hochgeschwindigkeits-Bearbeitungszentren, die mit fortschrittlichen Schwingungsdämpfungs- und Wärmekompensationssystemen ausgestattet sind, können jetzt moderne Miniaturfräser nutzen, um Tausende identischer Teile herzustellen. Darüber hinaus stellen die Entwicklung ultrafeiner Schleifscheiben und die automatisierte optische Inspektion während der Werkzeugherstellung sicher, dass diese winzigen Fräser auch bei anspruchsvollen Produktionsläufen eine konstante Leistung erbringen.
Die Herstellung elektronischer Steckverbinder stellt besondere mechanische Herausforderungen dar. Steckverbinder bestehen häufig aus Mikrostiften, Buchsen mit engen Toleranzen und komplexen Verriegelungsgehäusen, die für den Betrieb in rauen Umgebungen mit starken Vibrationen ausgelegt sind. Bei der Bearbeitung dieser Bauteile kommt es auf eine absolut gratfreie Oberfläche an. Sogar mikroskopisch kleine Grate, die von einem stumpfen Werkzeug zurückbleiben, können beim Einsetzen die empfindliche Vergoldung abkratzen. Dies führt zu einer schnellen Oxidation und schließlich zu einem Signalausfall.
Um die winzigen Schlitze, Keilnuten und komplizierten Verriegelungsmechanismen zu erzeugen, die in Steckverbindern für Luft- und Raumfahrt, Automobil und Unterhaltungselektronik erforderlich sind, verlassen sich Hersteller stark auf kundenspezifische Mikroschneider. Diese Werkzeuge sind mit speziellen Freiwinkeln ausgestattet, um das Material sauber abzuscheren, anstatt es zu durchpflügen. Steifigkeit ist hier von größter Bedeutung; Jede Ablenkung während des Schneidvorgangs kann dazu führen, dass die Stifte außerhalb der Toleranz liegen und die standardmäßigen Einfügedämpfungstests sofort bestehen.
Sensoren fungieren als Nervensystem für das Internet der Dinge und die moderne Industrieautomation. Die Herstellung von Sensorgehäusen, Druckmembranen und optischen Halterungen erfordert den Umgang mit empfindlichen Materialien und unglaublich dünnen Wandstrukturen. Bei der Bearbeitung einer Druckmembran kann es beispielsweise erforderlich sein, eine funktionelle Wandstärke von weniger als 0,05 mm beizubehalten.
In diesen hochsensiblen Situationen müssen die Schneidwerkzeuge möglichst geringe Radial- und Axialkräfte ausüben. Zu hoher Schneiddruck führt unweigerlich dazu, dass sich die dünnen Wände verformen, vibrieren oder reißen, wodurch der Sensor unbrauchbar wird. Ingenieure müssen mikroskopisch kleine Spanlasten sorgfältig berechnen und Werkzeuge mit hochglanzpolierten Nuten und messerscharfen Schneidkanten verwenden, um das Material mit minimaler Reibung zu durchtrennen.
Über Steckverbinder und Sensoren hinaus umfasst der breitere Bereich der elektronischen Fertigung kundenspezifische Leiterplatten, miniaturisierte Kühlkörper und Mikroschalter. Während Standard-Leiterplatten für den Massenmarkt häufig geroutet werden, erfordern kundenspezifische oder starr-flexible Leiterplatten, die in Hochfrequenzradaranwendungen verwendet werden, präzises mechanisches Fräsen, um die Dicke des Dielektrikums und die Kantenprofile streng zu kontrollieren.
Insbesondere werden Mikroschneider eingesetzt, um kleine Taschen zu fräsen, blinde Durchkontaktierungen zu erstellen und komplexe Außenprofile in Miniatur-Elektronikgehäusen zu definieren. Für Wärmemanagementkomponenten wie Mikrokühlkörper müssen diese Fräser tiefe, unglaublich schmale Kanäle in Aluminium oder Kupfer eintauchen und fräsen, um die Oberfläche für die Wärmeableitung zu maximieren.
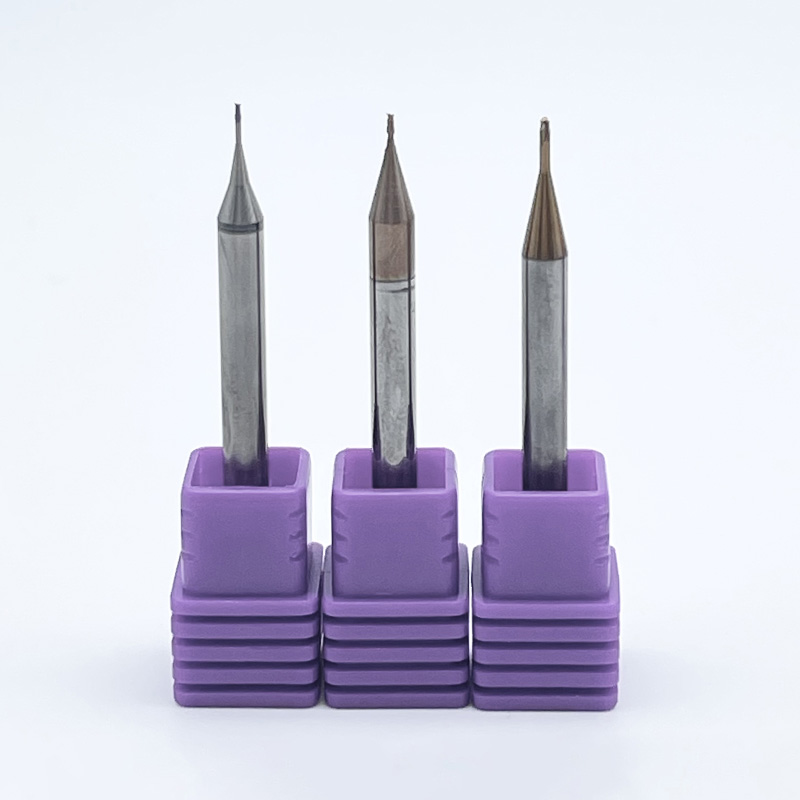
Hierbei handelt es sich um äußerst vielseitige Werkzeuge, die hauptsächlich zum Schneiden von Schlitzen, Planflächen und Profilieren von Miniaturteilen verwendet werden. Abhängig von der spezifischen Geometrie des elektronischen Bauteils werden unterschiedliche Profile verwendet, um das gewünschte mechanische Ergebnis zu erzielen. Eine hochwertige Der Aufbau von Mikro-Schaftfräsern , bei denen häufig Durchmesser von nur 0,1 mm mit einem Spiralwinkel von 30 oder 35 Grad verwendet werden, macht häufig den Unterschied zwischen einem Ausschussteil und einer perfekten Komponente aus.
Schaftfräsertyp |
Hauptmerkmale |
Primäre Elektronikanwendung |
|---|---|---|
Quadratischer Mikro-Schaftfräser |
Scharfe 90-Grad-Ecken, flacher Boden. |
Präzise Taschen für Mikrochips fräsen, gerade Steckerschlitze schneiden. |
Mikro-Schaftfräser mit Kugelkopf |
Halbkugelförmiges Schneidenende. |
3D-Konturierung von Sensorgehäusen, Bearbeitung komplexer optischer Halterungen. |
Eckenradius-Mikro-Schaftfräser |
Flacher Boden mit abgerundeten Ecken für zusätzliche Stabilität. |
Hochgeschwindigkeitsschruppen von Miniaturkühlkörpern zur Reduzierung von Spannungskonzentrationen in dünnen Wänden. |
Wenn der Vorgang Plandrehen, Profilieren oder tiefes Taschenfräsen erfordert, werden Spezialfräser auf der Grundlage ihrer Nutenzahl ausgewählt. Die Anzahl der Spannuten bestimmt die Stärke des Werkzeugkerns und seine Fähigkeit, Späne aus der mikroskopischen Schneidzone abzuleiten. Bei der Mikrobearbeitung ist die Spanabfuhr ein kritischer Fehlerpunkt.
Ein 2-schneidiger Fräser sorgt für größere Nuttäler. Dies macht es ideal für weichere, gummiartige Materialien wie Kunststoffe oder Aluminium, bei denen die Ansammlung von Spänen ein großes Risiko darstellt. Umgekehrt bietet ein 4-Schneiden-Fräser einen größeren Kerndurchmesser und damit eine höhere Steifigkeit. Damit eignet sich die 4-Schneiden-Variante optimal für die Bearbeitung härterer Legierungen oder die Erzielung hervorragender Oberflächengüten an den Außenprofilen von Elektronikgehäusen.
Für die Herstellung von Mikrolöchern für Durchkontaktierungen, Ausrichtungsstifte und Montagepunkte sind Mikrobohrer erforderlich, die die Kernstegdicke und das Nutvolumen perfekt ausbalancieren. Diese Bohrer verfügen häufig über spezielle Spitzenwinkel, um zu verhindern, dass das Werkzeug beim Eindringen in das Material wandert, und stellen so sicher, dass die Lochposition auf den Mikrometer genau ist.
Beim Innengewindeschneiden in Miniaturbauteilen ist das Mikrogewindefräsen dem herkömmlichen Gewindeschneiden objektiv überlegen. Das Gewindeschneiden von Miniaturgewinden wie M1 oder M1,2 birgt ein besonders hohes Risiko eines Werkzeugbruchs. Ein Mikro-Gewindefräser nutzt Spiralinterpolation zum Schneiden des Gewindes. Da es kleiner als der Lochdurchmesser ist, sind die Schnittkräfte deutlich geringer.
Das Zusammenspiel zwischen Schneidwerkzeug und Werkstückmaterial entscheidet über den Erfolg der Bearbeitung. Elektronische Komponenten nutzen ein breites Spektrum an Materialien, die im Mikromaßstab jeweils unterschiedliche mechanische Herausforderungen mit sich bringen.
Kupfer und seine Legierungen sind aufgrund ihrer hervorragenden elektrischen Leitfähigkeit in elektronischen Steckverbindern allgegenwärtig. Aus maschineller Sicht ist reines Kupfer jedoch sehr duktil und extrem gummiartig. Während das Werkzeug schneidet, neigt das Kupfer dazu, an der Schneidkante zu haften, ein Phänomen, das als „Aufbaukante“ bekannt ist. Dadurch verändert sich die Werkzeuggeometrie, was zu schlechter Oberflächengüte, übergroßen Abmessungen und schließlich zum Ausfall des Werkzeugs führt.
Um dem entgegenzuwirken, müssen Bediener ein ultrascharfes, unbeschichtetes Gerät verwenden Mikrofräser . Hochglanzpolierte Nuten sind unerlässlich, da sie den Reibungskoeffizienten drastisch reduzieren und es den klebrigen Kupferspänen ermöglichen, nach oben und von der Schneidzone weg zu gleiten, bevor sie sich mit dem Hartmetallsubstrat verschweißen können.
Fortschrittliche Polymere wie PEEK und PTFE werden häufig als Isolatoren und dielektrische Barrieren in Sensoren und Steckverbindern verwendet, während FR4 das Standardsubstrat für Leiterplatten ist. Die Bearbeitung von Kunststoffen erfordert ein strenges Wärmemanagement. Da Polymere eine außergewöhnlich niedrige Wärmeleitfähigkeit haben, wird die durch den Schneidvorgang erzeugte Wärme nicht in den Span oder das Werkstück abgeleitet; Stattdessen verbleibt es im Werkzeug und in der unmittelbaren Schneidzone.
Wenn die Temperatur den Glasübergangspunkt des Materials überschreitet, schmilzt, verschmiert oder delaminiert der Kunststoff. Für Kunststoffe konzipierte Werkzeuge zeichnen sich durch hohe Spanwinkel und eine geringe Spanzahl aus, um das Material sauber zu scheren und Späne sofort abzutransportieren.
Medizinische Elektronik und robuste Industriesensoren verlassen sich aufgrund ihrer Biokompatibilität und Korrosionsbeständigkeit häufig auf Titan und Edelstahl. Diese Metalle zeichnen sich durch eine hohe Zugfestigkeit und eine störende Neigung zur Kaltverfestigung während der Bearbeitung aus.
Das Schneiden dieser zähen Metalle in mikroskopischer Größe erfordert maximale Werkzeugsteifigkeit. Um zu verhindern, dass das Werkzeug an der kaltverfestigten Oberfläche reibt, muss eine Durchbiegung beseitigt werden. Für diese Metalle entwickelte Präzisionswerkzeuge nutzen ultrafeine Mikrokorn-Karbidsubstrate für eine hohe Biegebruchfestigkeit und sind mit fortschrittlichen Wärmebarrieren beschichtet.
Bei einer Verkleinerung auf die Mikroebene ändert sich die physikalische Dynamik des Schneidens dramatisch. Ein einfach verkleinertes Standardwerkzeugdesign versagt sofort, wenn es den Anforderungen der Miniaturkomponentenfertigung ausgesetzt wird. Die Bewertung hochwertiger Präzisionswerkzeuge erfordert ein tiefes Verständnis der Metallurgie, Oberflächentechnik und strengen Messtechnik.
Die Grundlage jedes zuverlässigen Mikroschneidinstruments ist sein Substrat. Bei der Standardbearbeitung reicht häufig Hartmetall mit Standardkörnung aus. Für Betriebe im Mikromaßstab ist jedoch ultrafeine Mikrokornkarbid eine nicht verhandelbare Voraussetzung.
Die Korngröße hat direkten Einfluss auf die Querbruchfestigkeit und Kantenschärfe des Werkzeugs. Standardkarbidkörner haben typischerweise eine Größe zwischen 0,8 und 1,2 Mikrometer. Im Gegensatz dazu weist Premium-Hartmetall im Submikron- oder Ultrafeinkornbereich Korngrößen im Bereich von 0,2 bis 0,5 Mikrometer auf. Da die Schneidkante eines Mikrowerkzeugs unglaublich klein ist, kann sich ein großes Hartmetallkorn an der Schneidkante unter den Schnittkräften leicht lösen, was zu sofortigem Abplatzen der Kante führt.
Oberflächenbeschichtungen dienen als kritische Wärmebarriere und Reibungsverminderer. Bei der Herstellung elektronischer Komponenten ist die Auswahl der richtigen Beschichtung basierend auf dem Werkstückmaterial von entscheidender Bedeutung, um eine thermische Verschlechterung zu verhindern.
Beschichtungstyp |
Reibungskoeffizient |
Optimale elektronische Materialien |
Hauptvorteil bei der Mikrobearbeitung |
|---|---|---|---|
TiAlN / TiSiN |
0.40 |
Edelstahl, Titan |
Hohe thermische Stabilität; schützt die Mikrokante vor Hitze bei der Trockenbearbeitung robuster Sensorkörper. |
DLC |
0,10 - 0,20 |
Aluminium, PEEK, PTFE |
Extrem geringe Reibung; verhindert das Schmelzen von Polymeren und verhindert das Spanschweißen in Aluminiumkühlkörpern. |
Unbeschichtet/hochglanzpoliert |
N / A |
Kupfer, Messing, Gold |
Verhindert, dass klebrige Nichteisenmaterialien am Werkzeug haften; sorgt für gratfreie Oberflächen an den Steckerstiften. |
Bei der Makrobearbeitung kann eine leicht abgerundete Schneidkante gelegentlich die Werkzeugfestigkeit erhöhen. Bei der Mikrobearbeitung ist eine abgerundete Kante aufgrund des Pflugeffekts jedoch äußerst schädlich. Wenn der Vorschub pro Zahn kleiner als der Schneidenradius ist, reibt und komprimiert das Werkzeug das Material, anstatt es zu scheren. Dies führt zu enormer Reibung, Durchbiegung der Teile und starker Gratbildung.
Darüber hinaus sind hochglanzpolierte Flöten nicht verhandelbar. Mikrochips fehlt die Masse, um allein durch die Zentrifugalkraft leicht evakuiert zu werden. Eine spiegelähnliche Nutenoberfläche reduziert die Reibung und sorgt dafür, dass die Späne reibungslos aus der Schneidzone fließen.
Unrundheit ist der ultimative Feind der Mikrobearbeitung. Unter Rundlauf versteht man die Ungenauigkeit der Werkzeugdrehung um die wahre Achse. Wenn ein 12-mm-Schaftfräser einen Rundlauffehler von 0,01 mm aufweist, ist der Effekt vernachlässigbar. Wenn jedoch ein 0,1-mm-Mikrofräser denselben Rundlauffehler von 0,01 mm aufweist, entspricht diese Abweichung 10 Prozent des gesamten Werkzeugdurchmessers.
Dieses massive Ungleichgewicht führt dazu, dass eine Nut eine hohe Spanlast aufnimmt, während die andere nichts aufnimmt. Dies führt zu einem sofortigen Abbrechen des Werkzeugs, einer schlechten Oberflächengüte und maßlosen Bauteilen. Premium-Mikrowerkzeuge werden mit Konzentrizitätstoleranzen hergestellt, die streng innerhalb von 2 bis 3 Mikrometern liegen.
Selbst die präzisesten Werkzeuge versagen, wenn sie falsch verwendet werden. Höchstleistung integrieren Die Integration von Miniatur-CNC-Werkzeugen in einen Produktionsablauf erfordert einen Paradigmenwechsel in der Art und Weise, wie Bediener mit Geschwindigkeiten, Vorschüben, Vibrationskontrolle und Umgebungsfaktoren umgehen.
Die Berechnung der Spanlasten im Mikromaßstab erfordert absolute Präzision. Da die Werkzeuge so zerbrechlich sind, muss der Vorschub pro Zahn sorgfältig kontrolliert werden, um eine Durchbiegung zu verhindern. Um jedoch eine produktive Vorschubgeschwindigkeit aufrechtzuerhalten und gleichzeitig den Vorschub pro Zahn sehr niedrig zu halten, muss die Spindeldrehzahl außergewöhnlich hoch sein.
Standard-CNC-Maschinen erreichen eine maximale Drehzahl von 10.000 bis 15.000 U/min, was für Werkzeuge unter 0,5 mm oft nicht ausreicht. Für eine optimale Leistung sind häufig Hochgeschwindigkeitsspindeln im Bereich von 30.000 bis über 100.000 U/min erforderlich. Der Betrieb eines Mikrowerkzeugs mit unzureichender Drehzahl zwingt den Bediener dazu, die Vorschubgeschwindigkeit so weit zu senken, dass das Werkzeug eher zu reiben als zu schneiden beginnt.
Beim Arbeiten mit mikroskopisch kleinen Toleranzen ist die Steifigkeit von größter Bedeutung. Eventuelle Vibrationen im Bearbeitungszentrum werden direkt auf die Schneide übertragen.
Werkzeughalter: Standard-Spannzangenfuttern wie ER-Spannzangen fehlt häufig die für die Mikrobearbeitung erforderliche Rundlaufgenauigkeit. Schrumpfwerkzeughalter oder hochpräzise Hydrodehnspannfutter werden dringend empfohlen.
Werkzeugüberstand: Die Länge des aus dem Halter herausragenden Werkzeugs muss auf das absolute Minimum beschränkt werden. Ein übermäßiger Überhang erhöht exponentiell das Risiko von Durchbiegung und Rattern.
Maschinendynamik: Die Werkzeugmaschine selbst muss über eine hohe dynamische Steifigkeit verfügen, um Vibrationen effektiv zu dämpfen.
Das Wärmemanagement ist eine komplexe Variable bei der Bearbeitung elektronischer Komponenten. Während Flutkühlmittel bei der Makrobearbeitung Standard sind, kann dies für Mikrowerkzeuge tödlich sein. Wenn ein Werkzeug mit 60.000 U/min schneidet, erwärmt sich die Schneidkante schnell. Wenn ein Hochdruckstrahl kalter Flüssigkeit auf die mikroskopisch kleine, überhitzte Hartmetallschneide trifft, kann dies zu einem schweren Thermoschock führen.
Stattdessen sind Minimalmengenschmierung oder kontinuierliche Luftstöße oft die bevorzugten Methoden. Die Minimalmengenschmierung liefert einen feinen Ölaerosolnebel, der für die nötige Schmierfähigkeit sorgt, um das Verschweißen von Spänen zu verhindern, ohne einen Thermoschock auszulösen.
Die Lieferkette für die Präzisionsfertigung erfordert eine strenge Überprüfung. Allzweckwerkzeuglieferanten verfügen häufig nicht über die spezielle Schleifausrüstung und Messtechnik, die für die Herstellung zuverlässiger Instrumente im Mikromaßstab erforderlich sind. Bei der Beschaffung von Werkzeugen für kritische elektronische Baugruppen ist es unerlässlich, mit Herstellern zusammenzuarbeiten, die ihre technischen Ressourcen speziell für die Dynamik der Mikrobearbeitung einsetzen.
Ein zuverlässiger Hersteller sollte eine umfassende Dokumentation zur Substratzusammensetzung, Beschichtungsspezifikationen und garantierten Rundlauftoleranzen bereitstellen. Die Konsistenz von Charge zu Charge ist das Markenzeichen eines Premium-Anbieters. Ein Werkzeug, das heute bestellt wird, muss die gleiche Leistung erbringen wie ein Werkzeug, das in sechs Monaten bestellt wird.
Wenn Sie Ihre Herstellung elektronischer Komponenten verbessern möchten, erkunden Sie das branchenführende Unternehmen Präzisionswerkzeuge bei SS End Mill. Von ultrafeinen 0,1-mm-Durchmessern bis hin zu fortschrittlichen DLC- und TiSiN-Beschichtungen finden Sie die perfekten Mikro-Schaftfräser und Spezialfräser, die auf Ihr spezifisches Material und Ihre Maschinenkonfiguration zugeschnitten sind. Ihr Engagement für ultrafeine Kornsubstrate mit einer Körnung von 0,2 Mikrometern und eine strenge Qualitätskontrolle gewährleisten die Zuverlässigkeit, die für die moderne Miniaturisierung erforderlich ist.
Da elektronische Geräte weiterhin rapide schrumpfen, wird eine zuverlässige Mikrobearbeitung für den weltweiten Fertigungserfolg von entscheidender Bedeutung. Spezialisierte Schneider achten bei komplexen elektronischen Komponenten auf höchste Genauigkeit und stellen so sicher, dass alles, von Luft- und Raumfahrtsensoren bis hin zu tragbaren Verbrauchergeräten, einwandfrei funktioniert. Die Investition in hochwertige Ausrüstung reduziert Ausschuss, verhindert stille Maschinenstillstände und steigert die Qualität des Endprodukts grundlegend. Bewerten Sie Ihr aktuelles Setup, kontrollieren Sie Ihren Rundlauf und rüsten Sie auf spezielle Mikrowerkzeuge um, die genau auf Ihre Produktionsanforderungen zugeschnitten sind.
Standard-Mikro-Schaftfräser sind weit verbreitet und haben einen Durchmesser von bis zu 0,1 mm, was ungefähr der Dicke eines menschlichen Haares entspricht. Für die hochspezialisierte Bearbeitung elektronischer Komponenten können Hersteller kundenspezifischer Werkzeuge Schnittdurchmesser von nur 0,05 mm oder sogar 0,01 mm herstellen. Diese Ultraminiaturwerkzeuge sind für das Schneiden mikroskopischer Merkmale in medizinischen Implantaten, mikrofluidischen Sensoren und Testgeräten für hochdichte Halbleiter unerlässlich.
Werkzeugbrüche aus Kupfer werden typischerweise durch unsachgemäße Spanabfuhr und übermäßige Unrundheit verursacht. Kupfer ist ein äußerst duktiles, gummiartiges Material, das dazu neigt, an der Schneidkante zu haften und so eine Aufbauschneide zu erzeugen. Sobald dies geschieht, verändert sich die Werkzeuggeometrie, es kommt zu Reibungsspitzen und das zerbrechliche Werkzeug bricht. Um dies zu verhindern, verwenden Sie unbeschichtete, hochglanzpolierte Mikrofräser mit scharfen Spanwinkeln. Stellen Sie außerdem sicher, dass der Rundlauf Ihrer Spindel weniger als 3 Mikrometer beträgt, und verwenden Sie Minimalmengenschmierung, um für die erforderliche Schmierung zu sorgen.
Obwohl es technisch möglich ist, liefern Standard-CNC-Maschinen oft schlechte Ergebnisse und hohe Werkzeugbruchraten. Standardmaschinen verfügen in der Regel nicht über die erforderlichen Spindelgeschwindigkeiten, was den Bediener dazu zwingt, zu niedrige Vorschubgeschwindigkeiten zu verwenden, was dazu führt, dass das Werkzeug reibt statt schneidet. Darüber hinaus mangelt es Standardmaschinen häufig an der erforderlichen Schwingungsdämpfung und den erforderlichen Unrundlaufgenauigkeiten der Spindeln. Für optimale Ergebnisse werden spezielle Mikrobearbeitungszentren oder luftbetriebene Spindelgeschwindigkeitsvervielfacher dringend empfohlen.
Die Wahl hängt ganz vom zu schneidenden Material und dem konkreten Arbeitsgang ab. Ein 2-Schneiden-Fräser bietet deutlich größere Spannutentäler und eine bessere Spanabfuhr. Dies macht 2-schneidige Werkzeuge ideal für Schlitzbearbeitungen, Einstechen und die Bearbeitung weicherer oder klebriger Materialien wie Kunststoffe, Aluminium und Kupfer. Im Gegensatz dazu verfügt ein 4-Schneiden-Fräser über einen dickeren Kern, der für eine größere Werkzeugsteifigkeit und eine hervorragende Oberflächengüte sorgt. 4-schneidige Werkzeuge sind die optimale Wahl für Profilierungsarbeiten und die Bearbeitung von härteren Legierungen wie Titan- oder Edelstahl-Sensorgehäusen, bei denen die Spanabfuhr weniger problematisch ist.
Um eine angemessene Spanlast aufrechtzuerhalten, ohne dass der empfindliche Fräser bricht, sind bei der Mikrobearbeitung typischerweise Spindelgeschwindigkeiten im Bereich von 30.000 U/min bis weit über 100.000 U/min erforderlich. Werkzeuge mit einem Durchmesser von weniger als 0,5 mm müssen sich unglaublich schnell drehen, um ein produktives Oberflächenmaterial zu erzielen und gleichzeitig den Vorschub pro Zahn niedrig genug zu halten, um eine Werkzeugablenkung zu verhindern.
Um Rundlauffehler zu verhindern, ist ein ganzheitlicher Ansatz für Ihre Werkzeugeinrichtung erforderlich. Verzichten Sie zunächst auf Standard-ER-Spannzangen und setzen Sie stattdessen auf Schrumpfwerkzeughalter oder hochpräzise hydraulische Spannfutter, die für eine gleichmäßige Spannkraft sorgen. Zweitens reinigen Sie vor jedem Werkzeugwechsel sorgfältig den Spindelkegel und den Werkzeugschaft. Verwenden Sie abschließend eine Messuhr oder ein Laser-Voreinstellgerät, um sicherzustellen, dass der Gesamtanzeigewert strikt unter 3 Mikrometern liegt, bevor Sie mit dem Schneidzyklus beginnen.


