
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 21-09-2026 Asal: Lokasi


Dengarkan suara end mill standar yang menghabiskan paduan keras. Jeritan bernada tinggi itu bukan sekadar suara bising. Itu adalah suara bantalan spindel Anda yang merendahkan. Pemotong tradisional sering kali mengalami panas berlebih, aus sebelum waktunya, dan patah tanpa peringatan saat melakukan gerakan agresif. Hasilnya selalu sama: billet terbuang dan downtime toko yang memakan biaya ribuan dolar.
Meningkatkan persenjataan peralatan Anda adalah cara paling langsung untuk mencegah bencana manufaktur ini. Dalam fase hidup seadanya, tujuan utama Anda bukanlah penyelesaian akhir. Ini adalah efisiensi volumetrik murni. Panduan komprehensif ini menguraikan bagaimana geometri khusus secara mendasar mengubah dinamika pemotongan untuk melindungi peralatan Anda dan meningkatkan profitabilitas.
Profil bergerigi memecah kepingan menjadi pecahan yang lebih kecil, menghilangkan pemotongan ulang dan kerusakan alat yang sangat parah.
Geometri unik seperti buku jari pada pemotong yang dibuat khusus mengurangi gaya pemotongan radial, sehingga membuka jalan bagi lintasan yang jauh lebih dalam dan lebih cepat.
Substrat karbida padat menghasilkan ketahanan panas, kekakuan, dan umur panjang operasional yang unggul jika dibandingkan dengan alternatif baja berkecepatan tinggi tradisional.
Mengalokasikan anggaran untuk perkakas khusus secara langsung melipatgandakan tingkat pembuangan material, mengubah kapasitas produksi keseluruhan di lantai pabrik.
Pemotong untuk keperluan umum tidak dapat bertahan menghadapi tuntutan ketat dari industri kedirgantaraan atau industri berat. Menghapus logam secepat dan seaman mungkin memerlukan alat pemotong yang dirancang khusus untuk menahan tekanan mekanis ekstrem dan beban panas yang intens.
Perbedaan mendasar antara alat penyelesaian akhir standar dan alat kasar tugas berat terletak sepenuhnya pada geometri ujung tombak. Pabrik akhir standar memiliki tepian tajam yang kontinu dan halus. Meskipun desain asli ini mutlak diperlukan untuk mencapai toleransi dimensi yang ketat, hal ini menjadi kendala berat selama pengerjaan kasar yang berat.
Tepi yang halus menggeser material menjadi stringer yang panjang dan terus menerus. Stringer ini dengan cepat dimasukkan ke dalam seruling alat. Bayangkan operasi mengantongi banyak uang. Ketika serpihan berserabut tidak dapat keluar dari zona pemotongan yang terbatas, alat akan memotongnya kembali secara agresif. Gesekan langsung ini meningkatkan suhu, menyebabkan penumpukan tepian, dan pasti menyebabkan kegagalan alat. Sebaliknya, terspesialisasi pabrik akhir yang kasar memiliki tepi bergelombang dan terputus-putus yang memprioritaskan evakuasi chip yang cepat dibandingkan estetika permukaan.
Apa yang menjadikan pemotong benar-benar tugas berat? Diameter inti yang diperkuat adalah indikator utama. Inti yang lebih tebal memberikan integritas struktural mutlak yang diperlukan untuk menahan defleksi di bawah beban samping yang ekstrim. Di luar inti, kerongkongan seruling dirancang dengan cermat untuk menyalurkan logam bervolume tinggi dari benda kerja secara instan. Sinergi ini memastikan pemotong menyerap guncangan mekanis yang sangat besar tanpa patah.
Untuk memahami sepenuhnya mengapa alat khusus ini mengungguli opsi standar, kita harus memeriksa interaksi fisik yang terjadi pada tingkat mikro antara geometri alat dan bahan mentah.
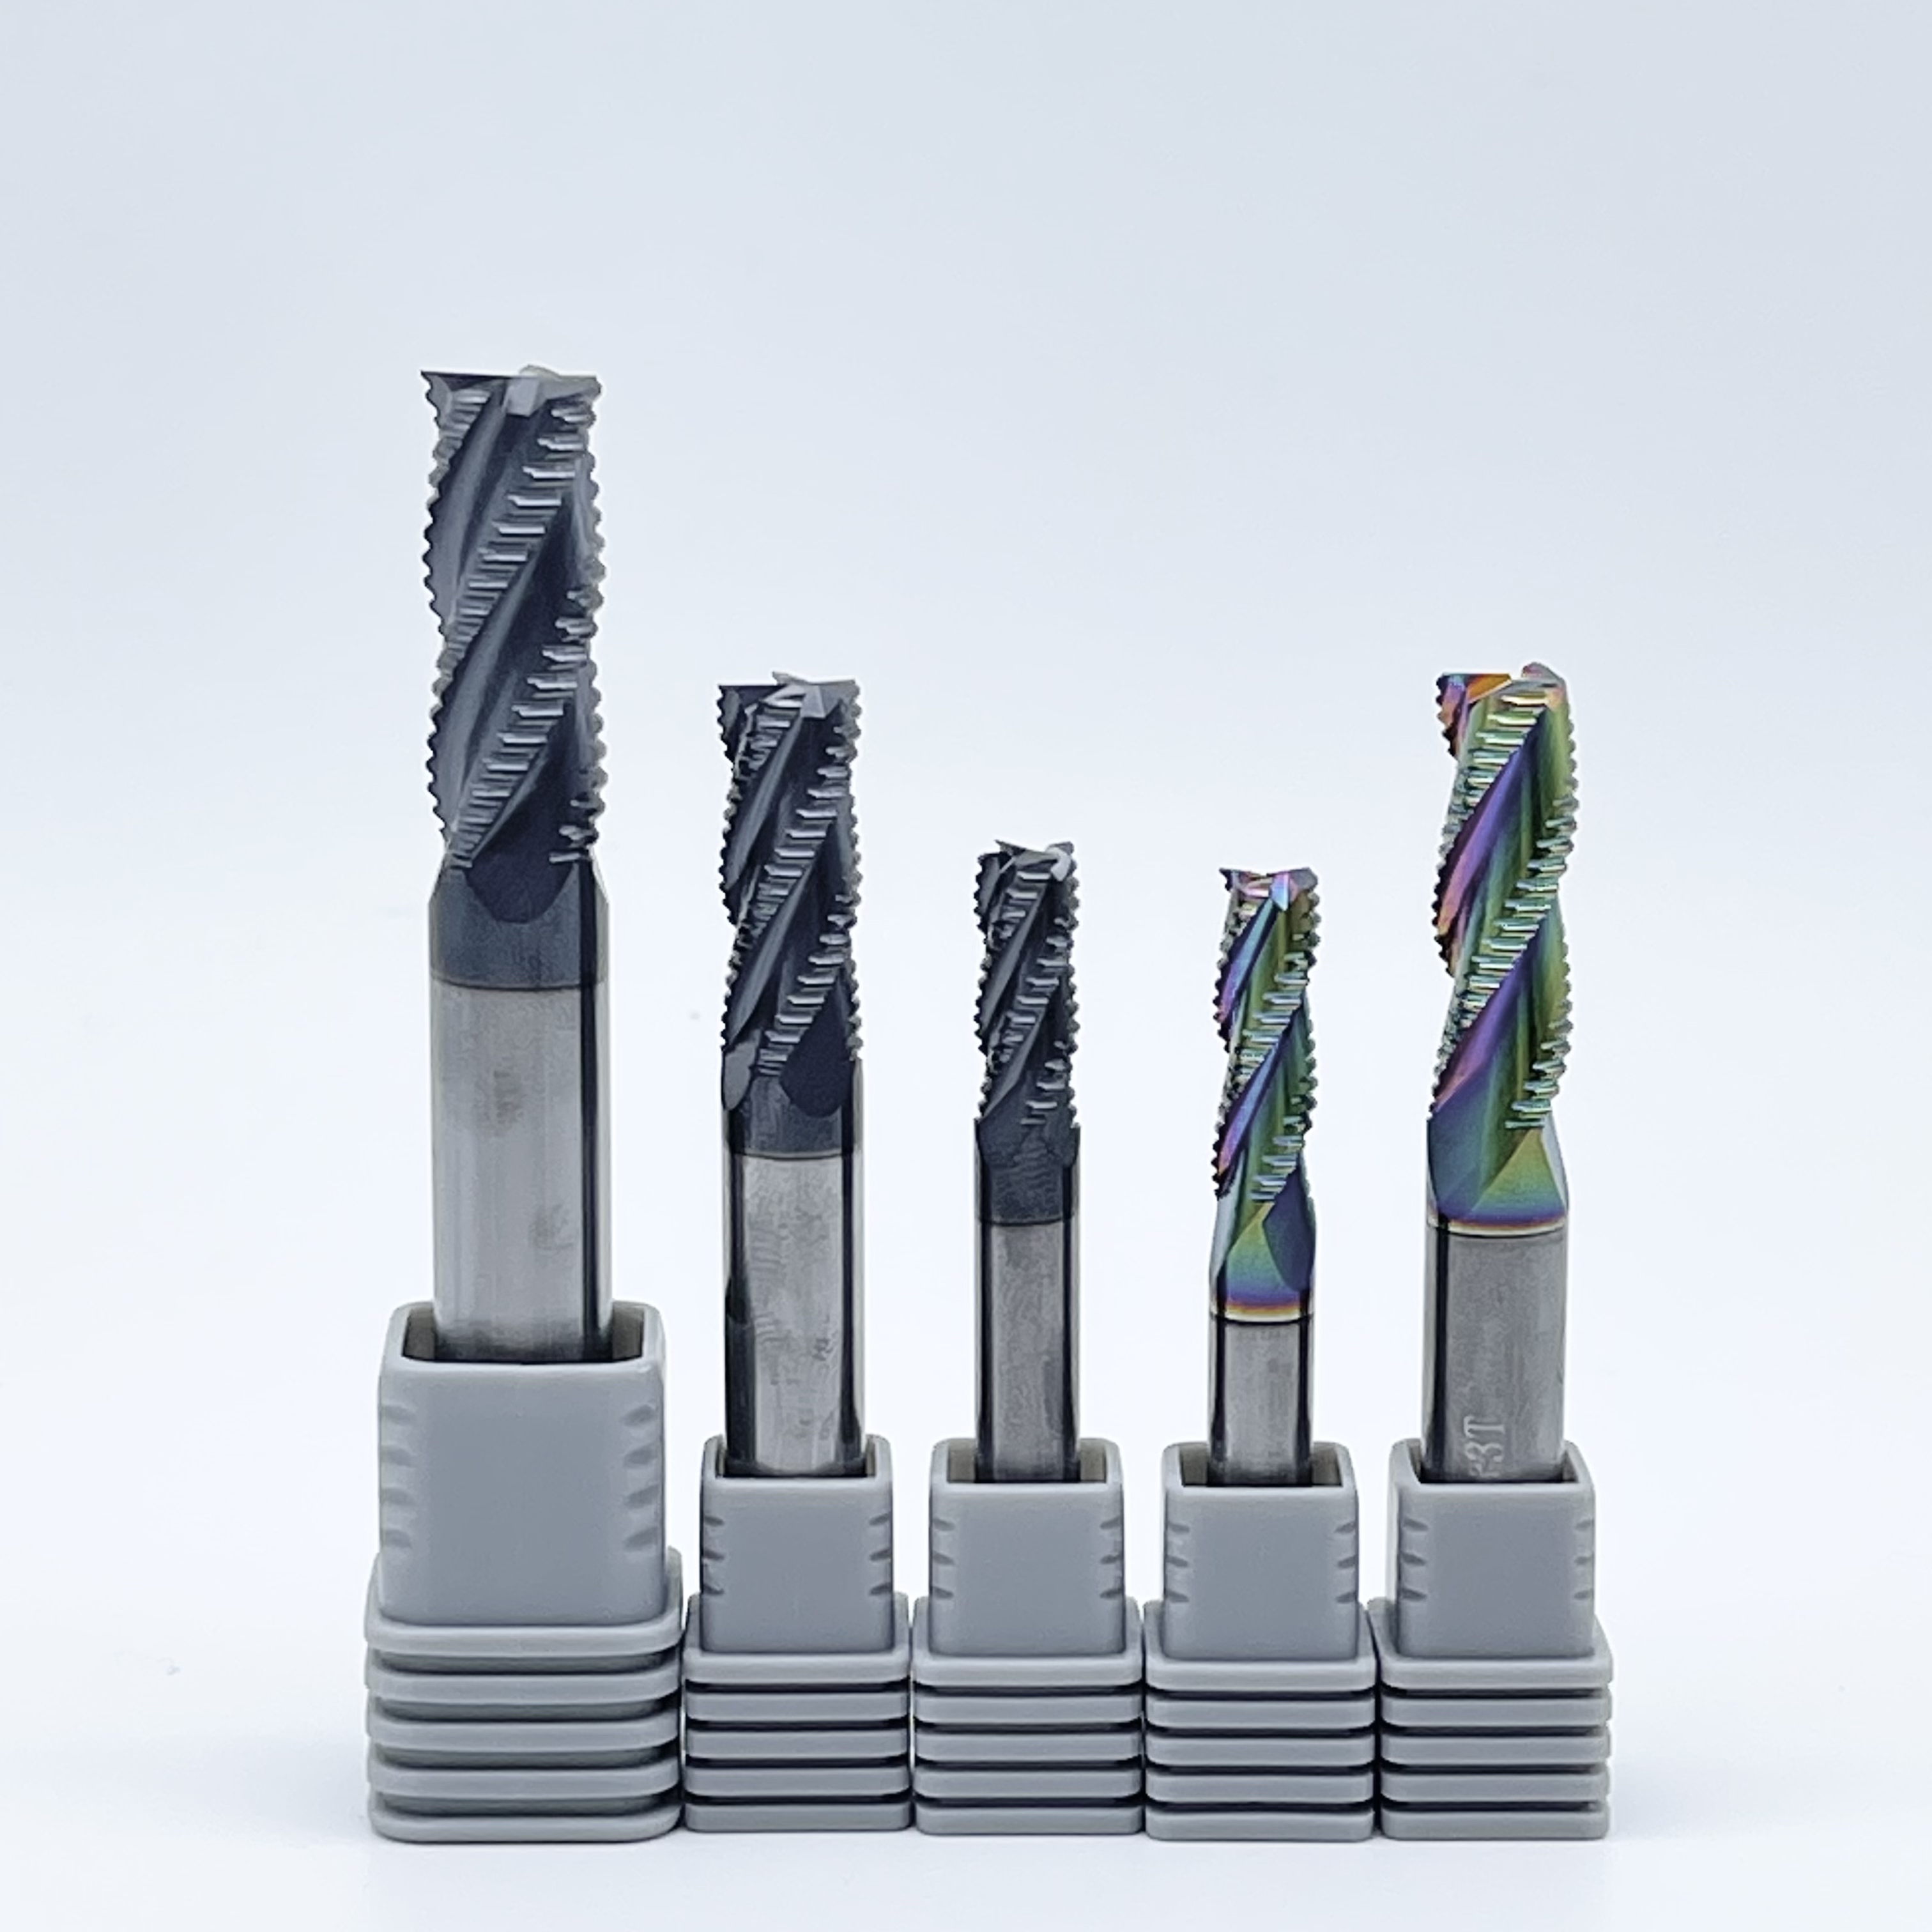
Ciri visual yang menentukan dari a pabrik akhir bergerigi adalah profilnya yang seperti buku jari. Para masinis dengan penuh kasih sayang menyebut ini sebagai desain tongkol jagung. Berbeda dengan tepi lurus yang mengikat logam sepanjang keseluruhannya secara bersamaan, gerigi ini terdiri dari puncak dan lembah yang berselang-seling.
Saat spindel berputar dan dimasukkan ke dalam billet, hanya puncak gerigi yang menggigit material pada mikrodetik tertentu. Karena gerigi ini terhuyung-huyung dari satu seruling ke seruling berikutnya, seruling berikutnya menghilangkan material yang ditinggalkan oleh lembah seruling sebelumnya. Secara khusus, keterlibatan yang terhuyung-huyung ini secara drastis mengurangi total area kontak. Ini menurunkan beban spindel dan meminimalkan gesekan.
Kontrol chip yang andal adalah faktor paling penting dalam pemesinan berkelanjutan tanpa pengawasan. Jika serpihan panjang melilit dudukan perkakas saat lampu mati, mesin akan mogok. Gerigi tersebut dengan sengaja mengganggu profil pemotongan, memaksa serpihan tersebut patah tepat di tempat terjadinya lembah. Alih-alih menghasilkan pita berbahaya, alat ini menghasilkan serpihan butiran kecil yang menyerupai pasir kasar. Fragmen-fragmen terpisah ini sangat mudah dikeluarkan dari rongga yang dalam menggunakan tekanan pendingin standar atau udara bertekanan.
Sektor manufaktur secara agresif beralih ke otomatisasi pemadaman listrik dan pabrik pintar. Teknologi perkakas berkembang pesat untuk mengimbanginya. Analisis pasar terkini menyoroti peralihan definitif dari alat pemotong umum menuju geometri khusus aplikasi.
Sektor kedirgantaraan, kendaraan listrik, dan medis semakin bergantung pada superalloy tahan panas seperti Inconel dan komposit titanium khusus. Pemesinan material yang menuntut ini dengan end mill tradisional tidak lagi layak secara ekonomi karena masa pakai alat yang tidak dapat diprediksi. Toko-toko modern tidak mampu menanggung kerusakan alat yang tidak terduga ketika operator jauh dari panel kontrol. Akibatnya, penerapan geometri roughing khusus telah meningkat. Tren ini sepenuhnya didorong oleh kebutuhan operasional akan masa pakai alat yang dapat diprediksi, stabilitas termal, dan kontrol chip yang sempurna di lingkungan ekstrem.
Manajer pengadaan dan pemrogram CNC harus membenarkan biaya perkakas awal yang lebih tinggi melalui peningkatan operasional yang terukur. Transisi ke geometri pemotongan bergerigi menawarkan keuntungan tersendiri yang berdampak langsung pada keuntungan.
Pencapaian berkelanjutan penghilangan material yang tinggi adalah ukuran utama efisiensi pengasaran. Karena penggunaan alat bergerigi secara bertahap mengurangi gaya pemotongan secara keseluruhan hingga 20 persen, masinis diberdayakan untuk melampaui batasan peralatan mereka. Tekanan pemotongan yang lebih rendah berarti mesin ini menghasilkan tenaga kuda yang jauh lebih sedikit per inci kubik logam yang dihilangkan. Pemrogram dapat dengan percaya diri meningkatkan laju pengumpanan, melakukan pemotongan aksial lebih dalam yang memanfaatkan seluruh panjang seruling, dan memperlebar langkah radial.
Selain itu, alat ini secara drastis mengurangi getaran mesin. Chatter adalah getaran destruktif yang terjadi ketika frekuensi harmonik dari proses pemotongan sesuai dengan frekuensi resonansi peralatan mesin. Ini menghancurkan tepi karbida, merusak bantalan spindel yang halus, dan merusak bagian tersebut. Tindakan pemotongan yang tidak teratur pada tepi bergerigi bertindak sebagai peredam mekanis. Ini terus-menerus mengganggu frekuensi harmonik sebelum menjadi resonansi. Efek stabilisasi ini melindungi mesin CNC mahal Anda.
Selain itu, pembuangan panas meningkat secara dramatis. Dalam pemotongan logam yang optimal, sekitar 80 persen panas yang dihasilkan harus ditransfer ke dalam chip. Ketika perkakas standar membuat serpihan panjang yang berkeliaran di zona pemotongan, panas yang hebat tersebut berpindah ke belakang ke dalam karbida padat. Karena alat bergerigi langsung mematahkan serpihan, pecahan kecil tersebut keluar dari zona pemotongan dalam hitungan milidetik. Evakuasi cepat ini benar-benar menghilangkan panas sebelum dapat meresap ke dalam benda kerja.
Perkakas baja berkecepatan tinggi pernah menjadi tulang punggung industri. Saat ini, pemesinan CNC modern memerlukan substrat yang tahan terhadap kecepatan ekstrem dan suhu terik.
Diproduksi dari komposit padat partikel tungsten karbida yang diikat dengan pengikat kobalt, perkakas roughing karbida memiliki kekakuan hampir tiga kali lipat dari baja berkecepatan tinggi. Kekakuan ekstrem ini memastikan pahat tahan terhadap tekukan dan defleksi akibat beban samping yang berat. Baja berkecepatan tinggi mulai melunak dan kehilangan ujung tajamnya pada suhu sekitar 600 derajat Celcius. Karbida padat mempertahankan integritas strukturalnya pada suhu melebihi 900 derajat Celcius.
Mari kita lihat perbandingan teknis langsung untuk memahami kesenjangan kinerja:
Fitur |
Pabrik Akhir Kasar Karbida Padat |
Pabrik Akhir Baja Berkecepatan Tinggi Tradisional |
|---|---|---|
Tahan Panas |
Mempertahankan kekerasan lebih dari 900 derajat Celcius |
Melunak dengan cepat sekitar 600 derajat Celcius |
Kekakuan dan Lendutan |
Inti sangat kaku, defleksi minimal |
Sangat rentan terhadap pembengkokan akibat beban samping yang berat |
Harapan Hidup Alat |
3 hingga 5 kali lebih lama pada superalloy tangguh |
Keausan tepi yang cepat pada bahan abrasif |
Kecepatan Operasional |
Beroperasi pada kecepatan spindel yang sangat tinggi |
Sangat terbatas pada kecepatan permukaan yang lebih lambat |
Geometri fisik pemotong hanya setengah dari persamaan kinerja. Lapisan Deposisi Uap Fisik Tingkat Lanjut, seperti Aluminium Titanium Nitrida, bersinergi sempurna dengan tepi bergerigi. Di bawah panas yang ekstrim dari proses roughing, lapisan ini membentuk lapisan pelindung mikroskopis aluminium oksida pada permukaan alat. Ini bertindak sebagai penghalang termal yang sangat efektif, memantulkan panas kembali ke dalam chip dan memberikan ketahanan oksidasi yang luar biasa.
Memilih yang benar pemotong penggilingan berat memerlukan analisis yang cermat terhadap sifat material tertentu dan kemampuan alat berat di lantai pabrik Anda.
Pertama, evaluasi jumlah seruling. Untuk material bergetah yang lebih lembut seperti aluminium, desain 3 seruling diperlukan untuk menyediakan kerongkongan yang besar untuk mengeluarkan material dalam jumlah besar. Untuk paduan yang lebih keras seperti baja, titanium, atau besi tuang, lebih disukai 4 hingga 6 seruling. Jumlah seruling yang lebih banyak akan meningkatkan kekuatan inti dan memungkinkan kecepatan pengumpanan yang lebih cepat.
Selanjutnya, lihat profil nada. Pitch mengacu pada jarak antara gerigi. Pitch yang kasar menghasilkan serpihan yang lebih besar dan digunakan untuk bahan yang lebih lembut guna mencegah penyumbatan. Sebaliknya, pitch yang halus menghasilkan serpihan yang lebih kecil dan mendistribusikan gaya pemotongan secara lebih merata. Hal ini membuat pitch yang halus sangat diperlukan untuk paduan abrasif yang lebih keras dimana stabilitas pahat adalah yang terpenting.
Saat bertransisi dari end mill standar ke yang lebih kasar bergerigi, Anda harus menyesuaikan parameter pemrograman Anda. Karena profil bergerigi menyebabkan efek penipisan chip, ketebalan chip sebenarnya seringkali lebih kecil dari umpan yang diprogram. Anda harus menambah jumlah umpan per gigi untuk memastikan alat tersebut benar-benar memotong logam, bukan hanya bergesekan. Menggosok menghasilkan panas berlebih dan menyebabkan keausan dini. Aturan praktis standarnya adalah meningkatkan laju pengumpanan sebesar 15 hingga 25 persen dibandingkan dengan pabrik akhir standar. Gabungkan ini dengan kedalaman pemotongan aksial yang besar sambil menjaga step-over radial tetap moderat.
Menguasai penghilangan logam secara agresif memerlukan peralihan dari keterbatasan alat standar dan sepenuhnya menerapkan teknik di balik pabrik akhir bergerigi. Pengasah karbida khusus memiliki biaya pengadaan di muka yang sedikit lebih tinggi. Namun, penghematan waktu dalam waktu siklus dan pengurangan drastis kegagalan alat menghasilkan penghematan biaya operasional yang sangat besar.
Evaluasi proses pengerjaan kasar Anda saat ini, identifikasi hambatan pemesinan Anda, dan konsultasikan dengan ahli perkakas. Dengan meningkatkan inventaris perkakas Anda agar mencakup geometri khusus aplikasi saat ini, Anda dapat melindungi spindel Anda, menjalankan shift tanpa pengawasan dengan percaya diri, dan secara mendasar meningkatkan efisiensi bengkel Anda. Siap untuk mendorong mesin CNC Anda ke potensi sebenarnya? Telusuri pilihan performa tinggi di SS End Mill untuk menemukan alat roughing bergerigi tepat yang dirancang untuk material terberat Anda.
Tidak, penggilingan akhir yang kasar meninggalkan hasil akhir yang terlihat bergerigi pada benda kerja karena puncak dan lembah yang bergerigi. Alat finishing standar terpisah dengan ujung tajam kontinu yang halus harus digunakan pada lintasan akhir guna mencapai spesifikasi kekasaran permukaan yang diperlukan dan toleransi dimensi yang ketat.
Pemotong pitch kasar digunakan untuk material bergetah yang lebih lembut seperti aluminium untuk memungkinkan pembersihan chip maksimum dan laju pengumpanan yang sangat agresif. Pemotong pitch halus dirancang untuk material abrasif yang lebih keras seperti baja perkakas dan titanium untuk mendistribusikan gaya pemotongan secara merata ke seluruh pahat, mencegah tepi terkelupas dan meningkatkan stabilitas secara keseluruhan.
Karena perkakas khusus ini menghasilkan torsi yang sangat tinggi dan gaya tarikan aksial yang signifikan selama pelepasan material secara agresif, sangat disarankan untuk menggunakan penahan perkakas yang kaku. Chuck milling tugas berat, penahan shrink-fit, atau chuck hidrolik lebih disukai dibandingkan collet standar untuk mencegah alat tercabut dan meminimalkan runout yang berbahaya.
Obrolan disebabkan oleh resonansi harmonis yang terbentuk antara pahat dan benda kerja. Tepian tajam alat bergerigi yang tidak beraturan terus-menerus mengganggu frekuensi harmonik ini, sehingga mencegah penguatannya. Pemutusan resonansi yang terus menerus ini secara mekanis menyerap getaran dan menstabilkan proses pemesinan.
Karena efek penipisan serpihan yang melekat pada geometri tongkol jagung, Anda tidak dapat menggunakan laju umpan pabrik akhir standar. Masinis umumnya harus meningkatkan jumlah pakan per gigi sebesar 15 hingga 25 persen. Jika laju pengumpanan terlalu rendah, ujung tombak akan bergesekan dengan material dan bukannya mencukurnya, sehingga menghasilkan panas berlebih dan merusak lapisan pahat.
Pabrik akhir bergerigi secara signifikan mengurangi beban spindel CNC dibandingkan dengan pabrik akhir tepi halus standar. Karena gigi yang terhuyung-huyung mengikat material pada interval yang bergantian, total luas permukaan yang bersentuhan dengan logam pada setiap milidetik jauh lebih kecil. Pengurangan gaya pemotongan radial ini menurunkan horsepower yang diperlukan, sehingga mesin yang lebih tua atau kurang kaku dapat melakukan tugas roughing yang berat dengan aman.


