Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.09.2026 Herkunft: Website

Hören Sie das Geräusch eines Standard-Schaftfräsers, der zähe Legierungen zerspant. Dieser hohe Schrei ist nicht nur Lärm. Es ist das Geräusch der Verschlechterung Ihrer Spindellager. Herkömmliche Schneidwerkzeuge überhitzen häufig, nutzen sich vorzeitig ab und brechen bei aggressiven Schnitten ohne Vorwarnung. Das Ergebnis ist immer das Gleiche: verschrottete Knüppel und Ausfallzeiten in der Werkstatt in Höhe von mehreren Tausend Dollar.
Die Aufrüstung Ihres Werkzeugarsenals ist der direkteste Weg, diese Produktionskatastrophen zu verhindern. In der Schruppphase ist Ihr primäres Ziel nie ein Hochglanzfinish. Es handelt sich um reine volumetrische Effizienz. Dieser umfassende Leitfaden erläutert, wie spezielle Geometrien die Schnittdynamik grundlegend verändern, um Ihre Ausrüstung zu schützen und die Rentabilität zu steigern.
Gezahnte Profile brechen die Späne in kleinere Fragmente, wodurch ein Nachschneiden und katastrophale Werkzeugbrüche vollständig vermieden werden.
Die einzigartige knöchelartige Geometrie eines speziell entwickelten Fräsers reduziert die radialen Schnittkräfte und ebnet so den Weg für wesentlich tiefere und schnellere Schnitte.
Vollhartmetallsubstrate bieten im Vergleich zu herkömmlichen Schnellarbeitsstahlalternativen eine überlegene Hitzebeständigkeit, Steifigkeit und Betriebslebensdauer.
Durch die Zuweisung von Budgets für Spezialwerkzeuge werden die Materialabtragsraten direkt vervielfacht und die Gesamtproduktionskapazität einer Werkstatt verändert.
Allzweckschneider können den strengen Anforderungen in der Luft- und Raumfahrt oder der schweren industriellen Zerspanung einfach nicht standhalten. Um Metall so schnell und sicher wie möglich zu entfernen, sind Schneidwerkzeuge erforderlich, die speziell für extreme mechanische Belastungen und starke thermische Belastungen entwickelt wurden.
Der grundlegende Unterschied zwischen einem Standard-Schlichtwerkzeug und einem Hochleistungs-Schruppwerkzeug liegt ausschließlich in der Schneidkantengeometrie. Standard-Schaftfräser verfügen über durchgehende und glatte Schneidkanten. Während dieses makellose Design zum Erreichen enger Maßtoleranzen unbedingt erforderlich ist, wird es bei starker Schruppbearbeitung zu einem ernsthaften Problem.
Glatte Kanten schneiden das Material in lange, durchgehende Streifen. Diese Stringer passen schnell in die Werkzeugnuten. Stellen Sie sich eine Operation zum Einstechen tiefer Taschen vor. Wenn faserige Späne den begrenzten Schnittbereich nicht abtransportieren können, schneidet das Werkzeug sie aggressiv nach. Diese unmittelbare Reibung führt zu einem Anstieg der Temperatur, einer Aufbauschneide und unweigerlich zum Ausfall des Werkzeugs. Umgekehrt spezialisiert Schruppfräser zeichnen sich durch wellenförmige und unterbrochene Kanten aus, bei denen eine schnelle Spanabfuhr Vorrang vor der Oberflächenästhetik hat.
Was macht einen Cutter wirklich robust? Ein verstärkter Kerndurchmesser ist der Hauptindikator. Ein dickerer Kern sorgt für die absolute strukturelle Integrität, die erforderlich ist, um einer Durchbiegung unter extremen seitlichen Belastungen standzuhalten. Jenseits des Kerns sind die Hohlkehlen sorgfältig gestaltet, um große Metallmengen sofort vom Werkstück wegzuleiten. Diese Synergie stellt sicher, dass der Fräser enorme mechanische Stöße absorbiert, ohne zu brechen.
Um vollständig zu verstehen, warum diese Spezialwerkzeuge die Standardoptionen übertreffen, müssen wir die physikalische Wechselwirkung untersuchen, die auf der Mikroebene zwischen der Werkzeuggeometrie und dem Rohmaterial stattfindet.
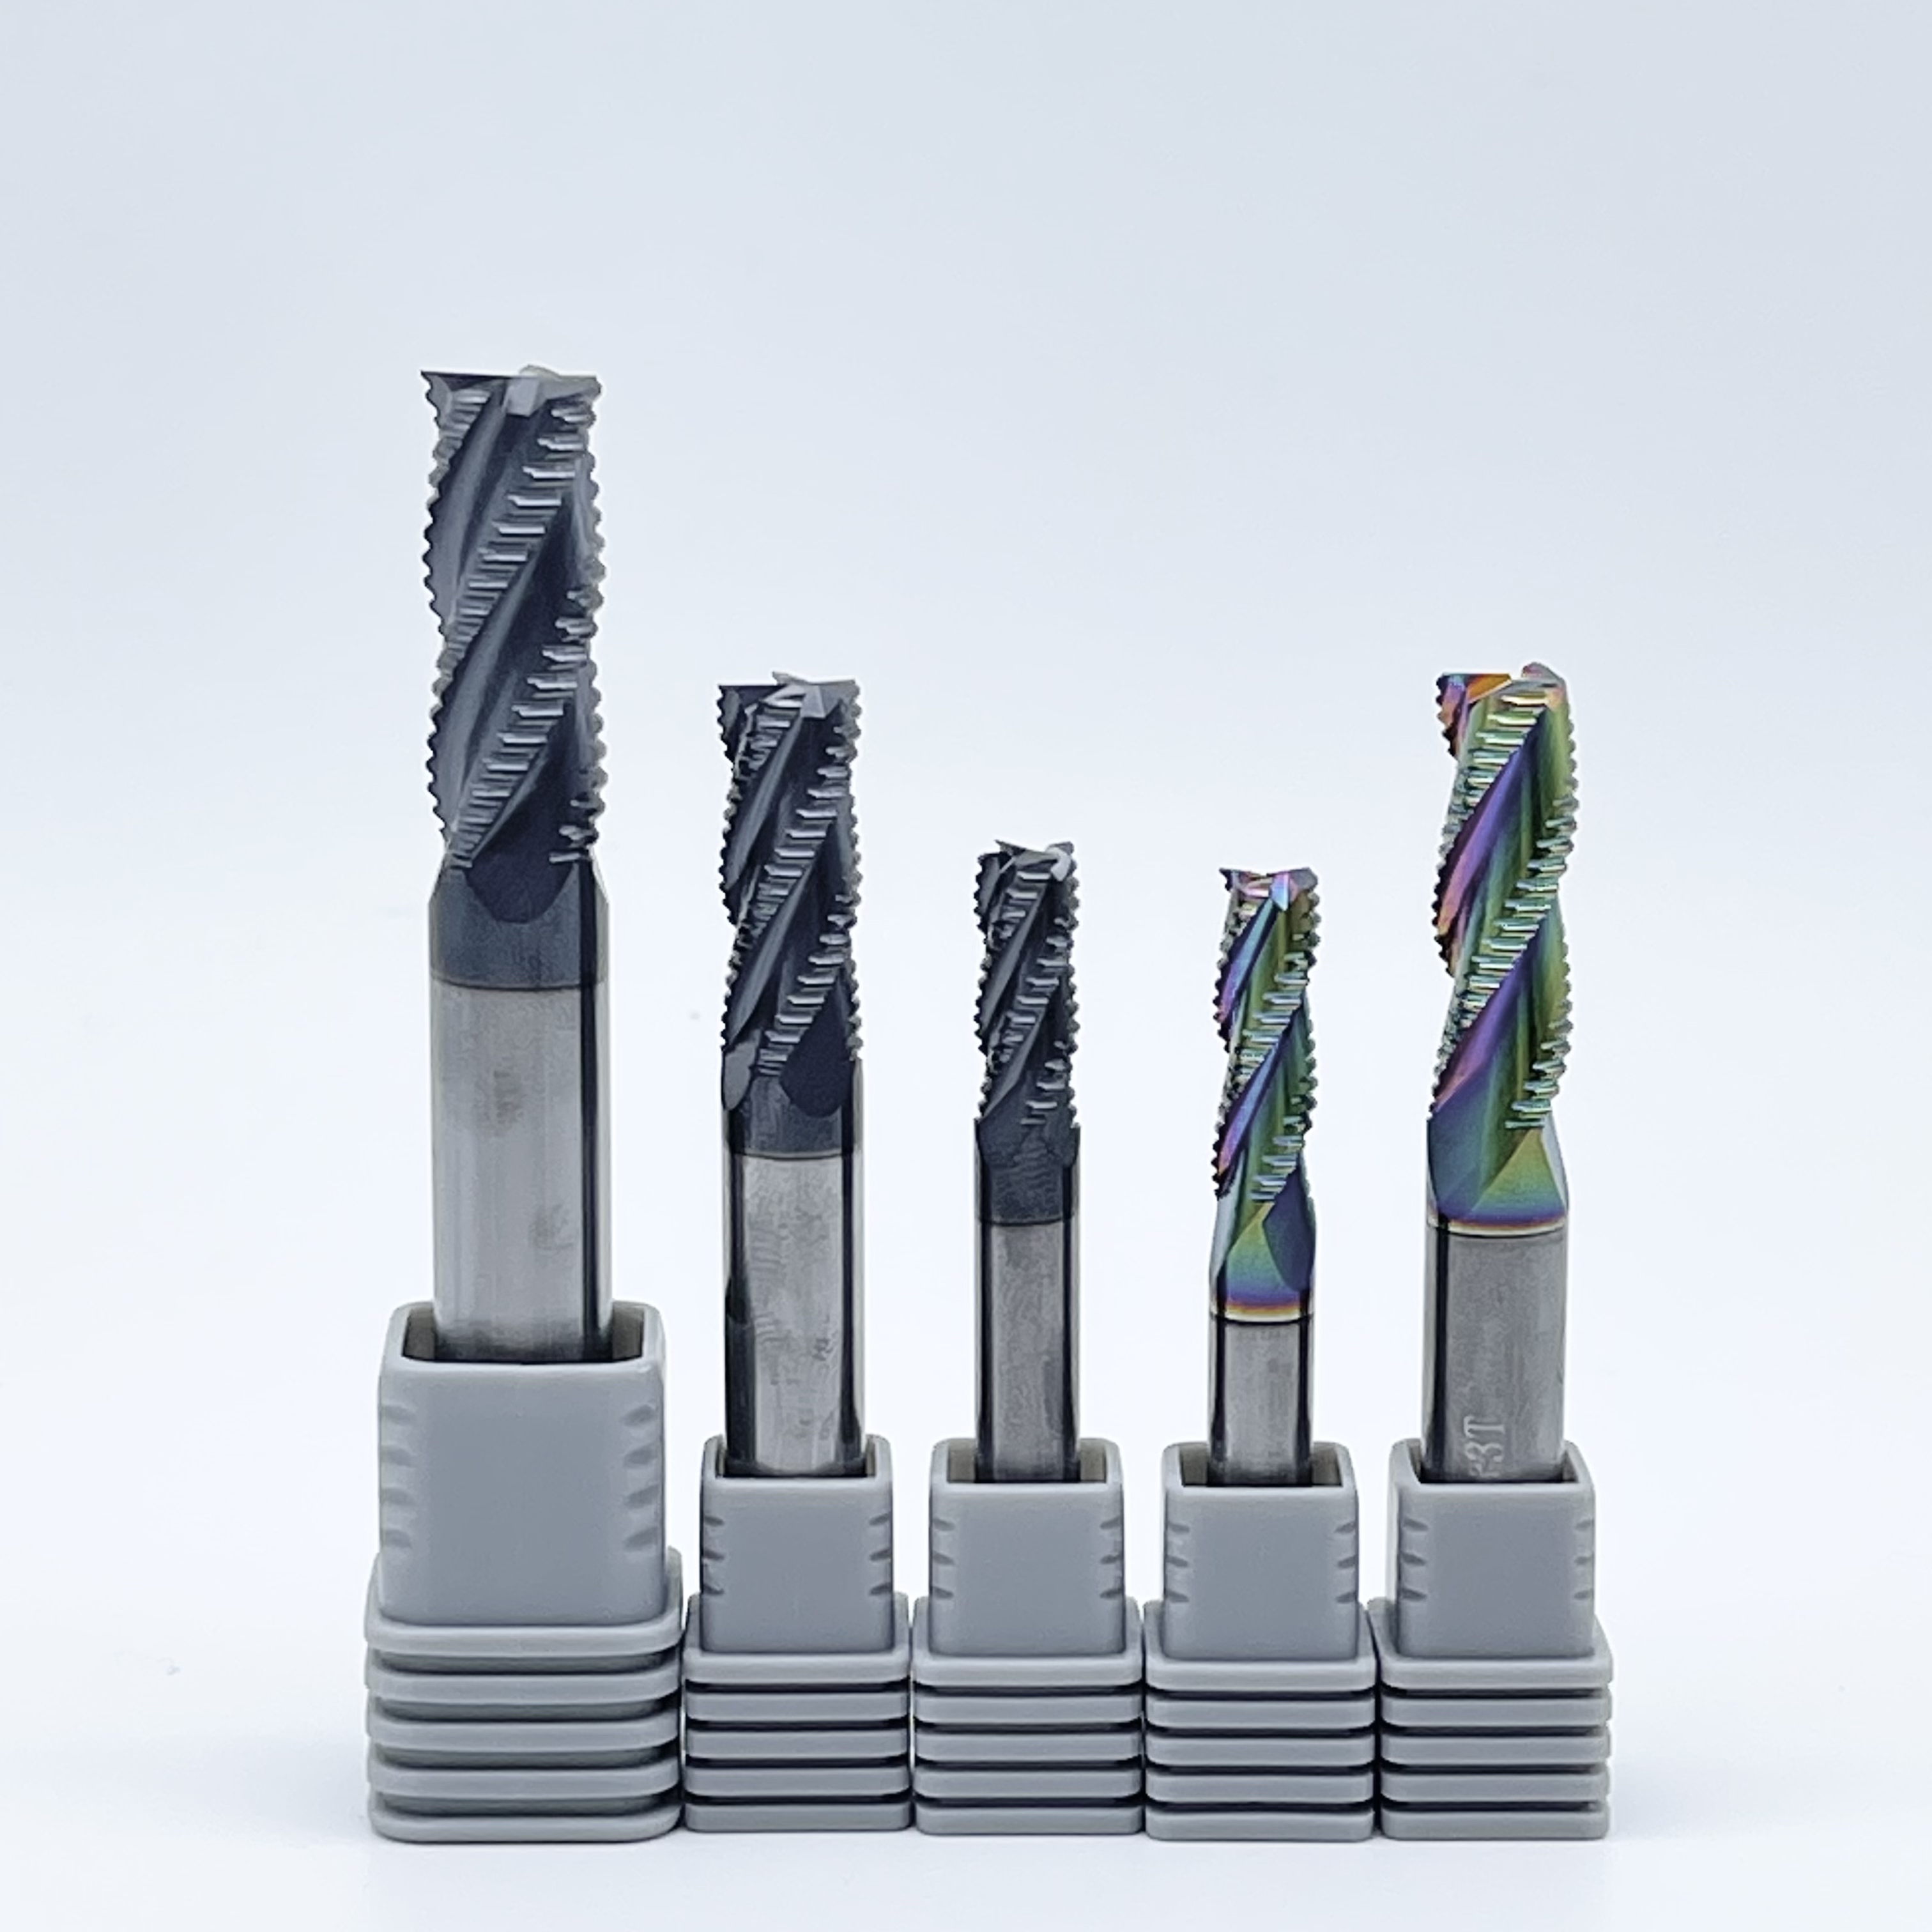
Das bestimmende visuelle Merkmal von a Der gezahnte Schaftfräser zeichnet sich durch sein knöchelartiges Profil aus. Maschinisten bezeichnen dies liebevoll als Maiskolben-Design. Im Gegensatz zu einer geraden Kante, die über die gesamte Länge gleichzeitig in das Metall eingreift, bestehen diese Zacken aus abwechselnden Spitzen und Tälern.
Während sich die Spindel dreht und in den Knüppel eindringt, greifen in jeder Mikrosekunde nur die Spitzen der Verzahnungen in das Material ein. Da diese Verzahnungen von einer Nut zur nächsten versetzt sind, schneidet die nachfolgende Nut das Material weg, das in den Tälern der vorherigen Nut zurückgeblieben ist. Insbesondere führt dieser versetzte Eingriff zu einer drastischen Reduzierung der gesamten Kontaktfläche. Es verringert die Spindellast und minimiert die Reibung.
Eine zuverlässige Spankontrolle ist der wichtigste Faktor bei der kontinuierlichen unbeaufsichtigten Bearbeitung. Wenn sich während einer Ruheschicht lange Späne um den Werkzeughalter wickeln, stürzt die Maschine ab. Die Verzahnungen unterbrechen absichtlich das Schnittprofil und zwingen den Span, genau dort zu brechen, wo das Tal entsteht. Anstelle gefährlicher Bänder erzeugt das Werkzeug winzige körnige Späne, die grobem Sand ähneln. Diese diskreten Fragmente lassen sich mit normalem Kühlmitteldruck oder Druckluft unglaublich einfach aus tiefen Hohlräumen ausspülen.
Der verarbeitende Sektor wandelt sich aggressiv in Richtung „Lights-Out“-Automatisierung und intelligente Fabriken. Die Werkzeugtechnologie entwickelt sich rasant weiter, um Schritt zu halten. Aktuelle Marktanalysen zeigen eine deutliche Abkehr von generischen Schneidwerkzeugen hin zu anwendungsspezifischen Geometrien.
Die Bereiche Luft- und Raumfahrt, Elektrofahrzeuge und Medizin verlassen sich zunehmend auf hitzebeständige Superlegierungen wie Inconel und spezielle Titanverbundwerkstoffe. Die Bearbeitung dieser anspruchsvollen Materialien mit herkömmlichen Schaftfräsern ist aufgrund der unvorhersehbaren Werkzeugstandzeit nicht mehr wirtschaftlich. Moderne Werkstätten können sich einen unerwarteten Werkzeugbruch nicht leisten, wenn sich die Bediener nicht am Bedienfeld befinden. Infolgedessen hat die Einführung spezieller Schruppgeometrien stark zugenommen. Dieser Trend wird ausschließlich durch die betriebliche Notwendigkeit einer vorhersehbaren Werkzeuglebensdauer, thermischen Stabilität und einwandfreien Spankontrolle in extremen Umgebungen vorangetrieben.
Beschaffungsmanager und CNC-Programmierer müssen höhere anfängliche Werkzeugkosten durch messbare betriebliche Verbesserungen rechtfertigen. Der Übergang zu gezahnten Schneidgeometrien bietet deutliche Vorteile, die sich direkt auf das Endergebnis auswirken.
Nachhaltig erreichen Ein hoher Materialabtrag ist der ultimative Maßstab für die Effizienz beim Schruppen. Da der gestaffelte Eingriff eines gezahnten Werkzeugs die Gesamtschnittkräfte um bis zu 20 Prozent reduziert, haben Maschinenbauer die Möglichkeit, die Grenzen ihrer Ausrüstung zu erweitern. Ein geringerer Schneiddruck bedeutet, dass die Maschine deutlich weniger Leistung pro Kubikzoll abgetragenem Metall verbraucht. Programmierer können problemlos die Vorschübe erhöhen, tiefere axiale Schnitte ausführen, bei denen die gesamte Spannutenlänge genutzt wird, und radiale Übergänge erweitern.
Darüber hinaus reduzieren diese Werkzeuge die Vibrationen der Maschine drastisch. Rattern ist eine zerstörerische selbsterregende Schwingung, die auftritt, wenn die harmonische Frequenz des Schneidvorgangs mit der Resonanzfrequenz der Werkzeugmaschine übereinstimmt. Es zerstört Hartmetallkanten, beschädigt empfindliche Spindellager und ruiniert das Teil. Die unregelmäßige Schnittwirkung einer gezahnten Kante wirkt als mechanischer Dämpfer. Es stört ständig harmonische Frequenzen, bevor sie eine Resonanz aufbauen können. Dieser stabilisierende Effekt schützt Ihre teuren CNC-Maschinen.
Darüber hinaus verbessert sich die Wärmeableitung erheblich. Beim optimalen Metallschneiden sollten etwa 80 Prozent der erzeugten Wärme in den Span übertragen werden. Wenn Standardwerkzeuge lange Späne erzeugen, die in der Schneidzone herumlungern, überträgt sich diese starke Wärme zurück in das Vollhartmetall. Da gezahnte Werkzeuge die Späne sofort brechen, werden diese kleinen Fragmente innerhalb von Millisekunden aus der Schnittzone entfernt. Durch diese schnelle Evakuierung wird die Wärme buchstäblich abtransportiert, bevor sie in das Werkstück eindringen kann.
Schnellarbeitsstahlwerkzeuge waren einst das Rückgrat der Branche. Heutzutage erfordert die moderne CNC-Bearbeitung Substrate, die extremen Geschwindigkeiten und extremen Temperaturen standhalten.
Hergestellt aus einem dichten Verbundwerkstoff aus Wolframkarbidpartikeln, die mit einem Kobaltbinder verbunden sind. Hartmetall-Schruppwerkzeuge besitzen eine Steifigkeit, die fast dreimal so hoch ist wie die von Schnellarbeitsstahl. Diese extreme Steifigkeit stellt sicher, dass das Werkzeug Biegungen und Durchbiegungen bei starker seitlicher Belastung standhält. Bei etwa 600 Grad Celsius beginnt Schnellarbeitsstahl zu erweichen und seine Schneidfähigkeit zu verlieren. Vollhartmetall behält seine strukturelle Integrität bei Temperaturen über 900 Grad Celsius.
Schauen wir uns einen direkten technischen Vergleich an, um die Leistungslücke zu verstehen:
Besonderheit |
Vollhartmetall-Schruppfräser |
Traditioneller Schaftfräser aus Schnellarbeitsstahl |
|---|---|---|
Hitzebeständigkeit |
Hält die Härte über 900 Grad Celsius |
Erweicht bei etwa 600 Grad Celsius schnell |
Steifigkeit und Durchbiegung |
Extrem steifer Kern, minimale Durchbiegung |
Sehr anfällig für Biegung bei starker seitlicher Belastung |
Lebenserwartung von Werkzeugen |
3- bis 5-mal länger in zähen Superlegierungen |
Schneller Kantenverschleiß bei abrasiven Materialien |
Betriebsgeschwindigkeit |
Arbeitet mit stark erhöhten Spindelgeschwindigkeiten |
Streng auf langsamere Oberflächengeschwindigkeiten beschränkt |
Die physikalische Geometrie des Fräsers ist nur die Hälfte der Leistungsgleichung. Fortschrittliche physikalische Gasphasenabscheidungsbeschichtungen wie Aluminium-Titannitrid harmonieren perfekt mit gezackten Kanten. Unter der extremen Hitze beim Schruppen bilden diese Beschichtungen eine mikroskopisch kleine Schutzschicht aus Aluminiumoxid auf der Werkzeugoberfläche. Dies fungiert als hochwirksame Wärmebarriere, reflektiert die Wärme zurück in den Chip und sorgt für eine unglaubliche Oxidationsbeständigkeit.
Das Richtige auswählen Die Herstellung eines schweren Fräsers erfordert eine sorgfältige Analyse der spezifischen Materialeigenschaften und Maschinenfunktionen in Ihrer Werkstatt.
Bewerten Sie zunächst die Anzahl der Flöten. Für weichere gummiartige Materialien wie Aluminium ist eine 3-Wellen-Konstruktion erforderlich, um massive Hohlräume für die Evakuierung großer Materialmengen bereitzustellen. Für härtere Legierungen wie Stahl, Titan oder Gusseisen werden 4 bis 6 Nuten bevorzugt. Höhere Nutzahlen erhöhen die Kernfestigkeit und ermöglichen schnellere Vorschubgeschwindigkeiten.
Schauen Sie sich als nächstes das Tonhöhenprofil an. Unter Pitch versteht man den Abstand zwischen den Verzahnungen. Eine grobe Teilung erzeugt größere Späne und wird für weichere Materialien verwendet, um ein Verstopfen zu verhindern. Im Gegensatz dazu erzeugt eine feine Teilung kleinere Späne und verteilt die Schnittkräfte gleichmäßiger. Dies macht eine feine Teilung für härtere Schleiflegierungen, bei denen die Werkzeugstabilität von größter Bedeutung ist, unbedingt erforderlich.
Beim Übergang von einem Standard-Schaftfräser zu einem gezahnten Schruppfräser müssen Sie Ihre Programmierparameter anpassen. Da das gezahnte Profil eine Spanverdünnung bewirkt, ist die tatsächliche Spandicke häufig geringer als der programmierte Vorschub. Sie müssen den Vorschub pro Zahn erhöhen, um sicherzustellen, dass das Werkzeug das Metall tatsächlich schneidet und nicht nur daran reibt. Reiben erzeugt übermäßige Hitze und führt zu vorzeitigem Verschleiß. Eine allgemeine Faustregel besteht darin, die Vorschubgeschwindigkeit im Vergleich zu einem Standard-Schaftfräser um 15 bis 25 Prozent zu erhöhen. Kombinieren Sie dies mit einer enormen axialen Schnitttiefe, während Sie den radialen Überstand moderat halten.
Um die aggressive Metallentfernung zu meistern, müssen Sie sich von den Einschränkungen von Standardwerkzeugen lösen und die Technik hinter gezahnten Schaftfräsern voll und ganz nutzen. Für spezielle Hartmetall-Schruppfräser fallen im Vorfeld etwas höhere Anschaffungskosten an. Die eingesparten Zykluszeiten und die drastische Reduzierung katastrophaler Werkzeugausfälle führen jedoch zu massiven Betriebskosteneinsparungen.
Bewerten Sie Ihre aktuellen Schruppprozesse, identifizieren Sie Ihre Bearbeitungsengpässe und wenden Sie sich an Werkzeugexperten. Indem Sie Ihren Werkzeugbestand noch heute auf anwendungsspezifische Geometrien aufrüsten, können Sie Ihre Spindeln schützen, unbeaufsichtigte Schichten sicher ausführen und die Effizienz Ihrer Werkstatt grundlegend verbessern. Sind Sie bereit, das volle Potenzial Ihrer CNC-Maschinen auszuschöpfen? Durchsuchen Sie die leistungsstarke Auswahl bei SS End Mill, um genau die gezahnten Schruppwerkzeuge zu finden, die für Ihre härtesten Materialien entwickelt wurden.
Nein, Schruppfräser hinterlassen aufgrund der gezackten Spitzen und Täler eine sichtbare geriffelte Oberfläche auf dem Werkstück. Für den letzten Durchgang muss ein separates Standard-Schlichtwerkzeug mit einer glatten, durchgehenden Schneidkante verwendet werden, um die erforderlichen Spezifikationen für die Oberflächenrauheit und enge Maßtoleranzen zu erreichen.
Fräser mit grober Teilung werden für weichere, gummiartige Materialien wie Aluminium verwendet, um eine maximale Spanfreiheit und äußerst aggressive Vorschubgeschwindigkeiten zu ermöglichen. Fräser mit feiner Teilung wurden für härtere abrasive Materialien wie Werkzeugstahl und Titan entwickelt, um die Schnittkräfte gleichmäßig auf das Werkzeug zu verteilen, Kantenabsplitterungen zu verhindern und die Gesamtstabilität zu verbessern.
Da diese Spezialwerkzeuge bei aggressivem Materialabtrag ein unglaublich hohes Drehmoment und erhebliche axiale Zugkräfte erzeugen, wird dringend empfohlen, starre Werkzeughalter zu verwenden. Hochleistungs-Fräsfutter, Schrumpffutter oder hydraulische Spannfutter werden Standard-Spannzangen deutlich vorgezogen, um ein Herausziehen des Werkzeugs zu verhindern und gefährliche Rundlaufabweichungen zu minimieren.
Rattern entsteht durch harmonische Resonanz, die sich zwischen Werkzeug und Werkstück aufbaut. Die unregelmäßig versetzten Schneidkanten eines gezahnten Werkzeugs stören diese harmonischen Frequenzen ständig und verhindern so, dass sie sich verstärken. Durch diese kontinuierliche Resonanzunterbrechung werden Vibrationen mechanisch absorbiert und der Bearbeitungsprozess stabilisiert.
Aufgrund des Spanverdünnungseffekts, der der Maiskolbengeometrie innewohnt, können Sie keine Standardvorschübe des Schaftfräsers verwenden. Mechaniker müssen in der Regel den Vorschub pro Zahn um 15 bis 25 Prozent erhöhen. Bei zu geringer Vorschubgeschwindigkeit reibt die Schneidkante am Material, anstatt es abzuscheren, wodurch übermäßige Hitze entsteht und die Werkzeugbeschichtung zerstört wird.
Gezahnte Schaftfräser reduzieren die Belastung der CNC-Spindel im Vergleich zu Standard-Schaftfräsern mit glatten Kanten erheblich. Da die versetzten Zähne in abwechselnden Abständen in das Material eingreifen, ist die Gesamtoberfläche, die in jeder Millisekunde mit dem Metall in Kontakt steht, viel kleiner. Diese Reduzierung der radialen Schnittkraft verringert die erforderliche Leistung, sodass ältere oder weniger stabile Maschinen schwere Schrupparbeiten sicher ausführen können.