Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-21 Pinagmulan: Site

Makinig sa tunog ng karaniwang end mill na nagho-hogging ng mga matigas na haluang metal. Hindi lang ingay ang malakas na sigaw na iyon. Ito ay ang tunog ng iyong spindle bearings na nagpapasama. Ang mga tradisyunal na cutter ay kadalasang nag-overheat, maagang nagsusuot, at pumutok nang walang babala sa panahon ng mga agresibong pass. Ang resulta ay palaging pareho: mga na-scrap na billet at libu-libong dolyar sa shop downtime.
Ang pag-upgrade ng iyong tooling arsenal ay ang pinakadirektang landas upang maiwasan ang mga sakuna sa pagmamanupaktura na ito. Sa roughing phase, ang iyong pangunahing layunin ay hindi kailanman isang mirror finish. Ito ay purong volumetric na kahusayan. Ang komprehensibong gabay na ito ay naghahati-hati kung paano binago ng mga dalubhasang geometries ang cutting dynamics upang maprotektahan ang iyong kagamitan at mapalakas ang kakayahang kumita.
Ang mga may serrated na profile ay pinuputol ang mga chips sa mas maliliit na fragment, ganap na inaalis ang recutting at sakuna na pagkasira ng tool.
Ang kakaibang geometry na tulad ng buko ng isang pamutol na ginawa para sa layunin ay binabawasan ang mga puwersa ng radial cutting, na nagbibigay daan para sa mas malalim at mas mabilis na mga pass.
Ang mga solidong carbide substrate ay naghahatid ng mahusay na paglaban sa init, katigasan, at tagal ng pagpapatakbo kung ihahambing sa mga tradisyonal na high-speed na alternatibong bakal.
Ang paglalaan ng badyet patungo sa espesyal na tooling ay direktang nagpaparami ng mga rate ng pag-alis ng materyal, na binabago ang kabuuang kapasidad ng produksyon ng isang palapag ng tindahan.
Ang mga general-purpose cutter ay hindi makakaligtas sa mahigpit na hinihingi ng aerospace o heavy industrial hogging. Ang pag-alis ng metal nang mabilis at ligtas hangga't maaari ay nangangailangan ng mga cutting tool na partikular na ininhinyero upang matiis ang matinding mekanikal na stress at matinding thermal load.
Ang pangunahing paghahati sa pagitan ng isang karaniwang kasangkapan sa pagtatapos at isang mabigat na tungkulin na magaspang ay ganap na nakasalalay sa cutting edge na geometry. Nagtatampok ang mga karaniwang end mill ng tuluy-tuloy at makinis na cutting edge. Bagama't ang malinis na disenyong ito ay talagang kailangan para makamit ang mahigpit na dimensional tolerance, ito ay nagiging isang matinding pananagutan sa panahon ng mabigat na roughing.
Ang mga makinis na gilid ay naggugupit sa materyal sa mahabang tuloy-tuloy na mga string. Ang mga stringer na ito ay mabilis na naka-pack sa mga flute ng tool. Ilarawan ang isang malalim na operasyon sa pagbubulsa. Kapag ang mga stringy chips ay hindi makaalis sa nakakulong na cutting zone, ang tool ay agresibong i-recut ang mga ito. Ang agarang alitan na ito ay nagpapataas ng temperatura, nagiging sanhi ng built-up na gilid, at hindi maiiwasang humahantong sa pagkabigo ng tool. Sa kabaligtaran, dalubhasa Ang mga roughing end mill ay nagtatampok ng kulot at naputol na mga gilid na mas inuuna ang mabilis na paglikas ng chip kaysa sa surface aesthetics.
Ano ang ginagawang tunay na mabigat na tungkulin ng pamutol? Ang isang reinforced core diameter ay ang pangunahing tagapagpahiwatig. Ang isang mas makapal na core ay nagbibigay ng ganap na integridad ng istruktura na kailangan upang labanan ang pagpapalihis sa ilalim ng matinding pagkarga sa gilid. Higit pa sa core, ang mga flute gullet ay meticulously na idinisenyo upang i-channel ang mataas na volume ng metal palayo sa workpiece kaagad. Ang synergy na ito ay nagsisiguro na ang pamutol ay sumisipsip ng napakalawak na mekanikal na shock nang walang bali.
Upang lubos na maunawaan kung bakit ang mga espesyal na tool na ito ay higit na gumaganap sa mga karaniwang opsyon, dapat nating suriin ang pisikal na pakikipag-ugnayan na nangyayari sa micro-level sa pagitan ng geometry ng tool at ng hilaw na materyal.
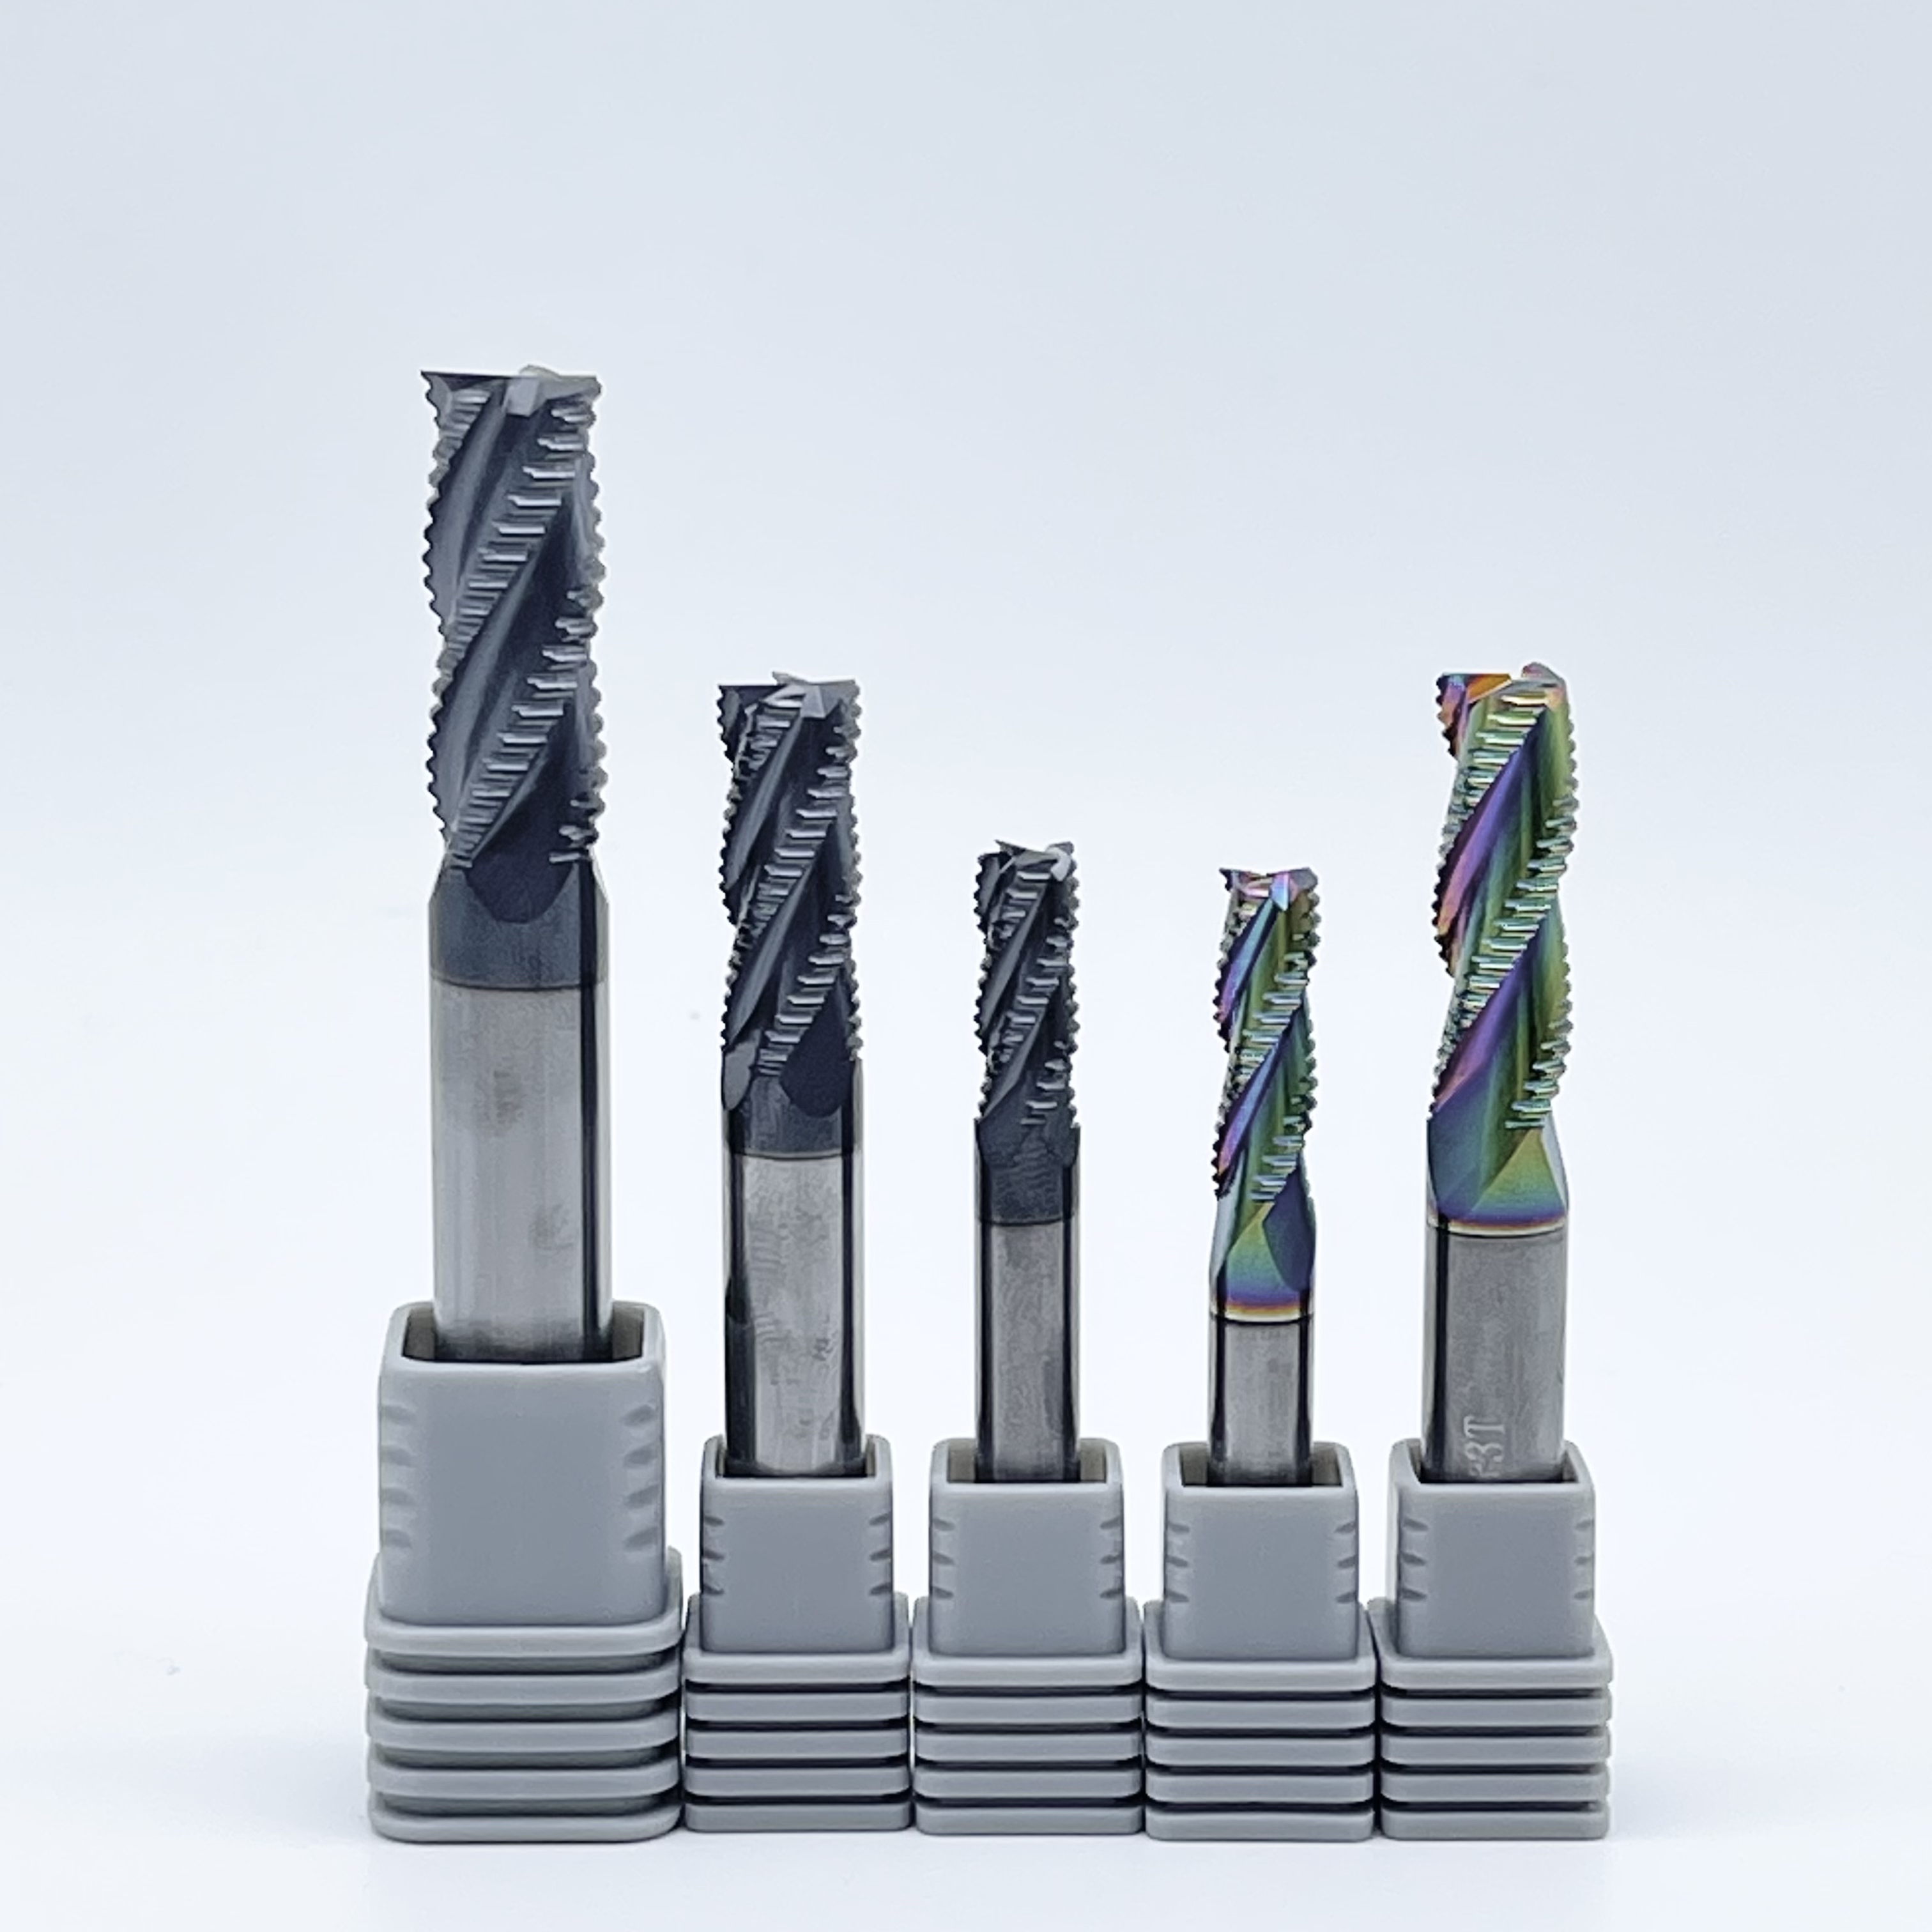
Ang pagtukoy sa visual na katangian ng a serrated end mill ang parang buko na profile nito. Magiliw na tinutukoy ito ng mga makina bilang isang disenyo ng corn cob. Hindi tulad ng isang tuwid na gilid na sumasama sa metal sa buong haba nito nang sabay-sabay, ang mga serrations na ito ay binubuo ng mga alternating peak at lambak.
Habang ang spindle ay umiikot at pumapasok sa billet, tanging ang mga taluktok ng mga serrations ang kumagat sa materyal sa anumang partikular na microsecond. Dahil ang mga serrations na ito ay pasuray-suray mula sa isang plauta patungo sa susunod, ang kasunod na plauta ay naggugupit sa materyal na naiwan ng mga lambak ng nauna. Sa partikular, ang staggered engagement na ito ay lubhang binabawasan ang kabuuang contact area. Ibinababa nito ang spindle load at pinapaliit ang friction.
Ang maaasahang kontrol ng chip ay ang pinaka-kritikal na kadahilanan sa tuluy-tuloy na hindi nag-aalaga na machining. Kung ang mahahabang chips ay bumabalot sa lalagyan ng tool sa panahon ng pagpapapatay ng mga ilaw, babagsak ang makina. Ang mga serrations ay sadyang makagambala sa cutting profile, na pinipilit ang chip na mabali kung saan mismo nangyayari ang lambak. Sa halip na mga mapanganib na laso, ang tool ay gumagawa ng maliliit na butil ng butil na kahawig ng magaspang na buhangin. Ang mga discrete fragment na ito ay napakadaling i-flush palabas ng malalalim na cavity gamit ang karaniwang coolant pressure o compressed air.
Ang sektor ng pagmamanupaktura ay agresibong lumilipat patungo sa lights-out automation at matalinong mga pabrika. Ang teknolohiya ng tooling ay mabilis na umuunlad upang makasabay. Ang mga kamakailang pagsusuri sa merkado ay nagha-highlight ng isang tiyak na pivot palayo sa mga generic na tool sa paggupit patungo sa mga geometry na tukoy sa application.
Ang aerospace, de-kuryenteng sasakyan, at mga medikal na sektor ay lalong umaasa sa mga superalloy na lumalaban sa init tulad ng Inconel at mga espesyal na titanium composites. Ang pagma-machine ng mga hinihingi na materyales na ito gamit ang mga tradisyonal na end mill ay hindi na matipid dahil sa hindi nahuhulaang buhay ng tool. Hindi kayang bayaran ng mga modernong tindahan ang hindi inaasahang pagkasira ng tool kapag ang mga operator ay malayo sa control panel. Dahil dito, ang pag-ampon ng mga dalubhasang roughing geometries ay tumaas. Ang trend na ito ay ganap na hinihimok ng pangangailangan sa pagpapatakbo para sa predictable na buhay ng tool, thermal stability, at flawless chip control sa matinding kapaligiran.
Dapat bigyang-katwiran ng mga procurement manager at CNC programmer ang mas mataas na mga paunang gastos sa tooling sa pamamagitan ng masusukat na pagpapahusay sa pagpapatakbo. Ang paglipat sa serrated cutting geometries ay nag-aalok ng mga natatanging bentahe na direktang nakakaapekto sa ilalim na linya.
Pagkamit ng napapanatiling ang mataas na pag-alis ng materyal ay ang pangwakas na sukatan ng kahusayan sa pag-rough. Dahil ang staggered engagement ng isang serrated tool ay binabawasan ang kabuuang pwersa ng pagputol ng hanggang 20 porsyento, ang mga machinist ay binibigyang kapangyarihan na itulak ang mga hangganan ng kanilang kagamitan. Ang mas mababang presyon ng pagputol ay nangangahulugan na ang makina ay nakakakuha ng makabuluhang mas kaunting lakas-kabayo sa bawat cubic inch ng metal na inalis. Ang mga programmer ay may kumpiyansa na mapataas ang mga rate ng feed, kumuha ng mas malalim na axial cut na gumagamit ng buong haba ng flute, at palawakin ang radial step-overs.
Bilang karagdagan, ang mga tool na ito ay lubhang binabawasan ang vibration ng makina. Ang Chatter ay isang mapanirang self-exciting na vibration na nangyayari kapag ang harmonic frequency ng proseso ng pagputol ay tumutugma sa resonant frequency ng machine tool. Sinisira nito ang mga gilid ng carbide, sinisira ang mga pinong spindle bearings, at sinisira ang bahagi. Ang hindi regular na pagkilos ng pagputol ng isang may ngipin na gilid ay gumaganap bilang isang mekanikal na dampener. Ito ay patuloy na nakakagambala sa mga harmonic na frequency bago sila mabuo sa resonance. Pinoprotektahan ng stabilizing effect na ito ang iyong mamahaling CNC machinery.
Higit pa rito, kapansin-pansing nagpapabuti ang pagwawaldas ng init. Sa pinakamainam na pagputol ng metal, humigit-kumulang 80 porsyento ng nabuong init ang dapat ilipat sa chip. Kapag ang mga karaniwang tool ay lumikha ng mahabang chips na naglalaho sa cutting zone, ang matinding init na iyon ay lumilipat pabalik sa solid carbide. Dahil ang mga may ngipin na tool ay nabalian kaagad, ang maliliit na fragment na iyon ay lumilisan mula sa cut zone sa loob ng millisecond. Ang mabilis na paglisan na ito ay literal na dinadala ang init bago ito makababad sa workpiece.
Ang mga high-speed steel tool ay dating backbone ng industriya. Ngayon, ang makabagong CNC machining ay nangangailangan ng mga substrate na makatiis sa matinding bilis at blistering na temperatura.
Ginawa mula sa isang siksik na composite ng mga particle ng tungsten carbide na pinagsama sa isang cobalt binder, Ang carbide roughing tools ay nagtataglay ng higpit na halos tatlong beses kaysa sa high-speed na bakal. Tinitiyak ng matinding tigas na ito na ang tool ay lumalaban sa baluktot at pagpapalihis sa ilalim ng mabibigat na pagkarga sa gilid. Ang high-speed na bakal ay nagsisimulang lumambot at nawawala ang cutting edge nito sa humigit-kumulang 600 degrees Celsius. Ang solid carbide ay nagpapanatili ng integridad ng istruktura nito sa mga temperatura na higit sa 900 degrees Celsius.
Tingnan natin ang direktang teknikal na paghahambing upang maunawaan ang agwat sa pagganap:
Tampok |
Solid Carbide Roughing End Mill |
Tradisyonal na High-Speed Steel End Mill |
|---|---|---|
Panlaban sa init |
Pinapanatili ang katigasan ng higit sa 900 degrees Celsius |
Mabilis na lumambot sa paligid ng 600 degrees Celsius |
Rigidity at Deflection |
Lubhang matibay na core, minimal na pagpapalihis |
Mataas na madaling kapitan ng baluktot sa ilalim ng mabibigat na pagkarga sa gilid |
Pag-asa sa Buhay ng Tool |
3 hanggang 5 beses na mas mahaba sa matigas na superalloy |
Mabilis na pagsusuot ng gilid sa mga nakasasakit na materyales |
Bilis ng Operasyon |
Gumagana sa mataas na bilis ng spindle |
Mahigpit na limitado sa mas mabagal na bilis ng ibabaw |
Ang pisikal na geometry ng cutter ay kalahati lamang ng equation ng pagganap. Ang mga advanced na Physical Vapor Deposition coatings, tulad ng Aluminum Titanium Nitride, ay perpektong pinagsasama-sama sa mga may ngipin na gilid. Sa ilalim ng matinding init ng roughing, ang mga coatings na ito ay bumubuo ng isang microscopic protective layer ng aluminum oxide sa ibabaw ng tool. Ito ay gumaganap bilang isang napaka-epektibong thermal barrier, na sumasalamin sa init pabalik sa chip at nagbibigay ng hindi kapani-paniwalang pagtutol sa oksihenasyon.
Pagpili ng tama ang heavy milling cutter ay nangangailangan ng maingat na pagsusuri ng mga partikular na katangian ng materyal at mga kakayahan ng makina sa iyong palapag ng tindahan.
Una, suriin ang bilang ng plauta. Para sa mas malambot na gummy na materyales tulad ng aluminyo, isang 3-flute na disenyo ay kinakailangan upang magbigay ng malalaking gullet para sa paglikas ng malalaking volume ng materyal. Para sa mas matigas na haluang metal tulad ng bakal, titanium, o cast iron, 4 hanggang 6 na flute ang mas gusto. Ang mas mataas na bilang ng flute ay nagpapataas ng lakas ng core at nagbibigay-daan para sa mas mabilis na mga rate ng feed.
Susunod, tingnan ang profile ng pitch. Ang pitch ay tumutukoy sa distansya sa pagitan ng mga serrations. Ang isang magaspang na pitch ay lumilikha ng mas malalaking chips at ginagamit para sa mas malambot na mga materyales upang maiwasan ang pagbara. Sa kabaligtaran, ang isang mahusay na pitch ay lumilikha ng mas maliliit na chips at namamahagi ng mga puwersa ng pagputol nang mas pantay. Ginagawa nitong mahigpit na kinakailangan ang isang pinong pitch para sa mas mahirap na mga abrasive na haluang metal kung saan ang katatagan ng tool ay higit sa lahat.
Kapag lumipat mula sa karaniwang end mill patungo sa serrated rougher, dapat mong ayusin ang iyong mga parameter ng programming. Dahil ang serrated profile ay nag-uudyok ng chip-thinning effect, ang aktwal na kapal ng chip ay kadalasang mas mababa kaysa sa naka-program na feed. Dapat mong dagdagan ang feed sa bawat ngipin upang matiyak na ang tool ay talagang ginugupit ang metal sa halip na kuskusin lamang ito. Ang pagkuskos ay nagdudulot ng sobrang init at nagiging sanhi ng maagang pagkasira. Ang isang karaniwang tuntunin ng hinlalaki ay upang taasan ang iyong rate ng feed ng 15 hanggang 25 porsiyento kumpara sa isang karaniwang end mill. Pagsamahin ito sa isang napakalaking axial depth ng hiwa habang pinananatiling katamtaman ang radial step-over.
Ang pag-master ng agresibong pag-aalis ng metal ay nangangailangan ng paglayo sa mga limitasyon ng karaniwang mga tool at ganap na yakapin ang engineering sa likod ng mga may ngipin na dulo ng gilingan. Ang mga dalubhasang carbide rougher ay nagdadala ng bahagyang mas mataas na gastos sa pagbili. Gayunpaman, ang mga oras na na-save sa mga oras ng pag-ikot at ang matinding pagbawas sa mga sakuna na pagkabigo ng tool ay nagreresulta sa napakalaking pagtitipid sa gastos sa pagpapatakbo.
Suriin ang iyong kasalukuyang mga proseso ng roughing, tukuyin ang iyong mga bottleneck sa machining, at kumunsulta sa mga eksperto sa tooling. Sa pamamagitan ng pag-upgrade ng iyong imbentaryo ng tooling upang isama ang mga geometries na partikular sa application ngayon, mapoprotektahan mo ang iyong mga spindle, magpatakbo ng mga hindi nag-aalaga na shift nang may kumpiyansa, at sa panimula ay mapabuti ang iyong kahusayan sa tindahan. Handa nang itulak ang iyong mga CNC machine sa kanilang tunay na potensyal? I-browse ang seleksyon na may mataas na pagganap sa SS End Mill upang mahanap ang eksaktong may ngipin na mga tool sa roughing na ginawa para sa iyong pinakamatigas na materyales.
Hindi, ang mga roughing end mill ay nag-iiwan ng nakikitang ridged finish sa workpiece dahil sa may ngipin na mga taluktok at lambak. Ang isang hiwalay na standard finishing tool na may makinis na tuloy-tuloy na cutting edge ay dapat gamitin para sa final pass upang makamit ang kinakailangang mga detalye ng pagkamagaspang sa ibabaw at mahigpit na dimensional tolerances.
Ang mga magaspang na pitch cutter ay ginagamit para sa mas malambot na gummy na materyales tulad ng aluminum upang bigyang-daan ang maximum na chip clearance at mataas na agresibong feed rate. Ang mga pinong pitch cutter ay inengineered para sa mas matitigas na abrasive na materyales tulad ng tool steel at titanium para pantay-pantay na ipamahagi ang cutting forces sa tool, na pumipigil sa pag-chip sa gilid at pagpapabuti ng pangkalahatang katatagan.
Dahil ang mga espesyal na tool na ito ay bumubuo ng hindi kapani-paniwalang mataas na torque at makabuluhang axial pulling forces sa panahon ng agresibong pag-aalis ng materyal, lubos na inirerekomendang gumamit ng matibay na mga may hawak ng tool. Ang mga heavy-duty na milling chuck, shrink-fit holder, o hydraulic chuck ay higit na gusto kaysa sa mga karaniwang collet upang maiwasan ang pag-pull-out ng tool at mabawasan ang mapanganib na runout.
Ang chatter ay sanhi ng harmonic resonance na nabubuo sa pagitan ng tool at ng workpiece. Ang hindi regular na staggered cutting edge ng isang serrated tool ay patuloy na nakakagambala sa mga harmonic frequency na ito, na pumipigil sa mga ito na lumaki. Ang patuloy na pagkasira ng resonance na ito ay mekanikal na sumisipsip ng vibration at nagpapatatag sa proseso ng machining.
Dahil sa chip-thinning effect na likas sa corn cob geometry, hindi mo magagamit ang karaniwang end mill feed rate. Sa pangkalahatan, dapat na dagdagan ng mga machinist ang feed sa bawat ngipin ng 15 hanggang 25 porsiyento. Kung ang feed rate ay masyadong mababa, ang cutting edge ay kuskusin laban sa materyal sa halip na gupitin ito, na bumubuo ng labis na init at sumisira sa tool coating.
Ang mga serrated end mill ay makabuluhang nakakabawas sa CNC spindle load kumpara sa karaniwang smooth-edge end mill. Dahil ang mga staggered na ngipin ay sumasali sa materyal sa mga salit-salit na pagitan, ang kabuuang lugar sa ibabaw na nakakadikit sa metal sa anumang partikular na millisecond ay mas maliit. Ang pagbawas sa radial cutting force na ito ay nagpapababa sa horsepower na kinakailangan, na nagpapahintulot sa mas luma o hindi gaanong matibay na mga makina na magsagawa ng mabibigat na gawain sa pag-roughing nang ligtas.