Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito

Ascolta il suono di una fresa standard che sfrutta le leghe resistenti. Quell'urlo acuto non è solo rumore. È il rumore dei cuscinetti del mandrino che si deteriorano. Le frese tradizionali spesso si surriscaldano, si usurano prematuramente e si spezzano senza alcun preavviso durante i passaggi aggressivi. Il risultato è sempre lo stesso: billette scartate e migliaia di dollari di fermo macchina.
Aggiornare il proprio arsenale di utensili è il percorso più diretto per prevenire questi disastri produttivi. Nella fase di sgrossatura il vostro obiettivo primario non è mai la finitura a specchio. È pura efficienza volumetrica. Questa guida completa analizza il modo in cui le geometrie specializzate alterano radicalmente le dinamiche di taglio per proteggere le vostre attrezzature e aumentare la redditività.
I profili seghettati fratturano i trucioli in frammenti più piccoli, eliminando completamente il ritaglio e la rottura catastrofica dell'utensile.
L'esclusiva geometria a snodo di una fresa appositamente progettata riduce le forze di taglio radiali, aprendo la strada a passate significativamente più profonde e veloci.
I substrati in metallo duro solido offrono resistenza al calore, rigidità e longevità operativa superiori rispetto alle tradizionali alternative in acciaio rapido.
L'allocazione del budget verso attrezzature specializzate moltiplica direttamente i tassi di rimozione del materiale, trasformando la capacità produttiva complessiva di un'officina.
Le frese per uso generale semplicemente non possono sopravvivere alle rigorose esigenze del settore aerospaziale o dell'industria pesante. La rimozione del metallo nel modo più rapido e sicuro possibile richiede utensili da taglio progettati specificatamente per resistere a stress meccanici estremi e carichi termici intensi.
La differenza fondamentale tra un utensile di finitura standard e uno sgrossatore per impieghi gravosi risiede interamente nella geometria del tagliente. Le frese standard sono dotate di taglienti continui e lisci. Anche se questo design perfetto è assolutamente necessario per ottenere tolleranze dimensionali strette, diventa un grave ostacolo durante la sgrossatura pesante.
I bordi lisci tagliano il materiale in lunghe traverse continue. Questi traversi si inseriscono rapidamente nelle scanalature degli strumenti. Immaginate un'operazione di tasca profonda. Quando i trucioli filamentosi non riescono a evacuare la zona di taglio confinata, l'utensile li taglia nuovamente in modo aggressivo. Questo attrito immediato aumenta la temperatura, provoca la formazione di tagliente di riporto e porta inevitabilmente al guasto dell'utensile. Specializzato, al contrario le frese per sgrossatura presentano bordi ondulati e interrotti che privilegiano la rapida evacuazione del truciolo rispetto all'estetica della superficie.
Cosa rende un cutter veramente resistente? Un diametro del nucleo rinforzato è l'indicatore principale. Un nucleo più spesso fornisce l'assoluta integrità strutturale necessaria per resistere alla deflessione sotto carichi laterali estremi. Oltre al nucleo, le gole delle scanalature sono progettate meticolosamente per convogliare istantaneamente grandi volumi di metallo lontano dal pezzo. Questa sinergia garantisce che la taglierina assorba immensi shock meccanici senza fratturarsi.
Per comprendere appieno il motivo per cui questi strumenti specializzati superano le opzioni standard, dobbiamo esaminare l’interazione fisica che avviene a livello micro tra la geometria dell’utensile e la materia prima.
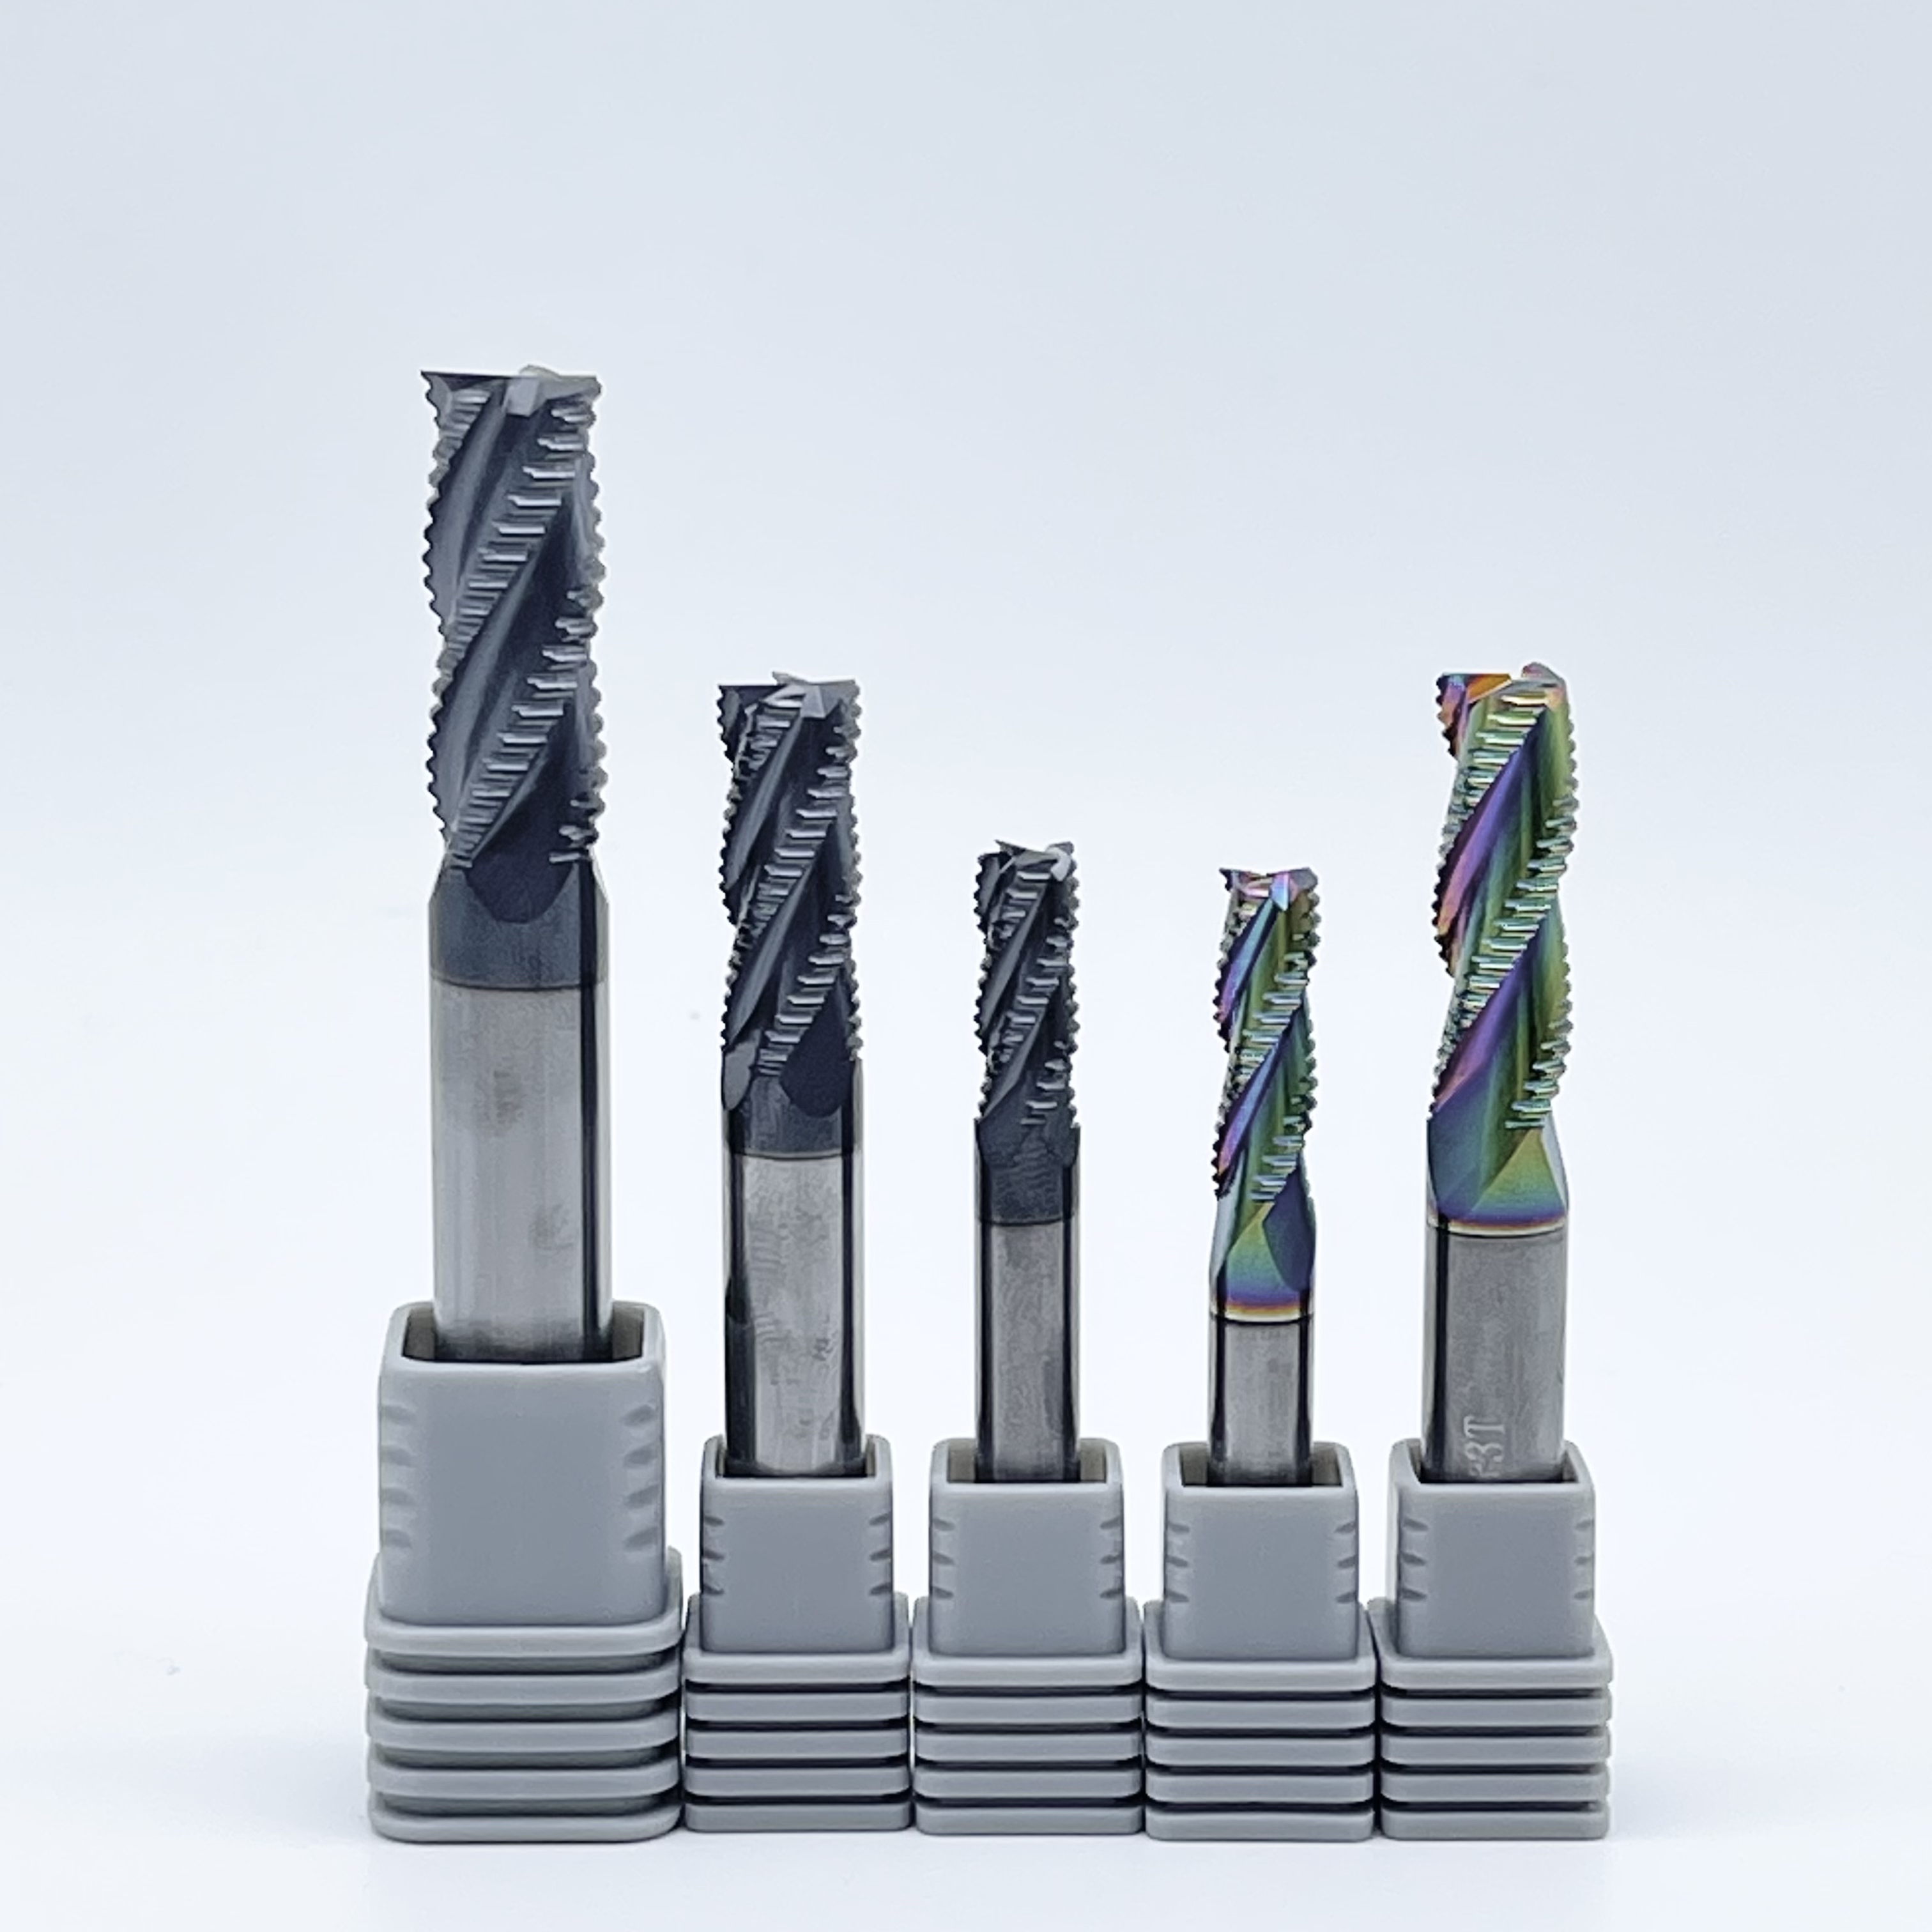
La caratteristica visiva distintiva di a la fresa seghettata è il suo profilo a forma di nocca. I macchinisti si riferiscono affettuosamente a questo come al disegno di una pannocchia di mais. A differenza di un bordo dritto che impegna simultaneamente il metallo per tutta la sua lunghezza, queste dentellature consistono in picchi e avvallamenti alternati.
Mentre il mandrino ruota e avanza nella billetta, solo le punte delle dentellature mordono il materiale in un dato microsecondo. Poiché queste dentellature sono sfalsate da una scanalatura all'altra, la scanalatura successiva taglia via il materiale lasciato dalle valli di quella precedente. Nello specifico, questo impegno sfalsato riduce drasticamente l'area di contatto totale. Riduce il carico del mandrino e riduce al minimo l'attrito.
Il controllo affidabile del truciolo è il fattore più critico nella lavorazione continua e non presidiata. Se i trucioli lunghi si avvolgono attorno al portautensile durante un turno a luci spente, la macchina si bloccherà. Le dentellature interrompono intenzionalmente il profilo di taglio, costringendo il truciolo a fratturarsi esattamente nel punto in cui si forma l'avvallamento. Invece di nastri pericolosi, lo strumento produce minuscoli trucioli granulari che assomigliano a sabbia grossolana. Questi frammenti discreti sono incredibilmente facili da eliminare dalle cavità profonde utilizzando la pressione del refrigerante standard o aria compressa.
Il settore manifatturiero si sta spostando in modo aggressivo verso l’automazione senza luci e le fabbriche intelligenti. La tecnologia degli utensili si sta evolvendo rapidamente per tenere il passo. Recenti analisi di mercato evidenziano un passaggio definitivo dagli utensili da taglio generici verso geometrie specifiche per l’applicazione.
I settori aerospaziale, dei veicoli elettrici e medico fanno sempre più affidamento su superleghe resistenti al calore come Inconel e compositi specializzati in titanio. La lavorazione di questi materiali impegnativi con le frese tradizionali non è più economicamente fattibile a causa della durata utensile imprevedibile. Le officine moderne non possono permettersi rotture impreviste degli utensili quando gli operatori sono lontani dal pannello di controllo. Di conseguenza, l’adozione di geometrie di sgrossatura specializzate è aumentata. Questa tendenza è guidata interamente dalla necessità operativa di una durata utensile prevedibile, stabilità termica e controllo truciolo impeccabile in ambienti estremi.
I responsabili degli approvvigionamenti e i programmatori CNC devono giustificare i maggiori costi iniziali degli utensili attraverso miglioramenti operativi misurabili. Il passaggio alle geometrie di taglio seghettate offre vantaggi distinti che influiscono direttamente sui profitti.
Raggiungimento sostenuto l'elevata asportazione di materiale è il parametro fondamentale per valutare l'efficienza della sgrossatura. Poiché l'innesto sfalsato di un utensile seghettato riduce le forze di taglio complessive fino al 20%, gli operatori hanno la possibilità di spingersi oltre i limiti delle loro attrezzature. Una pressione di taglio inferiore significa che la macchina assorbe molta meno potenza per pollice cubo di metallo rimosso. I programmatori possono aumentare con sicurezza le velocità di avanzamento, eseguire tagli assiali più profondi che utilizzano l'intera lunghezza della scanalatura e ampliare i passaggi radiali.
Inoltre, questi strumenti riducono drasticamente le vibrazioni della macchina. Il chatter è una vibrazione autoeccitante distruttiva che si verifica quando la frequenza armonica del processo di taglio corrisponde alla frequenza di risonanza della macchina utensile. Distrugge i bordi in metallo duro, danneggia i delicati cuscinetti del mandrino e rovina la parte. L'azione di taglio irregolare di un bordo seghettato agisce come un ammortizzatore meccanico. Interrompe costantemente le frequenze armoniche prima che possano entrare in risonanza. Questo effetto stabilizzante protegge i vostri costosi macchinari CNC.
Inoltre, la dissipazione del calore migliora notevolmente. Nel taglio ottimale dei metalli, circa l'80% del calore generato dovrebbe essere trasferito al truciolo. Quando gli utensili standard creano trucioli lunghi che si depositano nella zona di taglio, l'intenso calore si trasferisce all'indietro nel metallo duro solido. Poiché gli utensili seghettati fratturano istantaneamente i trucioli, i piccoli frammenti vengono evacuati dalla zona di taglio in pochi millisecondi. Questa rapida evacuazione porta letteralmente via il calore prima che possa penetrare nel pezzo in lavorazione.
Un tempo gli utensili in acciaio rapido costituivano la spina dorsale del settore. Oggi, la moderna lavorazione CNC richiede substrati che resistano a velocità estreme e temperature torride.
Prodotto da un denso composito di particelle di carburo di tungsteno legate con un legante di cobalto, Gli utensili per sgrossatura in metallo duro possiedono una rigidità quasi tre volte superiore a quella dell'acciaio rapido. Questa estrema rigidità garantisce che l'utensile resista alla flessione e alla deflessione sotto carichi laterali pesanti. L'acciaio ad alta velocità inizia ad ammorbidirsi e a perdere il tagliente a circa 600 gradi Celsius. Il metallo duro integrale mantiene la sua integrità strutturale a temperature superiori a 900 gradi Celsius.
Esaminiamo un confronto tecnico diretto per comprendere il divario prestazionale:
Caratteristica |
Fresa per sgrossatura in metallo duro integrale |
Fresa tradizionale in acciaio ad alta velocità |
|---|---|---|
Resistenza al calore |
Mantiene la durezza oltre 900 gradi Celsius |
Si ammorbidisce rapidamente intorno ai 600 gradi Celsius |
Rigidità e deflessione |
Nucleo estremamente rigido, deflessione minima |
Altamente incline a piegarsi sotto carichi laterali pesanti |
Aspettativa di vita dell'utensile |
Da 3 a 5 volte più a lungo nelle superleghe tenaci |
Usura rapida del tagliente in materiali abrasivi |
Velocità operativa |
Funziona a velocità del mandrino molto elevate |
Strettamente limitato a velocità di superficie inferiori |
La geometria fisica della fresa è solo metà dell'equazione delle prestazioni. I rivestimenti avanzati per la deposizione fisica del vapore, come il nitruro di alluminio e titanio, sinergizzano perfettamente con i bordi seghettati. Sotto il calore estremo della sgrossatura, questi rivestimenti formano uno strato protettivo microscopico di ossido di alluminio sulla superficie dell'utensile. Questo agisce come una barriera termica altamente efficace, riflettendo il calore nel chip e fornendo un'incredibile resistenza all'ossidazione.
Selezionando quello corretto una fresa pesante richiede un'attenta analisi delle proprietà specifiche del materiale e delle capacità della macchina in officina.
Innanzitutto, valuta il conteggio dei flauti. Per materiali gommosi più morbidi come l'alluminio, è necessario un design a 3 scanalature per fornire gole massicce per l'evacuazione di grandi volumi di materiale. Per le leghe più dure come acciaio, titanio o ghisa, sono preferibili da 4 a 6 scanalature. Un numero maggiore di scanalature aumenta la resistenza del nucleo e consente velocità di avanzamento più elevate.
Successivamente, guarda il profilo del campo. Il passo si riferisce alla distanza tra le dentellature. Un passo grosso crea trucioli più grandi e viene utilizzato per materiali più morbidi per evitare intasamenti. Al contrario, un passo fine crea trucioli più piccoli e distribuisce le forze di taglio in modo più uniforme. Ciò rende strettamente necessario un passo fine per le leghe abrasive più dure dove la stabilità dell'utensile è fondamentale.
Quando si passa da una fresa standard a una sgrossatrice seghettata, è necessario regolare i parametri di programmazione. Poiché il profilo seghettato induce un effetto di assottigliamento del truciolo, lo spessore effettivo del truciolo è spesso inferiore all'avanzamento programmato. È necessario aumentare l'avanzamento per dente per garantire che l'utensile trancia effettivamente il metallo anziché semplicemente sfregarlo contro. Lo sfregamento genera calore eccessivo e provoca un'usura prematura. Una regola pratica standard è aumentare la velocità di avanzamento del 15-25% rispetto a una fresa a candela standard. Combinate tutto ciò con un'enorme profondità di taglio assiale mantenendo moderato lo scalino radiale.
Per padroneggiare la rimozione aggressiva del metallo è necessario abbandonare i limiti degli utensili standard e abbracciare pienamente la tecnologia dietro le frese a candela seghettate. Gli sgrossatori specializzati in metallo duro comportano costi di approvvigionamento iniziali leggermente più elevati. Tuttavia, le ore risparmiate nei tempi di ciclo e la drastica riduzione dei guasti catastrofici degli strumenti si traducono in enormi risparmi sui costi operativi.
Valuta i tuoi attuali processi di sgrossatura, identifica i colli di bottiglia della lavorazione e consulta gli esperti di utensili. Aggiornando oggi stesso il tuo inventario di utensili per includere geometrie specifiche per l'applicazione, puoi proteggere i tuoi mandrini, eseguire turni non presidiati in tutta sicurezza e migliorare sostanzialmente l'efficienza della tua officina. Pronto a spingere le tue macchine CNC al loro vero potenziale? Sfoglia la selezione ad alte prestazioni di SS End Mill per trovare gli utensili di sgrossatura seghettati esatti progettati per i materiali più difficili.
No, le frese per sgrossatura lasciano una finitura increspata visibile sul pezzo a causa dei picchi e degli avvallamenti seghettati. Per la passata finale è necessario utilizzare un utensile di finitura standard separato con tagliente liscio e continuo per ottenere le specifiche di rugosità superficiale richieste e le strette tolleranze dimensionali.
Le frese a passo grosso vengono utilizzate per materiali gommosi più morbidi come l'alluminio per consentire la massima rimozione dei trucioli e velocità di avanzamento altamente aggressive. Le frese a passo fine sono progettate per materiali abrasivi più duri come l'acciaio per utensili e il titanio per distribuire uniformemente le forze di taglio sull'utensile, prevenendo scheggiature del bordo e migliorando la stabilità generale.
Poiché questi utensili specializzati generano una coppia incredibilmente elevata e forze di trazione assiali significative durante la rimozione di materiale aggressivo, si consiglia vivamente di utilizzare portautensili rigidi. Mandrini di fresatura per carichi pesanti, supporti a calettamento o mandrini idraulici sono ampiamente preferiti rispetto alle pinze standard per impedire la fuoriuscita dell'utensile e ridurre al minimo il runout pericoloso.
Le vibrazioni sono causate dalla risonanza armonica che si forma tra l'utensile e il pezzo da lavorare. I taglienti sfalsati e irregolari di un utensile seghettato interrompono costantemente queste frequenze armoniche, impedendo loro di amplificarsi. Questa continua interruzione della risonanza assorbe meccanicamente le vibrazioni e stabilizza il processo di lavorazione.
A causa dell'effetto di assottigliamento del truciolo inerente alla geometria del tutolo di mais, non è possibile utilizzare velocità di avanzamento standard della fresa. I macchinisti devono generalmente aumentare l'avanzamento per dente dal 15 al 25%. Se la velocità di avanzamento è troppo bassa, il tagliente sfregherà contro il materiale invece di tagliarlo, generando calore eccessivo e distruggendo il rivestimento dell'utensile.
Le frese a candela seghettate riducono significativamente il carico del mandrino CNC rispetto alle frese a candela standard a bordo liscio. Poiché i denti sfalsati impegnano il materiale a intervalli alternati, la superficie totale a contatto con il metallo in un dato millisecondo è molto più piccola. Questa riduzione della forza di taglio radiale riduce la potenza richiesta, consentendo alle macchine più vecchie o meno rigide di eseguire compiti di sgrossatura pesanti in sicurezza.