Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-21 Origen: Sitio

Escuche el sonido de una fresa estándar acaparando aleaciones duras. Ese grito agudo no es sólo ruido. Es el sonido de los cojinetes del husillo degradándose. Las cortadoras tradicionales a menudo se sobrecalientan, se desgastan prematuramente y se rompen sin previo aviso durante pasadas agresivas. El resultado es siempre el mismo: palanquillas desechadas y miles de dólares en tiempos de inactividad del taller.
Actualizar su arsenal de herramientas es el camino más directo para prevenir estos desastres de fabricación. En la fase de desbaste, su objetivo principal nunca es un acabado de espejo. Es pura eficiencia volumétrica. Esta guía completa analiza cómo las geometrías especializadas alteran fundamentalmente la dinámica de corte para proteger su equipo y aumentar la rentabilidad.
Los perfiles dentados fracturan las virutas en fragmentos más pequeños, eliminando por completo el recorte y la rotura catastrófica de las herramientas.
La geometría única en forma de nudillo de una cortadora especialmente diseñada reduce las fuerzas de corte radial, allanando el camino para pasadas significativamente más profundas y rápidas.
Los sustratos de carburo sólido ofrecen resistencia al calor, rigidez y longevidad operativa superiores en comparación con las alternativas tradicionales de acero de alta velocidad.
La asignación de presupuesto a herramientas especializadas multiplica directamente las tasas de eliminación de material, transformando la capacidad de producción general de un taller.
Los cortadores de uso general simplemente no pueden sobrevivir a las rigurosas demandas del acaparamiento aeroespacial o industrial pesado. Quitar metal de la manera más rápida y segura posible requiere herramientas de corte diseñadas específicamente para soportar tensiones mecánicas extremas y cargas térmicas intensas.
La división fundamental entre una herramienta de acabado estándar y una desbastadora de alta resistencia radica completamente en la geometría del filo. Las fresas de extremo estándar cuentan con bordes de corte continuos y suaves. Si bien este impecable diseño es absolutamente necesario para lograr tolerancias dimensionales estrictas, se convierte en un grave problema durante el desbaste pesado.
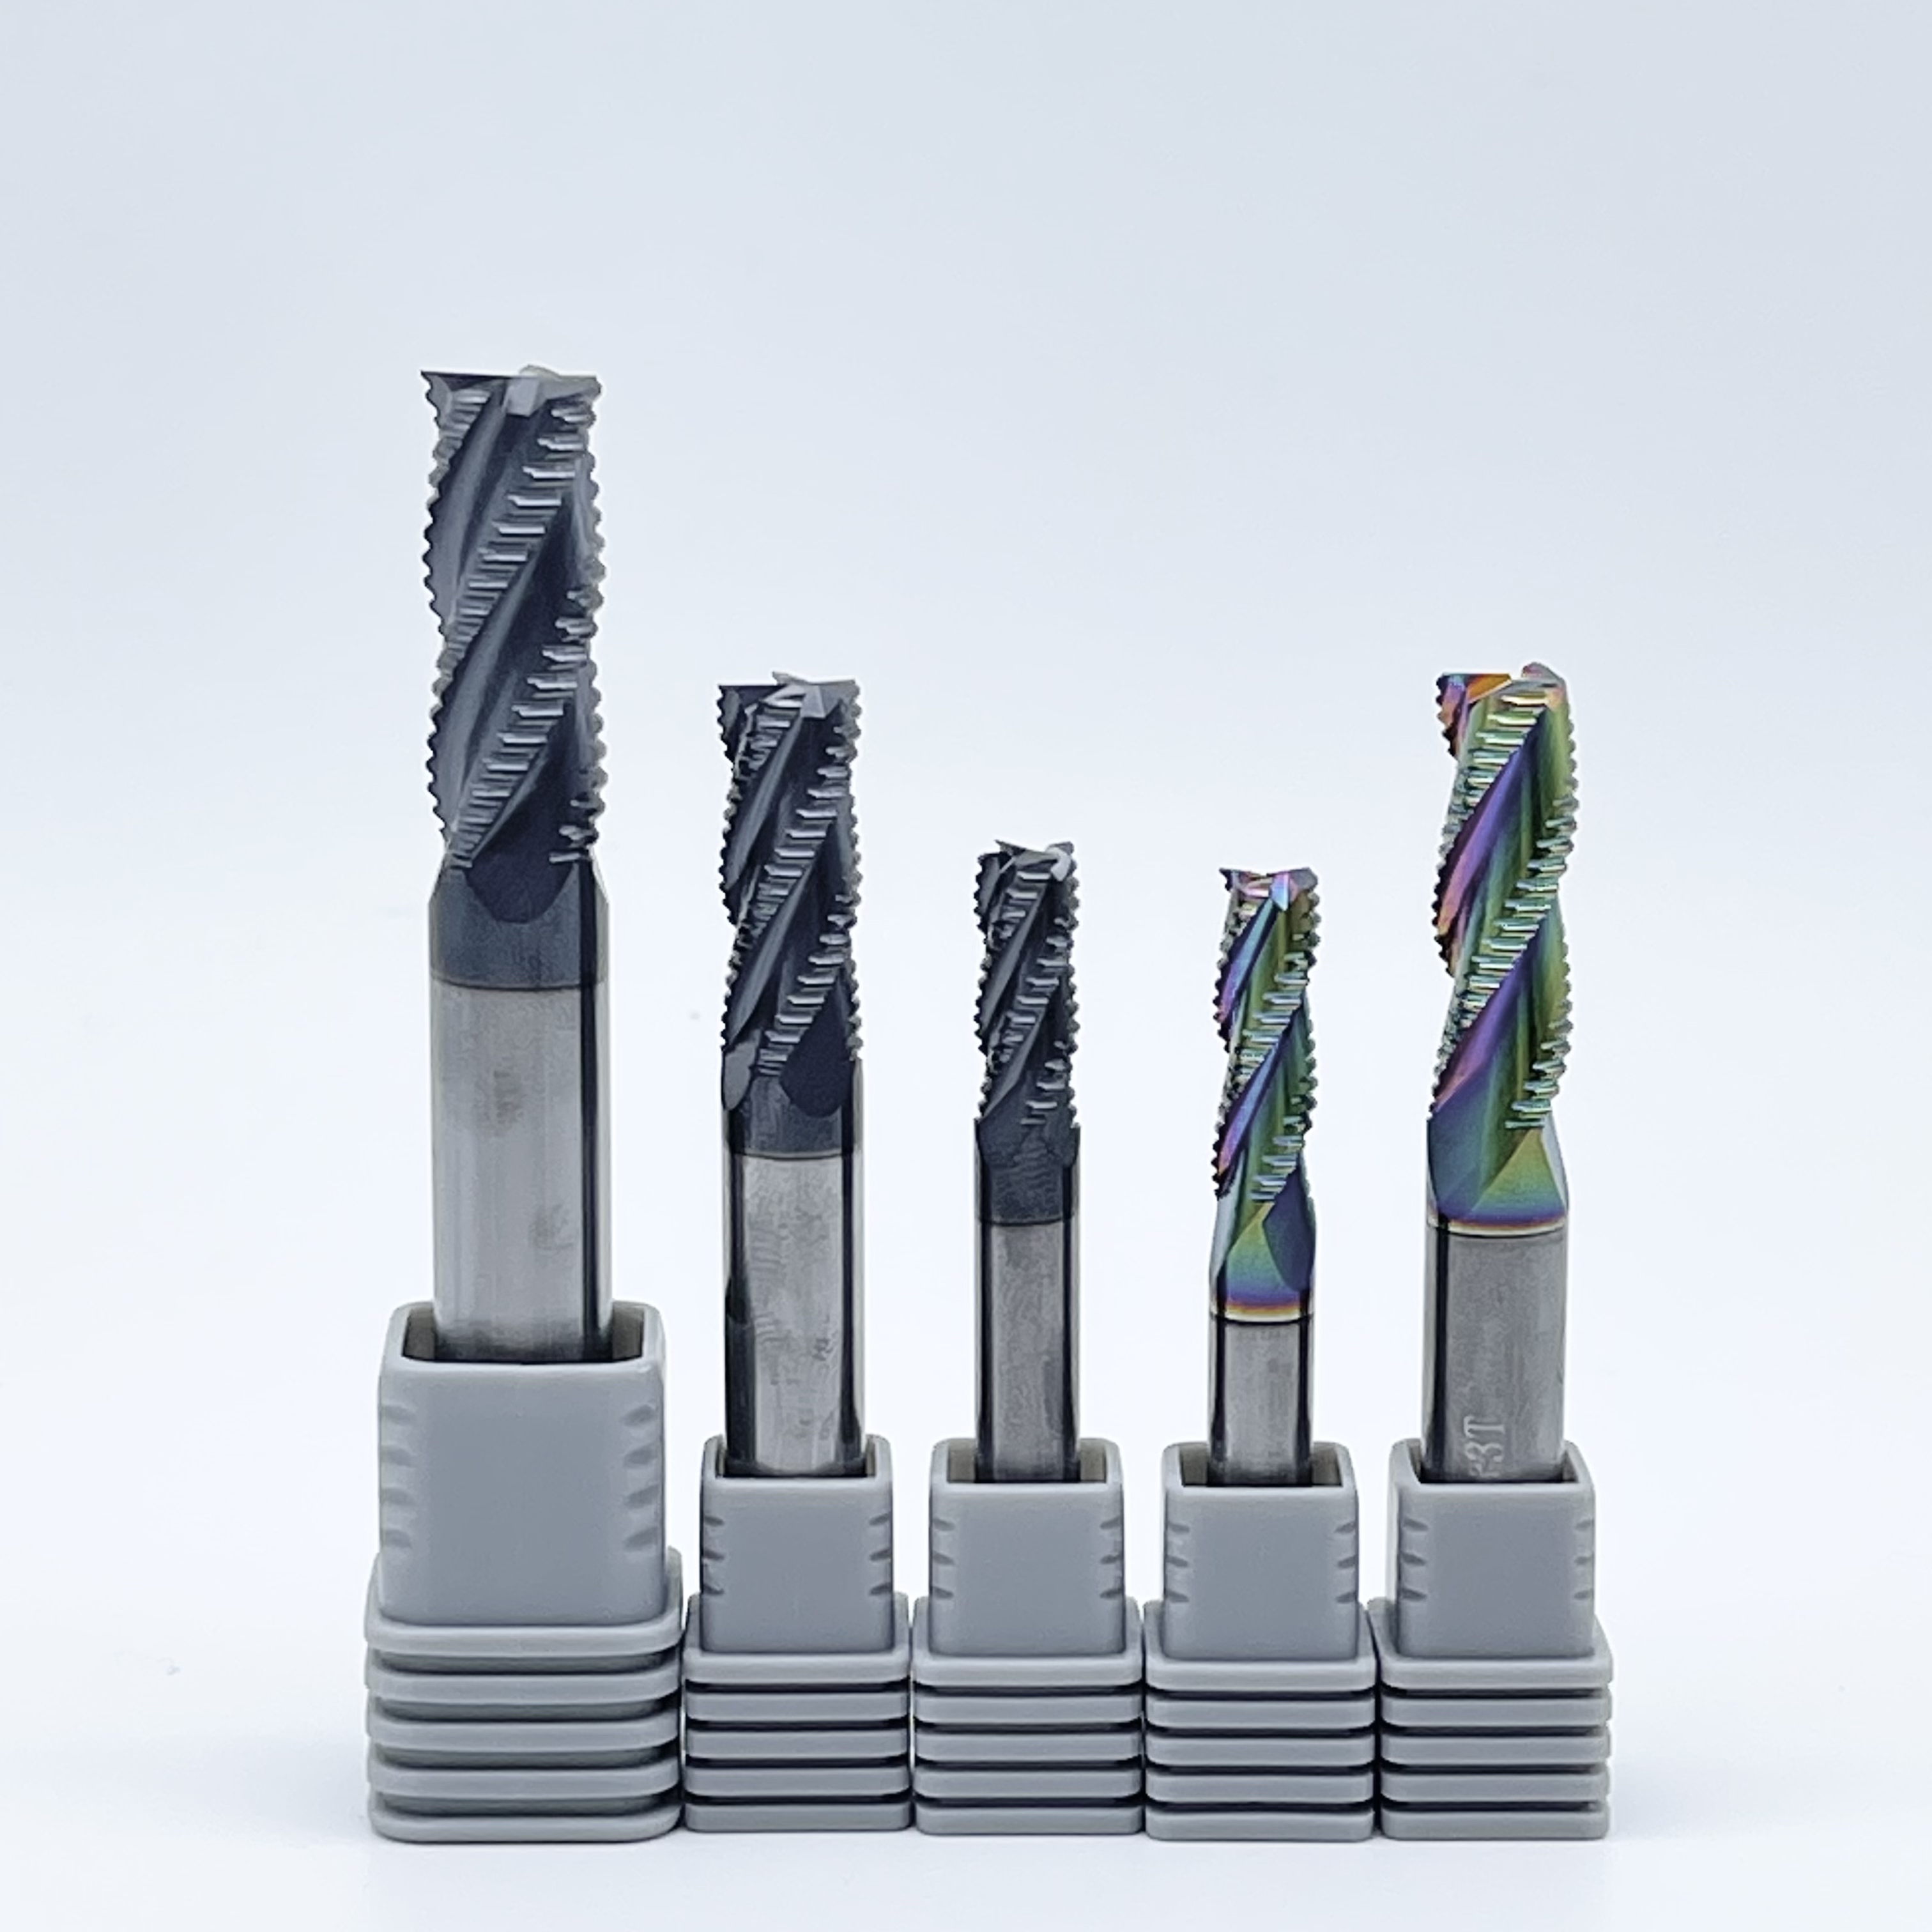
Los bordes lisos cortan el material en largas tiras continuas. Estos largueros se empaquetan rápidamente en las ranuras de las herramientas. Imagínese una operación de embolsamiento de dinero. Cuando las virutas fibrosas no pueden evacuar la zona de corte confinada, la herramienta las recorta agresivamente. Esta fricción inmediata aumenta la temperatura, provoca acumulación de filo e inevitablemente provoca fallas en la herramienta. Por el contrario, especializados Las fresas de desbaste cuentan con bordes ondulados e interrumpidos que priorizan la rápida evacuación de virutas sobre la estética de la superficie.
¿Qué hace que una cortadora sea realmente resistente? Un diámetro de núcleo reforzado es el indicador principal. Un núcleo más grueso proporciona la integridad estructural absoluta necesaria para resistir la deflexión bajo cargas laterales extremas. Más allá del núcleo, las gargantas de las flautas están meticulosamente diseñadas para canalizar grandes volúmenes de metal lejos de la pieza de trabajo al instante. Esta sinergia garantiza que el cortador absorba un inmenso impacto mecánico sin fracturarse.
Para comprender completamente por qué estas herramientas especializadas superan a las opciones estándar, debemos examinar la interacción física que ocurre a nivel micro entre la geometría de la herramienta y la materia prima.
La característica visual definitoria de un La fresa dentada es su perfil en forma de nudillo. Los maquinistas se refieren cariñosamente a esto como diseño de mazorca de maíz. A diferencia de una regla que engancha el metal en toda su longitud simultáneamente, estos dentados consisten en picos y valles alternos.
A medida que el husillo gira y avanza hacia el tocho, sólo los picos de los dientes muerden el material en un microsegundo determinado. Debido a que estos dentados están escalonados de una flauta a la siguiente, la flauta siguiente corta el material dejado por los valles de la anterior. Específicamente, este compromiso escalonado reduce drásticamente el área total de contacto. Reduce la carga del husillo y minimiza la fricción.
El control fiable de la viruta es el factor más crítico en el mecanizado continuo sin supervisión. Si virutas largas se enrollan alrededor del portaherramientas durante un turno sin luces, la máquina se estrellará. Los dientes interrumpen intencionadamente el perfil de corte, obligando a la viruta a fracturarse exactamente donde se produce el valle. En lugar de peligrosas cintas, la herramienta produce pequeñas virutas granulares que parecen arena gruesa. Estos fragmentos discretos son increíblemente fáciles de eliminar de cavidades profundas utilizando presión de refrigerante estándar o aire comprimido.
El sector manufacturero está cambiando agresivamente hacia la automatización sin luces y las fábricas inteligentes. La tecnología de herramientas está evolucionando rápidamente para mantener el ritmo. Análisis de mercado recientes destacan un giro definitivo desde las herramientas de corte genéricas hacia geometrías específicas de aplicaciones.
Los sectores aeroespacial, de vehículos eléctricos y médico dependen cada vez más de superaleaciones resistentes al calor como Inconel y compuestos de titanio especializados. Mecanizar estos materiales exigentes con fresas tradicionales ya no es económicamente viable debido a la vida útil impredecible de la herramienta. Los talleres modernos no pueden permitirse roturas inesperadas de herramientas cuando los operadores están lejos del panel de control. En consecuencia, ha surgido la adopción de geometrías de desbaste especializadas. Esta tendencia está impulsada enteramente por la necesidad operativa de una vida útil predecible de la herramienta, estabilidad térmica y control impecable de la viruta en entornos extremos.
Los gerentes de adquisiciones y los programadores de CNC deben justificar mayores costos iniciales de herramientas mediante mejoras operativas mensurables. La transición a geometrías de corte dentadas ofrece distintas ventajas que impactan directamente en el resultado final.
Lograr resultados sostenidos La alta eliminación de material es la métrica definitiva de la eficiencia del desbaste. Debido a que el acoplamiento escalonado de una herramienta dentada reduce las fuerzas de corte generales hasta en un 20 por ciento, los maquinistas pueden superar los límites de su equipo. Una presión de corte más baja significa que la máquina consume significativamente menos caballos de fuerza por pulgada cúbica de metal extraído. Los programadores pueden aumentar con confianza las velocidades de avance, realizar cortes axiales más profundos que utilicen toda la longitud de la ranura y ampliar los pasos radiales.
Además, estas herramientas reducen drásticamente las vibraciones de la máquina. El chatter es una vibración destructiva y autoexcitante que se produce cuando la frecuencia armónica del proceso de corte coincide con la frecuencia resonante de la máquina herramienta. Destruye los bordes de carburo, daña los delicados cojinetes del husillo y arruina la pieza. La acción de corte irregular de un borde dentado actúa como un amortiguador mecánico. Interrumpe constantemente las frecuencias armónicas antes de que puedan formar resonancia. Este efecto estabilizador protege su costosa maquinaria CNC.
Además, la disipación de calor mejora drásticamente. En un corte de metal óptimo, aproximadamente el 80 por ciento del calor generado debería transferirse al chip. Cuando las herramientas estándar crean virutas largas que permanecen en la zona de corte, ese intenso calor se transfiere al carburo sólido. Debido a que las herramientas dentadas fracturan las virutas instantáneamente, esos pequeños fragmentos se evacuan de la zona de corte en milisegundos. Esta rápida evacuación literalmente elimina el calor antes de que pueda penetrar la pieza de trabajo.
Las herramientas de acero de alta velocidad alguna vez fueron la columna vertebral de la industria. Hoy en día, el mecanizado CNC moderno exige sustratos que soporten velocidades extremas y temperaturas extremas.
Fabricado a partir de un compuesto denso de partículas de carburo de tungsteno unidas con un aglutinante de cobalto, Las herramientas de desbaste de carburo poseen una rigidez casi tres veces mayor que la del acero rápido. Esta rigidez extrema garantiza que la herramienta resista la flexión y la deflexión bajo cargas laterales pesadas. El acero rápido comienza a ablandarse y perder su filo alrededor de los 600 grados centígrados. El carburo sólido mantiene su integridad estructural a temperaturas superiores a los 900 grados Celsius.
Veamos una comparación técnica directa para comprender la brecha de rendimiento:
Característica |
Fresa de desbaste de carburo sólido |
Fresa tradicional de acero de alta velocidad |
|---|---|---|
Resistencia al calor |
Mantiene la dureza por encima de los 900 grados Celsius. |
Se ablanda rápidamente alrededor de los 600 grados centígrados. |
Rigidez y Deflexión |
Núcleo extremadamente rígido, mínima deflexión. |
Muy propenso a doblarse bajo cargas laterales pesadas. |
Esperanza de vida de la herramienta |
De 3 a 5 veces más en superaleaciones resistentes |
Desgaste rápido de los bordes en materiales abrasivos. |
Velocidad operativa |
Funciona a velocidades de husillo muy elevadas. |
Estrictamente limitado a velocidades superficiales más lentas |
La geometría física de la cortadora es sólo la mitad de la ecuación de rendimiento. Los recubrimientos avanzados de deposición física de vapor, como el nitruro de aluminio y titanio, combinan perfectamente con los bordes dentados. Bajo el calor extremo del desbaste, estos recubrimientos forman una capa protectora microscópica de óxido de aluminio en la superficie de la herramienta. Esto actúa como una barrera térmica muy eficaz, reflejando el calor de vuelta al chip y proporcionando una increíble resistencia a la oxidación.
Seleccionando el correcto Una fresa pesada requiere un análisis cuidadoso de las propiedades específicas del material y las capacidades de la máquina en su taller.
Primero, evalúe el recuento de flautas. Para materiales gomosos más blandos como el aluminio, se requiere un diseño de 3 canales para proporcionar gargantas masivas para evacuar grandes volúmenes de material. Para aleaciones más duras como acero, titanio o hierro fundido, se prefieren de 4 a 6 flautas. Los recuentos de flautas más altos aumentan la resistencia del núcleo y permiten velocidades de alimentación más rápidas.
A continuación, observe el perfil del campo. El paso se refiere a la distancia entre los dientes. Un paso grueso crea virutas más grandes y se utiliza en materiales más blandos para evitar obstrucciones. Por el contrario, un paso fino crea virutas más pequeñas y distribuye las fuerzas de corte de manera más uniforme. Esto hace que un paso fino sea estrictamente necesario para aleaciones abrasivas más duras donde la estabilidad de la herramienta es primordial.
Al realizar la transición de una fresa estándar a una desbastadora dentada, debe ajustar los parámetros de programación. Debido a que el perfil dentado induce un efecto de adelgazamiento de la viruta, el espesor real de la viruta suele ser menor que el avance programado. Debe aumentar el avance por diente para asegurarse de que la herramienta realmente corte el metal en lugar de simplemente frotarlo. El roce genera calor excesivo y provoca un desgaste prematuro. Una regla general estándar es aumentar la velocidad de avance entre un 15 y un 25 por ciento en comparación con una fresadora estándar. Combine esto con una enorme profundidad de corte axial manteniendo moderado el paso radial.
Dominar la eliminación agresiva de metal requiere alejarse de las limitaciones de las herramientas estándar y adoptar plenamente la ingeniería detrás de las fresas dentadas. Los desbastadores de carburo especializados conllevan un costo de adquisición inicial ligeramente mayor. Sin embargo, las horas ahorradas en los tiempos de ciclo y la drástica reducción de fallas catastróficas de las herramientas dan como resultado enormes ahorros en costos operativos.
Evalúe sus procesos de desbaste actuales, identifique sus cuellos de botella en el mecanizado y consulte con expertos en herramientas. Al actualizar su inventario de herramientas para incluir geometrías específicas de aplicaciones hoy, puede proteger sus husillos, ejecutar turnos desatendidos con confianza y mejorar fundamentalmente la eficiencia de su taller. ¿Listo para llevar sus máquinas CNC a su verdadero potencial? Explore la selección de alto rendimiento en SS End Mill para encontrar las herramientas de desbaste dentadas exactas diseñadas para sus materiales más resistentes.
No, las fresas de desbaste dejan un acabado estriado visible en la pieza de trabajo debido a los picos y valles dentados. Se debe utilizar una herramienta de acabado estándar separada con un filo de corte continuo y liso para la pasada final para lograr las especificaciones de rugosidad superficial requeridas y tolerancias dimensionales estrictas.
Las cortadoras de paso grueso se utilizan para materiales gomosos más blandos, como el aluminio, para permitir una máxima eliminación de virutas y velocidades de avance altamente agresivas. Las cortadoras de paso fino están diseñadas para materiales abrasivos más duros, como acero para herramientas y titanio, para distribuir las fuerzas de corte de manera uniforme en toda la herramienta, evitando que los bordes se astillen y mejorando la estabilidad general.
Debido a que estas herramientas especializadas generan un torque increíblemente alto y fuerzas de tracción axial significativas durante la remoción agresiva de material, se recomienda encarecidamente utilizar portaherramientas rígidos. Se prefieren ampliamente los mandriles de fresado de alta resistencia, los soportes de ajuste por contracción o los mandriles hidráulicos a las pinzas estándar para evitar que la herramienta se salga y minimizar el descentramiento peligroso.
La vibración es causada por la resonancia armónica que se acumula entre la herramienta y la pieza de trabajo. Los bordes cortantes escalonados irregulares de una herramienta dentada interrumpen constantemente estas frecuencias armónicas, impidiendo que se amplifiquen. Esta ruptura continua de la resonancia absorbe mecánicamente las vibraciones y estabiliza el proceso de mecanizado.
Debido al efecto de adelgazamiento de las virutas inherente a la geometría de la mazorca de maíz, no se pueden utilizar velocidades de avance estándar del molino de extremo. Los maquinistas generalmente deben aumentar el avance por diente entre un 15 y un 25 por ciento. Si la velocidad de avance es demasiado baja, el filo rozará el material en lugar de cortarlo, lo que genera un calor excesivo y destruye el revestimiento de la herramienta.
Las fresas dentadas reducen significativamente la carga del husillo CNC en comparación con las fresas de borde liso estándar. Debido a que los dientes escalonados se acoplan al material a intervalos alternos, el área de superficie total en contacto con el metal en cualquier milisegundo dado es mucho menor. Esta reducción en la fuerza de corte radial reduce la potencia requerida, lo que permite que máquinas más antiguas o menos rígidas realicen tareas de desbaste pesadas de forma segura.