Visualizações: 0 Autor: Editor do site Horário de publicação: 21/09/2026 Origem: Site

Ouça o som de uma fresa de topo padrão monopolizando ligas resistentes. Esse grito estridente não é apenas barulho. É o som dos rolamentos do eixo se degradando. As fresas tradicionais geralmente superaquecem, desgastam-se prematuramente e quebram sem nenhum aviso durante passagens agressivas. O resultado é sempre o mesmo: tarugos descartados e milhares de dólares em paralisação da loja.
Atualizar seu arsenal de ferramentas é o caminho mais direto para evitar esses desastres de fabricação. Na fase de desbaste, seu objetivo principal nunca é um acabamento espelhado. É pura eficiência volumétrica. Este guia completo explica como geometrias especializadas alteram fundamentalmente a dinâmica de corte para proteger seu equipamento e aumentar a lucratividade.
Perfis serrilhados fraturam os cavacos em fragmentos menores, eliminando completamente o recorte e a quebra catastrófica da ferramenta.
A geometria exclusiva em forma de junta de uma fresa especialmente desenvolvida reduz as forças de corte radiais, abrindo caminho para passes significativamente mais profundos e rápidos.
Os substratos sólidos de metal duro oferecem resistência ao calor, rigidez e longevidade operacional superiores quando comparados às alternativas tradicionais de aço rápido.
A alocação do orçamento para ferramentas especializadas multiplica diretamente as taxas de remoção de material, transformando a capacidade geral de produção do chão de fábrica.
Os cortadores de uso geral simplesmente não conseguem sobreviver às rigorosas demandas da indústria aeroespacial ou da indústria pesada. A remoção de metal da maneira mais rápida e segura possível requer ferramentas de corte projetadas especificamente para suportar esforços mecânicos extremos e cargas térmicas intensas.
A divisão fundamental entre uma ferramenta de acabamento padrão e uma desbaste pesada reside inteiramente na geometria da aresta de corte. As fresas de topo padrão apresentam arestas de corte contínuas e suaves. Embora esse design impecável seja absolutamente necessário para obter tolerâncias dimensionais rígidas, ele se torna um grande problema durante o desbaste pesado.
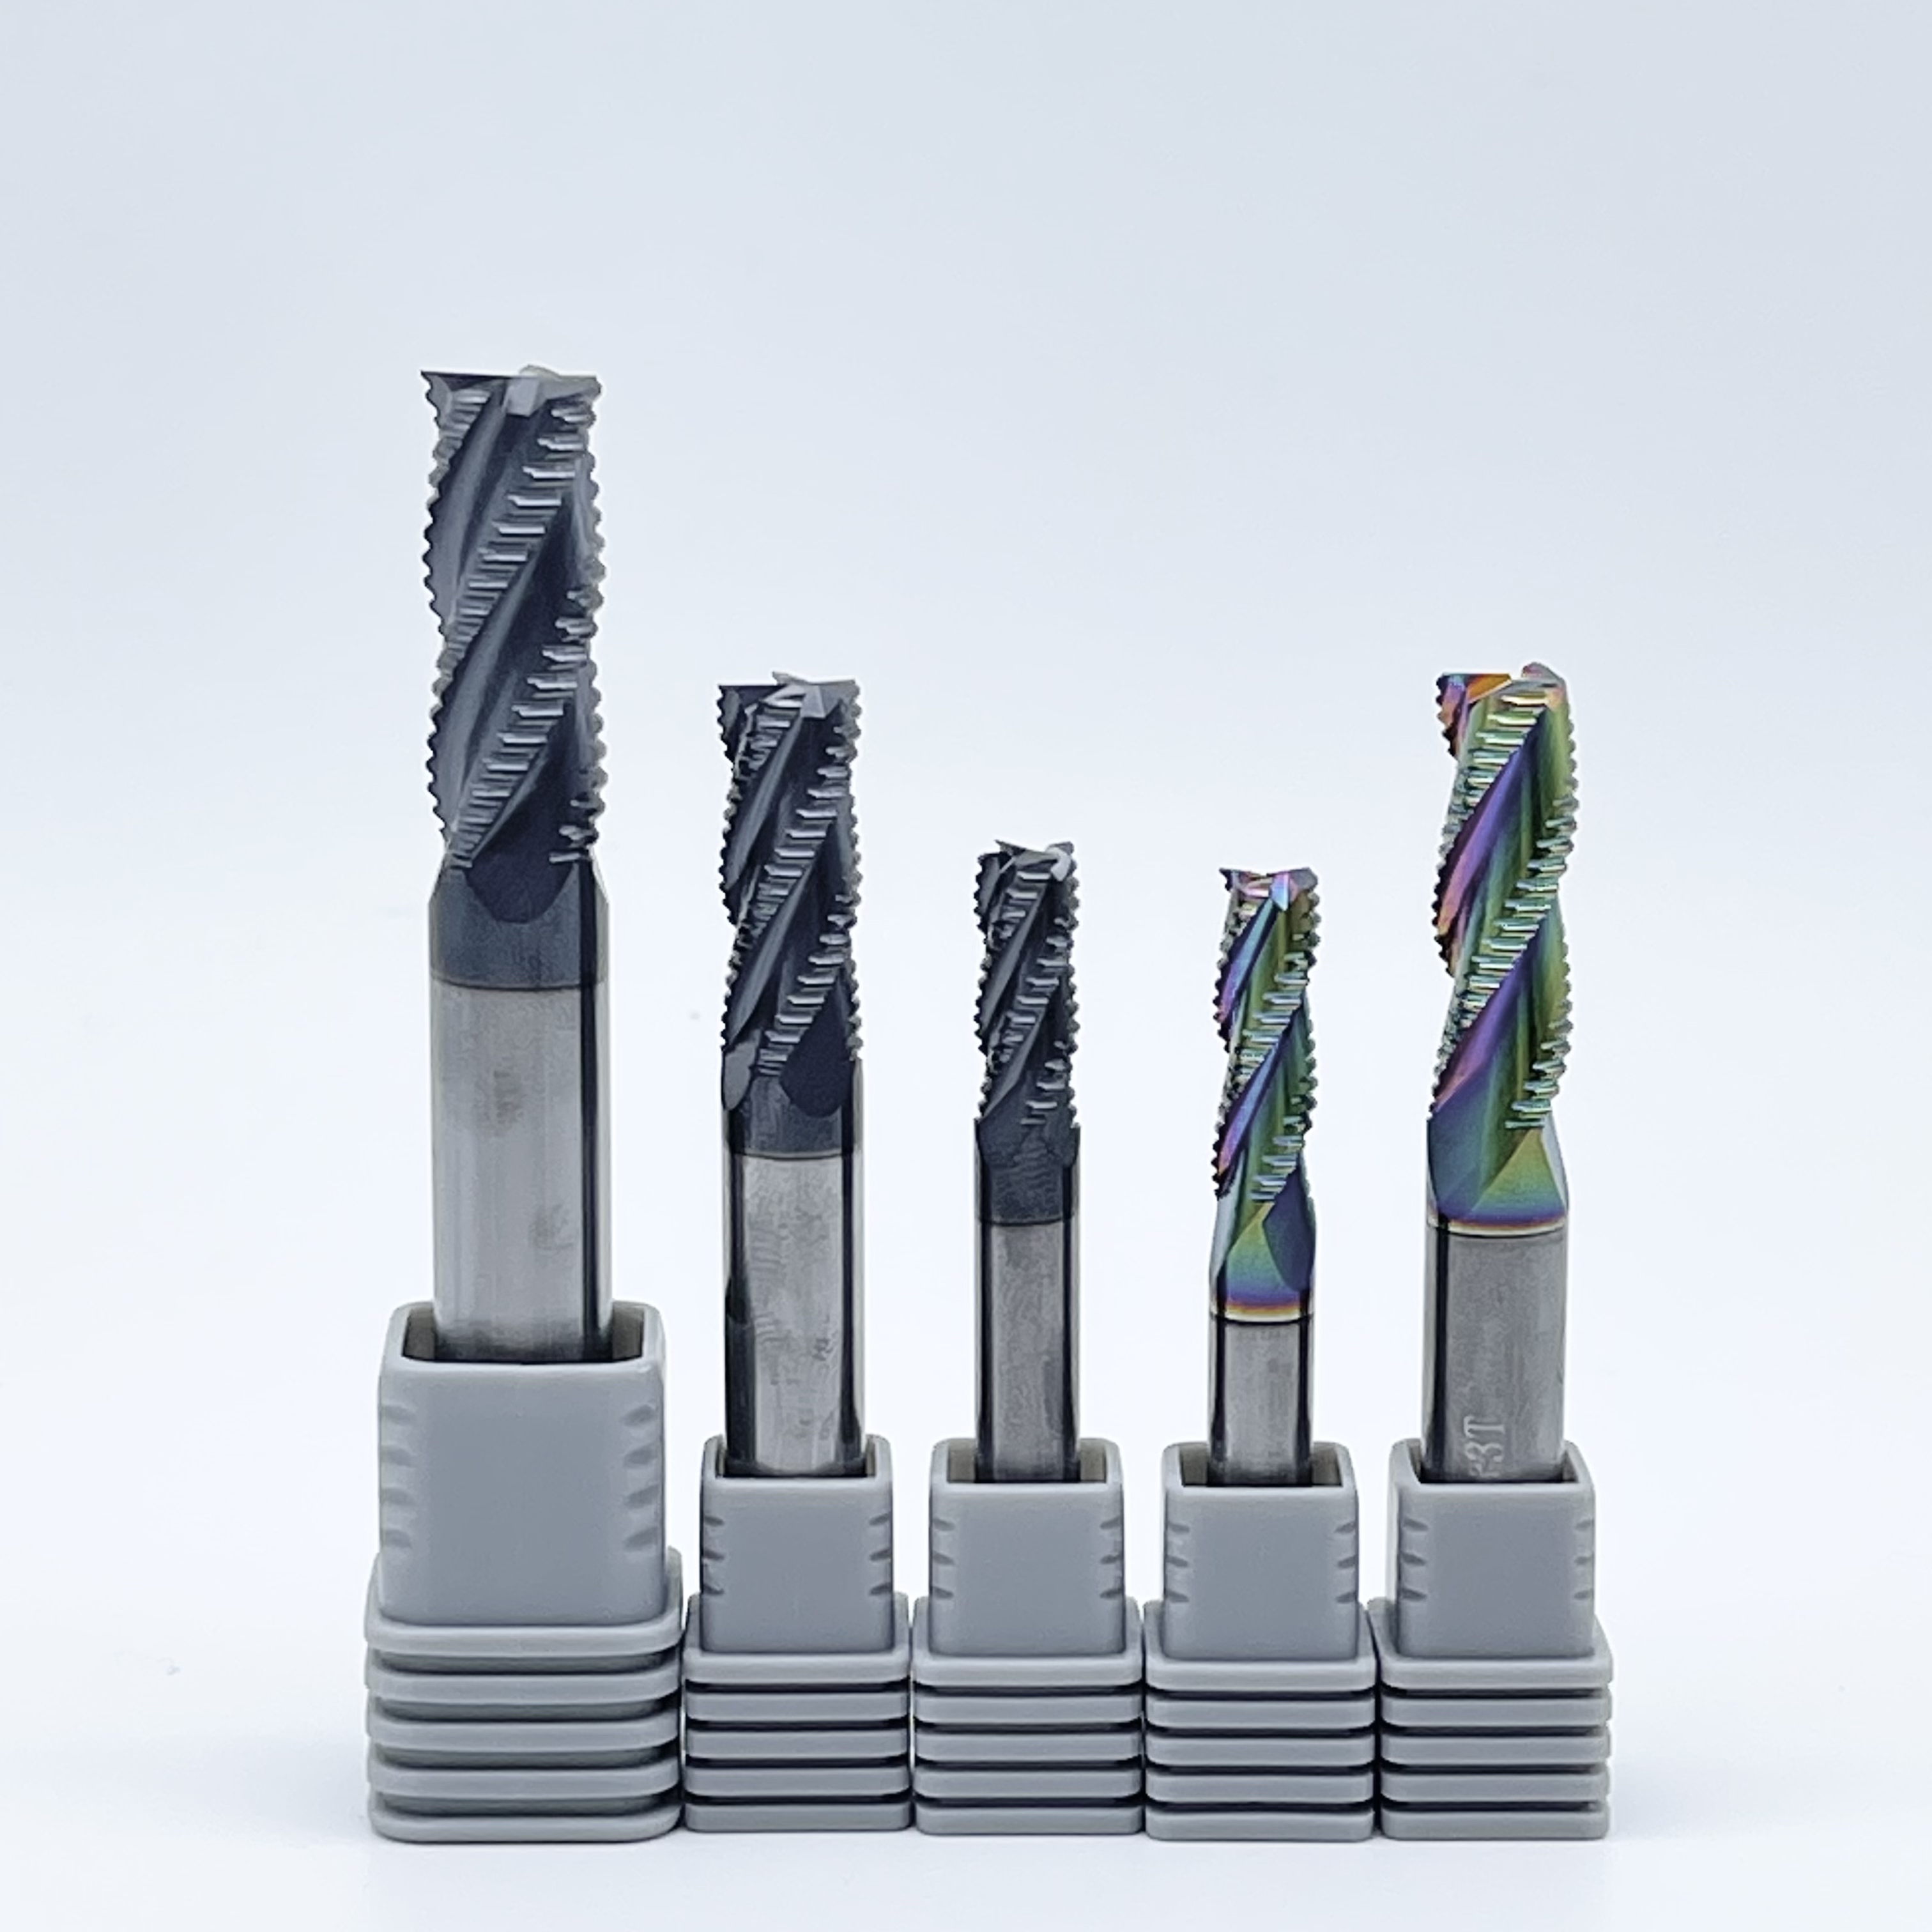
Bordas lisas cortam o material em longas longarinas contínuas. Essas longarinas são rapidamente colocadas nas ranhuras da ferramenta. Imagine uma operação de embolsamento profundo. Quando cavacos fibrosos não conseguem evacuar a zona de corte confinada, a ferramenta os recorta agressivamente. Esse atrito imediato aumenta a temperatura, causa arestas postiças e inevitavelmente leva à falha da ferramenta. Por outro lado, especializados As fresas de topo para desbaste apresentam arestas onduladas e interrompidas que priorizam o rápido escoamento de cavacos em detrimento da estética da superfície.
O que torna um cortador verdadeiramente resistente? Um diâmetro de núcleo reforçado é o principal indicador. Um núcleo mais espesso fornece a integridade estrutural absoluta necessária para resistir à deflexão sob cargas laterais extremas. Além do núcleo, as gargantas dos canais são meticulosamente projetadas para canalizar instantaneamente grandes volumes de metal para longe da peça de trabalho. Essa sinergia garante que o cortador absorva imensos choques mecânicos sem fraturar.
Para compreender completamente por que essas ferramentas especializadas superam as opções padrão, devemos examinar a interação física que ocorre no nível micro entre a geometria da ferramenta e a matéria-prima.
A característica visual definidora de um fresa de topo serrilhada é o seu perfil em forma de junta. Os maquinistas referem-se afetuosamente a isso como um projeto de espiga de milho. Ao contrário de uma régua que envolve o metal ao longo de todo o seu comprimento simultaneamente, essas serrilhas consistem em picos e vales alternados.
À medida que o fuso gira e alimenta o tarugo, apenas os picos das serrilhas penetram no material em qualquer microssegundo. Como essas serrilhas são escalonadas de uma flauta para a outra, a flauta subsequente corta o material deixado pelos vales da anterior. Especificamente, este envolvimento escalonado reduz drasticamente a área total de contacto. Ele diminui a carga do fuso e minimiza o atrito.
O controle confiável de cavacos é o fator mais crítico na usinagem contínua e autônoma. Se cavacos longos se enrolarem no porta-ferramenta durante um turno com as luzes apagadas, a máquina irá travar. As serrilhas interrompem intencionalmente o perfil de corte, forçando o cavaco a fraturar exatamente onde ocorre o vale. Em vez de fitas perigosas, a ferramenta produz pequenas lascas granulares que lembram areia grossa. Esses fragmentos discretos são incrivelmente fáceis de remover de cavidades profundas usando pressão de refrigeração padrão ou ar comprimido.
O setor industrial está migrando agressivamente para a automação com luzes apagadas e fábricas inteligentes. A tecnologia de ferramentas está evoluindo rapidamente para acompanhar o ritmo. Análises de mercado recentes destacam um afastamento definitivo das ferramentas de corte genéricas em direção a geometrias específicas de aplicação.
Os setores aeroespacial, de veículos elétricos e médico dependem cada vez mais de superligas resistentes ao calor, como o Inconel, e de compósitos especializados de titânio. A usinagem desses materiais exigentes com fresas de topo tradicionais não é mais economicamente viável devido à vida útil imprevisível da ferramenta. As oficinas modernas não podem permitir quebras inesperadas de ferramentas quando os operadores estão longe do painel de controle. Consequentemente, a adoção de geometrias de desbaste especializadas aumentou. Essa tendência é impulsionada inteiramente pela necessidade operacional de vida útil previsível da ferramenta, estabilidade térmica e controle perfeito de cavacos em ambientes extremos.
Os gerentes de compras e os programadores CNC devem justificar custos iniciais mais elevados com ferramentas por meio de melhorias operacionais mensuráveis. A transição para geometrias de corte serrilhadas oferece vantagens distintas que impactam diretamente os resultados financeiros.
Alcançando sustentado a alta remoção de material é a métrica definitiva da eficiência do desbaste. Como o engate escalonado de uma ferramenta serrilhada reduz as forças gerais de corte em até 20%, os maquinistas têm autonomia para ampliar os limites de seus equipamentos. Uma pressão de corte mais baixa significa que a máquina consome significativamente menos potência por polegada cúbica de metal removido. Os programadores podem aumentar com segurança as taxas de avanço, realizar cortes axiais mais profundos que utilizam todo o comprimento do canal e ampliar os passos radiais.
Além disso, estas ferramentas reduzem drasticamente a vibração da máquina. Chatter é uma vibração destrutiva e autoexcitante que ocorre quando a frequência harmônica do processo de corte corresponde à frequência ressonante da máquina-ferramenta. Ele destrói arestas de metal duro, danifica rolamentos delicados do fuso e estraga a peça. A ação de corte irregular de uma borda serrilhada atua como um amortecedor mecânico. Ele perturba constantemente as frequências harmônicas antes que elas possam entrar em ressonância. Este efeito estabilizador protege suas caras máquinas CNC.
Além disso, a dissipação de calor melhora dramaticamente. No corte ideal de metal, aproximadamente 80% do calor gerado deve ser transferido para o cavaco. Quando as ferramentas padrão criam cavacos longos que permanecem na zona de corte, esse calor intenso é transferido para trás, para o metal duro sólido. Como as ferramentas serrilhadas fraturam os cavacos instantaneamente, esses pequenos fragmentos são evacuados da zona de corte em milissegundos. Esta evacuação rápida literalmente elimina o calor antes que ele penetre na peça de trabalho.
As ferramentas de aço rápido já foram a espinha dorsal da indústria. Hoje, a usinagem CNC moderna exige substratos que resistam a velocidades extremas e temperaturas extremas.
Fabricado a partir de um composto denso de partículas de carboneto de tungstênio ligadas com um aglutinante de cobalto, as ferramentas de desbaste de metal duro possuem uma rigidez quase três vezes maior que a do aço rápido. Esta extrema rigidez garante que a ferramenta resista à flexão e à deflexão sob cargas laterais pesadas. O aço rápido começa a amolecer e a perder sua vantagem por volta de 600 graus Celsius. O metal duro mantém sua integridade estrutural em temperaturas superiores a 900 graus Celsius.
Vejamos uma comparação técnica direta para entender a lacuna de desempenho:
Recurso |
Fresa de topo de desbaste de metal duro |
Fresa de topo de aço rápido tradicional |
|---|---|---|
Resistência ao Calor |
Mantém a dureza acima de 900 graus Celsius |
Amolece rapidamente em torno de 600 graus Celsius |
Rigidez e Deflexão |
Núcleo extremamente rígido, deflexão mínima |
Altamente propenso a dobrar sob cargas laterais pesadas |
Expectativa de vida útil da ferramenta |
3 a 5 vezes mais tempo em superligas resistentes |
Desgaste rápido das bordas em materiais abrasivos |
Velocidade Operacional |
Opera em velocidades de fuso altamente elevadas |
Estritamente limitado a velocidades de superfície mais lentas |
A geometria física da fresa é apenas metade da equação de desempenho. Revestimentos avançados de deposição física de vapor, como nitreto de alumínio e titânio, sinergizam perfeitamente com bordas serrilhadas. Sob o calor extremo do desbaste, esses revestimentos formam uma camada protetora microscópica de óxido de alumínio na superfície da ferramenta. Isto atua como uma barreira térmica altamente eficaz, refletindo o calor de volta para o chip e proporcionando incrível resistência à oxidação.
Selecionando o correto fresa pesada requer uma análise cuidadosa das propriedades específicas do material e das capacidades da máquina em seu chão de fábrica.
Primeiro, avalie a contagem de flautas. Para materiais pegajosos mais macios, como o alumínio, é necessário um design de 3 canais para fornecer gargantas enormes para evacuar grandes volumes de material. Para ligas mais duras como aço, titânio ou ferro fundido, são preferidos 4 a 6 canais. Contagens mais altas de canais aumentam a resistência do núcleo e permitem taxas de alimentação mais rápidas.
A seguir, observe o perfil do pitch. Passo refere-se à distância entre as serrilhas. Um passo grosso cria cavacos maiores e é utilizado para materiais mais macios para evitar entupimentos. Em contraste, um passo fino cria cavacos menores e distribui as forças de corte de maneira mais uniforme. Isto torna o passo fino estritamente necessário para ligas abrasivas mais duras, onde a estabilidade da ferramenta é fundamental.
Ao fazer a transição de uma fresa de topo padrão para uma desbaste serrilhada, você deve ajustar seus parâmetros de programação. Como o perfil serrilhado induz um efeito de afinamento dos cavacos, a espessura real dos cavacos costuma ser menor que o avanço programado. Você deve aumentar o avanço por dente para garantir que a ferramenta esteja realmente cortando o metal, em vez de apenas esfregar contra ele. Esfregar gera calor excessivo e causa desgaste prematuro. Uma regra prática padrão é aumentar sua taxa de avanço em 15 a 25 por cento em comparação com uma fresa de topo padrão. Combine isso com uma enorme profundidade de corte axial, mantendo o passo radial moderado.
Dominar a remoção agressiva de metal requer abandonar as limitações das ferramentas padrão e abraçar totalmente a engenharia por trás das fresas de topo serrilhadas. Desbastes especializados de metal duro acarretam um custo inicial de aquisição um pouco mais alto. No entanto, as horas economizadas em tempos de ciclo e a redução drástica de falhas catastróficas de ferramentas resultam em enormes economias de custos operacionais.
Avalie seus processos atuais de desbaste, identifique seus gargalos de usinagem e consulte especialistas em ferramentas. Ao atualizar seu estoque de ferramentas para incluir geometrias específicas da aplicação hoje, você pode proteger seus fusos, executar turnos autônomos com confiança e melhorar fundamentalmente a eficiência de sua oficina. Pronto para levar suas máquinas CNC ao seu verdadeiro potencial? Navegue pela seleção de alto desempenho da SS End Mill para encontrar as ferramentas de desbaste serrilhadas exatas projetadas para seus materiais mais resistentes.
Não, as fresas de topo para desbaste deixam um acabamento estriado visível na peça devido aos picos e vales serrilhados. Uma ferramenta de acabamento padrão separada com uma aresta de corte lisa e contínua deve ser usada para o passe final para atingir as especificações de rugosidade superficial exigidas e tolerâncias dimensionais restritas.
Fresas de passo grosso são usadas para materiais pastosos mais macios, como alumínio, para permitir máxima folga de cavacos e taxas de avanço altamente agressivas. As fresas de passo fino são projetadas para materiais abrasivos mais duros, como aço para ferramentas e titânio, para distribuir as forças de corte uniformemente pela ferramenta, evitando lascas nas bordas e melhorando a estabilidade geral.
Como essas ferramentas especializadas geram torque incrivelmente alto e forças de tração axiais significativas durante a remoção agressiva de material, é altamente recomendável usar porta-ferramentas rígidos. Mandris de fresagem para serviços pesados, suportes de ajuste por contração ou mandris hidráulicos são amplamente preferidos às pinças padrão para evitar a extração da ferramenta e minimizar desvios perigosos.
A vibração é causada pela formação de ressonância harmônica entre a ferramenta e a peça de trabalho. As arestas de corte irregulares e escalonadas de uma ferramenta serrilhada perturbam constantemente essas frequências harmônicas, impedindo-as de serem amplificadas. Esta quebra contínua da ressonância absorve mecanicamente a vibração e estabiliza o processo de usinagem.
Devido ao efeito de afinamento dos cavacos inerente à geometria da espiga de milho, não é possível usar taxas de avanço padrão da fresa de topo. Os maquinistas geralmente devem aumentar o avanço por dente em 15 a 25 por cento. Se a taxa de avanço for muito baixa, a aresta de corte irá roçar contra o material em vez de cortá-lo, o que gera calor excessivo e destrói o revestimento da ferramenta.
As fresas de topo serrilhadas reduzem significativamente a carga do fuso CNC em comparação com as fresas de topo de borda lisa padrão. Como os dentes escalonados engatam no material em intervalos alternados, a área total da superfície em contato com o metal em qualquer milissegundo é muito menor. Esta redução na força de corte radial reduz a potência necessária, permitindo que máquinas mais antigas ou menos rígidas executem tarefas pesadas de desbaste com segurança.