Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site

Écoutez le bruit d'une fraise standard qui monopolise des alliages résistants. Ce cri aigu n’est pas qu’un simple bruit. C'est le bruit de la dégradation de vos roulements de broche. Les couteaux traditionnels surchauffent souvent, s'usent prématurément et se cassent sans avertissement lors de passages agressifs. Le résultat est toujours le même : des bûches mises au rebut et des milliers de dollars en temps d'arrêt des ateliers.
La mise à niveau de votre arsenal d’outillage est le moyen le plus direct de prévenir ces catastrophes de fabrication. Lors de la phase d'ébauche, votre objectif principal n'est jamais une finition miroir. C’est une pure efficacité volumétrique. Ce guide complet explique comment les géométries spécialisées modifient fondamentalement la dynamique de coupe pour protéger votre équipement et augmenter la rentabilité.
Les profils dentelés fracturent les copeaux en fragments plus petits, éliminant complètement la redécoupe et la casse catastrophique de l'outil.
La géométrie unique en forme d'articulation d'une fraise spécialement conçue réduit les forces de coupe radiales, ouvrant la voie à des passes beaucoup plus profondes et plus rapides.
Les substrats en carbure monobloc offrent une résistance thermique, une rigidité et une longévité opérationnelle supérieures par rapport aux alternatives traditionnelles en acier rapide.
L'allocation d'un budget à des outils spécialisés multiplie directement les taux d'enlèvement de matière, transformant ainsi la capacité de production globale d'un atelier.
Les couteaux à usage général ne peuvent tout simplement pas survivre aux exigences rigoureuses de l’aérospatiale ou de l’industrie lourde. L'enlèvement du métal aussi rapidement et en toute sécurité que possible nécessite des outils de coupe spécialement conçus pour supporter des contraintes mécaniques extrêmes et des charges thermiques intenses.
La différence fondamentale entre un outil de finition standard et une ébauche robuste réside entièrement dans la géométrie de l'arête de coupe. Les fraises en bout standard présentent des bords de coupe continus et lisses. Bien que cette conception impeccable soit absolument nécessaire pour obtenir des tolérances dimensionnelles serrées, elle devient un sérieux handicap lors d'ébauches lourdes.
Les bords lisses coupent le matériau en longues longerons continus. Ces longerons se rangent rapidement dans les flûtes à outils. Imaginez une opération de poche profonde. Lorsque les copeaux filandreux ne peuvent pas évacuer la zone de coupe confinée, l'outil les recoupe de manière agressive. Ce frottement immédiat augmente la température, provoque une accumulation d'arêtes et conduit inévitablement à une défaillance de l'outil. A l’inverse, spécialisé Les fraises d'ébauche présentent des bords ondulés et interrompus qui privilégient l'évacuation rapide des copeaux plutôt que l'esthétique de la surface.
Qu’est-ce qui rend un cutter vraiment robuste ? Un diamètre de noyau renforcé est le principal indicateur. Un noyau plus épais offre l'intégrité structurelle absolue nécessaire pour résister à la déformation sous des charges latérales extrêmes. Au-delà du noyau, les goujons des flûtes sont méticuleusement conçus pour canaliser instantanément de grands volumes de métal loin de la pièce. Cette synergie garantit que la fraise absorbe d’immenses chocs mécaniques sans se fracturer.
Pour bien comprendre pourquoi ces outils spécialisés surpassent les options standard, nous devons examiner l'interaction physique qui se produit au niveau micro entre la géométrie de l'outil et la matière première.
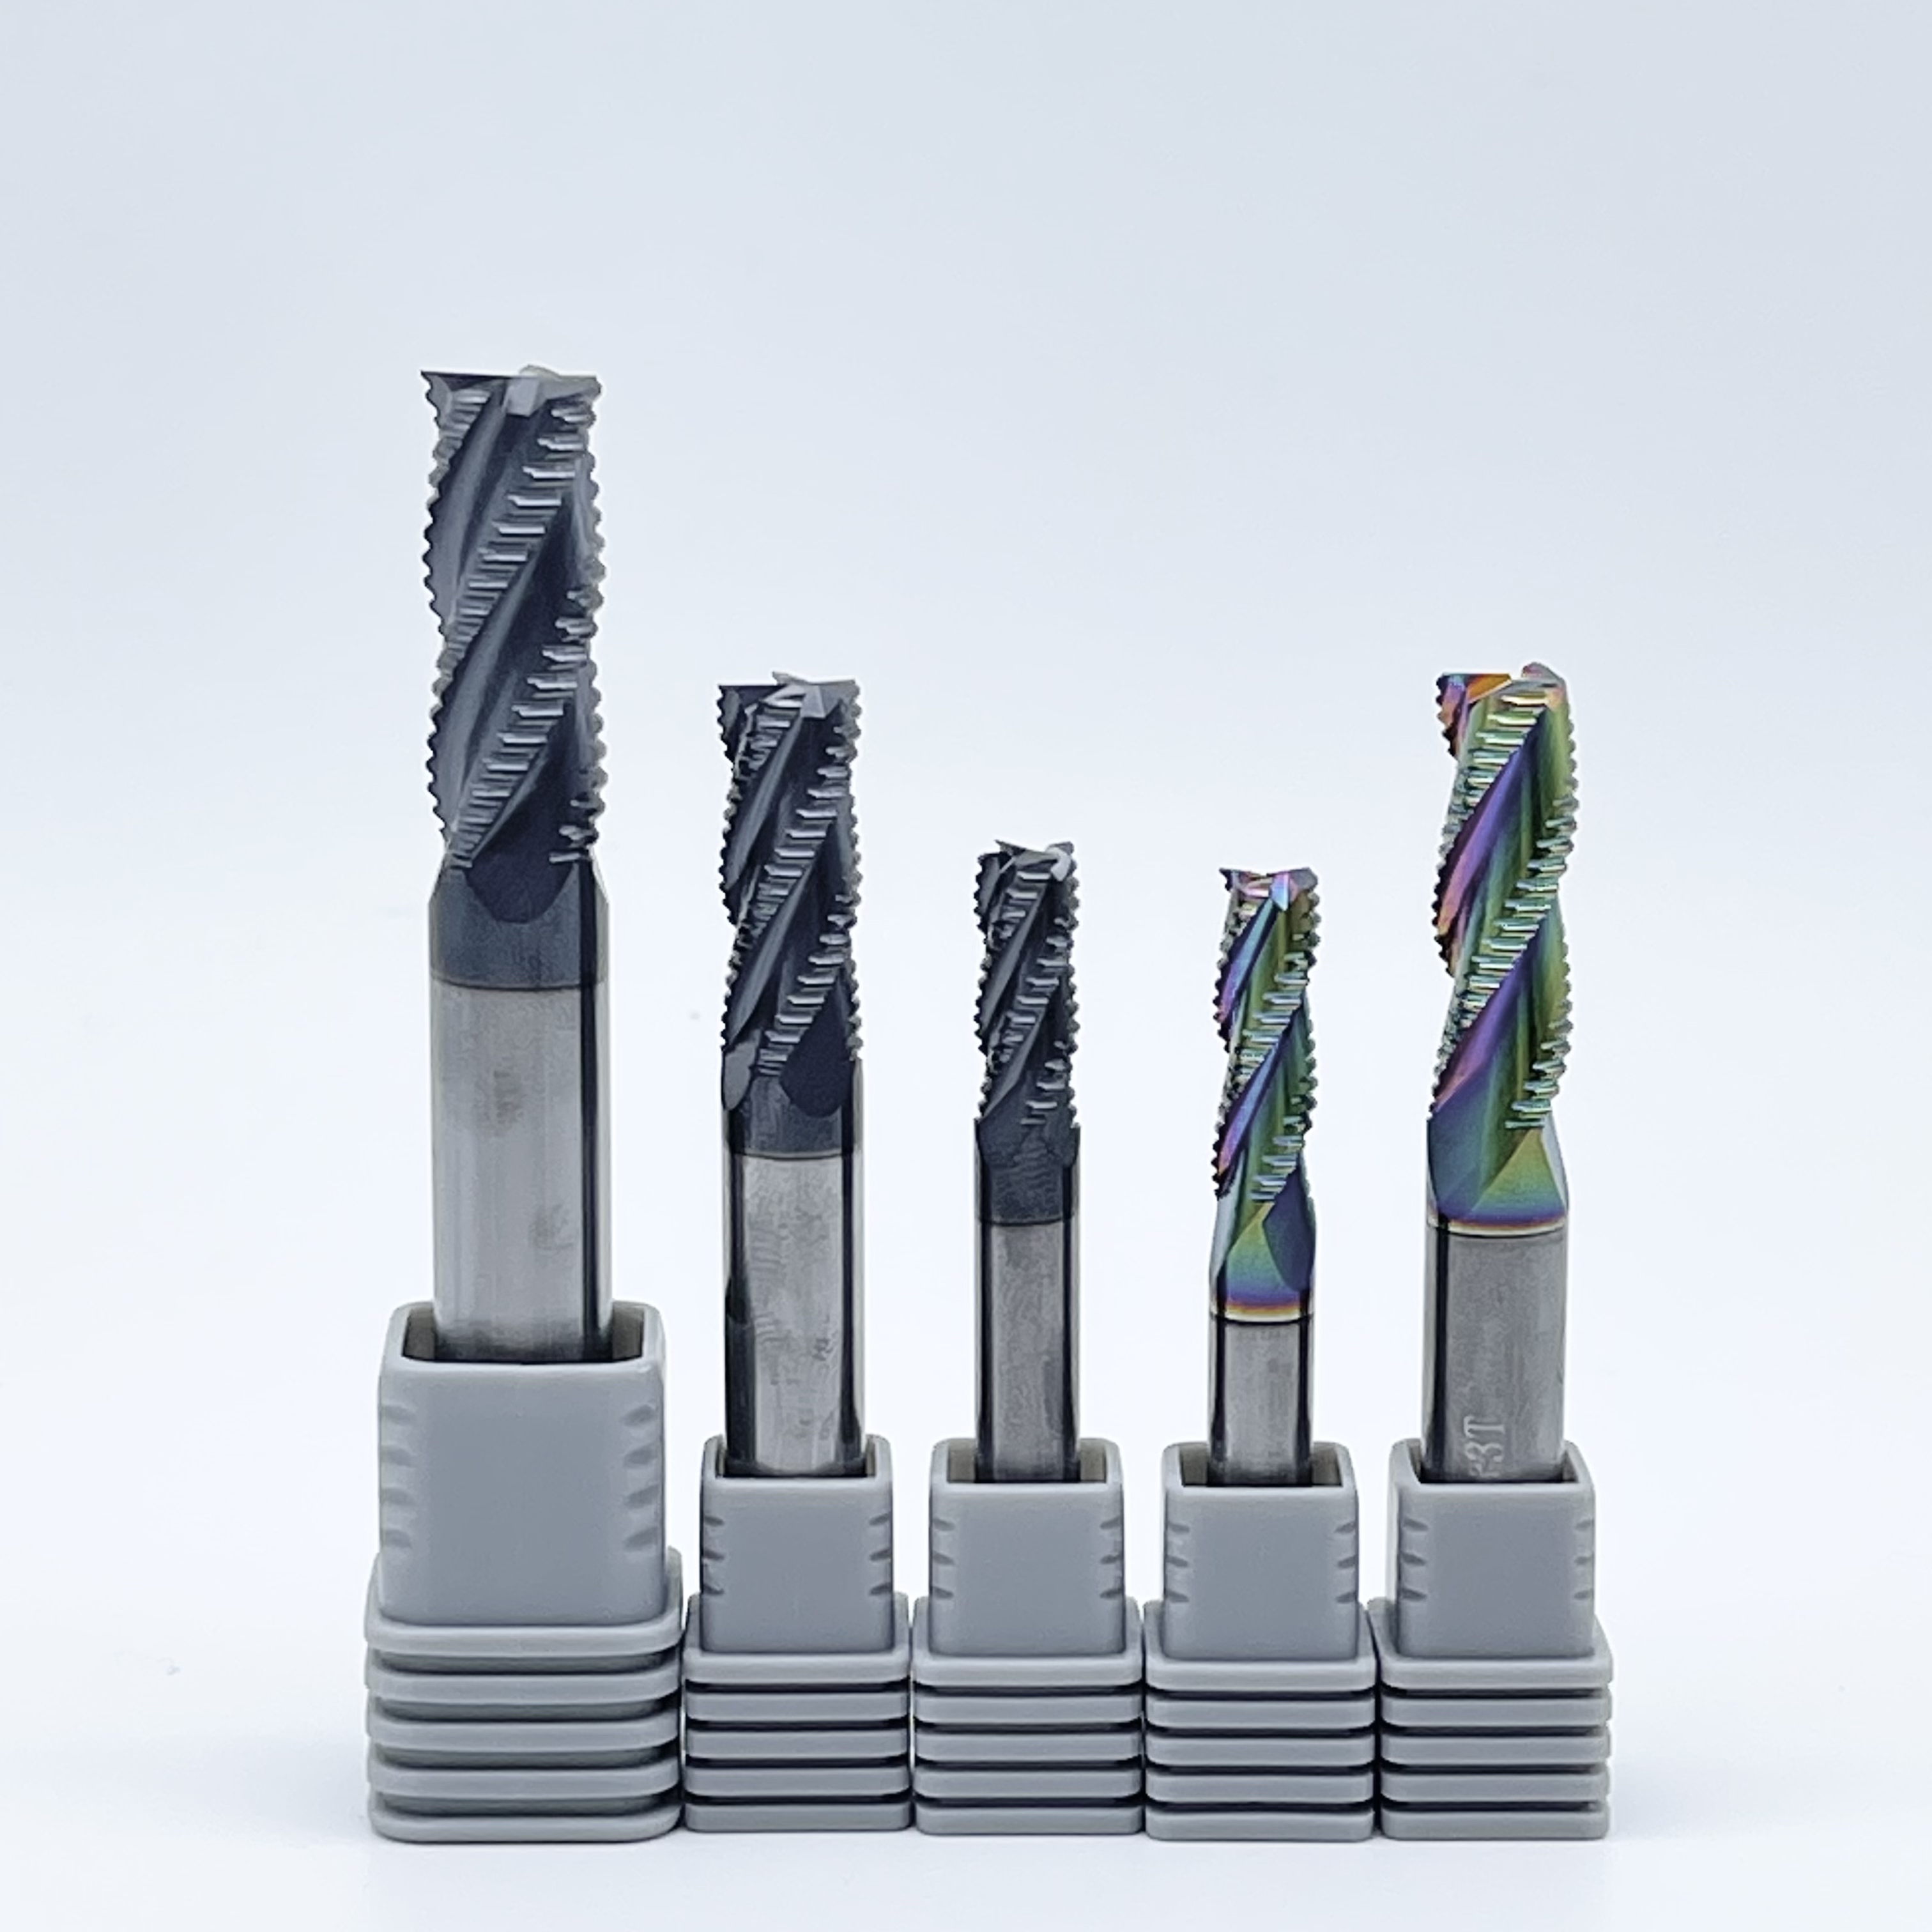
La caractéristique visuelle déterminante d'un La fraise à extrémité dentelée est son profil en forme d'articulation. Les machinistes l'appellent affectueusement une conception d'épi de maïs. Contrairement à une règle qui engage simultanément le métal sur toute sa longueur, ces dentelures sont constituées d’une alternance de pics et de creux.
Lorsque la broche tourne et alimente la billette, seules les pointes des dentelures mordent dans le matériau à une microseconde donnée. Parce que ces dentelures sont décalées d’une flûte à l’autre, la flûte suivante coupe le matériau laissé par les vallées de la précédente. Plus précisément, cet engagement échelonné réduit considérablement la surface totale de contact. Il réduit la charge de la broche et minimise la friction.
Un contrôle fiable des copeaux est le facteur le plus critique dans l’usinage continu et sans surveillance. Si de longs copeaux s'enroulent autour du porte-outil lors d'un changement de vitesse sans lumière, la machine tombera en panne. Les dentelures interrompent intentionnellement le profil de coupe, forçant le copeau à se fracturer exactement là où se trouve la vallée. Au lieu de rubans dangereux, l'outil produit de minuscules copeaux granulaires qui ressemblent à du sable grossier. Ces fragments discrets sont incroyablement faciles à éliminer des cavités profondes en utilisant une pression de liquide de refroidissement standard ou de l'air comprimé.
Le secteur manufacturier s’oriente de manière agressive vers l’automatisation sans éclairage et les usines intelligentes. La technologie des outils évolue rapidement pour suivre le rythme. Des analyses de marché récentes mettent en évidence un abandon définitif des outils de coupe génériques vers des géométries spécifiques à une application.
Les secteurs de l'aérospatiale, des véhicules électriques et du médical s'appuient de plus en plus sur des superalliages résistants à la chaleur comme l'Inconel et des composites de titane spécialisés. L'usinage de ces matériaux exigeants avec des fraises traditionnelles n'est plus économiquement viable en raison de la durée de vie imprévisible des outils. Les ateliers modernes ne peuvent pas se permettre un bris d'outil inattendu lorsque les opérateurs sont éloignés du panneau de commande. Par conséquent, l’adoption de géométries d’ébauche spécialisées a explosé. Cette tendance est entièrement motivée par la nécessité opérationnelle d’une durée de vie prévisible des outils, d’une stabilité thermique et d’un contrôle parfait des copeaux dans des environnements extrêmes.
Les responsables des achats et les programmeurs CNC doivent justifier des coûts d'outillage initiaux plus élevés par des améliorations opérationnelles mesurables. La transition vers des géométries de coupe dentelées offre des avantages distincts qui ont un impact direct sur les résultats.
Atteindre une un enlèvement de matière élevé est la mesure ultime de l'efficacité de l'ébauche. Étant donné que l'engagement échelonné d'un outil dentelé réduit les forces de coupe globales jusqu'à 20 %, les machinistes ont la possibilité de repousser les limites de leur équipement. Une pression de coupe plus faible signifie que la machine consomme beaucoup moins de puissance par pouce cube de métal enlevé. Les programmeurs peuvent en toute confiance augmenter les vitesses d'avance, réaliser des coupes axiales plus profondes qui utilisent toute la longueur de la goujure et élargir les passages radiaux.
De plus, ces outils réduisent considérablement les vibrations de la machine. Le broutage est une vibration auto-excitante destructrice qui se produit lorsque la fréquence harmonique du processus de coupe correspond à la fréquence de résonance de la machine-outil. Il détruit les bords en carbure, endommage les roulements de broche délicats et ruine la pièce. L'action de coupe irrégulière d'un bord dentelé agit comme un amortisseur mécanique. Il perturbe constamment les fréquences harmoniques avant qu’elles ne puissent entrer en résonance. Cet effet stabilisant protège vos machines CNC coûteuses.
De plus, la dissipation de la chaleur s’améliore considérablement. Lors d'une découpe optimale du métal, environ 80 % de la chaleur générée doit être transférée dans la puce. Lorsque les outils standards créent de longs copeaux qui traînent dans la zone de coupe, cette chaleur intense est transférée vers le carbure monobloc. Étant donné que les outils dentelés fracturent instantanément les copeaux, ces petits fragments s'évacuent de la zone coupée en quelques millisecondes. Cette évacuation rapide évacue littéralement la chaleur avant qu'elle ne puisse pénétrer dans la pièce.
Les outils en acier rapide constituaient autrefois l’épine dorsale de l’industrie. Aujourd'hui, l'usinage CNC moderne exige des substrats capables de résister à des vitesses extrêmes et à des températures extrêmes.
Fabriqué à partir d'un composite dense de particules de carbure de tungstène liées avec un liant au cobalt, Les outils d'ébauche en carbure possèdent une rigidité près de trois fois supérieure à celle de l'acier rapide. Cette rigidité extrême garantit que l'outil résiste à la flexion et à la déflexion sous de lourdes charges latérales. L’acier rapide commence à ramollir et à perdre son tranchant à environ 600 degrés Celsius. Le carbure monobloc conserve son intégrité structurelle à des températures supérieures à 900 degrés Celsius.
Examinons une comparaison technique directe pour comprendre l'écart de performances :
Fonctionnalité |
Fraise d'ébauche en carbure monobloc |
Fraise traditionnelle en acier rapide |
|---|---|---|
Résistance à la chaleur |
Maintient la dureté à plus de 900 degrés Celsius |
Adoucit rapidement autour de 600 degrés Celsius |
Rigidité et déflexion |
Noyau extrêmement rigide, déflexion minimale |
Très sujet à la flexion sous de lourdes charges latérales |
Espérance de vie de l'outil |
3 à 5 fois plus longtemps dans les superalliages durs |
Usure rapide des bords dans les matériaux abrasifs |
Vitesse opérationnelle |
Fonctionne à des vitesses de broche très élevées |
Strictement limité aux vitesses de surface plus lentes |
La géométrie physique de la fraise ne représente que la moitié de l’équation des performances. Les revêtements avancés de dépôt physique en phase vapeur, tels que le nitrure d'aluminium et de titane, sont en parfaite synergie avec les bords dentelés. Sous la chaleur extrême de l’ébauche, ces revêtements forment une couche protectrice microscopique d’oxyde d’aluminium sur la surface de l’outil. Cela agit comme une barrière thermique très efficace, réfléchissant la chaleur dans la puce et offrant une incroyable résistance à l'oxydation.
Sélection du bon Une fraise lourde nécessite une analyse minutieuse des propriétés spécifiques des matériaux et des capacités de la machine dans votre atelier.
Tout d’abord, évaluez le nombre de flûtes. Pour les matériaux gommeux plus mous comme l'aluminium, une conception à 3 cannelures est nécessaire pour fournir des œsophages massifs permettant d'évacuer de grands volumes de matériau. Pour les alliages plus durs comme l'acier, le titane ou la fonte, 4 à 6 cannelures sont préférables. Un nombre de cannelures plus élevé augmente la résistance du noyau et permet des vitesses d'avance plus rapides.
Ensuite, regardez le profil du terrain. Le pas fait référence à la distance entre les dentelures. Un pas grossier crée des copeaux plus gros et est utilisé pour les matériaux plus mous afin d'éviter le colmatage. En revanche, un pas fin crée des copeaux plus petits et répartit les forces de coupe de manière plus uniforme. Cela rend un pas fin strictement nécessaire pour les alliages abrasifs plus durs où la stabilité de l'outil est primordiale.
Lors du passage d'une fraise standard à une fraise dentelée, vous devez ajuster vos paramètres de programmation. Étant donné que le profil dentelé induit un effet d'amincissement des copeaux, l'épaisseur réelle des copeaux est souvent inférieure à l'avance programmée. Vous devez augmenter l'avance par dent pour vous assurer que l'outil cisaille réellement le métal plutôt que de simplement frotter contre lui. Le frottement génère une chaleur excessive et provoque une usure prématurée. Une règle générale consiste à augmenter votre vitesse d'avance de 15 à 25 pour cent par rapport à une fraise en bout standard. Combinez cela avec une profondeur de coupe axiale massive tout en gardant un enjambement radial modéré.
Maîtriser l'enlèvement de métal agressif nécessite de s'éloigner des limites des outils standards et d'adopter pleinement l'ingénierie derrière les fraises dentelées. Les dégrossisseurs spécialisés en carbure entraînent un coût d’achat initial légèrement plus élevé. Cependant, les heures économisées en temps de cycle et la réduction drastique des pannes catastrophiques d'outils entraînent d'énormes économies sur les coûts opérationnels.
Évaluez vos processus d'ébauche actuels, identifiez vos goulots d'étranglement d'usinage et consultez des experts en outillage. En mettant à niveau votre inventaire d'outillage pour inclure dès aujourd'hui des géométries spécifiques à l'application, vous pouvez protéger vos broches, exécuter des équipes sans surveillance en toute confiance et améliorer fondamentalement l'efficacité de votre atelier. Prêt à pousser vos machines CNC à leur véritable potentiel ? Parcourez la sélection haute performance chez SS End Mill pour trouver les outils d'ébauche dentelés exacts conçus pour vos matériaux les plus résistants.
Non, les fraises d'ébauche laissent une finition striée visible sur la pièce à usiner en raison des pics et des creux dentés. Un outil de finition standard distinct avec un bord de coupe continu et lisse doit être utilisé pour la passe finale afin d'atteindre les spécifications de rugosité de surface requises et les tolérances dimensionnelles serrées.
Les fraises à pas grossier sont utilisées pour les matériaux gommeux plus tendres comme l'aluminium afin de permettre un dégagement maximal des copeaux et des vitesses d'avance très agressives. Les fraises à pas fin sont conçues pour les matériaux abrasifs plus durs comme l'acier à outils et le titane afin de répartir les forces de coupe uniformément sur l'outil, empêchant ainsi l'écaillage des bords et améliorant la stabilité globale.
Étant donné que ces outils spécialisés génèrent un couple incroyablement élevé et des forces de traction axiales importantes lors d'un enlèvement de matière agressif, il est fortement recommandé d'utiliser des porte-outils rigides. Les mandrins de fraisage robustes, les supports rétractables ou les mandrins hydrauliques sont largement préférés aux pinces de serrage standard pour empêcher l'arrachement de l'outil et minimiser les faux-ronds dangereux.
Le broutage est causé par une résonance harmonique qui s’accumule entre l’outil et la pièce. Les arêtes de coupe irrégulières et décalées d’un outil dentelé perturbent constamment ces fréquences harmoniques, les empêchant de s’amplifier. Cette rupture continue de résonance absorbe mécaniquement les vibrations et stabilise le processus d’usinage.
En raison de l'effet d'amincissement des copeaux inhérent à la géométrie des épis de maïs, vous ne pouvez pas utiliser les vitesses d'avance standard des fraises en bout. Les machinistes doivent généralement augmenter l'avance par dent de 15 à 25 pour cent. Si l’avance est trop faible, l’arête de coupe frottera contre la matière au lieu de la cisailler, ce qui génère une chaleur excessive et détruit le revêtement de l’outil.
Les fraises en bout dentelées réduisent considérablement la charge de la broche CNC par rapport aux fraises en bout à bords lisses standard. Étant donné que les dents décalées engagent le matériau à intervalles alternés, la surface totale en contact avec le métal à une milliseconde donnée est beaucoup plus petite. Cette réduction de la force de coupe radiale diminue la puissance requise, permettant aux machines plus anciennes ou moins rigides d'effectuer des tâches d'ébauche lourdes en toute sécurité.