Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 21.09.2026 Pochodzenie: Strona

Posłuchaj dźwięku standardowego frezu walcowo-czołowego przecinającego twarde stopy. Ten wysoki krzyk to nie tylko hałas. Jest to dźwięk zużywających się łożysk wrzeciona. Tradycyjne frezy często się przegrzewają, przedwcześnie zużywają i łamią się bez ostrzeżenia podczas agresywnych przejść. Rezultat jest zawsze taki sam: złomowane kęsy i tysiące dolarów przestojów w warsztacie.
Modernizacja arsenału narzędzi to najszybsza droga do zapobiegania katastrofom produkcyjnym. W fazie obróbki zgrubnej Twoim głównym celem nigdy nie jest lustrzane wykończenie. To czysta wydajność wolumetryczna. W tym obszernym przewodniku opisano, w jaki sposób wyspecjalizowane geometrie zasadniczo zmieniają dynamikę skrawania, aby chronić sprzęt i zwiększyć rentowność.
Ząbkowane profile łamią wióry na mniejsze fragmenty, całkowicie eliminując ponowne nacięcie i katastrofalne w skutkach pękanie narzędzia.
Unikalna geometria przypominająca przegub specjalnie zaprojektowanego frezu zmniejsza promieniowe siły skrawania, torując drogę do znacznie głębszych i szybszych przejść.
Podłoża pełnowęglikowe zapewniają doskonałą odporność na ciepło, sztywność i trwałość eksploatacyjną w porównaniu z tradycyjnymi alternatywami ze stali szybkotnącej.
Przeznaczenie budżetu na specjalistyczne narzędzia bezpośrednio zwielokrotnia współczynnik usuwania materiału, zmieniając ogólną zdolność produkcyjną hali produkcyjnej.
Frezy ogólnego przeznaczenia po prostu nie są w stanie sprostać rygorystycznym wymaganiom przemysłu lotniczego i ciężkiego. Usuwanie metalu tak szybko i bezpiecznie, jak to możliwe, wymaga narzędzi skrawających zaprojektowanych specjalnie tak, aby wytrzymywały ekstremalne obciążenia mechaniczne i intensywne obciążenia termiczne.
Zasadnicza różnica pomiędzy standardowym narzędziem do wykańczania a narzędziem do obróbki zgrubnej o dużej wytrzymałości polega wyłącznie na geometrii krawędzi skrawającej. Standardowe frezy trzpieniowe charakteryzują się ciągłymi i gładkimi krawędziami tnącymi. Chociaż ta nieskazitelna konstrukcja jest absolutnie niezbędna do osiągnięcia wąskich tolerancji wymiarowych, staje się poważnym problemem podczas ciężkiej obróbki zgrubnej.
Gładkie krawędzie ścinają materiał w długie, ciągłe podłużnice. Te podłużnice szybko mieszczą się w rowkach narzędziowych. Wyobraź sobie operację głębokiego kieszeni. Jeżeli żylaste wióry nie mogą wydostać się z ograniczonej strefy skrawania, narzędzie agresywnie je ponownie tnie. To natychmiastowe tarcie podnosi temperaturę, powoduje narost na krawędzi i nieuchronnie prowadzi do awarii narzędzia. Odwrotnie, wyspecjalizowane Frezy trzpieniowe do obróbki zgrubnej charakteryzują się falistymi i przerywanymi krawędziami, dla których szybkie odprowadzanie wiórów jest ważniejsze od estetyki powierzchni.
Co sprawia, że przecinarka jest naprawdę wytrzymała? Głównym wskaźnikiem jest wzmocniona średnica rdzenia. Grubszy rdzeń zapewnia absolutną integralność strukturalną niezbędną do przeciwstawienia się ugięciom pod ekstremalnymi obciążeniami bocznymi. Poza rdzeniem wręby rowkowe są starannie zaprojektowane, aby natychmiast odprowadzać duże ilości metalu z przedmiotu obrabianego. Dzięki tej synergii nóż pochłania ogromne wstrząsy mechaniczne bez pękania.
Aby w pełni zrozumieć, dlaczego te specjalistyczne narzędzia przewyższają standardowe opcje, musimy zbadać fizyczne interakcje zachodzące na poziomie mikro pomiędzy geometrią narzędzia a surowcem.
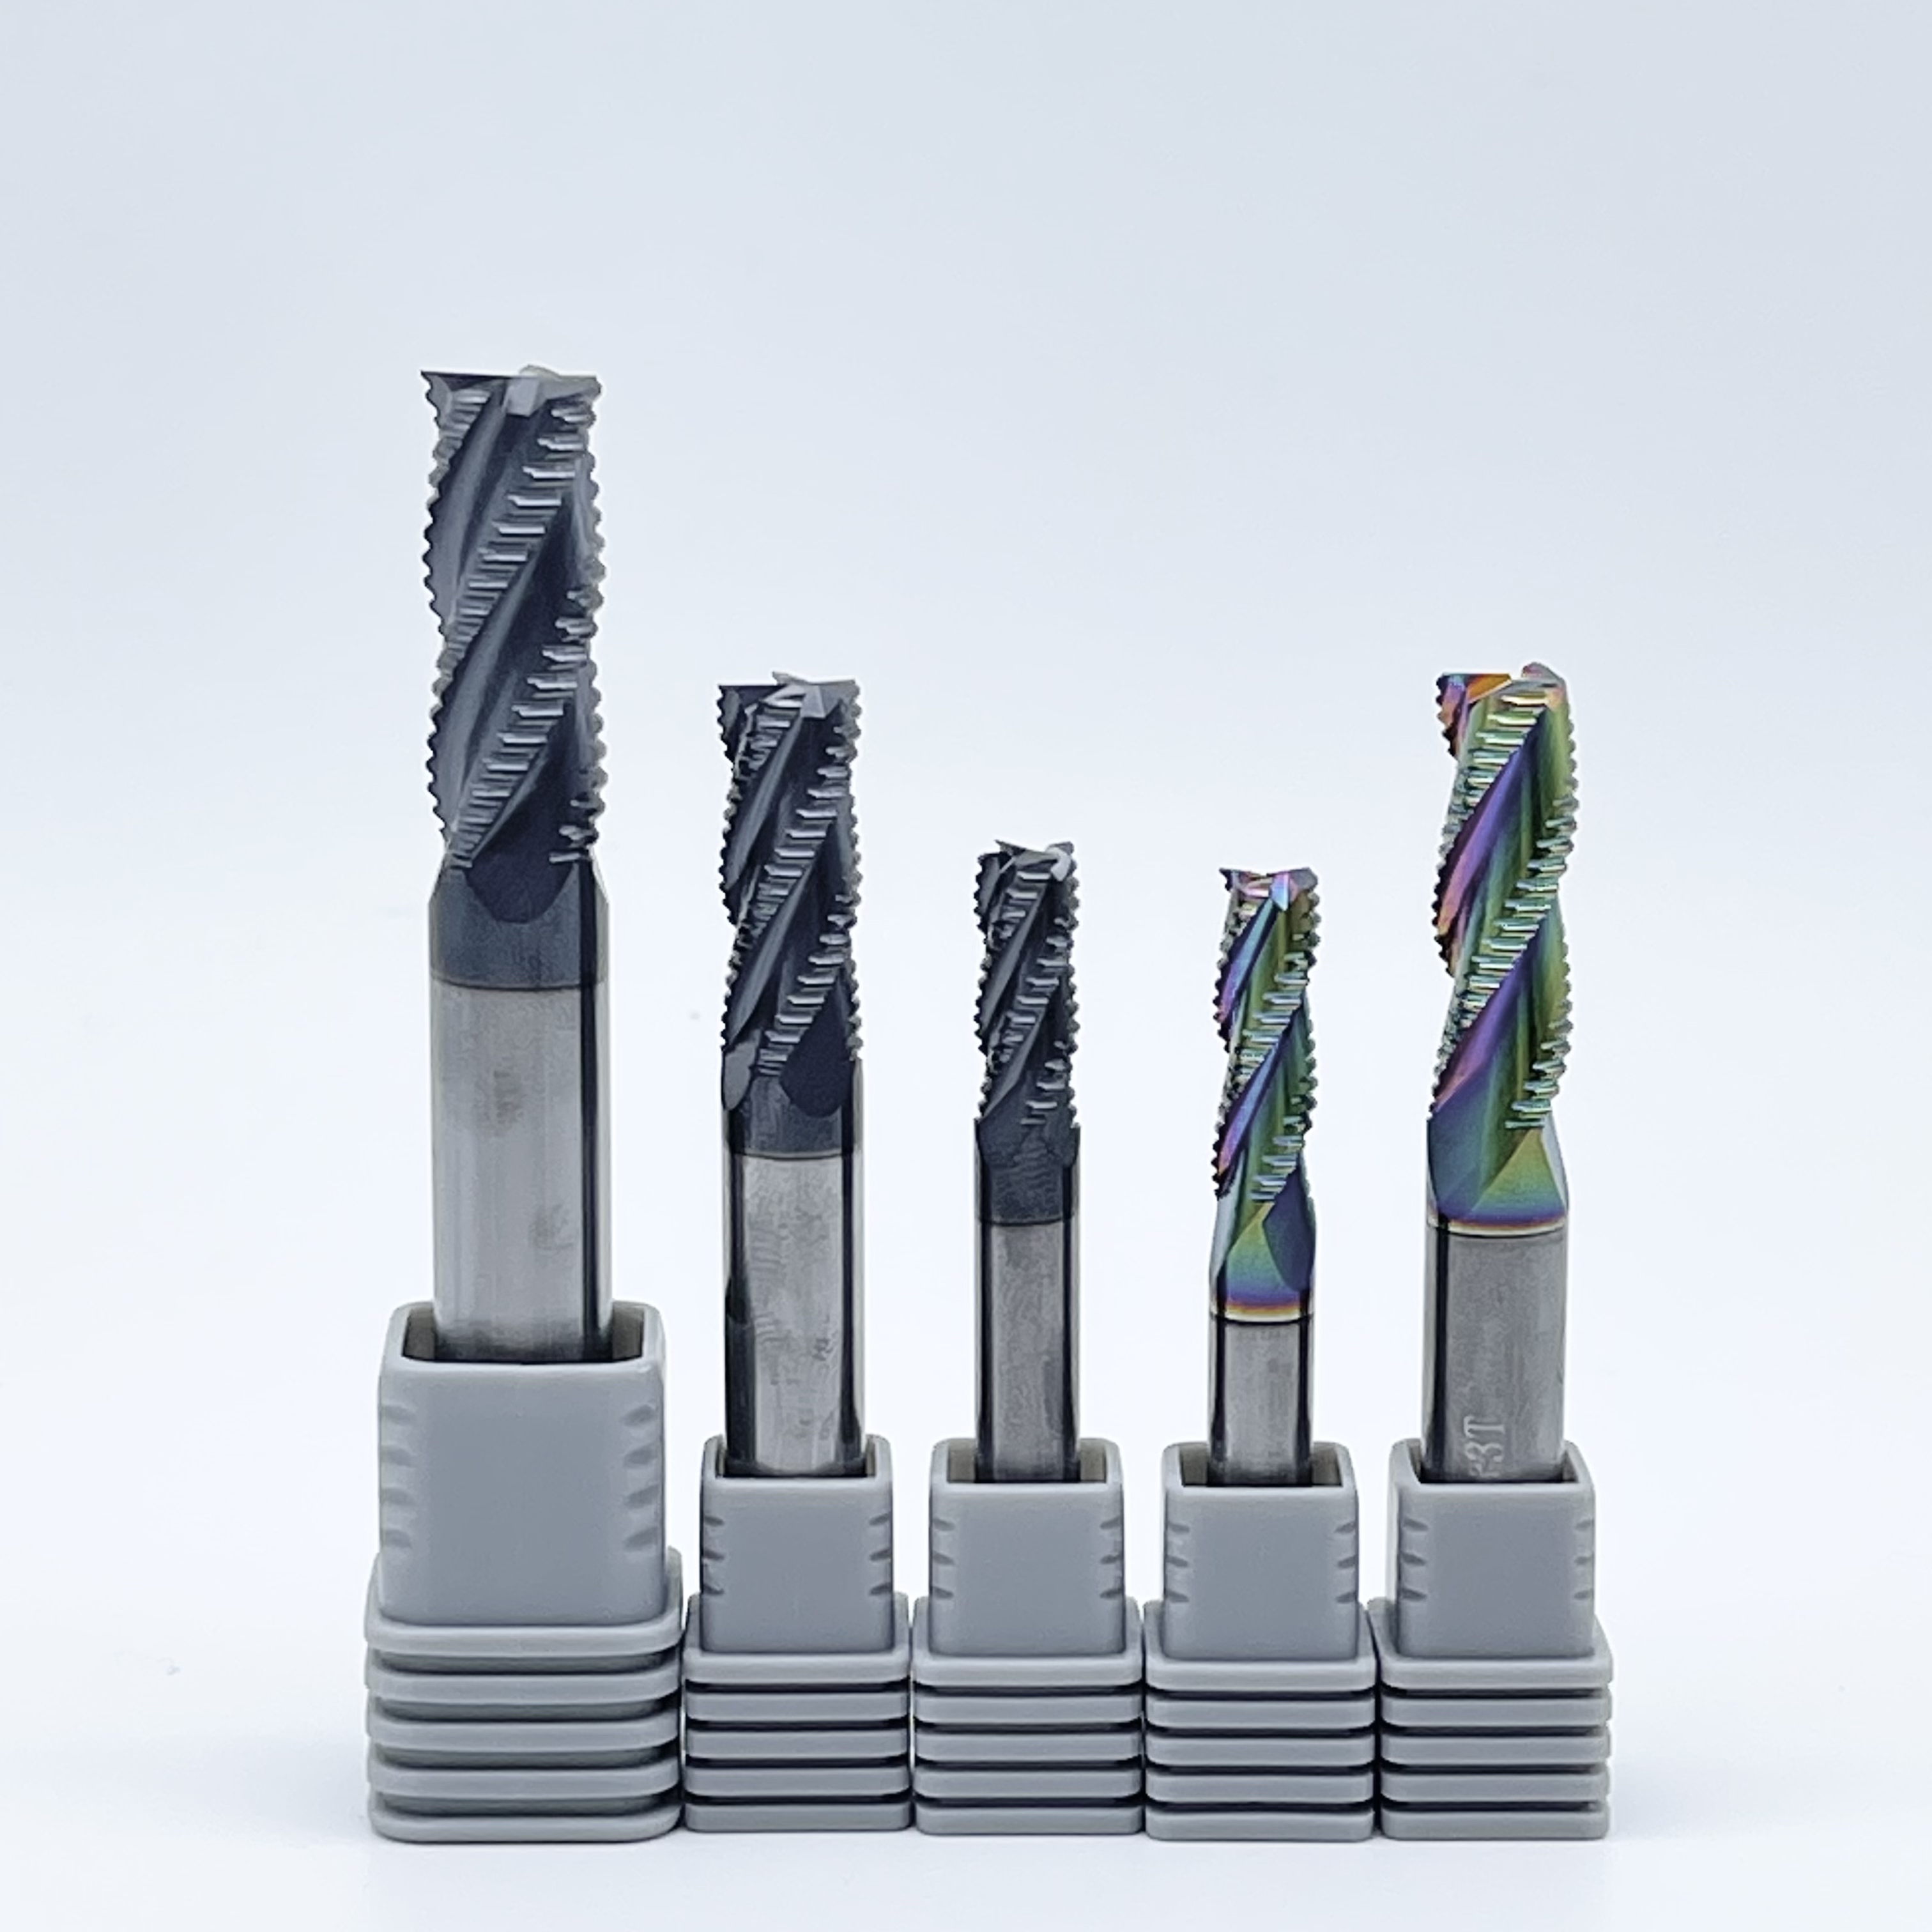
Charakterystyczną cechą wizualną A ząbkowany młyn końcowy ma profil przypominający przegub. Mechanicy czule nazywają to projektem kolby kukurydzy. W przeciwieństwie do prostej krawędzi, która łączy się z metalem jednocześnie na całej jego długości, ząbki te składają się z naprzemiennych wierzchołków i dolin.
Gdy wrzeciono obraca się i wprowadza do kęsa, tylko wierzchołki ząbków wgryzają się w materiał w danej mikrosekundie. Ponieważ te ząbki są przesunięte od jednego fletu do drugiego, kolejny flet ścina materiał pozostawiony przez doliny poprzedniego. W szczególności to naprzemienne sprzęganie drastycznie zmniejsza całkowitą powierzchnię styku. Zmniejsza obciążenie wrzeciona i minimalizuje tarcie.
Niezawodna kontrola wiórów jest najważniejszym czynnikiem w ciągłej obróbce bez nadzoru. Jeśli długie wióry owiną się wokół uchwytu narzędzia podczas zmiany oświetlenia, maszyna ulegnie awarii. Ząbki celowo przerywają profil skrawania, powodując pękanie wióra dokładnie tam, gdzie występuje zagłębienie. Zamiast niebezpiecznych wstęg narzędzie wytwarza drobne, ziarniste wióry przypominające gruboziarnisty piasek. Te dyskretne fragmenty można niezwykle łatwo wypłukać z głębokich wnęk przy użyciu standardowego ciśnienia chłodziwa lub sprężonego powietrza.
Sektor produkcyjny agresywnie zmierza w stronę automatyzacji gaszenia światła i inteligentnych fabryk. Technologia narzędziowa rozwija się szybko, aby dotrzymać kroku. Ostatnie analizy rynku podkreślają zdecydowane odejście od standardowych narzędzi skrawających w stronę geometrii dostosowanych do konkretnych zastosowań.
Sektor lotniczy, pojazdów elektrycznych i medyczny w coraz większym stopniu opierają się na żaroodpornych nadstopach, takich jak Inconel, i specjalistycznych kompozytach tytanowych. Obróbka tych wymagających materiałów za pomocą tradycyjnych frezów walcowo-czołowych nie jest już opłacalna ze względu na nieprzewidywalną trwałość narzędzia. Nowoczesne warsztaty nie mogą sobie pozwolić na nieoczekiwane uszkodzenie narzędzia, gdy operatorzy znajdują się z dala od panelu sterowania. W rezultacie wzrosło wykorzystanie specjalistycznych geometrii do obróbki zgrubnej. Ten trend jest napędzany wyłącznie koniecznością operacyjną dotyczącą przewidywalnej trwałości narzędzia, stabilności termicznej i doskonałej kontroli wiórów w ekstremalnych warunkach.
Kierownicy ds. zakupów i programiści CNC muszą uzasadniać wyższe początkowe koszty oprzyrządowania wymiernymi usprawnieniami operacyjnymi. Przejście na ząbkowaną geometrię skrawania oferuje wyraźne korzyści, które bezpośrednio wpływają na wyniki finansowe.
Osiągnięcie trwałe Wysoka wydajność usuwania materiału jest ostatecznym miernikiem wydajności obróbki zgrubnej. Ponieważ naprzemienne sprzęganie ząbkowanego narzędzia zmniejsza całkowite siły skrawania nawet o 20 procent, operatorzy maszyn mają możliwość przesuwania granic swojego sprzętu. Niższe ciśnienie skrawania oznacza, że maszyna pobiera znacznie mniej mocy na cal sześcienny usuniętego metalu. Programiści mogą z łatwością zwiększać posuw, wykonywać głębsze cięcia osiowe wykorzystujące całą długość rowka i poszerzać promieniowe przekroczenia.
Ponadto narzędzia te drastycznie redukują wibracje maszyny. Drganie to destrukcyjna wibracja samowzbudna, która pojawia się, gdy częstotliwość harmoniczna procesu skrawania odpowiada częstotliwości rezonansowej obrabiarki. Niszczy krawędzie węglika, uszkadza delikatne łożyska wrzeciona i niszczy część. Nieregularne cięcie ząbkowanej krawędzi działa jak mechaniczny tłumik. Nieustannie zakłóca częstotliwości harmoniczne, zanim zdążą przekształcić się w rezonans. Ten efekt stabilizujący chroni Twoje drogie maszyny CNC.
Ponadto znacznie poprawia się odprowadzanie ciepła. Przy optymalnej obróbce metalu około 80 procent wytworzonego ciepła powinno zostać przeniesione do wióra. Kiedy standardowe narzędzia tworzą długie wióry, które pozostają w strefie skrawania, intensywne ciepło jest przekazywane wstecz do węglika spiekanego. Ponieważ ząbkowane narzędzia natychmiast łamią wióry, te małe fragmenty ewakuują się ze strefy cięcia w ciągu milisekund. To szybkie odprowadzanie dosłownie odprowadza ciepło, zanim wchłonie ono przedmiot obrabiany.
Narzędzia ze stali szybkotnącej były kiedyś podstawą przemysłu. Obecnie nowoczesna obróbka CNC wymaga podłoży, które wytrzymują ekstremalne prędkości i ekstremalne temperatury.
Wykonany z gęstego kompozytu cząstek węglika wolframu połączonych spoiwem kobaltowym, narzędzia do obróbki zgrubnej węglików mają sztywność prawie trzykrotnie większą niż stal szybkotnąca. Ta wyjątkowa sztywność zapewnia, że narzędzie jest odporne na zginanie i odkształcenia pod wpływem dużych obciążeń bocznych. Stal szybkotnąca zaczyna mięknąć i tracić krawędź tnącą w temperaturze około 600 stopni Celsjusza. Węglik spiekany zachowuje integralność strukturalną w temperaturach przekraczających 900 stopni Celsjusza.
Przyjrzyjmy się bezpośredniemu porównaniu technicznemu, aby zrozumieć różnicę w wydajności:
Funkcja |
Frez pełnowęglikowy do obróbki zgrubnej |
Tradycyjny frez palcowy ze stali szybkotnącej |
|---|---|---|
Odporność na ciepło |
Utrzymuje twardość powyżej 900 stopni Celsjusza |
Szybko mięknie w temperaturze około 600 stopni Celsjusza |
Sztywność i ugięcie |
Niezwykle sztywny rdzeń, minimalne ugięcie |
Wysoka podatność na zginanie pod wpływem dużych obciążeń bocznych |
Oczekiwana żywotność narzędzia |
3 do 5 razy dłużej w twardych superstopach |
Szybkie zużycie krawędzi w materiałach ściernych |
Szybkość operacyjna |
Działa przy bardzo podwyższonych prędkościach wrzeciona |
Ściśle ograniczone do mniejszych prędkości powierzchniowych |
Fizyczna geometria frezu to tylko połowa równania wydajności. Zaawansowane powłoki z fizycznego osadzania z fazy gazowej, takie jak azotek aluminium i tytanu, doskonale współdziałają z ząbkowanymi krawędziami. Pod wpływem ekstremalnych temperatur obróbki zgrubnej powłoki te tworzą mikroskopijną warstwę ochronną z tlenku glinu na powierzchni narzędzia. Działa to jak bardzo skuteczna bariera termiczna, odbijająca ciepło z powrotem do chipa i zapewniająca niesamowitą odporność na utlenianie.
Wybór prawidłowego ciężki frez wymaga dokładnej analizy konkretnych właściwości materiału i możliwości maszyny w hali produkcyjnej.
Najpierw oceń liczbę fletów. W przypadku bardziej miękkich materiałów lepkich, takich jak aluminium, wymagana jest konstrukcja z 3 rowkami, aby zapewnić masywne wręby do odprowadzania dużych ilości materiału. W przypadku twardszych stopów, takich jak stal, tytan lub żeliwo, preferowane są 4 do 6 rowków. Większa liczba rowków zwiększa wytrzymałość rdzenia i umożliwia szybsze posuwy.
Następnie spójrz na profil boiska. Podziałka odnosi się do odległości pomiędzy ząbkami. Gruba podziałka tworzy większe wióry i jest stosowana w przypadku bardziej miękkich materiałów, aby zapobiec zatykaniu. Natomiast drobna podziałka tworzy mniejsze wióry i równomiernie rozkłada siły skrawania. To sprawia, że drobna podziałka jest absolutnie konieczna w przypadku twardszych stopów ściernych, gdzie stabilność narzędzia jest najważniejsza.
Przechodząc od standardowego frezu palcowego do frezu ząbkowanego, należy dostosować parametry programowania. Ponieważ ząbkowany profil powoduje efekt rozrzedzania wiórów, rzeczywista grubość wiórów jest często mniejsza niż zaprogramowany posuw. Należy zwiększyć posuw na ząb, aby mieć pewność, że narzędzie rzeczywiście ścina metal, a nie tylko go ociera. Tarcie generuje nadmierne ciepło i powoduje przedwczesne zużycie. Standardową zasadą jest zwiększenie posuwu o 15 do 25 procent w porównaniu ze standardowym frezem walcowo-czołowym. W połączeniu z ogromną osiową głębokością skrawania przy jednoczesnym zachowaniu umiarkowanego przesunięcia promieniowego.
Opanowanie agresywnego usuwania metalu wymaga odejścia od ograniczeń standardowych narzędzi i pełnego wykorzystania inżynierii stojącej za frezami ząbkowanymi. Specjalistyczne urządzenia do obróbki zgrubnej węglika wiążą się z nieco wyższymi początkowymi kosztami zakupu. Jednakże godziny zaoszczędzone na cyklach i drastyczna redukcja katastrofalnych w skutkach awarii narzędzi skutkują ogromnymi oszczędnościami kosztów operacyjnych.
Oceń swoje obecne procesy obróbki zgrubnej, zidentyfikuj wąskie gardła w obróbce i skonsultuj się z ekspertami w zakresie narzędzi. Aktualizując już dziś swój asortyment narzędzi, aby uwzględnić geometrię specyficzną dla aplikacji, możesz chronić wrzeciona, pewnie wykonywać zmiany bez nadzoru i zasadniczo poprawić wydajność swojego warsztatu. Gotowy, aby wykorzystać pełny potencjał swoich maszyn CNC? Przeglądaj asortyment wysokiej jakości frezów walcowo-czołowych SS, aby znaleźć dokładnie ząbkowane narzędzia do obróbki zgrubnej zaprojektowane z myślą o najtwardszych materiałach.
Nie, frezy trzpieniowe do obróbki zgrubnej pozostawiają widoczne prążkowane wykończenie na przedmiocie obrabianym ze względu na ząbkowane wierzchołki i zagłębienia. Aby uzyskać wymagane specyfikacje chropowatości powierzchni i wąskie tolerancje wymiarowe, do końcowego przejścia należy zastosować oddzielne, standardowe narzędzie do wykańczania z gładką, ciągłą krawędzią skrawającą.
Frezy o grubej podziałce stosuje się do bardziej miękkich, lepkich materiałów, takich jak aluminium, aby zapewnić maksymalne usuwanie wiórów i bardzo agresywne prędkości posuwu. Frezy o drobnej podziałce są przeznaczone do twardszych materiałów ściernych, takich jak stal narzędziowa i tytan, aby równomiernie rozkładać siły skrawania na narzędziu, zapobiegając wykruszaniu się krawędzi i poprawiając ogólną stabilność.
Ponieważ te specjalistyczne narzędzia generują niewiarygodnie wysoki moment obrotowy i znaczne osiowe siły ciągnące podczas agresywnego usuwania materiału, zdecydowanie zaleca się stosowanie sztywnych oprawek narzędziowych. Wytrzymałe uchwyty frezarskie, oprawki termokurczliwe lub uchwyty hydrauliczne są zdecydowanie preferowane w porównaniu ze standardowymi tulejami zaciskowymi, aby zapobiec wyciąganiu narzędzia i zminimalizować niebezpieczne bicie.
Drgania powstają w wyniku rezonansu harmonicznego powstającego pomiędzy narzędziem a przedmiotem obrabianym. Nieregularne, naprzemienne krawędzie tnące ząbkowanego narzędzia stale zakłócają te częstotliwości harmoniczne, zapobiegając ich wzmocnieniu. To ciągłe przerywanie rezonansu mechanicznie pochłania wibracje i stabilizuje proces obróbki.
Ze względu na efekt rozrzedzania wiórów charakterystyczny dla geometrii kolb kukurydzy, nie można stosować standardowych posuwów młyna walcowo-czołowego. Operatorzy maszyn zazwyczaj muszą zwiększać posuw na ząb o 15 do 25 procent. Jeżeli posuw będzie zbyt mały, krawędź skrawająca będzie ocierać się o materiał, zamiast go ścinać, co generuje nadmierne ciepło i niszczy powłokę narzędzia.
Ząbkowane frezy palcowe znacznie zmniejszają obciążenie wrzeciona CNC w porównaniu do standardowych frezów palcowych o gładkich krawędziach. Ponieważ naprzemienne zęby stykają się z materiałem w naprzemiennych odstępach czasu, całkowita powierzchnia stykająca się z metalem w dowolnej milisekundie jest znacznie mniejsza. To zmniejszenie promieniowej siły skrawania obniża wymaganą moc, umożliwiając starszym lub mniej sztywnym maszynom bezpieczne wykonywanie ciężkich zadań związanych z obróbką zgrubną.