Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-12 Pochodzenie: Strona
Wybór niewłaściwego frezu niesie ze sobą ukryte koszty operacyjne, które szybko zmniejszają marże projektu. Nadmierne szlifowanie wtórne, odpady materiału powstałe w wyniku wyrywania i przestoje maszyny spowodowane przedwczesną awarią narzędzia wynikają bezpośrednio ze złego wyboru narzędzi. Podstawowy problem polega na zrównoważeniu sprzecznych fizyki obróbki drewna. Operatorzy muszą uzyskać nieskazitelne wykończenie górnej i dolnej krawędzi, jednocześnie odprowadzając wióry na tyle szybko, aby zapobiec gromadzeniu się ciepła i przypaleniu wiertła.
Drewno jest materiałem anizotropowym. Jego właściwości strukturalne zmieniają się w zależności od kierunku słojów. Cięcie w poprzek włókien wymaga innego działania ścinającego niż cięcie nim. Ponadto kleje stosowane w drewnie konstrukcyjnym powodują silne ścieranie w środowisku cięcia. Rozwiązanie tych wyzwań wymaga ram oceny technicznej. Wybierając odpowiednie narzędzia w oparciu o geometrię rowka, skład materiału i dokładne obliczenia obciążenia wiórami, można zoptymalizować zarówno czas cykli, jak i wykończenie powierzchni.
Podstawowy konflikt w routingu CNC dotyczy kierunku wiórów i ich interakcji z włóknami materiału. Narzędzia zaprojektowane do odpychania wiórów od ścieżki cięcia w naturalny sposób ciągną włókna drewna do góry. To działanie unoszące do góry często powoduje wyrwanie górnej krawędzi, szczególnie w przypadku materiałów fornirowanych lub laminowanych. I odwrotnie, narzędzia zaprojektowane do dociskania włókien drewna w dół zachowują nieskazitelną górną krawędź, ale zatrzymują odpady wewnątrz nacięcia. Te uwięzione odpady stwarzają dodatkowy problem: silne tarcie.
Ocena wytwarzania ciepła jest obowiązkowa dla trwałości narzędzia. Kiedy wióry pozostają uwięzione na ścieżce cięcia, krawędź skrawająca wielokrotnie tnie ten sam materiał. Tarcie generuje intensywne ciepło, co bezpośrednio prowadzi do wypalenia wiertła i nawarstwiania się smoły. Smoła, naturalna żywica występująca w drewnie, topi się w wysokich temperaturach i pokrywa krawędź tnącą. Po pokryciu bitu pakem zmienia się jego geometria cięcia. Nie tnie już drewna; to go miażdży. Zwiększa to wykładniczo tarcie, powoduje przeciążenie wrzeciona i prowadzi do szybkiej degradacji krawędzi skrawającej.
Podstawowym celem optymalizacji jest utworzenie ciągłego chipa o odpowiedniej wielkości. Odpowiedni chip pełni rolę radiatora. Gdy narzędzie ścina materiał, wytworzone ciepło przenosi się do wióra. Kiedy wiór usuwa nacięcie, odprowadza ciepło z narzędzia i przedmiotu obrabianego. Znalezienie dokładnej geometrii narzędzia i prędkości posuwu w celu utrzymania ciągłego odprowadzania wiórów jest podstawą wydajnego frezowania CNC. Operatorzy muszą stale monitorować strumień odpadów, aby mieć pewność, że maszyna wytwarza odrębne wióry, a nie drobny pył.
Aby zidentyfikować słabą ewakuację wiórów w hali produkcyjnej, należy zwrócić uwagę na następujące specyficzne wskaźniki:
Geometria rowka określa sposób interakcji narzędzia z materiałem. Wybór właściwej geometrii wymaga analizy konkretnej operacji, rodzaju materiału, sztywności maszyny i pożądanego wykończenia. Użycie niewłaściwego kierunku rowka gwarantuje słabe wyniki, niezależnie od tego, jak ostre jest narzędzie.
Bity podcinane w górę mają skręt rowkowy, który wyciąga wióry w górę i poza ścieżkę cięcia. Mechanizm ten zapewnia doskonałe odprowadzanie wiórów, dzięki czemu są one bardzo wydajne w przypadku głębokich kieszeni, usuwania materiału o dużej objętości i operacji wgłębnych. Ponieważ proces cięcia ciągnie się w górę, bity te pozostawiają czyste wykończenie dolnej krawędzi. Jednak kompromisem jest wysokie ryzyko odprysków górnej krawędzi. Siła skierowana ku górze podnosi również materiał. Należy używać solidnych systemów mocowania, takich jak łóżka podciśnieniowe o dużym przepływie lub ciężkie zaciski mechaniczne, aby zapobiec przesuwaniu się przedmiotu obrabianego lub podnoszeniu zasypu podczas ciężkich cięć.
Wiertła ścinane w dół odwracają skręt rowka, wpychając wióry w dół do nacięcia. To działanie ścinające skierowane w dół powoduje spłaszczenie górnych włókien materiału, co czyni je najlepszym wyborem do płytkiego profilowania, cięcia cienkich fornirów i zastosowań wymagających nieskazitelnej górnej krawędzi. Podstawowym kompromisem jest słabe odprowadzanie wiórów. Ponieważ wióry są wtłaczane w dno nacięcia, wytwarzanie ciepła znacznie wzrasta podczas głębokich cięć. Operatorzy muszą stosować wiele płytkich przejść, aby zapobiec uszkodzeniu bitu podczas korzystania z geometrii wcięcia. Nigdy nie używaj wiertła ze ściętym w dół do głębokiego zagłębiania się, ponieważ uwięzione wióry mogą spowodować pęknięcie wiertła lub wywołać pożar.
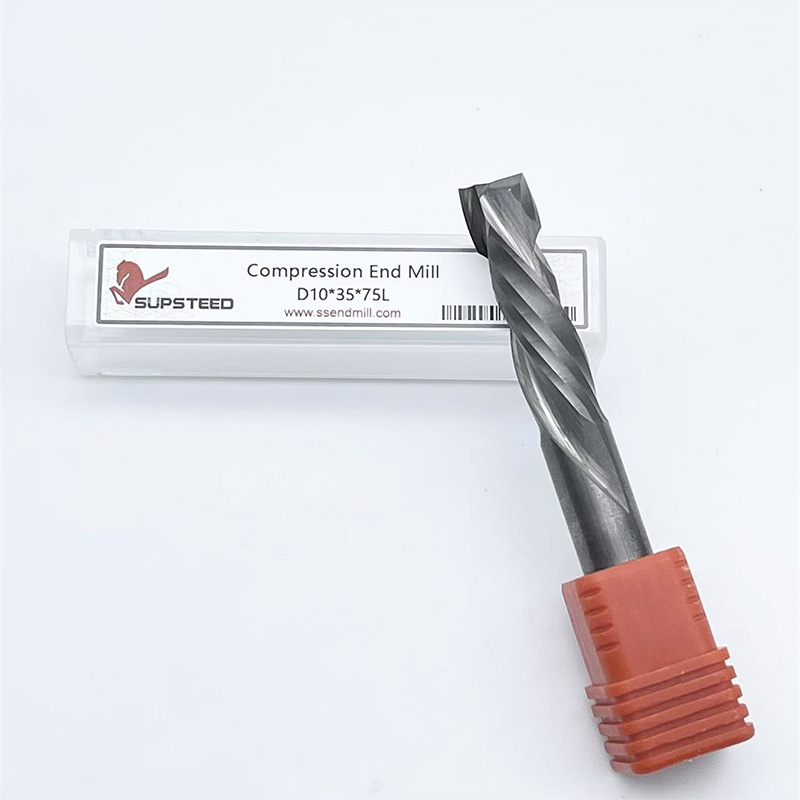
Bity kompresyjne opracowują rozwiązanie dylematu cięcia w górę i w dół. Łączą obie geometrie na jednej krawędzi skrawającej. Dolna część wiertła ma geometrię ścinającą w górę, natomiast górna część ma geometrię ścinaną w dół. Taka konstrukcja wypycha wióry w kierunku środka materiału, pozostawiając nieskazitelną górną i dolną krawędź. Stanowią optymalny wybór do jednoprzebiegowego cięcia dwustronnych laminatów, melaminy i sklejki. Korzystanie z wysokiej jakości narzędzia do cięcia drewna cnc, takie jak bity kompresyjne, wymagają specjalnego programowania CAM. Ryzyko wdrożenia wiąże się z początkowym spadkiem. Pierwsze przejście musi zagłębić się głębiej niż podcięta część wiertła. Jeśli tak się nie stanie, część podcięta rozerwie górny fornir. Operatorzy muszą korzystać ze ścieżek narzędzi pochylonych, aby bezpiecznie wejść w materiał, nie powodując rozerwania przy wejściu.
Bity proste posiadają krawędzie tnące równoległe do osi narzędzia. Są bardzo przyjazne dla początkujących, którzy wykonują proste, płytkie wyznaczanie tras. Brakuje im jednak możliwości zagłębiania się i ciągłego działania ścinającego jak spirale. Powoduje to głośniejszą pracę, zwiększone wibracje i gorsze usuwanie wiórów. Łamacze wiórów mają ząbkowane krawędzie zaprojektowane do łamania wiórów na mniejsze, łatwe w obsłudze kawałki. Ta wyspecjalizowana konstrukcja zmniejsza całkowite obciążenie wiórami, obciążenie wrzeciona i ciepło podczas ciężkich operacji zgrubnych. Łamacze wiórów umożliwiają szybkie, czyste i bardzo wydajne usuwanie materiału w gęstym, twardym drewnie i grubych kompozytach, dzięki czemu idealnie nadają się do pierwszego etapu dwuetapowego procesu obróbki zgrubnej i wykańczającej.
Matryca wyboru geometrii rowka
| Typ geometrii | Wykończenie górnej krawędzi | Wykończenie dolnej krawędzi | Odprowadzenie wiórów | Idealne zastosowanie |
|---|---|---|---|---|
| Spirala podcięta | Słaba (podatna na rozdarcie) | Doskonały | Doskonały (wyciąga wióry) | Głębokie kieszenie, ślepe otwory, grube lite drewno |
| Spirala ścięta w dół | Doskonały | Słaby (wypycha włókna w dół) | Słaba (zatrzymuje wióry w szczelinie) | Płytkie profilowanie, dadoes, cienkie forniry |
| Kompresja | Doskonały | Doskonały | Umiarkowany (przesuwa do środka) | Jednoprzebiegowe cięcie melaminy i sklejki |
| Prosty flet | Sprawiedliwy | Sprawiedliwy | Słaby | Podstawowe routing brzegowy, operacje niskobudżetowe |
Oprócz standardowego cięcia profili, specjalistyczne operacje wymagają dedykowanych profili narzędzi w celu uzyskania określonego wykończenia powierzchni i kształtów geometrycznych. Użycie standardowego frezu walcowo-czołowego do rzeźbienia 3D lub fazowania spowoduje ogromne czasy obróbki wtórnej.
Frezy płaskie są niezbędne do tworzenia kieszeni o płaskim dnie, precyzyjnych czopów i ostrych narożników wewnętrznych. Podczas gdy standardowe frezy często pozostawiają niewielki promień lub nierówne dno ze względu na geometrię ostrza centralnego, frezy płaskie zapewniają idealnie prostopadłe cięcie. Są one szeroko stosowane w zastosowaniach stolarskich, gdzie wymagane jest dokładne dopasowanie powierzchni dla integralności konstrukcji. Programując frezy płaskie do wykonywania kieszeni, należy upewnić się, że odstęp nie przekracza 50% średnicy narzędzia, aby zachować czyste wykończenie dna bez pozostawiania grzbietów.
Bity kuliste mają całkowicie zaokrąglony koniec tnący. Są absolutnie niezbędne do rzeźbienia 3D, modelowania topograficznego i gładkiego konturowania. Wykończenie powierzchni uzyskane za pomocą świdra kulistego zależy całkowicie od procentu przekroczenia — odległości, na jaką narzędzie przemieszcza się w każdym kolejnym przejściu. Mniejsze przekroczenie zapewnia gładsze wykończenie przy minimalnej wysokości muszli, co zmniejsza potrzebę ręcznego szlifowania. Używanie precyzji frezy do drewna do pracy 3D zapewniają stałą rozdzielczość szczegółów w złożonych topografiach. W przypadku rzeźb o wysokiej rozdzielczości standardową praktyką jest przesunięcie o 8% do 10% średnicy narzędzia.
Bity z rowkami w kształcie litery V są głównym narzędziem do fazowania, rzeźbienia w kształcie litery V i pisania. Kąt wiertła określa wizualny efekt cięcia. Bit o kącie 60 stopni tnie głębiej i wężniej, zapewniając ostrą rozdzielczość szczegółów w przypadku małego tekstu i skomplikowanych projektów. Frez 90 stopni tnie szerzej i płytiej, dzięki czemu idealnie nadaje się do większych liter, szerokich fazowań i zastosowań związanych z zaginaniem w materiałach kompozytowych. Są bardzo wszechstronne i służą jako przyjazna dla początkujących opcja wykonywania czystych, szczegółowych projektów bez skomplikowanych ścieżek narzędzi 3D.
Dokładne frezowanie CNC opiera się na idealnie płaskiej powierzchni roboczej. Frezy do obróbki powierzchniowej spoilerów to narzędzia o dużej średnicy, często wykorzystujące narzędzia wkładane, przeznaczone do szorowania górnej warstwy listwy MDF. Utrzymanie idealnie równego i równego łoża tnącego ma fundamentalne znaczenie dla dokładnej kontroli głębokości. Jeśli łupina jest nierówna, ścieżka narzędzia typu V-carve będzie ciąć głębiej w niektórych obszarach, a płytiej w innych, rujnując projekt. Regularne napawanie zapewnia, że oś Z maszyny pozostaje idealnie skalibrowana względem łoża materiału.
Wykonaj poniższe kroki podczas konfigurowania procedury wyświetlania spoilerów:
Skład narzędzia tnącego określa jego odporność na ciepło, zachowanie krawędzi i przydatność do określonych materiałów. Wybór odpowiedniego materiału ma bezpośredni wpływ na wydajność operacyjną i czas sprawności maszyny.
Stal szybkotnąca zapewnia ostrzejszą początkową krawędź skrawającą niż węglik i charakteryzuje się znacznie niższymi kosztami początkowymi. Jednakże HSS charakteryzuje się szybkim stępieniem pod wpływem materiałów ściernych lub wysokiej temperatury. W nowoczesnych środowiskach produkcyjnych CNC, HSS jest generalnie przestarzały. Przestoje wymagane do ciągłej wymiany stępionych bitów HSS negują wszelkie początkowe oszczędności. Jest to opłacalne tylko dla hobbystów zajmujących się małą ilością cięcia bardzo miękkiego drewna lub pianek.
Węglik spiekany to standard w profesjonalnym frezowaniu. Zapewnia wysoką sztywność i doskonałą odporność cieplną, zachowując ostrość krawędzi znacznie dłużej niż HSS. Proces produkcji węglika drobnoziarnistego pozwala uzyskać ostrą krawędź, która wytrzymuje trudy ciągłego cięcia twardego drewna i standardowych sklejek. Główną wadą jest jego kruchość. Węglik spiekany jest bardzo podatny na pękanie, jeśli posuw jest zbyt duży, prędkość zagłębiania jest zbyt duża lub jeśli wrzeciono wykazuje duże bicie. Operatorzy muszą upewnić się, że tuleje zaciskowe są czyste i w dobrym stanie, aby zminimalizować bicie i chronić narzędzia pełnowęglikowe.
Oprzyrządowanie wkładane wykorzystuje stalowy korpus narzędzia wyposażony w wymienne noże z węglika spiekanego zabezpieczone śrubami. Podstawowym wymiarem oceny jest tutaj koszt w czasie. Chociaż początkowy korpus narzędzia wymaga większej inwestycji, długoterminowe koszty operacyjne są drastycznie niższe w przypadku warsztatów o dużej produkcji. Gdy krawędź się stępi, operator po prostu obraca lub wymienia płytkę bezpośrednio na maszynie. Co więcej, oprzyrządowanie płytkowe utrzymuje stałą średnicę skrawania, ponieważ narzędzia nigdy nie są wysyłane do ponownego ostrzenia. Eliminuje to potrzebę ciągłej aktualizacji bibliotek narzędzi w oprogramowaniu CAM. Podczas wymiany płytek należy zawsze używać klucza dynamometrycznego, aby upewnić się, że są prawidłowo osadzone i nie wypaczają korpusu narzędzia.
Narzędzia PCD składają się z cząstek syntetycznego diamentu spiekanych na podłożu z węglika. Wymiarem oceny PCD jest ekstremalna trwałość w wysoce ściernych kompozytach, takich jak MDF, płyta wiórowa i laminaty wysokociśnieniowe. W przypadku tych materiałów narzędzia PCD mogą wytrzymać 50 lub więcej razy więcej niż węgliki spiekane. Nie są one jednak zalecane do litego, naturalnego drewna. Proces produkcyjny PCD powoduje, że kąt skrawania jest mniej ostry w porównaniu do węglika, co może powodować zgniatanie lub wyrywanie naturalnych słojów drewna. Narzędzia PCD również wymagają specjalistycznej obsługi, ponieważ upuszczenie ich na twardą powierzchnię powoduje natychmiastowe rozbicie krawędzi diamentu.
Charakterystyka materiału narzędzia
| Materiał | Odporność na zużycie | Odporność na wstrząsy | Ostrość krawędzi | Podstawowy przypadek zastosowania |
|---|---|---|---|---|
| Stal szybkotnąca (HSS) | Niski | Wysoki | Bardzo wysoki | Miękka sosna, pianka, frezowanie hobbystyczne |
| Pełny węglik | Wysoki | Umiarkowany | Wysoki | Drewno liściaste, sklejka, produkcja ogólna |
| Wstaw oprzyrządowanie | Wysoki | Umiarkowany | Wysoki | Napawanie o dużej objętości, przygotowanie do oklejania krawędzi |
| Diament PCD | Skrajny | Niski | Umiarkowany | MDF, płyta wiórowa, laminaty ścierne |
Geometria narzędzia i materiał nie mają znaczenia, jeśli parametry maszyny są nieprawidłowe. Optymalizacja polega na obliczeniu i zastosowaniu prawidłowego obciążenia chipem. Zgadywanie posuwów i prędkości prowadzi do zepsucia narzędzi, zniszczenia materiału i uszkodzenia wrzecion.
Obciążenie wiórowe to rzeczywista fizyczna grubość wióra usuwanego przez jedną krawędź skrawającą podczas pojedynczego obrotu. Jest to najważniejsza metryka w routingu CNC. Wzór jest następujący: Obciążenie wiórami = prędkość posuwu / (obroty wrzeciona × liczba rowków). Manipulując tym wzorem, operatorzy mogą określić dokładną prędkość posuwu wymaganą dla określonej prędkości wrzeciona, aby osiągnąć docelową grubość wióra. Na przykład, jeśli chcesz uzyskać wsad wiórów o wielkości 0,015 cala przy użyciu wiertła z 2 rowkami przy 18 000 obr./min, oblicz: Szybkość posuwu = 0,015 × 18 000 × 2. Wymagana prędkość posuwu wynosi 540 cali na minutę.
Posuw i prędkość wrzeciona muszą pozostać w równowadze. Zwiększanie obrotów bez zwiększania szybkości posuwu oznacza, że narzędzie przyjmuje mikroskopijne ugryzienie materiału. Powoduje to powstawanie drobnego pyłu, a nie wyraźnych wiórów, co prowadzi do ogromnego ciepła i tarcia. I odwrotnie, zwiększenie szybkości posuwu bez wystarczających obrotów zmusza narzędzie do przyjęcia ugryzienia większego niż jego możliwości strukturalne. Powoduje to poważne ugięcie narzędzia, słabe wykończenie krawędzi i nieuniknione uszkodzenie narzędzia. Aby utrzymać docelowe obciążenie chipem, należy dostosować obie zmienne jednocześnie.
Liczba rowków ma bezpośredni wpływ na wymaganą prędkość posuwu. Narzędzie z jednym rowkiem zapewnia maksymalny odstęp wiórów. Idealnie nadaje się do frezowania z dużą prędkością w miękkich materiałach, takich jak tworzywa sztuczne lub drewno iglaste, ponieważ umożliwia stosowanie agresywnych posuwów bez zapychania nacięcia wiórami. Narzędzia dwu- i trzyostrzowe zapewniają lepsze wykończenie powierzchni, ponieważ wykonują więcej cięć na obrót. Aby jednak zachować odpowiedni poziom wióra przy narzędziu trójostrzowym, operator musi znacznie zwiększyć posuw w porównaniu z narzędziem jednoostrzowym. Jeśli Twoja maszyna nie może fizycznie osiągnąć wymaganej prędkości posuwu dla wiertła z trzema rowkami, musisz zmniejszyć prędkość do wiertła z dwoma lub jednym rowkiem, aby zapobiec przypaleniu.
Optymalne parametry weryfikowane są poprzez obserwację. Operatorzy muszą słuchać maszyny. Gładki, spójny dźwięk cięcia wskazuje na prawidłowe parametry. Wysokie krzyki lub intensywna paplanina wskazują na brak równowagi pomiędzy posuwem a prędkością. Równie ważna jest kontrola odpadów. Celem jest wytworzenie odrębnych, jednolitych żetonów. Jeśli maszyna wytwarza drobny, sypki pył, ilość wiórów jest zbyt mała i narzędzie się spala. Natychmiast dostosuj posuw i prędkość, aby zapobiec przedwczesnemu zużyciu.
Przewodnik rozwiązywania problemów z chipem.
| Zaobserwowany problem | Prawdopodobna przyczyna. | Wymagane natychmiastowe działanie |
|---|---|---|
| Ślady wypalenia na krawędzi drewna | Zbyt małe obciążenie wiórami (tarcie) | Zwiększ prędkość posuwu lub zmniejsz prędkość obrotową |
| Narzędzie pęka podczas cięcia | Zbyt duże obciążenie wiórami (ugięcie) | Zmniejszyć posuw lub zwiększyć obroty |
| Ciężkie drgania i wibracje | Brak sztywności lub nadmierne obciążenie wiórami | Sprawdź tuleję zaciskową, zmniejsz głębokość skrawania, wyreguluj posuw |
| Wióry gromadzą się w szczelinie | Słabe odprowadzanie lub zła geometria rowka | Przełącz na wiertło podcinające lub dodaj podmuch sprężonego powietrza |
Stosowanie uniwersalnej strategii oprzyrządowania do różnych rodzajów drewna gwarantuje niepowodzenie. Każdy materiał wymaga specyficznych dostosowań w celu ograniczenia nieodłącznego ryzyka. Gęstość drewna, kierunek słojów i zawartość kleju decydują o działaniu narzędzia.
Drewno iglaste charakteryzuje się dużą skłonnością do pęcznienia, kruszenia i wyrywania ze względu na luźną, miękką strukturę słojów. Kiedy tępe narzędzie uderza w miękką sosnę, zamiast je ścinać, miażdży włókna. Aby zmniejszyć to ryzyko, należy używać ostrych jak brzytwa końcówek do cięcia w dół lub końcówek w kształcie litery V, aby docisnąć włókna na płasko podczas cięcia. Ściśle dostosuj głębokość skrawania, aby wykonywać płytsze przejścia, zmniejszając nacisk skrawania. Utrzymuj wysokie prędkości wrzeciona i umiarkowane prędkości posuwu, aby zapewnić czyste i szybkie działanie ścinające, które przecina miękkie ziarno. W przypadku miękkiego drewna często preferowane jest frezowanie konwencjonalne zamiast frezowania współbieżnego, aby zmniejszyć ryzyko pochwycenia i rozerwania długich włókien przez narzędzie.
Gęste drewno liściaste stwarza dokładnie odwrotny problem: nadmierne wytwarzanie ciepła i przypalanie bitów. Gęstość dębu lub klonu powoduje ogromne tarcie o krawędź tnącą. Aby temu zaradzić, konieczne jest ścisłe przestrzeganie wykresów obciążenia wiórami, aby mieć pewność, że narzędzie pobiera wiór o wystarczającej grubości, aby odprowadzać ciepło. Stosować spirale pełnowęglikowe przeznaczone do odprowadzania ciężkich wiórów. Co najważniejsze, unikaj zatrzymywania lub zatrzymywania narzędzia w cięciu. Wszelkie wahania w ruchu narzędzia natychmiast spowodują ślady przypaleń na krawędzi twardego drewna. Upewnij się, że oprogramowanie CAM zostało zaprogramowane z płynnymi wejściami i wyjściami, aby narzędzie było w ciągłym ruchu.
Materiały inżynieryjne są bardzo ścierne. Kleje i żywice fenolowe stosowane w płytach MDF szybko niszczą krawędzie tnące. Sklejka zawiera naprzemienne forniry o przekroju krzyżowym, które łatwo pękają pod ciśnieniem cięcia skierowanym do góry. Aby złagodzić to ryzyko, w przypadku sklejki obowiązkowe są bity kompresyjne, które ścinają do wewnątrz zarówno górny, jak i dolny fornir. W przypadku płyt MDF i płyt wiórowych należy stosować narzędzia diamentowe PCD lub specjalistyczne, bardzo odporne na zużycie gatunki węglików, zaprojektowane specjalnie pod kątem odporności na żywice ścierne. Podczas cięcia wypaczonej sklejki upewnij się, że system docisku podciśnieniowego jest w pełni zoptymalizowany, ponieważ każdy ruch materiału spowoduje natychmiastowe uszkodzenie kompresji.
Lista kontrolna konfiguracji materiału:
Uzyskanie czystych krawędzi i skutecznego usuwania wiórów wymaga porzucenia podejścia uniwersalnego. Sukces w frezowaniu CNC zależy całkowicie od strategii narzędziowych specyficznych dla geometrii i materiału. Zrozumienie fizyki odprowadzania wiórów i zarządzania ciepłem pozwala operatorom wybrać dokładnie narzędzie wymagane do danego zadania, drastycznie ograniczając wtórne przetwarzanie i straty materiału.
Odp.: Bity kompresyjne są optymalnym wyborem do sklejki. Posiadają rowki ścinane w górę i w dół, które popychają włókna drewna w kierunku środka materiału, zapobiegając odpryskom zarówno na fornirze górnym, jak i dolnym. Należy zastosować ścieżkę narzędzia z pochylonym wejściem, aby mieć pewność, że część ścinana w dół zetknie się z górnym fornirem przed rozpoczęciem poziomego cięcia.
Odp.: Przypalanie następuje na skutek nadmiernego tarcia spowodowanego nieprawidłowym obciążeniem wiórami. Jeśli posuw jest zbyt niski lub prędkość obrotowa wrzeciona jest zbyt wysoka, wiertło ociera się o drewno, zamiast ścinać wyraźne wióry. Tarcie powoduje powstawanie intensywnego ciepła, co prowadzi do śladów przypaleń i szybkiego stępienia krawędzi tnącej.
Odp.: Użyj wzoru: Obciążenie wiórami = prędkość posuwu / (obroty wrzeciona × liczba rowków). Na przykład, jeśli prędkość posuwu wynosi 300 cali na minutę, prędkość obrotowa wynosi 18 000, a używasz wiertła z 2 rowkami, obciążenie wiórem wynosi 300 / (18 000 × 2) = 0,0083 cala. Porównaj ten wynik z tabelą obciążenia wiórów zalecaną przez producenta narzędzia.
Odp.: Wiertła podcinane w górę ciągną wióry do góry, zapewniając doskonałe odprowadzanie wiórów w przypadku głębokich cięć, ale ryzykując odpryskami górnej krawędzi. Wiertła ścinane w dół spychają wióry w dół, pozostawiając nieskazitelną górną krawędź, ale zatrzymując wióry w szczelinie, co może zwiększyć wytwarzanie ciepła w przypadku głębokich cięć. Wybierz, w zależności od tego, która powierzchnia wymaga najczystszego wykończenia.
Odpowiedź: Jest to wysoce odradzane. Frezy trzpieniowe do metalu mają geometrię rowków i kąty natarcia zoptymalizowane do ścinania twardych metali, a nie włóknistego drewna. Używanie ich na drewnie zazwyczaj skutkuje słabym usuwaniem wiórów, silnym tarciem, przypalaniem i szorstkim wykończeniem powierzchni. Zawsze używaj narzędzi zaprojektowanych specjalnie do obróbki drewna.
Odpowiedź: Ogólną zasadą jest ograniczenie głębokości skrawania do średnicy narzędzia (stosunek 1:1) w przypadku frezowania standardowego. Należy to jednak dostosować w oparciu o gęstość materiału, sztywność maszyny i geometrię narzędzia. W miękkiej sosnie można ciąć głębiej niż w gęstym dębie, pod warunkiem, że odprowadzanie wiórów pozostaje skuteczne.