Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-12 Origine : Site
La sélection du mauvais foret de routeur entraîne des coûts opérationnels cachés qui érodent rapidement les marges du projet. Un ponçage secondaire excessif, des déchets de matériaux dus à l'arrachement et des temps d'arrêt des machines dus à une défaillance prématurée des outils proviennent directement de mauvais choix d'outillage. Le problème principal réside dans l’équilibre entre les phénomènes physiques contradictoires de l’usinage du bois. Les opérateurs doivent obtenir une finition impeccable des bords supérieur et inférieur tout en évacuant simultanément les copeaux suffisamment rapidement pour éviter l'accumulation de chaleur et la brûlure des mèches.
Le bois est un matériau anisotrope. Ses propriétés structurelles changent en fonction de la direction des grains. Couper à travers le grain nécessite une action de cisaillement différente de celle de couper avec lui. De plus, les adhésifs utilisés dans les bois d’ingénierie introduisent une grave abrasion dans l’environnement de coupe. La résolution de ces défis nécessite un cadre d’évaluation technique. En sélectionnant l'outillage approprié en fonction de la géométrie des goujures, de la composition des matériaux et des calculs précis de la charge de copeaux, vous pouvez optimiser à la fois les temps de cycle et l'état de surface.
Le conflit fondamental dans le routage CNC tourne autour de la direction des puces et de la manière dont elles interagissent avec les fibres du matériau. Les outils conçus pour éloigner les copeaux du chemin de coupe tirent naturellement les fibres du bois vers le haut. Cette action de soulèvement vers le haut provoque fréquemment un arrachement du bord supérieur, en particulier sur les matériaux plaqués ou stratifiés. À l’inverse, les outils conçus pour presser les fibres de bois vers le bas préservent un bord supérieur impeccable mais emprisonnent les déchets à l’intérieur de la saignée. Ces déchets piégés créent un problème secondaire : de fortes frictions.
L'évaluation de la génération de chaleur est obligatoire pour la longévité des outils. Lorsque les copeaux restent piégés dans la trajectoire de coupe, le tranchant recoupe le même matériau à plusieurs reprises. Cette friction génère une chaleur intense, conduisant directement à des brûlures de mèche et à une accumulation de poix. La poix, la résine naturelle présente dans le bois, fond à haute température et recouvre le tranchant. Une fois qu'un foret est recouvert de poix, sa géométrie de coupe change. Il ne coupe plus le bois ; ça le matraque. Cela augmente de façon exponentielle la friction, surcharge la broche et entraîne une dégradation rapide du tranchant.
L'objectif principal de l'optimisation est d'établir une puce continue et de taille appropriée. Une puce appropriée agit comme un dissipateur thermique. Lorsque l'outil cisaille le matériau, la chaleur générée est transférée dans la puce. Lorsque les copeaux évacuent la saignée, ils évacuent cette chaleur de l'outil et de la pièce. Trouver la géométrie exacte de l'outillage et la vitesse d'avance pour maintenir cette évacuation continue des copeaux est la base d'un routage CNC efficace. Les opérateurs doivent surveiller en permanence le flux de déchets pour s'assurer que la machine produit des copeaux distincts plutôt que de fines poussières.
Pour identifier une mauvaise évacuation des copeaux dans l'atelier, surveillez ces indicateurs spécifiques :
La géométrie des flûtes dicte la manière dont un outil interagit avec le matériau. La sélection de la géométrie correcte nécessite d'analyser l'opération spécifique, le type de matériau, la rigidité de la machine et la finition souhaitée. L’utilisation d’une mauvaise direction de flûte garantit de mauvais résultats, quelle que soit la netteté de l’outil.
Les mèches à coupe ascendante comportent une torsion de cannelure qui tire les copeaux vers le haut et hors du chemin de coupe. Ce mécanisme offre une évacuation supérieure des copeaux, ce qui les rend très efficaces pour les opérations de poches profondes, d'enlèvement de matière de gros volumes et de plongée. Parce que l’action de coupe tire vers le haut, ces forets laissent une finition propre au bord inférieur. Cependant, le compromis est un risque élevé d’éclatement du bord supérieur. La force ascendante soulève également le matériau. Vous devez utiliser des systèmes de maintien de pièce robustes comme des lits sous vide à haut débit ou des pinces mécaniques lourdes pour empêcher la pièce de se déplacer ou de se soulever du spoilboard lors de coupes lourdes.
Les mèches coupées vers le bas inversent la torsion de la flûte, poussant les copeaux vers le bas dans la coupe. Cette action de cisaillement vers le bas presse les fibres supérieures du matériau à plat, ce qui en fait le meilleur choix pour le profilage peu profond, la coupe de placages fins et les applications nécessitant un bord supérieur impeccable. Le principal compromis est une mauvaise évacuation des copeaux. Étant donné que les copeaux sont poussés vers le bas de la saignée, la génération de chaleur augmente considérablement lors des coupes profondes. Les opérateurs doivent utiliser plusieurs passes peu profondes pour éviter toute défaillance du foret lors de l'utilisation de géométries de coupe descendante. N'utilisez jamais un foret à coupe descendante pour une plongée profonde, car les copeaux piégés peuvent provoquer la rupture du foret ou déclencher un incendie.
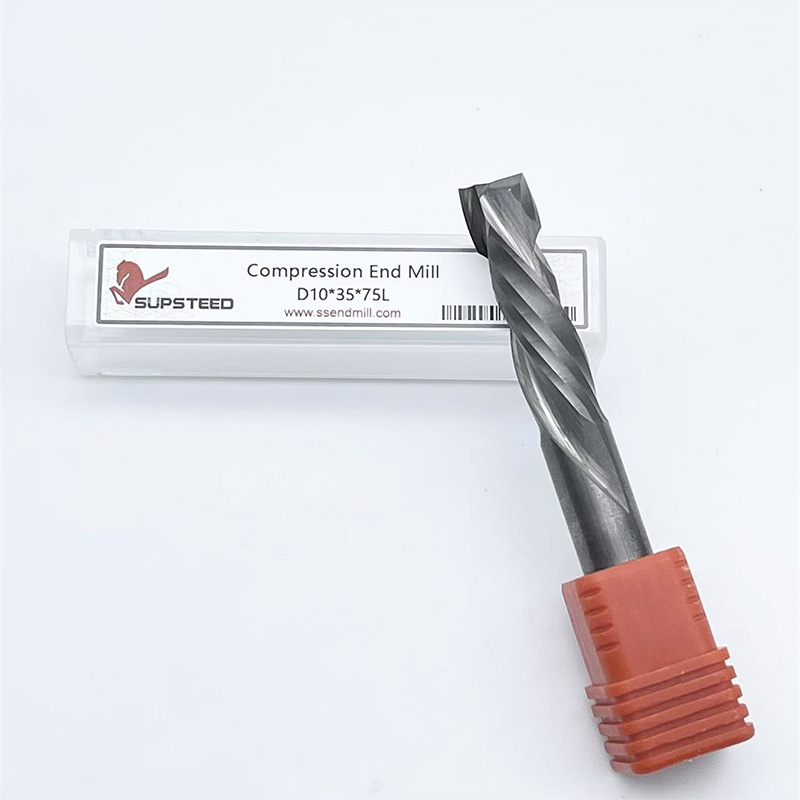
Les embouts de compression constituent une solution au dilemme entre coupe ascendante et coupe descendante. Ils combinent les deux géométries sur un seul tranchant. La partie inférieure du foret présente une géométrie de coupe vers le haut, tandis que la partie supérieure présente une géométrie de coupe vers le bas. Cette conception pousse les copeaux vers le centre du matériau, laissant les bords supérieur et inférieur impeccables. Ils constituent le choix optimal pour la découpe en un seul passage de stratifiés double face, de mélamine et de contreplaqué. Utiliser de la haute qualité Les outils de coupe de bois CNC comme les mèches de compression nécessitent une programmation CAM spécifique. Le risque de mise en œuvre concerne le plongeon initial. Le premier passage doit plonger plus profondément que la partie relevée du foret. Si ce n’est pas le cas, la section coupée déchirera le placage supérieur. Les opérateurs doivent utiliser des parcours d'outils en rampe pour pénétrer dans le matériau en toute sécurité sans provoquer d'arrachement à l'entrée.
Les embouts droits comportent des arêtes de coupe parallèles à l'axe de l'outil. Ils sont très conviviaux pour les débutants effectuant un routage simple et peu profond. Cependant, ils n’ont pas les capacités de plongée et l’action de cisaillement continue des spirales. Cela entraîne un fonctionnement plus bruyant, une augmentation des vibrations et une élimination des copeaux inférieure. Les brise-copeaux comportent des bords dentelés conçus pour briser les copeaux en morceaux plus petits et plus faciles à gérer. Cette conception spécialisée réduit la charge globale en copeaux, la charge sur la broche et la chaleur lors des opérations d'ébauche lourdes. Les brise-copeaux permettent un enlèvement de matière rapide, propre et très efficace dans les bois durs denses et les composites épais, ce qui les rend idéaux pour la première étape d'un processus d'ébauche et de finition en deux étapes.
Matrice de sélection de la géométrie des cannelures
| Type de géométrie | Finition du bord supérieur | Finition du bord inférieur | Évacuation des copeaux | Application idéale |
|---|---|---|---|---|
| Spirale coupée vers le haut | Mauvais (sujet à l'arrachement) | Excellent | Excellent (retire les copeaux) | Poches profondes, trous borgnes, bois massif épais |
| Spirale coupée vers le bas | Excellent | Mauvais (pousse les fibres vers le bas) | Mauvais (piège les copeaux dans la saignée) | Profilés peu profonds, rainures, placages minces |
| Compression | Excellent | Excellent | Modéré (pousse au centre) | Découpe en un seul passage de mélamine et de contreplaqué |
| Flûte droite | Équitable | Équitable | Pauvre | Routage de base de base, opérations à petit budget |
Au-delà de la découpe de profilés standard, les opérations spécialisées nécessitent des profils d'outils dédiés pour obtenir des finitions de surface et des formes géométriques spécifiques. L'utilisation d'une fraise standard pour une sculpture 3D ou un chanfrein entraînera des temps de traitement secondaire énormes.
Les fraises plates sont essentielles pour créer des poches à fond plat, des tenons précis et des coins internes pointus. Alors que les fraises standard laissent souvent un léger rayon ou un fond irrégulier en raison de leur géométrie de coupe centrale, les fraises à bout plat offrent une coupe parfaitement perpendiculaire. Ils sont largement utilisés dans les applications de menuiserie où des surfaces de contact exactes sont requises pour l'intégrité structurelle. Lorsque vous programmez des fraises à bout plat pour l'empochage, assurez-vous que votre pas ne dépasse pas 50 % du diamètre de l'outil pour maintenir une finition inférieure propre sans laisser de crêtes.
Les embouts à nez sphérique comportent une extrémité coupante entièrement arrondie. Ils sont strictement nécessaires à la sculpture 3D, à la modélisation topographique et au contourage fluide. La finition de surface obtenue par une fraise à nez sphérique dépend entièrement du pourcentage de pas, c'est-à-dire la distance parcourue par l'outil pour chaque passe suivante. Un pas plus petit donne une finition plus lisse avec des hauteurs de pétoncle minimales, réduisant ainsi le besoin de ponçage manuel. Utiliser la précision Les fraises à bois pour le travail 3D garantissent une résolution de détail cohérente sur des topographies complexes. Pour les sculptures haute résolution, un incrément de 8 à 10 % du diamètre de l'outil est une pratique courante.
Les forets à rainure en V sont l'outil principal pour le chanfreinage, la sculpture en V et le lettrage. L'angle inclus du foret détermine l'impact visuel de la coupe. Un foret à 60 degrés coupe plus profondément et plus étroitement, offrant une résolution détaillée précise pour les petits textes et les dessins complexes. Un foret à 90 degrés coupe plus large et moins profond, ce qui le rend idéal pour les lettrages plus grands, les chanfreins larges et les applications de pliage dans les matériaux composites. Ils sont très polyvalents et constituent une option conviviale pour les débutants pour exécuter des conceptions propres et détaillées sans parcours d'outils 3D complexes.
Un routage CNC précis repose sur une surface de travail parfaitement plane. Les coupe-surfaces pour spoilboard sont des outils de grand diamètre, utilisant souvent des outils à insertion, conçus pour écumer la couche supérieure du spoilboard MDF. Le maintien d’un lit de coupe parfaitement nivelé et nivelé est essentiel pour un contrôle précis de la profondeur. Si le spoilboard est irrégulier, un parcours d'outil de sculpture en V coupera plus profondément dans certaines zones et moins profond dans d'autres, ruinant ainsi la conception. Un surfaçage régulier garantit que l'axe Z de la machine reste parfaitement calibré par rapport au lit de matériau.
Suivez ces étapes lors de la mise en place d’une routine de surfaçage de spoilboard :
La composition de l’outil de coupe dicte sa résistance à la chaleur, la rétention des bords et son adéquation à des matériaux spécifiques. La sélection du bon matériau a un impact direct sur l’efficacité opérationnelle et la disponibilité des machines.
L'acier rapide offre un tranchant initial plus tranchant que le carbure et s'accompagne d'un coût initial nettement inférieur. Cependant, le HSS souffre d'un ternissement rapide lorsqu'il est exposé à des matériaux abrasifs ou à une chaleur élevée. Dans les environnements CNC de production modernes, HSS est généralement obsolète. Le temps d’arrêt nécessaire au changement constant des bits HSS émoussés annule toute économie initiale. Il n’est viable que pour les amateurs à faible volume coupant des bois très tendres ou des mousses.
Le carbure monobloc est la norme en matière de fraisage professionnel. Il offre une rigidité élevée et une excellente résistance à la chaleur, conservant la netteté des bords beaucoup plus longtemps que le HSS. Le processus de fabrication du carbure à micro-grains permet d'obtenir un bord tranchant qui résiste aux rigueurs de la coupe continue dans les bois durs et les contreplaqués standard. Le principal inconvénient est sa fragilité. Le carbure monobloc est très susceptible de se casser si les vitesses d'avance sont trop agressives, les vitesses de plongée trop rapides ou si la broche présente un faux-rond élevé. Les opérateurs doivent s'assurer que leurs pinces sont propres et en bon état pour minimiser le faux-rond et protéger les outils en carbure monobloc.
L'outillage à insertion utilise un corps d'outil en acier équipé de couteaux en carbure monobloc remplaçables fixés par des vis. La principale dimension d’évaluation ici est le coût dans le temps. Alors que le corps d'outils initial nécessite un investissement plus élevé, les coûts d'exploitation à long terme sont considérablement inférieurs pour les ateliers à volume élevé. Lorsqu'un bord s'émousse, l'opérateur tourne ou remplace simplement la plaquette directement sur la machine. De plus, les outils à plaquettes maintiennent un diamètre de coupe constant puisque les outils ne sont jamais envoyés en réaffûtage. Cela élimine le besoin de mettre constamment à jour les bibliothèques d’outils du logiciel CAM. Utilisez toujours une clé dynamométrique lors du remplacement des inserts pour vous assurer qu'ils s'adaptent correctement sans déformer le corps de l'outil.
Les outils PCD sont constitués de particules de diamant synthétique frittées sur un substrat en carbure. La dimension d'évaluation du PCD est l'extrême longévité des composites hautement abrasifs comme le MDF, les panneaux de particules et les stratifiés haute pression. Les outils PCD peuvent durer 50 fois plus longtemps que le carbure monobloc dans ces matériaux. Ils sont toutefois déconseillés pour les bois naturels massifs. Le processus de fabrication du PCD entraîne un angle de coupe moins aigu que celui du carbure, ce qui peut provoquer un écrasement ou un arrachement des grains de bois naturels. Les outils PCD nécessitent également une manipulation spécialisée, car les laisser tomber sur une surface dure brisera instantanément le bord du diamant.
Caractéristiques des matériaux de l'outil
| Résistance | Résistance à l'usure | aux chocs | Affûtage des bords | Cas d'utilisation principal |
|---|---|---|---|---|
| Acier rapide (HSS) | Faible | Haut | Très élevé | Pin tendre, mousse, routage hobby |
| Carbure solide | Haut | Modéré | Haut | Feuillus, contreplaqués, production générale |
| Insérer un outillage | Haut | Modéré | Haut | Surfaçage à grand volume, préparation des bandes de chant |
| Diamant PCD | Extrême | Faible | Modéré | MDF, panneaux de particules, stratifiés abrasifs |
La géométrie de l'outil et le matériau n'ont aucune importance si les paramètres de la machine sont incorrects. L'optimisation repose sur le calcul et l'application de la charge de puce correcte. Deviner les avances et les vitesses conduit à des outils cassés, des matériaux en ruine et des broches endommagées.
La charge de copeaux est l'épaisseur physique réelle des copeaux enlevés par un tranchant au cours d'un seul tour. Il s'agit de la métrique la plus critique dans le routage CNC. La formule est la suivante : Charge de copeaux = Vitesse d'avance / (RPM de broche × Nombre de cannelures). En manipulant cette formule, les opérateurs peuvent déterminer la vitesse d'avance exacte requise pour une vitesse de broche spécifique afin d'atteindre l'épaisseur de copeau cible. Par exemple, si vous souhaitez une charge de copeaux de 0,015 pouce en utilisant un foret à 2 cannelures à 18 000 tr/min, vous calculez : Vitesse d'alimentation = 0,015 × 18 000 × 2. La vitesse d'avance requise est de 540 pouces par minute.
La vitesse d'avance et la vitesse de broche doivent rester en équilibre. Augmenter le régime sans augmenter la vitesse d'avance signifie que l'outil prend une morsure microscopique du matériau. Cela crée une fine poussière plutôt que des copeaux distincts, entraînant une chaleur et une friction massives. À l’inverse, augmenter la vitesse d’avance sans un régime suffisant force l’outil à prendre une morsure supérieure à sa capacité structurelle. Cela provoque une déviation importante de l'outil, une mauvaise finition des bords et une casse inévitable de l'outil. Vous devez ajuster les deux variables en tandem pour maintenir la charge de puce cible.
Le nombre de cannelures a un impact direct sur la vitesse d'avance requise. Un outil à une seule cannelure offre un dégagement maximal des copeaux. Il est idéal pour le fraisage à grande vitesse dans des matériaux plus tendres comme les plastiques ou les bois résineux, car il permet des vitesses d'avance agressives sans encombrer le trait de scie avec des copeaux. Les outils à deux et trois dents offrent une meilleure finition de surface car ils nécessitent plus de coupes par tour. Cependant, pour maintenir une charge de copeaux appropriée avec un outil à trois dents, l'opérateur doit augmenter considérablement la vitesse d'avance par rapport à un outil à une seule dents. Si votre machine ne peut pas physiquement atteindre la vitesse d'avance requise pour un foret à trois cannelures, vous devez passer à un foret à deux cannelures ou à une seule cannelure pour éviter de brûler.
Les paramètres optimaux sont vérifiés par observation. Les opérateurs doivent écouter la machine. Un son de coupe doux et cohérent indique les paramètres appropriés. Des cris aigus ou des bavardages intenses indiquent un déséquilibre entre l'alimentation et la vitesse. L’inspection des déchets est tout aussi importante. L’objectif est de produire des copeaux distincts et uniformes. Si la machine produit de la poussière fine et poudreuse, la charge de copeaux est trop faible et l'outil brûle. Ajustez immédiatement les avances et les vitesses pour atténuer l’usure prématurée.
Guide de dépannage du chipset
| Problème observé | Cause probable | Action immédiate requise |
|---|---|---|
| Marques de brûlure sur le bord du bois | Charge de copeaux trop faible (friction) | Augmenter la vitesse d'avance ou diminuer le régime |
| L'outil se casse pendant la coupe | Charge de copeaux trop élevée (déviation) | Diminuer la vitesse d'avance ou augmenter le régime |
| Forts bavardages et vibrations | Manque de rigidité ou charge de copeaux excessive | Vérifier la pince, réduire la profondeur de coupe, ajuster l'avance |
| Copeaux s'entassant dans la saignée | Mauvaise évacuation ou mauvaise géométrie des flûtes | Passez à une mèche à coupe ascendante ou ajoutez un jet d'air comprimé |
L’application d’une stratégie d’outillage universelle sur différents types de bois garantit l’échec. Chaque matériau nécessite des ajustements spécifiques pour atténuer les risques inhérents. La densité du bois, la direction du grain et la teneur en adhésif dictent tous le fonctionnement de l'outil.
Les résineux présentent une forte propension au peluchement, à l’écrasement et à l’arrachement en raison de leur structure de grain lâche et molle. Lorsqu’un outil émoussé touche du pin tendre, il écrase les fibres plutôt que de les cisailler. Pour atténuer ce risque, utilisez des mèches ou des mèches en V très tranchantes pour presser les fibres à plat pendant la coupe. Ajustez strictement la profondeur de coupe pour effectuer des passes moins profondes, réduisant ainsi la pression de coupe. Maintenez des vitesses de broche élevées et des vitesses d'avance modérées pour garantir une action de cisaillement propre et à grande vitesse qui tranche le grain tendre. Le fraisage conventionnel est souvent préféré au fraisage ascendant dans les bois résineux afin de réduire le risque que l'outil saisisse et déchire les fibres longues.
Les bois durs denses posent exactement le problème inverse : une génération excessive de chaleur et des brûlures. La densité du chêne ou de l'érable crée une immense friction contre le tranchant. L'atténuation nécessite le strict respect des tableaux de charge de copeaux pour garantir que l'outil prend un copeau suffisamment épais pour évacuer la chaleur. Utiliser des spirales en carbure monobloc conçues pour l'évacuation des copeaux lourds. Plus important encore, évitez de mettre l’outil en pause ou de rester dans la coupe. Toute hésitation dans le mouvement de l'outil provoquera instantanément des marques de brûlure sur le bord du bois dur. Assurez-vous que votre logiciel de FAO est programmé avec des entrées et des sorties fluides pour que l'outil reste en mouvement constant.
Les matériaux techniques sont très abrasifs. Les colles et résines phénoliques utilisées dans le MDF détruisent rapidement les arêtes de coupe. Le contreplaqué présente des placages alternés à grains croisés qui se brisent facilement sous la pression de coupe vers le haut. Pour atténuer ces risques, des mèches de compression sont obligatoires pour le contreplaqué afin de cisailler les placages supérieur et inférieur vers l'intérieur. Pour les MDF et les panneaux de particules, utilisez des outils diamantés PCD ou des qualités de carbure spécialisées très résistantes à l'usure, conçues spécifiquement pour résister aux résines abrasives. Lorsque vous coupez du contreplaqué déformé, assurez-vous que votre système de maintien sous vide est entièrement optimisé, car tout mouvement du matériau fera instantanément éclater un foret de compression.
Liste de contrôle de configuration du matériel :
Pour obtenir des bords nets et une élimination efficace des copeaux, il faut abandonner une approche universelle. Le succès du routage CNC dépend entièrement de stratégies d'outillage spécifiques à la géométrie et au matériau. Comprendre la physique de l'évacuation des copeaux et de la gestion de la chaleur permet aux opérateurs de sélectionner l'outil exact requis pour le travail, réduisant ainsi considérablement le traitement secondaire et le gaspillage de matériaux.
R : Les mèches de compression sont le choix optimal pour le contreplaqué. Ils comportent des cannelures à la fois ascendantes et descendantes qui poussent les fibres de bois vers le centre du matériau, empêchant ainsi les éclats sur les placages supérieur et inférieur. Vous devez utiliser un parcours d'outil d'entrée en rampe pour vous assurer que la partie coupée vers le bas engage le placage supérieur avant le début de la coupe horizontale.
R : La brûlure se produit en raison d'une friction excessive provoquée par une charge de copeaux incorrecte. Si votre vitesse d'avance est trop faible ou si le régime de votre broche est trop élevé, la mèche frotte contre le bois au lieu de cisailler des copeaux distincts. Ce frottement génère une chaleur intense, entraînant des marques de brûlure et un émoussement rapide du tranchant.
R : Utilisez la formule : Charge de copeaux = Vitesse d'avance / (RPM de broche × Nombre de cannelures). Par exemple, si votre vitesse d'avance est de 300 pouces par minute, votre RPM est de 18 000 et que vous utilisez un foret à 2 cannelures, la charge de copeaux est de 300 / (18 000 × 2) = 0,0083 pouces. Comparez ce résultat au tableau de charge de copeaux recommandé par le fabricant de l'outil.
R : Les mèches à coupe verticale tirent les copeaux vers le haut, offrant une excellente évacuation des copeaux pour les coupes profondes, mais risquant d'éclater sur le bord supérieur. Les mèches coupées vers le bas poussent les copeaux vers le bas, laissant un bord supérieur immaculé mais emprisonnant les copeaux dans la saignée, ce qui peut augmenter la génération de chaleur dans les coupes profondes. Choisissez en fonction de la surface qui nécessite la finition la plus propre.
R : C’est fortement déconseillé. Les fraises en métal présentent des géométries de cannelures et des angles de coupe optimisés pour le cisaillage des métaux durs, et non du bois fibreux. Leur utilisation sur le bois entraîne généralement une mauvaise élimination des copeaux, une friction importante, une brûlure et une finition de surface rugueuse. Utilisez toujours des outils spécialement conçus pour l’usinage du bois.
R : Une règle générale consiste à limiter la profondeur de coupe au diamètre de l'outil (rapport 1:1) pour un fraisage standard. Cependant, cela doit être ajusté en fonction de la densité du matériau, de la rigidité de la machine et de la géométrie de l'outil. On peut couper plus profondément dans le pin tendre que dans le chêne dense, à condition que l'évacuation des copeaux reste efficace.