Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-12 Origine: Sito
La scelta della punta sbagliata comporta costi operativi nascosti che erodono rapidamente i margini del progetto. L'eccessiva levigatura secondaria, gli scarti di materiale dovuti allo strappo e i tempi di fermo macchina dovuti a guasti prematuri degli utensili derivano direttamente da scelte inadeguate degli utensili. Il problema principale sta nel bilanciare la fisica contrastante della lavorazione del legno. Gli operatori devono ottenere una finitura impeccabile dei bordi superiore e inferiore evacuando contemporaneamente i trucioli con una velocità sufficiente per evitare l'accumulo di calore e la bruciatura della punta.
Il legno è un materiale anisotropo. Le sue proprietà strutturali cambiano a seconda della direzione delle venature. Tagliare trasversalmente alla fibra richiede un'azione di taglio diversa rispetto al taglio con essa. Inoltre, gli adesivi utilizzati nel legno ingegnerizzato introducono una forte abrasione nell'ambiente di taglio. Risolvere queste sfide richiede un quadro di valutazione tecnica. Selezionando l'utensile giusto in base alla geometria della scanalatura, alla composizione del materiale e ai calcoli precisi del carico di truciolo, è possibile ottimizzare sia i tempi di ciclo che la finitura superficiale.
Il conflitto fondamentale nella fresatura CNC ruota attorno alla direzione del truciolo e al modo in cui interagisce con le fibre del materiale. Gli strumenti progettati per allontanare i trucioli dal percorso di taglio tirano naturalmente le fibre del legno verso l'alto. Questa azione di sollevamento verso l'alto provoca frequentemente lo strappo del bordo superiore, soprattutto su materiali impiallacciati o laminati. Al contrario, gli strumenti progettati per premere le fibre di legno verso il basso preservano un bordo superiore intatto ma intrappolano il materiale di scarto all'interno del taglio. Questi rifiuti intrappolati creano un problema secondario: un forte attrito.
La valutazione della generazione di calore è obbligatoria per la longevità dello strumento. Quando i trucioli rimangono intrappolati nel percorso di taglio, il tagliente taglia nuovamente lo stesso materiale ripetutamente. Questo attrito genera un calore intenso, che porta direttamente alla bruciatura della punta e all'accumulo di pece. La pece, la resina naturale presente nel legno, si scioglie ad alte temperature e riveste il tagliente. Una volta che la punta è rivestita di pece, la sua geometria di taglio cambia. Non trancia più il legno; lo picchia. Ciò aumenta esponenzialmente l'attrito, sovraccarica il mandrino e porta a un rapido degrado del tagliente.
L'obiettivo principale dell'ottimizzazione è creare un chip continuo e di dimensioni adeguate. Un chip adeguato funge da dissipatore di calore. Mentre l'utensile taglia il materiale, il calore generato si trasferisce nel truciolo. Quando il truciolo evacua il taglio, allontana il calore dall'utensile e dal pezzo in lavorazione. Trovare l’esatta geometria dell’utensile e la velocità di avanzamento per mantenere questa continua evacuazione del truciolo è il fondamento di un efficiente routing CNC. Gli operatori devono monitorare costantemente il flusso di rifiuti per garantire che la macchina produca trucioli distinti anziché polvere fine.
Per identificare una scarsa evacuazione dei trucioli in officina, prestare attenzione a questi indicatori specifici:
La geometria della scanalatura determina il modo in cui uno strumento interagisce con il materiale. Per selezionare la geometria corretta è necessario analizzare l'operazione specifica, il tipo di materiale, la rigidità della macchina e la finitura desiderata. L'utilizzo della direzione sbagliata della scanalatura garantisce scarsi risultati, indipendentemente dall'affilatura dell'utensile.
Le punte con taglio verso l'alto presentano una torsione che spinge i trucioli verso l'alto e fuori dal percorso di taglio. Questo meccanismo fornisce un'eccellente evacuazione del truciolo, rendendoli altamente efficienti per operazioni di svuotamento di tasche profonde, rimozione di materiale ad alto volume e operazioni di tuffo. Poiché l'azione di taglio tira verso l'alto, queste punte lasciano una finitura pulita del bordo inferiore. Tuttavia, il compromesso è un alto rischio di frantumazione dei bordi superiori. La forza verso l'alto solleva anche il materiale. È necessario utilizzare sistemi di bloccaggio robusti come letti a vuoto ad alto flusso o morse meccaniche pesanti per evitare che il pezzo si sposti o si sollevi dal pannello di scarto durante i tagli pesanti.
Le punte a taglio ribassato invertono la torsione della scanalatura, spingendo i trucioli verso il basso nel taglio. Questa azione di taglio verso il basso comprime le fibre superiori del materiale in modo piatto, rendendole la scelta migliore per la profilatura poco profonda, il taglio di impiallacciature sottili e le applicazioni che richiedono un bordo superiore incontaminato. Il principale problema è la scarsa evacuazione del truciolo. Poiché i trucioli vengono spinti nella parte inferiore del taglio, la generazione di calore aumenta significativamente durante i tagli profondi. Gli operatori devono utilizzare più passaggi superficiali per evitare guasti alla punta quando si utilizzano geometrie con taglio ribassato. Non utilizzare mai una punta con taglio ribassato per l'immersione profonda, poiché i trucioli intrappolati possono far scattare la punta o provocare un incendio.
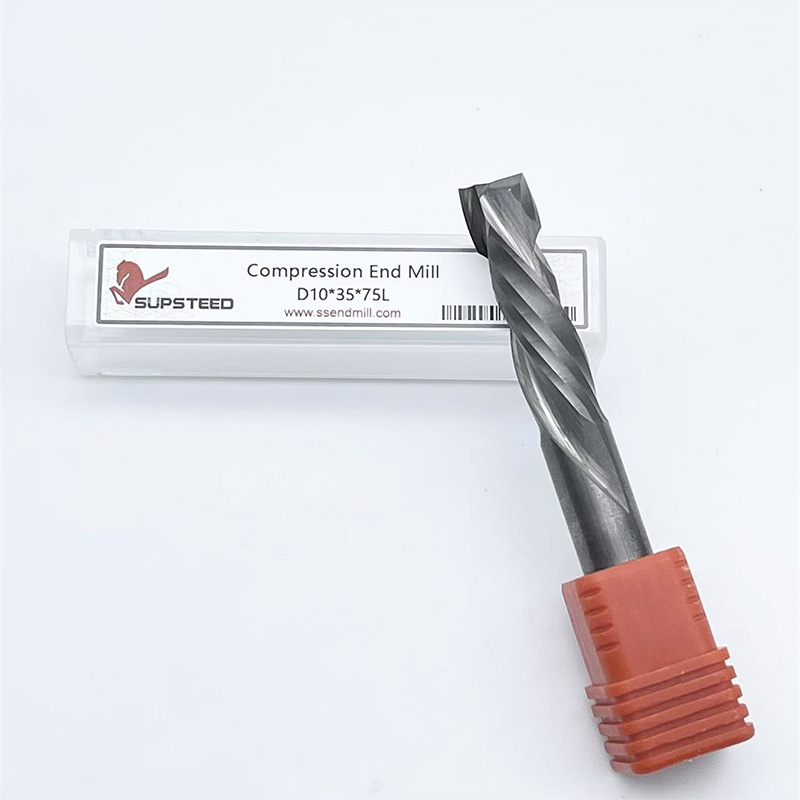
Le punte di compressione creano una soluzione al dilemma tra taglio verso l'alto e taglio verso il basso. Combinano entrambe le geometrie su un unico tagliente. La parte inferiore della punta presenta una geometria con taglio verso l'alto, mentre la parte superiore presenta una geometria con taglio verso il basso. Questo design spinge i trucioli verso il centro del materiale, lasciando impeccabili sia il bordo superiore che quello inferiore. Sono la scelta ottimale per il taglio a passaggio singolo di laminati fronte-retro, melammina e compensato. Utilizzo di alta qualità Gli utensili da taglio per legno CNC come le punte di compressione richiedono una programmazione CAM specifica. Il rischio di implementazione comporta il crollo iniziale. Il primo passaggio deve immergersi più in profondità rispetto alla parte tagliata verso l'alto della punta. In caso contrario, la sezione tagliata strapperà il rivestimento superiore. Gli operatori devono utilizzare percorsi utensile in rampa per entrare nel materiale in modo sicuro senza causare strappi all'ingresso.
Le punte diritte presentano taglienti paralleli all'asse dell'utensile. Sono estremamente intuitivi per i principianti che eseguono routing semplici e superficiali. Tuttavia, non hanno le capacità di immersione e l’azione di taglio continua delle spirali. Ciò si traduce in un funzionamento più rumoroso, in un aumento delle vibrazioni e in una minore evacuazione dei trucioli. I rompitrucioli sono dotati di bordi seghettati progettati per rompere i trucioli in pezzi più piccoli e maneggevoli. Questo design specializzato riduce il carico di truciolo complessivo, il carico del mandrino e il calore durante le operazioni di sgrossatura pesanti. I rompitrucioli consentono una rimozione del materiale rapida, pulita ed estremamente efficiente in legni duri densi e compositi spessi, rendendoli ideali per la prima fase di un processo di sgrossatura e finitura a due fasi.
Matrice di selezione della geometria della scanalatura
| Tipo di geometria | Finitura del bordo superiore | Finitura del bordo inferiore | Evacuazione truciolo | Applicazione ideale |
|---|---|---|---|---|
| Spirale tagliata verso l'alto | Scarso (incline allo strappo) | Eccellente | Eccellente (tira fuori i trucioli) | Tasche profonde, fori ciechi, legno massiccio spesso |
| Spirale con taglio verso il basso | Eccellente | Scarso (spinge le fibre verso il basso) | Scarso (intrappola i trucioli nel taglio) | Profilature poco profonde, tamponature, impiallacciature sottili |
| Compressione | Eccellente | Eccellente | Moderato (Spinge al centro) | Taglio a passaggio singolo di melammina e compensato |
| Flauto dritto | Giusto | Giusto | Povero | Edge routing di base, operazioni a basso budget |
Oltre al taglio dei profili standard, le operazioni specializzate richiedono profili di utensili dedicati per ottenere finiture superficiali e forme geometriche specifiche. L'utilizzo di una fresa standard per un'intaglio 3D o uno smusso comporterà tempi di lavorazione secondari enormi.
Le frese a punta piatta sono essenziali per creare tasche a fondo piatto, tenoni precisi e angoli interni affilati. Mentre le frese standard spesso lasciano un leggero raggio o un fondo irregolare a causa della loro geometria di taglio centrale, le frese piatte forniscono un taglio perfettamente perpendicolare. Sono ampiamente utilizzati nelle applicazioni di falegnameria dove sono necessarie superfici di accoppiamento esatte per l'integrità strutturale. Quando si programmano le frese a candela per la realizzazione di tasche, assicurarsi che il passo laterale non superi il 50% del diametro dell'utensile per mantenere una finitura inferiore pulita senza lasciare creste.
Le punte a testa sferica presentano un'estremità tagliente completamente raggiata. Sono strettamente necessari per l'intaglio 3D, la modellazione topografica e il contouring uniforme. La finitura superficiale ottenuta da una punta a testa sferica dipende interamente dalla percentuale di incremento, ovvero la distanza percorsa dall'utensile per ogni passata successiva. Uno scalino più piccolo produce una finitura più liscia con altezze di smerlatura minime, riducendo la necessità di levigatura manuale. Usando la precisione le frese per legno per lavori 3D garantiscono una risoluzione dei dettagli coerente su topografie complesse. Per le incisioni ad alta risoluzione, la pratica standard è uno stepover compreso tra l'8% e il 10% del diametro dell'utensile.
Le punte con scanalatura a V sono lo strumento principale per smussatura, intaglio a V e scritte. L'angolo incluso della punta determina l'impatto visivo del taglio. Una punta da 60 gradi taglia più in profondità e in modo più stretto, fornendo una risoluzione dei dettagli nitida per testi piccoli e disegni complessi. Una punta a 90 gradi taglia in modo più ampio e meno profondo, rendendola ideale per scritte più grandi, smussi ampi e applicazioni di piegatura in materiali compositi. Sono altamente versatili e rappresentano un'opzione adatta ai principianti per l'esecuzione di progetti puliti e dettagliati senza complessi percorsi utensile 3D.
La fresatura CNC accurata si basa su una superficie di lavoro perfettamente piana. Le frese per superfici di spoiler sono strumenti di grande diametro, spesso utilizzano utensili per inserti, progettati per raschiare lo strato superiore del pannello di spoiler MDF. Mantenere un letto di taglio perfettamente livellato e livellato è fondamentale per un controllo accurato della profondità. Se lo spoiler è irregolare, un percorso utensile con intaglio a V taglierà più in profondità in alcune aree e meno in altre, rovinando il design. La superficie regolare garantisce che l'asse Z della macchina rimanga perfettamente calibrato sul letto del materiale.
Seguire questi passaggi quando si imposta una routine di superficie del pannello rovinato:
La composizione dell'utensile da taglio ne determina la resistenza al calore, la ritenzione del tagliente e l'idoneità a materiali specifici. La selezione del materiale giusto ha un impatto diretto sull'efficienza operativa e sul tempo di attività della macchina.
L'acciaio ad alta velocità offre un tagliente iniziale più affilato rispetto al metallo duro e ha un costo iniziale notevolmente inferiore. Tuttavia, l'HSS soffre di una rapida opacizzazione se esposto a materiali abrasivi o calore elevato. Nei moderni ambienti di produzione CNC, l'HSS è generalmente obsoleto. I tempi di inattività necessari per sostituire costantemente le punte HSS smussate annullano qualsiasi risparmio iniziale sui costi. È praticabile solo per gli hobbisti che lavorano con volumi ridotti e che tagliano legni o schiume molto teneri.
Il metallo duro integrale è lo standard per la fresatura professionale. Fornisce elevata rigidità ed eccellente resistenza al calore, mantenendo l'affilatura del tagliente significativamente più a lungo rispetto all'HSS. Il processo di produzione del metallo duro a micrograna consente di ottenere un tagliente affilato che resiste ai rigori del taglio continuo in legni duri e compensati standard. Lo svantaggio principale è la sua fragilità. Il metallo duro integrale è altamente suscettibile alla rottura se le velocità di avanzamento sono troppo aggressive, le velocità di tuffo sono troppo elevate o se il mandrino presenta un runout elevato. Gli operatori devono assicurarsi che le pinze siano pulite e in buone condizioni per ridurre al minimo il runout e proteggere gli utensili in metallo duro integrale.
L'utensileria per inserti utilizza un corpo utensile in acciaio dotato di coltelli in metallo duro sostituibili fissati tramite viti. La dimensione di valutazione principale in questo caso è il costo nel tempo. Mentre il corpo utensile iniziale richiede un investimento maggiore, i costi operativi a lungo termine sono drasticamente inferiori per le officine con volumi elevati. Quando un tagliente si smussa, l'operatore semplicemente ruota o sostituisce l'inserto direttamente sulla macchina. Inoltre, gli utensili ad inserto mantengono un diametro di taglio costante poiché gli utensili non vengono mai inviati per la riaffilatura. Ciò elimina la necessità di aggiornare costantemente le librerie di utensili nel software CAM. Utilizzare sempre una chiave dinamometrica quando si sostituiscono gli inserti per assicurarsi che siano posizionati correttamente senza deformare il corpo dell'utensile.
Gli utensili PCD sono costituiti da particelle di diamante sintetico sinterizzate su un substrato di carburo. La dimensione di valutazione per il PCD è l'estrema longevità nei compositi altamente abrasivi come MDF, pannelli truciolari e laminati ad alta pressione. Gli utensili PCD possono durare più a lungo del metallo duro integrale di un fattore pari o superiore a 50 in questi materiali. Tuttavia non sono consigliati per i legni naturali massicci. Il processo di produzione del PCD comporta un angolo di taglio meno acuto rispetto al metallo duro, che può causare lo schiacciamento o la lacerazione delle venature del legno naturale. Anche gli utensili PCD richiedono una manipolazione specializzata, poiché lasciarli cadere su una superficie dura frantumerà immediatamente il bordo del diamante.
Caratteristiche del materiale dell'utensile
| Materiale | Resistenza all'usura | Resistenza | agli urti Affilatura del tagliente | Caso d'uso principale |
|---|---|---|---|---|
| Acciaio ad alta velocità (HSS) | Basso | Alto | Molto alto | Pino morbido, schiuma, routing hobbistico |
| Carburo solido | Alto | Moderare | Alto | Legni duri, compensati, produzione generale |
| Inserisci utensileria | Alto | Moderare | Alto | Preparazione di superfici ad alto volume e bordatura |
| Diamante PCD | Estremo | Basso | Moderare | MDF, truciolare, laminati abrasivi |
La geometria e il materiale dell'utensile sono irrilevanti se i parametri macchina non sono corretti. L'ottimizzazione si basa sul calcolo e sull'applicazione del chipload corretto. Indovinare avanzamenti e velocità porta a utensili rotti, materiale rovinato e mandrini danneggiati.
Il carico truciolo è lo spessore fisico effettivo del truciolo rimosso da un tagliente durante un singolo giro. È la metrica più critica nel routing CNC. La formula è: Carico truciolo = Velocità di avanzamento / (giri/min mandrino × Numero di eliche). Manipolando questa formula, gli operatori possono determinare l'esatta velocità di avanzamento richiesta per una specifica velocità del mandrino per ottenere lo spessore del truciolo target. Ad esempio, se si desidera un chipload da 0,015 pollici utilizzando una punta a 2 scanalature a 18.000 giri/min, si calcola: Velocità di avanzamento = 0,015 × 18.000 × 2. La velocità di avanzamento richiesta è 540 pollici al minuto.
La velocità di avanzamento e la velocità del mandrino devono rimanere in equilibrio. Aumentare il numero di giri senza aumentare la velocità di avanzamento significa che l'utensile prende un morso microscopico di materiale. Ciò crea polvere fine anziché trucioli distinti, portando a calore e attrito enormi. Al contrario, aumentare la velocità di avanzamento senza un numero di giri sufficiente costringe l'utensile a eseguire un morso maggiore della sua capacità strutturale. Ciò provoca una grave deflessione dell'utensile, una scarsa finitura del tagliente e un'inevitabile rottura dell'utensile. È necessario regolare entrambe le variabili in tandem per mantenere il chipload target.
Il numero di scanalature influisce direttamente sulla velocità di avanzamento richiesta. Un utensile a scanalatura singola garantisce la massima rimozione dei trucioli. È ideale per la fresatura ad alta velocità in materiali più morbidi come plastica o legno tenero, poiché consente velocità di avanzamento aggressive senza riempire il solco di trucioli. Gli utensili a due e tre taglienti forniscono una migliore finitura superficiale perché eseguono più tagli per giro. Tuttavia, per mantenere il carico truciolo adeguato con un utensile a tre eliche, l'operatore deve aumentare significativamente la velocità di avanzamento rispetto a un utensile a elica singola. Se la tua macchina non riesce fisicamente a raggiungere la velocità di avanzamento richiesta per una punta a tre scanalature, devi passare a una punta a due scanalature o a una scanalatura per evitare bruciature.
I parametri ottimali vengono verificati attraverso l'osservazione. Gli operatori devono ascoltare la macchina. Un suono di taglio uniforme e uniforme indica parametri corretti. Urla acute o chiacchiere pesanti indicano uno squilibrio tra alimentazione e velocità. Altrettanto importante è l’ispezione del materiale di scarto. L'obiettivo è produrre trucioli distinti e uniformi. Se la macchina produce polvere fine e polverosa, il carico di truciolo è troppo basso e l'utensile sta bruciando. Regolare immediatamente avanzamenti e velocità per mitigare l'usura prematura.
Guida alla risoluzione dei problemi del chipload
| Problema osservato | Causa probabile | È richiesta un'azione immediata |
|---|---|---|
| Segni di bruciatura sul bordo del legno | Carico truciolo troppo basso (attrito) | Aumentare la velocità di avanzamento o diminuire il numero di giri |
| L'utensile si rompe durante il taglio | Carico truciolo troppo elevato (deflessione) | Diminuire la velocità di avanzamento o aumentare il numero di giri |
| Chiacchiere e vibrazioni forti | Mancanza di rigidità o carico di truciolo eccessivo | Controllare la pinza, ridurre la profondità di taglio, regolare l'avanzamento |
| Trucioli che si accumulano nel solco | Scarsa evacuazione o geometria errata della scanalatura | Passare alla punta con taglio verso l'alto o aggiungere un getto di aria compressa |
L’applicazione di una strategia di attrezzaggio universale su diversi tipi di legno garantisce il fallimento. Ciascun materiale richiede aggiustamenti specifici per mitigare i rischi intrinseci. La densità del legno, la direzione delle venature e il contenuto di adesivo determinano le prestazioni dello strumento.
I legni teneri presentano un'elevata propensione alla peluria, allo schiacciamento e allo strappo a causa della loro struttura a grana morbida e sciolta. Quando uno strumento smussato colpisce un pino tenero, schiaccia le fibre invece di tagliarle. Per mitigare questo rischio, utilizzare punte a V o punte a V affilate come rasoi per comprimere le fibre piatte durante il taglio. Regolare rigorosamente la profondità di taglio per effettuare passate meno profonde, riducendo la pressione di taglio. Mantenere velocità del mandrino elevate e velocità di avanzamento moderate per garantire un'azione di taglio pulita e ad alta velocità che taglia il grano morbido. La fresatura convenzionale è spesso preferita alla fresatura concorde nei legni teneri per ridurre la possibilità che l'utensile catturi e strappi le fibre lunghe.
I legni duri densi pongono esattamente il problema opposto: generazione eccessiva di calore e bruciatura della punta. La densità della quercia o dell'acero crea un immenso attrito contro il tagliente. La mitigazione richiede una stretta aderenza alle tabelle del carico di truciolo per garantire che l'utensile assorba un truciolo sufficientemente spesso da eliminare il calore. Utilizzare spirali integrali in metallo duro progettate per l'evacuazione pesante dei trucioli. La cosa più importante è evitare di mettere in pausa o di soffermare l'utensile nel taglio. Qualsiasi esitazione nel movimento dell'utensile causerà immediatamente segni di bruciatura sul bordo del legno duro. Assicurati che il tuo software CAM sia programmato con ingressi e uscite fluidi per mantenere lo strumento in costante movimento.
I materiali tecnici sono altamente abrasivi. Le colle e le resine fenoliche utilizzate nell'MDF distruggono rapidamente i bordi taglienti. Il compensato presenta impiallacciature a grana incrociata alternate che si scheggiano facilmente sotto la pressione di taglio verso l'alto. Per mitigare questi rischi, sono obbligatorie punte di compressione affinché il compensato possa tagliare verso l'interno sia le impiallacciature superiori che quelle inferiori. Per MDF e pannelli truciolari, utilizzare utensili diamantati PCD o qualità di carburo specializzate e altamente resistenti all'usura progettate specificamente per resistere alle resine abrasive. Quando tagli il compensato deformato, assicurati che il sistema di bloccaggio del vuoto sia completamente ottimizzato, poiché qualsiasi movimento del materiale farà scattare istantaneamente una punta di compressione.
Lista di controllo per la configurazione del materiale:
Per ottenere bordi puliti e un’efficiente rimozione dei trucioli è necessario abbandonare un approccio universale. Il successo nella fresatura CNC dipende interamente da strategie di utensili specifiche della geometria e del materiale. Comprendere la fisica dell'evacuazione dei trucioli e della gestione del calore consente agli operatori di selezionare esattamente l'utensile richiesto per il lavoro, riducendo drasticamente la lavorazione secondaria e gli sprechi di materiale.
R: Le punte a compressione sono la scelta ottimale per il compensato. Sono dotati di scanalature sia verso l'alto che verso il basso che spingono le fibre di legno verso il centro del materiale, prevenendo scheggiature sia sulle impiallacciature superiori che inferiori. È necessario utilizzare un percorso utensile con ingresso in rampa per garantire che la parte tagliata verso il basso si impegni con il rivestimento superiore prima che inizi il taglio orizzontale.
R: La bruciatura avviene a causa dell'eccessivo attrito causato da un carico di truciolo errato. Se la velocità di avanzamento è troppo bassa o il numero di giri del mandrino è troppo alto, la punta sfrega contro il legno invece di tagliare trucioli distinti. Questo sfregamento genera un calore intenso che provoca bruciature e una rapida smussatura del tagliente.
R: Utilizzare la formula: Carico truciolo = Velocità di avanzamento / (Giri/min mandrino × Numero di eliche). Ad esempio, se la velocità di avanzamento è di 300 pollici al minuto, il numero di giri è 18.000 e si utilizza una punta a 2 scanalature, il carico di truciolo è 300 / (18.000 × 2) = 0,0083 pollici. Confrontare questo risultato con la tabella del carico truciolo consigliata dal produttore dell'utensile.
R: Le punte con taglio ascendente tirano i trucioli verso l'alto, garantendo un'eccellente evacuazione dei trucioli per tagli profondi ma rischiando la scheggiatura del bordo superiore. Le punte ribassate spingono i trucioli verso il basso, lasciando un bordo superiore intatto ma intrappolando i trucioli nel taglio, il che può aumentare la generazione di calore nei tagli profondi. Scegli in base a quale superficie richiede la finitura più pulita.
R: È altamente sconsigliato. Le frese per metallo presentano geometrie delle scanalature e angoli di spoglia ottimizzati per il taglio di metalli duri, non di legno fibroso. Il loro utilizzo sul legno in genere comporta una scarsa rimozione dei trucioli, un forte attrito, bruciature e una finitura superficiale ruvida. Utilizzare sempre strumenti appositamente progettati per la lavorazione del legno.
R: Una regola generale è limitare la profondità di taglio al diametro dell'utensile (rapporto 1:1) per la fresatura standard. Tuttavia, questo deve essere regolato in base alla densità del materiale, alla rigidità della macchina e alla geometria dell'utensile. È possibile tagliare più in profondità nel pino tenero che nel rovere denso, a condizione che l'evacuazione dei trucioli rimanga efficiente.