Visualizações: 0 Autor: Editor do site Horário de publicação: 16/09/2026 Origem: Site

Entre em qualquer loja de alto volume e você ouvirá o mesmo mantra: tempo de ciclo é dinheiro. Cada segundo eliminado em um ciclo e cada peça descartada evitada aumentam diretamente os resultados financeiros. Levar as máquinas aos seus limites absolutos muitas vezes cria um feroz cabo de guerra entre as taxas de remoção de material, a degradação da ferramenta e a qualidade final da peça. O segredo para dominar esse equilíbrio delicado está inteiramente na configuração de suas ferramentas. Especificamente, este guia explora como otimizar sua estratégia de corte, desde o desbaste agressivo até o acabamento preciso. A escolha da geometria e do revestimento térmico corretos é fundamental para gerenciar o calor e prevenir o desgaste prematuro. O ajuste das taxas de avanço requer uma abordagem holística aos percursos da ferramenta e aos materiais da peça. Instrumentos de acabamento de alta qualidade ajudam a manter tolerâncias rigorosas da indústria, o que evita retrabalho manual dispendioso. Em última análise, investir em tecnologia de corte premium melhora drasticamente a eficiência geral e reduz o verdadeiro custo por peça em operações de fabricação contínua.
A transição da prototipagem rápida para a fabricação em massa requer uma mudança fundamental na estratégia de usinagem. A prototipagem prioriza simplesmente a produção rápida de uma única peça. Em contraste, a produção em massa concentra-se fortemente na vida útil previsível da ferramenta, nas capacidades de usinagem autônoma e na redução implacável do tempo de ciclo. Ambientes de alto volume simplesmente não conseguem tolerar padrões de desgaste imprevisíveis. Se uma ferramenta quebrar durante um turno sem supervisão, o acidente resultante destruirá a peça de trabalho. Pior ainda, pode danificar gravemente o fuso e interromper a produção por horas. Conseqüentemente, ferramentas especializadas projetadas especificamente para resistência servem como um requisito básico rigoroso para uma fabricação contínua e lucrativa.
Uma armadilha comum na aquisição de manufatura é avaliar os custos de ferramentas com base apenas no preço de compra inicial. Na realidade, o seu equipamento de corte influencia fortemente o custo geral por peça através da eficiência operacional. O tempo de inatividade da máquina para trocas frequentes de ferramentas prejudica diretamente as margens de lucro. As elevadas taxas de refugo devido a imprecisões dimensionais e a mão de obra necessária para rebarbação manual multiplicam essas perdas. As ferramentas premium atuam como um investimento estratégico que paga enormes dividendos ao permitir a produção contínua. Quando uma fresa de topo consegue cortar com segurança 500 peças em vez de 200 antes de exigir uma troca, o tempo de atividade da máquina aumenta drasticamente. Isso amortiza a taxa horária da máquina por um número muito maior de componentes vendáveis.
Análises recentes de produção revelam uma grande mudança na forma como as oficinas mecânicas modernas abordam pedidos de alto volume. Com a rápida expansão dos setores de veículos elétricos e aeroespacial, as oficinas estão cada vez mais encarregadas de usinar superligas complexas e resistentes ao calor, como titânio e Inconel. Esta tendência em todo o setor força os fabricantes a abandonarem estratégias de corte tradicionais e de uso geral. Em vez disso, há uma demanda crescente por geometrias específicas de materiais e monitoramento de ferramentas orientadas por dados. As operações bem-sucedidas atuais dependem de protocolos de manutenção preditiva, onde a vida útil da ferramenta é monitorada meticulosamente por software para trocar as fresas antes que elas falhem. Esta abordagem proativa garante a estabilidade do processo e reflete um movimento mais amplo da indústria em direção à fabricação com zero defeitos.
A taxa de remoção de material é o principal impulsionador da eficiência do chão de fábrica. Aumentar as taxas de avanço move a aresta de corte através do metal mais rapidamente, o que reduz os tempos de ciclo. No entanto, esta abordagem agressiva introduz tensões físicas intensas no ecossistema de usinagem. Taxas de avanço mais altas aumentam a carga de cavacos, que é a espessura exata do material removido por cada aresta de corte por revolução. Embora um cavaco mais espesso ajude efetivamente a afastar o calor da zona de corte, exceder os limites estruturais da fresa inevitavelmente leva à deflexão, lascamento da borda e falha catastrófica.
A física fundamental do corte de metal determina que o atrito e a deformação plástica geram calor extremo. Quando você aumenta altas taxas de avanço, a carga térmica na aresta de corte aumenta drasticamente. Se esse calor não for gerenciado adequadamente, ele será transferido diretamente para o substrato da ferramenta. Para materiais difíceis de usinar, como aços para ferramentas endurecidos, o calor excessivo acelera o desgaste químico e a trinca térmica. Gerenciar essa energia térmica é crucial. O objetivo principal de qualquer programador CNC é direcionar o calor para o cavaco evacuado, em vez de permitir que ele penetre na peça de trabalho ou no instrumento de corte.
Existe uma relação inversa bem documentada entre a remoção agressiva de material e a qualidade da superfície final. Altas taxas de avanço aumentam inerentemente as forças de corte. Essas forças muitas vezes induzem deflexões e vibrações harmônicas, comumente conhecidas no chão de fábrica como vibração. Essa vibração deixa marcas visíveis e rítmicas na superfície usinada e prejudica seus valores médios de rugosidade. O equilíbrio dessas forças requer ajustes meticulosos nas velocidades do fuso e nos ângulos de engate para manter um acabamento impecável e espelhado.
Selecionando o correto A fresa CNC baseada na contagem de canais é uma etapa crítica de solução de problemas na produção de alto volume. Um erro frequente em muitas oficinas mecânicas é tentar usinar metais não ferrosos macios, como o alumínio, com uma fresa de topo padrão de quatro canais. O alumínio é altamente dúctil e produz cavacos grandes e fibrosos durante o processo de corte. Uma fresa de quatro canais não possui o espaço de vale necessário para evacuar esses cavacos enormes com eficiência. Como resultado, os cavacos se acumulam firmemente nas ranhuras, são soldados à aresta de corte devido ao calor induzido por fricção e fazem com que a ferramenta se rompa instantaneamente. Para evitar esse cenário, geometrias de dois ou três canais são estruturalmente necessárias para fornecer folga adequada dos cavacos.
Além da contagem de canais, o ângulo da hélice e o passo da ferramenta desempenham um papel vital na estabilização do processo de corte. As fresas de topo padrão geralmente apresentam um ângulo de hélice uniforme, o que cria ressonância harmônica durante cortes agressivos e leva a vibrações intensas. Para combater isso, ferramentas avançadas utilizam projetos de hélice variável e passo variável. Ao alterar o ângulo e o espaçamento das arestas de corte, a ferramenta quebra efetivamente as frequências harmônicas. Esta sutil modificação no design reduz significativamente a vibração, permitindo cortes mais profundos e acabamentos mais suaves durante longos trabalhos sem supervisão.
A geometria da ferramenta deve ser explicitamente compatível com o material da peça para garantir um desempenho ideal. Tomemos como exemplo a usinagem de ligas de titânio. Os engenheiros geralmente contam com fresas de topo especializadas, com espaçamento de canais desigual e ângulos de hélice variáveis. Essas escolhas específicas de design interrompem a ressonância harmônica, eliminando efetivamente a trepidação em ligas aeroespaciais resistentes. Além disso, a incorporação de um design de ranhura em forma de U melhora drasticamente o escoamento de cavacos, evitando o temido cenário de recorte de cavacos. Quando combinados com um substrato sólido de metal duro com microgrãos, esses parâmetros específicos garantem que a ferramenta sobreviva ao estresse mecânico brutal da fabricação de alto volume.
Em ambientes de produção em massa, o metal duro continua sendo o padrão indiscutível da indústria para ferramentas de corte rotativas. Comparado ao aço rápido tradicional, um aço rápido de alta qualidade cortador de metal duro oferece dureza e rigidez superiores. Isso permite que o instrumento mantenha uma borda nítida em temperaturas operacionais significativamente mais altas. A sua resistência natural ao choque térmico e a capacidade de suportar as tensões mecânicas extremas do corte pesado tornam-no indispensável para a produção a longo prazo, onde a estabilidade dimensional é absolutamente inegociável.
Material de ferramentas |
Resistência ao Calor |
Use a vida |
Aplicação Ideal |
|---|---|---|---|
Aço rápido de uso geral |
Baixo |
Curto |
Prototipagem de baixo volume, plásticos, alumínio macio. |
Metal Duro Padrão |
Alto |
Médio |
Usinagem geral de aço, médias tiragens. |
Metal Duro Revestido Premium |
Extremo |
Longo |
Ligas aeroespaciais de alto volume, aços endurecidos, fabricação “light-out”. |
O substrato de metal duro raramente é usado em usinagem de aço ou liga de alto volume. Em vez disso, depende de revestimentos avançados de deposição de vapor químico ou físico. Essas camadas microscópicas atuam como uma barreira térmica formidável. Por exemplo, os revestimentos de nitreto de alumínio e titânio são excelentes em aplicações de alta temperatura. Sob temperaturas extremas, o alumínio do revestimento oxida para formar uma camada protetora de óxido de alumínio, protegendo o substrato e direcionando o calor para o chip.
Gerenciar o calor nem sempre significa inundar o gabinete da máquina com líquido refrigerante. Para certos materiais duros, a refrigeração por inundação causa rápidas flutuações de temperatura, levando à trinca térmica da aresta de corte. A lubrificação de quantidade mínima fornece um aerossol preciso de óleo, reduzindo o atrito sem submeter a ferramenta a choque térmico. Além disso, um jato de ar concentrado costuma ser a melhor escolha para usinagem a seco com ferramentas revestidas, pois remove os cavacos para evitar o novo corte e, ao mesmo tempo, permite que o revestimento atinja sua temperatura operacional ideal ativada por calor.
A usinagem de alta velocidade é uma metodologia moderna que contrasta fortemente com o desbaste pesado tradicional. Em vez de realizar cortes lentos, profundos e largos, esta estratégia utiliza profundidades de corte radiais notavelmente leves combinadas com taxas de avanço e velocidades do fuso extremamente altas. Essa abordagem estratégica afina o cavaco, reduz o acúmulo de calor na ferramenta e reduz significativamente as forças de corte radiais que normalmente causam a deflexão da peça.
A implementação desta estratégia agressiva requer especialistas especializados ferramentas de fresamento de alta velocidade projetadas especificamente para condições rigorosas. Como as velocidades do fuso podem facilmente exceder 20.000 rotações por minuto, as ferramentas devem ser balanceadas simetricamente para evitar desvios e danos prematuros ao rolamento do fuso. Aplicações de alta velocidade exigem sistemas de fixação de ferramentas altamente rígidos, como mandris hidráulicos ou de ajuste por contração, para garantir concentricidade perfeita. Os porta-pinças padrão muitas vezes não possuem a força de aperto e a precisão necessárias para evitar microvibrações nessas velocidades de rotação elevadas.
A ferramenta física representa apenas metade da equação; o percurso programado determina a execução real. O moderno software de fabricação auxiliado por computador utiliza fresamento dinâmico ou caminhos de ferramenta trocoidal para manter o ângulo de contato da ferramenta perfeitamente constante. Ao evitar cantos internos afiados, onde o engate da ferramenta tradicionalmente aumenta, a carga térmica e mecânica na fresa permanece incrivelmente estável. Este engate constante prolonga a vida útil da ferramenta e maximiza a produção, permitindo que a máquina mantenha com segurança taxas de avanço máximas durante todo o ciclo.
A tentativa de combinar desbaste e acabamento em uma única operação com uma ferramenta é uma estratégia fundamentalmente falha na fabricação de grandes volumes. O desbaste gera imenso calor e estresse mecânico, o que inevitavelmente causa microdesgaste na aresta de corte. Se a mesma aresta desgastada for usada para o passe final, o acabamento superficial e a precisão dimensional sofrerão inerentemente. As melhores práticas determinam a separação estrita desses processos. Use uma ferramenta de desbaste dedicada para remover material a granel de forma violenta e rápida, e uma ferramenta de acabamento separada para realizar a passagem final delicada.
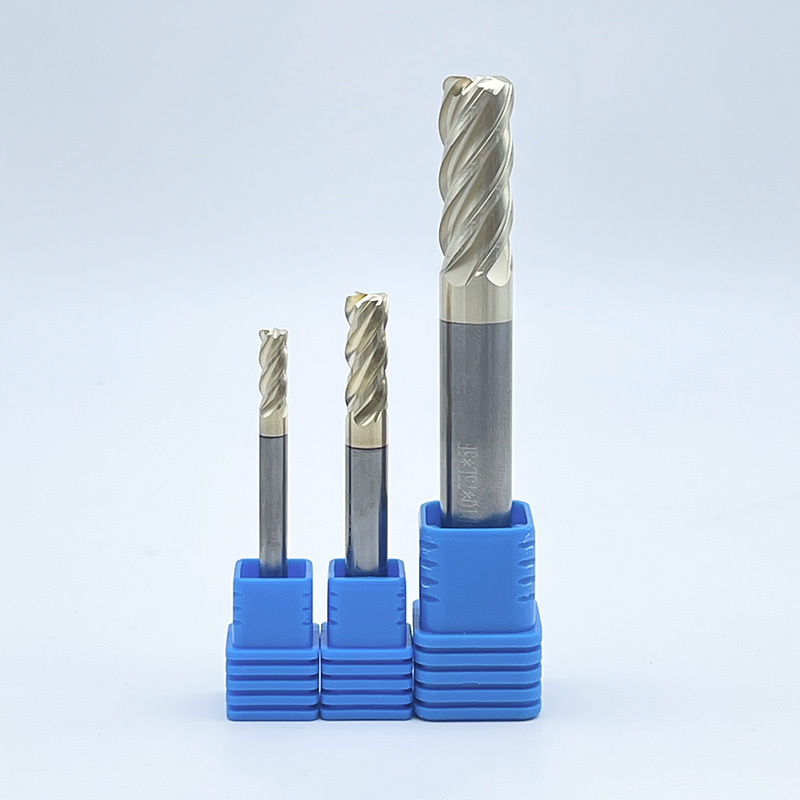
Ferramentas projetadas explicitamente para acabamento priorizam a qualidade da superfície em detrimento da remoção de material puro. Fresas de topo com alto número de canais, geralmente com cinco a sete canais ou mais, são comumente usadas para acabamento de metais. Eles permitem um menor avanço por dente enquanto mantêm uma alta taxa de deslocamento geral, resultando em um padrão de acabamento superficial excepcionalmente preciso. Para obter acabamentos espelhados sem operações de polimento secundário, os fabricantes frequentemente implantam ferramentas de acabamento de superfície equipadas com geometrias alisadoras exclusivas projetadas para nivelar os picos microscópicos deixados pelo fresamento padrão.
Setores de alto volume, como o automotivo e o aeroespacial, operam sob rigorosos sistemas de gestão de qualidade. Esses padrões intransigentes exigem uma prevenção rigorosa de defeitos, em vez da mera detecção de defeitos após o fato. Na usinagem CNC, o índice de capacidade do processo depende muito do desgaste da ferramenta completamente previsível. Se uma ferramenta se desgastar de forma inconsistente, as dimensões das peças usinadas sairão da faixa de tolerância aceitável, violando a conformidade de qualidade. Portanto, ferramentas consistentes constituem a base absoluta de um processo de fabricação estável e compatível.
Para se alinhar perfeitamente com esses padrões modernos da indústria, as operações CNC progressivas integram sofisticados sistemas de monitoramento de ferramentas. Ao estabelecer uma linha de base confiável usando ferramentas de alta qualidade, os programadores podem definir com segurança limites precisos de vida útil da ferramenta no controlador da máquina. Por exemplo, se os dados empíricos demonstrarem que uma ferramenta específica começa a perder tolerância após exatamente 300 minutos em uma liga resistente, o controlador é programado para trocar automaticamente para uma ferramenta irmã redundante aos 290 minutos. Essa abordagem proativa e orientada por dados evita que peças fora da tolerância cheguem à sala de inspeção.
A usinagem CNC de alto volume exige consistência absoluta em cada ciclo de produção. Você precisa de equipamentos com desempenho previsível sob estresse industrial intenso e contínuo. Encontrar o fornecedor certo é tão importante quanto escrever o programa perfeito. Falhas em ferramentas atrapalham cronogramas apertados e arruínam matérias-primas caras. Portanto, avaliar os fabricantes de ferramentas requer uma abordagem rigorosa e baseada em dados. A consistência em peças brutas de metal duro é a primeira métrica a ser verificada; variações na estrutura dos microgrãos causam desgaste imprevisível e repentino. Procure sempre fornecedores que utilizem métodos avançados de revestimento e mantenham controles rígidos de tolerância na preparação das bordas. O brunimento adequado das arestas evita microlascamento durante o encaixe inicial do material.
Um suporte de ferramentas padronizado simplifica significativamente os processos de fabricação, reduzindo o tempo que os programadores gastam ajustando caminhos de ferramentas de máquinas complexos. O uso de uma geometria consistente minimiza as variáveis de usinagem, permitindo que os operadores troquem ferramentas sem alterar drasticamente os deslocamentos da máquina. Este nível de consistência é crucial para manter as tolerâncias rigorosas da indústria. Além disso, o gerenciamento de estoque se torna muito mais eficiente e econômico. Menos números de peça exclusivos significam menos capital investido na máquina de venda automática e você evita o risco de estocar cortadores obsoletos. A padronização de sua configuração permite uma melhor manutenção preditiva no chão de fábrica, gerando resultados incomparáveis produtividade de usinagem em todos os turnos.
Equilibrar a taxa de avanço, o calor e o acabamento superficial requer uma estratégia cuidadosa e deliberada, em vez de suposições. Sempre começa com a seleção do equipamento de corte adequado, adaptado à sua aplicação específica. Ao investir em fresas inteiriças de metal duro premium, utilizando técnicas de alta velocidade para desbaste e aplicando ferramentas de acabamento dedicadas, os fabricantes alcançam uma eficiência sem precedentes. Reserve um tempo para auditar seu conjunto de ferramentas atual para identificar pontos fracos. Pronto para atualizar seu chão de fábrica? Visite SSENDMILL para explorar nossa linha completa de soluções de corte de alto desempenho personalizadas para seus materiais mais resistentes e consulte nossos especialistas em ferramentas para otimizar sua próxima produção de alto volume para obter lucratividade máxima.
O rápido desgaste da ferramenta geralmente resulta da geração excessiva de calor. O atrito intenso entre a ferramenta e a peça quebra prematuramente a aresta de corte. Taxas de avanço e velocidades de fuso inadequadas são culpadas comuns, pois empurrar uma ferramenta além de seu limite térmico causa falhas rápidas. Além disso, usar o revestimento errado para o seu material acelera o desgaste. A atualização para uma fresa especializada com geometria correta e revestimento térmico melhora significativamente a vida útil geral.
Geralmente não é recomendado para usinagem de alumínio de alto volume. O alumínio é macio e produz lascas de metal grandes e contínuas. Uma fresa de quatro canais não possui o espaço de vale necessário entre os canais para evacuar esses cavacos adequadamente. Esse espaço limitado leva diretamente ao empacotamento de cavacos, o que causa acúmulo excessivo de calor, aresta postiça e eventual quebra da ferramenta. Você deve optar por designs de duas ou três canais, que oferecem amplo espaço para limpar os cavacos com eficiência.
Essas técnicas são projetadas para realizar cortes muito mais leves e rápidos, o que reduz significativamente as forças de corte exercidas na peça. Forças de corte mais baixas significam menos deflexão da ferramenta durante o processo, e a deflexão é a principal causa da baixa precisão dimensional. Altas velocidades também minimizam vibrações e vibrações harmônicas prejudiciais da máquina que deixam marcas visíveis na superfície usinada final. Ao manter um corte altamente estável, você consegue um acabamento mais liso, muitas vezes eliminando a necessidade de operações dispendiosas de polimento secundário.
A utilização de revestimentos térmicos avançados é altamente eficaz para usinagem a seco. Revestimentos como o nitreto de alumínio e titânio prosperam em ambientes de corte de metal em alta temperatura, agindo como uma barreira térmica robusta para o substrato de metal duro e forçando o calor gerado para dentro do cavaco de metal. A combinação desses revestimentos térmicos com um jato de ar forte é ideal, pois o ar afasta os cavacos quentes da zona de corte ativa para evitar o novo corte. Alternativamente, a lubrificação de quantidade mínima fornece a lubrificação necessária através de uma névoa de aerossol precisa, sem submeter a ferramenta ao choque térmico frequentemente causado pela inundação de líquido refrigerante.
Absolutamente. Embora exija a adição de uma troca de ferramenta extra aos seus programas, as ferramentas de acabamento dedicadas garantem que tolerâncias rigorosas sejam atendidas de forma consistente. Eles evitam as variações dimensionais que fazem com que as peças falhem na inspeção final. Essa consistência reduz drasticamente as taxas de refugo e o dispendioso retrabalho manual, o que reduz diretamente o custo geral por peça. Usar uma ferramenta para desbaste e acabamento arruína ambos os processos, portanto separá-los é uma estratégia comprovada para maximizar a lucratividade a longo prazo.
O espaçamento desigual dos canais, também conhecido como passo variável, perturba as frequências harmônicas geradas durante o corte de metal. Quando os canais são espaçados uniformemente, o impacto rítmico das arestas de corte atingindo o material cria ressonância, causando vibração intensa. Ao variar a distância entre cada aresta de corte, a ferramenta quebra esse ritmo. Isso elimina vibrações, resultando em um acabamento superficial muito mais liso e prolongando a vida útil da ferramenta e do fuso da máquina.
Evitar arestas postiças requer uma combinação de geometria de ferramenta afiada e canais altamente polidos. Ligas macias como o alumínio tendem a derreter e soldar na aresta de corte devido ao atrito. Usar uma ferramenta com alto ângulo de inclinação e vales de canais polidos reduz o atrito e permite que os cavacos deslizem sem esforço. Além disso, a aplicação de quantidade mínima de lubrificação ou um jato de refrigerante direcionado fornece a lubrificação necessária para interromper a adesão do material antes que ela comece.