Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-16 Origine : Site

Entrez dans n'importe quel atelier à volume élevé et vous entendrez le même mantra : le temps de cycle, c'est de l'argent. Chaque seconde réduite sur un cycle et chaque rebut évité améliore directement les résultats. Pousser les machines jusqu'à leurs limites absolues crée souvent une lutte acharnée entre les taux d'enlèvement de matière, la dégradation des outils et la qualité finale de la pièce. Le secret pour maîtriser cet équilibre délicat réside entièrement dans la configuration de vos outils. Plus précisément, ce guide explore comment optimiser votre stratégie de coupe, de l'ébauche agressive à la finition précise. Le choix de la géométrie et du revêtement thermique appropriés est essentiel pour gérer la chaleur et prévenir une usure prématurée. L'ajustement des vitesses d'avance nécessite une approche holistique des parcours d'outils et des matériaux de la pièce à usiner. Les instruments de finition de haute qualité aident à maintenir des tolérances industrielles strictes, ce qui évite des reprises manuelles coûteuses. En fin de compte, investir dans une technologie de découpe haut de gamme améliore considérablement l’efficacité globale et réduit le coût réel par pièce dans les cycles de fabrication en continu.
La transition du prototypage rapide à la fabrication de masse nécessite un changement fondamental dans la stratégie d'usinage. Le prototypage donne la priorité à la simple fabrication rapide d’une seule pièce. En revanche, la production de masse se concentre fortement sur la durée de vie prévisible des outils, les capacités d'usinage sans surveillance et la réduction constante des temps de cycle. Les environnements à volume élevé ne peuvent tout simplement pas tolérer des modèles d’usure imprévisibles. Si un outil se brise pendant un travail sans surveillance, l'accident qui en résulte détruit la pièce à usiner. Pire encore, cela peut gravement endommager la broche et interrompre la production pendant des heures. Par conséquent, un outillage spécialisé conçu spécifiquement pour l’endurance constitue une exigence de base stricte pour une fabrication continue et rentable.
Un piège courant dans les achats de produits manufacturés consiste à évaluer les coûts d’outillage uniquement sur la base du prix d’achat initial. En réalité, votre équipement de découpe influence fortement le coût global par pièce grâce à son efficacité opérationnelle. Les temps d’arrêt des machines dus aux changements fréquents d’outils pèsent directement sur les marges bénéficiaires. Les taux de rebut élevés dus aux inexactitudes dimensionnelles et à la main d’œuvre requise pour l’ébavurage manuel multiplient ces pertes. L'outillage haut de gamme agit comme un investissement stratégique qui rapporte d'énormes dividendes en permettant une production continue. Lorsqu'une fraise en bout peut couper de manière fiable 500 pièces au lieu de 200 avant de nécessiter un échange, la disponibilité de la machine augmente considérablement. Cela amortit votre taux horaire machine sur un nombre beaucoup plus grand de composants vendables.
Des analyses récentes du secteur de la fabrication révèlent un changement radical dans la manière dont les ateliers d'usinage modernes abordent les commandes à volume élevé. Avec l'expansion rapide des secteurs des véhicules électriques et de l'aérospatiale, les ateliers sont de plus en plus chargés d'usiner des superalliages complexes et résistants à la chaleur comme le titane et l'Inconel. Cette tendance à l’échelle de l’industrie oblige les fabricants à abandonner les stratégies de coupe traditionnelles à usage général. Au lieu de cela, il existe une demande croissante de géométries spécifiques aux matériaux et de surveillance des outils basée sur les données. Les opérations réussies d'aujourd'hui reposent sur des protocoles de maintenance prédictive, dans lesquels la durée de vie des outils est méticuleusement suivie par un logiciel afin de remplacer les outils juste avant qu'ils ne tombent en panne. Cette approche proactive garantit la stabilité des processus et reflète un mouvement plus large de l’industrie vers une fabrication zéro défaut.
Le taux d’enlèvement de matière constitue le principal facteur d’efficacité de l’atelier. En augmentant les vitesses d'avance, l'arête de coupe traverse le métal plus rapidement, ce qui réduit considérablement les temps de cycle. Cependant, cette approche agressive introduit des contraintes physiques intenses dans l’écosystème d’usinage. Des vitesses d'avance plus élevées augmentent la charge de copeaux, qui correspond à l'épaisseur exacte du matériau enlevé par chaque arête de coupe par tour. Même si un copeau plus épais aide efficacement à évacuer la chaleur de la zone de coupe, le dépassement des limites structurelles de la fraise entraîne inévitablement une déviation, un écaillage des bords et une défaillance catastrophique.
La physique fondamentale de la découpe des métaux impose que la friction et la déformation plastique génèrent une chaleur extrême. Lorsque vous poussez des vitesses d'avance élevées, la charge thermique au niveau de l'arête de coupe augmente considérablement. Si cette chaleur n’est pas gérée correctement, elle est transférée directement dans le substrat de l’outil. Pour les matériaux difficiles à usiner comme les aciers à outils trempés, une chaleur excessive accélère l’usure chimique et les fissures thermiques. La gestion de cette énergie thermique est cruciale. L'objectif principal de tout programmeur CNC est de diriger la chaleur vers les copeaux évacués plutôt que de la laisser pénétrer dans la pièce ou l'instrument de coupe.
Il existe une relation inverse bien documentée entre l’enlèvement agressif de matière et la qualité de la surface finale. Des avances élevées augmentent intrinsèquement les forces de coupe. Ces forces induisent souvent des déviations et des vibrations harmoniques, communément appelées « bavardages » dans l’atelier. Cette vibration laisse des marques visibles et rythmées sur la surface usinée et ruine vos valeurs moyennes de rugosité. L'équilibrage de ces forces nécessite des ajustements méticuleux à la fois des vitesses de broche et des angles d'engagement pour conserver une finition impeccable et semblable à un miroir.
Sélection du bon La fraise CNC basée sur le nombre de cannelures est une étape de dépannage critique dans la production en grand volume. Une erreur fréquente dans de nombreux ateliers d'usinage consiste à tenter d'usiner des métaux non ferreux mous, tels que l'aluminium, avec une fraise standard à quatre dents. L'aluminium est très ductile et produit de gros copeaux filandreux pendant le processus de coupe. Une fraise à quatre cannelures ne dispose pas de l'espace nécessaire pour évacuer efficacement ces copeaux massifs. En conséquence, les copeaux s'emballent étroitement dans les cannelures, se soudent au bord de coupe en raison de la chaleur induite par la friction et provoquent la rupture instantanée de l'outil. Pour éviter ce scénario, des géométries à deux ou trois cannelures sont structurellement nécessaires pour fournir un dégagement adéquat des copeaux.
Au-delà du nombre de flûtes, l'angle d'hélice et le pas de l'outil jouent un rôle essentiel dans la stabilisation du processus de coupe. Les fraises en bout standard présentent souvent un angle d'hélice uniforme, ce qui crée une résonance harmonique lors de coupes agressives et entraîne de graves vibrations. Pour lutter contre cela, des outils avancés utilisent des conceptions à hélice variable et à pas variable. En modifiant l'angle et l'espacement des arêtes de coupe, l'outil brise efficacement les fréquences harmoniques. Cette modification subtile de la conception réduit considérablement les vibrations, permettant des coupes plus profondes et des finitions plus lisses lors de courses prolongées sans surveillance.
La géométrie de l'outil doit être explicitement adaptée au matériau de la pièce à usiner pour garantir des performances optimales. Prenons l’usinage des alliages de titane comme exemple. Les ingénieurs s'appuient souvent sur des fraises spécialisées présentant un espacement inégal des goujures et des angles d'hélice variables. Ces choix de conception spécifiques perturbent la résonance harmonique, éliminant ainsi efficacement le broutage dans les alliages aérospatiaux résistants. De plus, l'intégration d'une conception de rainure en forme de U améliore considérablement l'évacuation des copeaux, évitant ainsi le redoutable scénario de recoupe des copeaux. Lorsqu'ils sont combinés à un substrat en carbure monobloc à micro-grains, ces paramètres spécifiques garantissent que l'outil survit aux contraintes mécaniques brutales d'une fabrication en grand volume.
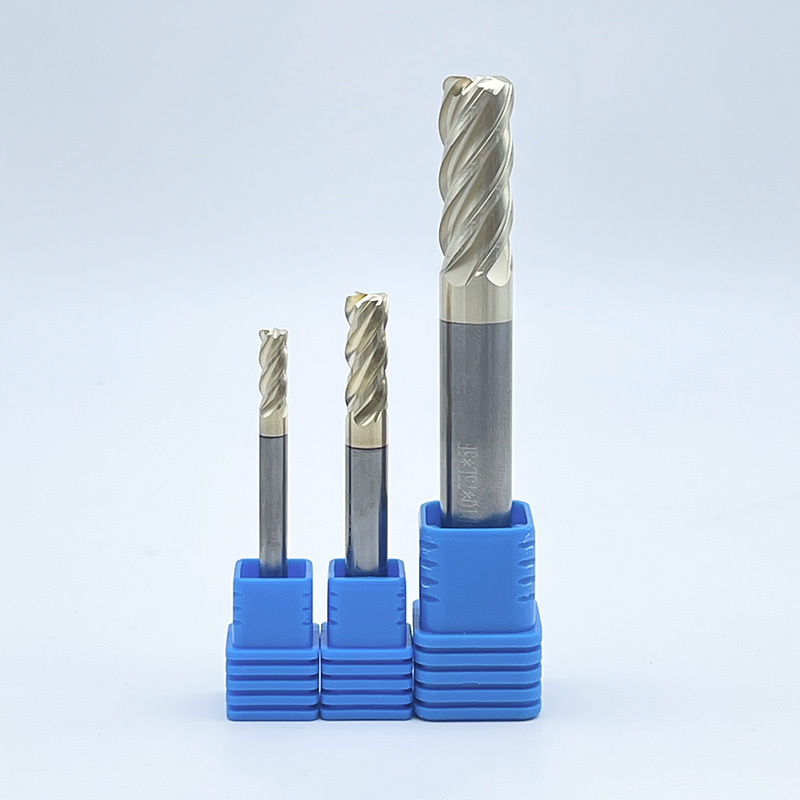
Dans les environnements de production de masse, le carbure monobloc reste la norme industrielle incontestée pour les outils de coupe rotatifs. Comparé à l'acier rapide traditionnel, un acier de haute qualité La fraise en carbure offre une dureté et une rigidité supérieures. Cela permet à l'instrument de conserver un bord tranchant comme un rasoir à des températures de fonctionnement nettement plus élevées. Sa résistance naturelle aux chocs thermiques et sa capacité à résister aux contraintes mécaniques extrêmes de coupes lourdes le rendent indispensable pour une production de longue durée où la stabilité dimensionnelle est absolument non négociable.
Matériel d'outillage |
Résistance à la chaleur |
Porter la vie |
Application idéale |
|---|---|---|---|
Acier rapide à usage général |
Faible |
Court |
Prototypage en petit volume, plastiques, aluminium souple. |
Carbure monobloc standard |
Haut |
Moyen |
Usinage général des aciers, moyennes séries. |
Carbure à revêtement de qualité supérieure |
Extrême |
Long |
Alliages aérospatiaux en grande quantité, aciers trempés, fabrication légère. |
Le substrat en carbure nu est rarement utilisé dans l’usinage de gros volumes d’acier ou d’alliages. Au lieu de cela, il s’appuie sur des revêtements avancés par dépôt chimique ou physique en phase vapeur. Ces couches microscopiques agissent comme une formidable barrière thermique. Par exemple, les revêtements en nitrure d’aluminium et de titane excellent dans les applications à haute température. À des températures extrêmes, l'aluminium présent dans le revêtement s'oxyde pour former une couche protectrice d'oxyde d'aluminium, protégeant le substrat et dirigeant la chaleur vers la puce.
Gérer la chaleur ne signifie pas toujours inonder l’enceinte de la machine de liquide de refroidissement. Pour certains matériaux durs, l'inondation du liquide de refroidissement provoque des fluctuations rapides de température, conduisant à une fissuration thermique de l'arête de coupe. La lubrification en quantité minimale fournit un aérosol d'huile précis, réduisant la friction sans soumettre l'outil à un choc thermique. De plus, un jet d'air concentré est souvent le meilleur choix pour l'usinage à sec avec des outils revêtus, car il élimine les copeaux pour éviter toute nouvelle coupe tout en permettant au revêtement d'atteindre sa température de fonctionnement optimale activée par la chaleur.
L'usinage à grande vitesse est une méthodologie moderne qui contraste fortement avec l'ébauche lourde traditionnelle. Au lieu d'effectuer des coupes lentes, profondes et larges, cette stratégie utilise des profondeurs de coupe radiales remarquablement légères combinées à des avances et des vitesses de broche extrêmement élevées. Cette approche stratégique amincit les copeaux, réduit l'accumulation de chaleur dans l'outil et réduit considérablement les forces de coupe radiales qui provoquent généralement la déflexion des pièces.
La mise en œuvre de cette stratégie agressive nécessite des outils de fraisage à grande vitesse conçus spécifiquement pour des conditions rigoureuses. Étant donné que les vitesses de broche peuvent facilement dépasser 20 000 tours par minute, les outils doivent être équilibrés symétriquement pour éviter tout faux-rond et tout dommage prématuré des roulements de broche. Les applications à grande vitesse nécessitent des systèmes de maintien d'outils très rigides, tels que des mandrins à frettage ou hydrauliques, pour garantir une concentricité parfaite. Les mandrins à pinces standard manquent souvent de la force de préhension et de la précision nécessaires pour empêcher les micro-vibrations à ces vitesses de rotation élevées.
L’outil physique ne représente que la moitié de l’équation ; le parcours d'outil programmé dicte l'exécution réelle. Les logiciels modernes de fabrication assistée par ordinateur utilisent des parcours d'outils de fraisage dynamiques ou trochoïdaux pour maintenir l'angle d'engagement de l'outil parfaitement constant. En évitant les coins intérieurs pointus où l'engagement de l'outil est traditionnellement pointu, la charge thermique et mécanique sur la fraise reste incroyablement stable. Cet engagement constant prolonge la durée de vie de l'outil et maximise le rendement en permettant à la machine de maintenir en toute sécurité des vitesses d'avance maximales tout au long du cycle.
Tenter de combiner l’ébauche et la finition en une seule opération avec un seul outil est une stratégie fondamentalement erronée dans la fabrication de gros volumes. L'ébauche génère d'immenses contraintes thermiques et mécaniques, qui provoquent inévitablement une micro-usure sur l'arête de coupe. Si ce même bord usé est ensuite utilisé pour la passe finale, la finition de surface et la précision dimensionnelle en souffriront intrinsèquement. Les meilleures pratiques imposent de séparer strictement ces processus. Utilisez un outil d'ébauche dédié pour enlever les matériaux en vrac violemment et rapidement, et un outil de finition séparé pour effectuer la passe finale délicate.
Les outils conçus explicitement pour la finition donnent la priorité à la qualité de la surface plutôt qu'au simple enlèvement de matière. Les fraises en bout à grand nombre de cannelures, comportant souvent cinq à sept cannelures ou plus, sont couramment utilisées pour la finition des métaux. Ils permettent une avance par dent plus faible tout en maintenant une vitesse de déplacement globale élevée, ce qui se traduit par un motif de finition de surface exceptionnellement serré. Pour obtenir des finitions miroir sans opérations de polissage secondaire, les fabricants déploient fréquemment outils de finition de surface équipés de géométries de racleur uniques conçues pour aplatir les pics microscopiques laissés par le fraisage standard.
Les secteurs à volume élevé comme l’automobile et l’aérospatiale fonctionnent selon des systèmes de gestion de la qualité rigoureux. Ces normes sans compromis imposent une prévention rigoureuse des défauts plutôt qu'une simple détection des défauts après coup. Dans l'usinage CNC, l'indice de capacité du processus repose en grande partie sur une usure des outils totalement prévisible. Si un outil s'use de manière incohérente, les dimensions des pièces usinées dériveront hors de la bande de tolérance acceptable, violant ainsi le respect de la qualité. Par conséquent, un outillage cohérent constitue la base absolue d’un processus de fabrication stable et conforme.
Pour s'aligner parfaitement sur ces normes industrielles modernes, les opérations CNC progressives intègrent des systèmes sophistiqués de surveillance des outils. En établissant une base de référence fiable à l'aide d'outils de haute qualité, les programmeurs peuvent définir en toute confiance des limites précises de durée de vie des outils dans le contrôleur de la machine. Par exemple, si des données empiriques démontrent qu'un outil spécifique commence à perdre des tolérances après exactement 300 minutes dans un alliage dur, le contrôleur est programmé pour passer automatiquement à un outil sœur redondant au bout de 290 minutes. Cette approche proactive, basée sur les données, empêche les pièces hors tolérance d'atteindre la salle d'inspection.
L'usinage CNC en grand volume exige une cohérence absolue à chaque cycle de production. Vous avez besoin d’un équipement qui fonctionne de manière prévisible sous des contraintes industrielles intenses et continues. Trouver le bon fournisseur est tout aussi essentiel que d’écrire le programme parfait. Les pannes d'outils perturbent les délais serrés et ruinent des matières premières coûteuses. Par conséquent, l’évaluation des fabricants d’outils nécessite une approche stricte et basée sur les données. La cohérence des ébauches en carbure est la toute première mesure à vérifier ; les variations de la structure des micro-grains provoquent une usure imprévisible et soudaine. Recherchez toujours des fournisseurs qui utilisent des méthodes de revêtement avancées et maintiennent des contrôles de tolérance stricts sur la préparation des bords. Un affûtage approprié des bords empêche les micro-écailles lors de l'engagement initial du matériau.
Un berceau d'outils standardisé simplifie considérablement les processus de fabrication, réduisant ainsi le temps passé par les programmeurs à ajuster les parcours complexes des machines-outils. L'utilisation d'une géométrie cohérente minimise les variables d'usinage, permettant aux opérateurs d'échanger des outils sans modifier radicalement les décalages de la machine. Ce niveau de cohérence est crucial pour maintenir des tolérances industrielles strictes. De plus, la gestion des stocks devient beaucoup plus efficace et rentable. Moins de références uniques signifient moins de capital immobilisé dans le distributeur automatique et vous évitez le risque de stocker des couteaux obsolètes. La standardisation de votre configuration permet une meilleure maintenance prédictive dans l'atelier, pour une conduite sans précédent productivité d’usinage sur tous les quarts de travail.
Équilibrer la vitesse d'avance, la chaleur et l'état de surface nécessite une stratégie prudente et délibérée plutôt que des conjectures. Cela commence toujours par la sélection de l’équipement de coupe approprié, adapté à votre application spécifique. En investissant dans des fraises en carbure monobloc haut de gamme, en utilisant des techniques d'ébauche à grande vitesse et en appliquant des outils de finition dédiés, les fabricants atteignent une efficacité sans précédent. Prenez le temps d’auditer votre parc d’outils actuel pour identifier les points faibles. Prêt à moderniser votre atelier ? Visitez SSENDMILL pour explorer notre gamme complète de solutions de découpe haute performance adaptées à vos matériaux les plus résistants, et consultez nos experts en outillage pour optimiser votre prochain cycle de production à grand volume pour une rentabilité maximale.
L'usure rapide des outils provient généralement d'une génération de chaleur excessive. Un frottement intense entre l’outil et la pièce à usiner détruit prématurément le tranchant. Des avances et des vitesses de broche inappropriées sont des causes courantes, car pousser un outil au-delà de sa limite thermique provoque une panne rapide. De plus, l’utilisation d’un revêtement inapproprié pour votre matériau accélère l’usure. La mise à niveau vers une fraise spécialisée avec la géométrie correcte et le revêtement thermique améliore considérablement la durée de vie globale.
Il n’est généralement pas recommandé pour l’usinage de gros volumes d’aluminium. L'aluminium est mou et produit de gros copeaux métalliques filandreux continus. Une fraise à quatre cannelures ne dispose pas de l'espace de vallée nécessaire entre les cannelures pour évacuer correctement ces copeaux. Cet espace limité conduit directement à l'accumulation de copeaux, ce qui provoque une accumulation excessive de chaleur, une accumulation d'arêtes et une éventuelle casse de l'outil. Vous devez vous en tenir aux modèles à deux ou trois cannelures, qui offrent suffisamment d’espace pour éliminer efficacement les copeaux.
Ces techniques sont conçues pour réaliser des coupes beaucoup plus légères et plus rapides, ce qui réduit considérablement les forces de coupe exercées sur la pièce. Des forces de coupe plus faibles signifient moins de déviation de l’outil pendant le processus, et la déviation est l’une des principales causes d’une mauvaise précision dimensionnelle. Les vitesses élevées minimisent également les vibrations harmoniques nocives de la machine qui laissent des marques visibles sur la surface usinée finale. En maintenant une coupe très stable, vous obtenez une finition plus lisse, éliminant souvent le besoin d'opérations de polissage secondaire coûteuses.
L'utilisation de revêtements thermiques avancés est très efficace pour l'usinage à sec. Les revêtements tels que le nitrure d'aluminium et de titane prospèrent dans les environnements de coupe de métaux à haute température, agissant comme une barrière thermique robuste pour le substrat en carbure et forçant la chaleur générée dans les copeaux métalliques. La combinaison de ces revêtements thermiques avec un fort jet d'air est idéale, car l'air élimine les copeaux chauds de la zone de coupe active pour empêcher toute redécoupe. Alternativement, une lubrification en quantité minimale fournit la lubrification nécessaire via un brouillard d'aérosol précis sans soumettre l'outil au choc thermique souvent provoqué par une inondation de liquide de refroidissement.
Absolument. Bien que cela nécessite l'ajout d'un changement d'outil supplémentaire à vos programmes, des outils de finition dédiés garantissent le respect constant de tolérances strictes. Ils évitent les variations dimensionnelles qui entraînent l’échec de l’inspection finale des pièces. Cette cohérence réduit considérablement les taux de rebut et les reprises manuelles coûteuses, ce qui réduit directement le coût global par pièce. L’utilisation d’un seul outil pour l’ébauche et la finition ruine les deux processus. Les séparer est donc une stratégie éprouvée pour maximiser la rentabilité à long terme.
Un espacement inégal des flûtes, également connu sous le nom de pas variable, perturbe les fréquences harmoniques générées lors de la découpe du métal. Lorsque les flûtes sont espacées uniformément, l'impact rythmique des arêtes de coupe frappant le matériau crée une résonance, conduisant à de graves vibrations. En faisant varier la distance entre chaque tranchant, l'outil brise ce rythme. Cela élimine les vibrations, ce qui donne une finition de surface beaucoup plus lisse et prolonge la durée de vie de l'outil et de la broche de la machine.
La prévention des arêtes rapportées nécessite une combinaison de géométrie d'outil tranchante et de cannelures hautement polies. Les alliages mous comme l’aluminium ont tendance à fondre et à se souder au tranchant en raison de la friction. L'utilisation d'un outil avec un angle de coupe élevé et des vallées de cannelures polies miroir réduit la friction et permet aux copeaux de glisser sans effort. De plus, l’application d’une quantité minimale de lubrification ou un jet de liquide de refroidissement ciblé fournit le pouvoir lubrifiant nécessaire pour arrêter l’adhésion du matériau avant qu’elle ne commence.