Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-16 Origine: Sito

Entrando in qualsiasi officina ad alto volume, sentirai lo stesso mantra: il tempo di ciclo è denaro. Ogni secondo eliminato da un ciclo e ogni parte di scarto evitata aumentano direttamente i profitti. Spingere le macchine ai loro limiti assoluti spesso crea un feroce tiro alla fune tra i tassi di rimozione del materiale, il degrado degli utensili e la qualità della parte finale. Il segreto per padroneggiare questo delicato equilibrio risiede interamente nella configurazione degli strumenti. Nello specifico, questa guida esplora come ottimizzare la strategia di taglio, dalla sgrossatura aggressiva alla finitura precisa. La scelta della geometria e del rivestimento termico corretti è fondamentale per gestire il calore e prevenire l'usura prematura. La regolazione delle velocità di avanzamento richiede un approccio olistico ai percorsi utensile e ai materiali del pezzo da lavorare. Gli strumenti di finitura di alta qualità aiutano a mantenere le rigorose tolleranze del settore, evitando costose rilavorazioni manuali. In definitiva, investire in una tecnologia di taglio premium migliora drasticamente l’efficienza complessiva e riduce il costo reale per pezzo nei cicli di produzione continui.
La transizione dalla prototipazione rapida alla produzione di massa richiede un cambiamento fondamentale nella strategia di lavorazione. La prototipazione dà priorità alla semplice realizzazione rapida di una singola parte. Al contrario, la produzione di massa si concentra fortemente sulla durata prevedibile dell’utensile, sulle capacità di lavorazione non presidiata e sulla riduzione incessante del tempo di ciclo. Gli ambienti ad alto volume semplicemente non possono tollerare modelli di usura imprevedibili. Se uno strumento si rompe durante un turno incustodito, l'incidente risultante distrugge il pezzo in lavorazione. Peggio ancora, può danneggiare gravemente il mandrino e interrompere la produzione per ore. Di conseguenza, gli utensili specializzati progettati appositamente per la resistenza costituiscono un rigoroso requisito di base per una produzione continua e redditizia.
Un errore comune negli approvvigionamenti di produzione è la valutazione dei costi degli utensili basandosi esclusivamente sul prezzo di acquisto anticipato. In realtà, l'attrezzatura da taglio influenza fortemente il costo complessivo per pezzo attraverso l'efficienza operativa. I tempi di fermo macchina dovuti a frequenti sostituzioni degli utensili incidono direttamente sui margini di profitto. L’elevata percentuale di scarti dovuta alle imprecisioni dimensionali e la manodopera necessaria per la sbavatura manuale moltiplicano tali perdite. Gli utensili premium rappresentano un investimento strategico che ripaga enormi dividendi consentendo una produzione continua. Quando una fresa è in grado di tagliare in modo affidabile 500 parti invece di 200 prima di richiedere una sostituzione, il tempo di attività della macchina aumenta drasticamente. Ciò ammortizza la tariffa oraria della macchina su un numero molto maggiore di componenti vendibili.
Recenti analisi sulla produzione rivelano un enorme cambiamento nel modo in cui le moderne officine meccaniche affrontano gli ordini di volume elevato. Con la rapida espansione dei settori dei veicoli elettrici e aerospaziale, le officine sono sempre più incaricate di lavorare superleghe complesse e resistenti al calore come il titanio e l'Inconel. Questa tendenza a livello di settore costringe i produttori ad abbandonare le tradizionali strategie di taglio generiche. Al contrario, c’è una crescente domanda di geometrie specifiche del materiale e di monitoraggio degli utensili basato sui dati. Le operazioni di successo di oggi si basano su protocolli di manutenzione predittiva, in cui la durata dell'utensile viene monitorata meticolosamente dal software per sostituire le frese subito prima che si guastino. Questo approccio proattivo garantisce la stabilità del processo e riflette un movimento più ampio del settore verso una produzione senza difetti.
Il tasso di rimozione del materiale rappresenta il principale fattore di efficienza dell’officina. Aumentando la velocità di avanzamento si sposta il tagliente attraverso il metallo più velocemente, riducendo i tempi di ciclo. Tuttavia, questo approccio aggressivo introduce intensi stress fisici nell’ecosistema della lavorazione. Velocità di avanzamento più elevate aumentano il carico di truciolo, ovvero lo spessore esatto del materiale rimosso da ciascun tagliente per giro. Mentre un truciolo più spesso aiuta efficacemente ad allontanare il calore dalla zona di taglio, il superamento dei limiti strutturali della taglierina porta inevitabilmente a deflessioni, scheggiature dei bordi e guasti catastrofici.
La fisica fondamentale del taglio dei metalli impone che l’attrito e la deformazione plastica generino un calore estremo. Quando si spingono velocità di avanzamento elevate, il carico termico sul tagliente aumenta notevolmente. Se questo calore non viene gestito correttamente, si trasferisce direttamente al substrato dell'utensile. Per i materiali difficili da lavorare, come gli acciai per utensili temprati, il calore eccessivo accelera l'usura chimica e le fessurazioni termiche. La gestione di questa energia termica è fondamentale. L'obiettivo principale di qualsiasi programmatore CNC è dirigere il calore nel truciolo evacuato anziché consentirgli di penetrare nel pezzo o nello strumento di taglio.
Esiste una relazione inversa ben documentata tra la rimozione di materiale aggressivo e la qualità della superficie finale. Velocità di avanzamento elevate aumentano intrinsecamente le forze di taglio. Queste forze spesso inducono deflessioni e vibrazioni armoniche, comunemente note in officina come chatter. Questa vibrazione lascia segni visibili e ritmici sulla superficie lavorata e rovina i valori medi di rugosità. Il bilanciamento di queste forze richiede regolazioni meticolose sia della velocità del mandrino che degli angoli di innesto per mantenere una finitura incontaminata, a specchio.
Selezionando quello corretto La fresa CNC basata sul numero di scanalature è un passaggio fondamentale per la risoluzione dei problemi nella produzione di grandi volumi. Un errore frequente in molte officine meccaniche è tentare di lavorare metalli teneri non ferrosi, come l'alluminio, con una fresa standard a quattro taglienti. L'alluminio è altamente duttile e produce trucioli grandi e fibrosi durante il processo di taglio. Una fresa a quattro taglienti non dispone dello spazio necessario per evacuare in modo efficiente questi enormi trucioli. Di conseguenza, i trucioli si accumulano saldamente nelle scanalature, si saldano al tagliente a causa del calore indotto dall'attrito e causano la rottura istantanea dell'utensile. Per evitare questo scenario, sono strutturalmente necessarie geometrie a due o tre eliche per garantire un'adeguata rimozione dei trucioli.
Oltre al numero delle scanalature, l'angolo dell'elica e il passo dell'utensile svolgono un ruolo fondamentale nella stabilizzazione del processo di taglio. Le frese standard spesso presentano un angolo dell'elica uniforme, che crea risonanza armonica durante i tagli aggressivi e porta a forti vibrazioni. Per contrastare questo problema, gli utensili avanzati utilizzano design ad elica variabile e a passo variabile. Modificando l'angolo e la spaziatura dei taglienti, l'utensile scompone efficacemente le frequenze armoniche. Questa sottile modifica al design riduce significativamente le vibrazioni, consentendo tagli più profondi e finiture più uniformi durante i cicli prolungati incustoditi.
La geometria dell'utensile deve essere adattata esplicitamente al materiale del pezzo da lavorare per garantire prestazioni ottimali. Prendiamo come esempio lampante la lavorazione delle leghe di titanio. Gli ingegneri spesso si affidano a frese speciali caratterizzate da una spaziatura diseguale delle eliche e da angoli dell'elica variabili. Queste scelte progettuali specifiche interrompono la risonanza armonica, eliminando di fatto le vibrazioni nelle resistenti leghe aerospaziali. Inoltre, il design della scanalatura a U migliora drasticamente l'evacuazione del truciolo, prevenendo il temuto scenario di ritaglio del truciolo. Se combinati con un substrato in metallo duro integrale a micrograna, questi parametri specifici garantiscono che l'utensile sopravviva alle brutali sollecitazioni meccaniche della produzione in grandi volumi.
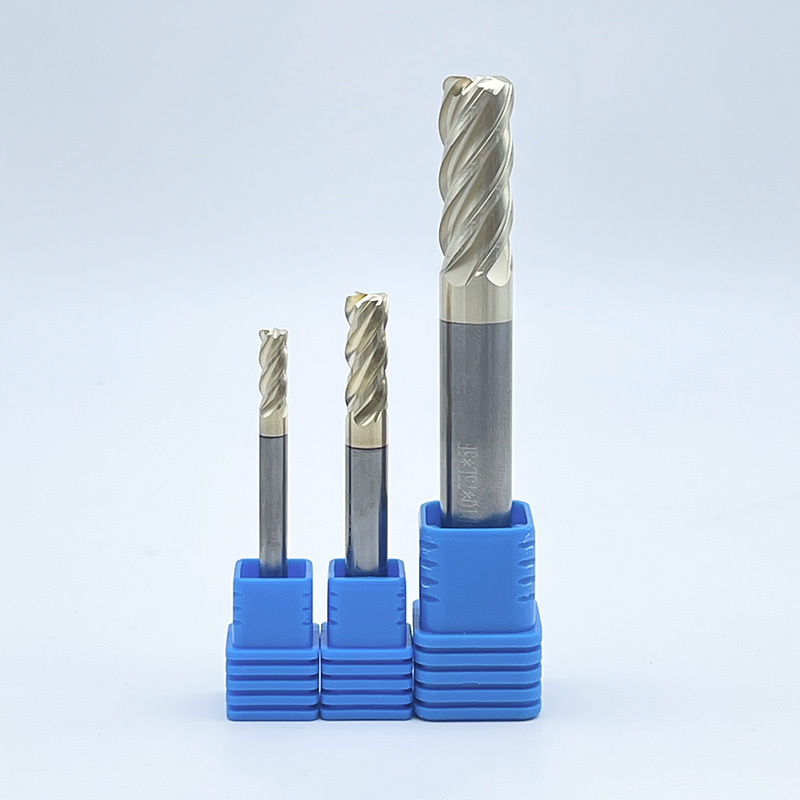
Negli ambienti di produzione di massa, il metallo duro integrale rimane lo standard indiscusso del settore per gli utensili da taglio rotanti. Rispetto al tradizionale acciaio rapido, di alta qualità la taglierina in carburo offre durezza e rigidità superiori. Ciò consente allo strumento di mantenere un bordo affilato come un rasoio a temperature operative significativamente più elevate. La sua naturale resistenza agli shock termici e la capacità di resistere alle sollecitazioni meccaniche estreme del taglio pesante lo rendono indispensabile per la produzione a lungo termine dove la stabilità dimensionale è assolutamente non negoziabile.
Materiale degli utensili |
Resistenza al calore |
Indossa la vita |
Applicazione ideale |
|---|---|---|---|
Acciaio rapido per usi generali |
Basso |
Corto |
Prototipazione in piccoli volumi, plastica, alluminio morbido. |
Metallo duro integrale standard |
Alto |
Medio |
Lavorazione generale dell'acciaio, produzioni medie. |
Carburo rivestito di alta qualità |
Estremo |
Lungo |
Leghe aerospaziali ad alto volume, acciai temprati, produzione a luci spente. |
Il substrato in metallo duro nudo viene utilizzato raramente nella lavorazione di acciaio o leghe in grandi volumi. Si basa invece su rivestimenti avanzati mediante deposizione di vapore chimica o fisica. Questi strati microscopici agiscono come una formidabile barriera termica. Ad esempio, i rivestimenti in nitruro di alluminio e titanio eccellono nelle applicazioni ad alta temperatura. A temperature estreme, l'alluminio nel rivestimento si ossida per formare uno strato protettivo di ossido di alluminio, che scherma il substrato e dirige il calore nel chip.
Gestire il calore non significa sempre inondare l'involucro della macchina con liquido refrigerante. Per alcuni materiali duri, il liquido refrigerante provoca rapide fluttuazioni di temperatura, portando alla rottura termica del tagliente. La lubrificazione minima fornisce un preciso aerosol di olio, riducendo l'attrito senza sottoporre l'utensile a shock termico. Inoltre, un getto d'aria concentrato è spesso la scelta migliore per la lavorazione a secco con utensili rivestiti, poiché elimina i trucioli per evitare che vengano tagliati nuovamente e consente al rivestimento di raggiungere la temperatura operativa ottimale attivata dal calore.
La lavorazione ad alta velocità è una metodologia moderna che contrasta nettamente con la tradizionale sgrossatura pesante. Invece di eseguire tagli lenti, profondi e ampi, questa strategia utilizza profondità di taglio radiali notevolmente leggere combinate con velocità di avanzamento e mandrino estremamente elevate. Questo approccio strategico assottiglia il truciolo, riduce l'accumulo di calore nell'utensile e abbassa significativamente le forze di taglio radiali che tipicamente causano la deflessione del pezzo.
L’attuazione di questa strategia aggressiva richiede specializzazione utensili di fresatura ad alta velocità progettati specificatamente per condizioni rigorose. Poiché le velocità del mandrino possono facilmente superare i 20.000 giri al minuto, gli utensili devono essere bilanciati simmetricamente per evitare runout e danni prematuri ai cuscinetti del mandrino. Le applicazioni ad alta velocità richiedono sistemi di supporto degli utensili altamente rigidi, come mandrini a calettamento o idraulici, per garantire una perfetta concentricità. I mandrini a pinza standard spesso non hanno la forza di presa e la precisione necessarie per prevenire le microvibrazioni a queste velocità di rotazione elevate.
Lo strumento fisico rappresenta solo la metà dell'equazione; il percorso utensile programmato determina l'esecuzione effettiva. I moderni software di produzione assistita da computer utilizzano fresature dinamiche o percorsi utensile trocoidali per mantenere l'angolo di impegno dell'utensile perfettamente costante. Evitando gli angoli interni acuti dove tradizionalmente l'impegno dell'utensile aumenta, il carico termico e meccanico sulla fresa rimane incredibilmente stabile. Questo impegno costante prolunga la durata dell'utensile e massimizza la produzione consentendo alla macchina di mantenere in sicurezza le velocità di avanzamento di picco durante l'intero ciclo.
Tentare di combinare sgrossatura e finitura in un'unica operazione con un unico utensile è una strategia fondamentalmente errata nella produzione di grandi volumi. La sgrossatura genera un enorme calore e stress meccanico, che inevitabilmente causano microusura sul tagliente. Se lo stesso bordo usurato viene poi utilizzato per la passata finale, la finitura superficiale e la precisione dimensionale ne risentiranno intrinsecamente. Le migliori pratiche impongono una rigida separazione di questi processi. Utilizza uno strumento di sgrossatura dedicato per rimuovere il materiale sfuso in modo violento e rapido e uno strumento di finitura separato per eseguire la passata delicata finale.
Gli strumenti progettati esplicitamente per la finitura danno priorità alla qualità della superficie rispetto alla semplice rimozione del materiale. Le frese a candela con un numero elevato di scanalature, spesso dotate di cinque o sette scanalature o più, sono comunemente utilizzate per la finitura dei metalli. Consentono un avanzamento per dente inferiore pur mantenendo un'elevata velocità di traslazione complessiva, con il risultato di una finitura superficiale eccezionalmente compatta. Per ottenere finiture a specchio senza operazioni di lucidatura secondarie, i produttori spesso utilizzano questo metodo strumenti per la finitura superficiale dotati di esclusive geometrie raschianti progettate per appiattire i picchi microscopici lasciati dalla fresatura standard.
Settori ad alto volume come quello automobilistico e aerospaziale operano secondo rigorosi sistemi di gestione della qualità. Questi standard senza compromessi impongono una rigorosa prevenzione dei difetti piuttosto che un semplice rilevamento dei difetti a posteriori. Nella lavorazione CNC, l’indice di capacità del processo dipende in larga misura dall’usura dell’utensile completamente prevedibile. Se un utensile si usura in modo irregolare, le dimensioni delle parti lavorate usciranno dalla fascia di tolleranza accettabile, violando la conformità alla qualità. Pertanto, un'attrezzatura coerente costituisce il fondamento assoluto di un processo di produzione stabile e conforme.
Per allinearsi perfettamente a questi moderni standard di settore, le operazioni CNC progressive integrano sofisticati sistemi di monitoraggio degli utensili. Stabilendo una linea di base affidabile utilizzando strumenti di alta qualità, i programmatori possono impostare con sicurezza limiti accurati di durata dell'utensile all'interno del controller della macchina. Ad esempio, se i dati empirici dimostrano che un utensile specifico inizia a perdere tolleranza dopo esattamente 300 minuti in una lega tenace, il controller è programmato per passare automaticamente a un utensile gemello ridondante dopo 290 minuti. Questo approccio proattivo e basato sui dati impedisce che le parti fuori tolleranza raggiungano la sala di ispezione.
La lavorazione CNC di grandi volumi richiede assoluta coerenza in ogni singolo ciclo di produzione. Avete bisogno di attrezzature che funzionino in modo prevedibile anche in condizioni di stress industriale intenso e continuo. Trovare il fornitore giusto è fondamentale tanto quanto scrivere il programma perfetto. I guasti agli strumenti interrompono i programmi serrati e rovinano materie prime costose. Pertanto, la valutazione dei produttori di utensili richiede un approccio rigoroso e basato sui dati. La consistenza dei grezzi in metallo duro è il primo parametro da verificare; le variazioni della struttura dei microgranuli causano un'usura imprevedibile e improvvisa. Cerca sempre fornitori che utilizzino metodi di rivestimento avanzati e mantengano severi controlli di tolleranza sulla preparazione dei bordi. Una corretta levigatura del tagliente previene la microscheggiatura durante l'impegno iniziale del materiale.
Un magazzino utensili standardizzato semplifica significativamente i processi di produzione, riducendo il tempo che i programmatori dedicano alla regolazione dei complessi percorsi utensile della macchina. L'utilizzo di una geometria coerente riduce al minimo le variabili di lavorazione, consentendo agli operatori di scambiare gli utensili senza alterare drasticamente gli offset della macchina. Questo livello di coerenza è fondamentale per mantenere le strette tolleranze del settore. Inoltre, la gestione dell’inventario diventa molto più efficiente ed economica. Meno codici univoci significano meno capitale immobilizzato nel distributore automatico ed eviti il rischio di immagazzinare taglierine obsolete. La standardizzazione della configurazione consente una migliore manutenzione predittiva in officina, con una guida senza precedenti produttività della lavorazione su tutti i turni.
Bilanciare velocità di avanzamento, calore e finitura superficiale richiede una strategia attenta e deliberata piuttosto che congetture. Si inizia sempre con la selezione dell'attrezzatura di taglio adeguata alla vostra applicazione specifica. Investendo in frese in metallo duro integrale di alta qualità, utilizzando tecniche ad alta velocità per la sgrossatura e applicando strumenti di finitura dedicati, i produttori raggiungono un'efficienza senza precedenti. Prenditi il tempo necessario per controllare il tuo attuale magazzino degli attrezzi per identificare i punti deboli. Pronto a rinnovare la tua officina? Visita SSENDMILL per esplorare la nostra gamma completa di soluzioni di taglio ad alte prestazioni su misura per i materiali più resistenti e consulta i nostri esperti di utensili per ottimizzare il tuo prossimo ciclo di produzione di grandi volumi per la massima redditività.
La rapida usura dell'utensile solitamente deriva da un'eccessiva generazione di calore. L'intenso attrito tra l'utensile e il pezzo da lavorare rompe prematuramente il tagliente. Velocità di avanzamento e velocità del mandrino non corrette sono i colpevoli comuni, poiché spingere un utensile oltre il suo limite termico provoca un rapido guasto. Inoltre, l'utilizzo del rivestimento sbagliato per il materiale accelera l'usura. L'aggiornamento a una taglierina specializzata con la geometria e il rivestimento termico corretti migliora significativamente la durata complessiva.
In genere non è consigliato per la lavorazione dell'alluminio in grandi volumi. L'alluminio è morbido e produce trucioli metallici grandi e continui, filamentosi. Una fresa a quattro scanalature non dispone dello spazio necessario tra le scanalature per evacuare correttamente questi trucioli. Questo spazio limitato porta direttamente all'impaccamento dei trucioli, che provoca un eccessivo accumulo di calore, tagliente di riporto ed eventuale rottura dell'utensile. Dovresti attenersi ai modelli a due o tre eliche, che offrono ampio spazio per eliminare i trucioli in modo efficiente.
Queste tecniche sono progettate per eseguire tagli molto più leggeri e veloci, riducendo significativamente le forze di taglio esercitate sulla parte. Forze di taglio inferiori significano una minore deflessione dell'utensile durante il processo e la deflessione è una delle cause principali della scarsa precisione dimensionale. Le alte velocità riducono inoltre al minimo le vibrazioni e le dannose vibrazioni armoniche della macchina che lasciano segni visibili sulla superficie finale lavorata. Mantenendo un taglio altamente stabile, si ottiene una finitura più liscia, spesso eliminando la necessità di costose operazioni di lucidatura secondaria.
L'utilizzo di rivestimenti termici avanzati è altamente efficace per la lavorazione a secco. I rivestimenti come il nitruro di alluminio e titanio prosperano negli ambienti di taglio dei metalli ad alta temperatura, agendo come una robusta barriera termica per il substrato in carburo e forzando invece il calore generato nel truciolo di metallo. La combinazione di questi rivestimenti termici con un forte getto d'aria è l'ideale, poiché l'aria allontana i trucioli caldi dalla zona di taglio attiva per impedirne il ritaglio. In alternativa, la lubrificazione minima fornisce la lubrificazione necessaria tramite una precisa nebulizzazione di aerosol senza sottoporre l'utensile allo shock termico spesso causato dal liquido refrigerante.
Assolutamente. Sebbene sia necessario aggiungere un ulteriore cambio utensile ai tuoi programmi, gli strumenti di finitura dedicati garantiscono che le tolleranze ristrette siano rispettate in modo coerente. Impediscono le variazioni dimensionali che causano il mancato controllo finale delle parti. Questa uniformità riduce drasticamente il tasso di scarto e le costose rilavorazioni manuali, il che riduce direttamente il costo complessivo per parte. L'utilizzo di un unico utensile sia per la sgrossatura che per la finitura rovina entrambi i processi, quindi separarli è una strategia collaudata per massimizzare la redditività a lungo termine.
La spaziatura diseguale delle scanalature, nota anche come passo variabile, interrompe le frequenze armoniche generate durante il taglio dei metalli. Quando le scanalature sono distanziate uniformemente, l'impatto ritmico dei taglienti che colpiscono il materiale crea risonanza, portando a forti vibrazioni. Variando la distanza tra ciascun tagliente, l'utensile rompe questo ritmo. Ciò elimina le vibrazioni, ottenendo una finitura superficiale molto più liscia e prolungando la durata dell'utensile e del mandrino della macchina.
Per prevenire il tagliente di riporto è necessaria una combinazione di geometria dell'utensile affilata e scanalature altamente lucidate. Le leghe morbide come l'alluminio tendono a fondersi e a saldarsi al tagliente a causa dell'attrito. L'utilizzo di un utensile con un angolo di spoglia elevato e scanalature lucidate a specchio riduce l'attrito e consente ai trucioli di scivolare via senza sforzo. Inoltre, l'applicazione di una quantità minima di lubrificazione o un getto mirato di refrigerante fornisce il potere lubrificante necessario per arrestare l'adesione del materiale prima che inizi.