
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 18-09-2026 Nguồn gốc: Địa điểm


Titan thường được coi là kẻ thù không đội trời chung của thế giới sản xuất hiện đại. Được đánh giá cao nhờ tỷ lệ sức mạnh trên trọng lượng đáng kinh ngạc và khả năng chống ăn mòn vượt trội, nó tạo thành xương sống của các đổi mới hàng không vũ trụ, quốc phòng và y tế. Tuy nhiên, bất kỳ thợ máy CNC dày dạn kinh nghiệm nào cũng biết thực tế đau lòng này. Nó nổi tiếng là khó gia công. Khi các dụng cụ cắt tiêu chuẩn gặp phải phôi titan, kết quả thường là dụng cụ bị hỏng nghiêm trọng. Bạn nhận được bề mặt hoàn thiện kém và các bộ phận bị loại bỏ do sự tích tụ nhiệt quá lớn và tiếng ồn ào dữ dội.
Để làm chủ được hợp kim kỳ lạ này đòi hỏi phải vượt ra ngoài khuôn khổ công cụ có mục đích chung. Chuyên dao phay ngón titan là giải pháp tối ưu cho những cơn ác mộng ở xưởng sản xuất này. Cụ thể, thành công phụ thuộc vào hai tính năng kỹ thuật quan trọng. Đây là những hình dạng xoắn ốc thay đổi và lớp phủ nhiệt tiên tiến. Trong hướng dẫn này, chúng ta sẽ khám phá lý do tại sao những máy cắt cụ thể này lại cần thiết cho dự án có vốn đầu tư cao tiếp theo của bạn và cách chọn công cụ hoàn hảo để tối ưu hóa hiệu quả sản xuất của bạn.
Nhiệt là kẻ thù: Titan có tính dẫn nhiệt đặc biệt thấp. Lớp phủ tiên tiến hoạt động như một rào cản nhiệt quan trọng để bảo vệ dụng cụ cắt khỏi sự xuống cấp nhiệt nghiêm trọng.
Công cụ giết chết cuộc trò chuyện: Thiết kế xoắn ốc thay đổi giúp phá vỡ các dao động điều hòa. Điều này cho phép hoàn thiện bề mặt mịn hơn, cắt dọc trục sâu hơn và kéo dài tuổi thọ dụng cụ mà không bị gãy đột ngột.
Vấn đề vật liệu: Chỉ cacbua rắn hạt siêu mịn mới cung cấp độ bền đứt ngang cần thiết để chịu được tính chất mài mòn của các hợp kim như Ti-6Al-4V.
Lựa chọn theo ứng dụng cụ thể: Việc chọn hình dạng và lớp phủ chính xác là rất quan trọng để sản xuất có độ chính xác cao. Những máy cắt cụ thể này không thể thương lượng được đối với các thành phần kết cấu quan trọng.
Việc xử lý hợp kim titan gặp phải một loạt các rào cản cơ học và luyện kim. Các kỹ sư sản xuất thường xuyên phát hiện ra rằng các dụng cụ cắt tiêu chuẩn bị xuống cấp nhanh chóng khi tiếp xúc với những vật liệu này. Tại sao điều này xảy ra? Hiểu nguyên nhân gốc rễ của lỗi nhanh là bước nền tảng trong việc tối ưu hóa các thông số gia công của bạn.
Một lý do chính khiến các công cụ tiêu chuẩn bị tan chảy trong titan là tính dẫn nhiệt kém của vật liệu. Trong gia công thép truyền thống, khoảng 75% nhiệt sinh ra do tác động cắt được thoát qua phoi kim loại. Đơn giản là titan không hấp thụ hoặc truyền nhiệt hiệu quả. Thay vì sử dụng chip sạch, nhiệt độ cao tập trung trực tiếp vào lưỡi cắt. Sốc nhiệt cục bộ này nhanh chóng vượt quá giới hạn nhiệt độ hoạt động của cacbua tiêu chuẩn. Kết quả là biến dạng dẻo nhanh chóng, suy thoái cạnh và hư hỏng sớm.
Hơn nữa, titan rất dễ bị cứng lại do căng thẳng. Khi lưỡi cắt cắt xuyên qua vật liệu, bề mặt ngay lập tức trở nên cứng hơn đáng kể so với kim loại cơ bản bên dưới. Nếu một dụng cụ cọ xát vào phôi thay vì cắn một miếng quyết định, nó sẽ làm cứng bề mặt hơn nữa. Những lần đi tiếp theo sẽ trở thành cơn ác mộng.
Ngoài ra, titan trở nên phản ứng hóa học ở nhiệt độ cao. Nó có đặc tính dẻo khiến nó dính chặt vào dụng cụ cắt. Hiện tượng này được gọi là Built-Up Edge. Nó tạo ra các chip titan được hàn vi mô trực tiếp vào rãnh. Khi những mảnh hàn này cuối cùng bị vỡ trong quá trình quay, chúng sẽ xé nát những mảnh cực nhỏ của cạnh cacbua. Điều này làm tăng tốc độ hao mòn theo cấp số nhân.
Mặc dù có tỷ lệ cường độ trên trọng lượng tuyệt vời, titan có mô đun đàn hồi tương đối thấp so với thép. Thực tế mà nói, vật liệu có xu hướng bật lại hoặc lệch khỏi dụng cụ cắt trong quá trình vận hành. Để chống lại hiệu ứng này, máy cắt phải tạo ra áp lực rất lớn. Những lực cắt cao này gây ra ứng suất cơ học nghiêm trọng lên lõi của dụng cụ. Nếu dao phay ngón tiêu chuẩn thiếu độ bền lõi cần thiết hoặc độ ổn định hình học thì áp suất này sẽ dẫn đến độ lệch cực lớn. Sự không chính xác về kích thước và phần thân bị gãy đột ngột là những kết quả thường gặp.
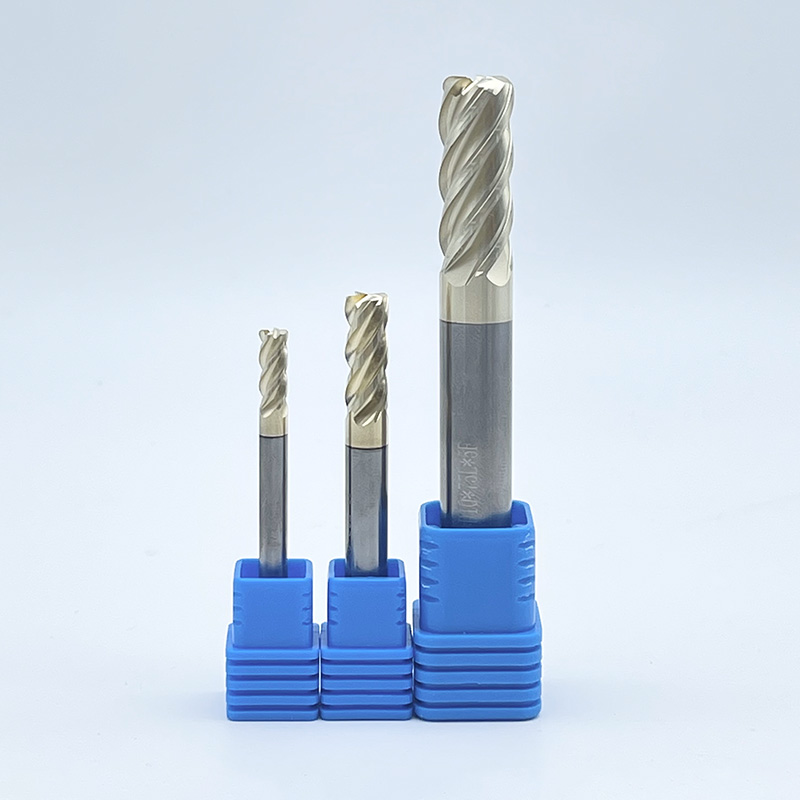
Để chống lại áp lực cơ học mãnh liệt khi gia công các hợp kim kỳ lạ, các nhà sản xuất dụng cụ đã thiết kế một giải pháp hình học tuyệt vời. Thiết kế này về cơ bản thay đổi cách lưỡi cắt tương tác với phôi. Nó trực tiếp giải quyết vấn đề phá hoại của rung động.
Trong quá trình xay xát, tác động của mỗi sáo chạm vào vật liệu sẽ tạo ra sự rung động. Dao phay ngón tiêu chuẩn có khoảng cách me bằng nhau và góc xoắn không đổi. Bởi vì các lưỡi cắt chạm vào kim loại theo những khoảng thời gian nhịp nhàng chính xác nên các rung động sẽ kết hợp lại. Bạn thực sự có thể nghe thấy điều này trên sàn cửa hàng. Tiếng rít chói tai của sự cộng hưởng hài hòa thường được gọi là tiếng trò chuyện. Trong các vật liệu cứng, tiếng kêu tái tạo có tính hủy diệt cao. Nó phá hủy lớp hoàn thiện bề mặt, tạo ra các vết nứt vi mô trên nền cacbua và cuối cùng làm vỡ dụng cụ.
Một chuyên ngành máy cắt xoắn ốc có thể thay đổi có chủ ý phá vỡ chu trình điều hòa mang tính hủy diệt này. Các nhà thiết kế công cụ đạt được điều này bằng cách thay đổi góc xoắn của mỗi me dọc theo chiều dài của thân công cụ. Ví dụ: một nhạc cụ bốn sáo hiệu suất cao có thể có góc xoắn 35 độ trên hai sáo và 38 độ trên các sáo còn lại.
Ngoài ra, những công cụ này thường kết hợp nhiều cao độ khác nhau. Điều này có nghĩa là khoảng cách góc giữa các cạnh cắt ở đầu là không đối xứng. Bằng cách ngẫu nhiên hóa thời gian của các lưỡi cắt đi vào và đi ra khỏi vật liệu, các rung động sẽ chủ động triệt tiêu lẫn nhau thay vì kết hợp lại.
Việc triển khai hình học xoắn ốc thay đổi mang lại một số lợi ích hữu hình cho các chỉ số sản xuất ở cuối kênh. Việc giảm rung động điều hòa đảm bảo quá trình cắt trơn tru ngay cả khi chịu tải trọng hướng tâm lớn. Độ rung giảm trực tiếp giúp lớp hoàn thiện tường sạch hơn, thường xuyên loại bỏ nhu cầu thực hiện các bước hoàn thiện thứ cấp. Độ ổn định được cung cấp bởi một chuỗi xoắn thay đổi cho phép các thợ máy sử dụng các chiến lược Phay Hiệu suất Cao hiện đại. Bạn có thể cắt sâu theo trục và tận dụng toàn bộ chiều dài me trong khi vẫn duy trì độ bám hướng tâm thấp. Độ rung ít mạnh hơn cũng có nghĩa là vòng bi trục chính đắt tiền của máy CNC ít bị mài mòn hơn đáng kể.
Trong khi hình học tối ưu giúp ổn định quá trình cắt cơ học, việc quản lý nhiệt độ cực cao đòi hỏi sự can thiệp mạnh mẽ về hóa học và nhiệt. Lớp phủ công cụ tiên tiến hoàn toàn không thể thương lượng khi xử lý titan.
Cacbua vonfram đặc biệt cứng và chống mài mòn. Tuy nhiên, cacbua trần có những hạn chế về nhiệt nghiêm ngặt. Khi tiếp xúc với nhiệt cục bộ sinh ra trong vùng cắt, chất kết dính coban trong cacbua tiêu chuẩn bắt đầu bị phân hủy. Nhiệt độ ở đây dễ dàng vượt quá 800 độ C. Nếu không có hàng rào bảo vệ, ái lực hóa học giữa phôi titan và cacbua trần sẽ gây ra hiện tượng ăn mòn nhanh chóng. Chất nền đơn giản là không thể tồn tại sau cú sốc nhiệt nếu không có tấm chắn chuyên dụng.
Titanium Aluminium Nitride và Aluminium Titanium Nitride là những tiêu chuẩn công nghiệp không thể tranh cãi cho các ứng dụng nhiệt độ cao. Một phí bảo hiểm Dao phay ngón TiAlN được thiết kế đặc biệt để phát triển mạnh trong những môi trường khắc nghiệt này. Sự sáng chói của lớp phủ này nằm ở một quá trình gọi là quá trình oxy hóa. Khi tiếp xúc với nhiệt độ khắc nghiệt của vùng cắt, nhôm bên trong lớp phủ sẽ di chuyển lên bề mặt và bị oxy hóa. Nó tạo thành một lớp oxit nhôm cực nhỏ. Lớp giống như gốm này hoạt động như một rào cản nhiệt hiệu quả cao. Nó phản xạ nhiệt trở lại chip và cách xa lõi cacbua dễ bị tổn thương một cách an toàn. Các dụng cụ hàng đầu sử dụng lớp phủ PVD TiAlN tiên tiến để đảm bảo khả năng chịu nhiệt tối đa trong quá trình cắt hàng không vũ trụ kéo dài.
Ngoài khả năng bảo vệ nhiệt, các lớp phủ lắng đọng hơi vật lý tiên tiến này còn cải thiện đáng kể độ bôi trơn của dụng cụ. Hệ số ma sát thấp hơn đảm bảo rằng các mảnh titan dạng sợi trượt trơn tru lên các rãnh rãnh và thoát khỏi vùng cắt. Bằng cách giảm đáng kể ma sát, lớp phủ chủ động ngăn chặn hiện tượng hàn phoi thường phá hủy các dụng cụ không được phủ.
Hình dạng và lớp phủ của một dụng cụ chỉ có hiệu quả như nền tảng mà chúng được xây dựng trên đó. Đối với các ứng dụng titan, cacbua rắn hiệu suất cao là yêu cầu cơ bản tuyệt đối. Thép tốc độ cao đơn giản là không thể cung cấp các tính chất cơ học cần thiết.
Sản xuất hàng cao cấp máy nghiền cacbua cuối liên quan đến việc thiêu kết bột cacbua vonfram với chất kết dính coban. Đối với các hợp kim hàng không vũ trụ, kích thước hạt của cacbua vonfram là thông số kỹ thuật quyết định. Cacbua tiêu chuẩn thường sử dụng kích thước hạt trên 1,0 micron. Ngược lại, các công cụ được thiết kế cho titan sử dụng cacbua hạt siêu mịn, thường khoảng 0,4 đến 0,6 micron. Cấu trúc siêu mịn này mang lại Độ bền đứt ngang cao hơn đáng kể. Độ bền cao hơn có nghĩa là lưỡi cắt có thể hấp thụ tải sốc nặng hơn mà không bị sứt mẻ vi mô. Điều này rất quan trọng khi cắt xuyên qua các vật liệu có độ bền kéo cao.
Cacbua rắn có độ cứng gần gấp ba lần so với thép. Sự cứng nhắc cực độ này là rất quan trọng. Bởi vì titan tạo ra lực cắt hướng tâm cao nhằm cố gắng đẩy dụng cụ ra khỏi chi tiết nên độ lệch của dụng cụ là mối đe dọa thường xuyên. Chất nền cacbua rắn có độ cứng cao giúp giảm thiểu độ lệch này, đảm bảo rằng người thợ máy có thể duy trì dung sai kích thước chặt chẽ.
Tính năng |
Cacbua hạt vĩ mô tiêu chuẩn |
Cacbua hạt siêu mịn |
|---|---|---|
Kích thước hạt |
> 1,0 µm |
0,4 - 0,6 µm |
Sức mạnh vỡ ngang |
Vừa phải |
Đặc biệt cao |
Giữ cạnh |
Dễ bị sứt mẻ vi mô ở Ti |
Duy trì cạnh sắc nét dưới tải |
Sự phù hợp với Titan |
Từ nghèo đến khá |
Xuất sắc |
Chọn số lượng me chính xác là một hành động cân bằng tinh tế giữa sức bền lõi và không gian thoát phoi. Các mảnh titan nổi tiếng là có tính dai và cần có đủ không gian để thoát khỏi vùng cắt. Nếu chúng dồn vào các rãnh, dụng cụ sẽ gãy ngay lập tức. Tuy nhiên, dụng cụ này phải đủ dày để chống lại độ lệch.
Đối với nhôm, dụng cụ 2 me hoặc 3 me là tiêu chuẩn do khối lượng phoi lớn. Đối với thép, có thể sử dụng dụng cụ 6 me đến 8 me để gia công tinh. Đối với titan, sự cân bằng tối ưu thường được tìm thấy trong các thiết kế 4 me hoặc 5 me.
Thiết kế 4 me: Cung cấp các rãnh rãnh rộng rãi để thoát phoi hiệu quả. Điều này rất quan trọng trong các hoạt động gia công thô hoặc xẻ rãnh truyền thống nặng nề trong đó việc đóng phoi là một rủi ro nghiêm trọng.
Thiết kế 5 me: Cung cấp đường kính lõi dày hơn một chút, tăng độ cứng tổng thể của dụng cụ. Việc bổ sung lưỡi cắt thứ năm cho phép tốc độ tiến dao cao hơn một chút trong khi vẫn duy trì độ bóng bề mặt tuyệt vời. Điều này khiến nó trở thành sự lựa chọn phù hợp cho các đường chạy dao Phay Hiệu suất Cao hiện đại.
Máy cắt titan chuyên dụng có đường kính lõi dày hơn so với các dụng cụ đa năng. Mạng dày này cung cấp tính toàn vẹn về cấu trúc cần thiết để chịu được tải trọng xuyên tâm cao. Hơn nữa, các góc nổi phía sau lưỡi cắt được thiết kế tỉ mỉ. Một hình nổi lệch tâm thường được áp dụng, để lại nhiều vật liệu hơn ngay phía sau lưỡi cắt. Điều này giúp hỗ trợ cạnh tối đa, ngăn ngừa đầu nhọn bị gãy khi chạm vào bề mặt cứng, bị mài mòn của phôi.
Những thay đổi gần đây của thị trường làm nổi bật nhu cầu toàn cầu về các thành phần titan. Sự tăng trưởng này chủ yếu được thúc đẩy bởi máy bay thương mại thế hệ tiếp theo, hệ thống phòng thủ hạng nhẹ và các thiết bị cấy ghép y tế phức tạp. Do chi phí nguyên liệu thô vẫn ở mức cao và lịch trình sản xuất bị thắt chặt, lĩnh vực sản xuất đang trải qua một quá trình chuyển đổi lớn. Các cửa hàng đang nhanh chóng chuyển từ gia công thô truyền thống sang chiến lược phay động tiên tiến. Các nhà sản xuất công cụ đang phản ứng bằng cách vượt qua ranh giới của công nghệ phủ PVD và hình học nền phức tạp. Điều này chứng tỏ rằng sự đổi mới công cụ đang diễn ra đồng thời với kỹ thuật hàng không vũ trụ.
Sản xuất hàng không vũ trụ hoạt động theo tiêu chuẩn kiểm soát chất lượng nghiêm ngặt. Các bộ phận như bộ phận rèn thiết bị hạ cánh, giá treo động cơ và vách ngăn kết cấu được gia công từ các khối titan rắn. Trong môi trường này, độ chính xác là không thể thương lượng. Sử dụng chuyên dụng các công cụ gia công hàng không vũ trụ đảm bảo độ chính xác về kích thước được duy trì trong suốt quá trình sản xuất dài. Khả năng dự đoán cho phép các lập trình viên CNC thiết lập hệ thống quản lý tuổi thọ dụng cụ đáng tin cậy. Điều này ngăn ngừa những hỏng hóc không mong muốn có thể ảnh hưởng đến bộ phận quan trọng của chuyến bay.
Từ góc độ mua sắm, chi phí dụng cụ phải được đánh giá dựa trên tổng chi phí sản xuất. Khi bạn đang nhìn chằm chằm vào một phôi titan hàng không vũ trụ có giá hàng chục nghìn đô la, việc cố gắng tiết kiệm một vài đô la bằng cách mua các công cụ cắt tiêu chuẩn sẽ gây ra mức độ rủi ro không thể chấp nhận được. Nếu một công cụ tiêu chuẩn hoạt động kém, bị hỏng và tự nhúng vào một bộ phận có giá trị cao thì chi phí loại bỏ bộ phận đó sẽ vượt xa khoản đầu tư vào công cụ cao cấp. Máy cắt hiệu suất cao hoạt động như một chính sách bảo hiểm. Chúng bảo vệ phôi và tối đa hóa thời gian hoạt động tổng thể của trục chính.
Việc lựa chọn dụng cụ cắt thích hợp không phải là một quá trình thử và sai. Nó đòi hỏi một cách tiếp cận có tính toán dựa trên khoa học luyện kim và môi trường sản xuất cụ thể của bạn. Các kỹ sư sản xuất phải đánh giá chiến lược vận hành, hệ thống phân phối chất làm mát và đối tác công cụ của họ để đảm bảo độ tin cậy của quy trình.
Phương pháp lập trình của bạn quyết định việc lựa chọn công cụ của bạn. Gia công thô truyền thống thường bao gồm chiều sâu cắt hướng tâm lớn và chiều sâu cắt dọc trục tương đối nông. Phương pháp này gây áp lực rất lớn lên các cạnh cắt phía dưới. Khi sử dụng chiến lược này, cần phải có một công cụ 4 me có lõi chắc chắn và bán kính góc được gia cố để ngăn chặn hiện tượng sứt mẻ thảm khốc ở cạnh.
Ngược lại, Phay Hiệu suất Cao sử dụng độ sâu hướng tâm nhẹ và độ sâu trục rất sâu, thường sử dụng toàn bộ chiều dài me. Chiến lược này phân bổ lực cắt đồng đều trên dụng cụ, kéo dài đáng kể tuổi thọ dụng cụ. Đối với các ứng dụng HEM bằng titan, máy cắt xoắn ốc có 5 me là hoàn toàn bắt buộc để ngăn chặn tiếng ồn điều hòa gây ra bởi sự ăn khớp dọc trục sâu.
Chiến lược gia công |
Độ sâu cắt xuyên tâm |
Chiều sâu cắt theo trục |
Yêu cầu về dụng cụ |
|---|---|---|---|
Gia công thô truyền thống |
Cao (50% - 100% đường kính) |
Thấp (10% - 25% đường kính) |
Lõi dày, bán kính góc, 4 me |
Phay hiệu suất cao |
Thấp (5% - 15% đường kính) |
Cao (Tối đa 2x - 3x dia) |
Chuỗi xoắn thay đổi, số lượng sáo cao (5+) |
Độ dẫn nhiệt đặc biệt thấp của titan cho thấy nhiệt phải được quản lý từ bên ngoài. Nếu máy CNC của bạn sử dụng chất làm mát lũ áp suất cao, mục tiêu chính là ngăn chặn hàn phoi và làm nổ các phoi dạng sợi ra khỏi vùng cắt. Trong môi trường này, lớp phủ TiAlN hoạt động rất tốt. Nó chống sốc nhiệt trong khi chất làm mát cung cấp dầu bôi trơn cần thiết.
Tuy nhiên, nếu bạn đang sử dụng Bôi trơn số lượng tối thiểu hoặc thổi khí, dụng cụ sẽ có nhiệt độ cao hơn đáng kể. Trong những trường hợp bán khô này, lớp phủ AlTiN thường được ưu tiên hơn. AlTiN chứa hàm lượng nhôm cao hơn. Điều này tạo thành lớp oxit nhôm dày đặc hơn ở nhiệt độ cao, mang lại khả năng chống oxy hóa vượt trội khi hạn chế chất làm mát bằng chất lỏng.
Dung sai chế tạo của chính dụng cụ cắt quyết định sự thành công của hoạt động gia công. Các yếu tố quan trọng bao gồm tính nhất quán của chất nền cacbua hạt nhỏ, độ chính xác của việc chuẩn bị cạnh và tính đồng nhất của quy trình phủ PVD. Chúng tôi khuyên bạn nên hợp tác với các nhà sản xuất chuyên biệt, những người thiết kế hình học chuyên dụng cho các hợp kim kỳ lạ. Điều này thiết lập các quy trình ổn định, có thể lặp lại và giảm chi phí tổng thể cho mỗi bộ phận.
Gia công titan không phải là cơn ác mộng nếu bạn đầu tư vào công nghệ phù hợp. Các công cụ tiêu chuẩn chắc chắn sẽ khiến bạn tốn nhiều tiền hơn về lâu dài do thường xuyên bị hỏng, bề mặt hoàn thiện bị hỏng và thời gian ngừng hoạt động của máy quá nhiều. Bằng cách nâng cấp thiết lập công cụ của bạn để bao gồm các hình học chuyên dụng, bạn có thể tự tin chinh phục vật liệu khó này.
Việc kết hợp một dao cắt xoắn ốc đa dạng với lớp phủ nhiệt cao cấp trên nền cacbua rắn siêu mịn là công thức tối ưu để thành công. Sự kết hợp này tích cực chống lại tiếng ồn, quản lý nhiệt độ cực cao và mang lại độ cứng cần thiết để duy trì dung sai chặt chẽ. Hãy dành thời gian để đánh giá các chiến lược gia công cụ thể của bạn ngay hôm nay. Để tối ưu hóa hiệu quả và lợi nhuận cho cửa hàng của bạn, hãy khám phá phạm vi toàn diện của các công cụ hiệu suất cao được thiết kế đặc biệt cho các hợp kim cứng tại SS End Mill (https://www.ssendmill.com). Trang bị cho máy CNC của bạn những máy cắt phù hợp và biến công việc titan khó khăn nhất của bạn thành lợi thế cạnh tranh.
Dụng cụ cắt tối ưu để gia công các hợp kim titan, chẳng hạn như Ti-6Al-4V, là dao phay cacbit nguyên khối 4 me hoặc 5 me có hình dạng xoắn ốc thay đổi và bước bước thay đổi. Chất nền phải được sản xuất từ cacbua hạt siêu mịn để cung cấp độ bền đứt ngang cần thiết. Hơn nữa, dụng cụ này phải được xử lý bằng lớp phủ nhiệt tiên tiến, chẳng hạn như Titanium Aluminium Nitride hoặc Aluminium Titanium Nitride. Sự kết hợp cụ thể này giải quyết hiện tượng nhiễu, chống lệch và hoạt động như một rào cản nhiệt chống lại sự sinh nhiệt cực độ.
Các dụng cụ cắt tiêu chuẩn bị hỏng nặng ở titan do sự kết hợp của các yếu tố nhiệt, cơ học và hóa học. Titanium giữ nhiệt ở lưỡi cắt, nhanh chóng vượt quá giới hạn nhiệt của dụng cụ tiêu chuẩn và gây biến dạng dẻo. Ngoài ra, bản chất dẻo của titan khiến nó có thể hàn về mặt hóa học với các rãnh. Khi phoi hàn vào rãnh, dụng cụ sẽ ngừng cắt và bắt đầu cọ xát, gây ra các xung đột ngay lập tức trong tải trục chính và dẫn đến dụng cụ bị gãy. Cuối cùng, các dụng cụ tiêu chuẩn tạo ra sự cộng hưởng hài hòa dưới lực cắt cao, làm gãy cacbua một cách vi mô.
Mặc dù cả hai tính năng đều chống lại rung động điều hòa nhưng chúng làm thay đổi hình dạng của công cụ một cách khác nhau. Bước thay đổi đề cập đến khoảng cách góc không bằng nhau của các cạnh cắt xung quanh chu vi của đầu dụng cụ. Một dao cắt xoắn ốc có thể thay đổi được sẽ thay đổi góc mà các rãnh xoắn ốc theo chiều dài của thân dụng cụ. Mặc dù bước răng thay đổi có hiệu quả đối với các vết cắt nông, nhưng đường xoắn ốc thay đổi lại vượt trội hơn rất nhiều đối với các vết cắt dọc trục sâu. Nó liên tục phá vỡ các tần số hài dọc theo toàn bộ chiều dài gắn vào của dụng cụ.
Có, việc sử dụng chất làm mát rất được khuyến khích và trong hầu hết các trường hợp, điều này thực sự cần thiết khi gia công titan. Trong khi lớp phủ TiAlN được thiết kế để chịu được nhiệt độ khắc nghiệt bằng cách hình thành lớp oxit bảo vệ thì titan lại có tính phản ứng cao và dễ bị ăn mòn. Nếu không có hệ thống làm mát áp suất cao để cung cấp chất bôi trơn và xả các phoi dính ra khỏi vùng cắt một cách vật lý, các phoi sẽ cắt lại và hàn vào dụng cụ. Hơn nữa, bụi titan và mảnh vụn rất dễ cháy. Chất làm mát lũ lụt giảm thiểu nguy cơ hỏa hoạn nghiêm trọng này.
Số lượng me lý tưởng thường là từ 4 đến 5 me, tùy thuộc nhiều vào chiến lược đường chạy dao. Titanium tạo ra những mảnh vụn dai, dai, cần có đủ không gian để thoát ra ngoài. Thiết kế 4 me là tiêu chuẩn công nghiệp cho xẻ rãnh truyền thống và gia công thô xuyên tâm nặng, mang lại sự cân bằng hoàn hảo giữa độ cứng của lõi và các rãnh phoi sâu. Thiết kế 5 me ngày càng được ưa chuộng cho các nguyên công Phay và tinh Hiệu suất Cao. Lõi dày hơn làm giảm độ lệch và cho phép tốc độ tiến dao cao hơn khi bước qua hướng tâm nhẹ.
Việc sử dụng các công cụ Thép tốc độ cao cho titan không được khuyến khích trong sản xuất hiện đại. HSS thiếu độ cứng màu đỏ, tức là khả năng duy trì lưỡi cắt sắc bén ở nhiệt độ cao. Bởi vì titan không tản nhiệt hiệu quả nên nhiệt độ vùng cắt dễ dàng làm tan chảy HSS. Hơn nữa, HSS thiếu độ cứng để chịu được lực cắt cao, dẫn đến biến dạng, rung lắc nghiêm trọng và phôi gia công nhanh cứng lại. Chỉ cacbua rắn mới cung cấp khả năng chống mài mòn và độ cứng kết cấu cần thiết.
Việc xác định các tham số chính xác đòi hỏi một cách tiếp cận thận trọng. Titanium yêu cầu tốc độ cắt tương đối thấp kết hợp với tải phoi từ trung bình đến cao. Chạy trục chính quá nhanh sẽ sinh ra nhiệt quá mức, làm nóng chảy cacbua. Việc cho ăn không đủ khiến dụng cụ bị cọ xát thay vì cắt, làm titan cứng lại nhanh chóng. Mặc dù các thông số chính xác phụ thuộc vào hợp kim cụ thể và chiến lược CAM, nhưng các đường cơ sở chung cho các công cụ cacbua rắn được phủ bao gồm 150 đến 200 SFM đối với gia công thô truyền thống và 250 đến 350 SFM đối với chiến lược HEM với sự tiếp xúc xuyên tâm rất nhẹ. Luôn tham khảo bảng dữ liệu kỹ thuật cụ thể do nhà sản xuất dụng cụ của bạn cung cấp.
Phay titan khô thường không được khuyến khích cho môi trường sản xuất. Nếu không có chất làm mát, nhiệt độ cực cao sinh ra ở vùng cắt không thể tiêu tan, dẫn đến sự xuống cấp nhanh chóng của lưỡi cắt và hiện tượng lõm nghiêm trọng. Tuy nhiên, nếu bắt buộc phải gia công khô do hạn chế của máy, bạn phải sử dụng dụng cụ có lớp phủ AlTiN và sử dụng luồng khí để loại bỏ phoi. Bạn cũng sẽ cần giảm đáng kể cảnh quay trên bề mặt của mình để ngăn chặn sự cố nghiêm trọng của công cụ.
Chiến lược hiệu quả nhất đối với titan là Phay hiệu suất cao, còn được gọi là phay động hoặc phay trochoidal. Cách tiếp cận này sử dụng chiều sâu cắt hướng tâm nhẹ kết hợp với chiều sâu cắt dọc trục sâu. Bằng cách tận dụng toàn bộ chiều dài của sáo, HEM phân phối nhiệt và mài mòn đều khắp dụng cụ thay vì tập trung ở đầu. Chiến lược này giúp kéo dài đáng kể tuổi thọ của dụng cụ, giảm nguy cơ rung lắc và cho phép tỷ lệ loại bỏ vật liệu tổng thể cao hơn so với gia công thô nặng truyền thống.


