
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.09.2026 Herkunft: Website


Titan wird oft als der größte Feind der modernen Fertigungswelt angesehen. Es wird für sein unglaubliches Verhältnis von Festigkeit zu Gewicht und seine hervorragende Korrosionsbeständigkeit geschätzt und bildet das Rückgrat für Innovationen in den Bereichen Luft- und Raumfahrt, Verteidigung und Medizin. Allerdings kennt jeder erfahrene CNC-Maschinenbauer die schmerzhafte Realität. Es ist bekanntermaßen schwierig zu bearbeiten. Wenn Standard-Schneidwerkzeuge auf einen Titanbarren treffen, ist das Ergebnis in der Regel ein katastrophaler Werkzeugausfall. Aufgrund der enormen Hitzeentwicklung und des heftigen Ratterns kommt es zu schlechter Oberflächengüte und Ausschussteilen.
Um diese exotische Legierung zu beherrschen, muss man über die Verwendung von Allzweckwerkzeugen hinausgehen. Spezialisiert Titan-Schaftfräser sind die ultimative Lösung für diese Albträume in der Werkstatt. Der Erfolg hängt insbesondere von zwei entscheidenden technischen Merkmalen ab. Dabei handelt es sich um variable Helixgeometrie und fortschrittliche thermische Beschichtungen. In diesem Leitfaden erfahren Sie, warum diese speziellen Fräser für Ihr nächstes anspruchsvolles Projekt unerlässlich sind und wie Sie das perfekte Werkzeug auswählen, um Ihre Produktionseffizienz zu optimieren.
Hitze ist der Feind: Titan weist eine außergewöhnlich niedrige Wärmeleitfähigkeit auf. Fortschrittliche Beschichtungen fungieren als wichtige Wärmebarriere und schützen das Schneidwerkzeug vor starker thermischer Schädigung.
Chatter Kills Tools: Ein Design mit variabler Helix unterbricht harmonische Schwingungen. Dies ermöglicht eine glattere Oberflächengüte, tiefere axiale Schnitte und eine längere Werkzeuglebensdauer ohne plötzlichen Bruch.
Auf das Material kommt es an: Nur ultrafeines Mikrokorn-Vollhartmetall bietet die erforderliche Querbruchfestigkeit, um der abrasiven Natur von Legierungen wie Ti-6Al-4V standzuhalten.
Anwendungsspezifische Auswahl: Die Wahl der richtigen Geometrie und Beschichtung ist entscheidend für die Fertigung mit hohen Toleranzen. Diese speziellen Fräser sind für kritische Strukturbauteile nicht verhandelbar.
Die Verarbeitung von Titanlegierungen stellt eine Reihe einzigartiger metallurgischer und mechanischer Hürden dar. Fertigungsingenieure stellen häufig fest, dass sich Standardschneidinstrumente schnell verschlechtern, wenn sie mit diesen Materialien in Berührung kommen. Warum passiert das? Das Verständnis der Grundursachen für schnelle Ausfälle ist der grundlegende Schritt zur Optimierung Ihrer Bearbeitungsparameter.
Ein Hauptgrund dafür, dass Standardwerkzeuge in Titan schmelzen, ist die anhaltend schlechte Wärmeleitfähigkeit des Materials. Bei der herkömmlichen Stahlbearbeitung werden etwa 75 Prozent der durch die Scherwirkung erzeugten Wärme über die Metallspäne abgeführt. Titan absorbiert oder überträgt Wärme einfach nicht effektiv. Anstatt mit einem sauberen Span herauszukommen, konzentriert sich die starke Hitze direkt an der Schneidkante. Dieser lokalisierte Thermoschock überschreitet schnell die Betriebstemperaturgrenzen von Standardkarbid. Die Folge sind schnelle plastische Verformung, Kantenverschlechterung und vorzeitiger Ausfall.
Darüber hinaus ist Titan sehr anfällig für Kaltverfestigung. Wenn die Schneidkante das Material durchschneidet, wird die unmittelbare Oberfläche deutlich härter als das darunter liegende Grundmetall. Wenn ein Werkzeug am Werkstück reibt, statt kräftig zuzubeißen, härtet es die Oberfläche zusätzlich aus. Nachfolgende Pässe werden zum Albtraum.
Darüber hinaus wird Titan bei hohen Temperaturen chemisch reaktiv. Es besitzt eine gummiartige Eigenschaft, die dazu führt, dass es aggressiv am Schneidwerkzeug haftet. Dieses Phänomen wird als „Built-Up Edge“ bezeichnet. Dies führt dazu, dass Titanspäne direkt mit den Rillen mikroverschweißt werden. Wenn diese verschweißten Späne schließlich während der Rotation abbrechen, reißen sie mikroskopisch kleine Stücke der Hartmetallkante mit sich. Dies beschleunigt den Verschleiß exponentiell.
Trotz seines hervorragenden Verhältnisses von Festigkeit zu Gewicht weist Titan im Vergleich zu Stahl einen relativ niedrigen Elastizitätsmodul auf. Praktisch gesehen neigt das Material dazu, während des Vorgangs vom Schneidwerkzeug wegzufedern oder abzuweichen. Um diesem Effekt entgegenzuwirken, muss der Fräser einen enormen Druck ausüben. Diese hohen Schnittkräfte belasten den Kern des Werkzeugs stark mechanisch. Wenn Standard-Schaftfräsern die nötige Kernfestigkeit oder geometrische Stabilität fehlt, führt dieser Druck zu extremer Durchbiegung. Maßungenauigkeiten und ein plötzlich abgebrochener Schaft sind häufige Folgen.
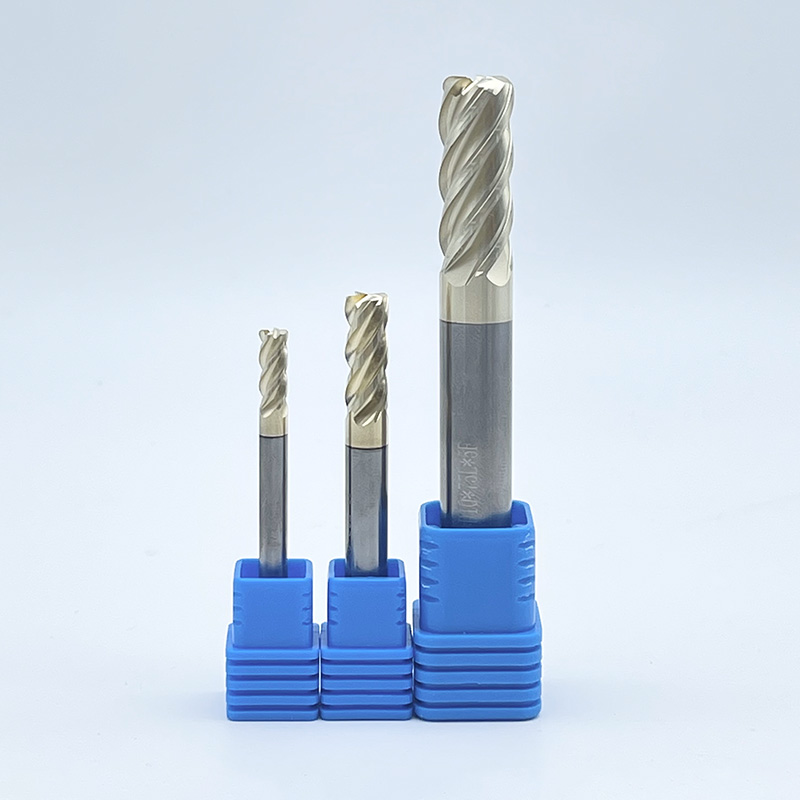
Um den starken mechanischen Belastungen bei der Bearbeitung exotischer Legierungen entgegenzuwirken, haben Werkzeughersteller eine brillante geometrische Lösung entwickelt. Durch diese Konstruktion verändert sich grundlegend die Wechselwirkung der Schneide mit dem Werkstück. Es befasst sich direkt mit dem zerstörerischen Problem der Vibration.
Während des Fräsvorgangs erzeugt der Aufprall jeder einzelnen Nut auf das Material eine Vibration. Standard-Schaftfräser zeichnen sich durch gleiche Spannutenabstände und einen konstanten Spiralwinkel aus. Da die Schneidkanten in genauen rhythmischen Abständen auf das Metall treffen, verstärken sich die Vibrationen. Das hört man förmlich in der Werkstatt. Das ohrenbetäubende Quietschen harmonischer Resonanz wird allgemein als Rattern bezeichnet. In zähen Materialien ist regeneratives Rattern äußerst zerstörerisch. Es zerstört die Oberflächenbeschaffenheit, erzeugt Mikrorisse im Hartmetallsubstrat und zerbricht letztendlich das Werkzeug.
Ein Spezialist Der variable Helixschneider unterbricht diesen zerstörerischen harmonischen Kreislauf absichtlich. Werkzeugkonstrukteure erreichen dies, indem sie den Spiralwinkel jeder Nut entlang der Länge des Werkzeugkörpers ändern. Ein Hochleistungsinstrument mit vier Flöten könnte beispielsweise einen Spiralwinkel von 35 Grad auf zwei Flöten und 38 Grad auf den anderen Flöten aufweisen.
Darüber hinaus verfügen diese Werkzeuge häufig über eine variable Steigung. Dies bedeutet, dass der Winkelabstand zwischen den Schneiden an der Spitze asymmetrisch ist. Durch die Zufallssteuerung des Zeitpunkts, zu dem die Schneidkanten in das Material eindringen und es verlassen, heben sich die Vibrationen aktiv gegenseitig auf, anstatt sie zu verstärken.
Die Implementierung einer variablen Helixgeometrie bietet mehrere greifbare Vorteile für die Produktionsmetriken am unteren Ende des Trichters. Die Dämpfung harmonischer Schwingungen sorgt für einen reibungslosen Schnittvorgang auch bei starker radialer Belastung. Reduzierte Vibrationen führen direkt zu saubereren Wandoberflächen, sodass häufig keine zweiten Endbearbeitungsgänge erforderlich sind. Die durch eine variable Spirale bereitgestellte Stabilität ermöglicht es Maschinenbauern, moderne Strategien zum hocheffizienten Fräsen anzuwenden. Sie können tiefe axiale Schnitte ausführen und die gesamte Nutlänge nutzen, während gleichzeitig ein geringer radialer Eingriff aufrechterhalten wird. Weniger heftige Vibrationen bedeuten auch deutlich weniger Verschleiß an den teuren Spindellagern der CNC-Maschine.
Während eine optimale Geometrie den mechanischen Schneidprozess stabilisiert, erfordert die Bewältigung der extremen Hitze aggressive chemische und thermische Eingriffe. Bei der Bearbeitung von Titan sind hochentwickelte Werkzeugbeschichtungen ein absolutes Muss.
Wolframcarbid ist außergewöhnlich hart und verschleißfest. Allerdings unterliegt blankes Hartmetall strengen thermischen Einschränkungen. Wenn es der in der Scherzone erzeugten lokalen Hitze ausgesetzt wird, beginnt der Kobaltbinder im Standardkarbid zu zerfallen. Die Temperaturen überschreiten hier leicht 800 Grad Celsius. Ohne eine Schutzbarriere führt die chemische Affinität zwischen dem Titanwerkstück und dem blanken Hartmetall zu einem schnellen Abrieb. Ohne eine spezielle Abschirmung kann das Substrat den Temperaturschock einfach nicht überstehen.
Titanaluminiumnitrid und Aluminiumtitannitrid sind die unbestrittenen Industriestandards für Hochtemperaturanwendungen. Eine Prämie Der TiAlN-Schaftfräser wurde speziell für den Einsatz in diesen rauen Umgebungen entwickelt. Die Brillanz dieser Beschichtung liegt in einem Prozess namens Oxidation begründet. Wenn es den extremen Temperaturen der Schneidzone ausgesetzt wird, wandert das Aluminium in der Beschichtung an die Oberfläche und oxidiert. Es bildet eine mikroskopisch kleine Schicht aus Aluminiumoxid. Diese keramikartige Schicht fungiert als hochwirksame Wärmebarriere. Es reflektiert die Wärme zurück in den Span und sicher weg vom empfindlichen Hartmetallkern. Erstklassige Werkzeuge verwenden fortschrittliche PVD-TiAlN-Beschichtungen, um maximale thermische Beständigkeit bei längeren Schnitten in der Luft- und Raumfahrt zu gewährleisten.
Über den thermischen Schutz hinaus verbessern diese fortschrittlichen physikalischen Gasphasenabscheidungsbeschichtungen die Schmierfähigkeit des Werkzeugs erheblich. Ein niedrigerer Reibungskoeffizient sorgt dafür, dass die zähen Titanspäne sanft in den Nuttälern nach oben gleiten und die Schneidzone entleeren. Durch die drastische Reduzierung der Reibung verhindert die Beschichtung aktiv die Spanschweißphänomene, die unbeschichtete Werkzeuge typischerweise zerstören.
Die Geometrie und Beschichtung eines Instruments sind nur so effektiv wie das Fundament, auf dem sie aufgebaut sind. Für Titananwendungen ist Hochleistungsvollhartmetall die absolute Grundvoraussetzung. Schnellarbeitsstahl kann einfach nicht die erforderlichen mechanischen Eigenschaften liefern.
Die Herstellung einer Prämie Beim Hartmetall-Schaftfräser wird Wolframkarbidpulver mit einem Kobaltbinder gesintert. Bei Luftfahrtlegierungen ist die Korngröße des Wolframcarbids eine entscheidende Spezifikation. Standardkarbid verwendet typischerweise Korngrößen über 1,0 Mikrometer. Im Gegensatz dazu verwenden Werkzeuge, die für Titan entwickelt wurden, ultrafeine Mikrokornkarbide, typischerweise etwa 0,4 bis 0,6 Mikrometer. Diese ultrafeine Struktur sorgt für eine deutlich höhere Querbruchfestigkeit. Eine höhere Festigkeit bedeutet, dass die Schneide höhere Stoßbelastungen aufnehmen kann, ohne dass es zu Mikroausbrüchen kommt. Dies ist beim Durchtrennen hochfester Materialien von entscheidender Bedeutung.
Vollhartmetall weist eine Steifigkeit auf, die fast dreimal so hoch ist wie die von Stahl. Diese extreme Steifigkeit ist entscheidend. Da Titan hohe radiale Schnittkräfte ausübt, die versuchen, das Werkzeug vom Teil wegzudrücken, ist eine Werkzeugablenkung eine ständige Gefahr. Ein äußerst steifes Vollhartmetallsubstrat minimiert diese Durchbiegung und stellt sicher, dass der Maschinist enge Maßtoleranzen einhalten kann.
Besonderheit |
Standard-Makrokorn-Hartmetall |
Ultrafeines Mikrokorn-Hartmetall |
|---|---|---|
Körnung |
> 1,0 µm |
0,4 - 0,6 µm |
Querbruchfestigkeit |
Mäßig |
Außergewöhnlich hoch |
Kantenerhaltung |
Anfällig für Mikroabplatzungen bei Ti |
Behält die scharfe Kante unter Last |
Eignung für Titan |
Schlecht bis mittelmäßig |
Exzellent |
Die Auswahl der richtigen Nutanzahl ist ein heikler Balanceakt zwischen Kernfestigkeit und Spanabfuhrraum. Titanspäne sind bekanntermaßen fadenziehend und benötigen ausreichend Platz, um der Schneidzone zu entkommen. Wenn sie in die Nuten geraten, bricht das Werkzeug sofort ab. Das Werkzeug muss jedoch dick genug bleiben, um einer Durchbiegung standzuhalten.
Bei Aluminium sind aufgrund des enormen Spanvolumens 2- oder 3-schneidige Werkzeuge Standard. Bei Stählen können für die Schlichtbearbeitung 6- bis 8-schneidige Werkzeuge verwendet werden. Bei Titan wird die optimale Balance typischerweise bei 4- oder 5-schneidigen Konstruktionen gefunden.
4-Flöten-Designs: Bieten großzügige Rillentäler für eine effiziente Spanabfuhr. Dies ist bei schweren herkömmlichen Schruppbearbeitungen oder beim Nutenfräsen von entscheidender Bedeutung, bei denen die Spanansammlung ein ernstes Risiko darstellt.
5-schneidige Konstruktionen: Bieten einen etwas dickeren Kerndurchmesser und erhöhen so die Gesamtsteifigkeit des Werkzeugs. Die Hinzufügung einer fünften Schneidkante ermöglicht etwas höhere Vorschubgeschwindigkeiten bei gleichzeitiger Beibehaltung einer hervorragenden Oberflächengüte. Dies macht es zur ersten Wahl für moderne Werkzeugwege für das hocheffiziente Fräsen.
Spezialfräser aus Titan haben im Vergleich zu Allzweckwerkzeugen einen größeren Kerndurchmesser. Dieser verdickte Steg sorgt für die erforderliche strukturelle Integrität, um hohen radialen Belastungen standzuhalten. Darüber hinaus sind die Freiwinkel hinter der Schneidkante sorgfältig konstruiert. Häufig wird eine exzentrische Hinterschneidung angewendet, wodurch mehr Material direkt hinter der Schneidkante verbleibt. Dies sorgt für maximale Kantenunterstützung und verhindert, dass die scharfe Spitze abbricht, wenn sie auf die harte, abrasive Oberfläche des Werkstücks trifft.
Die jüngsten Marktveränderungen verdeutlichen die steigende weltweite Nachfrage nach Titankomponenten. Dieses Wachstum wird maßgeblich durch Verkehrsflugzeuge der nächsten Generation, leichte Verteidigungssysteme und komplexe medizinische Implantate vorangetrieben. Da die Rohstoffkosten weiterhin hoch sind und die Produktionspläne enger werden, erlebt der Fertigungssektor einen massiven Wandel. Betriebe bewegen sich schnell vom traditionellen Schruppen hin zu fortschrittlichen dynamischen Frässtrategien. Werkzeughersteller reagieren darauf, indem sie die Grenzen der PVD-Beschichtungstechnologien und komplexen Substratgeometrien erweitern. Dies beweist, dass die Werkzeuginnovation parallel zur Luft- und Raumfahrttechnik voranschreitet.
Die Luft- und Raumfahrtfertigung unterliegt strengen Qualitätskontrollstandards. Komponenten wie Fahrwerksteile, Triebwerkspylone und strukturelle Trennwände werden aus massiven Titanblöcken gefertigt. In diesem Umfeld ist Präzision nicht verhandelbar. Verwendung spezialisierter Bearbeitungswerkzeuge für die Luft- und Raumfahrt stellen sicher, dass die Maßgenauigkeit über lange Produktionsläufe erhalten bleibt. Durch die Vorhersehbarkeit können CNC-Programmierer zuverlässige Systeme zur Verwaltung der Werkzeuglebensdauer einrichten. Dies verhindert unerwartete Ausfälle, die einen flugkritischen Teil gefährden könnten.
Aus Beschaffungssicht müssen die Werkzeugkosten im Vergleich zu den Gesamtherstellungskosten bewertet werden. Wenn Sie es mit einem Billet aus Titan für die Luft- und Raumfahrt zu tun haben, das Zehntausende von Dollar kostet, birgt der Versuch, durch den Kauf von Standard-Schneidwerkzeugen ein paar Dollar zu sparen, ein inakzeptables Risiko. Wenn ein Standardwerkzeug klappert, bricht und sich in ein hochwertiges Bauteil eingräbt, übersteigen die Kosten für die Verschrottung dieses Teils die Investition in Premium-Werkzeuge bei weitem. Hochleistungsschneider fungieren als Versicherungspolice. Sie schützen das Werkstück und maximieren die Gesamtverfügbarkeit der Spindel.
Die Auswahl der geeigneten Schneidinstrumente ist kein Prozess von Versuch und Irrtum. Es erfordert einen kalkulierten Ansatz, der auf metallurgischen Erkenntnissen und Ihrer spezifischen Produktionsumgebung basiert. Fertigungsingenieure müssen ihre Betriebsstrategien, Kühlmittelzufuhrsysteme und Werkzeugpartner bewerten, um die Prozesszuverlässigkeit sicherzustellen.
Ihr Programmieransatz bestimmt die Auswahl Ihres Werkzeugs. Beim herkömmlichen Schruppen ist typischerweise eine große radiale Schnitttiefe und eine relativ geringe axiale Schnitttiefe erforderlich. Diese Methode stellt eine enorme Belastung für die unteren Schnittkanten dar. Bei dieser Strategie ist ein 4-schneidiges Werkzeug mit robustem Kern und verstärkten Eckenradien erforderlich, um katastrophale Kantenausbrüche zu verhindern.
Im Gegensatz dazu nutzt das Hochleistungsfräsen eine geringe radiale Tiefe und eine sehr tiefe axiale Tiefe, wobei häufig die gesamte Nutlänge genutzt wird. Diese Strategie verteilt die Schnittkräfte gleichmäßig auf das Werkzeug und verlängert so die Standzeit des Werkzeugs erheblich. Für HEM-Anwendungen in Titan ist ein 5-schneidiger variabler Helixfräser unbedingt erforderlich, um das harmonische Rattern zu unterdrücken, das durch tiefen axialen Eingriff verursacht wird.
Bearbeitungsstrategie |
Radiale Schnitttiefe |
Axiale Schnitttiefe |
Werkzeuganforderungen |
|---|---|---|---|
Traditionelles Schruppen |
Hoch (50 % – 100 % des Durchmessers) |
Niedrig (10 % – 25 % des Durchmessers) |
Dicker Kern, Eckradien, 4-schneidig |
Hocheffizientes Fräsen |
Niedrig (5 % – 15 % des Durchmessers) |
Hoch (bis zu 2x - 3x Durchmesser) |
Variable Spirale, hohe Nutenzahl (5+) |
Aufgrund der außergewöhnlich geringen Wärmeleitfähigkeit von Titan muss die Wärme extern verwaltet werden. Wenn Ihre CNC-Maschine Hochdruck-Flutkühlmittel verwendet, besteht das Hauptziel darin, ein Verschweißen der Späne zu verhindern und die faserigen Späne physisch aus der Schneidzone zu blasen. In dieser Umgebung funktioniert eine TiAlN-Beschichtung außergewöhnlich gut. Es widersteht Temperaturschocks, während das Kühlmittel für die notwendige Schmierung sorgt.
Wenn Sie jedoch Minimalmengenschmierung oder Druckluft verwenden, ist das Werkzeug deutlich höheren Temperaturen ausgesetzt. In diesen halbtrockenen Szenarien werden häufig AlTiN-Beschichtungen bevorzugt. AlTiN enthält einen höheren Aluminiumanteil. Dadurch bildet sich bei erhöhten Temperaturen eine dichtere Aluminiumoxidschicht, die eine hervorragende Oxidationsbeständigkeit bietet, wenn nur wenig flüssiges Kühlmittel zur Verfügung steht.
Die Fertigungstoleranzen des Schneidwerkzeugs selbst bestimmen den Erfolg des Bearbeitungsvorgangs. Zu den entscheidenden Faktoren gehören die Konsistenz des Mikrokorn-Hartmetallsubstrats, die Präzision der Kantenvorbereitung und die Gleichmäßigkeit des PVD-Beschichtungsprozesses. Es wird dringend empfohlen, mit spezialisierten Herstellern zusammenzuarbeiten, die spezielle Geometrien für exotische Legierungen entwickeln. Dies führt zu stabilen, wiederholbaren Prozessen und senkt die Gesamtkosten pro Teil.
Die Bearbeitung von Titan muss kein Albtraum sein, wenn Sie in die richtige Technologie investieren. Standardwerkzeuge kosten Sie auf lange Sicht unweigerlich mehr, da sie häufig kaputt gehen, die Oberflächenbeschaffenheit beeinträchtigt ist und die Maschine übermäßig lange stillsteht. Indem Sie Ihren Werkzeugaufbau um spezielle Geometrien erweitern, können Sie dieses schwierige Material mit Zuversicht meistern.
Die Kombination eines variablen Helixfräsers mit einer hochwertigen thermischen Beschichtung auf einem ultrafeinen Vollhartmetallsubstrat ist die ultimative Erfolgsformel. Diese Kombination bekämpft aktiv Vibrationen, bewältigt extreme Hitze und sorgt für die nötige Steifigkeit, um enge Toleranzen einzuhalten. Nehmen Sie sich noch heute die Zeit, Ihre spezifischen Bearbeitungsstrategien zu bewerten. Um die Effizienz und Rentabilität Ihrer Werkstatt zu optimieren, erkunden Sie das umfassende Sortiment an Hochleistungswerkzeugen, die speziell für zähe Legierungen entwickelt wurden, bei SS End Mill (https://www.ssendmill.com). Rüsten Sie Ihre CNC-Maschinen mit den richtigen Fräsern aus und verwandeln Sie Ihre schwierigsten Titanarbeiten in einen Wettbewerbsvorteil.
Das optimale Schneidwerkzeug für die Bearbeitung von Titanlegierungen wie Ti-6Al-4V ist ein 4- oder 5-schneidiger Vollhartmetall-Schaftfräser mit variabler Spirale und variabler Steigungsgeometrie. Um die erforderliche Biegebruchfestigkeit zu gewährleisten, muss das Substrat aus ultrafeinem Mikrokorn-Hartmetall gefertigt sein. Darüber hinaus muss das Werkzeug mit einer fortschrittlichen thermischen Beschichtung wie Titanaluminiumnitrid oder Aluminiumtitannitrid behandelt werden. Diese spezielle Kombination reduziert Vibrationen, verhindert Durchbiegungen und wirkt als thermische Barriere gegen extreme Hitzeentwicklung.
Standardschneidwerkzeuge versagen in Titan aufgrund einer Kombination aus thermischen, mechanischen und chemischen Faktoren katastrophal. Titan speichert die Wärme an der Schneidkante, wodurch die thermischen Grenzen von Standardwerkzeugen schnell überschritten werden und es zu plastischer Verformung kommt. Darüber hinaus führt die gummiartige Beschaffenheit von Titan dazu, dass es sich chemisch mit den Rillen verschweißt. Sobald sich ein Span an der Nut festschweißt, hört das Werkzeug auf zu schneiden und beginnt zu reiben, was zu sofortigen Spitzen in der Spindellast führt und zum Bruch des Werkzeugs führt. Schließlich erzeugen Standardwerkzeuge bei hohen Schnittkräften harmonische Resonanzen, die zu Mikrobrüchen im Hartmetall führen.
Während beide Funktionen harmonische Schwingungen bekämpfen, verändern sie die Geometrie des Werkzeugs unterschiedlich. Unter variabler Teilung versteht man den ungleichen Winkelabstand der Schneidkanten am Umfang der Werkzeugspitze. Ein variabler Helixfräser verändert den Winkel, in dem sich die Nuten entlang der Länge des Werkzeugkörpers spiralförmig nach oben bewegen. Während eine variable Steigung für flache Schnitte effektiv ist, ist eine variable Spirale für tiefe axiale Schnitte deutlich besser geeignet. Es stört kontinuierlich harmonische Frequenzen über die gesamte Eingriffslänge des Werkzeugs.
Ja, die Verwendung von Kühlmittel wird dringend empfohlen und ist bei der Bearbeitung von Titan in den meisten Fällen unbedingt erforderlich. Während eine TiAlN-Beschichtung so konstruiert ist, dass sie extremen Temperaturen standhält, indem sie eine schützende Oxidschicht bildet, ist Titan hochreaktiv und neigt zum Abrieb. Ohne ein Hochdruck-Kühlmittelsystem, das für Schmierung sorgt und die klebrigen Späne physisch aus der Schneidzone spült, werden die Späne nachgeschnitten und mit dem Werkzeug verschweißt. Darüber hinaus sind Titanstaub und feine Späne leicht entzündlich. Überschwemmungskühlmittel mindert diese schwere Brandgefahr.
Die ideale Nutenzahl liegt im Allgemeinen zwischen 4 und 5 Nuten, abhängig stark von der Werkzeugwegstrategie. Titan erzeugt zähe, zähe Späne, die ausreichend Platz zum Abtransport benötigen. Ein 4-Schneiden-Design ist der Industriestandard für traditionelles Nutenfräsen und schweres radiales Schruppen und bietet ein perfektes Gleichgewicht zwischen Kernsteifigkeit und tiefen Spantälern. Für hocheffiziente Fräs- und Endbearbeitungsvorgänge wird zunehmend eine 5-Schneiden-Konstruktion bevorzugt. Der dickere Kern reduziert die Durchbiegung und ermöglicht höhere Vorschubgeschwindigkeiten bei leichten radialen Übergängen.
Von der Verwendung von Werkzeugen aus Schnellarbeitsstahl für Titan wird in der modernen Fertigung dringend abgeraten. HSS fehlt die Rothärte, also die Fähigkeit, bei erhöhten Temperaturen eine scharfe Schneidkante aufrechtzuerhalten. Da Titan die Wärme nicht effizient ableitet, schmilzt HSS bei Scherzonentemperaturen leicht. Darüber hinaus fehlt HSS die Steifigkeit, um den hohen Schnittkräften standzuhalten, was zu Durchbiegung, starkem Rattern und einer schnellen Kaltverfestigung des Werkstücks führt. Nur Vollhartmetall sorgt für die nötige Verschleißfestigkeit und Struktursteifigkeit.
Die Bestimmung der richtigen Parameter erfordert ein vorsichtiges Vorgehen. Titan erfordert relativ niedrige Schnittgeschwindigkeiten bei mäßiger bis hoher Spanbelastung. Wenn die Spindel zu schnell läuft, entsteht übermäßige Hitze, die das Hartmetall schmilzt. Bei Untervorschub reibt das Werkzeug statt zu schneiden, was zu einer schnellen Kaltverfestigung des Titans führt. Während die genauen Parameter von der jeweiligen Legierung und CAM-Strategie abhängen, liegen die allgemeinen Grundwerte für beschichtete Vollhartmetallwerkzeuge bei 150 bis 200 SFM für das herkömmliche Schruppen und 250 bis 350 SFM für HEM-Strategien mit sehr geringem radialen Eingriff. Konsultieren Sie immer das spezifische technische Datenblatt Ihres Werkzeugherstellers.
Das Trockenfräsen von Titan wird für Produktionsumgebungen im Allgemeinen nicht empfohlen. Ohne Kühlmittel kann die in der Scherzone erzeugte extreme Hitze nicht abgeführt werden, was zu einer schnellen Verschlechterung der Schneidkante und starkem Abrieb führt. Wenn jedoch aufgrund von Maschineneinschränkungen eine Trockenbearbeitung unbedingt erforderlich ist, müssen Sie ein Werkzeug mit einer AlTiN-Beschichtung verwenden und einen Luftstoß verwenden, um die Späne zu entfernen. Außerdem müssen Sie Ihre Oberflächenaufnahmen erheblich reduzieren, um einen katastrophalen Werkzeugausfall zu verhindern.
Die effektivste Strategie für Titan ist das hocheffiziente Fräsen, auch bekannt als dynamisches Fräsen oder Trochoidenfräsen. Dieser Ansatz nutzt eine geringe radiale Schnitttiefe gepaart mit einer tiefen axialen Schnitttiefe. Durch die Nutzung der gesamten Länge der Nut verteilt HEM Wärme und Verschleiß gleichmäßig über das Werkzeug, anstatt sie an der Spitze zu konzentrieren. Diese Strategie verlängert die Werkzeugstandzeit drastisch, verringert das Risiko von Rattern und ermöglicht insgesamt höhere Materialabtragsraten im Vergleich zum herkömmlichen Schwerschruppen.


