Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 18-09-2026 Asal: Lokasi

Titanium sering dianggap sebagai musuh utama dunia manufaktur modern. Dihargai karena rasio kekuatan terhadap beratnya yang luar biasa dan ketahanan terhadap korosi yang luar biasa, pesawat ini menjadi tulang punggung inovasi dirgantara, pertahanan, dan medis. Namun, setiap ahli mesin CNC berpengalaman mengetahui kenyataan yang menyakitkan ini. Ini terkenal sulit untuk dikerjakan. Jika perkakas pemotong standar bertemu dengan billet titanium, akibatnya biasanya adalah kegagalan perkakas yang sangat besar. Anda mendapatkan hasil akhir permukaan yang buruk dan bagian-bagian yang terkelupas karena penumpukan panas yang sangat besar dan obrolan yang keras.
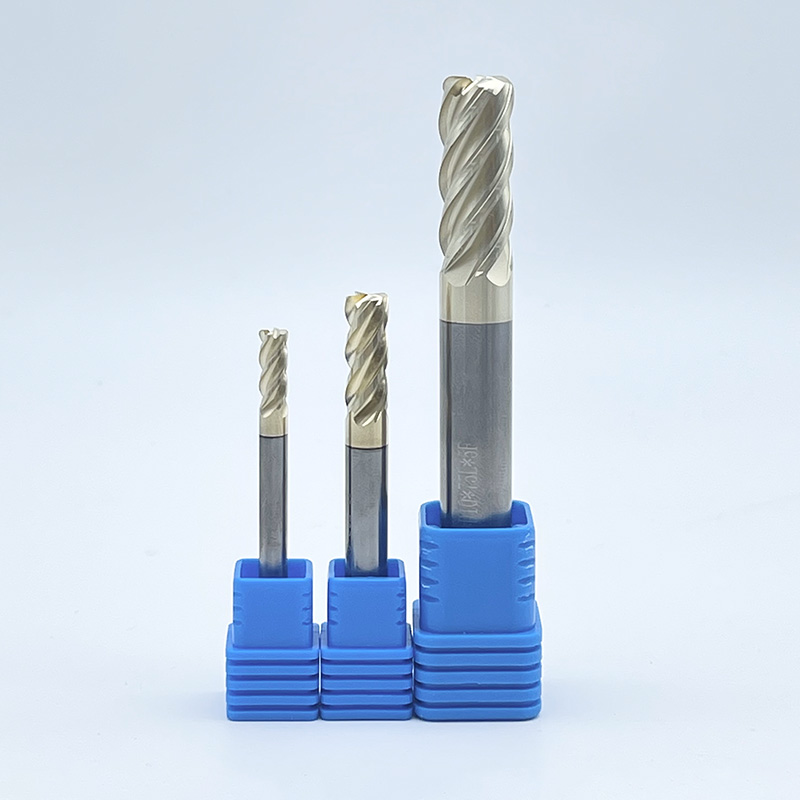
Menguasai logam campuran eksotik ini memerlukan peralihan lebih dari sekadar perkakas untuk keperluan umum. Khusus pabrik akhir titanium adalah solusi terbaik untuk mimpi buruk di toko ini. Secara khusus, kesuksesan bergantung pada dua fitur teknis yang penting. Ini adalah geometri heliks variabel dan pelapis termal tingkat lanjut. Dalam panduan ini, kita akan mengeksplorasi mengapa pemotong khusus ini penting untuk proyek berisiko tinggi Anda berikutnya dan bagaimana memilih alat yang tepat untuk mengoptimalkan efisiensi produksi Anda.
Panas adalah Musuh: Titanium menunjukkan konduktivitas termal yang sangat rendah. Pelapisan tingkat lanjut bertindak sebagai penghalang termal penting untuk melindungi alat pemotong dari degradasi termal yang parah.
Alat Pembunuh Obrolan: Desain heliks variabel mengganggu getaran harmonis. Hal ini memungkinkan penyelesaian permukaan yang lebih halus, pemotongan aksial yang lebih dalam, dan umur pahat yang lebih lama tanpa kerusakan mendadak.
Pentingnya Material: Hanya karbida padat butiran mikro ultra-halus yang memberikan kekuatan pecah melintang yang diperlukan untuk menahan sifat abrasif dari paduan seperti Ti-6Al-4V.
Pemilihan Khusus Aplikasi: Memilih geometri dan pelapisan yang benar sangat penting untuk manufaktur dengan toleransi tinggi. Pemotong khusus ini tidak dapat dinegosiasikan untuk komponen struktural penting.
Pemrosesan paduan titanium menghadirkan serangkaian tantangan metalurgi dan mekanis yang unik. Insinyur manufaktur sering kali menemukan bahwa instrumen pemotongan standar cepat rusak ketika terkena material ini. Mengapa ini terjadi? Memahami akar penyebab kegagalan yang cepat adalah langkah mendasar dalam mengoptimalkan parameter pemesinan Anda.
Salah satu alasan utama mengapa perkakas standar meleleh di titanium adalah konduktivitas termal material yang sangat buruk. Dalam pemesinan baja tradisional, sekitar 75 persen panas yang dihasilkan oleh aksi geser dievakuasi melalui keping logam. Titanium tidak menyerap atau memindahkan panas secara efektif. Alih-alih menggunakan chip yang bersih, panas yang hebat terkonsentrasi langsung di ujung tombak. Kejutan termal lokal ini dengan cepat melampaui batas suhu operasional karbida standar. Hasilnya adalah deformasi plastis yang cepat, degradasi tepi, dan kegagalan dini.
Selain itu, titanium sangat rentan terhadap pengerasan regangan. Saat ujung tombak menembus material, permukaan di dekatnya menjadi jauh lebih keras dibandingkan logam dasar di bawahnya. Jika alat bergesekan dengan benda kerja dan bukannya menggigit, maka permukaannya akan semakin mengeras. Umpan selanjutnya menjadi mimpi buruk.
Selain itu, titanium menjadi reaktif secara kimia pada suhu tinggi. Ia memiliki karakteristik bergetah yang menyebabkannya melekat secara agresif pada alat pemotong. Fenomena ini dikenal sebagai Built-Up Edge. Ini menghasilkan pengelasan mikro chip titanium langsung ke seruling. Ketika chip yang dilas ini akhirnya putus selama rotasi, mereka merobek potongan mikroskopis dari tepi karbida bersamanya. Hal ini mempercepat keausan secara eksponensial.
Meskipun memiliki rasio kekuatan terhadap berat yang sangat baik, titanium memiliki modulus elastisitas yang relatif rendah dibandingkan baja. Secara praktis, material cenderung memantul atau menyimpang dari alat pemotong selama pengoperasian. Untuk mengatasi efek ini, pemotong harus memberikan tekanan yang sangat besar. Gaya pemotongan yang tinggi ini menimbulkan tekanan mekanis yang parah pada inti pahat. Jika end mill standar tidak memiliki kekuatan inti atau stabilitas geometrik yang diperlukan, tekanan ini menyebabkan defleksi yang ekstrim. Ketidakakuratan dimensi dan betis yang tiba-tiba patah adalah akibat yang umum terjadi.
Untuk mengatasi tekanan mekanis yang intens pada pemesinan paduan eksotik, produsen perkakas merekayasa solusi geometris yang brilian. Desain ini secara mendasar mengubah cara ujung tombak berinteraksi dengan benda kerja. Ini secara langsung mengatasi masalah getaran yang merusak.
Selama proses penggilingan, benturan setiap seruling yang mengenai material menimbulkan getaran. Pabrik akhir standar memiliki jarak seruling yang sama dan sudut heliks yang konstan. Karena ujung tombak membentur logam dengan interval ritme yang tepat, getarannya bertambah. Anda benar-benar dapat mendengarnya di lantai toko. Jeritan resonansi harmonik yang memekakkan telinga biasa disebut dengan obrolan. Pada material keras, obrolan regeneratif sangat merusak. Ini merusak permukaan akhir, menciptakan retakan mikro pada substrat karbida, dan pada akhirnya menghancurkan alat tersebut.
Sebuah terspesialisasi pemotong heliks variabel dengan sengaja mengganggu siklus harmonik yang merusak ini. Perancang perkakas mencapai hal ini dengan mengubah sudut heliks setiap seruling di sepanjang badan perkakas. Misalnya, instrumen empat seruling berperforma tinggi mungkin memiliki sudut heliks 35 derajat pada dua seruling dan 38 derajat pada seruling lainnya.
Selain itu, alat ini sering kali menyertakan nada variabel. Ini berarti jarak sudut antara ujung tombak di ujungnya tidak simetris. Dengan mengacak waktu masuk dan keluarnya ujung tombak material, getaran-getaran tersebut secara aktif menghilangkan satu sama lain dan bukannya bertambah banyak.
Penerapan geometri heliks variabel memberikan beberapa manfaat nyata untuk metrik produksi bagian bawah corong. Peredam getaran harmonik memastikan proses pemotongan yang mulus bahkan di bawah beban radial yang berat. Berkurangnya getaran secara langsung berarti finishing dinding yang lebih bersih, sehingga sering kali menghilangkan kebutuhan akan finishing sekunder. Stabilitas yang diberikan oleh heliks variabel memungkinkan masinis memanfaatkan strategi Penggilingan Efisiensi Tinggi modern. Anda dapat mengambil potongan aksial yang dalam dan memanfaatkan seluruh panjang seruling sambil mempertahankan keterlibatan radial yang rendah. Getaran yang lebih sedikit kekerasan juga berarti lebih sedikit keausan pada bantalan spindel mesin CNC yang mahal.
Meskipun geometri optimal menstabilkan proses pemotongan mekanis, pengelolaan panas ekstrem memerlukan intervensi kimia dan termal yang agresif. Pelapisan alat yang canggih benar-benar tidak dapat dinegosiasikan saat memproses titanium.
Tungsten karbida sangat keras dan tahan aus. Namun, karbida telanjang memiliki batasan termal yang ketat. Ketika terkena panas lokal yang dihasilkan di zona geser, pengikat kobalt dalam karbida standar mulai terurai. Suhu di sini dengan mudah melebihi 800 derajat Celcius. Tanpa penghalang pelindung, afinitas kimia antara benda kerja titanium dan karbida telanjang menyebabkan kerusakan yang cepat. Substrat tidak dapat bertahan terhadap guncangan termal tanpa pelindung khusus.
Titanium Aluminium Nitrida dan Aluminium Titanium Nitrida adalah standar industri yang tidak terbantahkan untuk aplikasi panas tinggi. Sebuah premi Pabrik akhir TiAlN dirancang khusus untuk berkembang di lingkungan yang tidak bersahabat ini. Kecemerlangan lapisan ini terletak pada proses yang disebut oksidasi. Saat terkena suhu ekstrem di zona pemotongan, aluminium di dalam lapisan bermigrasi ke permukaan dan teroksidasi. Ini membentuk lapisan mikroskopis aluminium oksida. Lapisan seperti keramik ini bertindak sebagai penghalang termal yang sangat efektif. Ini memantulkan panas kembali ke dalam chip dan menjauh dengan aman dari inti karbida yang rentan. Peralatan tingkat atas menggunakan lapisan PVD TiAlN yang canggih untuk memastikan ketahanan termal maksimum selama pemotongan ruang angkasa yang berkepanjangan.
Selain perlindungan termal, lapisan pengendapan uap fisik canggih ini secara signifikan meningkatkan pelumasan alat. Koefisien gesekan yang lebih rendah memastikan chip titanium yang berserabut meluncur dengan mulus ke atas lembah seruling dan mengevakuasi zona pemotongan. Dengan mengurangi gesekan secara drastis, pelapisan secara aktif mencegah fenomena pengelasan chip yang biasanya merusak perkakas yang tidak dilapisi.
Geometri dan lapisan suatu instrumen hanya akan efektif jika fondasinya dibangun. Untuk aplikasi titanium, karbida padat berkinerja tinggi merupakan persyaratan dasar mutlak. Baja Berkecepatan Tinggi tidak dapat memberikan sifat mekanik yang diperlukan.
Pembuatan premium pabrik akhir karbida melibatkan sintering bubuk tungsten karbida dengan pengikat kobalt. Untuk paduan dirgantara, ukuran butir tungsten karbida adalah spesifikasi yang menentukan. Karbida standar biasanya menggunakan ukuran butir di atas 1,0 mikron. Sebaliknya, perkakas yang dirancang untuk titanium menggunakan karbida butiran mikro yang sangat halus, biasanya berukuran sekitar 0,4 hingga 0,6 mikron. Struktur ultra-halus ini memberikan Kekuatan Pecah Transversal yang jauh lebih tinggi. Kekuatan yang lebih tinggi berarti ujung tombak dapat menyerap beban kejut yang lebih berat tanpa terjadinya micro-chipping. Hal ini penting ketika memotong bahan dengan tegangan tarik tinggi.
Karbida padat memiliki kekakuan hampir tiga kali lipat baja. Kekakuan ekstrim ini sangat penting. Karena titanium memberikan gaya pemotongan radial yang tinggi yang berupaya mendorong pahat menjauh dari bagiannya, defleksi pahat selalu menjadi ancaman. Substrat karbida padat yang sangat kaku meminimalkan defleksi ini, memastikan bahwa masinis dapat mempertahankan toleransi dimensi yang ketat.
Fitur |
Karbida Butir Makro Standar |
Karbida Butir Mikro Sangat Halus |
|---|---|---|
Ukuran Butir |
> 1,0 mikron |
0,4 - 0,6 mikron |
Kekuatan Pecah Melintang |
Sedang |
Sangat Tinggi |
Retensi Tepi |
Rentan terhadap micro-chipping di Ti |
Mempertahankan ketajaman di bawah beban |
Kesesuaian untuk Titanium |
Miskin hingga Adil |
Bagus sekali |
Memilih jumlah seruling yang tepat adalah tindakan penyeimbangan yang rumit antara kekuatan inti dan ruang evakuasi chip. Keripik titanium terkenal berserabut dan membutuhkan ruang yang cukup untuk keluar dari zona pemotongan. Jika dimasukkan ke dalam seruling, alat itu akan langsung patah. Namun, alat tersebut harus tetap cukup tebal untuk menahan defleksi.
Untuk aluminium, perkakas 2 seruling atau 3 seruling merupakan standar karena volume chip yang sangat besar. Untuk baja, perkakas 6 seruling hingga 8 seruling dapat digunakan untuk finishing. Untuk titanium, keseimbangan optimal biasanya ditemukan pada desain 4 seruling atau 5 seruling.
Desain 4 Seruling: Menawarkan lembah seruling yang luas untuk evakuasi chip yang efisien. Hal ini penting selama operasi roughing tradisional yang berat atau pembuatan slot di mana pengepakan chip mempunyai risiko yang besar.
Desain 5 Seruling: Memberikan diameter inti yang sedikit lebih tebal, sehingga meningkatkan kekakuan alat secara keseluruhan. Penambahan cutting edge kelima memungkinkan laju pemakanan sedikit lebih tinggi sambil mempertahankan permukaan akhir yang sangat baik. Hal ini menjadikannya pilihan tepat untuk jalur alat Penggilingan Efisiensi Tinggi modern.
Pemotong titanium khusus memiliki diameter inti yang lebih tebal dibandingkan perkakas umum. Jaringan yang menebal ini memberikan integritas struktural yang diperlukan untuk menahan beban radial yang tinggi. Selain itu, sudut relief di belakang ujung tombak dirancang dengan cermat. Relief eksentrik sering diterapkan, menyisakan lebih banyak material tepat di belakang ujung tombak. Hal ini memberikan dukungan tepi yang maksimal, mencegah ujung tajam patah saat menyentuh permukaan benda kerja yang keras dan abrasif.
Pergeseran pasar baru-baru ini menyoroti melonjaknya permintaan global terhadap komponen titanium. Pertumbuhan ini sebagian besar didorong oleh pesawat komersial generasi mendatang, sistem pertahanan ringan, dan implan medis yang kompleks. Karena biaya bahan baku tetap tinggi dan jadwal produksi semakin ketat, sektor manufaktur mengalami transisi besar-besaran. Toko-toko dengan cepat beralih dari strategi penggilingan kasar tradisional menuju strategi penggilingan dinamis yang canggih. Produsen alat merespons dengan mendorong batas-batas teknologi pelapisan PVD dan geometri substrat yang kompleks. Hal ini membuktikan bahwa inovasi peralatan berjalan seiring dengan kemajuan teknologi dirgantara.
Manufaktur dirgantara beroperasi di bawah standar kendali mutu yang ketat. Komponen seperti tempa roda pendaratan, tiang mesin, dan sekat struktural dikerjakan dari balok titanium padat. Dalam kondisi seperti ini, presisi tidak bisa ditawar. Menggunakan khusus peralatan permesinan dirgantara memastikan akurasi dimensi tetap terjaga selama proses produksi yang panjang. Prediktabilitas memungkinkan pemrogram CNC untuk membangun sistem manajemen masa pakai alat yang andal. Hal ini mencegah kegagalan tak terduga yang dapat membahayakan bagian penting penerbangan.
Dari perspektif pengadaan, biaya perkakas harus dievaluasi terhadap total biaya produksi. Saat Anda melihat billet titanium dirgantara yang harganya puluhan ribu dolar, mencoba menghemat beberapa dolar dengan membeli alat pemotong standar akan menimbulkan tingkat risiko yang tidak dapat diterima. Jika alat standar rusak, rusak, dan melekat pada komponen yang bernilai tinggi, biaya untuk membuang bagian tersebut jauh melebihi investasi pada alat premium. Pemotong berkinerja tinggi bertindak sebagai polis asuransi. Mereka melindungi benda kerja dan memaksimalkan waktu kerja spindel secara keseluruhan.
Memilih instrumen pemotongan yang tepat bukanlah proses coba-coba. Hal ini memerlukan pendekatan yang diperhitungkan berdasarkan ilmu metalurgi dan lingkungan spesifik pabrik Anda. Insinyur manufaktur harus mengevaluasi strategi operasional, sistem pengiriman cairan pendingin, dan mitra perkakas mereka untuk memastikan keandalan proses.
Pendekatan pemrograman Anda menentukan pilihan alat Anda. Pengerasan kasar tradisional biasanya melibatkan kedalaman pemotongan radial yang besar dan kedalaman pemotongan aksial yang relatif dangkal. Metode ini memberi tekanan besar pada ujung tombak bagian bawah. Saat menggunakan strategi ini, alat 4 seruling dengan inti yang kuat dan radius sudut yang diperkuat diperlukan untuk mencegah terjadinya chipping tepi yang parah.
Sebaliknya, Penggilingan Efisiensi Tinggi menggunakan kedalaman radial yang ringan dan kedalaman aksial yang sangat dalam, sering kali memanfaatkan seluruh panjang seruling. Strategi ini mendistribusikan gaya pemotongan secara merata ke seluruh alat, sehingga memperpanjang umur alat secara signifikan. Untuk aplikasi HEM pada titanium, pemotong heliks variabel 5 seruling mutlak diperlukan untuk menekan obrolan harmonis yang disebabkan oleh keterlibatan aksial yang dalam.
Strategi Pemesinan |
Kedalaman Pemotongan Radial |
Kedalaman Pemotongan Aksial |
Persyaratan Perkakas |
|---|---|---|---|
Hidup seadanya Tradisional |
Tinggi (50% - 100% diameter) |
Rendah (10% - 25% dari diameter) |
Inti tebal, radius sudut, 4 seruling |
Penggilingan Efisiensi Tinggi |
Rendah (5% - 15% dari dia) |
Tinggi (Hingga 2x - 3x diameter) |
Heliks variabel, jumlah seruling tinggi (5+) |
Konduktivitas termal Titanium yang sangat rendah mengharuskan panas dikelola secara eksternal. Jika mesin CNC Anda menggunakan cairan pendingin banjir bertekanan tinggi, tujuan utamanya adalah mencegah pengelasan serpihan dan secara fisik mengeluarkan serpihan berserabut dari zona pemotongan. Dalam lingkungan ini, lapisan TiAlN bekerja dengan sangat baik. Ini tahan terhadap guncangan termal sementara cairan pendingin memberikan pelumasan yang diperlukan.
Namun, jika Anda menggunakan Pelumasan Kuantitas Minimum atau semburan udara, alat akan mengalami suhu yang jauh lebih tinggi. Dalam skenario semi-kering ini, pelapis AlTiN sering kali lebih disukai. AlTiN mengandung kandungan aluminium yang lebih tinggi. Ini membentuk lapisan aluminium oksida yang lebih padat pada suhu tinggi, memberikan ketahanan oksidasi yang unggul ketika cairan pendingin terbatas.
Toleransi produksi alat pemotong itu sendiri menentukan keberhasilan operasi pemesinan. Faktor penting meliputi konsistensi substrat karbida butiran mikro, ketepatan preparasi tepi, dan keseragaman proses pelapisan PVD. Sangat disarankan untuk bermitra dengan produsen khusus yang merekayasa geometri khusus untuk paduan eksotik. Hal ini menghasilkan proses yang stabil dan dapat diulang serta menurunkan biaya keseluruhan per bagian.
Pemesinan titanium tidak harus menjadi mimpi buruk jika Anda berinvestasi pada teknologi yang tepat. Perkakas standar pasti akan dikenakan biaya lebih banyak dalam jangka panjang karena seringnya kerusakan, kerusakan permukaan akhir, dan waktu henti mesin yang berlebihan. Dengan meningkatkan pengaturan perkakas Anda untuk menyertakan geometri khusus, Anda dapat menaklukkan material sulit ini dengan percaya diri.
Memasangkan pemotong heliks variabel dengan lapisan termal premium pada substrat karbida padat ultra halus adalah formula utama kesuksesan. Kombinasi ini secara aktif melawan obrolan, mengatasi panas ekstrem, dan memberikan kekakuan yang diperlukan untuk mempertahankan toleransi yang ketat. Luangkan waktu untuk menilai strategi pemesinan spesifik Anda hari ini. Untuk mengoptimalkan efisiensi dan profitabilitas bengkel Anda, jelajahi rangkaian lengkap perkakas berperforma tinggi yang dirancang khusus untuk paduan keras di SS End Mill (https://www.ssendmill.com). Lengkapi mesin CNC Anda dengan pemotong yang tepat dan ubah pekerjaan titanium terberat Anda menjadi keunggulan kompetitif.
Alat pemotong yang optimal untuk pemesinan paduan titanium, seperti Ti-6Al-4V, adalah end mill karbida padat 4-flute atau 5-flute yang dilengkapi heliks variabel dan geometri pitch variabel. Substrat harus dibuat dari karbida butiran mikro yang sangat halus untuk memberikan kekuatan pecah melintang yang diperlukan. Selain itu, alat tersebut harus diberi lapisan termal canggih, seperti Titanium Aluminium Nitrida atau Aluminium Titanium Nitrida. Kombinasi khusus ini mengatasi obrolan, menahan defleksi, dan bertindak sebagai penghalang termal terhadap timbulnya panas ekstrem.
Alat pemotong standar gagal total pada titanium karena kombinasi faktor termal, mekanik, dan kimia. Titanium menahan panas pada ujung tombak, dengan cepat melampaui batas termal perkakas standar dan menyebabkan deformasi plastis. Selain itu, sifat kenyal titanium menyebabkannya menyatu secara kimiawi dengan seruling. Setelah serpihan dilas ke seruling, pahat berhenti memotong dan mulai bergesekan, menyebabkan lonjakan beban spindel dan mengakibatkan pahat patah. Terakhir, perkakas standar menghasilkan resonansi harmonik di bawah gaya pemotongan yang tinggi, yang menyebabkan retakan mikro pada karbida.
Meskipun kedua fitur tersebut memerangi getaran harmonik, keduanya mengubah geometri alat secara berbeda. Pitch variabel mengacu pada jarak sudut yang tidak sama dari tepi pemotongan di sekeliling keliling ujung pahat. Pemotong heliks variabel mengubah sudut spiral seruling sepanjang badan alat. Meskipun pitch variabel efektif untuk pemotongan dangkal, heliks variabel jauh lebih unggul untuk pemotongan aksial dalam. Ini terus menerus mengganggu frekuensi harmonik di sepanjang alat yang digunakan.
Ya, penggunaan cairan pendingin sangat disarankan, dan dalam sebagian besar kasus, sangat diperlukan saat mengerjakan mesin titanium. Meskipun lapisan TiAlN dirancang untuk tahan terhadap suhu ekstrem dengan membentuk lapisan oksida pelindung, titanium sangat reaktif dan rentan terhadap kerusakan. Tanpa sistem pendingin bertekanan tinggi untuk memberikan pelumasan dan secara fisik mengeluarkan serpihan lengket dari zona pemotongan, serpihan tersebut akan dipotong ulang dan dilas ke alat. Selain itu, debu titanium dan serpihan halus sangat mudah terbakar. Pendingin banjir mengurangi bahaya kebakaran yang parah ini.
Jumlah seruling yang ideal umumnya antara 4 dan 5 seruling, sangat bergantung pada strategi jalur perkakas. Titanium menghasilkan chip yang keras dan berserabut yang memerlukan ruang yang cukup untuk mengevakuasinya. Desain 4-flute adalah standar industri untuk slotting tradisional dan roughing radial yang berat, memberikan keseimbangan sempurna antara kekakuan inti dan lembah chip yang dalam. Desain 5 seruling semakin disukai untuk operasi Penggilingan dan penyelesaian dengan Efisiensi Tinggi. Inti yang lebih tebal mengurangi defleksi dan memungkinkan laju pengumpanan yang lebih tinggi selama perpindahan radial ringan.
Penggunaan perkakas Baja Berkecepatan Tinggi untuk titanium sangat tidak disarankan dalam manufaktur modern. HSS tidak memiliki kekerasan merah, yang merupakan kemampuan untuk mempertahankan ketajaman tajam pada suhu tinggi. Karena titanium tidak menghilangkan panas secara efisien, suhu zona geser dengan mudah melelehkan HSS. Selain itu, HSS tidak memiliki kekakuan untuk menahan gaya pemotongan yang tinggi, yang menyebabkan defleksi, obrolan yang parah, dan pengerasan kerja yang cepat pada benda kerja. Hanya karbida padat yang memberikan ketahanan aus dan kekakuan struktural yang diperlukan.
Menentukan parameter yang benar memerlukan pendekatan yang hati-hati. Titanium memerlukan kecepatan pemotongan yang relatif rendah dikombinasikan dengan beban chip sedang hingga tinggi. Menjalankan spindel terlalu cepat menghasilkan panas berlebih, sehingga karbida meleleh. Pemberian makan yang kurang menyebabkan alat bergesekan dan bukannya memotong, sehingga titanium akan mengeras dengan cepat. Meskipun parameter pastinya bergantung pada paduan spesifik dan strategi CAM, standar umum untuk perkakas karbida padat berlapis mencakup 150 hingga 200 SFM untuk roughing tradisional, dan 250 hingga 350 SFM untuk strategi HEM dengan keterlibatan radial yang sangat ringan. Selalu lihat lembar data teknis spesifik yang disediakan oleh produsen perkakas Anda.
Penggilingan titanium kering umumnya tidak direkomendasikan untuk lingkungan produksi. Tanpa cairan pendingin, panas ekstrem yang dihasilkan di zona geser tidak dapat hilang, menyebabkan degradasi yang cepat pada ujung tombak dan kerusakan parah. Namun, jika pemesinan kering benar-benar diperlukan karena keterbatasan mesin, Anda harus menggunakan alat dengan lapisan AlTiN dan menggunakan semburan udara untuk membersihkan serpihan. Anda juga perlu mengurangi ukuran permukaan secara signifikan untuk mencegah kegagalan alat yang parah.
Strategi yang paling efektif untuk titanium adalah Penggilingan Efisiensi Tinggi, yang juga dikenal sebagai penggilingan dinamis atau penggilingan trochoidal. Pendekatan ini menggunakan kedalaman pemotongan radial ringan yang dipadukan dengan kedalaman pemotongan aksial yang dalam. Dengan memanfaatkan seluruh panjang seruling, HEM mendistribusikan panas dan keausan secara merata ke seluruh alat daripada memusatkannya pada ujungnya. Strategi ini secara drastis memperpanjang masa pakai alat, mengurangi risiko obrolan, dan memungkinkan tingkat penghilangan material secara keseluruhan lebih tinggi dibandingkan dengan proses roughing berat tradisional.