
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-18 Pinagmulan: Site


Ang titanium ay madalas na itinuturing na sukdulang frenemy ng modernong mundo ng pagmamanupaktura. Pinahahalagahan para sa hindi kapani-paniwalang ratio ng lakas-sa-timbang at pambihirang paglaban sa kaagnasan, ito ang bumubuo sa backbone ng aerospace, depensa, at mga inobasyong medikal. Gayunpaman, alam ng sinumang batikang CNC machinist ang masakit na katotohanan. Ito ay kilala na mahirap sa makina. Kapag ang karaniwang mga tool sa pagputol ay nakakatugon sa isang titanium billet, ang resulta ay karaniwang sakuna na pagkabigo ng tool. Makakakuha ka ng hindi magandang pag-aayos sa ibabaw at mga natanggal na bahagi dahil sa matinding init at marahas na satsat.
Ang pag-master ng kakaibang haluang ito ay nangangailangan ng paglipat sa kabila ng pangkalahatang layunin na tooling. Dalubhasa Ang mga titanium end mill ay ang pinakahuling solusyon para sa mga bangungot na ito sa shop-floor. Sa partikular, ang tagumpay ay nakasalalay sa dalawang kritikal na tampok ng engineering. Ang mga ito ay variable na helix geometry at advanced na thermal coatings. Sa gabay na ito, tutuklasin namin kung bakit mahalaga ang mga partikular na cutter na ito para sa iyong susunod na proyektong may mataas na stake at kung paano pipiliin ang perpektong tool para ma-optimize ang iyong kahusayan sa produksyon.
Heat is the Enemy: Ang Titanium ay nagpapakita ng napakababang thermal conductivity. Ang mga advanced na coatings ay gumaganap bilang isang kritikal na thermal barrier upang protektahan ang cutting tool mula sa matinding thermal degradation.
Chatter Kills Tools: Ang isang variable na helix na disenyo ay nakakagambala sa mga harmonic vibrations. Nagbibigay-daan ito para sa mas makinis na pagtatapos sa ibabaw, mas malalim na axial cut, at pinahabang buhay ng tool nang walang biglaang pagkasira.
Mga Mahalaga sa Materyal: Tanging ang ultra-fine micro-grain solid carbide lamang ang nagbibigay ng transverse rupture strength na kailangan upang mapaglabanan ang abrasive na katangian ng mga alloy tulad ng Ti-6Al-4V.
Pinili na Partikular sa Application: Ang pagpili ng tamang geometry at coating ay kritikal para sa pagmamanupaktura na may mataas na tolerance. Ang mga partikular na cutter na ito ay hindi mapag-usapan para sa mga kritikal na bahagi ng istruktura.
Ang pagpoproseso ng mga titanium alloy ay nagpapakita ng isang natatanging hanay ng mga metalurhiko at mekanikal na hadlang. Ang mga inhinyero sa pagmamanupaktura ay madalas na natutuklasan na ang mga karaniwang instrumento sa pagputol ay mabilis na bumababa kapag ipinakilala sa mga materyales na ito. Bakit ito nangyayari? Ang pag-unawa sa mga pangunahing sanhi ng mabilis na pagkabigo ay ang pangunahing hakbang sa pag-optimize ng iyong mga parameter sa machining.
Ang isang pangunahing dahilan kung bakit natutunaw ang mga karaniwang tool sa titanium ay ang mahinang thermal conductivity ng materyal. Sa tradisyunal na steel machining, humigit-kumulang 75 porsiyento ng init na nalilikha ng pagkilos ng paggugupit ay inililikas sa pamamagitan ng metal chip. Ang titanium ay hindi sumipsip o naglilipat ng init nang epektibo. Sa halip na sumakay sa isang malinis na chip, ang matinding init ay tumutuon nang direkta sa cutting edge. Ang na-localize na thermal shock na ito ay mabilis na lumampas sa mga limitasyon sa temperatura ng pagpapatakbo ng karaniwang carbide. Ang resulta ay mabilis na plastic deformation, edge degradation, at napaaga na pagkabigo.
Higit pa rito, ang titanium ay lubhang madaling kapitan sa strain hardening. Habang ang cutting edge ay gumupit sa materyal, ang agarang ibabaw ay nagiging mas matigas kaysa sa pinagbabatayan na base metal. Kung ang isang tool ay kuskusin laban sa workpiece sa halip na kumuha ng isang tiyak na kagat, ito ay lalong tumitigas sa ibabaw. Ang mga kasunod na pagpasa ay nagiging isang bangungot.
Bilang karagdagan, ang titanium ay nagiging chemically reactive sa mataas na temperatura. Ito ay nagtataglay ng gummy na katangian na nagiging sanhi ng agresibong pagdikit nito sa cutting tool. Ang phenomenon na ito ay kilala bilang Built-Up Edge. Nagreresulta ito sa micro-welding ng titanium chips nang direkta sa mga flute. Kapag ang mga welded chips na ito ay tuluyang naputol habang umiikot, pinupunit nila ang mga mikroskopikong piraso ng gilid ng carbide sa kanila. Pinapabilis nito ang pagsusuot ng exponentially.
Sa kabila ng mahusay na ratio ng lakas-sa-timbang, ang titanium ay may medyo mababang modulus ng elasticity kumpara sa bakal. Sa praktikal na pagsasalita, ang materyal ay may posibilidad na bumagsak pabalik o lumihis palayo sa cutting tool sa panahon ng operasyon. Upang malabanan ang epekto na ito, ang pamutol ay dapat na magsagawa ng napakalawak na presyon. Ang mga mataas na puwersa ng pagputol na ito ay naglalagay ng matinding mekanikal na stress sa core ng tool. Kung ang karaniwang end mill ay kulang sa kinakailangang lakas ng core o geometric na katatagan, ang presyur na ito ay humahantong sa matinding pagpapalihis. Ang mga kamalian sa dimensyon at biglang naputol na shank ay karaniwang mga resulta.
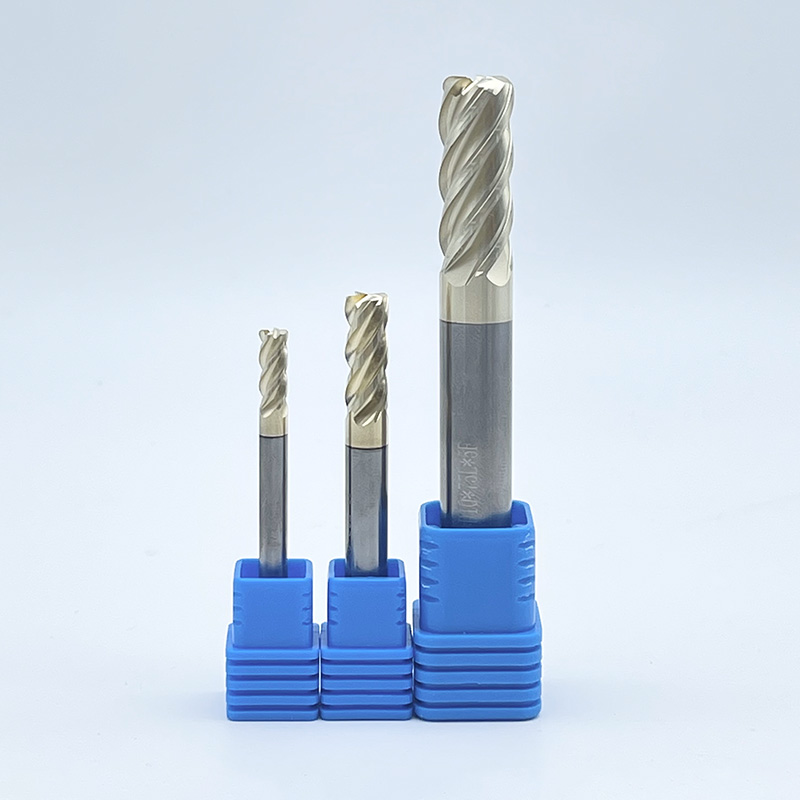
Upang labanan ang matinding mekanikal na stress ng paggawa ng mga kakaibang haluang metal, ang mga tagagawa ng tool ay nag-engineered ng isang makinang na geometric na solusyon. Ang disenyong ito ay pangunahing nagbabago kung paano nakikipag-ugnayan ang cutting edge sa workpiece. Direktang tinutugunan nito ang mapanirang isyu ng vibration.
Sa panahon ng proseso ng paggiling, ang epekto ng bawat flute na tumatama sa materyal ay lumilikha ng vibration. Nagtatampok ang karaniwang end mill ng pantay na puwang ng flute at pare-pareho ang anggulo ng helix. Dahil ang mga cutting edge ay tumatama sa metal sa eksaktong ritmikong pagitan, ang mga vibrations ay pinagsama. Literal na maririnig mo ito sa sahig ng tindahan. Ang nakakabinging tili ng harmonic resonance ay karaniwang tinutukoy bilang chatter. Sa mga mahihirap na materyales, ang regenerative chatter ay lubhang mapanira. Sinisira nito ang mga surface finish, lumilikha ng mga micro-fracture sa carbide substrate, at sa huli ay nadudurog ang tool.
Isang dalubhasa sinadyang guluhin ng variable helix cutter ang mapanirang harmonic cycle na ito. Makamit ito ng mga taga-disenyo ng tool sa pamamagitan ng pagbabago sa helix na anggulo ng bawat flute sa kahabaan ng katawan ng tool. Halimbawa, ang isang high-performance na apat na flute na instrumento ay maaaring magkaroon ng mga anggulo ng helix na 35 degrees sa dalawang flute at 38 degrees sa iba.
Bilang karagdagan, ang mga tool na ito ay madalas na nagsasama ng variable na pitch. Nangangahulugan ito na ang angular spacing sa pagitan ng mga cutting edge sa dulo ay asymmetrical. Sa pamamagitan ng pag-randomize sa timing ng pagpasok at paglabas ng mga cutting edge sa materyal, aktibong kinakansela ng mga vibrations ang isa't isa kaysa sa pagsasama-sama.
Ang pagpapatupad ng variable na helix geometry ay nagbibigay ng ilang nakikitang benepisyo para sa bottom-of-funnel production metrics. Ang dampening ng harmonic vibrations ay nagsisiguro ng isang maayos na proseso ng pagputol kahit na sa ilalim ng mabibigat na radial load. Ang pinababang panginginig ng boses ay direktang isinasalin sa mas malinis na mga pagtatapos sa dingding, na madalas na inaalis ang pangangailangan para sa mga pangalawang pagtatapos na pass. Ang katatagan na ibinigay ng isang variable na helix ay nagbibigay-daan sa mga machinist na gumamit ng mga modernong diskarte sa High-Efficiency Milling. Maaari kang kumuha ng malalim na axial cut at gamitin ang buong haba ng flute habang pinapanatili ang mababang radial engagement. Ang hindi gaanong marahas na panginginig ng boses ay nangangahulugan din ng makabuluhang mas kaunting pagkasira sa mamahaling spindle bearings ng CNC machine.
Habang pinapatatag ng pinakamainam na geometry ang proseso ng pagputol ng makina, ang pamamahala sa matinding init ay nangangailangan ng agresibong kemikal at thermal intervention. Ang mga advanced na tool coatings ay ganap na hindi mapag-usapan kapag nagpoproseso ng titanium.
Ang tungsten carbide ay napakatigas at lumalaban sa pagsusuot. Gayunpaman, ang hubad na karbid ay may mahigpit na mga limitasyon sa thermal. Kapag nalantad sa naisalokal na init na nabuo sa shear zone, ang cobalt binder sa standard carbide ay nagsisimulang masira. Ang temperatura dito ay madaling lumampas sa 800 degrees Celsius. Kung walang proteksiyon na hadlang, ang pagkakaugnay ng kemikal sa pagitan ng titanium workpiece at ng hubad na karbida ay nagdudulot ng mabilis na pagkirot. Ang substrate ay hindi maaaring makaligtas sa thermal shock nang walang espesyal na kalasag.
Ang Titanium Aluminum Nitride at Aluminum Titanium Nitride ay ang hindi mapag-aalinlanganan na mga pamantayan sa industriya para sa mga high-heat application. Isang premium Ang TiAlN end mill ay partikular na inhinyero upang umunlad sa mga pagalit na kapaligiran na ito. Ang kinang ng patong na ito ay nakasalalay sa isang proseso na tinatawag na oksihenasyon. Kapag nalantad sa matinding temperatura ng cutting zone, ang aluminyo sa loob ng coating ay lumilipat sa ibabaw at nag-oxidize. Ito ay bumubuo ng isang microscopic layer ng aluminum oxide. Ang mala-ceramic na layer na ito ay gumaganap bilang isang napaka-epektibong thermal barrier. Sinasalamin nito ang init pabalik sa chip at ligtas na malayo sa mahinang carbide core. Ang mga top-tier na tool ay gumagamit ng mga advanced na PVD TiAlN coatings upang matiyak ang maximum na thermal resistance sa panahon ng matagal na aerospace cut.
Higit pa sa thermal protection, ang mga advanced na physical vapor deposition coatings na ito ay makabuluhang nagpapabuti sa lubricity ng tool. Ang mas mababang koepisyent ng friction ay nagsisiguro na ang stringy titanium chips ay dumudulas nang maayos sa mga flute valley at lumikas sa cutting zone. Sa pamamagitan ng matinding pagbabawas ng friction, aktibong pinipigilan ng coating ang chip-welding phenomena na kadalasang sumisira sa mga tool na walang patong.
Ang geometry at coating ng isang instrumento ay kasing epektibo lamang ng pundasyon kung saan sila binuo. Para sa mga aplikasyon ng titanium, ang mataas na pagganap na solid carbide ay ang ganap na kinakailangan sa baseline. Ang High-Speed Steel ay hindi maaaring makapaghatid ng mga kinakailangang mekanikal na katangian.
Ang paggawa ng isang premium Ang carbide end mill ay kinabibilangan ng sintering tungsten carbide powder na may cobalt binder. Para sa aerospace alloys, ang laki ng butil ng tungsten carbide ay isang make-or-break na detalye. Karaniwang ginagamit ng karaniwang carbide ang mga laki ng butil na higit sa 1.0 micron. Sa kabaligtaran, ang mga tool na idinisenyo para sa titanium ay gumagamit ng ultra-fine micro-grain carbide, karaniwang nasa 0.4 hanggang 0.6 microns. Ang napakahusay na istrakturang ito ay nagbibigay ng mas mataas na Transverse Rupture Strength. Ang mas mataas na lakas ay nangangahulugan na ang cutting edge ay maaaring sumipsip ng mas mabibigat na shock load nang walang micro-chipping. Ito ay mahalaga kapag naggugupit sa mga high-tensile na materyales.
Ipinagmamalaki ng solid carbide ang higpit ng halos tatlong beses kaysa sa bakal. Ang matinding tigas na ito ay mahalaga. Dahil ang titanium ay nagsasagawa ng mataas na radial cutting forces na nagtatangkang itulak ang tool palayo sa bahagi, ang pagpapalihis ng tool ay isang palaging banta. Ang isang napakahigpit na solid carbide substrate ay nagpapaliit sa pagpapalihis na ito, na tinitiyak na ang machinist ay maaaring humawak ng mahigpit na dimensional tolerance.
Tampok |
Karaniwang Macro-Grain Carbide |
Napakahusay na Micro-Grain Carbide |
|---|---|---|
Sukat ng Butil |
> 1.0 µm |
0.4 - 0.6 µm |
Lakas ng Transverse Rupture |
Katamtaman |
Pambihirang Mataas |
Pagpapanatili ng Edge |
Mahilig sa micro-chipping sa Ti |
Pinapanatili ang matalim na gilid sa ilalim ng pagkarga |
Angkop para sa Titanium |
Mahina sa Patas |
Mahusay |
Ang pagpili ng tamang bilang ng flute ay isang maselan na pagkilos sa pagbabalanse sa pagitan ng core strength at chip evacuation space. Ang mga titanium chips ay kilalang-kilala at nangangailangan ng sapat na silid upang makatakas sa cutting zone. Kung mag-impake sila sa mga plauta, ang tool ay mag-snap agad. Gayunpaman, ang tool ay dapat manatiling sapat na makapal upang labanan ang pagpapalihis.
Para sa aluminyo, ang mga tool na 2-flute o 3-flute ay karaniwan dahil sa napakalaking dami ng chip. Para sa mga bakal, maaaring gamitin ang 6-flute hanggang 8-flute tool para sa pagtatapos. Para sa titanium, ang pinakamainam na balanse ay karaniwang matatagpuan sa 4-flute o 5-flute na mga disenyo.
4-Flute Designs: Mag-alok ng masaganang flute valley para sa mahusay na paglikas ng chip. Ito ay kritikal sa panahon ng mabibigat na tradisyonal na roughing operations o slotting kung saan ang chip packing ay isang matinding panganib.
Mga Disenyo ng 5-Flute: Magbigay ng bahagyang mas makapal na diameter ng core, na nagpapataas ng pangkalahatang tigas ng tool. Ang pagdaragdag ng isang ikalimang cutting edge ay nagbibigay-daan para sa bahagyang mas mataas na mga rate ng feed habang pinapanatili ang isang mahusay na surface finish. Ginagawa nitong mapagpipilian para sa modernong High-Efficiency Milling na mga toolpath.
Nagtatampok ang mga dalubhasang titanium cutter ng mas makapal na diameter ng core kumpara sa mga tool para sa pangkalahatang layunin. Ang makapal na web na ito ay nagbibigay ng istrukturang integridad na kinakailangan upang makayanan ang mataas na radial load. Higit pa rito, ang mga anggulo ng kaluwagan sa likod ng cutting edge ay meticulously engineered. Ang isang sira-sira na lunas ay madalas na inilalapat, na nag-iiwan ng mas maraming materyal nang direkta sa likod ng cutting edge. Nagbibigay ito ng maximum na suporta sa gilid, na pumipigil sa matalim na dulo na maputol kapag nakasalubong nito ang matigas, nakasasakit na ibabaw ng workpiece.
Ang mga kamakailang pagbabago sa merkado ay nagtatampok ng tumataas na pandaigdigang pangangailangan para sa mga bahagi ng titanium. Ang paglago na ito ay labis na hinihimok ng susunod na henerasyong komersyal na sasakyang panghimpapawid, magaan na sistema ng pagtatanggol, at kumplikadong mga medikal na implant. Habang nananatiling mataas ang mga gastos sa hilaw na materyales at humihigpit ang mga iskedyul ng produksyon, ang sektor ng pagmamanupaktura ay nakakaranas ng napakalaking paglipat. Mabilis na lumalayo ang mga tindahan mula sa tradisyonal na roughing patungo sa mga advanced na dynamic na diskarte sa paggiling. Ang mga tagagawa ng tool ay tumutugon sa pamamagitan ng pagtulak sa mga hangganan ng PVD coating technologies at kumplikadong substrate geometries. Pinatutunayan nito na ang innovation ng tooling ay tumatakbo sa tabi mismo ng aerospace engineering.
Ang pagmamanupaktura ng aerospace ay nagpapatakbo sa ilalim ng mahigpit na mga pamantayan ng kontrol sa kalidad. Ang mga bahagi tulad ng landing gear forgings, engine pylons, at structural bulkheads ay machined mula sa solid blocks ng titanium. Sa ganitong kapaligiran, ang katumpakan ay hindi mapag-usapan. Paggamit ng dalubhasang Tinitiyak ng mga aerospace machining tool na ang dimensional na katumpakan ay pinananatili sa mahabang panahon ng produksyon. Ang predictability ay nagbibigay-daan sa mga programmer ng CNC na magtatag ng maaasahang mga sistema ng pamamahala ng buhay ng tool. Pinipigilan nito ang mga hindi inaasahang pagkabigo na maaaring makompromiso ang isang kritikal na bahagi ng paglipad.
Mula sa pananaw sa pagkuha, ang mga gastos sa tooling ay dapat na masuri laban sa kabuuang halaga ng pagmamanupaktura. Kapag tinitigan mo ang isang titanium aerospace billet na nagkakahalaga ng sampu-sampung libong dolyar, ang pagtatangkang makatipid ng ilang pera sa pamamagitan ng pagbili ng mga karaniwang cutting tool ay nagpapakilala ng hindi katanggap-tanggap na antas ng panganib. Kung ang isang karaniwang tool ay nakikipag-chat, nasira, at nag-embed sa sarili nito sa isang bahagi na may mataas na halaga, ang halaga ng pag-scrap sa bahaging iyon ay mas malaki kaysa sa pamumuhunan sa premium tooling. Ang mga cutter na may mataas na pagganap ay kumikilos bilang isang patakaran sa seguro. Pinoprotektahan nila ang workpiece at i-maximize ang pangkalahatang spindle uptime.
Ang pagpili ng naaangkop na mga instrumento sa pagputol ay hindi isang proseso ng pagsubok at pagkakamali. Nangangailangan ito ng kalkuladong diskarte batay sa agham na metalurhiko at sa iyong partikular na kapaligiran sa palapag ng tindahan. Dapat suriin ng mga inhinyero sa pagmamanupaktura ang kanilang mga diskarte sa pagpapatakbo, mga sistema ng paghahatid ng coolant, at mga kasosyo sa tooling upang matiyak ang pagiging maaasahan ng proseso.
Ang iyong diskarte sa programming ay nagdidikta sa iyong pagpili ng tool. Karaniwang kinabibilangan ng tradisyunal na roughing ang mabigat na radial depth ng cut at medyo mababaw na axial depth ng cut. Ang pamamaraang ito ay naglalagay ng napakalawak na diin sa ilalim ng pagputol ng mga gilid. Kapag ginagamit ang diskarteng ito, kinakailangan ang 4-flute tool na may matatag na core at reinforced corner radiuse para maiwasan ang sakuna na pag-chip sa gilid.
Sa kabaligtaran, ang High-Efficiency Milling ay gumagamit ng isang light radial depth at isang napakalalim na axial depth, kadalasang ginagamit ang buong haba ng flute. Ang diskarte na ito ay namamahagi ng mga puwersa ng pagputol nang pantay-pantay sa buong tool, na makabuluhang nagpapahaba ng buhay ng tool. Para sa mga aplikasyon ng HEM sa titanium, ang isang 5-flute variable helix cutter ay ganap na ipinag-uutos upang sugpuin ang harmonic chatter na dulot ng malalim na pakikipag-ugnayan ng axial.
Diskarte sa Machining |
Radial Depth ng Cut |
Axial Depth ng Cut |
Kinakailangan sa Tooling |
|---|---|---|---|
Tradisyunal na Roughing |
Mataas (50% - 100% ng dia) |
Mababa (10% - 25% ng dia) |
Makapal na core, mga radiuse ng sulok, 4-flute |
High-Efficiency Milling |
Mababa (5% - 15% ng dia) |
Mataas (Hanggang 2x - 3x dia) |
Variable helix, mataas na bilang ng flute (5+) |
Ang napakababang thermal conductivity ng Titanium ay nagdidikta na ang init ay dapat pangasiwaan sa labas. Kung ang iyong CNC machine ay gumagamit ng high-pressure flood coolant, ang pangunahing layunin ay upang maiwasan ang chip welding at pisikal na sabog ang stringy chips palabas ng cutting zone. Sa ganitong kapaligiran, ang isang TiAlN coating ay gumaganap nang mahusay. Ito ay lumalaban sa thermal shock habang ang coolant ay nagbibigay ng kinakailangang lubrication.
Gayunpaman, kung gumagamit ka ng Minimum Quantity Lubrication o air blasts, makakaranas ang tool ng mas mataas na temperatura. Sa mga semi-dry na sitwasyong ito, ang AlTiN coatings ay madalas na ginusto. Ang AlTiN ay naglalaman ng mas mataas na nilalaman ng aluminyo. Bumubuo ito ng mas siksik na layer ng aluminum oxide sa mataas na temperatura, na nagbibigay ng higit na paglaban sa oksihenasyon kapag limitado ang likidong coolant.
Ang mga pagpapaubaya sa pagmamanupaktura ng cutting tool mismo ang nagdidikta sa tagumpay ng operasyon ng machining. Kabilang sa mga kritikal na kadahilanan ang pagkakapare-pareho ng substrate ng micro-grain carbide, ang katumpakan ng paghahanda ng gilid, at ang pagkakapareho ng proseso ng PVD coating. Lubos na inirerekomendang makipagsosyo sa mga dalubhasang tagagawa na nag-engineer ng mga dedikadong geometries para sa mga kakaibang haluang metal. Ito ay nagtatatag ng matatag, nauulit na mga proseso at nagpapababa sa kabuuang gastos sa bawat bahagi.
Ang paggawa ng titanium ay hindi kailangang maging isang bangungot kung mamumuhunan ka sa tamang teknolohiya. Ang mga karaniwang tool ay hindi maiiwasang mas malaki ang gastos sa iyo sa katagalan sa pamamagitan ng madalas na pagkasira, pagkasira sa ibabaw, at sobrang downtime ng makina. Sa pamamagitan ng pag-upgrade ng iyong tooling setup upang maisama ang mga espesyal na geometries, malalampasan mo ang mahirap na materyal na ito nang may kumpiyansa.
Ang pagpapares ng variable na helix cutter na may premium na thermal coating sa isang ultra-fine solid carbide substrate ay ang pinakahuling formula para sa tagumpay. Ang kumbinasyong ito ay aktibong lumalaban sa satsat, pinamamahalaan ang matinding init, at nagbibigay ng katigasan na kinakailangan upang mahawakan ang mahigpit na pagpapahintulot. Maglaan ng oras upang tasahin ang iyong mga partikular na diskarte sa pagma-machine ngayon. Upang i-optimize ang kahusayan at kakayahang kumita ng iyong shop, galugarin ang komprehensibong hanay ng mga tool na may mataas na pagganap na partikular na ininhinyero para sa matigas na alloy sa SS End Mill (https://www.ssendmill.com). Ihanda ang iyong mga CNC machine ng mga tamang cutter at gawing competitive advantage ang iyong pinakamahirap na trabaho sa titanium.
Ang pinakamainam na tool sa pagputol para sa machining titanium alloys, gaya ng Ti-6Al-4V, ay isang 4-flute o 5-flute solid carbide end mill na nagtatampok ng variable helix at variable pitch geometry. Ang substrate ay dapat na ginawa mula sa ultra-fine micro-grain carbide upang magbigay ng kinakailangang transverse rupture strength. Higit pa rito, ang tool ay dapat tratuhin ng isang advanced na thermal coating, tulad ng Titanium Aluminum Nitride o Aluminum Titanium Nitride. Ang partikular na kumbinasyong ito ay tumutugon sa satsat, lumalaban sa pagpapalihis, at nagsisilbing thermal barrier laban sa matinding init.
Ang karaniwang mga tool sa pagputol ay nabigo sa titanium dahil sa isang kumbinasyon ng mga thermal, mekanikal, at kemikal na mga kadahilanan. Ang titanium ay nagpapanatili ng init sa cutting edge, mabilis na lumampas sa mga thermal limit ng karaniwang mga tool at nagiging sanhi ng plastic deformation. Bukod pa rito, ang likas na gummy ng titanium ay nagiging sanhi ng pagkakawelding nito sa mga flute. Kapag ang isang chip ay nagwelding sa flute, ang tool ay hihinto sa paggupit at magsisimulang magkuskos, na nagiging sanhi ng agarang spike sa spindle load at nagreresulta sa isang snap tool. Sa wakas, ang mga karaniwang tool ay bumubuo ng maharmonya na resonance sa ilalim ng mataas na puwersa ng pagputol, na nakakasira ng micro-fracture sa carbide.
Habang ang parehong mga tampok ay lumalaban sa harmonic vibration, binabago nila ang geometry ng tool sa ibang paraan. Ang variable na pitch ay tumutukoy sa hindi pantay na angular spacing ng mga cutting edge sa paligid ng circumference ng tip ng tool. Binabago ng variable na helix cutter ang anggulo kung saan paiikutin ng mga flute ang haba ng katawan ng tool. Bagama't mabisa ang variable pitch para sa mababaw na hiwa, ang variable helix ay higit na mahusay para sa malalim na axial cut. Ito ay patuloy na nakakagambala sa mga harmonic na frequency sa buong nakatutok na haba ng tool.
Oo, ang paggamit ng coolant ay lubos na inirerekomenda, at sa karamihan ng mga kaso, mahigpit na kinakailangan kapag machining titanium. Habang ang isang TiAlN coating ay inengineered upang makatiis sa matinding temperatura sa pamamagitan ng pagbuo ng protective oxide layer, ang titanium ay lubos na reaktibo at madaling kapitan ng sakit. Kung walang high-pressure coolant system na nagbibigay ng lubricity at pisikal na i-flush ang sticky chips palabas ng cutting zone, ang mga chips ay magre-recut at magwe-welding sa tool. Higit pa rito, ang titanium dust at fine chips ay lubhang nasusunog. Ang Flood coolant ay nagpapagaan sa matinding panganib sa sunog.
Ang pinakamainam na bilang ng flute sa pangkalahatan ay nasa pagitan ng 4 at 5 flute, depende nang husto sa diskarte sa toolpath. Gumagawa ang titanium ng matigas at stringy chips na nangangailangan ng sapat na espasyo para makaalis. Ang 4-flute na disenyo ay ang pamantayan ng industriya para sa tradisyonal na slotting at heavy radial roughing, na nagbibigay ng perpektong balanse sa pagitan ng core rigidity at deep chip valleys. Ang isang 5-flute na disenyo ay lalong ginusto para sa High-Efficiency Milling at mga operasyon sa pagtatapos. Ang mas makapal na core ay binabawasan ang pagpapalihis at nagbibigay-daan para sa mas mataas na rate ng feed sa panahon ng light radial step-overs.
Ang paggamit ng mga tool na High-Speed Steel para sa titanium ay lubos na hindi hinihikayat sa modernong pagmamanupaktura. Ang HSS ay walang pulang tigas, na siyang kakayahang mapanatili ang isang matalim na cutting edge sa mataas na temperatura. Dahil ang titanium ay hindi nakakapag-alis ng init nang mahusay, ang mga temperatura ng shear zone ay madaling matunaw ang HSS. Higit pa rito, ang HSS ay walang katigasan upang mapaglabanan ang mataas na puwersa ng pagputol, na humahantong sa pagpapalihis, matinding satsat, at mabilis na pagpapatigas ng workpiece. Ang solid carbide lamang ang nagbibigay ng kinakailangang wear resistance at structural stiffness.
Ang pagtukoy ng tamang mga parameter ay nangangailangan ng isang maingat na diskarte. Ang titanium ay humihingi ng medyo mababang bilis ng pagputol kasama ng katamtaman hanggang mataas na pagkarga ng chip. Ang pagpapatakbo ng spindle ng masyadong mabilis ay bumubuo ng labis na init, na natutunaw ang carbide. Ang under-feeding ay nagiging sanhi ng tool na kuskusin sa halip na maputol, na mabilis na nagpapatigas sa titanium. Habang ang mga eksaktong parameter ay nakadepende sa partikular na alloy at CAM na diskarte, ang mga pangkalahatang baseline para sa coated solid carbide tool ay kinabibilangan ng 150 hanggang 200 SFM para sa tradisyonal na roughing, at 250 hanggang 350 SFM para sa mga diskarte sa HEM na may napakagaan na radial engagement. Palaging kumunsulta sa partikular na teknikal na data sheet na ibinigay ng iyong tagagawa ng tool.
Ang paggiling ng titanium dry ay karaniwang hindi inirerekomenda para sa mga kapaligiran ng produksyon. Kung walang coolant, ang matinding init na nabuo sa shear zone ay hindi maaaring mawala, na humahantong sa mabilis na pagkasira ng cutting edge at matinding galling. Gayunpaman, kung talagang kinakailangan ang dry machining dahil sa mga limitasyon ng makina, dapat kang gumamit ng tool na may AlTiN coating at gumamit ng air blast upang linisin ang mga chips. Kakailanganin mo ring makabuluhang bawasan ang iyong footage sa ibabaw upang maiwasan ang sakuna na pagkabigo ng tool.
Ang pinakaepektibong diskarte para sa titanium ay ang High-Efficiency Milling, na kilala rin bilang dynamic milling o trochoidal milling. Ang diskarte na ito ay gumagamit ng isang light radial depth ng cut na ipinares sa isang malalim na axial depth ng cut. Sa pamamagitan ng paggamit sa buong haba ng plauta, ang HEM ay namamahagi ng init at nagsusuot nang pantay-pantay sa buong tool sa halip na ituon ito sa dulo. Ang diskarteng ito ay lubos na nagpapahaba ng buhay ng tool, binabawasan ang panganib ng satsat, at nagbibigay-daan para sa mas mataas na pangkalahatang mga rate ng pag-aalis ng materyal kumpara sa tradisyunal na mabigat na roughing.


