Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-13 Origen: Sitio
Los maquinistas se enfrentan constantemente a un dilema sobre las herramientas en la fabricación de precisión. Optar por la herramienta de corte más dura no garantiza el menor coste por pieza ni el mejor acabado superficial. Muchos talleres descartan prematuramente el acero de alta velocidad (HSS) como una tecnología obsoleta y optan por el carburo. Sin embargo, seleccionar carburo sin la rigidez requerida de la máquina a menudo conduce a una rotura catastrófica de la herramienta en lugar de una mayor eficiencia. El uso de herramientas frágiles en configuraciones no rígidas provoca fallas inmediatas. Por el contrario, utilizar herramientas blandas en aplicaciones de alta velocidad obstaculiza la producción y aumenta la deformación térmica. Debe hacer coincidir el material de la herramienta con su entorno de mecanizado específico. Establecemos un marco basado en evidencia para evaluar fresas de carburo vs hss . Aprenderá a evaluar las capacidades de la máquina, el material de la pieza de trabajo, la rigidez de la configuración y el rendimiento económico general para tomar la decisión correcta sobre las herramientas.
Debe definir las limitaciones físicas de ambos materiales de herramientas para establecer criterios básicos de éxito para la selección de herramientas. No puede optimizar su proceso de fresado sin comprender la metalurgia subyacente. Las fallas de las herramientas a menudo surgen de un desajuste fundamental entre las propiedades físicas de la herramienta y el entorno de corte. Cuando se empuja una herramienta más allá de sus límites metalúrgicos, se arruina la pieza de trabajo y se hace perder tiempo a la máquina.
HSS consiste en una mezcla metalúrgica compleja. Los fabricantes alean el hierro con elementos específicos como tungsteno, molibdeno, cromo y vanadio. Esta composición específica crea un material de herramienta conocido por su dureza excepcional. En el mecanizado, la dureza se refiere directamente a la tolerancia. HSS puede flexionarse ligeramente bajo cargas de corte pesadas. Tolera un descentramiento menor del husillo y absorbe los golpes sin microfracturas. Esto lo hace muy eficaz para configuraciones menos rígidas, maquinaria más antigua y operaciones de fresado manual donde las velocidades de avance fluctúan.
La adición de vanadio aumenta la resistencia al desgaste, mientras que el molibdeno mejora la resistencia a temperaturas más altas. Las calidades comunes como M2 proporcionan una base sólida para el fresado de uso general. Sin embargo, HSS tiene una vulnerabilidad distinta. Posee una menor dureza al rojo en comparación con el carburo. La dureza al rojo define la capacidad de un material para mantener un filo afilado cuando se calienta hasta alcanzar un color rojo opaco. El HSS se ablanda y pierde su filo a temperaturas elevadas. Debe gestionar la generación de calor con cuidado cuando utilice HSS para evitar una rápida degradación de la herramienta. Si el chip se vuelve azul, es probable que su herramienta HSS se esté quemando.
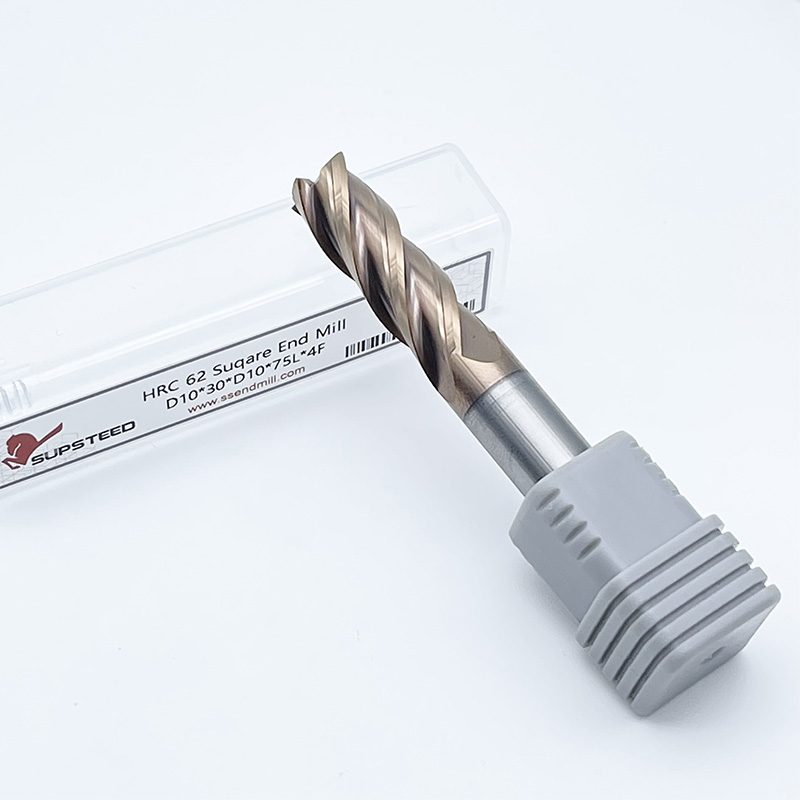
El carburo cementado presenta una composición estructural fundamentalmente diferente. Los fabricantes unen partículas microscópicas de carburo de tungsteno utilizando un aglutinante de cobalto bajo calor y presión extremos. Esto crea una herramienta de corte excepcionalmente dura. Moderno Las fresas de carburo sólido destacan por su alta dureza al rojo. Mantienen bordes cortantes muy afilados incluso a temperaturas de mecanizado extremas. Esta estabilidad térmica permite parámetros de corte y técnicas de mecanizado en seco altamente agresivos.
El porcentaje de aglutinante de cobalto dicta el equilibrio entre dureza y tenacidad. Un menor contenido de cobalto produce herramientas más duras y resistentes al desgaste, adecuadas para aceros endurecidos. Un mayor contenido de cobalto proporciona ligeros aumentos en la resistencia a los golpes para aplicaciones de desbaste. Sin embargo, esta extrema rigidez general crea una vulnerabilidad significativa. El carburo es inherentemente frágil. Sigue siendo muy susceptible a astillarse debido a vibraciones, vibraciones o descentramiento del eje. Debe proporcionar un entorno muy rígido para evitar fallos prematuros de la herramienta. Cualquier carga de impacto repentino, como dejar caer la herramienta o golpear un punto duro en una pieza fundida, romperá el filo instantáneamente.
Asignamos propiedades de herramientas directamente a resultados de mecanizado y restricciones operativas. Este marco le ayuda a seleccionar la fresa espigadora óptima para las condiciones específicas de su taller. La evaluación de estas dimensiones centrales evita errores costosos en el uso de herramientas y maximiza el tiempo de actividad del husillo.
Los requisitos de velocidad del husillo dictan en gran medida la selección de herramientas. El carburo requiere una gran cantidad de superficie (SFM) para funcionar de manera óptima. Necesita velocidad para generar el calor necesario para plastificar la viruta de metal en la zona de corte. Utilizar herramientas de carburo sólido a bajas RPM causa problemas inmediatos. Por ejemplo, usarlos en una fresadora de rodilla de 3 ejes con un máximo de 3000 RPM provoca fricción. Esto crea un borde acumulado y provoca fallas prematuras. La herramienta empuja el material en lugar de cortarlo limpiamente.
Debe evaluar honestamente la rigidez de su máquina. Los centros de mecanizado CNC utilizan guías lineales, bases pesadas de hierro fundido y husillos de bolas de precisión. Estas robustas plataformas soportan perfectamente el carburo amortiguando las vibraciones. Las máquinas más livianas, las conversiones de aficionados o los molinos manuales a menudo tienen un juego inherente en sus tornillos de avance. Estas configuraciones menos estables requieren el perdón de HSS. HSS absorberá las microvibraciones que de otro modo destruirían una herramienta de carburo. Si la mesa de su máquina tiembla durante un corte pesado, el carburo es la elección equivocada.
Las capacidades básicas de SFM difieren drásticamente entre los dos materiales. El carburo permite velocidades de corte dos o tres veces más rápidas que el HSS en condiciones óptimas. Por ejemplo, puede cortar acero dulce a 100 SFM con HSS, pero puede empujar fácilmente el carburo a 300 o 400 SFM en el mismo material. Esta ventaja de velocidad impacta directamente en la eficiencia de la producción. Las velocidades de corte más altas generan una tasa de eliminación de material (MRR) superior. Puede aumentar significativamente las velocidades de avance sin exceder los límites térmicos de la herramienta.
Un MRR más alto reduce significativamente los tiempos de ciclo. Cuando se correlacionan tiempos de ciclo reducidos con tasas de horas de máquina estándar, el carburo a menudo resulta más eficiente para las tiradas de producción. Reducir minutos del tiempo de ciclo en cientos de piezas justifica una mayor inversión inicial en herramientas. Debe calcular el MRR para comprender el verdadero potencial de rendimiento de su operación de fresado. MRR es igual a la profundidad de corte radial multiplicada por la profundidad de corte axial, multiplicada por la velocidad de avance en pulgadas por minuto.
La diferencia del módulo de Young explica con precisión el comportamiento de deflexión de la herramienta. El carburo es aproximadamente tres veces más rígido que el HSS. Esta rigidez extrema minimiza la deflexión de la herramienta durante cortes de desbaste pesados u operaciones de ranurado profundo. Cuando una herramienta se desvía, se aleja de la pieza de trabajo, dejando atrás el exceso de material y creando paredes cónicas.
La deflexión reducida conduce a tolerancias dimensionales más estrictas nada más salir de la máquina. También produce acabados superficiales superiores, especialmente en aplicaciones de largo alcance donde la herramienta sobresale significativamente. Cuando necesita paredes verticales precisas sin conicidad, el carburo supera consistentemente al HSS. El HSS se doblará bajo cargas laterales pesadas, lo que provocará imprecisiones dimensionales que requerirán pasadas de resorte adicionales para corregirlas. Una pasada de resorte es una pasada de acabado secundaria que se realiza sin compromiso radial adicional para limpiar la deflexión dejada por el corte anterior.
Las estrategias de generación y disipación de calor varían según el material de la herramienta. El carburo prospera en ambientes con altas temperaturas. A menudo funciona mejor en seco al cortar ciertos materiales como acero o hierro fundido. El uso de un chorro de aire a alta presión elimina las virutas sin provocar un choque térmico. Las salpicaduras intermitentes de refrigerante sobre un borde de carburo caliente provocan una rápida microfractura. La fluctuación extrema de temperatura rompe la matriz de carburo, provocando un fallo prematuro de los bordes.
Por el contrario, HSS depende en gran medida del refrigerante de inundación continua. El abundante refrigerante previene la degradación de los bordes y detiene la deformación térmica. Debe mantener frías las herramientas HSS para mantener su geometría de corte. Si el HSS se sobrecalienta, el filo se quema, se vuelve azul y se redondea instantáneamente. La aplicación adecuada de refrigerante elimina las virutas y lubrica el corte, lo que prolonga la vida útil de la herramienta HSS. Debe apuntar las boquillas de refrigerante directamente a la zona de corte para garantizar la máxima extracción de calor.
Comparación de materiales de herramientas Resumen
| Característica | Acero de alta velocidad (HSS) | Carburo sólido |
|---|---|---|
| Dureza y absorción de impactos | Excelente | Pobre (frágil) |
| Resistencia al calor | Bajo a moderado | Extremadamente alto |
| Velocidad de corte (SFM) | Base | 2x a 3x más rápido |
| Resistencia a la deflexión | Moderado | Alto (3 veces más rígido) |
| Configuración ideal de la máquina | Molinos manuales, baja rigidez | Centros CNC, Alta Rigidez |
Las pautas prácticas le ayudarán a combinar las fresas de mango con escenarios de mecanizado específicos. Diferentes materiales exigen diferentes estrategias de corte y geometrías de herramientas. Debe adaptar su enfoque al material de la pieza de trabajo para lograr resultados óptimos. El uso de una herramienta de uso general para un material especializado a menudo da como resultado un acabado superficial deficiente y un desgaste rápido de la herramienta.
El mecanizado de aluminio presenta el riesgo constante de acumulación de filo (BUE) y desgaste. El material blando y gomoso se suelda fácilmente a la herramienta de corte bajo calor y presión. Las herramientas de carburo sólido pulidas y de gran volumen de flauta dominan el mecanizado de aluminio de alta velocidad. Presentan bordes cortantes afilados y canales profundos que evacuan las virutas rápidamente. La superficie pulida evita que el aluminio se adhiera a la herramienta. Los maquinistas suelen utilizar geometrías de 2 o 3 flautas para el aluminio para maximizar la separación de virutas.
Sin embargo, el HSS sigue siendo muy viable para el fresado manual de aluminio a bajas RPM. Si su máquina no puede alcanzar las altas RPM requeridas para que el carburo corte aluminio limpiamente, HSS ofrece una alternativa confiable. Una fresa afilada de HSS cortará aluminio de manera efectiva a velocidades más bajas, siempre que utilice el líquido de corte adecuado para evitar la irritación. WD-40 o fluidos de corte de aluminio especializados funcionan bien para mantener limpio el borde HSS durante las operaciones manuales.
Los materiales superiores a 40 HRC exigen herramientas especializadas. Se necesita la resistencia al calor superior y la dureza extrema del carburo para penetrar estos metales resistentes. El HSS simplemente no puede soportar la naturaleza abrasiva y la alta resistencia al corte de los aceros endurecidos como el acero para herramientas 4140 o D2. Se opacará a los pocos segundos de enganchar el material, generando enormes cantidades de calor y potencialmente endureciendo aún más la pieza de trabajo.
Los recubrimientos avanzados mejoran aún más las herramientas de carburo para estas aplicaciones. Recubrimientos como el nitruro de aluminio y titanio (TiAlN) y el nitruro de aluminio y titanio (AlTiN) protegen el sustrato de carburo. Proporcionan barreras térmicas vitales necesarias para mecanizar aleaciones exóticas y titanio (por ejemplo, Ti-6Al-4V). Estos recubrimientos se oxidan a altas temperaturas, formando una capa cerámica protectora que extiende significativamente la vida útil de la herramienta. Debe secar estas herramientas recubiertas con un chorro de aire en acero para permitir que el recubrimiento alcance su temperatura de activación.
Mecanizar acero inoxidable como 304 o 316 en máquinas de RPM limitadas crea un dilema específico. Te enfrentas a un delicado acto de equilibrio. El acero inoxidable se endurece rápidamente si la herramienta frota en lugar de cortar. El carburo evita que la herramienta se desafile contra estas superficies endurecidas. Corta el material limpiamente antes de que pueda endurecerse. Debe mantener un avance constante por diente para garantizar que la herramienta permanezca debajo de la capa endurecida.
Sin embargo, si la máquina carece de rigidez, la naturaleza dura del acero inoxidable hará que el carburo se astille. El cobalto-HSS (M42) sirve aquí como término medio óptimo. Previene el desconchado y resiste el calor mucho mejor que el HSS estándar. Las fresas de mango de cobalto pueden penetrar la capa endurecida sin romperse, lo que las hace ideales para configuraciones menos rígidas que cortan aleaciones resistentes. Ofrecen una solución práctica para talleres que trabajan con acero inoxidable en fresadoras de rodilla antiguas.
El corte interrumpido implica impactos repentinos y repetitivos en el filo. Mecanizar sobre orificios transversales, cortar chaveteros o revestir piezas fundidas en bruto crean estas condiciones desafiantes. La herramienta entra y sale del corte repetidamente, experimentando fuertes cargas de impacto con cada intervención. Este martilleo constante destruye rápidamente los filos quebradizos.
Las propiedades de absorción de impactos del HSS a menudo superan al carburo frágil en estos escenarios específicos. Aquí también destaca el metal en polvo (PM) HSS. PM HSS ofrece una estructura de grano más fino, cerrando la brecha entre la tenacidad estándar del HSS y la resistencia al desgaste del carburo. Estos materiales resistentes evitan fallas repentinas y catastróficas de las herramientas bajo fuertes vibraciones, lo que garantiza la confiabilidad del proceso en cortes impredecibles. Al mecanizar un conjunto soldado o una pieza fundida con inclusiones de arena, el HSS proporciona la durabilidad necesaria para terminar el trabajo.
Parámetros iniciales recomendados por material
| Tipo de material | Material de la herramienta | Estrategia de refrigerante | Recomendación de recubrimiento |
|---|---|---|---|
| Aluminio (6061) | Carburo (3 flautas) | Refrigerante de inundación / MQL | ZrN o Pulido sin recubrimiento |
| Acero dulce (1018) | Carburo (4 flautas) | Explosión de aire (seco) | TiAlN |
| Acero inoxidable (304) | Cobalto-HSS (M42) | Refrigerante de inundación pesada | Estaño o sin recubrimiento |
| Acero endurecido (45 HRC) | Carburo (multiflauta) | Explosión de aire (seco) | AlTiN |
Debe ir más allá de la orden de compra inicial para evaluar con precisión los costos totales del ciclo de vida. Una herramienta más barata no siempre ahorra dinero a largo plazo. La evaluación económica requiere analizar todo el proceso de producción, incluido el tiempo de actividad de la máquina, la intervención del operador y las tasas de desperdicio.
Los costos iniciales de adquisición difieren significativamente. El HSS es significativamente más barato que el carburo. Esto reduce la barrera financiera de entrada para talleres, departamentos de mantenimiento y procesos de creación de prototipos. Cuando solo necesita fabricar una o dos piezas, puede que no tenga sentido invertir en un costoso carburo. Puede comprar varias fresas HSS por el precio de una única herramienta de carburo de alto rendimiento.
Sin embargo, debe utilizar un marco de cálculo para encontrar el valor real en los entornos de producción. Tenga en cuenta la reducción del tiempo de ciclo, la tarifa por hora de la máquina y la vida útil total de la herramienta. El mayor costo inicial del carburo casi siempre produce un menor costo por pieza en tiradas de gran volumen. El aumento del MRR amortiza rápidamente la herramienta al liberar tiempo valioso de la máquina para otros trabajos. Si una herramienta de carburo reduce un ciclo de 10 minutos a 3 minutos, los ahorros en la tasa de carga de la máquina cubrirán el costo de la herramienta dentro del primer turno.
Las curvas de desgaste dictan la frecuencia con la que se deben cambiar las herramientas. El carburo mantiene su filo mucho más tiempo que el HSS en condiciones óptimas. Resiste el desgaste abrasivo y la degradación térmica, lo que le permite cortar cientos de piezas antes de perder su brillo. Esto reduce el tiempo de inactividad de la máquina asociado con cambios de herramientas y ajustes de compensación. La vida útil constante de la herramienta permite una fabricación sin luces y un mecanizado sin supervisión.
También debes considerar la logística del reamolado. Puede rectificar y recubrir herramientas de carburo sólido varias veces. Esto restaura la geometría original y extiende su ciclo de vida, mejorando significativamente el retorno de la inversión. Las casas de rectificado de herramientas pueden restablecer perfectamente los ángulos de alivio primario y secundario. Por el contrario, los talleres suelen sustituir por completo las herramientas HSS más baratas. Los costos de mano de obra y envío de reafilar HSS estándar rara vez justifican el esfuerzo en comparación con comprar una herramienta nueva lista para usar.
Documentar las realidades de la adopción de herramientas ayuda a prevenir modos de falla comunes. Debe gestionar los riesgos de forma proactiva en el taller para maximizar la vida útil de la herramienta y mantener la calidad de las piezas. Ignorar estas variables conduce a piezas desechadas y herramientas rotas.
Varios factores hacen que el carburo se rompa inesperadamente. El descentramiento excesivo en el portaherramientas crea cargas de viruta desiguales, lo que obliga a una flauta a hacer todo el trabajo. El choque térmico provocado por el refrigerante intermitente microfractura el filo rápidamente. La falta de rigidez en la sujeción permite que la pieza vibre, actuando como un martillo contra el frágil carburo. Las inconsistencias en la alimentación manual crean picos repentinos en la presión de la herramienta que exceden los límites estructurales del material.
Debe mitigar estos riesgos de manera agresiva utilizando procedimientos estándar del taller:
Las herramientas HSS fallan de manera diferente que las de carburo. Empujar SFM demasiado alto quema el filo instantáneamente, destruyendo la geometría de la herramienta. Un flujo de refrigerante inadecuado no logra eliminar el calor de la zona de corte, lo que provoca deformación térmica. Cortar materiales altamente abrasivos o que endurecen el trabajo desgasta el HSS rápidamente, lo que hace que se frote y genere aún más calor. Una vez que el borde se redondea, las fuerzas de corte aumentan, empujando la pieza fuera de tolerancia.
Puede mitigar estos problemas fácilmente mediante prácticas de mecanizado disciplinadas. Respete estrictamente los avances y velocidades del fabricante para HSS. Asegúrese de que el refrigerante de flujo continuo y de gran volumen llegue directamente a la zona de corte para eliminar las virutas y extraer calor. Verifique la concentración de refrigerante regularmente con un refractómetro para garantizar una lubricidad adecuada. Haga la transición a Cobalt-HSS para obtener mejoras marginales en la resistencia al calor sin sacrificar la dureza inherente requerida para su configuración específica.
Las fresas de mango de carburo sólido siguen siendo la opción indiscutible para entornos de producción CNC rígidos centrados en maximizar el MRR y minimizar los tiempos de ciclo. Por el contrario, HSS sigue siendo muy relevante para máquinas de bajas RPM, configuraciones inestables y creación de prototipos con presupuesto limitado. Debe basar su decisión sobre las herramientas en una matriz de tres puntos. Evalúe las RPM máximas de su máquina, la rigidez de su configuración y la dureza de la pieza de trabajo antes de seleccionar una herramienta.
Próximos pasos para optimizar su selección de herramientas:
R: Sí, pero conlleva un riesgo importante. Las fresas de rodilla manuales a menudo carecen de la rigidez y las altas velocidades de husillo necesarias para el carburo. Esto provoca vibraciones, chirridos y astillamiento prematuro de la herramienta. Si usa carburo en una fresa manual, mantenga las configuraciones extremadamente rígidas, use herramientas cortas que sobresalgan y evite cortes interrumpidos pesados.
R: En condiciones óptimas en una máquina CNC rígida, puede procesar carburo dos o tres veces más rápido que HSS. La resistencia al calor y la dureza superiores del carburo permiten una superficie de superficie (SFM) significativamente mayor y tasas de eliminación de material agresivas sin quemar el filo.
R: Las fresas de cobalto cierran la brecha entre el HSS estándar y el carburo. Ofrecen una mejor resistencia al calor y al desgaste que el HSS estándar y al mismo tiempo conservan más dureza que el carburo quebradizo. Son excelentes para mecanizar aleaciones endurecidas por trabajo en máquinas que carecen de la rigidez del carburo sólido.
R: El desconchado suele deberse a una falta de rigidez. Los culpables comunes incluyen un descentramiento excesivo del husillo, sujeción de piezas floja, portaherramientas desgastados o juego de la máquina. El choque térmico debido a la aplicación intermitente de refrigerante también puede causar microfracturas a lo largo del filo durante cortes pesados.
R: Elija HSS cuando trabaje con configuraciones altamente inestables, aplicaciones de ranurado profundo propensas a fuertes vibraciones o cuando realice cortes interrumpidos severos. El HSS absorbe las cargas de impacto mejor que el carburo, evitando la rotura repentina y catastrófica de la herramienta en condiciones de mecanizado que no son las ideales.
R: Sí. Los servicios de rectificado profesionales pueden rectificar y recubrir herramientas de carburo sólido varias veces. Esto restaura la geometría de corte y el rendimiento originales. El reafilado reduce significativamente el costo general del ciclo de vida de las costosas herramientas de carburo para talleres de producción de gran volumen.