Visualizações: 0 Autor: Editor do site Horário de publicação: 13/08/2026 Origem: Site
Os maquinistas enfrentam constantemente um dilema de ferramentas na fabricação de precisão. O padrão para a ferramenta de corte mais dura não garante o menor custo por peça ou o melhor acabamento superficial. Muitas lojas rejeitam prematuramente o aço rápido (HSS) como uma tecnologia ultrapassada, optando pelo metal duro. No entanto, selecionar o metal duro sem a rigidez necessária da máquina muitas vezes leva à quebra catastrófica da ferramenta, em vez de aumentar a eficiência. A execução de ferramentas frágeis em configurações não rígidas causa falha imediata. Por outro lado, a utilização de ferramentas flexíveis em aplicações de alta velocidade dificulta a produção e aumenta a deformação térmica. Você deve combinar o material da ferramenta com seu ambiente de usinagem específico. Estabelecemos uma estrutura baseada em evidências para avaliar fresas de topo de metal duro vs hss . Você aprenderá como avaliar as capacidades da máquina, o material da peça, a rigidez da configuração e o retorno econômico geral para fazer a escolha certa da ferramenta.
Você deve definir as limitações físicas de ambos os materiais de ferramentas para estabelecer critérios básicos de sucesso para seleção de ferramentas. Você não pode otimizar seu processo de fresamento sem compreender a metalurgia subjacente. A falha da ferramenta geralmente resulta de uma incompatibilidade fundamental entre as propriedades físicas da ferramenta e o ambiente de corte. Quando você empurra uma ferramenta além de seus limites metalúrgicos, você estraga a peça e desperdiça tempo da máquina.
O HSS consiste em uma mistura metalúrgica complexa. Os fabricantes ligam o ferro com elementos específicos como tungstênio, molibdênio, cromo e vanádio. Esta composição específica cria um material de ferramenta conhecido por sua tenacidade excepcional. Na usinagem, a tenacidade refere-se diretamente ao perdão. O HSS pode flexionar ligeiramente sob cargas pesadas de corte. Tolera pequenos desvios do fuso e absorve choques sem microfraturas. Isso o torna altamente eficaz para configurações menos rígidas, máquinas mais antigas e operações de fresamento manual onde as taxas de avanço flutuam.
A adição de vanádio aumenta a resistência ao desgaste, enquanto o molibdênio melhora a resistência em temperaturas mais altas. Classes comuns como M2 fornecem uma base sólida para fresamento de uso geral. No entanto, o HSS tem uma vulnerabilidade distinta. Possui menor dureza vermelha em comparação ao metal duro. A dureza vermelha define a capacidade de um material de manter uma aresta de corte afiada quando aquecido até uma cor vermelha fosca. O HSS amolece e perde sua ponta afiada em temperaturas elevadas. Você deve gerenciar cuidadosamente a geração de calor ao usar HSS para evitar a degradação rápida da ferramenta. Se o chip ficar azul, sua ferramenta HSS provavelmente está queimando.
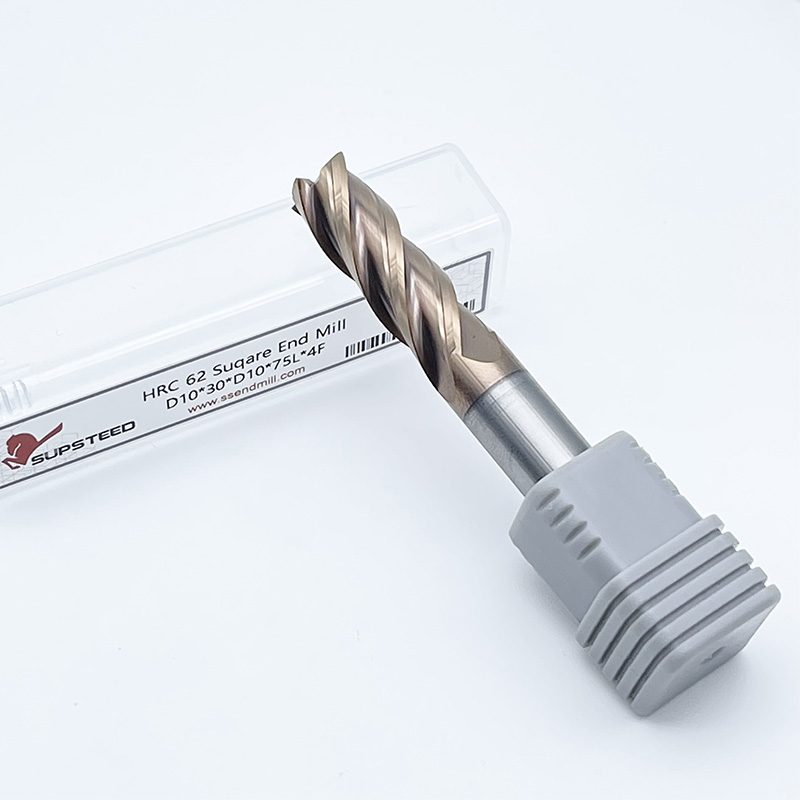
O metal duro apresenta uma composição estrutural fundamentalmente diferente. Os fabricantes unem partículas microscópicas de carboneto de tungstênio usando um aglutinante de cobalto sob calor e pressão extremos. Isso cria uma ferramenta de corte excepcionalmente dura. Moderno fresas de topo inteiriças de metal duro se destacam em alta dureza vermelha. Eles mantêm arestas de corte extremamente afiadas mesmo em temperaturas extremas de usinagem. Esta estabilidade térmica permite parâmetros de corte altamente agressivos e técnicas de usinagem a seco.
A porcentagem do ligante de cobalto determina o equilíbrio entre dureza e tenacidade. O menor teor de cobalto produz ferramentas mais duras e resistentes ao desgaste, adequadas para aços endurecidos. O maior teor de cobalto proporciona ligeiros aumentos na resistência ao choque para aplicações de desbaste. No entanto, esta extrema rigidez geral cria uma vulnerabilidade significativa. O carboneto é inerentemente frágil. Ele permanece altamente suscetível a lascamento sob vibração, trepidação ou desvio do fuso. Você deve fornecer um ambiente altamente rígido para evitar falhas prematuras da ferramenta. Qualquer carga de choque repentino, como deixar cair a ferramenta ou atingir um ponto duro em uma peça fundida, quebrará a aresta de corte instantaneamente.
Mapeamos as propriedades da ferramenta diretamente para os resultados de usinagem e restrições operacionais. Essa estrutura ajuda você a selecionar a fresa de topo ideal para as condições específicas do chão de fábrica. A avaliação dessas dimensões principais evita erros dispendiosos com ferramentas e maximiza o tempo de atividade do fuso.
Os requisitos de velocidade do fuso determinam fortemente a seleção da ferramenta. O metal duro requer alta superfície (SFM) para funcionar de maneira ideal. É necessária velocidade para gerar o calor necessário para plastificar o cavaco de metal na zona de cisalhamento. A operação de ferramentas inteiriças de metal duro em baixas RPMs causa problemas imediatos. Por exemplo, usá-los em uma fresadora de joelho de 3 eixos com máximo de 3.000 RPM leva à fricção. Isso cria uma borda acumulada e causa falha prematura. A ferramenta empurra o material em vez de cortá-lo de forma limpa.
Você deve avaliar honestamente a rigidez da sua máquina. Os centros de usinagem CNC utilizam guias lineares, bases pesadas de ferro fundido e parafusos de esferas de precisão. Essas plataformas robustas suportam perfeitamente o metal duro, amortecendo a vibração. Máquinas mais leves, conversões amadoras ou fresadoras manuais geralmente apresentam folga inerente em seus parafusos de avanço. Essas configurações menos estáveis exigem o perdão do HSS. O HSS absorverá as microvibrações que, de outra forma, destruiriam uma ferramenta de metal duro. Se a mesa da sua máquina tremer durante um corte pesado, o metal duro é a escolha errada.
As capacidades básicas do SFM diferem drasticamente entre os dois materiais. O metal duro permite velocidades de corte duas a três vezes mais rápidas que o HSS sob condições ideais. Por exemplo, você pode cortar aço-carbono a 100 SFM com HSS, mas pode facilmente empurrar o metal duro para 300 ou 400 SFM no mesmo material. Essa vantagem de velocidade impacta diretamente a eficiência da produção. Velocidades de corte mais altas geram uma Taxa de Remoção de Material (MRR) superior. Você pode aumentar significativamente as taxas de avanço sem exceder os limites térmicos da ferramenta.
Um MRR mais elevado reduz significativamente os tempos de ciclo. Quando você correlaciona tempos de ciclo reduzidos com taxas de horas de máquina padrão, o metal duro geralmente se mostra mais eficiente para execuções de produção. A redução de minutos no tempo de ciclo em centenas de peças justifica o maior investimento inicial na ferramenta. Você deve calcular o MRR para compreender o verdadeiro potencial de produtividade da sua operação de fresamento. MRR é igual à profundidade de corte radial multiplicada pela profundidade de corte axial, multiplicada pela taxa de avanço em polegadas por minuto.
A diferença do Módulo de Young explica com precisão o comportamento da deflexão da ferramenta. O carboneto é aproximadamente três vezes mais rígido que o HSS. Esta extrema rigidez minimiza a deflexão da ferramenta durante cortes de desbaste pesados ou operações de canais profundos. Quando uma ferramenta desvia, ela se afasta da peça de trabalho, deixando para trás o excesso de material e criando paredes cônicas.
A deflexão reduzida leva a tolerâncias dimensionais mais restritas diretamente da máquina. Também produz acabamentos superficiais superiores, especialmente em aplicações de longo alcance onde a aderência da ferramenta é significativa. Quando você precisa de paredes verticais precisas sem conicidade, o metal duro supera o HSS de forma consistente. O HSS dobrará sob cargas laterais pesadas, causando imprecisões dimensionais que requerem passagens de mola adicionais para serem corrigidas. Um passe de mola é um passe de acabamento secundário realizado sem nenhum engate radial adicional para limpar a deflexão deixada pelo corte anterior.
As estratégias de geração e dissipação de calor variam de acordo com o material da ferramenta. O carboneto prospera em ambientes de alto calor. Muitas vezes tem melhor desempenho a seco ao cortar certos materiais como aço ou ferro fundido. Usar um jato de ar de alta pressão remove os cavacos sem causar choque térmico. Respingos intermitentes de refrigerante em uma aresta de metal duro quente causam microfraturas rápidas. A flutuação extrema de temperatura quebra a matriz de metal duro, levando à falha prematura da aresta.
Por outro lado, o HSS depende muito de refrigerante de inundação contínua. A refrigeração abundante evita a degradação das bordas e interrompe a deformação térmica. Você deve manter as ferramentas HSS frias para manter sua geometria de corte. Se o HSS superaquecer, a lâmina cortante queima, fica azul e arredonda instantaneamente. A aplicação adequada de refrigeração elimina os cavacos e lubrifica o corte, prolongando a vida útil da ferramenta HSS. Você deve apontar os bicos de refrigeração diretamente para a zona de corte para garantir a máxima extração de calor.
Resumo de comparação de materiais de ferramentas
| Característica | de aço rápido (HSS) | Metal duro |
|---|---|---|
| Resistência e absorção de choque | Excelente | Ruim (frágil) |
| Resistência ao Calor | Baixo a moderado | Extremamente alto |
| Velocidade de corte (SFM) | Linha de base | 2x a 3x mais rápido |
| Resistência à deflexão | Moderado | Alto (3x mais rígido) |
| Configuração ideal da máquina | Fresas Manuais, Baixa Rigidez | Centros CNC, Alta Rigidez |
Diretrizes práticas ajudam você a combinar fresas de topo com cenários de usinagem específicos. Diferentes materiais exigem diferentes estratégias de corte e geometrias de ferramentas. Você deve adaptar sua abordagem ao material da peça para obter resultados ideais. Usar uma ferramenta de uso geral para um material especializado geralmente resulta em acabamento superficial ruim e desgaste rápido da ferramenta.
A usinagem de alumínio apresenta o risco constante de aresta postiça (BUE) e escoriações. O material macio e pegajoso solda-se facilmente à ferramenta de corte sob calor e pressão. Ferramentas de metal duro polidas e com alto volume de canais dominam a usinagem de alumínio em alta velocidade. Eles apresentam arestas de corte afiadas e canais profundos que evacuam os cavacos rapidamente. A superfície polida evita que o alumínio adira à ferramenta. Os maquinistas normalmente usam geometrias de 2 ou 3 canais para alumínio para maximizar a folga dos cavacos.
No entanto, o HSS permanece altamente viável para fresamento manual de baixa rotação em alumínio. Se a sua máquina não consegue atingir as altas RPMs necessárias para que o metal duro corte o alumínio de maneira limpa, o HSS oferece uma alternativa confiável. Uma fresa de topo HSS afiada cortará alumínio de forma eficaz em velocidades mais baixas, desde que você use fluido de corte adequado para evitar escoriações. WD-40 ou fluidos de corte de alumínio especializados funcionam bem para manter a borda HSS limpa durante operações manuais.
Materiais acima de 40 HRC exigem ferramentas especializadas. Você precisa da resistência superior ao calor e da dureza extrema do carboneto para penetrar nesses metais resistentes. O HSS simplesmente não consegue suportar a natureza abrasiva e a alta resistência ao cisalhamento de aços endurecidos como o aço para ferramentas 4140 ou D2. Ele ficará cego segundos depois de envolver o material, gerando grandes quantidades de calor e potencialmente endurecendo ainda mais a peça de trabalho.
Revestimentos avançados aprimoram ainda mais as ferramentas de metal duro para essas aplicações. Revestimentos como Nitreto de Titânio e Alumínio (TiAlN) e Nitreto de Alumínio e Titânio (AlTiN) protegem o substrato de metal duro. Eles fornecem barreiras térmicas vitais necessárias para usinagem de ligas exóticas e titânio (por exemplo, Ti-6Al-4V). Esses revestimentos oxidam em altas temperaturas, formando uma camada protetora de cerâmica que prolonga significativamente a vida útil da ferramenta. Você deve secar essas ferramentas revestidas com jato de ar em aço para permitir que o revestimento atinja sua temperatura de ativação.
A usinagem de aço inoxidável como 304 ou 316 em máquinas com RPM limitadas cria um dilema específico. Você enfrenta um delicado ato de equilíbrio. O aço inoxidável endurece rapidamente se a ferramenta esfregar em vez de cortar. O carboneto evita que a ferramenta fique cega contra essas superfícies endurecidas. Ele corta o material de forma limpa antes que ele endureça. Você deve manter um avanço consistente por dente para garantir que a ferramenta permaneça sob a camada endurecida.
No entanto, se a máquina não tiver rigidez, a natureza tenaz do aço inoxidável fará com que o metal duro lasque. Cobalt-HSS (M42) serve como meio-termo ideal aqui. Evita lascas ao mesmo tempo que resiste ao calor muito melhor do que o HSS padrão. As fresas de topo de cobalto podem penetrar na camada endurecida sem quebrar, tornando-as ideais para configurações menos rígidas que cortam ligas resistentes. Eles oferecem uma solução prática para oficinas que lidam com aço inoxidável em fresas de joelho mais antigas.
O corte interrompido envolve impactos repentinos e repetitivos na aresta de corte. Usinar sobre furos cruzados, cortar rasgos de chaveta ou enfrentar peças fundidas em bruto criam essas condições desafiadoras. A ferramenta entra e sai do corte repetidamente, sofrendo fortes cargas de choque a cada engate. Este martelar constante destrói rapidamente arestas de corte quebradiças.
As propriedades de absorção de choque do HSS geralmente superam o metal duro frágil nesses cenários específicos. Metal em pó (PM) HSS também se destaca aqui. PM HSS oferece uma estrutura de grão mais fino, preenchendo a lacuna entre a tenacidade HSS padrão e a resistência ao desgaste do metal duro. Esses materiais resistentes evitam falhas catastróficas repentinas da ferramenta sob fortes vibrações, garantindo a confiabilidade do processo em cortes imprevisíveis. Ao usinar uma montagem soldada ou uma peça fundida com inclusões de areia, o HSS proporciona a durabilidade necessária para o acabamento do trabalho.
Parâmetros iniciais recomendados por material
| Tipo de material | Ferramenta Material | de refrigeração Estratégia | Recomendação de revestimento |
|---|---|---|---|
| Alumínio (6061) | Carboneto (3 flautas) | Líquido refrigerante de inundação / MQL | ZrN ou Polido Não Revestido |
| Aço suave (1018) | Carboneto (4 flautas) | Jato de ar (seco) | TiAlN |
| Aço inoxidável (304) | Cobalto-HSS (M42) | Líquido refrigerante de inundação pesado | TiN ou não revestido |
| Aço Endurecido (45 HRC) | Metal Duro (Multi-Flauta) | Jato de ar (seco) | AlTiN |
Você deve ir além do pedido de compra inicial para avaliar com precisão os custos totais do ciclo de vida. Uma ferramenta mais barata nem sempre economiza dinheiro no longo prazo. A avaliação econômica requer a análise de todo o processo de produção, incluindo o tempo de atividade da máquina, a intervenção do operador e as taxas de refugo.
Os custos iniciais de aquisição diferem significativamente. O HSS é significativamente mais barato que o metal duro. Isso reduz a barreira financeira de entrada em oficinas, departamentos de manutenção e execuções de prototipagem. Quando você só precisa fabricar uma ou duas peças, investir em metal duro caro pode não fazer sentido. Você pode adquirir diversas fresas de topo HSS pelo preço de uma única ferramenta de metal duro de alto desempenho.
No entanto, você deve utilizar uma estrutura de cálculo para encontrar o valor real em ambientes de produção. Considere a redução do tempo de ciclo, a taxa horária da máquina e a vida útil total da ferramenta. O custo inicial mais alto do metal duro quase sempre resulta em um custo mais baixo por peça em execuções de alto volume. O aumento do MRR compensa a ferramenta rapidamente, liberando tempo valioso da máquina para outros trabalhos. Se uma ferramenta de metal duro reduzir um ciclo de 10 minutos para 3 minutos, a economia na taxa de carga da máquina cobrirá o custo da ferramenta no primeiro turno.
As curvas de desgaste determinam a frequência com que você deve trocar as ferramentas. O metal duro mantém sua aresta por muito mais tempo que o HSS em condições ideais. Resiste ao desgaste abrasivo e à degradação térmica, permitindo cortar centenas de peças antes de ficar cega. Isto reduz o tempo de inatividade da máquina associado a trocas de ferramentas e ajustes de offset. A vida útil consistente da ferramenta permite fabricação sem supervisão e usinagem autônoma.
Você também deve considerar a logística da reafiação. Você pode reafiar e revestir ferramentas sólidas de metal duro diversas vezes. Isto restaura a geometria original e prolonga o seu ciclo de vida, melhorando significativamente o ROI. As casas de retificação de ferramentas podem restabelecer perfeitamente os ângulos de relevo primário e secundário. Por outro lado, as lojas geralmente substituem imediatamente as ferramentas HSS mais baratas. Os custos de mão de obra e de envio da reafiação de HSS padrão raramente justificam o esforço em comparação com a compra de uma nova ferramenta pronta para uso.
Documentar as realidades da adoção de ferramentas ajuda a prevenir modos de falha comuns. Você deve gerenciar os riscos proativamente no chão de fábrica para maximizar a vida útil da ferramenta e manter a qualidade das peças. Ignorar essas variáveis leva a peças descartadas e ferramentas quebradas.
Vários fatores fazem com que o carboneto se quebre inesperadamente. O desvio excessivo no porta-ferramenta cria cargas de cavacos desiguais, forçando um canal a fazer todo o trabalho. O choque térmico causado pela refrigeração intermitente microfratura a aresta de corte rapidamente. A falta de rigidez de fixação permite que a peça vibre, agindo como um martelo contra o metal duro quebradiço. As inconsistências na alimentação manual criam picos repentinos na pressão da ferramenta que excedem os limites estruturais do material.
Você deve mitigar esses riscos de forma agressiva usando procedimentos padrão de oficina:
As ferramentas HSS falham de maneira diferente das ferramentas de metal duro. Pressionar o SFM muito alto queima a aresta de corte instantaneamente, destruindo a geometria da ferramenta. O fluxo inadequado do líquido refrigerante não consegue remover o calor da zona de corte, levando à deformação térmica. O corte de materiais altamente abrasivos ou endurecedores embota rapidamente o HSS, fazendo com que ele esfregue e gere ainda mais calor. Quando a aresta é arredondada, as forças de corte aumentam, empurrando a peça para fora da tolerância.
Você pode mitigar esses problemas facilmente por meio de práticas de usinagem disciplinadas. Siga rigorosamente as alimentações e velocidades do fabricante para HSS. Garanta que o líquido refrigerante contínuo e de alto volume atinja a zona de corte diretamente para lavar os cavacos e extrair calor. Verifique regularmente a concentração do líquido refrigerante com um refratômetro para garantir a lubricidade adequada. Faça a transição para o Cobalt-HSS para obter atualizações marginais na resistência ao calor sem sacrificar a resistência inerente necessária para sua configuração específica.
As fresas de topo inteiriças de metal duro continuam sendo a escolha indiscutível para ambientes rígidos de produção CNC focados em maximizar o MRR e minimizar os tempos de ciclo. Por outro lado, o HSS continua altamente relevante para máquinas de baixa rotação, configurações instáveis e prototipagem com orçamento limitado. Você deve basear sua decisão sobre ferramentas em uma matriz de três pontos. Avalie a rotação máxima da sua máquina, a rigidez da configuração e a dureza da peça antes de selecionar uma ferramenta.
Próximas etapas para otimizar sua seleção de ferramentas:
R: Sim, mas acarreta um risco significativo. As joelheiras manuais muitas vezes não possuem a rigidez e as altas velocidades do fuso exigidas para o metal duro. Isso causa vibração, trepidação e lascamento prematuro da ferramenta. Se você usar metal duro em uma fresadora manual, mantenha as configurações extremamente rígidas, use extensões curtas da ferramenta e evite cortes interrompidos pesados.
R: Sob condições ideais em uma máquina CNC rígida, você pode operar metal duro duas a três vezes mais rápido que HSS. A resistência ao calor e a dureza superiores do metal duro permitem uma metragem superficial significativamente maior (SFM) e taxas agressivas de remoção de material sem queimar a aresta de corte.
R: As fresas de topo de cobalto preenchem a lacuna entre o HSS padrão e o metal duro. Eles oferecem melhor resistência ao calor e ao desgaste do que o HSS padrão, ao mesmo tempo que retêm mais tenacidade do que o metal duro frágil. Eles são excelentes para usinar ligas endurecíveis em máquinas que não possuem a rigidez do metal duro.
R: Lascamento geralmente resulta de falta de rigidez. Os culpados comuns incluem desvio excessivo do fuso, fixação solta, porta-ferramentas desgastados ou folga da máquina. O choque térmico causado pela aplicação intermitente de refrigeração também pode causar microfraturas ao longo da aresta de corte durante cortes pesados.
R: Escolha HSS ao lidar com configurações altamente instáveis, aplicações de canais profundos propensas a fortes vibrações ou ao executar cortes interrompidos severos. O HSS absorve cargas de choque melhor do que o metal duro, evitando quebras catastróficas repentinas da ferramenta em condições de usinagem abaixo das ideais.
R: Sim. Os serviços profissionais de retificação podem reafiar e revestir ferramentas de metal duro várias vezes. Isso restaura a geometria e o desempenho de corte originais. A reafiação reduz significativamente o custo geral do ciclo de vida de ferramentas caras de metal duro para oficinas de produção de alto volume.