Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-13 Origine: Sito
I macchinisti affrontano costantemente il dilemma degli utensili nella produzione di precisione. L'utilizzo dell'utensile da taglio più duro non garantisce il costo per pezzo più basso o la migliore finitura superficiale. Molte officine scartano prematuramente l’acciaio ad alta velocità (HSS) in quanto tecnologia obsoleta, optando invece per il metallo duro. Tuttavia, la scelta del metallo duro senza la necessaria rigidità della macchina spesso porta a rotture catastrofiche dell’utensile piuttosto che a un aumento dell’efficienza. L'utilizzo di strumenti fragili in configurazioni non rigide provoca un fallimento immediato. Al contrario, l’utilizzo di utensili morbidi in applicazioni ad alta velocità rallenta la produzione e aumenta la deformazione termica. È necessario abbinare il materiale dell'utensile al proprio ambiente di lavorazione specifico. Stabiliamo un quadro basato sull’evidenza per valutare frese in metallo duro vs frese hss . Imparerai come valutare le capacità della macchina, il materiale del pezzo, la rigidità dell'impostazione e il ritorno economico complessivo per fare la scelta giusta degli utensili.
È necessario definire i limiti fisici di entrambi i materiali degli utensili per stabilire criteri di successo di base per la selezione degli utensili. Non è possibile ottimizzare il processo di macinazione senza comprendere la metallurgia sottostante. I guasti dell'utensile spesso derivano da una discrepanza fondamentale tra le proprietà fisiche dell'utensile e l'ambiente di taglio. Quando si spinge un utensile oltre i suoi limiti metallurgici, si rovina il pezzo e si fa perdere tempo alla macchina.
L'HSS è costituito da una complessa miscela metallurgica. I produttori legano il ferro con elementi specifici come tungsteno, molibdeno, cromo e vanadio. Questa composizione specifica crea un materiale per utensili noto per la sua eccezionale tenacità. Nella lavorazione meccanica, la tenacità si riferisce direttamente alla tolleranza. L'HSS può flettersi leggermente sotto carichi di taglio pesanti. Tollera un lieve runout del mandrino e assorbe gli urti senza microfratture. Ciò lo rende estremamente efficace per configurazioni meno rigide, macchinari più vecchi e operazioni di fresatura manuale in cui le velocità di avanzamento fluttuano.
L'aggiunta di vanadio aumenta la resistenza all'usura, mentre il molibdeno migliora la resistenza alle temperature più elevate. Qualità comuni come M2 forniscono una solida base per la fresatura per scopi generali. Tuttavia, HSS presenta una vulnerabilità specifica. Possiede una durezza rossa inferiore rispetto al carburo. La durezza rossa definisce la capacità di un materiale di mantenere un tagliente affilato quando riscaldato fino a raggiungere un colore rosso opaco. L'HSS si ammorbidisce e perde il tagliente affilato a temperature elevate. È necessario gestire attentamente la generazione di calore quando si utilizza l'HSS per prevenire un rapido degrado dell'utensile. Se il chip diventa blu, probabilmente il tuo strumento HSS si sta bruciando.
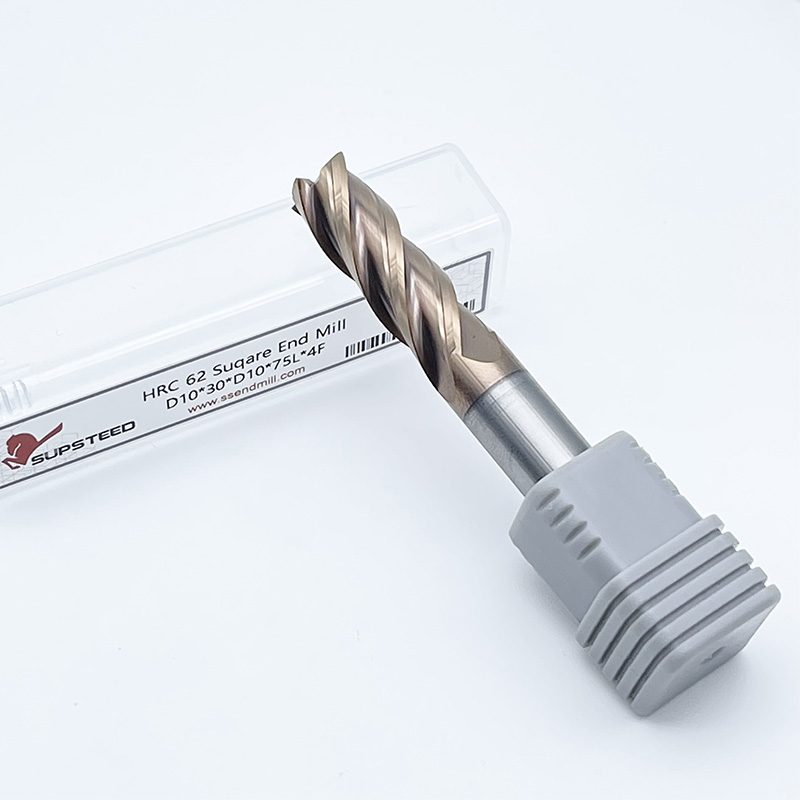
Il carburo cementato presenta una composizione strutturale fondamentalmente diversa. I produttori legano insieme particelle microscopiche di carburo di tungsteno utilizzando un legante di cobalto sotto calore e pressione estremi. Questo crea uno strumento da taglio eccezionalmente duro. Moderno le frese integrali in metallo duro eccellono per l'elevata durezza al rosso. Mantengono taglienti affilatissimi anche a temperature di lavorazione estreme. Questa stabilità termica consente parametri di taglio altamente aggressivi e tecniche di lavorazione a secco.
La percentuale di legante di cobalto determina l'equilibrio tra durezza e tenacità. Un contenuto inferiore di cobalto produce utensili più duri e resistenti all'usura adatti agli acciai temprati. Un contenuto di cobalto più elevato fornisce lievi aumenti della resistenza agli urti per le applicazioni di sgrossatura. Tuttavia, questa estrema rigidità complessiva crea una vulnerabilità significativa. Il carburo è intrinsecamente fragile. Rimane altamente suscettibile alla scheggiatura in caso di vibrazioni, vibrazioni o eccentricità del mandrino. È necessario fornire un ambiente estremamente rigido per evitare guasti prematuri allo strumento. Qualsiasi urto improvviso, come la caduta dell'utensile o l'impatto su un punto duro della fusione, frantumerà immediatamente il tagliente.
Mappiamo le proprietà dell'utensile direttamente ai risultati della lavorazione e ai vincoli operativi. Questo quadro vi aiuta a selezionare la fresa ottimale per le condizioni specifiche della vostra officina. La valutazione di queste dimensioni principali previene costosi errori di attrezzaggio e massimizza il tempo di attività del mandrino.
I requisiti di velocità del mandrino impongono fortemente la scelta dell’utensile. Il carburo richiede un'elevata superficie di metraggio (SFM) per funzionare in modo ottimale. Ha bisogno di velocità per generare il calore necessario per plastificare il truciolo metallico nella zona di taglio. L'utilizzo di utensili in metallo duro integrale a bassi regimi causa problemi immediati. Ad esempio, utilizzarli su una fresa a ginocchio a 3 assi che raggiunge un massimo di 3.000 giri/min porta allo sfregamento. Ciò crea un tagliente di riporto e provoca guasti prematuri. L'utensile spinge il materiale invece di tagliarlo in modo netto.
Devi valutare onestamente la rigidità della tua macchina. I centri di lavoro CNC utilizzano guide lineari, basi in ghisa pesante e viti a ricircolo di sfere di precisione. Queste robuste piattaforme supportano perfettamente il carburo smorzando le vibrazioni. Le macchine più leggere, le conversioni per hobbisti o le frese manuali spesso presentano un gioco intrinseco nelle viti di comando. Queste configurazioni meno stabili richiedono la tolleranza dell'HSS. L'HSS assorbirà le microvibrazioni che altrimenti distruggerebbero un utensile in metallo duro. Se la tavola della macchina trema durante un taglio pesante, il metallo duro è la scelta sbagliata.
Le capacità SFM di base differiscono drasticamente tra i due materiali. Il metallo duro consente velocità di taglio da due a tre volte più veloci dell'HSS in condizioni ottimali. Ad esempio, potresti tagliare l'acciaio dolce a 100 SFM con l'HSS, ma puoi facilmente spingere il carburo a 300 o 400 SFM nello stesso materiale. Questo vantaggio in termini di velocità ha un impatto diretto sull’efficienza della produzione. Velocità di taglio più elevate generano un tasso di rimozione materiale (MRR) superiore. È possibile aumentare notevolmente le velocità di avanzamento senza superare i limiti termici dell'utensile.
Un MRR più elevato riduce significativamente i tempi di ciclo. Quando si correlano tempi di ciclo ridotti con le tariffe orarie macchina standard, il metallo duro spesso si rivela più efficiente per i cicli di produzione. La riduzione dei minuti del tempo di ciclo su centinaia di parti giustifica il maggiore investimento iniziale negli utensili. È necessario calcolare l'MRR per comprendere il reale potenziale di produttività della vostra operazione di fresatura. MRR equivale alla profondità di taglio radiale moltiplicata per la profondità di taglio assiale, moltiplicata per la velocità di avanzamento in pollici al minuto.
La differenza del modulo di Young spiega accuratamente il comportamento di deflessione dell'utensile. Il metallo duro è circa tre volte più rigido dell'HSS. Questa estrema rigidità riduce al minimo la deflessione dell'utensile durante i tagli di sgrossatura pesanti o le operazioni di scanalatura profonda. Quando un utensile devia, si piega allontanandosi dal pezzo, lasciando dietro di sé il materiale in eccesso e creando pareti rastremate.
La flessione ridotta porta a tolleranze dimensionali più strette direttamente dalla macchina. Produce inoltre finiture superficiali superiori, soprattutto su applicazioni a lungo raggio in cui la sporgenza dell'utensile è significativa. Quando sono necessarie pareti verticali precise senza conicità, il metallo duro supera costantemente l'HSS. L'HSS si piegherà sotto carichi laterali pesanti, causando imprecisioni dimensionali che richiedono ulteriori passaggi della molla per essere corrette. Una passata elastica è una passata di finitura secondaria eseguita con impegno radiale aggiuntivo pari a zero per ripulire la deflessione lasciata dal taglio precedente.
Le strategie di generazione e dissipazione del calore variano in base al materiale dell'utensile. Il carburo prospera in ambienti ad alto calore. Spesso funziona meglio a secco quando si tagliano determinati materiali come acciaio o ghisa. L'utilizzo di un getto d'aria ad alta pressione elimina i trucioli senza causare shock termico. Spruzzi intermittenti di refrigerante su un tagliente caldo in metallo duro provocano rapide microfratture. L'estrema fluttuazione della temperatura frantuma la matrice in metallo duro, provocando la rottura prematura del tagliente.
Al contrario, l'HSS fa molto affidamento sul flusso continuo di refrigerante. L'abbondante refrigerante previene il degrado del tagliente e arresta la deformazione termica. È necessario mantenere gli utensili HSS al fresco per mantenere la loro geometria di taglio. Se l'HSS si surriscalda, il tagliente brucia, diventa blu e si arrotonda all'istante. Una corretta applicazione del refrigerante elimina i trucioli e lubrifica il taglio, prolungando la durata dell'utensile HSS. È necessario puntare gli ugelli del refrigerante direttamente sulla zona di taglio per garantire la massima estrazione del calore.
Riepilogo del confronto dei materiali degli utensili
| Caratteristica Metallo | di acciaio ad alta velocità (HSS). | duro integrale |
|---|---|---|
| Robustezza e assorbimento degli urti | Eccellente | Scarso (fragile) |
| Resistenza al calore | Da basso a moderato | Estremamente alto |
| Velocità di taglio (SFM) | Linea di base | Da 2x a 3x più veloce |
| Resistenza alla deflessione | Moderare | Alto (3 volte più rigido) |
| Configurazione ideale della macchina | Frese manuali, bassa rigidità | Centri CNC, Elevata Rigidità |
Le linee guida pratiche ti aiutano ad abbinare le frese a scenari di lavorazione specifici. Materiali diversi richiedono strategie di taglio e geometrie degli utensili diverse. È necessario adattare il proprio approccio al materiale del pezzo da lavorare per ottenere risultati ottimali. L'utilizzo di un utensile generico per un materiale specializzato spesso comporta una scarsa finitura superficiale e una rapida usura dell'utensile.
La lavorazione dell'alluminio presenta il rischio costante di bordo di riporto (BUE) e grippaggio. Il materiale morbido e gommoso si salda facilmente all'utensile da taglio sotto calore e pressione. Gli utensili in metallo duro integrale lucidati e con un volume elevato di scanalature dominano la lavorazione dell'alluminio ad alta velocità. Sono dotati di taglienti affilati e scanalature profonde che espellono rapidamente i trucioli. La superficie lucida impedisce all'alluminio di aderire allo strumento. I macchinisti utilizzano generalmente geometrie a 2 o 3 scanalature per l'alluminio per massimizzare l'eliminazione dei trucioli.
Tuttavia, l’HSS rimane altamente valida per la fresatura manuale a basso numero di giri dell’alluminio. Se la tua macchina non riesce a raggiungere gli alti regimi richiesti affinché il carburo possa tranciare l'alluminio in modo pulito, l'HSS fornisce un'alternativa affidabile. Una fresa affilata in HSS taglierà l'alluminio in modo efficace a velocità inferiori, a condizione che si utilizzi un fluido da taglio adeguato per evitare il grippaggio. WD-40 o fluidi da taglio specifici per alluminio funzionano bene per mantenere pulito il bordo HSS durante le operazioni manuali.
I materiali superiori a 40 HRC richiedono utensili specializzati. Per penetrare questi metalli tenaci sono necessarie la resistenza al calore superiore e l'estrema durezza del carburo. L'HSS semplicemente non può resistere alla natura abrasiva e all'elevata resistenza al taglio degli acciai temprati come l'acciaio per utensili 4140 o D2. Si opacizza entro pochi secondi dall'impegno del materiale, generando enormi quantità di calore e potenzialmente indurendo ulteriormente il pezzo.
I rivestimenti avanzati migliorano ulteriormente gli utensili in metallo duro per queste applicazioni. Rivestimenti come il nitruro di titanio e alluminio (TiAlN) e il nitruro di alluminio e titanio (AlTiN) proteggono il substrato in carburo. Forniscono barriere termiche vitali necessarie per la lavorazione di leghe esotiche e titanio (ad esempio Ti-6Al-4V). Questi rivestimenti si ossidano ad alte temperature, formando uno strato ceramico protettivo che prolunga significativamente la durata dell'utensile. È necessario far asciugare questi strumenti rivestiti con getto d'aria nell'acciaio per consentire al rivestimento di raggiungere la temperatura di attivazione.
La lavorazione dell’acciaio inossidabile come 304 o 316 su macchine a numero di giri limitato crea un dilemma specifico. Devi affrontare un delicato atto di equilibrio. L'acciaio inossidabile si indurisce rapidamente se l'utensile sfrega invece di tagliare. Il carburo impedisce all'utensile di opacizzarsi contro queste superfici indurite. Taglia il materiale in modo pulito prima che possa indurirsi. È necessario mantenere un avanzamento costante per dente per garantire che l'utensile rimanga sotto lo strato incrudito.
Tuttavia, se la macchina non è rigida, la natura tenace dell'acciaio inossidabile causerà la scheggiatura del carburo. Il cobalto-HSS (M42) funge da via di mezzo ottimale in questo caso. Previene la scheggiatura e resiste al calore molto meglio dell'HSS standard. Le frese al cobalto possono penetrare nello strato incrudito senza frantumarsi, rendendole ideali per configurazioni meno rigide che tagliano leghe tenaci. Offrono una soluzione pratica per le officine che si occupano di acciaio inossidabile su frese a ginocchio più vecchie.
Il taglio interrotto comporta impatti improvvisi e ripetitivi sul tagliente. La lavorazione su fori trasversali, il taglio di sedi per chiavetta o il rivestimento di pezzi grezzi creano queste condizioni difficili. L'utensile entra ed esce dal taglio ripetutamente, subendo forti urti a ogni innesto. Questo martellamento costante distrugge rapidamente i taglienti fragili.
Le proprietà di assorbimento degli urti dell'HSS spesso superano il fragile carburo in questi scenari specifici. Anche l'HSS in metallo in polvere (PM) eccelle qui. PM HSS offre una struttura a grana più fine, colmando il divario tra la tenacità dell'HSS standard e la resistenza all'usura del carburo. Questi materiali resistenti prevengono improvvisi e catastrofici guasti dell'utensile in caso di forti vibrazioni, garantendo l'affidabilità del processo in tagli imprevedibili. Quando si lavora un assieme saldato o una fusione con inclusioni di sabbia, l'HSS fornisce la durabilità necessaria per completare il lavoro.
Parametri iniziali consigliati per materiale
| Tipo di materiale | Materiale dell'utensile | Strategia del refrigerante | Raccomandazione sul rivestimento |
|---|---|---|---|
| Alluminio (6061) | Carburo (3 taglienti) | Liquido refrigerante/MQL | ZrN o non rivestito lucido |
| Acciaio dolce (1018) | Carburo (4 taglienti) | Getto d'aria (secco) | TiAlN |
| Acciaio inossidabile (304) | Cobalto-HSS (M42) | Refrigerante per inondazioni pesanti | TiN o non rivestito |
| Acciaio temprato (45 HRC) | Metallo duro (multi-flauto) | Getto d'aria (secco) | AlTiN |
È necessario andare oltre l'ordine di acquisto iniziale per valutare accuratamente i costi totali del ciclo di vita. Uno strumento più economico non sempre fa risparmiare denaro a lungo termine. La valutazione economica richiede l’analisi dell’intero processo produttivo, compresi i tempi di attività della macchina, l’intervento dell’operatore e il tasso di scarto.
I costi di acquisizione iniziali differiscono in modo significativo. L'HSS è significativamente più economico del metallo duro. Ciò riduce la barriera finanziaria all’ingresso per officine, reparti di manutenzione e cicli di prototipazione. Quando è necessario realizzare solo uno o due pezzi, investire nel costoso metallo duro potrebbe non avere senso. È possibile acquistare diverse frese HSS al prezzo di un singolo utensile in metallo duro ad alte prestazioni.
Tuttavia, è necessario utilizzare un quadro di calcolo per trovare il vero valore negli ambienti di produzione. Considera la riduzione del tempo di ciclo, la tariffa oraria della macchina e la durata totale dell'utensile. Il costo iniziale più elevato del carburo determina quasi sempre un costo per parte inferiore nelle tirature ad alto volume. L’aumento del MRR ripaga rapidamente l’utensile, liberando tempo prezioso sulla macchina per altri lavori. Se un utensile in metallo duro riduce un ciclo da 10 minuti a 3 minuti, il risparmio sul carico della macchina coprirà il costo dell’utensile entro il primo turno.
Le curve di usura determinano la frequenza con cui è necessario cambiare gli strumenti. Il metallo duro mantiene il tagliente molto più a lungo dell'HSS in condizioni ottimali. Resiste all'usura abrasiva e alla degradazione termica, consentendogli di tagliare centinaia di parti prima di opacizzarsi. Ciò riduce i tempi di fermo macchina associati al cambio utensile e alle regolazioni dell'offset. La durata costante dell'utensile consente la produzione non presidiata e la lavorazione non presidiata.
È necessario considerare anche la logistica della riaffilatura. È possibile riaffilare e rivestire gli utensili in metallo duro integrale più volte. Ciò ripristina la geometria originale e ne estende il ciclo di vita, migliorando significativamente il ROI. Le case di affilatura degli utensili possono ristabilire perfettamente gli angoli di scarico primari e secondari. Al contrario, i negozi spesso sostituiscono completamente gli utensili HSS più economici. I costi di manodopera e spedizione per la riaffilatura dell'HSS standard raramente giustificano lo sforzo rispetto all'acquisto di un nuovo utensile dallo scaffale.
Documentare la realtà dell'adozione degli strumenti aiuta a prevenire modalità di errore comuni. È necessario gestire i rischi in modo proattivo in officina per massimizzare la durata dell'utensile e preservare la qualità delle parti. Ignorare queste variabili porta a parti scartate e utensili rotti.
Diversi fattori causano la rottura inaspettata del carburo. Una concentricità eccessiva nel portautensile crea carichi di truciolo irregolari, costringendo una sola scanalatura a svolgere tutto il lavoro. Lo shock termico causato dal refrigerante intermittente microfrattura rapidamente il tagliente. La mancanza di rigidità nel fissaggio del pezzo consente alla parte di vibrare, agendo come un martello contro il fragile carburo. Le incongruenze nell'alimentazione manuale creano picchi improvvisi nella pressione dell'utensile che superano i limiti strutturali del materiale.
È necessario mitigare questi rischi in modo aggressivo utilizzando le procedure standard del negozio:
Gli utensili HSS falliscono in modo diverso rispetto al metallo duro. Spingendo SFM troppo in alto si brucia istantaneamente il tagliente, distruggendo la geometria dell'utensile. Un flusso inadeguato di refrigerante non riesce a rimuovere il calore dalla zona di taglio, provocando una deformazione termica. Il taglio di materiali altamente abrasivi o incrudenti opacizza rapidamente l'HSS, provocandone lo sfregamento e generando ancora più calore. Una volta che il tagliente si arrotonda, le forze di taglio aumentano, spingendo la parte fuori tolleranza.
È possibile mitigare facilmente questi problemi attraverso pratiche di lavorazione disciplinate. Attenersi rigorosamente alle velocità e agli avanzamenti del produttore per l'HSS. Garantire che il refrigerante a flusso continuo e ad alto volume colpisca direttamente la zona di taglio per eliminare i trucioli ed estrarre il calore. Controllare regolarmente la concentrazione del liquido refrigerante con un rifrattometro per garantire un adeguato potere lubrificante. Passa al Cobalto-HSS per miglioramenti marginali nella resistenza al calore senza sacrificare la tenacità intrinseca richiesta per la tua configurazione specifica.
Le frese integrali in metallo duro rimangono la scelta indiscussa per ambienti di produzione CNC rigidi focalizzati sulla massimizzazione dell'MRR e sulla riduzione al minimo dei tempi di ciclo. Al contrario, l’HSS rimane molto rilevante per le macchine a basso numero di giri, le configurazioni instabili e la prototipazione con limiti di budget. Dovresti basare la tua decisione sugli utensili su una matrice a tre punti. Valuta il numero di giri massimo della tua macchina, la rigidità della configurazione e la durezza del pezzo prima di selezionare un utensile.
Passaggi successivi per ottimizzare la selezione degli utensili:
R: Sì, ma comporta rischi significativi. Le frese manuali a ginocchio spesso non hanno la rigidità e le elevate velocità del mandrino richieste per il metallo duro. Ciò porta a vibrazioni, chiacchiere e scheggiatura prematura dell'utensile. Se si utilizza il metallo duro su una fresa manuale, mantenere le configurazioni estremamente rigide, utilizzare sporgenze corte dell'utensile ed evitare tagli fortemente interrotti.
R: In condizioni ottimali in una macchina CNC rigida, è possibile lavorare il metallo duro da due a tre volte più velocemente dell'HSS. La resistenza al calore e la durezza superiori del carburo consentono una metratura superficiale (SFM) significativamente più elevata e tassi di rimozione del materiale aggressivi senza bruciare il tagliente.
R: Le frese al cobalto colmano il divario tra l'HSS standard e il metallo duro. Offrono una migliore resistenza al calore e all'usura rispetto agli HSS standard, pur mantenendo una maggiore tenacità rispetto al fragile carburo. Sono eccellenti per la lavorazione di leghe da incrudimento su macchine che non hanno la rigidità del metallo duro integrale.
R: La scheggiatura solitamente deriva da una mancanza di rigidità. I colpevoli più comuni includono un'eccessiva eccentricità del mandrino, bloccaggio del pezzo allentato, portautensili usurati o gioco della macchina. Lo shock termico derivante dall'applicazione intermittente di refrigerante può anche causare microfratture lungo il tagliente durante i tagli pesanti.
R: Scegliere HSS quando si ha a che fare con configurazioni altamente instabili, applicazioni di scanalatura profonda soggette a forti vibrazioni o quando si eseguono tagli fortemente interrotti. L'HSS assorbe i carichi d'urto meglio del metallo duro, prevenendo rotture improvvise e catastrofiche dell'utensile in condizioni di lavorazione non ideali.
R: Sì. I servizi di rettifica professionali possono riaffilare e rivestire più volte gli utensili in metallo duro integrale. Ciò ripristina la geometria di taglio e le prestazioni originali. La riaffilatura riduce significativamente il costo complessivo del ciclo di vita dei costosi utensili in metallo duro per le officine di produzione ad alto volume.