Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-13 Pochodzenie: Strona
W produkcji precyzyjnej operatorzy maszyn stale stają przed dylematem narzędziowym. Wybór najtwardszego narzędzia tnącego nie gwarantuje najniższego kosztu w przeliczeniu na część ani najlepszego wykończenia powierzchni. Wiele warsztatów przedwcześnie odrzuca stal szybkotnącą (HSS) jako przestarzałą technologię, wybierając zamiast niej węglik. Jednakże wybór węglika bez wymaganej sztywności maszyny często prowadzi do katastrofalnego w skutkach złamania narzędzia, a nie do zwiększenia wydajności. Praca kruchych narzędzi w niesztywnych konfiguracjach powoduje natychmiastową awarię. Z drugiej strony, używanie miękkich narzędzi w zastosowaniach wymagających dużych prędkości powoduje wąskie gardła w produkcji i zwiększa odkształcenia termiczne. Należy dopasować materiał narzędzia do konkretnego środowiska obróbki. Ustanawiamy ramy oparte na dowodach do oceny frezy węglikowe vs frezy trzpieniowe HSS . Dowiesz się, jak ocenić możliwości maszyny, materiał przedmiotu obrabianego, sztywność konfiguracji i ogólny zwrot ekonomiczny, aby dokonać właściwego wyboru narzędzi.
Należy zdefiniować fizyczne ograniczenia obu materiałów narzędziowych, aby ustalić podstawowe kryteria sukcesu przy wyborze narzędzia. Nie można zoptymalizować procesu frezowania bez zrozumienia podstaw metalurgii. Awaria narzędzia często wynika z zasadniczego niedopasowania właściwości fizycznych narzędzia do środowiska skrawania. Kiedy wypchniesz narzędzie poza jego metalurgiczne granice, niszczysz obrabiany przedmiot i marnujesz czas maszyny.
HSS składa się ze złożonej mieszanki metalurgicznej. Producenci stopów żelaza z określonymi pierwiastkami, takimi jak wolfram, molibden, chrom i wanad. Ta specyficzna kompozycja tworzy materiał narzędziowy znany z wyjątkowej wytrzymałości. W obróbce skrawaniem wytrzymałość odnosi się bezpośrednio do przebaczenia. HSS może lekko uginać się pod dużymi obciążeniami skrawającymi. Toleruje niewielkie bicie wrzeciona i pochłania wstrząsy bez mikropęknięć. Dzięki temu jest bardzo skuteczny w przypadku mniej sztywnych konfiguracji, starszych maszyn i ręcznych operacji frezowania, w których zmieniają się prędkości posuwu.
Dodatek wanadu zwiększa odporność na zużycie, natomiast molibden poprawia wytrzymałość w wyższych temperaturach. Popularne gatunki, takie jak M2, stanowią solidną podstawę do frezowania ogólnego. Jednak HSS ma wyraźną lukę. Posiada niższą twardość czerwoną w porównaniu do węglika. Twardość czerwona określa zdolność materiału do utrzymywania ostrej krawędzi skrawającej po podgrzaniu do matowego czerwonego koloru. HSS mięknie i traci ostrą krawędź skrawającą w podwyższonych temperaturach. Podczas stosowania stali HSS należy ostrożnie zarządzać wytwarzaniem ciepła, aby zapobiec szybkiej degradacji narzędzia. Jeśli chip zmieni kolor na niebieski, prawdopodobnie narzędzie HSS się pali.
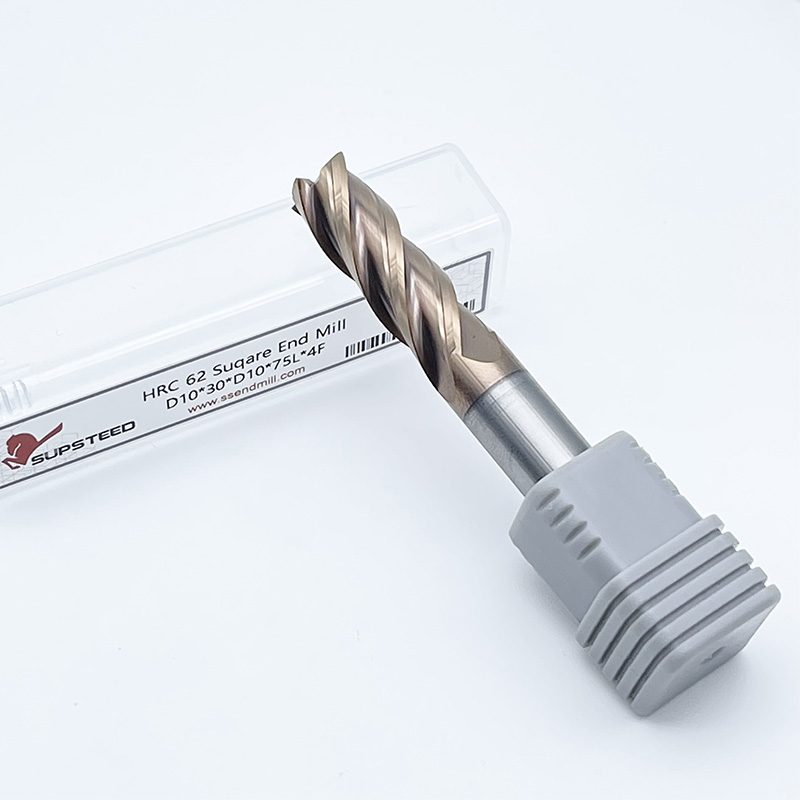
Węglik spiekany ma zasadniczo inny skład strukturalny. Producenci łączą mikroskopijne cząstki węglika wolframu za pomocą spoiwa kobaltowego w warunkach ekstremalnej temperatury i ciśnienia. W ten sposób powstaje wyjątkowo twarde narzędzie skrawające. Nowoczesny Frezy trzpieniowe pełnowęglikowe wyróżniają się wysoką twardością czerwoną. Utrzymują ostre jak brzytwa krawędzie tnące nawet w ekstremalnych temperaturach obróbki. Ta stabilność termiczna pozwala na stosowanie bardzo agresywnych parametrów skrawania i stosowania technik obróbki na sucho.
Procent spoiwa kobaltowego określa równowagę pomiędzy twardością i wytrzymałością. Niższa zawartość kobaltu pozwala uzyskać twardsze i bardziej odporne na zużycie narzędzia odpowiednie do stali hartowanych. Wyższa zawartość kobaltu zapewnia nieznaczny wzrost odporności na wstrząsy w zastosowaniach związanych z obróbką zgrubną. Jednak ta ekstremalna ogólna sztywność stwarza znaczną podatność na zagrożenia. Węglik jest z natury kruchy. Pozostaje bardzo podatny na odpryski pod wpływem wibracji, drgań lub bicia wrzeciona. Należy zapewnić bardzo sztywne środowisko, aby zapobiec przedwczesnej awarii narzędzia. Wszelkie nagłe obciążenia udarowe, takie jak upuszczenie narzędzia lub uderzenie w twarde miejsce odlewu, powodują natychmiastowe zniszczenie krawędzi skrawającej.
Odwzorowujemy właściwości narzędzi bezpośrednio na wyniki obróbki i ograniczenia operacyjne. Ramy te pomagają wybrać optymalny frez palcowy dla konkretnych warunków panujących na hali produkcyjnej. Ocena tych wymiarów rdzenia zapobiega kosztownym błędom w oprzyrządowaniu i maksymalizuje czas sprawności wrzeciona.
Wymagania dotyczące prędkości wrzeciona w dużym stopniu dyktują wybór narzędzia. Węglik wymaga materiału o dużej powierzchni (SFM), aby działać optymalnie. Potrzebuje prędkości, aby wygenerować ciepło potrzebne do uplastycznienia wióra metalowego w strefie ścinania. Praca narzędzi pełnowęglikowych przy niskich obrotach powoduje natychmiastowe problemy. Na przykład użycie ich na 3-osiowej frezarce kolanowej o maksymalnej prędkości 3000 obr./min prowadzi do tarcia. Powoduje to narost na krawędzi i przedwczesną awarię. Narzędzie raczej popycha materiał niż go czysto ścina.
Musisz uczciwie ocenić sztywność swojej maszyny. Centra obróbcze CNC wykorzystują prowadnice liniowe, ciężkie żeliwne podstawy i precyzyjne śruby kulowe. Te wytrzymałe platformy doskonale podtrzymują węglik, tłumiąc wibracje. Lżejsze maszyny, przeróbki hobbystyczne lub młyny ręczne często mają nieodłączny luz w śrubach pociągowych. Te mniej stabilne konfiguracje wymagają wybaczenia HSS. HSS pochłania mikrowibracje, które w przeciwnym razie zniszczyłyby narzędzie węglikowe. Jeśli stół maszyny trzęsie się podczas ciężkiego cięcia, węglik jest złym wyborem.
Podstawowe możliwości SFM różnią się drastycznie w przypadku obu materiałów. Węglik umożliwia w optymalnych warunkach prędkość skrawania od dwóch do trzech razy większą niż HSS. Na przykład można ciąć stal miękką przy 100 SFM za pomocą HSS, ale w tym samym materiale można z łatwością przesunąć węglik do 300 lub 400 SFM. Ta przewaga szybkości bezpośrednio wpływa na wydajność produkcji. Wyższe prędkości skrawania zapewniają wyższą szybkość usuwania materiału (MRR). Można znacznie zwiększyć posuw bez przekraczania ograniczeń termicznych narzędzia.
Wyższy MRR znacznie skraca czas cykli. Kiedy skorelujesz krótsze czasy cykli ze standardowymi stawkami godzin pracy maszyny, węglik często okazuje się bardziej wydajny w seriach produkcyjnych. Skrócenie czasu cyklu o kilka minut w przypadku setek części uzasadnia wyższą początkową inwestycję w narzędzia. Aby poznać prawdziwy potencjał wydajności operacji frezowania, należy obliczyć MRR. MRR równa się promieniowej głębokości skrawania pomnożonej przez osiową głębokość skrawania pomnożoną przez prędkość posuwu w calach na minutę.
Różnica modułu Younga dokładnie wyjaśnia zachowanie ugięcia narzędzia. Węglik jest około trzy razy sztywniejszy niż HSS. Ta wyjątkowa sztywność minimalizuje ugięcie narzędzia podczas ciężkiej obróbki zgrubnej lub operacji głębokiego rowkowania. Gdy narzędzie odkształca się, odgina się od przedmiotu obrabianego, pozostawiając nadmiar materiału i tworząc zwężające się ścianki.
Mniejsze ugięcie prowadzi do węższych tolerancji wymiarowych bezpośrednio na maszynie. Zapewnia również doskonałe wykończenie powierzchni, szczególnie w zastosowaniach o dużym zasięgu, gdzie wysunięcie narzędzia jest znaczące. Gdy potrzebujesz precyzyjnych ścian pionowych bez stożka, węglik stale przewyższa HSS. HSS ugnie się pod dużym obciążeniem bocznym, powodując niedokładności wymiarowe, które wymagają dodatkowych przejść sprężyny w celu skorygowania. Przejście sprężynowe to dodatkowe przejście wykańczające wykonywane bez dodatkowego sprzężenia promieniowego w celu usunięcia ugięcia pozostawionego przez poprzednie cięcie.
Strategie wytwarzania i rozpraszania ciepła różnią się w zależności od materiału narzędzia. Węglik rozwija się w środowiskach o wysokiej temperaturze. Często radzi sobie lepiej na sucho podczas cięcia niektórych materiałów, takich jak stal lub żeliwo. Użycie strumienia powietrza pod wysokim ciśnieniem usuwa wióry bez powodowania szoku termicznego. Sporadyczne rozpryskiwanie się chłodziwa na gorącą krawędź węglika powoduje szybkie mikropęknięcia. Ekstremalne wahania temperatury powodują rozbicie osnowy węglikowej, co prowadzi do przedwczesnego uszkodzenia krawędzi.
I odwrotnie, HSS w dużym stopniu opiera się na ciągłym dopływie chłodziwa. Obfite chłodziwo zapobiega degradacji krawędzi i zatrzymuje deformację termiczną. Aby zachować geometrię skrawania, narzędzia HSS muszą być chłodne. Jeśli HSS się przegrzeje, krawędź tnąca pali się, zmienia kolor na niebieski i natychmiast się zaokrągla. Właściwe zastosowanie chłodziwa spłukuje wióry i smaruje skrawanie, przedłużając żywotność narzędzia HSS. Dysze chłodziwa należy skierować bezpośrednio na strefę cięcia, aby zapewnić maksymalne odprowadzanie ciepła.
Podsumowanie porównania materiałów narzędziowych
| Cecha | Stal szybkotnąca (HSS) | Węglik spiekany |
|---|---|---|
| Wytrzymałość i amortyzacja | Doskonały | Słabe (kruche) |
| Odporność na ciepło | Niski do umiarkowanego | Niezwykle wysoki |
| Prędkość skrawania (SFM) | Linia bazowa | 2x do 3x szybciej |
| Odporność na ugięcie | Umiarkowany | Wysoka (3x sztywniejsza) |
| Idealna konfiguracja maszyny | Frezy ręczne, niska sztywność | Centra CNC, wysoka sztywność |
Praktyczne wskazówki pomogą Ci dobrać frezy walcowo-czołowe do konkretnych scenariuszy obróbki. Różne materiały wymagają różnych strategii skrawania i geometrii narzędzi. Aby uzyskać optymalne wyniki, należy dostosować podejście do materiału przedmiotu obrabianego. Używanie narzędzia ogólnego przeznaczenia do obróbki specjalistycznego materiału często powoduje słabą jakość wykończenia powierzchni i szybkie zużycie narzędzia.
Obróbka aluminium wiąże się ze stałym ryzykiem narostu na krawędzi (BUE) i zatarcia. Miękki, gumowaty materiał łatwo łączy się z narzędziem tnącym pod wpływem ciepła i ciśnienia. W obróbce aluminium z dużą prędkością dominują polerowane narzędzia pełnowęglikowe o dużej objętości rowków. Posiadają ostre krawędzie skrawające i głębokie rowki, które szybko odprowadzają wióry. Polerowana powierzchnia zapobiega przywieraniu aluminium do narzędzia. Mechanicy zazwyczaj używają geometrii z 2 lub 3 rowkami do obróbki aluminium, aby zmaksymalizować usuwanie wiórów.
Jednakże HSS pozostaje wysoce opłacalny w przypadku ręcznego frezowania aluminium przy niskich obrotach. Jeśli Twoja maszyna nie może osiągnąć wysokich obrotów wymaganych do czystego ścinania aluminium przez węglik, HSS stanowi niezawodną alternatywę. Ostry frez palcowy HSS będzie skutecznie ciąć aluminium przy niższych prędkościach, pod warunkiem, że użyjesz odpowiedniego płynu chłodzącego, aby zapobiec zatarciu. WD-40 lub specjalistyczne płyny do cięcia aluminium dobrze sprawdzają się w utrzymaniu czystości krawędzi HSS podczas operacji ręcznych.
Materiały powyżej 40 HRC wymagają specjalistycznego oprzyrządowania. Aby przeniknąć te twarde metale, potrzebujesz doskonałej odporności na ciepło i ekstremalnej twardości węglika. HSS po prostu nie jest w stanie wytrzymać ściernego charakteru i wysokiej wytrzymałości na ścinanie stali hartowanych, takich jak stal narzędziowa 4140 lub D2. Tępi się w ciągu kilku sekund od zetknięcia się z materiałem, wytwarzając ogromne ilości ciepła i potencjalnie jeszcze bardziej utwardzając obrabiany przedmiot.
Zaawansowane powłoki jeszcze bardziej udoskonalają narzędzia węglikowe do tych zastosowań. Powłoki takie jak azotek tytanu i glinu (TiAlN) i azotek tytanu glinu (AlTiN) chronią podłoże węglikowe. Zapewniają istotne bariery termiczne niezbędne przy obróbce stopów egzotycznych i tytanu (np. Ti-6Al-4V). Powłoki te utleniają się w wysokich temperaturach, tworząc ochronną warstwę ceramiczną, która znacznie wydłuża żywotność narzędzia. Należy wysuszyć te narzędzia z powłoką przedmuchując stal powietrzem, aby powłoka osiągnęła temperaturę aktywacji.
Obróbka stali nierdzewnej, takiej jak 304 lub 316, na maszynach o ograniczonych obrotach stwarza specyficzny dylemat. Czeka Cię delikatna próba równowagi. Stal nierdzewna szybko twardnieje, jeśli narzędzie pociera zamiast ciąć. Węglik zapobiega stępieniu narzędzia w przypadku powierzchni utwardzanych przez zgniot. Tnie materiał czysto, zanim zdąży stwardnieć. Należy zachować stały posuw na ząb, aby mieć pewność, że narzędzie pozostanie pod warstwą utwardzaną przez zgniot.
Jeśli jednak maszynie brakuje sztywności, twardość stali nierdzewnej spowoduje odpryskiwanie węglika. Kobalt-HSS (M42) stanowi tutaj optymalny środek. Zapobiega odpryskom, a jednocześnie jest odporny na ciepło znacznie lepiej niż standardowy HSS. Frezy trzpieniowe kobaltowe mogą penetrować warstwę utwardzaną przez zgniot bez rozbijania, co czyni je idealnymi do mniej sztywnych układów skrawających twarde stopy. Oferują praktyczne rozwiązanie dla warsztatów zajmujących się stalą nierdzewną na starszych frezarkach kolanowych.
Przerywana obróbka wiąże się z nagłymi, powtarzalnymi uderzeniami w krawędź skrawającą. Obróbka otworów poprzecznych, wycinanie rowków wpustowych lub obróbka zgrubna odlewów stwarzają te wymagające warunki. Narzędzie wielokrotnie wchodzi i wychodzi z cięcia, poddając się poważnym obciążeniom udarowym przy każdym włączeniu. To ciągłe uderzanie szybko niszczy kruche krawędzie skrawające.
W tych konkretnych scenariuszach właściwości amortyzujące stali HSS często przewyższają kruchy węglik. Tutaj również doskonale sprawdza się sproszkowany metal (PM) HSS. PM HSS oferuje drobniejszą strukturę ziaren, wypełniając lukę pomiędzy standardową wytrzymałością HSS a odpornością na zużycie węglika. Te wytrzymałe materiały zapobiegają nagłym, katastrofalnym awariom narzędzia pod wpływem silnych wibracji, zapewniając niezawodność procesu w przypadku nieprzewidywalnych skrawania. Podczas obróbki złącza spawanego lub odlewu z wtrąceniami piasku, HSS zapewnia trwałość wymaganą do zakończenia pracy.
Zalecane parametry początkowe według materiału
| Rodzaj materiału | Materiał narzędzia | Strategia | chłodzenia Zalecenia dotyczące powłoki |
|---|---|---|---|
| Aluminium (6061) | Węglik (3-ostrze) | Zalanie chłodziwa / MQL | ZrN lub niepowlekany, polerowany |
| Stal miękka (1018) | Węglik (4-ostrze) | Podmuch powietrza (suchy) | TiAlN |
| Stal nierdzewna (304) | Kobalt-HSS (M42) | Ciężki płyn chłodzący | TiN lub niepowlekany |
| Stal hartowana (45 HRC) | Węglik (wieloostrzowy) | Podmuch powietrza (suchy) | AlTiN |
Aby dokładnie ocenić całkowite koszty cyklu życia, należy wyjść poza początkowe zamówienie. Tańsze narzędzie nie zawsze pozwala zaoszczędzić pieniądze na dłuższą metę. Ocena ekonomiczna wymaga analizy całego procesu produkcyjnego, w tym czasu sprawności maszyny, interwencji operatora i ilości złomów.
Początkowe koszty nabycia znacznie się różnią. HSS jest znacznie tańszy niż węglik. Obniża to barierę finansową wejścia dla warsztatów pracy, działów utrzymania ruchu i serii prototypów. Jeśli potrzebujesz wykonać tylko jedną lub dwie części, inwestowanie w drogi węglik może nie mieć sensu. Można kupić kilka frezów walcowo-czołowych HSS w cenie jednego, wysokowydajnego narzędzia węglikowego.
Aby znaleźć prawdziwą wartość w środowiskach produkcyjnych, należy jednak skorzystać ze schematu obliczeniowego. Uwzględnij skrócenie czasu cyklu, stawkę godzinową maszyny i całkowitą trwałość narzędzia. Wyższy koszt początkowy węglika prawie zawsze skutkuje niższym kosztem na część w seriach wielkoseryjnych. Zwiększony MRR szybko się zwraca za narzędzie, uwalniając cenny czas maszyny na inne zadania. Jeśli narzędzie węglikowe skróci cykl 10-minutowy do 3 minut, oszczędności w obciążeniu maszyny pokryją koszt narzędzia w ciągu pierwszej zmiany.
Krzywe zużycia określają, jak często należy zmieniać narzędzia. Węglik w optymalnych warunkach utrzymuje swoją krawędź znacznie dłużej niż HSS. Jest odporny na zużycie ścierne i degradację termiczną, co pozwala na cięcie setek części przed stępieniem. Zmniejsza to przestoje maszyny związane ze zmianą narzędzi i regulacją przesunięcia. Stała trwałość narzędzia pozwala na produkcję przy wyłączonym świetle i obróbkę bez nadzoru.
Należy również wziąć pod uwagę logistykę ponownego przemiału. Narzędzia pełnowęglikowe można wielokrotnie szlifować i ponownie pokrywać. Przywraca to oryginalną geometrię i wydłuża ich cykl życia, znacznie poprawiając zwrot z inwestycji. Szlifiernie narzędzi mogą doskonale przywrócić pierwotny i wtórny kąt przyłożenia. I odwrotnie, sklepy często od razu zastępują tańsze narzędzia HSS. Koszty pracy i wysyłki związane z ponownym szlifowaniem standardowego HSS rzadko uzasadniają wysiłek w porównaniu z zakupem nowego narzędzia z półki.
Dokumentowanie realiów wdrażania narzędzi pomaga zapobiegać typowym awariom. Aby zmaksymalizować trwałość narzędzia i utrzymać jakość części, należy aktywnie zarządzać ryzykiem w hali produkcyjnej. Ignorowanie tych zmiennych prowadzi do złomowania części i zepsucia narzędzi.
Kilka czynników powoduje nieoczekiwane pękanie węglika. Nadmierne bicie w oprawce narzędziowej powoduje nierównomierne obciążenie wiórów, zmuszając jedno rowek do wykonania całej pracy. Szok termiczny wywołany sporadycznym działaniem chłodziwa powoduje szybkie mikropęknięcia krawędzi skrawającej. Brak sztywności uchwytu roboczego powoduje, że część wibruje, działając jak młotek na kruchy węglik. Niespójności w podawaniu ręcznym powodują nagłe skoki nacisku narzędzia, które przekraczają ograniczenia strukturalne materiału.
Należy agresywnie ograniczać to ryzyko, stosując standardowe procedury warsztatowe:
Narzędzia HSS zawodzą inaczej niż węgliki. Zbyt duże naciśnięcie SFM powoduje natychmiastowe wypalenie krawędzi skrawającej, niszcząc geometrię narzędzia. Nieodpowiedni przepływ chłodziwa nie usuwa ciepła ze strefy skrawania, co prowadzi do deformacji termicznej. Cięcie materiałów silnie ściernych lub utwardzających się podczas pracy szybko tępi HSS, powodując jego tarcie i wytwarzanie jeszcze większej ilości ciepła. Gdy krawędź się zaokrągli, siły skrawania gwałtownie wzrosną, wypychając część poza tolerancję.
Można łatwo złagodzić te problemy poprzez zdyscyplinowane praktyki obróbki. Ściśle przestrzegaj posuwów i prędkości producenta dla HSS. Upewnij się, że ciągły strumień chłodziwa o dużej objętości dociera bezpośrednio do strefy skrawania, spłukując wióry i odprowadzając ciepło. Regularnie sprawdzaj stężenie płynu chłodzącego za pomocą refraktometru, aby zapewnić odpowiednią smarowność. Przejście na kobalt-HSS w celu marginalnej poprawy odporności na ciepło bez utraty naturalnej wytrzymałości wymaganej dla konkretnej konfiguracji.
Frezy trzpieniowe pełnowęglikowe pozostają niekwestionowanym wyborem w przypadku sztywnych środowisk produkcyjnych CNC, nastawionych na maksymalizację MRR i minimalizację czasów cykli. Z drugiej strony, HSS pozostaje bardzo przydatny w przypadku maszyn o niskich obrotach, niestabilnych konfiguracji i prototypowania o ograniczonym budżecie. Decyzję dotyczącą narzędzi należy oprzeć na trzypunktowej macierzy. Przed wybraniem narzędzia oceń maksymalne obroty swojej maszyny, sztywność konfiguracji i twardość przedmiotu obrabianego.
Kolejne kroki optymalizacji wyboru narzędzi:
Odpowiedź: Tak, ale wiąże się to ze znacznym ryzykiem. Ręcznym młynom kolanowym często brakuje sztywności i wysokich prędkości wrzeciona wymaganych w przypadku węglików spiekanych. Prowadzi to do wibracji, drgań i przedwczesnego wykruszania się narzędzia. Jeśli używasz węglika na frezarce ręcznej, utrzymuj wyjątkowo sztywne ustawienia, używaj krótkich wybiegów narzędzia i unikaj ciężkiej obróbki przerywanej.
Odp.: W optymalnych warunkach na sztywnej maszynie CNC można obrabiać węgliki dwa do trzech razy szybciej niż HSS. Doskonała odporność cieplna i twardość węglika pozwalają na znacznie większą powierzchnię (SFM) i agresywną szybkość usuwania materiału bez wypalania krawędzi skrawającej.
Odp.: Frezy trzpieniowe kobaltowe wypełniają lukę pomiędzy standardowym HSS i węglikiem. Oferują lepszą odporność na ciepło i zużycie niż standardowe HSS, zachowując jednocześnie większą wytrzymałość niż kruchy węglik. Doskonale nadają się do obróbki stopów utwardzanych przez zgniot na maszynach, którym brakuje sztywności węglika spiekanego.
Odp.: Odpryskiwanie zwykle wynika z braku sztywności. Typowymi przyczynami są nadmierne bicie wrzeciona, luźne trzymanie narzędzia, zużyte oprawki narzędziowe lub luz maszyny. Szok termiczny wynikający z sporadycznego podawania chłodziwa może również powodować mikropęknięcia wzdłuż krawędzi skrawającej podczas ciężkiej obróbki skrawaniem.
Odp.: Wybierz HSS, jeśli masz do czynienia z bardzo niestabilnymi konfiguracjami, obróbką głębokich rowków narażonych na silne wibracje lub podczas wykonywania ciężkiej obróbki przerywanej. HSS lepiej absorbuje obciążenia udarowe niż węglik, zapobiegając nagłemu, katastrofalnemu w skutkach pęknięciu narzędzia w nieidealnych warunkach obróbki.
O: Tak. Profesjonalne usługi szlifierskie umożliwiają wielokrotne szlifowanie i ponowne powlekanie narzędzi pełnowęglikowych. Przywraca to oryginalną geometrię i wydajność cięcia. Ponowne szlifowanie znacznie obniża całkowity koszt cyklu życia drogich narzędzi z węglików spiekanych w warsztatach produkcyjnych na dużą skalę.