Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-13 Origine : Site
Les machinistes sont constamment confrontés à un dilemme en matière d’outillage dans la fabrication de précision. Le choix par défaut de l'outil de coupe le plus dur ne garantit pas le coût par pièce le plus bas ou la meilleure finition de surface. De nombreux magasins rejettent prématurément l'acier rapide (HSS) comme une technologie obsolète, optant plutôt pour le carbure. Cependant, le choix du carbure sans la rigidité requise de la machine conduit souvent à des bris d'outils catastrophiques plutôt qu'à une efficacité accrue. L’exécution d’outils fragiles dans des configurations non rigides provoque une défaillance immédiate. À l’inverse, l’utilisation d’outils souples dans des applications à grande vitesse gêne la production et augmente la déformation thermique. Vous devez adapter le matériau de l'outil à votre environnement d'usinage spécifique. Nous établissons un cadre fondé sur des données probantes pour évaluer Fraises en carbure vs HSS . Vous apprendrez à évaluer les capacités de la machine, le matériau de la pièce à usiner, la rigidité de l'installation et le retour économique global pour faire le bon choix d'outillage.
Vous devez définir les limites physiques des deux matériaux d'outillage pour établir des critères de réussite de base pour la sélection des outils. Vous ne pouvez pas optimiser votre processus de fraisage sans comprendre la métallurgie sous-jacente. La défaillance d'un outil provient souvent d'une inadéquation fondamentale entre les propriétés physiques de l'outil et l'environnement de coupe. Lorsque vous poussez un outil au-delà de ses limites métallurgiques, vous endommagez la pièce et perdez du temps machine.
HSS consiste en un mélange métallurgique complexe. Les fabricants allient le fer avec des éléments spécifiques comme le tungstène, le molybdène, le chrome et le vanadium. Cette composition spécifique crée un matériau d'outil connu pour sa ténacité exceptionnelle. En usinage, la ténacité fait directement référence au pardon. Le HSS peut fléchir légèrement sous de lourdes charges de coupe. Il tolère un faux-rond mineur et absorbe les chocs sans microfracture. Cela le rend très efficace pour les configurations moins rigides, les machines plus anciennes et les opérations de fraisage manuel où les vitesses d'avance fluctuent.
L'ajout de vanadium augmente la résistance à l'usure, tandis que le molybdène améliore la résistance à des températures plus élevées. Les nuances courantes comme M2 fournissent une base solide pour le fraisage à usage général. Cependant, HSS présente une vulnérabilité distincte. Il possède une dureté rouge inférieure à celle du carbure. La dureté rouge définit la capacité d'un matériau à conserver un tranchant tranchant lorsqu'il est chauffé jusqu'à obtenir une couleur rouge terne. Le HSS se ramollit et perd son tranchant à des températures élevées. Vous devez gérer soigneusement la génération de chaleur lorsque vous utilisez HSS pour éviter une dégradation rapide de l'outil. Si la puce devient bleue, votre outil HSS est probablement en train de brûler.
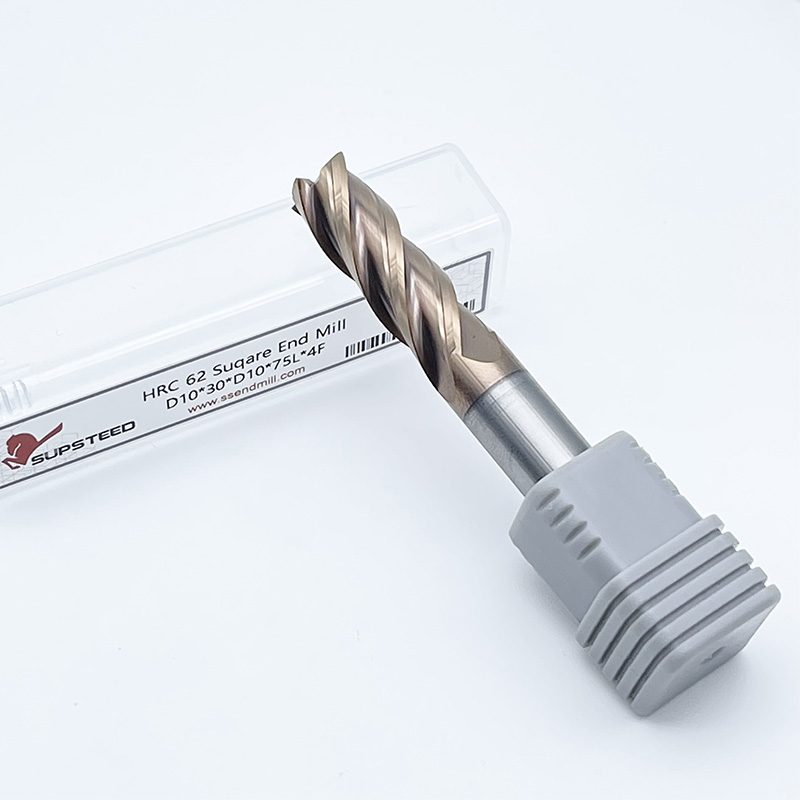
Le carbure cémenté présente une composition structurelle fondamentalement différente. Les fabricants lient des particules microscopiques de carbure de tungstène ensemble à l’aide d’un liant au cobalt sous une chaleur et une pression extrêmes. Cela crée un outil de coupe exceptionnellement dur. Moderne Les fraises en carbure monobloc excellent dans une dureté rouge élevée. Ils maintiennent des arêtes de coupe extrêmement tranchantes, même à des températures d'usinage extrêmes. Cette stabilité thermique permet des paramètres de coupe très agressifs et des techniques d'usinage à sec.
Le pourcentage de liant cobalt dicte l’équilibre entre dureté et ténacité. Une teneur plus faible en cobalt donne des outils plus durs et plus résistants à l'usure, adaptés aux aciers trempés. Une teneur plus élevée en cobalt offre de légères augmentations de la résistance aux chocs pour les applications d'ébauche. Pourtant, cette extrême rigidité globale crée une vulnérabilité importante. Le carbure est intrinsèquement fragile. Il reste très sensible à l'écaillage en raison des vibrations, des vibrations ou du faux-rond de la broche. Vous devez fournir un environnement très rigide pour éviter une défaillance prématurée de l'outil. Toute charge de choc soudaine, telle qu'une chute de l'outil ou un choc sur un point dur d'une pièce moulée, brisera instantanément le tranchant.
Nous mappons les propriétés des outils directement sur les résultats d'usinage et les contraintes opérationnelles. Ce cadre vous aide à sélectionner la fraise optimale pour les conditions spécifiques de votre atelier. L'évaluation de ces dimensions principales évite des erreurs d'outillage coûteuses et maximise la disponibilité de votre broche.
Les exigences de vitesse de broche dictent fortement la sélection des outils. Le carbure nécessite un métrage de surface élevé (SFM) pour fonctionner de manière optimale. Il lui faut de la vitesse pour générer la chaleur nécessaire à la plastification des copeaux métalliques dans la zone de cisaillement. L’utilisation d’outils en carbure monobloc à bas régime entraîne des problèmes immédiats. Par exemple, leur utilisation sur une fraiseuse à genouillère à 3 axes atteignant une vitesse maximale de 3 000 tr/min entraîne des frottements. Cela crée un bord accumulé et provoque une défaillance prématurée. L'outil pousse le matériau plutôt que de le cisailler proprement.
Vous devez évaluer honnêtement la rigidité de votre machine. Les centres d'usinage CNC utilisent des guidages linéaires, des bases en fonte lourde et des vis à billes de précision. Ces plates-formes robustes soutiennent parfaitement le carbure en amortissant les vibrations. Les machines plus légères, les conversions amateurs ou les fraiseuses manuelles ont souvent un jeu inhérent dans leurs vis mères. Ces configurations moins stables nécessitent le pardon du HSS. HSS absorbera les micro-vibrations qui autrement détruiraient un outil en carbure. Si la table de votre machine tremble lors d'une coupe importante, le carbure n'est pas le bon choix.
Les capacités de base de la SFM diffèrent considérablement entre les deux matériaux. Le carbure permet des vitesses de coupe deux à trois fois plus rapides que le HSS dans des conditions optimales. Par exemple, vous pouvez couper de l'acier doux à 100 SFM avec HSS, mais vous pouvez facilement pousser le carbure à 300 ou 400 SFM dans le même matériau. Cet avantage en termes de vitesse a un impact direct sur l’efficacité de la production. Des vitesses de coupe plus élevées génèrent un taux d’enlèvement de matière (MRR) supérieur. Vous pouvez augmenter considérablement les avances sans dépasser les limites thermiques de l'outil.
Un MRR plus élevé réduit considérablement les temps de cycle. Lorsque l’on compare les temps de cycle réduits avec les taux horaires machine standard, le carbure s’avère souvent plus efficace pour les cycles de production. Gagner quelques minutes sur un temps de cycle sur des centaines de pièces justifie l’investissement initial plus élevé en outils. Vous devez calculer le MRR pour comprendre le véritable potentiel de débit de votre opération de broyage. MRR est égal à la profondeur de coupe radiale multipliée par la profondeur de coupe axiale, multipliée par la vitesse d'avance en pouces par minute.
La différence du module d'Young explique avec précision le comportement de déflexion de l'outil. Le carbure est environ trois fois plus rigide que le HSS. Cette rigidité extrême minimise la déflexion de l'outil lors d'ébauches lourdes ou d'opérations de rainurage profond. Lorsqu'un outil dévie, il s'écarte de la pièce à usiner, laissant derrière lui un excès de matériau et créant des parois effilées.
Une déflexion réduite conduit à des tolérances dimensionnelles plus strictes dès la sortie de la machine. Il produit également des finitions de surface supérieures, en particulier sur les applications à longue portée où le dépassement de l'outil est important. Lorsque vous avez besoin de parois verticales précises sans conicité, le carbure surpasse systématiquement le HSS. Le HSS se plie sous de lourdes charges latérales, provoquant des inexactitudes dimensionnelles qui nécessitent des passes de ressort supplémentaires pour être corrigées. Une passe de ressort est une passe de finition secondaire effectuée sans engagement radial supplémentaire pour nettoyer la déviation laissée par la coupe précédente.
Les stratégies de génération et de dissipation de chaleur varient selon le matériau de l'outil. Le carbure prospère dans les environnements à haute température. Il fonctionne souvent mieux à sec lors de la coupe de certains matériaux comme l'acier ou la fonte. L’utilisation d’un jet d’air à haute pression élimine les copeaux sans provoquer de choc thermique. Les éclaboussures intermittentes de liquide de refroidissement sur une arête de carbure chaude provoquent une micro-fracture rapide. Les fluctuations extrêmes de température brisent la matrice en carbure, entraînant une rupture prématurée des bords.
À l’inverse, le HSS s’appuie fortement sur un liquide de refroidissement à inondation continue. Un liquide de refroidissement abondant empêche la dégradation des bords et arrête la déformation thermique. Vous devez garder les outils HSS au frais pour conserver leur géométrie de coupe. Si le HSS surchauffe, le tranchant brûle, devient bleu et s'arrondi instantanément. Une application appropriée du liquide de refroidissement élimine les copeaux et lubrifie la coupe, prolongeant ainsi la durée de vie de l'outil HSS. Vous devez diriger les buses de liquide de refroidissement directement vers la zone de coupe pour garantir une extraction maximale de la chaleur.
Résumé de la comparaison des matériaux d'outillage
| Caractéristique | Acier rapide (HSS) | Carbure monobloc |
|---|---|---|
| Robustesse et absorption des chocs | Excellent | Mauvais (fragile) |
| Résistance à la chaleur | Faible à modéré | Extrêmement élevé |
| Vitesse de coupe (SFM) | Référence | 2x à 3x plus rapide |
| Résistance à la déflexion | Modéré | Élevé (3x plus rigide) |
| Configuration idéale de la machine | Broyeurs manuels, faible rigidité | Centres CNC, haute rigidité |
Des directives pratiques vous aident à associer des fraises en bout à des scénarios d'usinage spécifiques. Différents matériaux nécessitent différentes stratégies de coupe et géométries d'outils. Vous devez adapter votre approche au matériau de la pièce à usiner pour obtenir des résultats optimaux. L'utilisation d'un outil à usage général pour un matériau spécialisé entraîne souvent un mauvais état de surface et une usure rapide de l'outil.
L'usinage de l'aluminium présente un risque constant d'arêtes rapportées (BUE) et de grippage. Le matériau souple et gommeux se soude facilement à l’outil de coupe sous la chaleur et la pression. Les outils en carbure monobloc polis à grand volume de cannelures dominent l'usinage à grande vitesse de l'aluminium. Ils présentent des bords tranchants et des cannelures profondes qui évacuent rapidement les copeaux. La surface polie empêche l'aluminium d'adhérer à l'outil. Les machinistes utilisent généralement des géométries à 2 ou 3 cannelures pour l'aluminium afin de maximiser le dégagement des copeaux.
Cependant, le HSS reste très viable pour le fraisage manuel de l'aluminium à faible vitesse de rotation. Si votre machine ne peut pas atteindre les régimes élevés requis pour que le carbure cisaille proprement l'aluminium, HSS constitue une alternative fiable. Une fraise en bout HSS tranchante coupera efficacement l'aluminium à des vitesses inférieures, à condition que vous utilisiez un liquide de coupe adéquat pour éviter le grippage. Le WD-40 ou les fluides de coupe spécialisés pour l'aluminium fonctionnent bien pour garder le bord HSS propre pendant les opérations manuelles.
Les matériaux supérieurs à 40 HRC nécessitent un outillage spécialisé. Vous avez besoin de la résistance thermique supérieure et de la dureté extrême du carbure pour pénétrer ces métaux résistants. Le HSS ne peut tout simplement pas résister à la nature abrasive et à la résistance élevée au cisaillement des aciers trempés comme l'acier à outils 4140 ou D2. Il s'émoussera quelques secondes après avoir engagé le matériau, générant d'énormes quantités de chaleur et potentiellement durcissant davantage la pièce.
Les revêtements avancés améliorent encore les outils en carbure pour ces applications. Des revêtements tels que le nitrure de titane et d'aluminium (TiAlN) et le nitrure d'aluminium et de titane (AlTiN) protègent le substrat en carbure. Ils fournissent des barrières thermiques vitales nécessaires à l'usinage des alliages exotiques et du titane (par exemple, Ti-6Al-4V). Ces revêtements s'oxydent à haute température, formant une couche protectrice en céramique qui prolonge considérablement la durée de vie de l'outil. Vous devez faire sécher ces outils revêtus avec un jet d'air dans l'acier pour permettre au revêtement d'atteindre sa température d'activation.
L'usinage de l'acier inoxydable comme le 304 ou le 316 sur des machines à régime limité crée un dilemme spécifique. Vous êtes confronté à un exercice d’équilibre délicat. L'acier inoxydable durcit rapidement si l'outil frotte au lieu de couper. Le carbure empêche l'outil de s'émousser contre ces surfaces écrouies. Il cisaille proprement le matériau avant qu’il ne durcisse. Vous devez maintenir une avance constante par dent pour garantir que l'outil reste sous la couche écrouie.
Cependant, si la machine manque de rigidité, la nature résistante de l’acier inoxydable provoquera l’écaillage du carbure. Le cobalt-HSS (M42) constitue ici le juste milieu optimal. Il empêche l'écaillage tout en résistant bien mieux à la chaleur que le HSS standard. Les fraises en cobalt peuvent pénétrer dans la couche écrouie sans se briser, ce qui les rend idéales pour les configurations moins rigides coupant des alliages résistants. Ils offrent une solution pratique pour les ateliers traitant de l'acier inoxydable sur des fraiseuses à genou plus anciennes.
Une coupe interrompue implique des impacts soudains et répétitifs sur le tranchant. L'usinage sur des trous transversaux, la découpe de rainures de clavette ou le dressage de pièces moulées brutes créent ces conditions difficiles. L'outil entre et sort de la coupe à plusieurs reprises, subissant de graves chocs à chaque engagement. Ce martelage constant détruit rapidement les arêtes de coupe fragiles.
Les propriétés d'absorption des chocs du HSS surpassent souvent celles du carbure fragile dans ces scénarios spécifiques. Le HSS en poudre métallique (PM) excelle également ici. Le PM HSS offre une structure de grain plus fine, comblant l'écart entre la ténacité HSS standard et la résistance à l'usure du carbure. Ces matériaux résistants empêchent une défaillance soudaine et catastrophique de l'outil en cas de fortes vibrations, garantissant ainsi la fiabilité du processus lors de coupes imprévisibles. Lors de l'usinage d'un assemblage soudé ou d'une pièce moulée avec inclusions de sable, le HSS offre la durabilité nécessaire pour terminer le travail.
Paramètres de démarrage recommandés par matériau
| Type de matériau | Matériau de l'outil | Stratégie de refroidissement | Recommandation de revêtement |
|---|---|---|---|
| Aluminium (6061) | Carbure (3 cannelures) | Liquide de refroidissement par inondation / MQL | ZrN ou non revêtu poli |
| Acier doux (1018) | Carbure (4 cannelures) | Soufflage d'air (sec) | TiAlN |
| Acier inoxydable (304) | Cobalt-HSS (M42) | Liquide de refroidissement à forte inondation | TiN ou non revêtu |
| Acier trempé (45 HRC) | Carbure (multi-cannelures) | Soufflage d'air (sec) | AlTiN |
Vous devez aller au-delà du bon de commande initial pour évaluer avec précision les coûts totaux du cycle de vie. Un outil moins cher ne permet pas toujours d’économiser de l’argent à long terme. L'évaluation économique nécessite d'analyser l'ensemble du processus de production, y compris la disponibilité des machines, l'intervention de l'opérateur et les taux de rebut.
Les coûts d’acquisition initiaux diffèrent considérablement. Le HSS est nettement moins cher que le carbure. Cela réduit la barrière financière à l’entrée pour les ateliers, les services de maintenance et les courses de prototypage. Lorsque vous n’avez besoin de fabriquer qu’une ou deux pièces, investir dans du carbure coûteux n’a peut-être pas de sens. Vous pouvez acheter plusieurs fraises HSS pour le prix d'un seul outil en carbure haute performance.
Cependant, vous devez utiliser un cadre de calcul pour trouver la vraie valeur dans les environnements de production. Tenez compte de la réduction du temps de cycle, du taux horaire de la machine et de la durée de vie totale de l'outil. Le coût initial plus élevé du carbure génère presque toujours un coût par pièce inférieur dans les séries à grand volume. L'augmentation du MRR rentabilise rapidement l'outil en libérant un temps machine précieux pour d'autres tâches. Si un outil en carbure réduit un cycle de 10 minutes à 3 minutes, les économies réalisées sur la charge de travail de la machine couvriront le coût de l'outil au cours de la première équipe.
Les courbes d'usure dictent la fréquence à laquelle vous devez changer d'outils. Le carbure conserve son tranchant beaucoup plus longtemps que le HSS dans des conditions optimales. Il résiste à l’usure abrasive et à la dégradation thermique, lui permettant de couper des centaines de pièces avant de s’émousser. Cela réduit les temps d'arrêt de la machine associés aux changements d'outils et aux ajustements de décalage. Une durée de vie constante de l'outil permet une fabrication sans éclairage et un usinage sans surveillance.
Vous devez également considérer la logistique du rebroyage. Vous pouvez réaffûter et recouvrir les outils en carbure monobloc plusieurs fois. Cela restaure la géométrie d'origine et prolonge leur cycle de vie, améliorant considérablement le retour sur investissement. Les ateliers de rectification d'outils peuvent parfaitement rétablir les angles de dépouille primaires et secondaires. À l’inverse, les magasins remplacent souvent les outils HSS moins chers. Les coûts de main-d'œuvre et d'expédition du réaffûtage HSS standard justifient rarement l'effort par rapport à l'achat d'un nouvel outil dans le commerce.
Documenter les réalités de l’adoption des outils permet d’éviter les modes de défaillance courants. Vous devez gérer les risques de manière proactive dans l'atelier pour maximiser la durée de vie des outils et maintenir la qualité des pièces. Ignorer ces variables conduit à des pièces mises au rebut et à des outils cassés.
Plusieurs facteurs provoquent l’éclatement inattendu du carbure. Un faux-rond excessif dans le porte-outil crée des charges de copeaux inégales, obligeant une seule flûte à effectuer tout le travail. Le choc thermique dû aux micro-fractures intermittentes du liquide de refroidissement endommage rapidement le tranchant. Le manque de rigidité de maintien de la pièce permet à la pièce de vibrer, agissant comme un marteau contre le carbure cassant. Les incohérences d'alimentation manuelle créent des pics soudains de pression de l'outil qui dépassent les limites structurelles du matériau.
Vous devez atténuer ces risques de manière agressive en utilisant les procédures d'atelier standard :
Les outils HSS échouent différemment de ceux en carbure. Pousser le SFM trop haut brûle instantanément le tranchant, détruisant la géométrie de l'outil. Un débit de liquide de refroidissement inadéquat ne parvient pas à évacuer la chaleur de la zone de coupe, entraînant une déformation thermique. La coupe de matériaux très abrasifs ou durcissables émousse rapidement le HSS, le faisant frotter et générer encore plus de chaleur. Une fois le bord arrondi, les forces de coupe augmentent, poussant la pièce hors tolérance.
Vous pouvez facilement atténuer ces problèmes grâce à des pratiques d’usinage disciplinées. Respectez strictement les avances et les vitesses du fabricant pour HSS. Assurez-vous que le liquide de refroidissement à grand volume continue d'atteindre la zone de coupe directement pour éliminer les copeaux et extraire la chaleur. Vérifiez régulièrement la concentration de votre liquide de refroidissement avec un réfractomètre pour garantir un pouvoir lubrifiant adéquat. Transition vers le Cobalt-HSS pour des améliorations marginales de la résistance à la chaleur sans sacrifier la ténacité inhérente requise pour votre configuration spécifique.
Les fraises en carbure monobloc restent le choix incontesté pour les environnements de production CNC rigides axés sur la maximisation du MRR et la minimisation des temps de cycle. À l’inverse, HSS reste très pertinent pour les machines à faible régime, les configurations instables et le prototypage à budget limité. Vous devez baser votre décision d'outillage sur une matrice en trois points. Évaluez le régime maximum de votre machine, la rigidité de votre configuration et la dureté de la pièce avant de sélectionner un outil.
Prochaines étapes pour optimiser votre sélection d'outils :
R : Oui, mais cela comporte des risques importants. Les fraises à genou manuelles manquent souvent de la rigidité et des vitesses de broche élevées requises pour le carbure. Cela entraîne des vibrations, des vibrations et un écaillage prématuré des outils. Si vous utilisez du carbure sur une fraiseuse manuelle, gardez les configurations extrêmement rigides, utilisez des dépassements d'outils courts et évitez les coupes fortement interrompues.
R : Dans des conditions optimales dans une machine CNC rigide, vous pouvez usiner du carbure deux à trois fois plus rapidement que le HSS. La résistance thermique et la dureté supérieures du carbure permettent une superficie de surface (SFM) nettement plus élevée et des taux d'enlèvement de matière agressifs sans brûler le bord de coupe.
R : Les fraises en bout en cobalt comblent le fossé entre le HSS standard et le carbure. Ils offrent une meilleure résistance à la chaleur et à l'usure que le HSS standard tout en conservant plus de ténacité que le carbure cassant. Ils sont excellents pour l'usinage d'alliages écrouissables sur des machines qui n'ont pas la rigidité du carbure monobloc.
R : L’écaillage résulte généralement d’un manque de rigidité. Les coupables courants incluent un faux-rond excessif de la broche, un serrage de la pièce desserré, des porte-outils usés ou un jeu de la machine. Le choc thermique dû à l'application intermittente de liquide de refroidissement peut également provoquer des microfractures le long du tranchant lors de coupes lourdes.
R : Choisissez HSS lorsque vous avez affaire à des configurations très instables, à des applications de rainurage profond sujettes à de fortes vibrations ou lorsque vous effectuez des coupes interrompues sévères. Le HSS absorbe mieux les charges de choc que le carbure, empêchant ainsi la casse soudaine et catastrophique de l'outil dans des conditions d'usinage loin d'être idéales.
R : Oui. Les services de meulage professionnels peuvent réaffûter et recouvrir les outils en carbure monobloc plusieurs fois. Cela restaure la géométrie et les performances de coupe d'origine. Le réaffûtage réduit considérablement le coût global du cycle de vie des outils en carbure coûteux pour les ateliers de production à grand volume.