Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-20 Origen: Sitio

Obtener resultados consistentes en el mecanizado con una relación extrema de longitud a diámetro requiere más que simplemente comprar equipos costosos. Necesita una ejecución meticulosa directamente en el husillo de la máquina. Actualmente estamos viendo un cambio masivo en la industria hacia la fabricación sin luces y células de mecanizado totalmente automatizadas. Los sectores aeroespacial, automotriz y médico exigen orificios más profundos y de menor diámetro en superaleaciones cada vez más difíciles de mecanizar. En estos entornos desatendidos, los fallos impredecibles de las herramientas ya no son sólo un inconveniente. Es un cuello de botella crítico que arruina piezas costosas.
En consecuencia, los talleres modernos están abandonando las configuraciones de prueba y error. En cambio, se basan en estrategias empíricas basadas en datos para estabilizar el entorno de corte y gestionar la evacuación de virutas. La implementación de estas metodologías comprobadas reducirá drásticamente la acumulación térmica, controlará la formación de virutas y extenderá significativamente la vida útil de su herramientas de perforación de agujeros profundos.
La fase de entrada de una perforación profunda es sin duda el punto más vulnerable de toda la operación. Imagínese guiar un taladro veinte veces más largo que su diámetro hacia un tocho de metal en bruto. Sin un punto de partida rígido, las fuerzas de empuje iniciales hacen que la punta sin soporte patine sobre la superficie plana. Este fenómeno se conoce como marcha con herramientas. Instantáneamente compromete la rectitud del orificio y genera tensión asimétrica y destructiva en los márgenes de la herramienta.
Para contrarrestar esta vulnerabilidad mecánica, es imprescindible mecanizar un orificio piloto de alta precisión. Un orificio piloto actúa como un casquillo guía rígido hecho a medida y cortado directamente en la pieza de trabajo. La práctica de ingeniería estándar exige perforar esta guía inicial a una profundidad de una vez y media a dos veces el diámetro.
En concreto, la geometría de la broca piloto debe complementar perfectamente la herramienta más larga que la sigue. El ángulo de la punta de la broca piloto debe ser igual o ligeramente más plano que el ángulo de la punta de la herramienta para agujeros profundos. Por ejemplo, si su herramienta principal tiene un ángulo de punta de 140 grados, el piloto debe igualarlo. Además, el diámetro del piloto debería ser nominalmente mayor, a menudo sólo unas diez milésimas de pulgada. Si el orificio piloto presenta un ángulo de punta más estrecho, la siguiente broca chocará primero contra el material en sus frágiles esquinas exteriores. Esto provoca un desconchado inmediato de los bordes y un fallo catastrófico.
La perforación superficial tradicional a menudo utiliza una velocidad de husillo y un avance constantes desde el momento en que la herramienta ingresa al corte hasta que se retrae. En aplicaciones de pozos profundos, adoptar este enfoque estático es altamente destructivo. Gestionar la transición de una herramienta larga y delgada al orificio piloto requiere un ajuste cuidadosamente programado de los parámetros de corte.
Cuando la broca larga ingresa por primera vez al orificio piloto, la velocidad del husillo debe reducirse drásticamente a aproximadamente entre el diez y el quince por ciento de la velocidad operativa final, junto con una velocidad de avance mínima. Esta rotación lenta evita que las fuerzas centrífugas azoten la longitud sin soporte del cuerpo de la herramienta. Una vez que el cabezal de perforación está acoplado y apoyado de manera segura dentro del orificio piloto, generalmente deteniéndose aproximadamente a medio milímetro antes del fondo, se activa la bomba de refrigerante de alta presión.
Sólo después de que la presión del fluido se estabilice, se deben aumentar la velocidad del husillo y la velocidad de avance hasta sus parámetros operativos completos. Al alcanzar la profundidad objetivo final, este delicado proceso debe revertirse. La velocidad del husillo debe reducirse una vez más antes de retraer la herramienta. Esto evita que las fuerzas de extracción y las virutas persistentes marquen el acabado superficial impecable del orificio recién mecanizado.
La perforación por penetración es el proceso de avanzar y retraer repetidamente la herramienta para eliminar las virutas atascadas. Es una técnica básica para herramientas antiguas de acero de alta velocidad en operaciones poco profundas. Sin embargo, cuando se utilizan herramientas avanzadas de carburo sólido en perforaciones profundas, se desaconseja enfáticamente el picoteado. Degrada activamente la integridad estructural de la herramienta.
Cada vez que una broca se retrae y vuelve a entrar en el corte, el filo experimenta microimpactos y un choque térmico severo. La fluctuación repentina entre el intenso calor de la zona de corte y el rápido efecto de enfriamiento del fluido de corte provoca que se formen grietas microscópicas a lo largo del sustrato de carburo. Además, el picoteo interrumpe el flujo continuo y presurizado de virutas que suben por las flautas, lo que a menudo permite que los escombros vuelvan a caer al fondo del pozo.
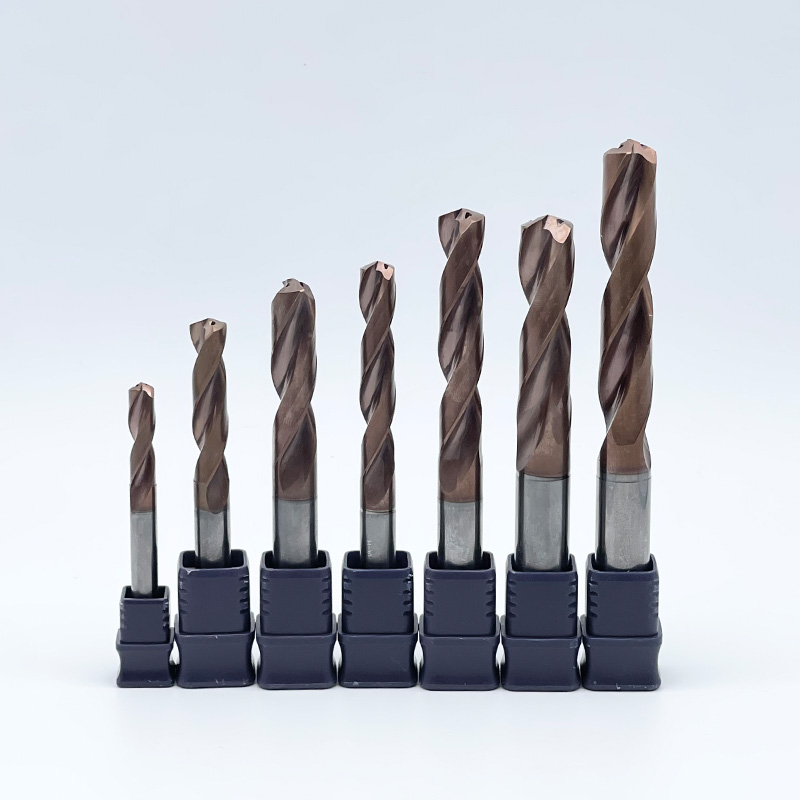
Equipos modernos de alto rendimiento, particularmente premium. Taladro alimentado con refrigerante , está diseñado explícitamente para completar el orificio en una sola pasada ininterrumpida. Depender de velocidades de alimentación continuas garantiza un entorno térmico estable y mantiene la dinámica del fluido hidráulico necesaria para la evacuación continua de virutas. Los ciclos de picoteo solo deben utilizarse como último recurso absoluto si las limitaciones de la máquina impiden una presión adecuada del refrigerante.
Seleccionar el equipo óptimo para La perforación CNC es una decisión altamente localizada. Depende completamente de las limitaciones específicas de su entorno de mecanizado. Un sistema de herramientas sofisticado que funciona perfectamente en una instalación aeroespacial de última generación puede fallar espectacularmente en un taller estándar. Evaluar las propiedades metalúrgicas de su pieza de trabajo y auditar las capacidades reales de su maquinaria son pasos esenciales antes de realizar una inversión en herramientas.
Las propiedades físicas del material de la pieza de trabajo dictan exactamente cómo se forma, se rompe y viaja una viruta por la ranura. Los diferentes metales requieren geometrías de herramientas distintas, preparaciones de bordes y recubrimientos de superficie especializados para gestionar la fricción y el calor resultantes.
Para materiales dúctiles de viruta larga, como el acero con bajo contenido de carbono y ciertos aceros inoxidables, el principal riesgo operativo es la envoltura de viruta. Estos materiales tienden a producir virutas continuas y fibrosas que pueden obstruir instantáneamente una perforación profunda. Para combatir esto, las herramientas deben contar con divisores de viruta agresivos o perfiles de flauta especializados que obliguen al metal a curvarse fuertemente y fracturarse en fragmentos manejables. Las ranuras altamente pulidas también son obligatorias en estas aplicaciones para evitar que el material gomoso se suelde al filo, una condición perjudicial conocida como filo reconstruido.
Por el contrario, los materiales de viruta corta como el hierro fundido o los aceros para herramientas templados presentan un desafío completamente diferente. Si bien la evacuación de virutas suele ser más fácil, la naturaleza altamente abrasiva de estos metales genera un calor extremo localizado. En estos escenarios exigentes, necesita una herramienta sólida recubierta con capas resistentes al calor. Los recubrimientos de nitruro de aluminio y titanio son muy recomendables para mantener la dureza de los bordes bajo un estrés térmico inmenso.
Para que el proceso de selección sea más claro, aquí hay una comparación directa entre las opciones estándar y las configuraciones de alto rendimiento:
Característica |
Taladro de acero estándar de alta velocidad |
Broca de carburo alimentada con refrigerante de primera calidad |
|---|---|---|
Material y rigidez |
Flexible, propenso a desviarse en agujeros profundos. |
Carburo de micrograno ultra rígido, deflexión cero. |
Entrega de refrigerante |
Sólo inundación externa. No logra llegar a la zona de corte. |
Los orificios de refrigeración dobles internos disparan las virutas hacia arriba. |
Ángulo de punto |
Estándar 118 grados. Deambula con facilidad. |
Autocentrado de 140 grados para un posicionamiento exacto. |
Método de operación |
Requiere perforación constante. |
Un solo paso continuo, reduciendo drásticamente los tiempos de ciclo. |
Invertir en tecnología premium para pozos profundos produce un retorno de la inversión positivo solo si la máquina puede soportar físicamente los requisitos operativos. Dos factores mecánicos son absolutamente innegociables. Estos son el descentramiento del husillo y la capacidad de entrega de refrigerante.
En primer lugar, se debe controlar estrictamente el descentramiento del husillo. Porque un sólido La broca de carburo es excepcionalmente rígida y carece de flexibilidad para absorber la desalineación. Si el husillo de la máquina tiene un descentramiento excesivo, esas fuerzas laterales se magnifican en la punta de la herramienta larga. Esto hace que el frágil carburo vibre y finalmente se rompa en lo más profundo del agujero. A menudo es necesario actualizar a mandriles hidráulicos de alta precisión o portaherramientas de ajuste por contracción para lograr la concentricidad requerida.
En segundo lugar, la máquina debe poseer capacidades adecuadas de refrigerante a alta presión. Los sistemas de refrigeración a través de herramientas dependen completamente de la dinámica de fluidos para expulsar virutas contra la fuerza de la gravedad. Las bombas de refrigerante de inundación estándar son totalmente incapaces de superar la barrera de vapor generada en la zona de corte. Para profundidades de perforación que exceden diez veces el diámetro, generalmente se requiere una presión continua mínima de mil PSI. Sin esta presión sostenida, incluso la geometría de flauta más avanzada fallará debido al empaquetamiento de virutas.
El éxito en el mecanizado de agujeros profundos se reduce en última instancia a un delicado acto de equilibrio. Debe eliminar las virutas de manera eficiente manteniendo una rigidez mecánica absoluta. No gestionar cualquiera de estas variables conduce directamente a calor atrapado, herramientas desviadas y, finalmente, a una rotura catastrófica de las herramientas.
Si bien las configuraciones avanzadas requieren una mayor inversión financiera inicial, pagan enormes dividendos en el taller. Al actualizar a sistemas rígidos alimentados con refrigerante, los maquinistas pueden reducir drásticamente los tiempos de ciclo, eliminar el riesgo de piezas de alto valor desechadas y lograr resultados incomparables. perforación de precisión . Durante la vida útil de una producción, este enfoque garantiza el menor costo por agujero posible.
Tómese el tiempo para evaluar su configuración de mecanizado actual y las capacidades del husillo hoy. Revisar su estrategia de herramientas y seleccionar la geometría adecuada de un fabricante confiable como SS Endmill puede transformar sus aplicaciones de agujeros profundos más frustrantes en un proceso altamente predecible y rentable. Explore la gama completa de soluciones de alto rendimiento que se adaptan a sus requisitos específicos de material y profundidad.
En términos de ingeniería estándar, cualquier perforación con una profundidad mayor a tres veces su diámetro se clasifica como un pozo profundo. A esta profundidad específica, la física estándar de evacuación de virutas comienza a fallar. Agujeros que alcanzan diez, veinte o hasta cuarenta veces su diámetro entran en territorio extremo. Estos requieren herramientas altamente especializadas, orificios piloto precisos y sistemas avanzados de refrigeración de alta presión para evitar fallas.
La rotura prematura de herramientas es causada casi universalmente por dos factores empíricos. Estos son el empaquetamiento de virutas y el descentramiento excesivo del husillo. Cuando las virutas no pueden escapar del orificio, la herramienta las vuelve a cortar, generando un choque térmico masivo y una fricción que une el metal. Alternativamente, si el husillo de la máquina carece de rigidez, la deflexión resultante ejerce una tensión desigual sobre el frágil sustrato de carburo, provocando que se rompa. Verificar la concentricidad de la herramienta y mejorar el flujo de refrigerante interno generalmente resuelve estos problemas.
Sí, desde un punto de vista metalúrgico, el carburo es muy superior para aplicaciones profundas. El carburo posee una rigidez mucho mayor en comparación con el acero rápido, lo que reduce drásticamente la deflexión de la herramienta durante la operación. Además, el carburo puede soportar temperaturas de corte significativamente más altas sin perder su dureza estructural. Esta mayor rigidez y estabilidad térmica son requisitos previos absolutos para el mecanizado a profundidades extremas.
Normalmente, no. Las brocas de alto rendimiento equipadas con canales de refrigerante internos están diseñadas específicamente para mecanizar orificios profundos con un movimiento de avance único y continuo. El uso de un ciclo de corte interrumpe el flujo constante de fluido de corte presurizado y somete el filo a un choque térmico severo al entrar y salir repetidamente de la zona de corte caliente. El picoteado sólo debe utilizarse si su máquina carece de la presión de refrigerante necesaria para evacuar las virutas de forma continua.
El refrigerante de inundación estándar es físicamente ineficaz para aplicaciones de pozos profundos. A medida que la herramienta penetra más profundamente en la pieza de trabajo, la fuerza centrífuga de la herramienta giratoria y las virutas que se escapan impiden que el fluido externo llegue al fondo del orificio. Además, el inmenso calor genera una barrera de vapor que repele el líquido a baja presión. Los sistemas de refrigeración a través de la herramienta de alta presión son obligatorios para suministrar lubricación directamente al filo y forzar las virutas hacia arriba.
La presión del refrigerante es la fuerza impulsora que supera la gravedad y la fricción dentro de una perforación profunda. La alta presión fuerza al fluido de corte a través de los pequeños canales internos de la broca directamente al filo. Este fluido de alta velocidad enfría el carburo, lubrica el corte y, lo más importante, empuja físicamente las virutas cortadas hacia arriba por las ranuras y fuera del agujero. Una presión insuficiente permite que las virutas se detengan y se amontonen, lo que provoca una falla instantánea de la herramienta.
Al mecanizar acero inoxidable, el calor y la adherencia del material son sus mayores enemigos. Los recubrimientos de nitruro de aluminio y titanio se consideran ampliamente la mejor opción para esta aplicación. Este recubrimiento mantiene su dureza a temperaturas extremadamente altas y proporciona una superficie lisa que evita que el acero inoxidable gomoso se suelde al filo. Esto mejora drásticamente tanto el flujo de viruta como la vida útil general de la herramienta.