Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-20 Pochodzenie: Strona

Uzyskanie spójnych wyników w obróbce skrawaniem o ekstremalnym stosunku długości do średnicy wymaga czegoś więcej niż tylko zakupu drogiego sprzętu. Potrzebujesz starannego wykonania bezpośrednio na wrzecionie maszyny. Obecnie jesteśmy świadkami ogromnego zwrotu w branży w kierunku produkcji przy wyłączonym świetle i w pełni zautomatyzowanych komórek obróbczych. Sektor lotniczy, motoryzacyjny i medyczny wymagają głębszych otworów o mniejszej średnicy w coraz trudniejszych w obróbce superstopach. W tych środowiskach bez nadzoru nieprzewidywalna awaria narzędzia nie jest już tylko niedogodnością. Jest to krytyczne wąskie gardło, które niszczy drogie części.
W związku z tym nowoczesne sklepy rezygnują z konfiguracji metodą prób i błędów. Zamiast tego opierają się na empirycznych, opartych na danych strategiach stabilizacji środowiska skrawania i zarządzania ewakuacją wiórów. Wdrożenie tych sprawdzonych metod drastycznie zmniejszy akumulację ciepła, zapobiegnie tworzeniu się wiórów i znacznie wydłuży żywotność twojego narzędzia do wiercenia głębokich otworów.
Faza wejścia do głębokiego odwiertu jest niewątpliwie najbardziej wrażliwym punktem całej operacji. Wyobraź sobie, że wprowadzasz wiertło dwudziestokrotnie dłuższe niż jego średnica w kęs surowego metalu. Bez sztywnego punktu początkowego początkowe siły ciągu powodują, że niepodparta końcówka ślizga się po płaskiej powierzchni. Zjawisko to znane jest jako chodzenie po narzędziach. Natychmiast pogarsza to prostość otworu i powoduje asymetryczne, niszczące naprężenia na krawędziach narzędzia.
Aby przeciwdziałać tej wrażliwości mechanicznej, bezwzględnym warunkiem wstępnym jest obróbka bardzo dokładnego otworu prowadzącego. Otwór prowadzący działa jak dopasowana, sztywna tuleja prowadząca, wycięta bezpośrednio w obrabianym przedmiocie. Standardowa praktyka inżynierska nakazuje wiercenie tej wstępnej prowadnicy na głębokość półtora do dwóch razy większą niż średnica.
W szczególności geometria wiertła prowadzącego musi doskonale uzupełniać dłuższe narzędzie, które za nim podąża. Kąt wierzchołkowy wiertła pilotującego powinien być równy lub nieco bardziej płaski niż kąt wierzchołkowy narzędzia do głębokich otworów. Na przykład, jeśli twoje główne narzędzie ma kąt wierzchołkowy 140 stopni, pilot powinien go dopasować. Co więcej, średnica pilota powinna być nominalnie większa, często o kilka dziesięciotysięcznych cala. Jeżeli otwór prowadzący ma węższy kąt wierzchołkowy, kolejne wiertło wbije się najpierw w materiał w jego delikatnych zewnętrznych narożnikach. Prowadzi to do natychmiastowego odpryskiwania krawędzi i katastrofalnej awarii.
Tradycyjne płytkie wiercenie często wykorzystuje stałą prędkość wrzeciona i posuw od momentu wejścia narzędzia w materiał aż do jego wycofania. W zastosowaniach z głębokimi otworami przyjęcie tego statycznego podejścia jest wysoce destrukcyjne. Zarządzanie przejściem długiego, smukłego narzędzia do otworu prowadzącego wymaga dokładnie zaprogramowanej regulacji parametrów skrawania.
Kiedy długie wiertło po raz pierwszy wchodzi do otworu prowadzącego, prędkość wrzeciona powinna zostać drastycznie zmniejszona do około dziesięciu do piętnastu procent końcowej prędkości roboczej, w połączeniu z minimalną szybkością posuwu. Ten powolny obrót zapobiega działaniu sił odśrodkowych na niepodpartą długość korpusu narzędzia. Gdy głowica wiertnicza zostanie bezpiecznie zamocowana i podparta w otworze pilotowym, zwykle zatrzymując się około pół milimetra od dna, włączana jest wysokociśnieniowa pompa chłodziwa.
Dopiero po ustabilizowaniu się ciśnienia płynu należy zwiększyć prędkość wrzeciona i posuw do pełnych parametrów eksploatacyjnych. Po osiągnięciu docelowej głębokości docelowej należy odwrócić ten delikatny proces. Przed wycofaniem narzędzia należy ponownie zmniejszyć prędkość wrzeciona. Zapobiega to niszczeniu przez siły wyciągające i zalegające wióry nieskazitelnego wykończenia powierzchni nowo obrobionego otworu.
Wiercenie głębokie to proces wielokrotnego przesuwania i cofania narzędzia w celu usunięcia zakleszczonych wiórów. Jest to podstawowa technika stosowana w przypadku starszych narzędzi ze stali szybkotnącej podczas płytkich operacji. Jednakże w przypadku stosowania zaawansowanych narzędzi pełnowęglikowych do głębokich otworów zdecydowanie odradza się dziobanie. Aktywnie pogarsza integralność strukturalną narzędzia.
Za każdym razem, gdy wiertło wycofuje się i ponownie wchodzi w skrawanie, krawędź skrawająca doświadcza mikrouderzeń i poważnego szoku termicznego. Nagła zmiana pomiędzy intensywnym ciepłem strefy skrawania a efektem szybkiego chłodzenia chłodziwa powoduje powstawanie mikroskopijnych pęknięć wzdłuż podłoża węglikowego. Ponadto dziobanie przerywa ciągły przepływ wiórów pod ciśnieniem w górę rowków, często umożliwiając opadnięcie zanieczyszczeń z powrotem na dno otworu.
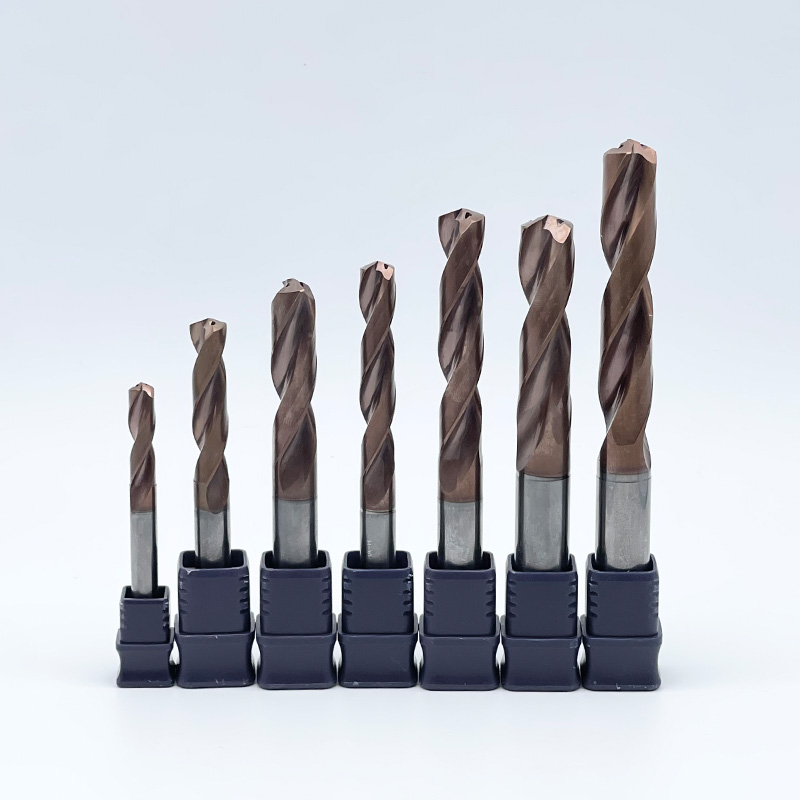
Nowoczesny sprzęt o wysokiej wydajności, szczególnie premium Wiertło zasilane chłodziwem zostało zaprojektowane tak, aby umożliwiało wykonanie wiercenia w jednym, nieprzerwanym przejściu. Poleganie na ciągłym posuwie zapewnia stabilne środowisko termiczne i utrzymuje dynamikę płynu hydraulicznego niezbędną do ciągłego odprowadzania wiórów. Cykle dziobania należy stosować wyłącznie w ostateczności, jeśli ograniczenia maszyny uniemożliwiają odpowiednie ciśnienie chłodziwa.
Wybór optymalnego sprzętu do Wykonywanie otworów CNC to decyzja ściśle lokalna. Zależy to całkowicie od konkretnych ograniczeń środowiska obróbki. Wyrafinowany system narzędzi, który działa bezbłędnie w najnowocześniejszym zakładzie lotniczym, może spektakularnie zawieść w standardowym warsztacie. Ocena właściwości metalurgicznych przedmiotu obrabianego i kontrola rzeczywistych możliwości maszyn to istotne kroki przed dokonaniem inwestycji w oprzyrządowanie.
Właściwości fizyczne materiału przedmiotu obrabianego dokładnie określają sposób formowania się, łamania i przemieszczania wiórów po rowku. Różne metale wymagają różnych geometrii narzędzi, przygotowania krawędzi i specjalistycznych powłok powierzchniowych, aby zarządzać wynikającym z tego tarciem i ciepłem.
W przypadku materiałów ciągliwych dających długi wiór, takich jak stal niskowęglowa i niektóre stale nierdzewne, głównym ryzykiem operacyjnym jest zawijanie się wiórów. Materiały te mają tendencję do wytwarzania ciągłych, żylastych wiórów, które mogą natychmiastowo zatkać głęboki otwór. Aby temu zaradzić, narzędzia muszą być wyposażone w agresywne rozdzielacze wiórów lub specjalistyczne profile rowków, które powodują ciasne zwijanie się metalu i pękanie na możliwe do opanowania fragmenty. W tych zastosowaniach obowiązkowe są również wysoce wypolerowane rowki, aby zapobiec przyspawaniu się lepkiego materiału do krawędzi skrawającej, co jest szkodliwym zjawiskiem znanym jako narost na krawędzi.
Natomiast materiały dające krótki wiór, takie jak żeliwo lub hartowana stal narzędziowa, stanowią zupełnie inne wyzwanie. Chociaż odprowadzanie wiórów jest na ogół łatwiejsze, wysoce ścierny charakter tych metali powoduje powstawanie ekstremalnie miejscowego ciepła. W tych wymagających scenariuszach potrzebne jest solidne narzędzie pokryte warstwami odpornymi na ciepło. Aluminium Powłoki z azotku tytanu są wysoce zalecane w celu utrzymania twardości krawędzi przy ogromnych obciążeniach termicznych.
Aby proces wyboru był bardziej przejrzysty, poniżej znajduje się bezpośrednie porównanie opcji standardowych z konfiguracjami o wysokiej wydajności:
Funkcja |
Standardowe wiertło ze stali szybkotnącej |
Wysokiej jakości wiertło węglikowe zasilane chłodziwem |
|---|---|---|
Materiał i sztywność |
Elastyczny, podatny na ugięcie w głębokich otworach. |
Ultrasztywny węglik drobnoziarnisty, zerowe ugięcie. |
Dostawa płynu chłodzącego |
Tylko powódź zewnętrzna. Nie dociera do strefy cięcia. |
Wewnętrzne podwójne otwory chłodzące wyrzucają wióry w górę. |
Kąt punktowy |
Standardowe 118 stopni. Wędruje łatwo. |
Samocentrujący 140 stopni dla dokładnego pozycjonowania. |
Metoda działania |
Wymaga ciągłego wiercenia dziobowego. |
Pojedynczy ciągły przebieg, skracający czas cyklu. |
Inwestycja w najwyższej jakości technologię głębokich otworów zapewnia dodatni zwrot z inwestycji tylko wtedy, gdy maszyna może fizycznie sprostać wymaganiom operacyjnym. Dwa czynniki mechaniczne nie podlegają negocjacjom. Są to bicie wrzeciona i wydajność podawania chłodziwa.
Po pierwsze, należy ściśle kontrolować bicie wrzeciona. Ponieważ ciało stałe wiertło z węglików spiekanych jest wyjątkowo sztywne i brakuje mu elastyczności, aby absorbować niewspółosiowość. Jeśli wrzeciono maszyny ma nadmierne bicie, siły boczne są zwiększane na końcu długiego narzędzia. Powoduje to drganie kruchego węglika i ostatecznie rozbicie głęboko w otworze. Aby osiągnąć wymaganą koncentryczność, często konieczna jest modernizacja w kierunku precyzyjnych uchwytów hydraulicznych lub oprawek termokurczliwych.
Po drugie, maszyna musi posiadać odpowiednie możliwości podawania chłodziwa pod wysokim ciśnieniem. Systemy chłodzenia poprzez narzędzie opierają się całkowicie na dynamice płynów, aby wyrzucać wióry wbrew sile grawitacji. Standardowe pompy chłodziwa całkowicie nie są w stanie pokonać bariery paroszczelnej generowanej w strefie cięcia. W przypadku wierceń o głębokości przekraczającej dziesięciokrotność średnicy, na ogół wymagane jest minimalne ciągłe ciśnienie wynoszące tysiąc PSI. Bez tego stałego ciśnienia nawet najbardziej zaawansowana geometria rowka nie będzie działać z powodu gromadzenia się wiórów.
Sukces w obróbce głębokich otworów ostatecznie sprowadza się do delikatnego wyważenia. Należy skutecznie usuwać wióry, zachowując jednocześnie absolutną sztywność mechaniczną. Niezastosowanie się do którejkolwiek z tych zmiennych prowadzi bezpośrednio do uwięzienia ciepła, odkształcenia narzędzi i ostatecznie do katastrofalnego złamania narzędzia.
Chociaż zaawansowane konfiguracje wymagają wyższych początkowych inwestycji finansowych, wypłacają ogromne dywidendy w hali produkcyjnej. Modernizując systemy do sztywnych systemów zasilanych chłodziwem, operatorzy maszyn mogą drastycznie skrócić czas cykli, wyeliminować ryzyko złomowania części o wysokiej wartości i osiągnąć niezrównaną precyzyjne wiercenie . Takie podejście gwarantuje najniższy możliwy koszt otworu w całym cyklu produkcyjnym.
Już dziś poświęć trochę czasu na ocenę aktualnej konfiguracji obróbki i możliwości wrzeciona. Przegląd strategii narzędziowej i wybranie odpowiedniej geometrii od zaufanego producenta, takiego jak SS Endmill, może przekształcić najbardziej frustrujące zastosowania związane z głębokimi otworami w wysoce przewidywalny i opłacalny proces. Poznaj pełną gamę rozwiązań o wysokiej wydajności, które odpowiadają Twoim konkretnym wymaganiom dotyczącym materiału i głębokości.
W standardowych terminach inżynierskich każdy odwiert o głębokości większej niż trzykrotna jego średnica jest klasyfikowany jako głęboki otwór. Na tej określonej głębokości standardowa fizyka ewakuacji wiórów zaczyna się załamywać. Dziury osiągające dziesięcio-, dwudziesto-, a nawet czterdziestokrotną średnicę wkraczają na skrajne terytorium. Wymagają one wysoce wyspecjalizowanego oprzyrządowania, precyzyjnych otworów prowadzących i zaawansowanych systemów chłodzenia pod wysokim ciśnieniem, aby zapobiec awariom.
Przedwczesne pękanie narzędzia jest prawie zawsze spowodowane dwoma czynnikami empirycznymi. Należą do nich gromadzenie się wiórów i nadmierne bicie wrzeciona. Kiedy wióry nie mogą wydostać się z otworu, są ponownie cięte przez narzędzie, powodując ogromny szok termiczny i tarcie, które wiąże metal. Alternatywnie, jeśli wrzeciono maszyny nie jest sztywne, powstałe ugięcie powoduje nierównomierne naprężenie na kruchym podłożu z węglika, powodując jego pękanie. Weryfikacja koncentryczności narzędzia i usprawnienie wewnętrznego przepływu chłodziwa zwykle rozwiązuje te problemy.
Tak, z metalurgicznego punktu widzenia węglik jest znacznie lepszy do zastosowań głębokich. Węglik charakteryzuje się znacznie większą sztywnością w porównaniu do stali szybkotnącej, co drastycznie zmniejsza ugięcie narzędzia podczas pracy. Ponadto węglik może wytrzymać znacznie wyższe temperatury skrawania bez utraty swojej twardości strukturalnej. Ta dodatkowa sztywność i stabilność termiczna są absolutnymi warunkami wstępnymi obróbki na ekstremalnych głębokościach.
Zazwyczaj nie. Wiertła o wysokiej wydajności wyposażone w wewnętrzne kanały chłodziwa zostały specjalnie zaprojektowane do obróbki głębokich otworów jednym, ciągłym ruchem posuwowym. Stosowanie cyklu nawiercania precyzyjnego przerywa stały przepływ chłodziwa pod ciśnieniem i naraża krawędź skrawającą na silny szok termiczny, gdy wielokrotnie wchodzi i wychodzi ze strefy gorącego cięcia. Dziobanie należy stosować tylko wtedy, gdy w maszynie nie ma ciśnienia chłodziwa potrzebnego do ciągłego odprowadzania wiórów.
Standardowe chłodziwo zalewowe jest fizycznie nieskuteczne w przypadku zastosowań z głębokimi otworami. Gdy narzędzie wnika głębiej w obrabiany przedmiot, siła odśrodkowa obracającego się narzędzia i wydostające się wióry uniemożliwiają dotarcie zewnętrznego płynu do dna otworu. Co więcej, ogromne ciepło wytwarza barierę paroszczelną, która odpycha ciecz pod niskim ciśnieniem. Obowiązkowe są wysokociśnieniowe systemy chłodziwa przechodzące przez narzędzie, które zapewniają smarowanie bezpośrednio na krawędź skrawającą i wypychają wióry do góry.
Ciśnienie chłodziwa jest siłą napędową, która pokonuje grawitację i tarcie wewnątrz głębokiego otworu. Wysokie ciśnienie tłoczy płyn tnący przez małe wewnętrzne kanały wiertła bezpośrednio do krawędzi skrawającej. Ten płyn o dużej prędkości chłodzi węglik, smaruje miejsce cięcia i, co najważniejsze, fizycznie wypycha ścinane wióry w górę rowków i na zewnątrz otworu. Niewystarczający nacisk powoduje blokowanie się i gromadzenie wiórów, co prowadzi do natychmiastowej awarii narzędzia.
Podczas obróbki stali nierdzewnej Twoimi największymi wrogami są ciepło i przyczepność materiału. Powłoki aluminium i azotku tytanu są powszechnie uważane za najlepszy wybór do tego zastosowania. Powłoka ta utrzymuje swoją twardość w ekstremalnie wysokich temperaturach i zapewnia gładką powierzchnię, która zapobiega przyspawaniu się gumowatej stali nierdzewnej do krawędzi tnącej. To drastycznie poprawia zarówno spływ wiórów, jak i ogólną trwałość narzędzia.