Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-22 Origen: Sitio

¿Las piezas desechadas están perjudicando la rentabilidad de su taller mecánico? La colocación inexacta de los agujeros frecuentemente arruina piezas de trabajo costosas. Esto suele ocurrir cerca de las etapas finales de un ciclo de mecanizado complejo, convirtiendo horas de fresado perfecto en desechos inmediatos. Los operadores a menudo culpan al taladro primario o a la calibración de la máquina. Sin embargo, la causa fundamental en realidad reside en el enfoque inicial. Implementando el derecho Las herramientas de preperforación resuelven exactamente este problema. Establecen una base impecable y rígida para todas las operaciones de corte posteriores.
En esta guía, exploramos las ventajas mecánicas de las herramientas iniciales y cómo eliminan el desplazamiento de la herramienta. Al comprender la física de corte y la geometría de la herramienta desde una perspectiva práctica de ingeniería, aprenderá a mejorar la estabilidad del mecanizado. También ampliará la vida útil de la herramienta y seleccionará con confianza el mejor equipo para los exigentes desafíos de fabricación.
Las herramientas iniciales funcionan como guías esenciales que crean una hendidura rígida y precisa. Esto elimina efectivamente la desviación durante el contacto inicial con el material.
Hacer coincidir el ángulo de la punta de su herramienta inicial con su instrumento de corte principal es un requisito mecánico estricto. Garantiza la longevidad de la herramienta y la colocación exacta de los orificios.
La implementación de protocolos adecuados reduce significativamente la deflexión radial, las vibraciones mecánicas y el desgaste prematuro en equipos primarios de alta gama.
El abastecimiento de herramientas de alta calidad con tolerancias de vástago h6 se correlaciona directamente con acabados superficiales superiores y tasas de desperdicio reducidas.
En el taller, lograr tolerancias diamétricas y posicionales exactas requiere algo más que simplemente cargar una broca primaria de alta calidad en un portabrocas. Todo el proceso depende en gran medida de la precisión fundamental establecida incluso antes de que comience la perforación profunda. Comprender el propósito mecánico de estas herramientas preparatorias es el primer paso fundamental para optimizar sus operaciones de trabajo de metales.
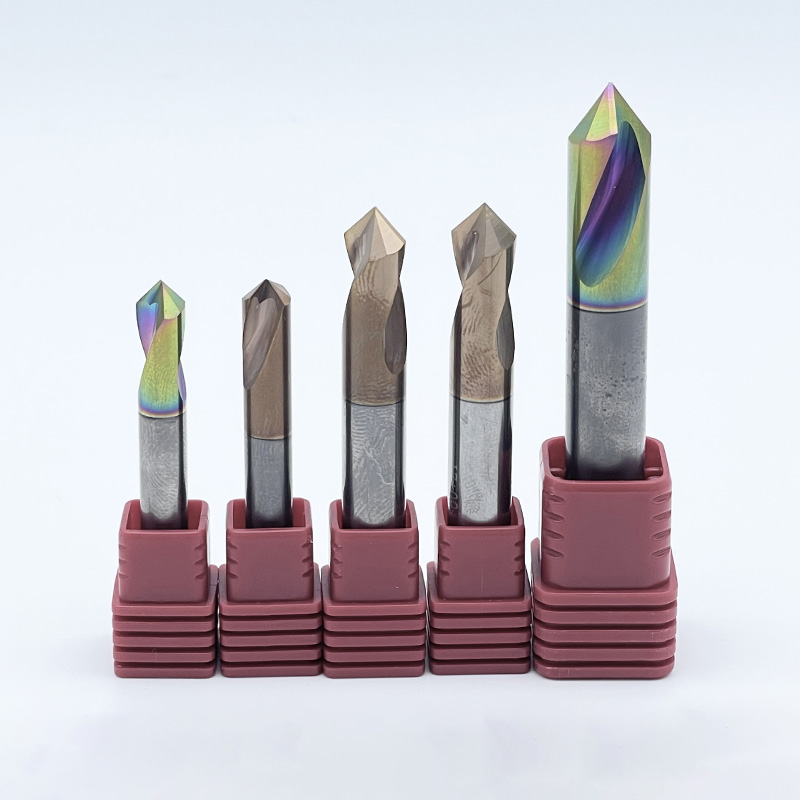
Una herramienta inicial es un instrumento de corte especializado y muy rígido diseñado específicamente para crear un orificio guía poco profundo en una pieza de trabajo en bruto. Los taladros jobber estándar tienen canales más largos y almas más delgadas, lo que los hace muy susceptibles a doblarse bajo cargas de empuje pesadas. Por el contrario, las herramientas preparatorias están diseñadas para ofrecer la máxima rigidez. Poseen una longitud de flauta muy corta y un núcleo excepcionalmente grueso. Esta robusta rigidez estructural garantiza que la herramienta no se desvíe de su coordenada XY programada al entrar en contacto por primera vez con el metal. Al establecer esta verdadera hendidura, la herramienta se bloquea en una trayectoria perfectamente recta para el siguiente taladro primario.
La necesidad de este proceso queda clara cuando se observa de cerca la punta de un taladro estándar. El mismo centro, conocido como borde de cincel, en realidad no corta el material. En cambio, extruye o empuja el metal hacia afuera. Este proceso de extrusión requiere una inmensa fuerza de empuje axial. En consecuencia, la punta de la broca flexible busca naturalmente el camino de menor resistencia, lo que provoca inestabilidad y desviación inmediatas.
Al crear un agujero poco profundo de antemano, se elimina el material rebelde en el centro exacto del corte. Cuando la broca principal ingresa en este orificio preparado, su borde de cincel que no corta encuentra un espacio vacío. Esto permite que los afilados labios de corte exteriores se acoplen al material inmediatamente. Esta ventaja mecánica alivia hasta el 50 por ciento de la presión de empuje requerida. Para aplicaciones de agujeros profundos que utilizan herramientas extralargas, invertir en equipos preparatorios de calidad profesional es un requisito fundamental para evitar fallas catastróficas de las herramientas.
La métrica definitiva del éxito en cualquier operación de perforación es la precisión posicional. Las herramientas iniciales abordan directamente las variables físicas que hacen que un taladro se desvíe de su trayectoria prevista. Esto garantiza que el orificio final cumpla con estrictas tolerancias de los planos de ingeniería.
Uno de los desafíos más frustrantes para los programadores de CNC es perforar superficies no planas. Las caras convexas de los cilindros o las piezas fundidas rugosas y en ángulo presentan problemas importantes. Cuando un taladro estándar se acerca a una superficie en ángulo, un labio cortante muerde el metal mientras el otro sigue cortando aire. Este acoplamiento desigual crea graves fuerzas radiales asimétricas. La punta de broca flexible se desviará o bajará inmediatamente por la pendiente.
Las herramientas de arranque rígidas contrarrestan completamente este fenómeno. Su geometría robusta y rechoncha les permite morder material curvado o en ángulo limpiamente sin flexionarse. Al mecanizar un punto de referencia plano y centrado en la superficie irregular, la herramienta bloquea el taladro primario posterior en la coordenada programada exacta. Esto neutraliza las fuerzas laterales que provocan la deambulación.
La perforación profunda magnifica cualquier error de posición inicial. Esto se aplica a cualquier agujero con una relación longitud-diámetro superior a cinco a uno. Si una herramienta comienza a descentrarse incluso por una fracción de milímetro, ese error se agrava a medida que el taladro profundiza. El resultado es un agujero que carece de concentricidad y rectitud y, en última instancia, no pasa la inspección de calidad.
En estas aplicaciones exigentes, el orificio inicial actúa como un casquillo guía físico integrado directamente en la propia pieza de trabajo. Al perforar un orificio inicial con una profundidad de 1,5 a 3 veces el diámetro, se capturan completamente los márgenes cilíndricos de la broca primaria. Las paredes sostienen la herramienta antes de que la punta comience a cortar material nuevo. Esta guía mecánica garantiza que la herramienta principal permanezca perfectamente recta en toda su profundidad.
Más allá de simplemente alcanzar las coordenadas correctas, el taladrado preparatorio desempeña un papel vital en la estabilidad dinámica de la máquina CNC. La selección adecuada de la herramienta influye directamente en las fuerzas mecánicas en juego, protegiendo el husillo y extendiendo la longevidad de los filos de corte.
La deflexión de la herramienta se refiere a la flexión física del taladro bajo la pesada carga axial aplicada por el husillo. Las fuerzas de empuje elevadas inducen naturalmente microvibraciones y vibraciones. Los maquinistas experimentados a menudo pueden oír esta inestabilidad antes de verla. Suena como un chirrido agudo que degrada el acabado superficial de las paredes del agujero y provoca imprecisiones dimensionales.
Debido a que el orificio inicial elimina el material que de otro modo resistiría el borde del cincel del taladro principal, la fuerza de empuje requerida disminuye significativamente. Una menor fuerza de empuje se traduce en una disminución proporcional en la deflexión de la herramienta. Con el Al operar la broca de carburo en un estado relajado y sin doblar, se minimizan las vibraciones dañinas. Este entorno de corte estable conduce a acabados superficiales similares a espejos, tolerancias diamétricas más estrictas y un proceso de mecanizado mucho más silencioso.
Las herramientas de corte de primera calidad representan inversiones importantes para cualquier instalación de fabricación. El carburo sólido ofrece una dureza y resistencia al calor excepcionales, pero el material es intrínsecamente frágil en comparación con el acero de alta velocidad. Esta fragilidad hace que las delicadas esquinas exteriores de corte sean muy susceptibles a microdescantillados tras el impacto inicial con una pieza de trabajo endurecida y en bruto.
Una preparación adecuada mitiga eficazmente este impacto inicial. Cuando una herramienta principal ingresa en un orificio inicial del tamaño correcto, las fuerzas de corte se distribuyen uniformemente a lo largo de los labios de corte. La fuerza ya no se concentra bruscamente en la frágil punta. Al reducir tanto el impacto de entrada como la fuerza de empuje sostenida, las herramientas iniciales evitan la degradación prematura de los bordes. Esta medida de protección maximiza el retorno de la inversión en herramientas costosas y reduce drásticamente el costo total por pieza.
Comprender las variaciones dentro de la categoría de herramientas es esencial para tomar decisiones de compra informadas. Diferentes geometrías y sustratos sirven para distintos propósitos mecánicos. Elegir el incorrecto puede ser tan perjudicial como no preparar el agujero en absoluto.
Una fuente común de confusión entre los maquinistas es la distinción entre herramientas de localización y herramientas guía. Si bien ambos preparan un agujero, sus geometrías y funciones difieren significativamente.
Característica |
Herramientas de localización |
Herramientas de guía |
|---|---|---|
Función primaria |
Crea un hoyuelo cónico y poco profundo para localizar el centro del agujero y dejar un chaflán. |
Crea un orificio inicial cilíndrico con paredes rectas para guiar físicamente el taladro principal. |
Geometría |
Flautas extremadamente cortas, a menudo sin márgenes. Generalmente disponible en ángulos de 90 grados o 120 grados. |
Flautas cortas con márgenes de perforación estándar. Los ángulos de las puntas varían para coincidir con precisión con los taladros primarios. |
Profundidad de corte |
Muy poco profundo; Por lo general, solo lo suficientemente profundo como para crear el hoyuelo. |
Generalmente de 1,5 a 3 veces el diámetro de la herramienta para proporcionar soporte físico a la pared. |
Al seleccionar el sustrato para sus herramientas, la elección generalmente recae entre acero de alta velocidad y carburo sólido. Para los entornos CNC modernos, el carburo sólido es abrumadoramente la opción preferida.
El carburo tiene una rigidez casi tres veces mayor que la del acero de alta velocidad. Esta rigidez extrema es exactamente lo que se requiere para evitar la deflexión durante la fase crítica de entrada. Además, la resistencia al calor superior del carburo permite a los operadores impulsar velocidades de husillo y velocidades de avance más altas, reduciendo segundos de los tiempos de ciclo. Las herramientas de acero rápido son más rentables desde el principio, pero su flexibilidad las hace completamente inadecuadas para aplicaciones de alta precisión o de agujeros profundos donde es obligatoria una rigidez absoluta.
Ciertas aplicaciones desafiantes requieren geometrías especializadas. Las brocas de fondo plano se utilizan para crear un punto de partida en un yeso muy angulado o irregular. En lugar de una punta puntiaguda, estas herramientas cuentan con una cara de corte plana de 180 grados. Esto mecaniza un avellanado perfectamente plano en la pendiente. Esta plataforma plana sirve como punto de entrada perpendicular ideal para el taladro puntiagudo estándar, lo que garantiza una deflexión lateral cero al entrar.
Para extraer el máximo valor y confiabilidad de su configuración, los operadores deben cumplir estrictos protocolos de ingeniería. La implementación de estas mejores prácticas establece una base para un mecanizado repetible y sin complicaciones.
La regla absolutamente más crítica en La perforación de precisión es la coincidencia de geometría. El ángulo de punta de la herramienta inicial siempre debe ser igual o ligeramente más ancho que el ángulo de punta de la broca primaria. Por ejemplo, si está utilizando un taladro primario de 135 grados, su motor de arranque debe tener un ángulo de punta de 135 grados o 140 grados.
El razonamiento mecánico es sencillo. Cuando la herramienta principal ingresa al orificio inicial, primero debe enganchar el material en su centro fuerte. Si el ángulo inicial es más estrecho, el taladro principal contactará primero con las paredes cónicas del orificio con sus frágiles esquinas cortantes exteriores. Esta carga desigual provoca una vibración inmediata y con frecuencia conduce a un desconchado catastrófico de las esquinas de carburo.
El taladrado preparatorio requiere parámetros de mecanizado diferentes a los del taladrado continuo estándar. Debido a que el objetivo principal es la precisión posicional en lugar de la eliminación agresiva de material, las velocidades del husillo y los avances deben controlarse cuidadosamente.
Como regla general, las herramientas iniciales deben funcionar entre el 50 y el 80 por ciento de la velocidad de avance recomendada para una broca estándar del mismo diámetro. Una entrada más lenta y controlada evita que la herramienta altamente rígida rompa sus propios bordes cortantes en el contacto inicial con la materia prima. Una vez que la herramienta se ha acoplado y estabilizado completamente dentro del corte, la velocidad de avance se puede normalizar para el resto de la profundidad superficial.
La aplicación eficaz de refrigerante es vital durante esta fase. No sirve sólo para el control de la temperatura, sino también para la evacuación de virutas críticas. Ya sea que se utilice refrigerante a través de la herramienta o refrigerante por inundación a alta presión, el objetivo es eliminar todas las virutas de metal del orificio inicial poco profundo.
Si las virutas quedan atrapadas, el taladro primario entrante volverá a cortar esos fragmentos endurecidos. El recorte de virutas genera una fricción severa, destruye los bordes cortantes y raya el acabado superficial de las paredes del agujero. A menudo olerá refrigerante quemado antes de que la herramienta se rompa. Asegúrese de que las boquillas estén apuntadas con precisión y de que se programe un tiempo de permanencia adecuado para limpiar el orificio antes de que descienda la perforadora principal.
Incluso con herramientas de alta gama, los errores de procedimiento pueden comprometer toda la operación. Evitar estos errores empíricos comunes es crucial para mantener la calidad de las piezas y proteger el husillo de su máquina.
Como se ha establecido, utilizar una herramienta de localización con un ángulo de punta más estrecho que el taladro principal es un error fundamental. A pesar de esto, muchos talleres toman por error los observadores estándar de 90 grados antes de aplicar taladros de 140 grados de alto rendimiento. Este desajuste obliga a los márgenes exteriores de la broca primaria a soportar toda la carga de empuje inicial. Los datos empíricos muestran que esta práctica reduce la vida útil de la broca primaria hasta en un 70 por ciento debido a la fractura localizada del borde. Siempre verifique los ángulos de las puntas antes de iniciar el ciclo.
La profundidad del agujero inicial debe calcularse cuidadosamente. Un error frecuente es perforar a poca profundidad. La creación de un hoyuelo de menos de la mitad del diámetro de la broca no logra capturar los márgenes de la broca principal. Esto no ofrece guía física y hace que el proceso sea inútil contra la deambulación.
Por el contrario, perforar demasiado profundo introduce nuevos problemas. Las herramientas guía están diseñadas con canales cortos y un espacio mínimo para las virutas. Si se empujan más allá de tres veces su diámetro, sufren acumulación de virutas, falta de refrigerante y eventuales roturas. La profundidad óptima suele ser de 1,5 a 3 veces el diámetro. Esto es lo suficientemente profundo como para enganchar completamente los márgenes de la herramienta principal.
Seleccionar el equipo correcto requiere una evaluación sistemática de su entorno de mecanizado específico. Las decisiones de compra deben basarse en la ciencia de los materiales, la dinámica de las máquinas y estándares estrictos de fabricación.
El material de la pieza de trabajo dicta la geometría y el recubrimiento requeridos de sus herramientas. Al analizar las tendencias de fabricación actuales, el aumento en la producción de vehículos eléctricos y el aligeramiento aeroespacial ha empujado a los talleres mecánicos a procesar más aleaciones de alta temperatura, titanio e Inconel. Este cambio en la industria exige herramientas equipadas con sustratos de carburo de micrograno ultrafinos de 0,4 a 0,6 micrones.
Además, son necesarios recubrimientos PVD avanzados como el nitruro de aluminio y titanio. Estos recubrimientos especializados mantienen la dureza de los bordes a temperaturas superiores a los 800 grados Celsius. Por el contrario, los materiales más blandos como el aluminio se benefician de herramientas sin recubrimiento altamente pulidas que evitan la adhesión de los bordes. Evalúe también la rigidez de su máquina CNC. Las máquinas más antiguas con desgaste del husillo se benefician enormemente de protocolos de pilotaje sólidos. El proceso compensa la falta de estabilidad dinámica de la máquina reduciendo drásticamente los requisitos de empuje.
La precisión dimensional de un orificio inicial depende completamente de la calidad de fabricación de la propia herramienta. La concentricidad inconsistente del alma o los labios de corte asimétricos en una broca de calidad inferior crearán un agujero descentrado. Esto anula todo el propósito de la operación.
Por lo tanto, es primordial abastecerse de fabricantes especializados que utilizan equipos de rectificado CNC avanzados y un estricto control de calidad. Al seleccionar tu Herramientas de perforación CNC , dé prioridad a los proveedores que ofrecen tolerancias de vástago h6 estandarizadas, geometrías consistentes y ángulos de punta específicos de la aplicación. La inversión inicial en herramientas de primera calidad reduce drásticamente los costos ocultos asociados con las piezas de trabajo desechadas, el tiempo de inactividad de las máquinas y las brocas primarias rotas.
Utilizar las herramientas preparatorias adecuadas es el primer paso definitivo para garantizar agujeros perfectamente precisos. Al establecer un punto de partida rígido y centrado, se evita que la perforación se desvíe y se evitan costosos errores dimensionales en piezas de trabajo costosas. Las técnicas adecuadas, como hacer coincidir los ángulos de las puntas y controlar la profundidad, protegen sus herramientas de corte principales del desgaste prematuro y fallas catastróficas. Audite sus procesos de mecanizado actuales hoy y elimine las prácticas de detección obsoletas. Para soluciones confiables y de alto rendimiento adaptadas a sus materiales específicos, explore la gama profesional de taladros piloto en ssendmill.com para integrar una precisión superior en sus procedimientos operativos estándar.
Desde un punto de vista estricto del mecanizado, la respuesta es no, pero es muy situacional. Muchas brocas modernas de carburo sólido de alto rendimiento cuentan con geometrías de punta autocentrante avanzadas, como puntas divididas o adelgazamiento de red especializado. Al mecanizar profundidades estándar de hasta cinco veces el diámetro en superficies perfectamente planas, estas herramientas a menudo pueden iniciar el orificio con precisión sin necesidad de realizar un manchado previo.
Sin embargo, la preparación se convierte en un requisito crítico en condiciones específicas. Al ejecutar operaciones de orificios profundos de ocho veces el diámetro o más, un orificio inicial es absolutamente esencial para actuar como casquillo guía. Además, si la superficie de entrada tiene ángulo, curva o si la configuración de la máquina carece de rigidez, se requiere preparación para mitigar la deflexión y la vibración.
Usar un ángulo de punta más pequeño es uno de los errores más destructivos al hacer agujeros. Si utiliza una herramienta de 90 grados para preparar un orificio para un taladro primario de 135 grados, la geometría dicta que las frágiles esquinas exteriores del taladro principal entrarán en contacto primero con las paredes en ángulo de la pieza de trabajo.
Estas esquinas exteriores están diseñadas para cortar el material en la periferia, no para absorber las fuerzas de impacto iniciales. La tensión localizada provoca microchips inmediatos o fracturas catastróficas. La regla objetiva es que el ángulo de la punta debe ser igual o ligeramente más ancho que la herramienta principal. Esto garantiza que el fuerte borde central del cincel se acople primero al material.
Se desaconseja encarecidamente el uso de una broca central estándar para operaciones de fresado CNC. Los taladros centrales están diseñados específicamente para crear un orificio de montaje de 60 grados para centros activos de contrapunto de torno. Su ángulo de 60 grados no coincide mucho con el ángulo de 135 grados o 140 grados de los taladros primarios modernos. Este desajuste dañará inmediatamente las esquinas exteriores de sus costosas brocas de carburo. Utilice siempre una herramienta específica con un ángulo de punta coincidente.
Debido a que el objetivo es una precisión posicional extrema en lugar de la eliminación de material, debe utilizar la herramienta más lentamente que su taladro principal. Una práctica estándar de la industria es reducir la velocidad de avance entre un 50 y un 80 por ciento del avance recomendado para una broca estándar del mismo diámetro. La velocidad del husillo puede seguir siendo similar, pero el avance reducido garantiza una entrada suave y controlada que evita que la herramienta rígida rompa sus propios bordes al impactar.
La profundidad debe controlarse cuidadosamente para proporcionar una guía adecuada sin introducir problemas de evacuación de viruta. El estándar de la industria dicta que el agujero normalmente debe perforarse a una profundidad de 1,5 a 3 veces el diámetro de la broca.
El objetivo mecánico es perforar lo suficientemente profundo como para que los márgenes cilíndricos de la broca primaria entren completamente en el orificio antes de que la punta comience a cortar material nuevo en el fondo. Perforar más profundamente no ofrece estabilidad adicional y puede atrapar virutas, lo que provoca falta de refrigerante, acumulación de calor y posible rotura de la herramienta.