Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-22 Origine : Site

Les pièces mises au rebut nuisent-elles à la rentabilité de votre atelier d'usinage ? Un placement imprécis des trous ruine souvent des pièces coûteuses. Cela se produit généralement à l’approche des dernières étapes d’un cycle d’usinage complexe, transformant des heures de fraisage parfait en rebut immédiat. Les opérateurs blâment souvent la perceuse principale ou l'étalonnage de la machine. Cependant, la cause profonde réside en réalité dans l’approche initiale. Mettre en œuvre le droit les outils de pré-perçage résolvent exactement ce problème. Ils constituent une base rigide et sans faille pour toutes les opérations de découpe ultérieures.
Dans ce guide, nous explorons les avantages mécaniques des outils de démarrage et comment ils éliminent le dérapage de l'outil. En comprenant la physique de coupe et la géométrie des outils d'un point de vue pratique de l'ingénierie, vous apprendrez à améliorer la stabilité de l'usinage. Vous prolongerez également la durée de vie des outils et sélectionnerez en toute confiance le meilleur équipement pour relever les défis de fabrication exigeants.
Les outils de démarrage fonctionnent comme des guides essentiels qui créent une indentation rigide et précise. Cela élimine efficacement l’errance lors du contact initial avec le matériau.
Faire correspondre l’angle de pointe de votre outil de démarrage à votre instrument de coupe principal est une exigence mécanique stricte. Il garantit la longévité de l’outil et le placement exact des trous.
La mise en œuvre de protocoles appropriés réduit considérablement la déflexion radiale, les vibrations mécaniques et l’usure prématurée des équipements primaires haut de gamme.
L'achat d'outils de haute qualité avec des tolérances de tige H6 est directement corrélé à des finitions de surface supérieures et à des taux de rebut réduits.
En atelier, pour obtenir des tolérances diamétriques et de position exactes, il ne suffit pas de charger un foret primaire de haute qualité dans un mandrin à pince. L’ensemble du processus repose en grande partie sur la précision fondamentale établie avant même le début du forage profond. Comprendre l'utilité mécanique de ces outils préparatoires est la première étape essentielle vers l'optimisation de vos opérations de travail des métaux.
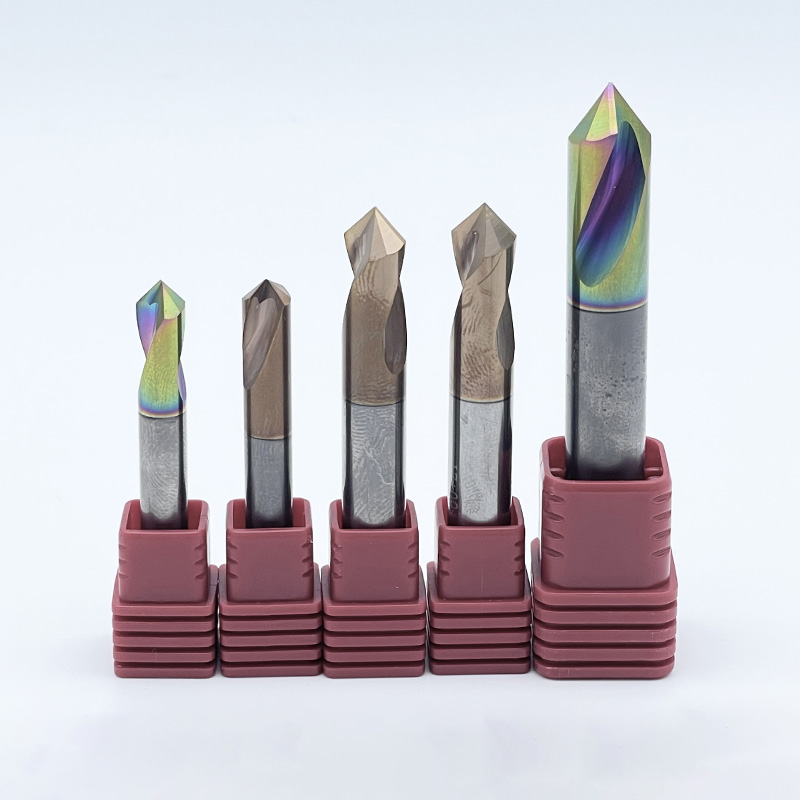
Un outil de démarrage est un instrument de coupe spécialisé et très rigide conçu spécifiquement pour créer un trou de guidage peu profond dans une pièce brute. Les forets standard comportent des cannelures plus longues et des âmes plus fines, ce qui les rend très susceptibles de se plier sous de lourdes charges de poussée. En revanche, les outils préparatoires sont conçus pour une rigidité maximale. Ils possèdent une longueur de cannelure très courte et une âme exceptionnellement épaisse. Cette rigidité structurelle robuste garantit que l'outil ne s'écarte pas de sa coordonnée XY programmée lors du premier contact avec le métal. En établissant cette véritable indentation, l'outil se verrouille sur une trajectoire parfaitement droite pour le foret primaire suivant.
La nécessité de ce processus devient évidente lorsque l’on examine de près une pointe de forage standard. Le centre même, connu sous le nom de bord du ciseau, ne coupe pas réellement le matériau. Au lieu de cela, il extrude ou pousse le métal vers l’extérieur. Ce processus d'extrusion nécessite une immense force de poussée axiale. Par conséquent, la pointe flexible du foret recherche naturellement le chemin de moindre résistance, conduisant à une instabilité et une déviation immédiate.
Créer au préalable un trou peu profond élimine les matériaux tenaces au centre exact de la coupe. Lorsque le foret principal pénètre dans ce trou préparé, son bord de ciseau non coupant rencontre un espace vide. Cela permet aux lèvres coupantes extérieures tranchantes comme des rasoirs de s'engager immédiatement dans le matériau. Cet avantage mécanique soulage jusqu'à 50 pour cent de la pression de poussée requise. Pour les applications en trous profonds utilisant des outils extra-longs, investir dans un équipement préparatoire de qualité professionnelle est une exigence fondamentale pour éviter une défaillance catastrophique de l'outil.
La mesure ultime du succès de toute opération de forage est la précision du positionnement. Les outils de démarrage s'attaquent directement aux variables physiques qui font dévier un foret de sa trajectoire prévue. Cela garantit que le trou final répond aux tolérances strictes des dessins techniques.
L’un des défis les plus frustrants pour les programmeurs CNC consiste à percer des surfaces non planes. Les faces convexes des cylindres ou les pièces moulées rugueuses et inclinées présentent des problèmes majeurs. Lorsqu'une perceuse standard s'approche d'une surface inclinée, une lèvre coupante mord dans le métal tandis que l'autre coupe toujours l'air. Cet engagement inégal crée de graves forces radiales asymétriques. La pointe flexible du foret déviera ou descendra immédiatement la pente.
Les outils de démarrage rigides neutralisent complètement ce phénomène. Leur géométrie trapue et robuste leur permet de mordre proprement dans des matériaux incurvés ou inclinés sans se plier. En usinant un point de référence plat et centré dans la surface irrégulière, l'outil verrouille le foret primaire suivant dans la coordonnée exacte programmée. Cela neutralise les forces latérales qui provoquent le dérapage.
Le forage de trous profonds amplifie toute erreur de position initiale. Cela s'applique à tout trou dont le rapport longueur/diamètre est supérieur à cinq pour un. Si un outil commence à être décentré ne serait-ce que d'une fraction de millimètre, cette erreur s'aggrave à mesure que le foret s'enfonce plus profondément. Le résultat est un trou qui manque de concentricité et de rectitude et qui échoue finalement au contrôle de qualité.
Dans ces applications exigeantes, le trou initial agit comme une douille de guidage physique intégrée directement dans la pièce elle-même. En perçant un trou de départ d'une profondeur de 1,5 à 3 fois le diamètre, les marges cylindriques du foret primaire sont entièrement capturées. Les parois soutiennent l'outil avant que la pointe ne commence à couper un nouveau matériau. Ce guidage mécanique garantit que l'outil primaire reste parfaitement droit sur toute sa profondeur.
Au-delà du simple fait d'atteindre les bonnes coordonnées, le perçage préparatoire joue un rôle essentiel dans la stabilité dynamique de la machine CNC. La sélection appropriée des outils influence directement les forces mécaniques en jeu, protégeant la broche et prolongeant la longévité des arêtes de coupe.
La déviation de l'outil fait référence à la flexion physique du foret sous la forte charge axiale appliquée par la broche. Des forces de poussée élevées induisent naturellement des micro-vibrations et des vibrations. Les machinistes expérimentés peuvent souvent entendre cette instabilité avant de la voir. Cela ressemble à un cri aigu qui dégrade la finition de surface des parois du trou et provoque des imprécisions dimensionnelles.
Étant donné que le trou initial élimine le matériau qui autrement résisterait au bord du burin du foret principal, la force de poussée requise diminue considérablement. Une force de poussée plus faible se traduit par une diminution proportionnelle de la déflexion de l'outil. Avec le Foret en carbure fonctionnant dans un état détendu et non plié, les vibrations nocives sont minimisées. Cet environnement de coupe stable conduit à des finitions de surface semblables à celles d'un miroir, à des tolérances diamétrales plus strictes et à un processus d'usinage beaucoup plus silencieux.
Les outils de coupe haut de gamme représentent des investissements importants pour toute usine de fabrication. Le carbure monobloc offre une dureté et une résistance à la chaleur exceptionnelles, mais le matériau est intrinsèquement fragile par rapport à l'acier rapide. Cette fragilité rend les coins coupants extérieurs délicats très sensibles aux micro-écailles lors de l'impact initial avec une pièce brute et durcie.
Une bonne préparation atténue efficacement ce choc d’impact initial. Lorsqu'un outil principal pénètre dans un trou de départ correctement dimensionné, les forces de coupe sont réparties uniformément le long des lèvres coupantes. La force ne se concentre plus brusquement sur la pointe fragile. En réduisant à la fois le choc d'entrée et la force de poussée soutenue, les outils de démarrage empêchent une dégradation prématurée des bords. Cette mesure de protection maximise le retour sur investissement des outillages coûteux et réduit considérablement le coût global par pièce.
Comprendre les variations au sein de la catégorie d'outillage est essentiel pour prendre des décisions d'achat éclairées. Différentes géométries et substrats répondent à des objectifs mécaniques distincts. Choisir le mauvais choix peut être tout aussi préjudiciable que ne pas préparer le trou du tout.
Une source courante de confusion parmi les machinistes est la distinction entre les outils de repérage et les outils de guidage. Bien que les deux préparent un trou, leurs géométries et leurs fonctions diffèrent considérablement.
Fonctionnalité |
Outils de repérage |
Outils de guidage |
|---|---|---|
Fonction principale |
Crée une fossette conique peu profonde pour localiser le centre du trou et laisser un chanfrein. |
Crée un trou de départ cylindrique avec des parois droites pour guider physiquement le foret principal. |
Géométrie |
Flûtes extrêmement courtes, souvent sans marges. Généralement disponible dans des angles de 90 degrés ou 120 degrés. |
Flûtes courtes avec marges de perçage standard. Les angles de pointe varient pour correspondre précisément aux forets primaires. |
Profondeur de coupe |
Très peu profond ; généralement seulement assez profond pour créer la fossette. |
Généralement 1,5 à 3 fois le diamètre de l'outil pour fournir un support physique au mur. |
Lors de la sélection du substrat pour vos outils, le choix se situe généralement entre l'acier rapide et le carbure monobloc. Pour les environnements CNC modernes, le carbure monobloc est largement le choix préféré.
Le carbure possède une rigidité près de trois fois supérieure à celle de l'acier rapide. Cette rigidité extrême est exactement ce qui est nécessaire pour empêcher la déformation pendant la phase critique d’entrée. De plus, la résistance thermique supérieure du carbure permet aux opérateurs d'augmenter les vitesses de broche et les avances, réduisant ainsi les temps de cycle de quelques secondes. Les outils en acier rapide sont plus rentables au départ, mais leur flexibilité les rend totalement inadaptés aux applications de haute précision ou de trous profonds où une rigidité absolue est obligatoire.
Certaines applications difficiles nécessitent des géométries spécialisées. Les forets à fond plat sont utilisés pour créer un point de départ sur un moulage fortement incliné ou irrégulier. Au lieu d'une pointe pointue, ces outils comportent une face de coupe plate à 180 degrés. Cela usine un lamage parfaitement plat dans la pente. Ce coussinet plat sert alors de point d'entrée perpendiculaire idéal pour le foret pointu standard, garantissant une déviation latérale nulle lors de l'entrée.
Pour extraire une valeur et une fiabilité maximales de votre configuration, les opérateurs doivent adhérer à des protocoles d'ingénierie stricts. La mise en œuvre de ces meilleures pratiques établit une base pour un usinage reproductible et léger.
La règle la plus critique absolue dans la réalisation de trous de précision est une correspondance géométrique. L'angle de pointe de l'outil de démarrage doit toujours être égal ou légèrement plus large que l'angle de pointe du foret primaire. Par exemple, si vous utilisez une perceuse primaire de 135 degrés, votre démarreur doit avoir un angle de pointe de 135 degrés ou de 140 degrés.
Le raisonnement mécanique est simple. Lorsque l'outil principal pénètre dans le trou de départ, il doit d'abord engager le matériau en son centre fort. Si l'angle de départ est plus étroit, le foret principal entrera d'abord en contact avec les parois coniques du trou avec ses coins coupants extérieurs fragiles. Cette charge inégale provoque un broutage immédiat et conduit fréquemment à un écaillage catastrophique des coins en carbure.
Le perçage préparatoire nécessite des paramètres d'usinage différents du perçage continu standard. L'objectif principal étant la précision du positionnement plutôt que l'enlèvement agressif de matière, les vitesses de broche et les avances doivent être soigneusement contrôlées.
En règle générale, les outils de démarrage doivent fonctionner à 50 à 80 pour cent de la vitesse d'avance recommandée pour un foret standard du même diamètre. Une entrée plus lente et contrôlée empêche l'outil très rigide d'écailler ses propres arêtes de coupe lors du premier contact avec la matière première. Une fois que l'outil est complètement engagé et stabilisé dans la coupe, la vitesse d'avance peut être normalisée pour le reste de la faible profondeur.
Une application efficace du liquide de refroidissement est vitale pendant cette phase. Il ne s'agit pas seulement du contrôle de la température, mais aussi de l'évacuation critique des copeaux. Qu'il s'agisse d'utiliser un liquide de refroidissement intégré à l'outil ou un liquide de refroidissement à haute pression, l'objectif est d'éliminer tous les copeaux métalliques du trou de démarrage peu profond.
Si des copeaux restent piégés, le foret primaire entrant recoupera ces fragments écrouis. La recoupe des copeaux génère une friction importante, détruit les arêtes de coupe et raye la finition de surface des parois du trou. Vous sentirez souvent une odeur de liquide de refroidissement brûlé avant que l'outil ne se casse. Assurez-vous que les buses sont orientées avec précision et qu'un temps de séjour adéquat est programmé pour dégager le trou avant que le foret principal ne descende.
Même avec des outils haut de gamme, des erreurs de procédure peuvent compromettre l’ensemble de l’opération. Il est crucial d’éviter ces erreurs empiriques courantes pour maintenir la qualité des pièces et protéger la broche de votre machine.
Comme établi, l’utilisation d’un outil de repérage avec un angle de pointe plus étroit que celui du foret principal est une erreur fondamentale. Malgré cela, de nombreux magasins utilisent par erreur des observateurs standard à 90 degrés avant d'appliquer des forets haute performance à 140 degrés. Ce décalage oblige les marges extérieures du foret principal à supporter la totalité de la charge de poussée initiale. Des données empiriques montrent que cette pratique réduit la durée de vie du foret principal jusqu'à 70 % en raison d'une fracturation localisée des bords. Vérifiez toujours les angles de points avant de démarrer le cycle.
La profondeur du trou de départ doit être soigneusement calculée. Une erreur fréquente est de forer trop peu profondément. La création d'une fossette inférieure à la moitié du diamètre du foret ne parvient pas à capturer les marges du foret principal. Cela n'offre aucun guidage physique et rend le processus inutile contre l'errance.
A l’inverse, un forage trop profond introduit de nouveaux problèmes. Les outils de guidage sont conçus avec des cannelures courtes et un dégagement minimal des copeaux. S'ils sont poussés au-delà de trois fois leur diamètre, ils souffrent d'un tassement de copeaux, d'un manque de liquide de refroidissement et d'une éventuelle casse. La profondeur optimale est généralement de 1,5 à 3 fois le diamètre. C'est juste assez profond pour engager pleinement les marges de l'outil principal.
La sélection du bon équipement nécessite une évaluation systématique de votre environnement d’usinage spécifique. Les décisions d'achat doivent être basées sur la science des matériaux, la dynamique des machines et des normes de fabrication strictes.
Le matériau de la pièce à usiner dicte la géométrie et le revêtement requis de votre outillage. En analysant les tendances manufacturières actuelles, l’essor de la production de véhicules électriques et l’allégement de l’aérospatiale ont poussé les ateliers d’usinage à traiter davantage d’alliages à haute température, de titane et d’Inconel. Ce changement d'industrie exige des outils équipés de substrats en carbure ultrafins à micro-grains de 0,4 à 0,6 microns.
De plus, des revêtements PVD avancés comme le nitrure d’aluminium et de titane sont nécessaires. Ces revêtements spécialisés maintiennent la dureté des bords à des températures supérieures à 800 degrés Celsius. En revanche, les matériaux plus tendres comme l'aluminium bénéficient d'outils hautement polis et non revêtus qui empêchent l'adhérence accumulée des bords. Évaluez également la rigidité de votre machine CNC. Les machines plus anciennes présentant une usure de la broche bénéficient énormément de protocoles de pilotage robustes. Le procédé compense le manque de stabilité dynamique de la machine en réduisant considérablement les besoins en poussée.
La précision dimensionnelle d'un trou de départ dépend entièrement de la qualité de fabrication de l'outil lui-même. Une concentricité incohérente de l'âme ou des lèvres de coupe asymétriques sur un foret de qualité inférieure créeront un trou décentré. Cela va à l’encontre du but même de l’opération.
Par conséquent, il est primordial de s’approvisionner auprès de fabricants spécialisés qui utilisent des équipements de meulage CNC avancés et un contrôle de qualité strict. Lors de la sélection de votre Les outils de perçage CNC donnent la priorité aux fournisseurs qui offrent des tolérances de tige h6 standardisées, des géométries cohérentes et des angles de pointe spécifiques à l'application. Investir dès le départ dans des outils haut de gamme réduit considérablement les coûts cachés associés aux pièces mises au rebut, aux temps d’arrêt des machines et aux forets primaires cassés.
Utiliser les bons outils préparatoires est la première étape définitive pour garantir des trous parfaitement précis. En établissant un point de départ rigide et centré, vous évitez les dérapages du foret et vous évitez des erreurs dimensionnelles coûteuses sur des pièces coûteuses. Des techniques appropriées, telles que l'adaptation des angles de pointe et le contrôle de la profondeur, protègent vos outils de coupe principaux contre l'usure prématurée et les pannes catastrophiques. Auditez vos processus d’usinage actuels dès aujourd’hui et éliminez les pratiques de repérage obsolètes. Pour des solutions fiables et performantes adaptées à vos matériaux spécifiques, explorez la gamme professionnelle de forets pilotes sur ssendmill.com pour intégrer une précision supérieure dans vos procédures opérationnelles standard.
D’un point de vue strict de l’usinage, la réponse est non, mais elle est très situationnelle. De nombreux forets en carbure monobloc modernes et hautes performances sont dotés de géométries de pointe auto-centrantes avancées telles que des pointes fendues ou un amincissement spécialisé de l'âme. Lors de l'usinage de profondeurs standard allant jusqu'à cinq fois le diamètre sur des surfaces parfaitement planes, ces outils peuvent souvent initier le trou avec précision sans repérage préalable.
Cependant, la préparation devient une exigence critique dans des conditions spécifiques. Lors de l'exécution d'opérations de trous profonds d'un diamètre égal ou supérieur à huit fois, un trou de départ est absolument essentiel pour servir de bague de guidage. De plus, si la surface d'entrée est inclinée, courbée ou si la configuration de la machine manque de rigidité, une préparation est nécessaire pour atténuer la déflexion et les vibrations.
L’utilisation d’un angle de pointe plus petit est l’une des erreurs les plus destructrices lors de la réalisation de trous. Si vous utilisez un outil à 90 degrés pour préparer un trou pour un foret primaire à 135 degrés, la géométrie impose que les coins extérieurs fragiles du foret primaire entreront en contact avec les parois inclinées de la pièce en premier.
Ces coins extérieurs sont conçus pour cisailler le matériau en périphérie et non pour absorber les forces d’impact initiales. La contrainte localisée provoque immédiatement des micro-écailles ou une fracturation catastrophique. La règle objective est que l’angle de la pointe doit être égal ou légèrement plus large que celui de l’outil principal. Cela garantit que le solide bord central du ciseau s'engage en premier dans le matériau.
L'utilisation d'un foret à centrer standard pour les opérations de fraisage CNC est fortement déconseillée. Les forets centraux sont spécialement conçus pour créer un trou de montage à 60 degrés pour les centres dynamiques de contre-pointe de tour. Leur angle de 60 degrés ne correspond pas du tout à l’angle de 135 ou 140 degrés des forets primaires modernes. Cette inadéquation ébréchera immédiatement les coins extérieurs de vos coûteux forets en carbure. Utilisez toujours un outil dédié avec un angle de pointe correspondant.
Étant donné que l’objectif est une précision de positionnement extrême plutôt que l’enlèvement de matière, vous devez faire fonctionner l’outil plus lentement que votre perceuse principale. Une pratique industrielle standard consiste à réduire le débit d'avance à 50 à 80 pour cent de l'avance recommandée pour un foret standard du même diamètre. La vitesse de broche peut rester similaire, mais l'avance réduite assure une entrée douce et contrôlée qui empêche l'outil rigide d'écailler ses propres bords lors de l'impact.
La profondeur doit être soigneusement contrôlée pour fournir un guidage adéquat sans introduire de problèmes d'évacuation des copeaux. La norme industrielle stipule que le trou doit généralement être foré à une profondeur de 1,5 à 3 fois le diamètre du foret.
L'objectif mécanique est de percer juste assez profondément pour que les marges cylindriques du foret primaire pénètrent complètement dans le trou avant que la pointe ne commence à couper un nouveau matériau au fond. Un perçage plus profond n'offre aucune stabilité supplémentaire et peut emprisonner les copeaux, entraînant un manque de liquide de refroidissement, une accumulation de chaleur et une casse potentielle de l'outil.