Mga Views: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-16 Pinagmulan: Site

Ang pagmamanupaktura ng amag at mamatay ay walang puwang para sa pagkakamali. Ang katumpakan at pagtatapos sa ibabaw ay hindi mapag-usapan sa sahig ng tindahan. Gumagana ang mga machinist sa ilalim ng matinding pressure kung saan ang isang maling pagkalkula ay maaaring mag-scrap ng isang napakahalagang bloke ng tool steel. Ngayon, ang mga tagagawa ay dapat gumawa ng mga kumplikadong geometries na humihiling ng walang kamali-mali na integridad sa ibabaw. Ang pangwakas na layunin ay upang mabawasan o ganap na alisin ang manu-manong buli.
Ang pagkamit ng mga eksaktong resultang ito ay direktang nakasalalay sa iyong diskarte sa cutting tool. Ang mga programmer ng CNC ay patuloy na nahaharap sa isang partikular na problema kapag bumubuo ng mga 3D toolpath. Dapat silang magpasya sa pagitan ng isang ball profile at isang flat-bottomed tool na may radiused corners. Parehong pundasyon sa industriya. Gayunpaman, nagtataglay sila ng mga natatanging geometric na katangian na nagdidikta sa kanilang pagganap sa iba't ibang topograpiya.
Walang unibersal na solusyon. Ang tamang pagpipilian ay ganap na nakasalalay sa tiyak na geometry ng lukab ng amag, ang kasalukuyang yugto ng machining, at ang tigas ng workpiece. Nagbibigay ang gabay na ito ng empirical, frontline engineering na paghahambing ng mga mahahalagang tool na ito. Idinisenyo ito upang tulungan ang mga mamimili at machinist ng tooling na i-optimize ang mga toolpath, pahusayin ang mga surface finish, at pahabain ang buhay ng cutter sa panahon ng mga demanding application.
Application is Everything: Ang hemispherical cutting profile ay geometrically ideal para sa matarik na 3D contours. Ang isang radiused-corner flat mill ay napakahusay sa mababaw na draft angle at flat floor na may filleted na sulok.
Mahalaga sa Buhay ng Tool: Ang mga flat-bottomed radiused na tool ay karaniwang nag-aalok ng matagal na tibay sa matigas na materyales. Ganap nilang iniiwasan ang zero cutting speed phenomenon na likas sa patay na sentro ng isang ganap na bilugan na tip.
Surface Finish: Ang tuluy-tuloy na radius tool ay nag-iiwan ng mas maliliit na cusp height sa matarik na patayong pader. Ang mga flat-bottomed na tool ay nag-iiwan ng mathematically superior finishes sa medyo flat o gently sloping topographies.
Pagpili ng Materyal: Ang mga high-grade na solid carbide substrate na nilagyan ng mga advanced na thermal coating ay sapilitan. Ang parehong uri ng tool ay nangangailangan nito upang mapaglabanan ang matinding init at abrasive na pagkasuot na likas sa modernong paggawa ng amag.
Ang sektor ng molde at die ay nagpapakita ng mga natatanging hamon sa machining na bihirang makita sa mga karaniwang kapaligiran ng produksyon. Larawan ng isang kumplikadong injection mold para sa isang automotive dashboard. Nagtatampok ito ng malalalim na lukab, masalimuot na mga organikong hugis, marupok na manipis na tadyang, at napakasalimuot na mga linya ng paghihiwalay. Ang pangunahing layunin ay i-machine ang mga feature na ito nang mas malapit sa huling hugis ng net hangga't maaari.
Ang anumang dimensional deviation o hindi magandang surface finish ay nag-uutos ng manual benching. Ang pangalawang operasyong buli na ito ay nagpapakilala ng pagkakamali ng tao, binabago ang mga tumpak na pagpapaubaya sa matematika, at lubhang nagpapalaki ng mga gastos sa produksyon. Ang pagkuha ng toolpath nang tama sa unang pagkakataon ay isang pangunahing kinakailangan sa engineering.
Hindi tulad ng mga pangkalahatang bahagi ng engineering, ang mga base ng amag at mga core insert ay madalas na ginagawang makina sa kanilang ganap na tumigas na estado. Ang mga materyales tulad ng P20, H13, at D2 tool steels ay regular na giniling sa mga antas ng katigasan mula sa HRC 45 hanggang 65. Ang pagputol sa hardened state na ito ay epektibong pinipigilan ang dimensional distortion na karaniwang nangyayari sa panahon ng post-machining heat treatment.
Ang karaniwang high-speed na mga tool na bakal ay mabibigo nang sakuna sa ilalim ng matinding mga kondisyong ito. Ang napakalawak na naisalokal na init na nabuo sa cutting edge ay nagdudulot ng mabilis na thermal degradation. Pag-navigate sa mga kumplikado ng Ang hardened steel machining ay nangangailangan ng micro-grain solid carbide. Ang materyal na ito ay nagbibigay ng mainit na tigas at pangunahing tigas na kinakailangan upang gupitin ang matigas na haluang metal nang hindi nadudurog.
Kapag pumipili ng mga tool para sa mga lukab ng amag, ang mga machinist ay dapat na patuloy na balansehin ang tatlong nakikipagkumpitensyang sukatan. Ito ay ang Rate ng Pag-alis ng Materyal, mahabang buhay ng tool, at panghuling pagtatapos sa ibabaw. Ang pagtulak para sa maximum na mga rate ng pag-alis ay binabawasan ang mga oras ng pag-ikot ng makina ngunit pinapataas ang mga puwersa ng pagputol. Ito ay maaaring maagang magpapahina sa cutting edge. Ang pagbibigay-priyoridad sa surface finish ay kadalasang nangangailangan ng mga micro-stepovers at mas mababang rate ng feed, na likas na nagpapahaba ng mga oras ng pag-ikot. Ang tamang geometric na pagpipilian ay direktang nakakaimpluwensya sa kakayahan ng isang tindahan na i-optimize ang operational triad na ito.
A Nagtatampok ang ball nose cutter ng cutting end na may buong tuloy-tuloy na radius na eksaktong katumbas ng kalahati ng kabuuang diameter ng tool. Ang sweeping hemispherical geometry na ito ay nangangahulugan na walang matutulis na sulok. Ang cutting edge ay maayos na lumilipat mula sa shank pababa sa eksaktong gitna ng tool.
Kapag sinusuri ang profile na ito, ang tunay na lakas nito ay kumikinang sa kakayahang umangkop. Ito ang tiyak na tool para sa sabay-sabay na 5-axis machining at kumplikadong 3D profiling. Dahil ang cutting edge ay isang tuluy-tuloy na curve, maaari nitong isali ang workpiece mula sa halos anumang vector. Inilapat sa matarik na pader, ang geometry ay lumilikha ng makinis na mga contour. Nag-iiwan ito ng mahuhulaan, madaling mapangasiwaan na mga taas ng cusp na sumusunod sa topograpiya ng amag nang walang kamali-mali.
Sa kabila ng kakayahang magamit nito, ang tool na ito ay naghihirap mula sa isang makabuluhang mekanikal na depekto na kilala bilang problema sa dead center. Sa eksaktong ibabang dulo ng hemisphere, ang epektibong cutting diameter ay zero. Bilang resulta, ang bilis ng pagputol sa ibabaw sa partikular na puntong ito ay zero din.
Kung dumiretso ka ng tool pababa sa isang workpiece o susubukan mong harapin ang perpektong patag na pahalang na sahig, hindi gupitin ng gitna ng tool ang materyal. Sa halip, ito ay lumalabas at kuskusin laban sa bakal. Kung narinig mo na ang malakas na tili ng isang tool na kumakapit sa tumigas na D2, nasasaksihan mo ang eksaktong hindi pangkaraniwang bagay na ito. Ang friction na ito ay bumubuo ng labis na init, humahantong sa smeared surface finishes, at nagiging sanhi ng mabilis na pagkasira ng tip.
Kahit na may limitasyon sa dead-center, ang geometry na ito ay nananatiling kailangan. Ito ay pinakamahusay na ginagamit para sa huling pagtatapos ng malalim, matarik na mga lukab. Perpekto din ito para sa pag-profile ng mga kumplikadong core pin at pagsubaybay sa masalimuot na 3D parting lines kung saan ang pagpapanatili ng pare-parehong radius ay mathematically na kinakailangan ng modelong CAD.
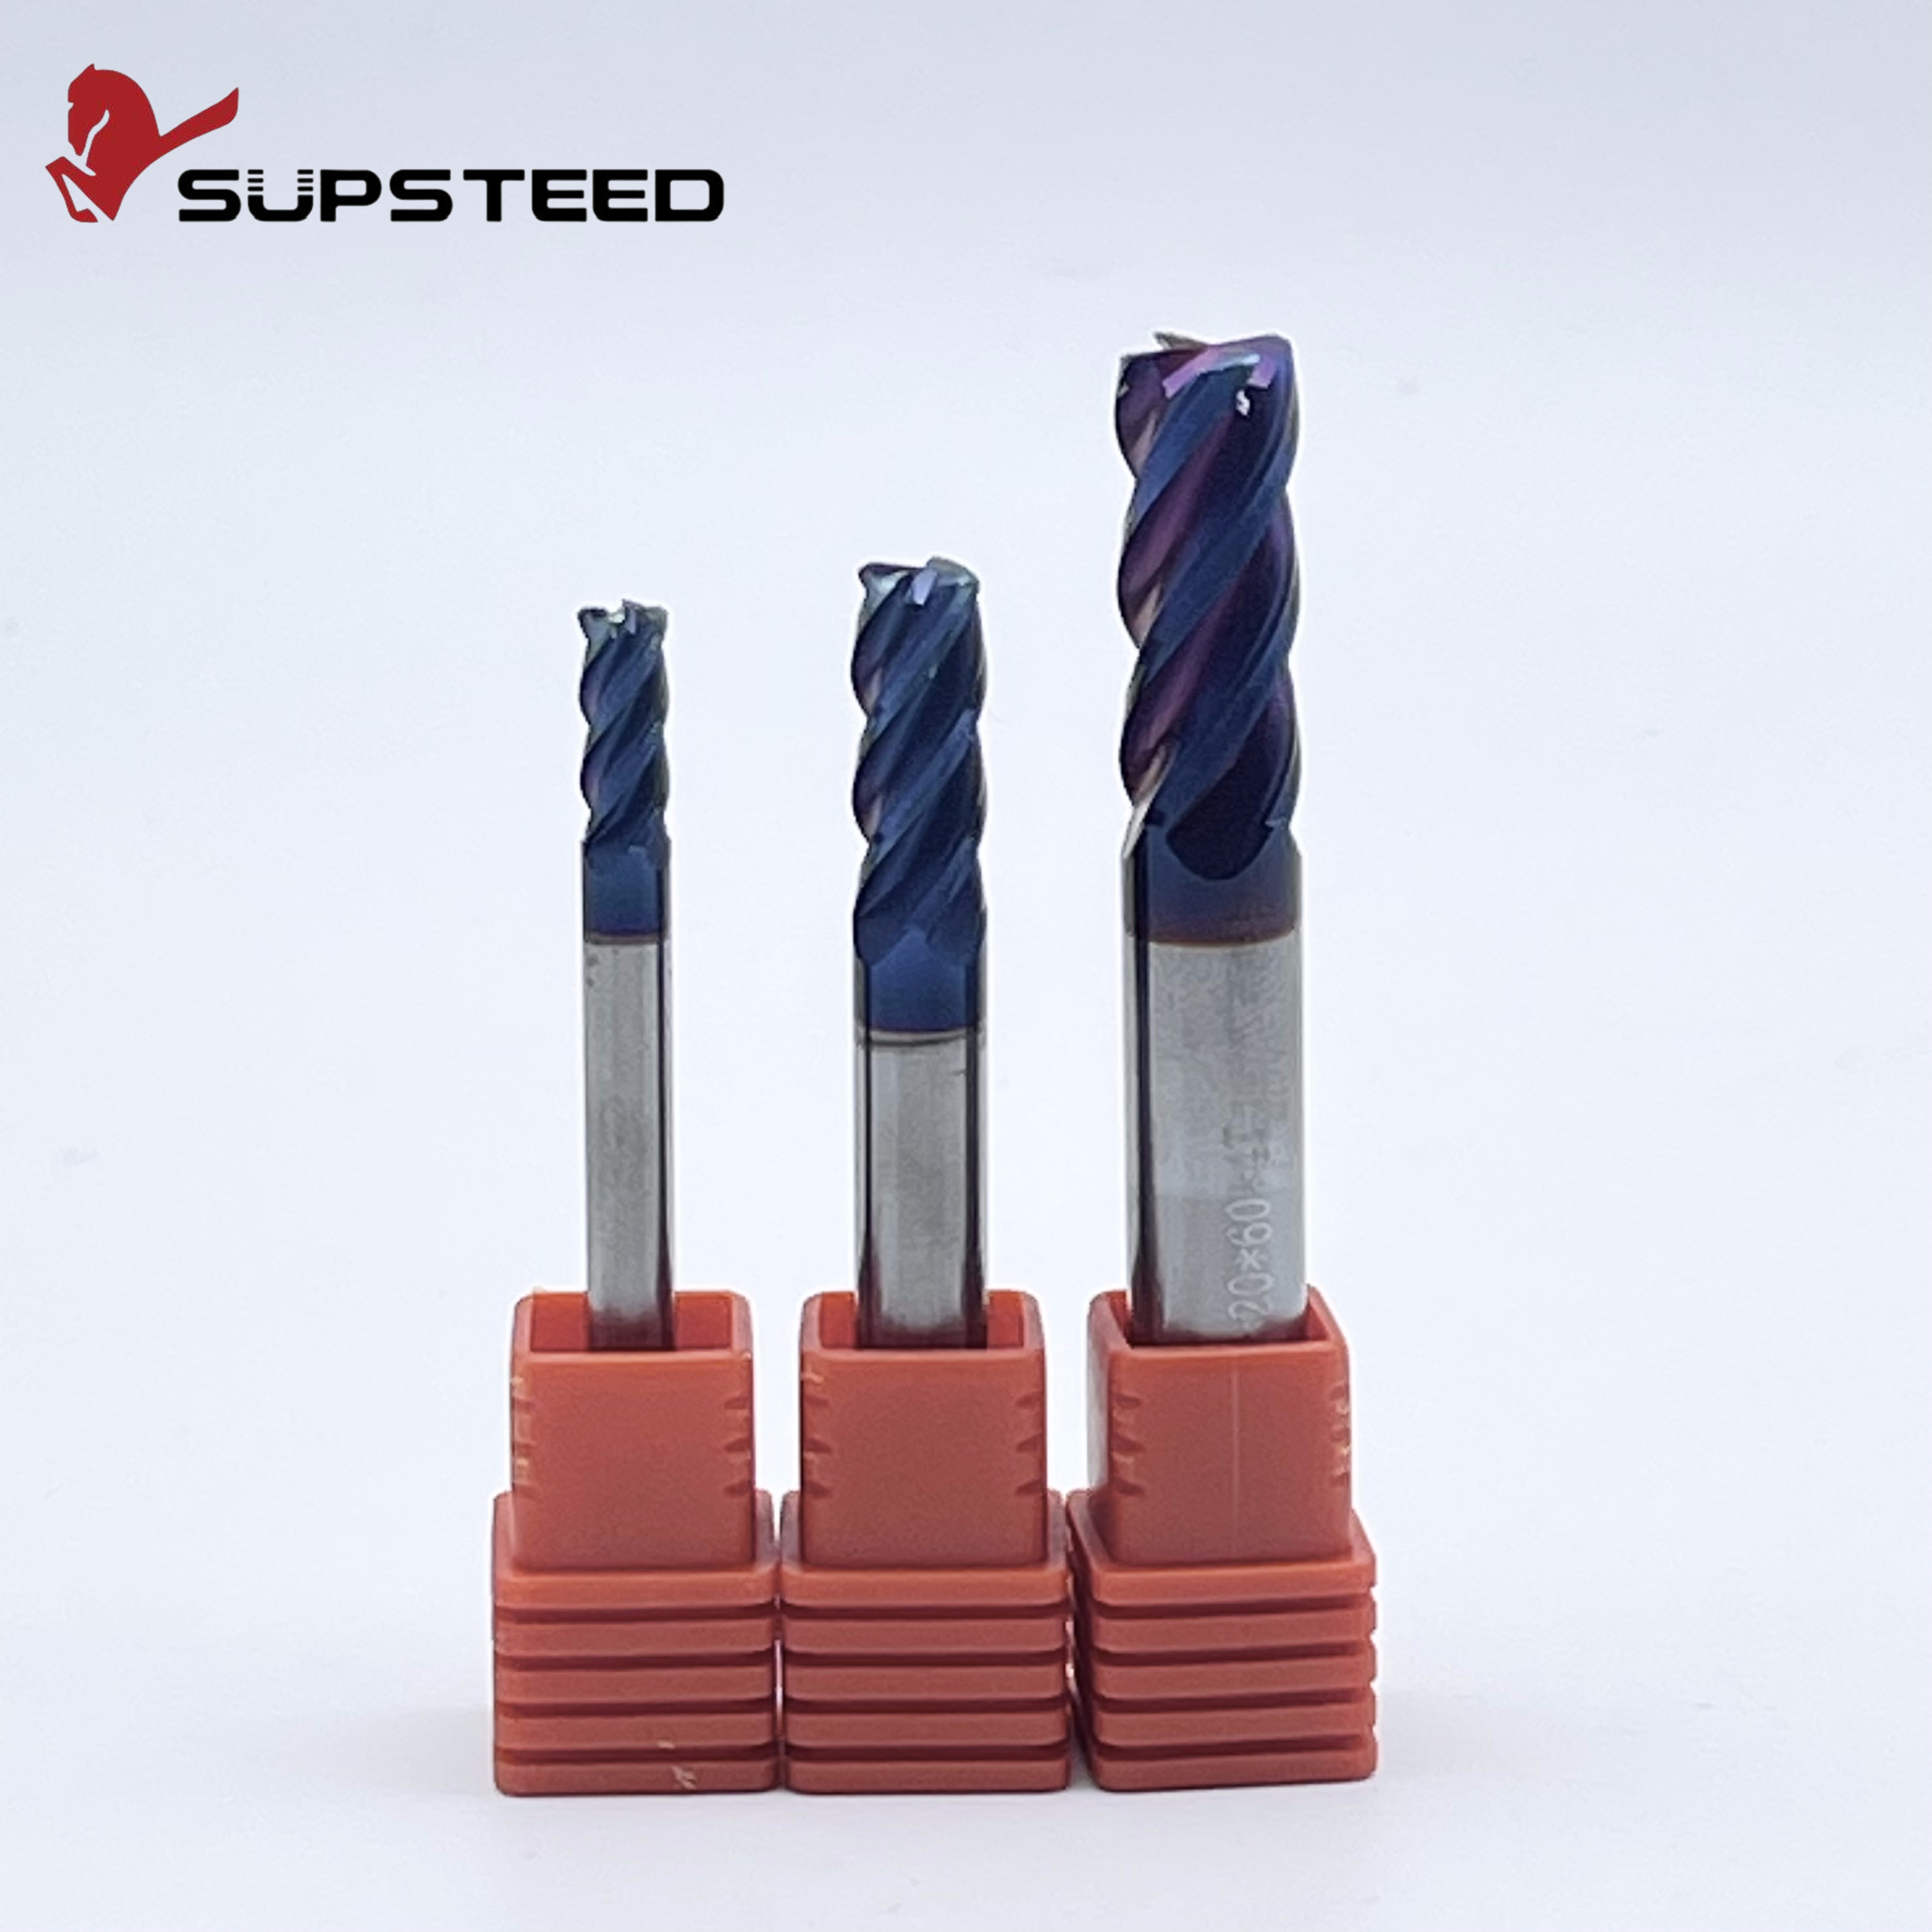
Kadalasang tinutukoy sa loob ng kalakalan bilang isang bull nose end mill, a Nagtatampok ang corner radius mill ng flat bottom geometry na lumilipat sa isang tiyak, tinukoy na radius sa mga panlabas na sulok ng pagputol. Hindi tulad ng isang buong hemisphere, ang radius na ito ay mas maliit sa kalahati ng diameter ng tool. Halimbawa, ang 12mm diameter na end mill ay maaaring magkaroon ng katamtamang 1mm o 2mm corner radius, na nag-iiwan ng malawak na flat cutting area sa gitna.
Ang partikular na disenyong ito ay nag-aalok ng pambihirang integridad ng istruktura. Sa pamamagitan ng pagpapalit ng marupok na matalim na dulo ng isang karaniwang square end mill na may reinforced radius, ang mga puwersa ng pagputol ay ipinamamahagi nang pantay-pantay sa isang mas malaking lugar sa ibabaw. Ito ay epektibong pinipigilan ang pag-chipping ng sulok na sumasalot sa mga matutulis na kasangkapan sa matigas na materyales.
Higit pa rito, ang patag na ibaba ay bumubuo ng aktwal na bilis ng pagputol sa ibabaw sa sahig ng hiwa. Ito ay ganap na nag-aalis ng dead-center rubbing isyu. Ang flat geometry na ito ay nagbibigay-daan din sa mga machinist na mag-program ng mas malalaking radial stepover sa flat o shallow-draft surface, na lubhang binabawasan ang kabuuang cycle ng oras.
Bagama't napakahusay sa mga flat, ang tool na ito ay hindi gaanong epektibo sa mga matarik na patayong pader. Kapag nag-contour ng matinding inclines, ang flat bottom at maliit na radius geometry ay mag-iiwan ng malinaw na stair-step cusps kumpara sa isang ganap na bilugan na tool. Ang pag-alis ng mga binibigkas na tagaytay na ito ay nangangailangan ng mas masinsinang, nakakaubos ng oras na pangalawang pagtatapos na mga pass.
Ang mga tool na ito ay ang empirical na pagpipilian para sa high-efficiency roughing, semi-finishing, at finishing ng flat mold floors. Ang mga ito ay mainam din para sa mababaw na 3D na feature at bukas na mga bulsa kung saan ang agresibong pag-aalis ng materyal ang pangunahing layunin.
Upang mapadali ang paggawa ng desisyon na hinihimok ng data, napakahalagang ihambing ang mga geometry na ito sa mga kritikal na parameter ng machining. Ang pag-asa sa gut feeling ay hindi na mabubuhay sa modernong CNC environment. Ang empirical data ay dapat na humimok ng mga diskarte sa toolpath.
Parameter ng Machining |
Ball Profile Cutter |
Flat-Bottom Radiused Mill |
|---|---|---|
Pinakamainam na Ibabaw |
Matarik na pader na higit sa 45 degrees, kumplikadong 3D |
Mga patag na sahig, mababaw na draft na mas mababa sa 45 degrees |
Rate ng Pag-alis ng Materyal |
Mas mababa dahil sa masikip na mga limitasyon ng stepover |
Mas mataas dahil sa mas malawak na mga stepover |
Pattern ng Pagsuot ng Tool |
Puro sa dulo na may panganib sa pagkuskos |
Pantay na ibinahagi sa radius ng sulok |
Bottom Cutting Bilis |
Zero sa dead center |
Mataas na kahusayan sa buong flat bottom |
Taas ng Cusp sa Mga Pader |
Minimal at makinis |
Binibigkas na hagdan-hakbang |
Ang surface finish sa 3D milling ay higit na idinidikta ng cusp height. Ito ang hindi makinang na materyal na naiwan sa pagitan ng mga katabing toolpath pass. Ang mga modelo ng matematika ay nagpapakita ng isang malinaw na pagkakaiba-iba sa pagganap batay sa anggulo sa ibabaw. Sa matarik na mga incline, ang isang hemispherical na tool ay nag-iiwan ng isang mas mababaw na cusp para sa isang naibigay na stepover. Sa kabaligtaran, sa mababaw na incline at patag na sahig, ang flat-bottomed tool ay nagbubunga ng isang napakahusay na pagtatapos. Tinatangay nito ang ibabaw nang patag, samantalang ang isang ganap na bilugan na tool ay mag-iiwan ng mga natatanging tagaytay maliban kung ang isang hindi praktikal na microscopic stepover ay inilapat.
Kapag nagtitiis ng mabigat na pag-alis ng materyal, ang flat-bottomed radiused na mga tool ay karaniwang nagpapakita ng higit na tibay. Ang geometry ay nagbibigay ng mas malakas, mas makapal na core. Bukod dito, ang mga puwersa ng pagputol ay nakadirekta nang axially paitaas sa spindle ng makina, na siyang pinaka-matibay na bahagi ng CNC machine. Binabawasan ng dynamic na ito ang lateral tool deflection at nagbibigay-daan para sa mas mahusay na paglikas ng chip. Sa huli, nalalampasan nito ang mga matulis na profile na madalas na dumaranas ng thermal degradation sa dulo.
Sa palapag ng tindahan, ang oras ng pag-ikot ay direktang nagdidikta ng kakayahang kumita. Ang isang flat-bottomed tool ay maaaring magsagawa ng isang mas malawak na epektibong stepover sa mababaw na lugar habang pinapanatili ang eksaktong parehong teoretikal na pagkamagaspang sa ibabaw. Ito ay makabuluhang binabawasan ang kabuuang haba ng toolpath. Isinasalin ito sa mas kaunting mga pass at lubhang nabawasan ang mga oras ng ikot ng makina sa panahon ng roughing at semi-finishing phase.
Para sa roughing operations, ang layunin ay walang kompromiso. Dapat mong i-maximize ang Material Removal Rate. Ang flat-bottom radiused mill ay ang hindi mapag-aalinlanganang kampeon dito. Sa pamamagitan ng paggamit ng mga tool na may rating na HRC65 na may mga reinforced na sulok, kakayanin ng mga machinist ang mabibigat na lalim ng cut at agresibong feed rate nang hindi nadudurog. Ito ang pinakapangunahing tool para sa mabilis at ligtas na pagho-hogging ng tumigas na materyal.
Ang semi-finishing ay nagsisilbing transitional phase. Ang layunin ay mag-iwan ng uniporme, predictable stock allowance para sa panghuling finishing pass. Ang parehong mga geometry ay maaaring matagumpay na mai-deploy dito. Ang paglipat sa isang mas maliit na flat-bottom na tool o isang mas malaking bilugan na profile ay ganap na nakasalalay sa natitirang stock at ang topographical complexity ng mold cavity. Kung ang amag ay halos binubuo ng mababaw na draft, dumikit sa flat-bottom tool.
Para sa panghuling pagtatapos sa mataas na contoured undulating 3D surface, ang tuluy-tuloy na bilugan na profile ay walang kapantay. Kapag na-program na may micro-stepover, madalas kasing liit ng 0.05mm depende sa diameter ng tool, sinusunod nito ang mga organikong hugis nang walang kamali-mali. Tinitiyak ng katumpakan na ito ang isang malapit-mirror na pagtatapos na nangangailangan ng kaunting pag-polish ng kamay. Pinapanatili nito ang ganap na integridad ng orihinal na disenyo ng CAD ng amag.
Ang sektor ng amag at mamatay ay kasalukuyang sumasailalim sa isang napakalaking pagbabago sa teknolohiya. Itinatampok ng mga kamakailang pagsusuri sa industriya ang isang mapagpasyang hakbang patungo sa paggawa ng mga lights-out at mga diskarte sa high-speed machining. Ang mga tindahan ay lalong umaasa sa automation, ibig sabihin, ang mga CNC machine ay tumatakbo nang walang nag-aalaga sa magdamag. Sa ganitong mahirap na kapaligiran, ang hindi nahuhulaang pagkabigo ng tool ay sakuna.
Dahil dito, ang pangangailangan para sa matinding pagiging maaasahan ng proseso ay nagbago kung paano bumili ang mga tindahan ng mga consumable. Pagkuha ng karapatan Ang mga tool sa paggiling ng amag ay lumipat mula sa isang pangunahing pagbili ng katalogo tungo sa isang napakadiskarteng pamumuhunan sa engineering. Higit pa rito, mayroong isang buong industriya na pagtulak upang makamit ang mga zero-polishing surface nang diretso mula sa makina. Ang matigas na paggiling ay mabilis na pinapalitan ang mga tradisyonal na proseso ng EDM. Nangangailangan ang trend na ito ng hindi nagkakamali na tool runout, advanced na CAM software, at malalim na pag-unawa kung kailan magpapalit ng flat-bottom radiused tool para sa isang full hemispherical cutter upang dynamic na i-optimize ang cusp heights.
Upang mapagaan ang isyu ng zero-surface-speed ng mga bilugan na profile, ang mga advanced na gumagawa ng amag ay gumagamit ng 3+2 axis o buong 5-axis machining center. Pisikal nilang ikiling ang tool na may kaugnayan sa workpiece. Sa pamamagitan ng pagkiling sa spindle, kadalasan sa pagitan ng 10 hanggang 15 degrees, inililipat ng machinist ang contact point palayo sa dead center at papunta sa umiikot na bahagi ng flute. Tinitiyak nito na ang cutting edge ay nakikibahagi sa materyal na may positibong aktibong bilis ng pagputol. Ang resulta ay superior finishes at drastically nabawasan tool wear.
Ang pag-akyat ng paggiling, o pababang paggiling, ay pangkalahatang ginustong kapag nagpuputol ng matigas na tool na bakal. Sa diskarteng ito, ang cutting edge ay nakikipag-ugnayan sa materyal sa maximum na kapal ng chip nito at lumabas sa zero na kapal. Pinipilit ng dinamikong ito ang matinding init na nalilikha ng hiwa nang direkta sa chip, sa halip na payagan itong magbabad sa workpiece o sa tool. Dinidirekta din nito ang mga puwersa ng pagputol pababa, na pinipiga ang bloke sa kabit upang mapahusay ang higpit.
Sa halip na kumuha ng mabagal, malupit na mabibigat na pagbawas, ang high-speed machining ay gumagamit ng magaan na radial depth ng cut na sinamahan ng napakataas na feed rate at spindle speed. Sa pamamagitan ng pagpapanatili ng tuluy-tuloy na pag-load ng chip at paggamit ng mga trochoidal milling path, mapipigilan ng mga machinist ang pag-iipon ng init. Pinapanatili ng diskarteng ito ang tool na nakatuon sa materyal para sa mas maikli, mas mapapamahalaang mga tagal. Pinapayagan nito ang substrate na manatiling thermally stable.
Kapag umaatake sa mga tumigas na amag, ang mga high-speed na bakal o kobalt na tool ay kulang sa kinakailangang tigas. Pagpili ng premium Ang mga tool sa paggiling ng carbide ay hindi mapag-usapan. Ang istraktura ng micro-grain ng high-end na carbide ay nagbibigay ng higpit na kinakailangan upang labanan ang lateral deflection. Nagbibigay din ito ng matinding tigas na kinakailangan upang mapanatili ang matalas na labaha sa ilalim ng matinding pagkasira, lalo na kapag pinuputol ang mga materyales na HRC65.
Ang uncoated carbide ay mag-o-oxidize at masira nang mabilis sa high-heat dry machining environment. Ang mga tool ay dapat na nilagyan ng mga advanced na thermal coating tulad ng Titanium Aluminum Nitride o Aluminum Titanium Nitride. Sa panahon ng hiwa, ang mga coatings na ito ay bumubuo ng isang microscopic protective aluminum oxide layer. Pinoprotektahan nito ang carbide substrate mula sa init, na nagbibigay-daan para sa napakahusay na dry machining gamit lamang ang mga compressed air blasts upang ilikas ang mga chips.
Para sa mas malambot na mga materyales tulad ng aluminyo, 2 hanggang 3 plauta ay nagbibigay ng mga kinakailangang malalalim na lambak para sa chip clearance. Gayunpaman, para sa hardened tool steel, ang pagpili ng mga cutter na may 4 hanggang 6 na plauta ay lubos na inirerekomenda. Ang mas mataas na bilang ng flute ay nagpapataas sa diameter ng core ng tool, na nagpapalaki sa pangkalahatang higpit. Nagbibigay-daan din ito para sa mas mataas na rate ng feed, na direktang nagsasalin sa isang superior surface finish at mas kaunting chatter.
Ang pagpili ng tamang pamutol ay isang mahalagang hakbang sa proseso ng pagmamanupaktura. Ang alinman sa geometry ay hindi mas mahusay kaysa sa iba. Sa halip, ang mga ito ay lubos na dalubhasang mga instrumento na idinisenyo para sa mga partikular na hamon sa topograpikal. Napakahusay ng mga hemispherical cutter sa matarik na pader at kumplikadong 3D contour. Ang flat-bottom radiused mill ay nangingibabaw sa mga flat floor at high-efficiency roughing.
Parehong nangangailangan ng mataas na kalidad na solid carbide substrates at advanced coatings upang makaligtas sa matinding kondisyon ng paggawa ng amag. Sa pamamagitan ng pagtutugma ng partikular na geometry ng tool sa eksaktong yugto ng machining at anggulo sa ibabaw, ang mga tindahan ay maaaring kapansin-pansing mag-optimize ng mga oras ng pag-ikot, makamit ang higit na mahusay na mga pagtatapos sa ibabaw, at pahabain ang buhay ng tool. Ang pagpapanatili ng isang madiskarteng halo ng parehong mga profile sa iyong kuna ng tool ay ang pinaka-epektibong paraan upang mapataas ang iyong mga kakayahan sa paggawa ng amag at mamatay.
Handa nang i-optimize ang iyong mga toolpath at alisin ang manu-manong buli? I-equip ang iyong mga CNC machine ng high-performance, precision-engineered end mill na idinisenyo para sa pinakamatigas na tool steel. Bisitahin sendmill.com upang galugarin ang isang komprehensibong hanay ng HRC65 corner radius at ball nose milling tool na iniakma para sa iyong partikular na mga application ng mold at die.
Oo, ito ay mahusay para sa 3D contouring, lalo na sa mababaw na slope at patag na sahig. Gayunpaman, para sa napaka-matarik, malapit-vertical na mga pader, ang isang ganap na bilugan na profile ay mag-iiwan ng mas makinis na pagtatapos na may mas maliit na stepover cusp, na nangangailangan ng mas kaunting pangalawang buli.
Ang pinakasentro ng partikular na tool na ito ay may bilis ng pagputol sa ibabaw na zero. Kung ikaw ay bumulusok nang diretso pababa o ang makina ay perpektong patag na ibabaw nang hindi ikiling ang spindle, ang dulo ay kumakas at lumalabas sa halip na gupitin ang metal. Ang matinding alitan na ito ay humahantong sa mabilis na pagkasira ng thermal, lalo na sa mga tumigas na tool steel.
Talagang. Ang mga bahagi ng amag at mamatay ay madalas na ginagawa mula sa mga pre-hardened o ganap na tumigas na tool steels tulad ng P20, H13, o D2. Ang mga solidong carbide substrate na nilagyan ng heat-resistant coatings ay kinakailangan sa istruktura upang mapaglabanan ang matinding puwersa ng pagputol, abrasive wear, at mataas na temperatura na nabuo sa panahon ng proseso.
Ang radius sa tool ay dapat palaging bahagyang mas maliit kaysa sa pinakamaliit na panloob na radius ng sulok na kinakailangan ng disenyo ng CAD ng iyong amag. Kung ang radius ng tool ay eksaktong tumutugma sa radius ng sulok, ang cutter ay gagamit ng 100 porsiyento ng geometry ng sulok nito nang sabay-sabay. Ito ay madalas na nagiging sanhi ng matinding satsat, hindi magandang pagtatapos, o sakuna na pagkasira ng tool.
Para sa high-precision mold finishing, ang stepover ay karaniwang kinakalkula batay sa gustong taas ng cusp. Ang karaniwang kasanayan sa industriya ay ang paggamit ng stepover sa pagitan ng 5 hanggang 10 porsiyento ng diameter ng tool. Halimbawa, ang isang 10mm na tool ay maaaring gumamit ng 0.5mm stepover, ngunit para sa zero-polishing mirror finish, kadalasang ibinabagsak ito ng mga machinist sa 0.05mm o mas mababa.
Ang pagpapalihis ng tool ay pinaliit sa pamamagitan ng paggamit ng pinakamaikling posibleng overhang ng tool at pagpili ng mga tool na may mas makapal na diameter ng core. Ang paggamit ng 4-flute o 6-flute corner radius mill ay nagbibigay ng higit na tigas kaysa sa 2-flute na tool. Bukod pa rito, ang paggamit ng mga diskarte sa high-speed machining na may light radial depth ng cut ay lubhang nakakabawas sa lateral forces na nagdudulot ng deflection.
Sa pangkalahatan, ang isang flat-bottomed tool na may radiused corner ay nagbibigay ng mas mataas na rate ng pag-alis sa panahon ng roughing phase. Ang matatag na flat bottom at reinforced na sulok nito ay nagbibigay-daan sa mga machinist na magprogram ng mas mabibigat na lalim ng hiwa at mas malalaking stepover kumpara sa isang matulis o ganap na bilugan na tool.